In questa pagina
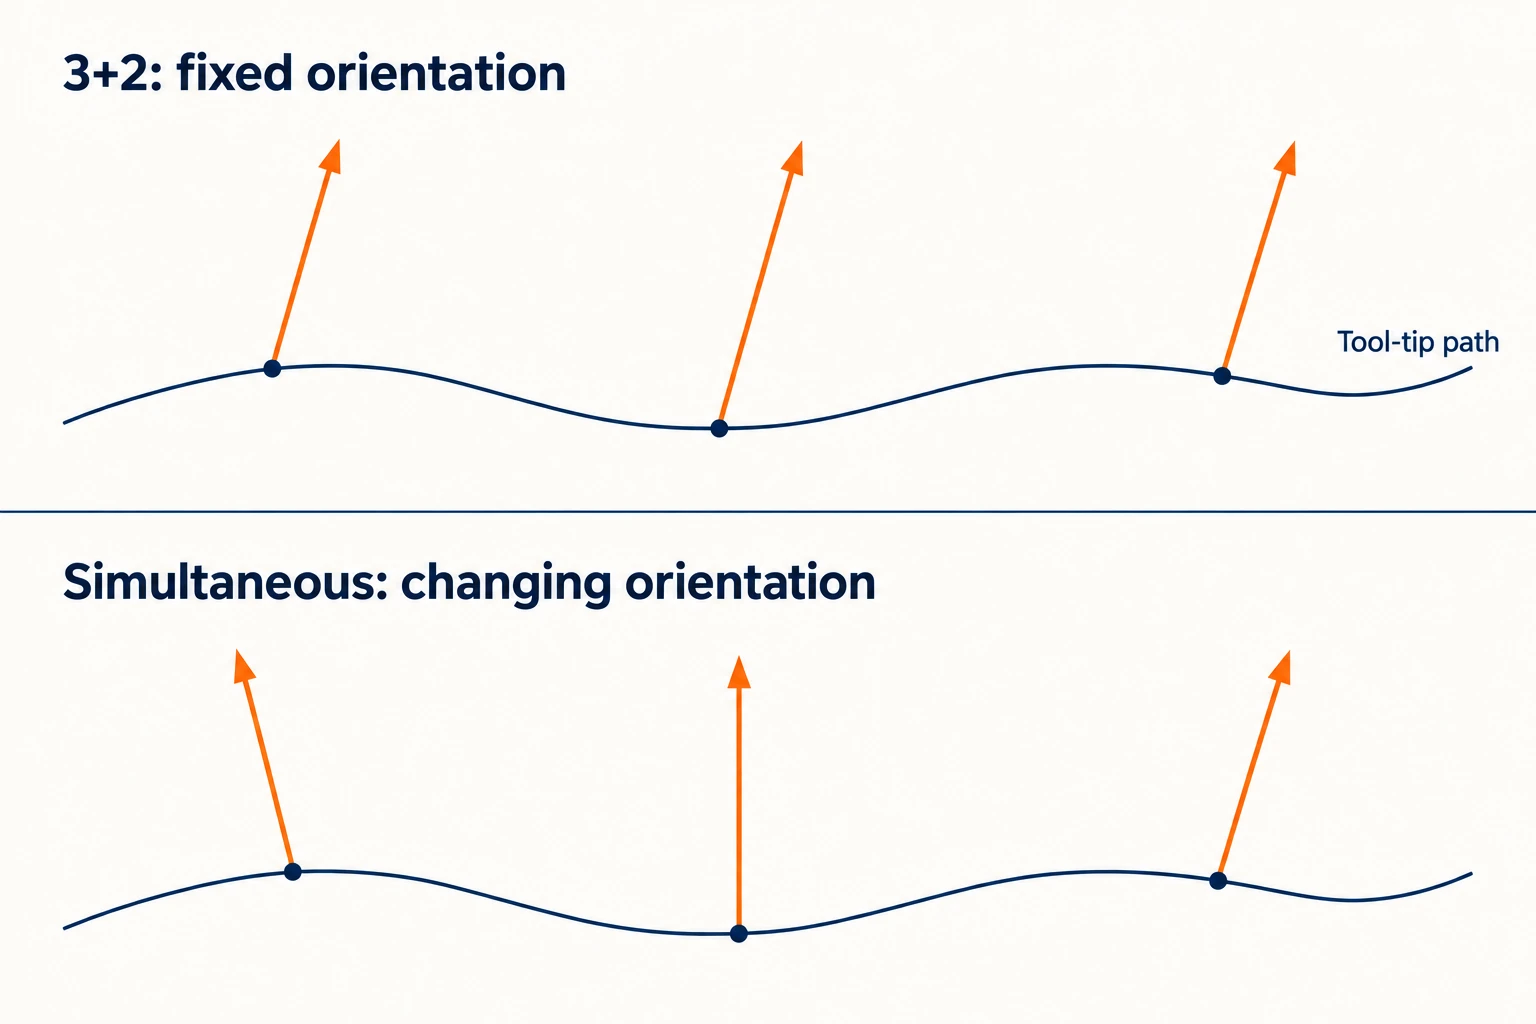
Nella lavorazione 3+2, due assi rotativi stabiliscono un orientamento e rimangono fissi in tale posizione mentre gli assi lineari eseguono la lavorazione. Nella lavorazione simultanea a cinque assi, i movimenti rotativi e lineari possono essere coordinati per modificare l’orientamento dell’utensile rispetto al pezzo durante la lavorazione. Entrambe le modalità possono essere utilizzate su macchine a cinque assi adeguatamente equipaggiate. La scelta più opportuna viene spesso effettuata operazione per operazione, piuttosto che una volta sola per l’intero pezzo.
Un insieme di fori inclinati potrebbe richiedere diverse direzioni fisse. Una passata di finitura potrebbe beneficiare di un cambio di direzione lungo una superficie. La differenza sta in ciò che l’utensile deve fare durante la lavorazione. Per quanto riguarda le configurazioni meccaniche sottostanti, il confronto tra lavorazione a tre, quattro e cinque assi spiega quali movimenti ciascuna configurazione aggiunge.
Separare il percorso dell’utensile dal suo orientamento
Il percorso della punta dell’utensile descrive dove si muove il tagliente. L’orientamento dell’asse dell’utensile descrive la direzione in cui il suo fusto è orientato rispetto al pezzo. Un percorso curvilineo non richiede necessariamente un orientamento variabile: una fresa a sfera può seguire una superficie sagomata accessibile mantenendo fisso il proprio orientamento assiale.
| Domanda | 3+2 lavorazione posizionale | Lavorazione simultanea a cinque assi |
|---|---|---|
| Cosa accade durante una passata di taglio? | Le posizioni rotative rimangono fisse; gli assi lineari generano il percorso. | Il programma può coordinare i movimenti lineari e rotativi per variare la direzione relativa dell’utensile. |
| Come diventa disponibile la direzione successiva? | Ritrazione, riposizionamento e avvio di un’altra passata con orientamento fisso. | Modificare l’orientamento all’interno di un percorso di taglio, laddove lo consentano la strategia e lo spazio di sgancio. |
| Qual è la ragione principale per sceglierla? | Un singolo orientamento fisso è sufficiente per ciascuna operazione selezionata. | Cambiare orientamento durante una passata offre vantaggi pratici in termini di accessibilità o contatto ottimale tra utensile e pezzo. |
Questa è una distinzione tra modalità di lavorazione, non una regola secondo cui i pezzi apparentemente semplici usano l’una e quelli apparentemente complessi l’altra. La documentazione Autodesk sui tipi di lavorazione classifica l’orientamento utensile 3+2 insieme ai percorsi utensile a tre assi, inclusi gli approcci tridimensionali per la finitura.
Ciò che effettivamente fa un’operazione 3+2
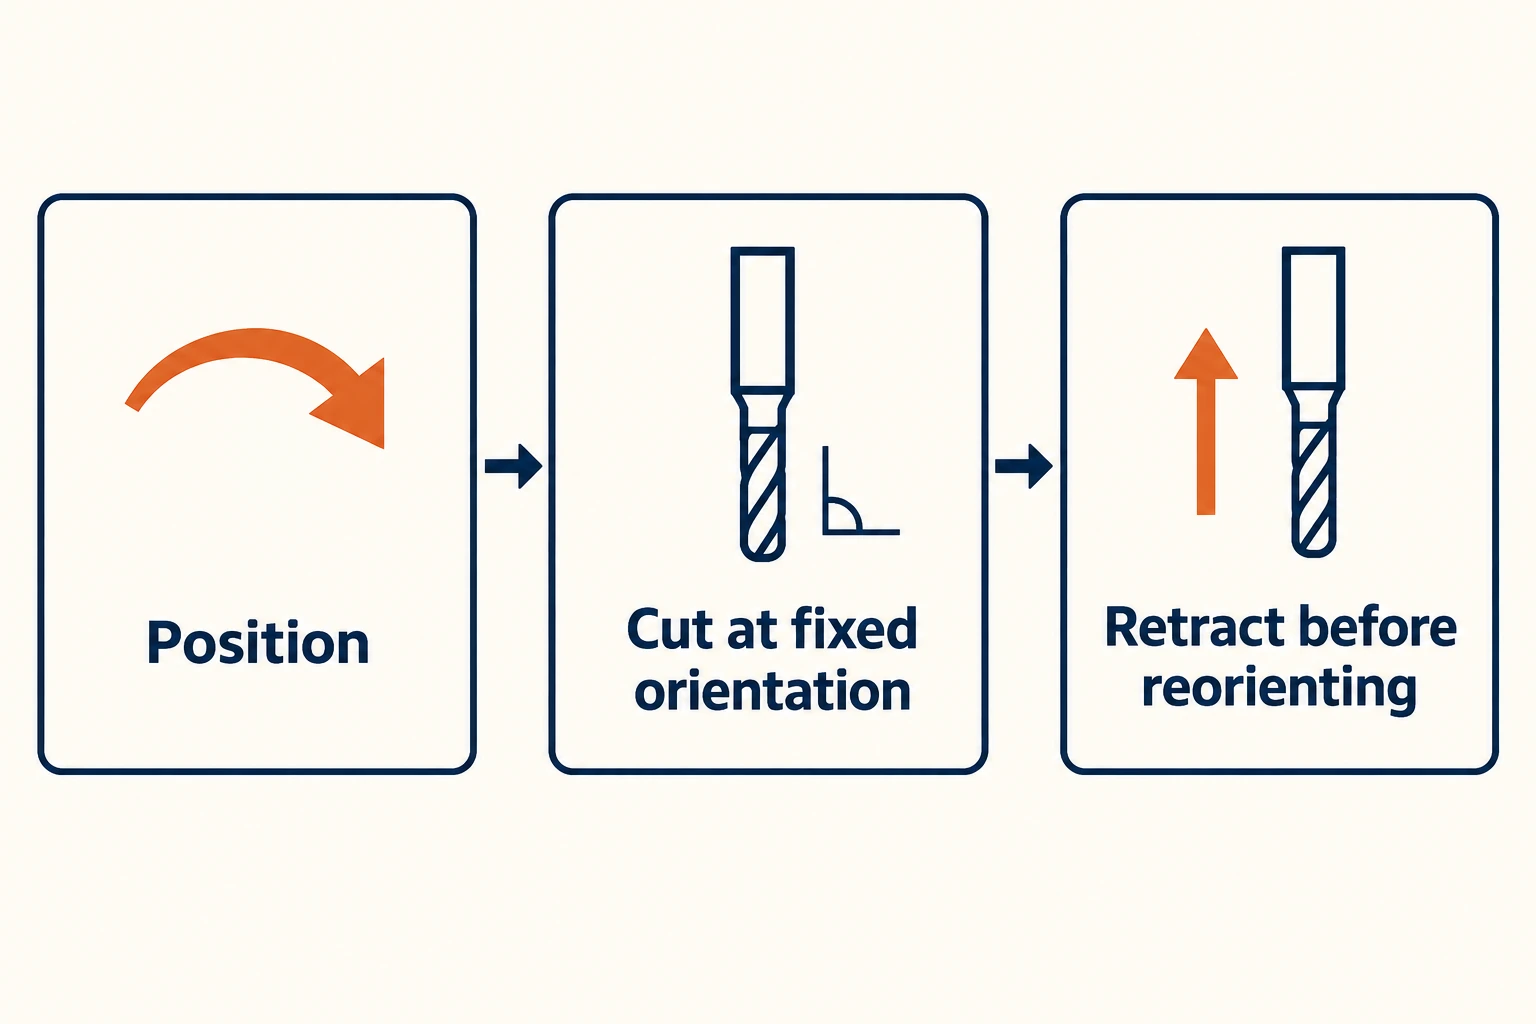
Immaginate di eseguire forature normali a una piastra di montaggio inclinata. La macchina presenta innanzitutto tale piastra al mandrino. Una volta posizionata, gli assi rotativi rimangono fermi mentre la punta da trapano entra ed esce dai fori. La macchina può quindi ritrarsi e riorientarsi per un’altra piastra senza staccare il pezzo dalla sua attrezzatura.
Una sequenza tipica di posizionamento è:
- Spostare l’utensile in posizione di sicurezza, lontano dal pezzo in lavorazione e dall’attrezzatura, in vista della riorientazione programmata.
- Posizionare gli assi rotativi e definire il sistema di coordinate corrispondente per la lavorazione.
- Lavorare le caratteristiche selezionate mantenendo fissi i posizionamenti degli assi rotativi.
- Eseguire il ritiro prima di passare alla successiva riorientazione.
Il termine «fissato» non specifica un freno meccanico universale né un sistema di bloccaggio fisso: ciò dipende dalla macchina. Analogamente, l’esistenza di una posizione iniziale e finale ben definita non garantisce che il movimento rotativo intermedio eviti collisioni con l’attrezzatura.
La stessa orientazione fissa può essere utilizzata per operazioni di sgrossatura di tasche, profilatura o fresatura di superfici tridimensionali, non solo per forature su una faccia piana. Guida al controllo di fresatura TNC di HEIDENHAIN spiega le trasformazioni di coordinate per la lavorazione su un piano di lavoro inclinato. Per le operazioni di taglio stesse, consultare come funziona la fresatura CNC.
Quando il cambio di orientamento è effettivamente giustificato
La fresatura simultanea a cinque assi aggiunge il controllo della direzione dell’utensile lungo il percorso di taglio. A seconda della geometria del pezzo, ciò può aiutare a mantenere il portautensile libero da superfici adiacenti, a garantire un contatto di taglio efficace oppure a proseguire una passata di finitura attraverso una zona che altrimenti richiederebbe orientamenti separati.
La macchina può ottenere questo risultato inclinando il pezzo in lavorazione, muovendo la testa del mandrino o combinando entrambi i metodi. Ciò che conta è la relazione risultante tra utensile e pezzo. L’utensile non deve necessariamente rimanere perpendicolare alla superficie: l’inclinazione scelta segue la strategia di taglio e i requisiti di sgancio.
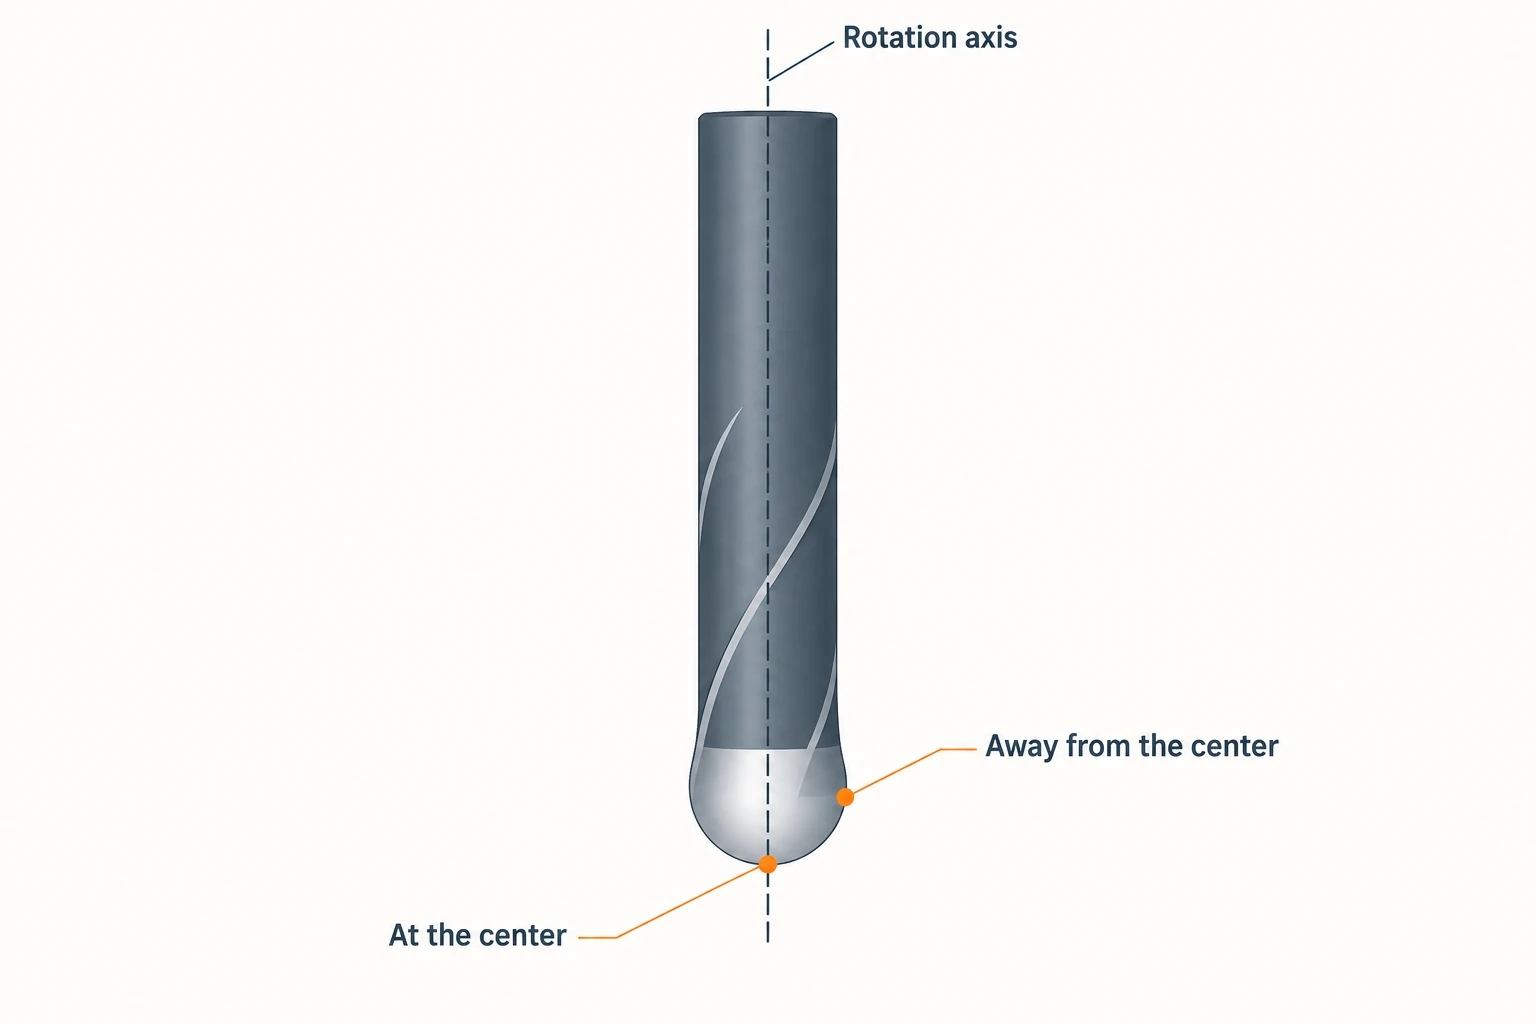
Un fresa a naso sferico fornisce un esempio concreto. La sua velocità di taglio rotazionale si avvicina a zero al centro della punta. Spostando il contatto verso l’esterno rispetto a tale centro, il bordo attivo acquisisce un raggio di rotazione maggiore. Le linee guida Sandvik Coromant per la fresatura di profilo spiegano perché l’inclinazione può migliorare tale condizione di contatto. Un’inclinazione fissa può essere sufficiente per una determinata zona; pendenze superficiali variabili possono rendere utile un’inclinazione regolabile. Non esiste un singolo angolo utile valido per ogni utensile e ogni pezzo.
Questo vantaggio è condizionato. Una strategia di orientamento inadeguata può causare interferenze con il portautensile o movimenti rotatori difficoltosi. La finitura superficiale dipende inoltre dalla geometria della fresa, dalla distanza tra i passaggi, dall’avanzamento, dall’eccentricità e dalle vibrazioni. Nessuna delle due — una superficie liscia né una buona finitura — è esclusiva della lavorazione simultanea, né deriva automaticamente dalla sua scelta.
Un singolo pezzo può impiegare entrambe le strategie
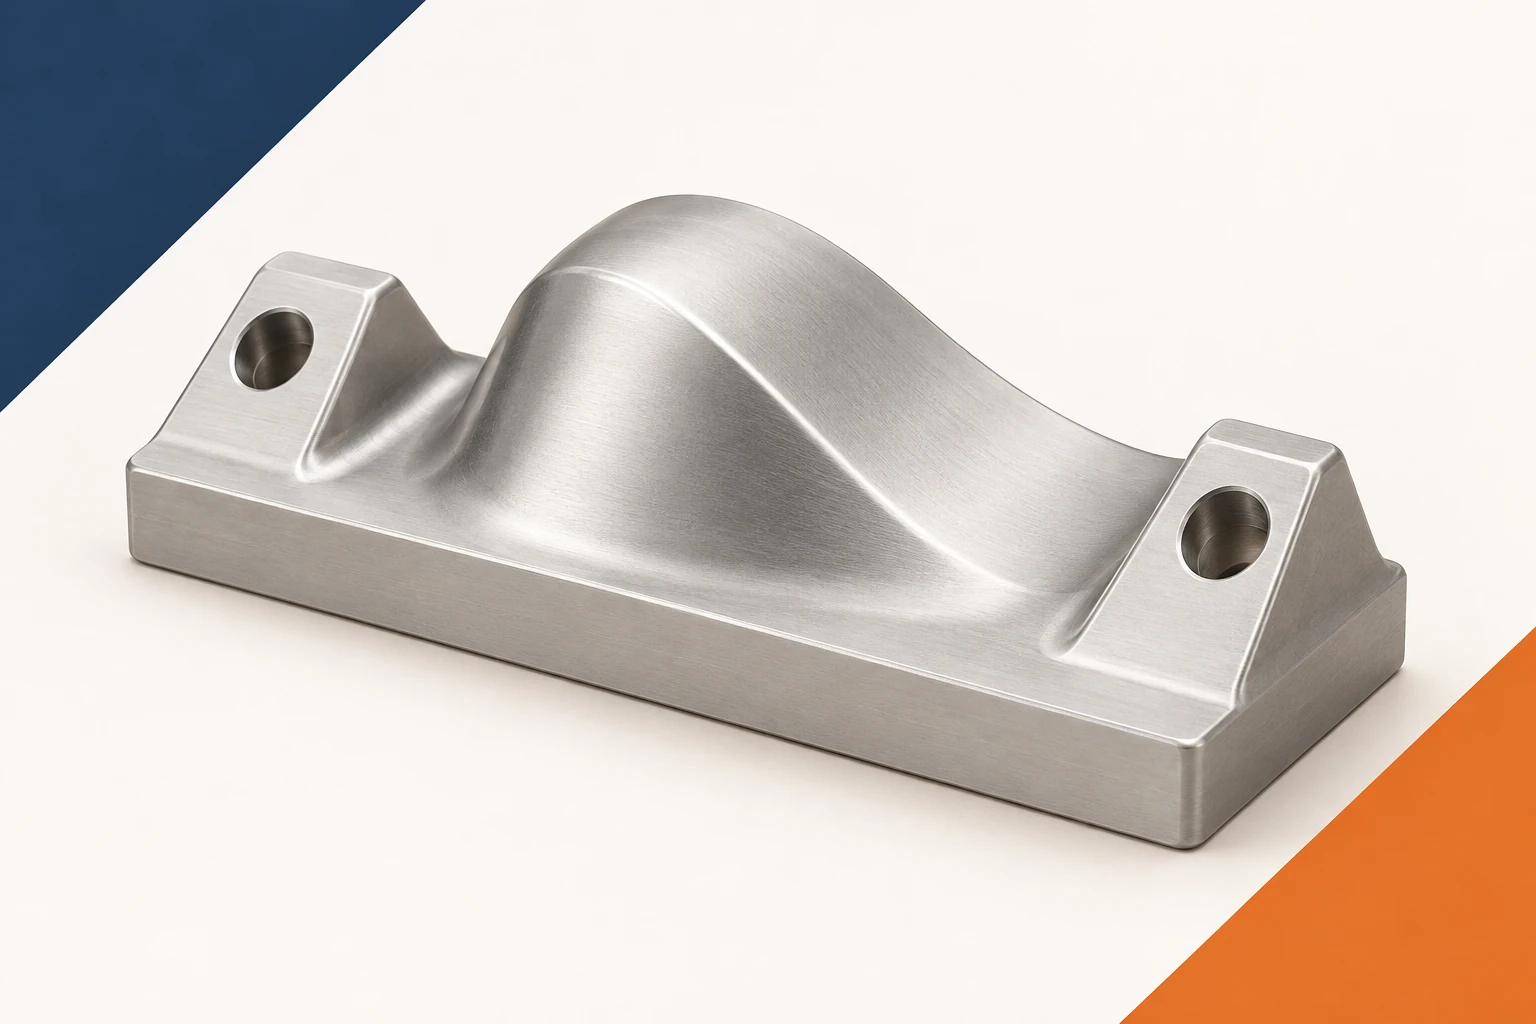
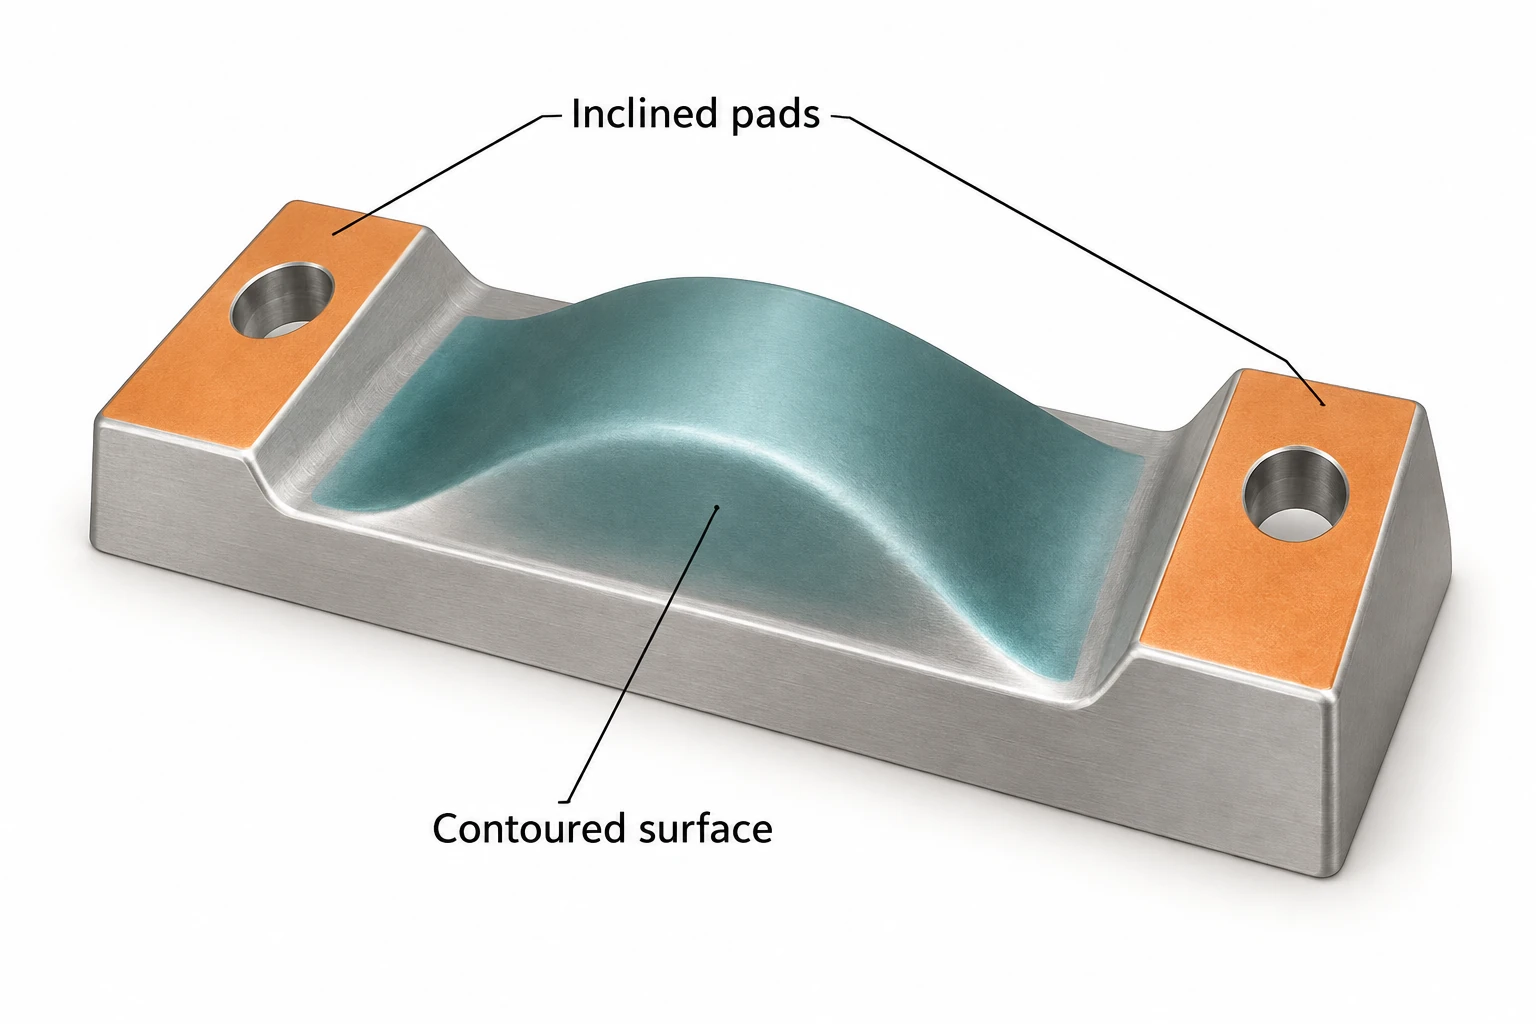
Considera una placchetta utensile con supporti di montaggio inclinati e una forma centrale che varia in modo continuo. Per la lavorazione CNC a cinque assi, tratta ogni operazione come una domanda separata riguardo all’accessibilità e al contatto, preservando contemporaneamente un sistema di fissaggio funzionale.
| Operazione sulla placchetta | Approccio iniziale | Motivo per riconsiderare |
|---|---|---|
| Rimuovi il sovrametallo accessibile sopra la base | Sgrossatura a tre assi da orientamento fisso | Il sovrametallo residuo diventa inaccessibile o richiede una lunghezza eccessiva dell’utensile. |
| Pratica i fori sui supporti inclinati | 3+2 posizionamento per la direzione del foro di ciascun supporto | Il portautensile o il dispositivo di fissaggio ostruisce l’approccio, anche dopo il posizionamento. |
| Finitura della forma centrale | Prova innanzitutto un percorso di finitura a orientamento fisso; valuta la lavorazione simultanea dove il cambiamento di direzione risulta vantaggioso. | Un’unica direzione fissa genera un contatto o uno scarto insufficienti; suddividere la forma in zone indiciate introduce transizioni indesiderate. |
| Finitura di una superficie coperta dal dispositivo di fissaggio | Progetta un altro sistema di fissaggio o un diverso allestimento. | Nessuna delle due modalità di taglio espone materiale che rimanga fisicamente bloccato o ostruito. |
La forma centrale non è automaticamente una caratteristica a cinque assi simultanei solo perché è curva. Se un’unica orientazione garantisce un accesso e un contatto adeguati su di essa, un percorso a orientazione fissa può essere sufficiente. Se si utilizzano diverse regioni indicizzate, pianificare come si incontrano i relativi passaggi di finitura; i confini visibili possono derivare da condizioni di taglio o posizionamenti non allineati, ma non sono una proprietà inevitabile di 3+2.
Questo approccio misto mantiene i tagli ordinari semplici e riserva il cambio di orientazione alle operazioni che ne traggono effettivo vantaggio. Inoltre, separa il cambio di modalità di taglio dal ri-fissaggio fisico del pezzo.
Adattare il programma alla macchina
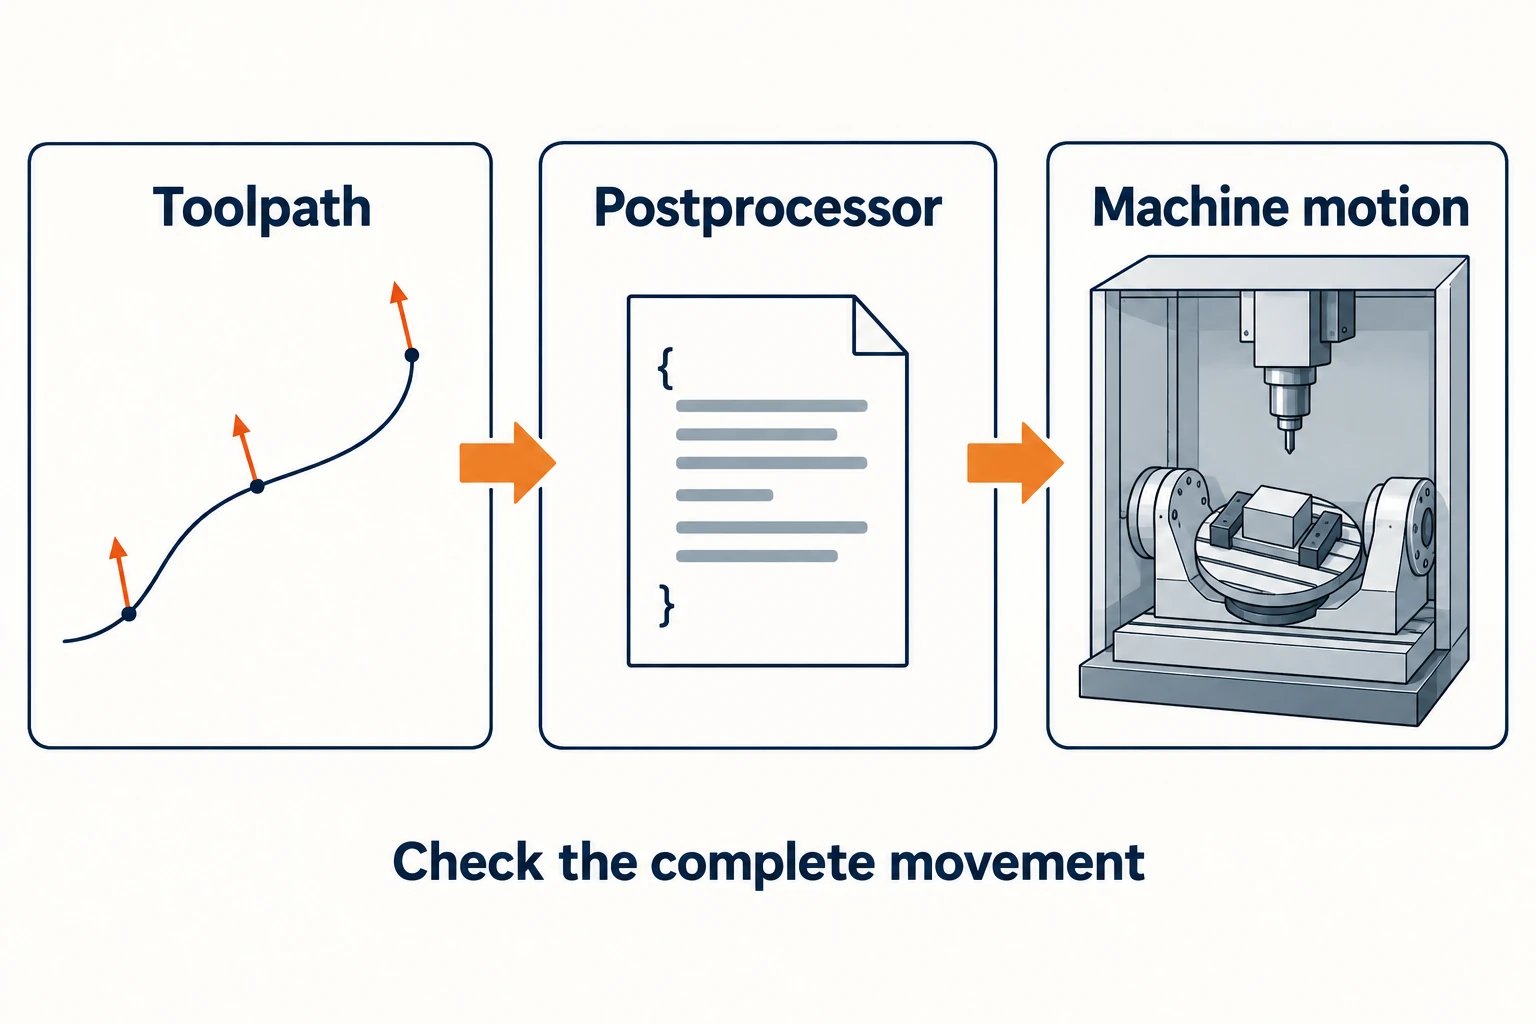
Un percorso utensile CAM è solo una parte del risultato. Il postprocessore lo traduce in istruzioni specifiche per una determinata macchina e relativo controllo. La disposizione rotativa della macchina, le convenzioni di direzione, i limiti di corsa, le lunghezze utensile e gli offset di lavoro devono essere coerenti con tale traduzione.
Anche le funzioni di coordinamento svolgono compiti diversi. Un piano di lavoro inclinato stabilisce il sistema di coordinate per la lavorazione in una specifica orientazione. Il controllo del punto centrale utensile tiene conto delle variazioni di posizione rotativa e della geometria utensile durante la generazione del movimento utensile comandato. Nomi e implementazione variano a seconda del controllo; la presenza di una funzione di posizionamento non implica necessariamente la capacità di taglio simultaneo.
Ad esempio, Haas documenta separatamente Dynamic Work Offset per 3+1 e posizionamento 3+2 da Tool Center Point Control per la contornatura simultanea. Questi sono esempi di funzioni specifiche di un determinato controllo, non comandi interscambiabili per altre macchine. La gestione dei coordinate deve corrispondere al postprocessore selezionato, alla configurazione della macchina e alle funzioni del controllo.
Prima della lavorazione, verificare più che il semplice contatto dell’utensile con la superficie prevista:
- L’intero insieme utensile: includere il portautensile e la lunghezza effettiva dell’utensile utilizzato.
- L’intero movimento: includere gli avvicinamenti, i ritratti, l’indicizzazione e ogni eventuale riposizionamento rotativo, oltre ai passaggi di taglio.
- L’effettiva configurazione: include il materiale residuo, la geometria del dispositivo di fissaggio e i limiti di corsa della macchina.
La documentazione Autodesk sulla simulazione macchina distingue la verifica dei percorsi utensile con un modello macchina da quella effettuata senza di esso. Una simulazione può verificare esclusivamente la geometria e il comportamento macchina che rappresenta; non sostituisce la verifica della configurazione né l’ispezione del pezzo finito.
Confronta l’intera operazione
Confronta i due percorsi rispetto ai medesimi requisiti di parte. Includi programmazione e verifica, utensili e dispositivi di fissaggio, tempo di taglio, movimenti di indicizzazione e di ritratto, nonché qualsiasi successiva finitura o ulteriore lavoro di allestimento.
3+2 può risultare efficiente quando poche direzioni fisse completano il lavoro. Il movimento simultaneo può eliminare transizioni ripetute o migliorare il contatto lungo una superficie, ma le variazioni nella direzione dell’utensile richiedono comunque che gli assi rotativi accelerino e decelerino. La guida Autodesk al livellamento dell’asse utensile spiega come cambiamenti bruschi di orientamento possano interrompere il movimento fluido. Un percorso che appare più continuo non è necessariamente la via produttiva più breve.
Il test utile è specifico: identifica l’operazione che richiede una variazione di orientamento, specifica il vantaggio atteso e verifica che il movimento completo della macchina sia in grado di realizzarlo. Utilizza questo risultato per scegliere la modalità adatta a ciascuna operazione.
Domande frequenti
La lavorazione 3+2 è una forma di lavorazione a cinque assi?
Sì. Viene spesso denominata lavorazione a cinque assi posizionale o indicizzata. Due assi rotativi impostano un orientamento, mentre gli assi lineari eseguono la lavorazione mantenendo fissi tali orientamenti rotativi. Si differenzia dalla lavorazione simultanea a cinque assi.
La lavorazione simultanea a cinque assi significa che tutti e cinque gli assi si muovono in ogni blocco?
No. Il programma coordina gli assi necessari per ciascun segmento. Un programma simultaneo a cinque assi può contenere segmenti con posizioni rotative invariate, nonché segmenti in cui l’orientamento cambia durante la lavorazione.
La lavorazione 3+2 può produrre una superficie curva liscia?
Sì, purché un utensile adeguato possa raggiungere e rifinire la superficie nell’orientamento fisso selezionato. La semplice curvatura non richiede necessariamente un movimento simultaneo. Il contatto utensile, il gioco di sgancio e il modo in cui i passaggi adiacenti si incontrano determinano se una variazione di orientamento sarebbe utile.
Un singolo programma può combinare 3+2 e operazioni simultanee?
Sì, su una macchina e un controllo che supportino le modalità richieste, con un postprocessore configurato correttamente. Le transizioni tra le modalità richiedono una gestione adeguata delle coordinate e delle compensazioni, oltre a verifiche di sgombro per i movimenti di collegamento.



