In questa pagina
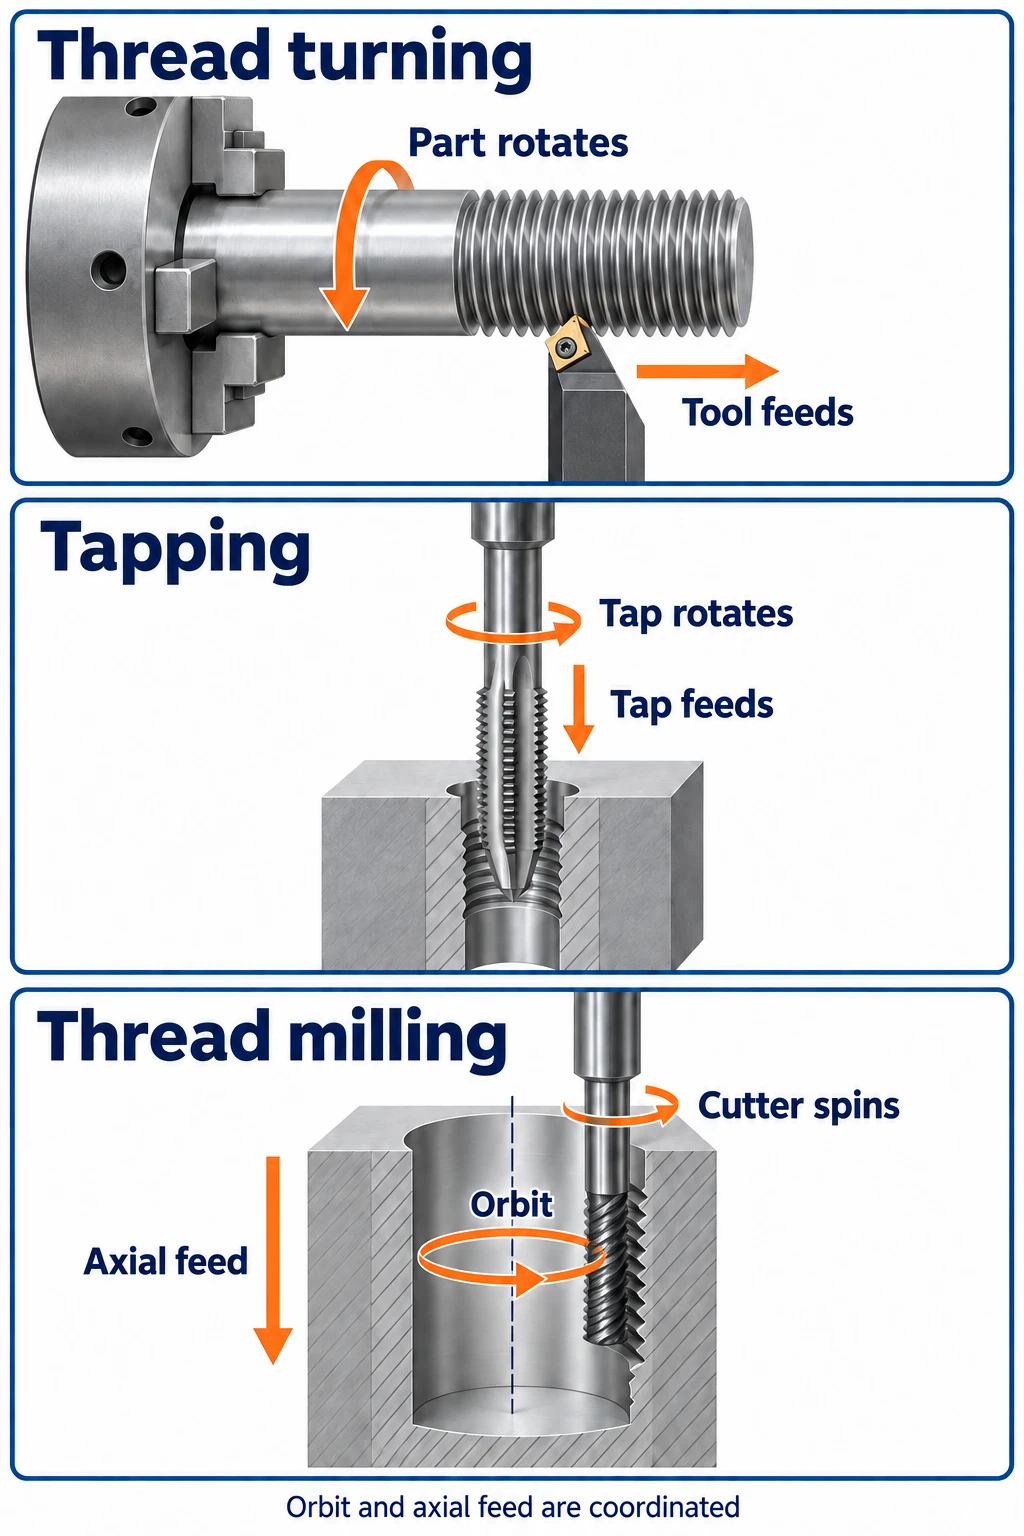
La filettatura per tornitura utilizza un utensile da taglio sincronizzato con un pezzo in rotazione. La maschiatura utilizza un maschio per tagliare o formare una filettatura interna. La fresatura filettatura utilizza un utensile rotante che segue un percorso elicoidale; con utensili adeguati è possibile realizzare sia filettature interne che esterne.
Il punto di partenza più indicato è la posizione della filettatura e il modo in cui il pezzo viene bloccato. Una filettatura esterna su un albero si presta spesso alla tornitura. Per un foro filettato su un blocco, il confronto più utile è generalmente tra maschiatura e fresatura filettatura. L’accessibilità dell’utensile, il materiale, le dimensioni della filettatura e i requisiti produttivi restringono ulteriormente la scelta. Per viti di fissaggio, la pagina viti speciali personalizzate tratta anche la geometria della testa, della sede di serraggio e del gambo.
Come i tre metodi realizzano una filettatura
| Metodo | Posizione della filettatura | Cosa si muove in un normale montaggio | Cosa genera la filettatura |
|---|---|---|---|
| Filettatura per tornitura | Esterna o interna | Il pezzo ruota; l’utensile avanza lungo il suo asse. | Un tagliente sagomato segue la stessa elica in passate successive. |
| Maschiatura | Interna | Il maschio e il foro ruotano l’uno rispetto all’altro mentre avanzano assialmente. | La geometria del maschio taglia o forma la filettatura durante l’ingresso nel foro. |
| Fresatura filettatura | Esterna o interna, con utensili adeguati | L’utensile ruota e si muove attorno all’asse della filettatura mentre avanza assialmente. | Il profilo dell’utensile e il percorso elicoidale programmato generano la filettatura. |
La filettatura per tornitura segue il pezzo in rotazione
Nella CNC tornitura, un inserto filettante taglia la superficie esterna di un albero, oppure una barra filettante raggiunge l’interno di un foro. Passate successive approfondiscono la filettatura. L’avanzamento assiale dell’utensile è sincronizzato con la rotazione del pezzo, in modo che ogni passata segua la stessa scanalatura.
Quella corsa per giro è il passo. Per una filettatura ad avvolgimento singolo, il passo equivale al passo di filettatura — la distanza assiale tra due creste adiacenti della filettatura. Una filettatura multiavvolgimento presenta più di un’elica, quindi il suo passo è maggiore del suo passo di filettatura. Questa distinzione è rilevante nella descrizione del moto, anche se qui si considerano prevalentemente le comuni filettature ad avvolgimento singolo.
La tornitura interna richiede uno spazio sufficiente nel foro per ospitare la barra e il tagliente. Una barra lunga e sottile rende inoltre più difficile gestire vibrazioni ed evacuazione dei trucioli. Questi sono aspetti centrali nella tornitura di filettature interne.
La maschiatura realizza la forma filettata all’interno del foro.
La maschia viene scelta in base alle dimensioni, al passo e alla forma della filettatura richiesta. La sua rotazione rispetto al foro e il suo movimento assiale devono rimanere sincronizzati. La maschia può ruotare su un blocco fisso, oppure un’attrezzatura da tornio può fornire la rotazione relativa attraverso il pezzo; la maschiatura non è limitata alle fresatrici.
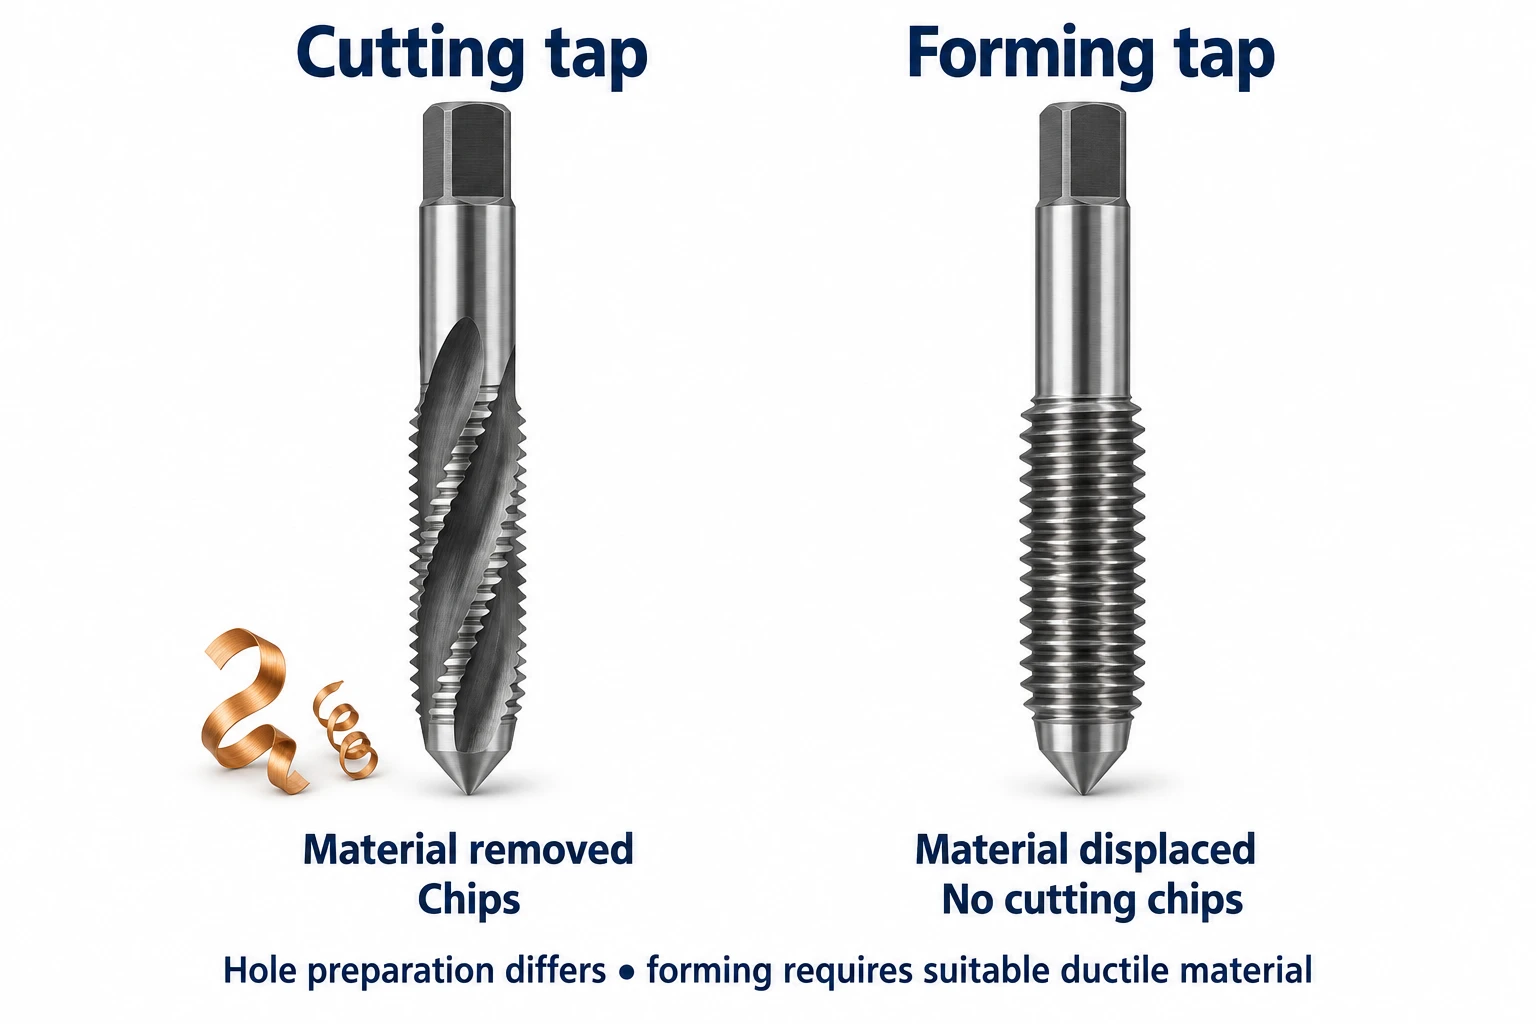
Maschie da taglio rimuovono materiale generando trucioli. Maschie da deformazione, dette anche maschie da rullatura, spostano un materiale sufficientemente duttile per creare la filettatura senza produrre trucioli. La maschiatura da deformazione richiede una preparazione specifica del foro e una lubrificazione adeguata: il diametro del foro iniziale previsto per una maschia da taglio non può essere utilizzato direttamente. La scelta del tipo di maschia dipende sia dal materiale sia dal foro.
La fresatura filettata aggiunge un’orbita intorno all’asse della filettatura.
La fresa filettata ruota attorno al proprio asse mentre la macchina la guida lungo un’elica. Per una filettatura interna, l’utensile è più piccolo del foro e si muove lungo la sua parete. Per una filettatura esterna, si muove intorno alla superficie esterna della caratteristica.
Su un centro di lavoro impiegato per CNC fresatura, la fresatura filettata prevede un movimento coordinato sui due assi che descrivono il cerchio e sul terzo asse lungo l’asse del foro. Per una filettatura ad avvolgimento singolo, un’orbita completa intorno all’asse della filettatura corrisponde ad un avanzamento pari a un passo; una singola rotazione della fresa stessa non lo è. Questa distinzione è evidente nei thread-milling toolpaths.
Cosa influenza la scelta?
Iniziare con la configurazione già necessaria
Se un albero è già soggetto a tornitura, l’aggiunta di una filettatura nella stessa configurazione può essere una soluzione diretta. Un alloggiamento grande e irregolare fissato su un centro di lavoro presenta invece un problema diverso: la maschiatura o la fresatura filettata possono raggiungere i suoi fori senza dover ruotare l’intero alloggiamento intorno all’asse di ciascun foro.
L’etichetta della macchina da sola non è determinante. Un tornio può supportare la maschiatura e, con l’attrezzatura a comando motore e gli assi coordinati necessari, anche la fresatura filettata. Verificare effettivamente la configurazione e l’accessibilità alla caratteristica. Per ciascun metodo, l’utensile e il portautensile devono avere spazio libero rispetto alla geometria circostante durante tutta l’operazione.
I fori ciechi richiedono spazio oltre la lunghezza completa dei filetti
Un foro cieco termina all’interno del pezzo. La sua profondità di foratura e la sua lunghezza di filettatura completa sono dimensioni diverse. Il tratto di taglio o formatura conicità su una maschia si estende oltre l’ultimo filetto completo da essa prodotto, mentre il foro forato può terminare in una calotta conica. Una maschia di fondo riduce tale tratto, ma ha comunque bisogno di spazio.
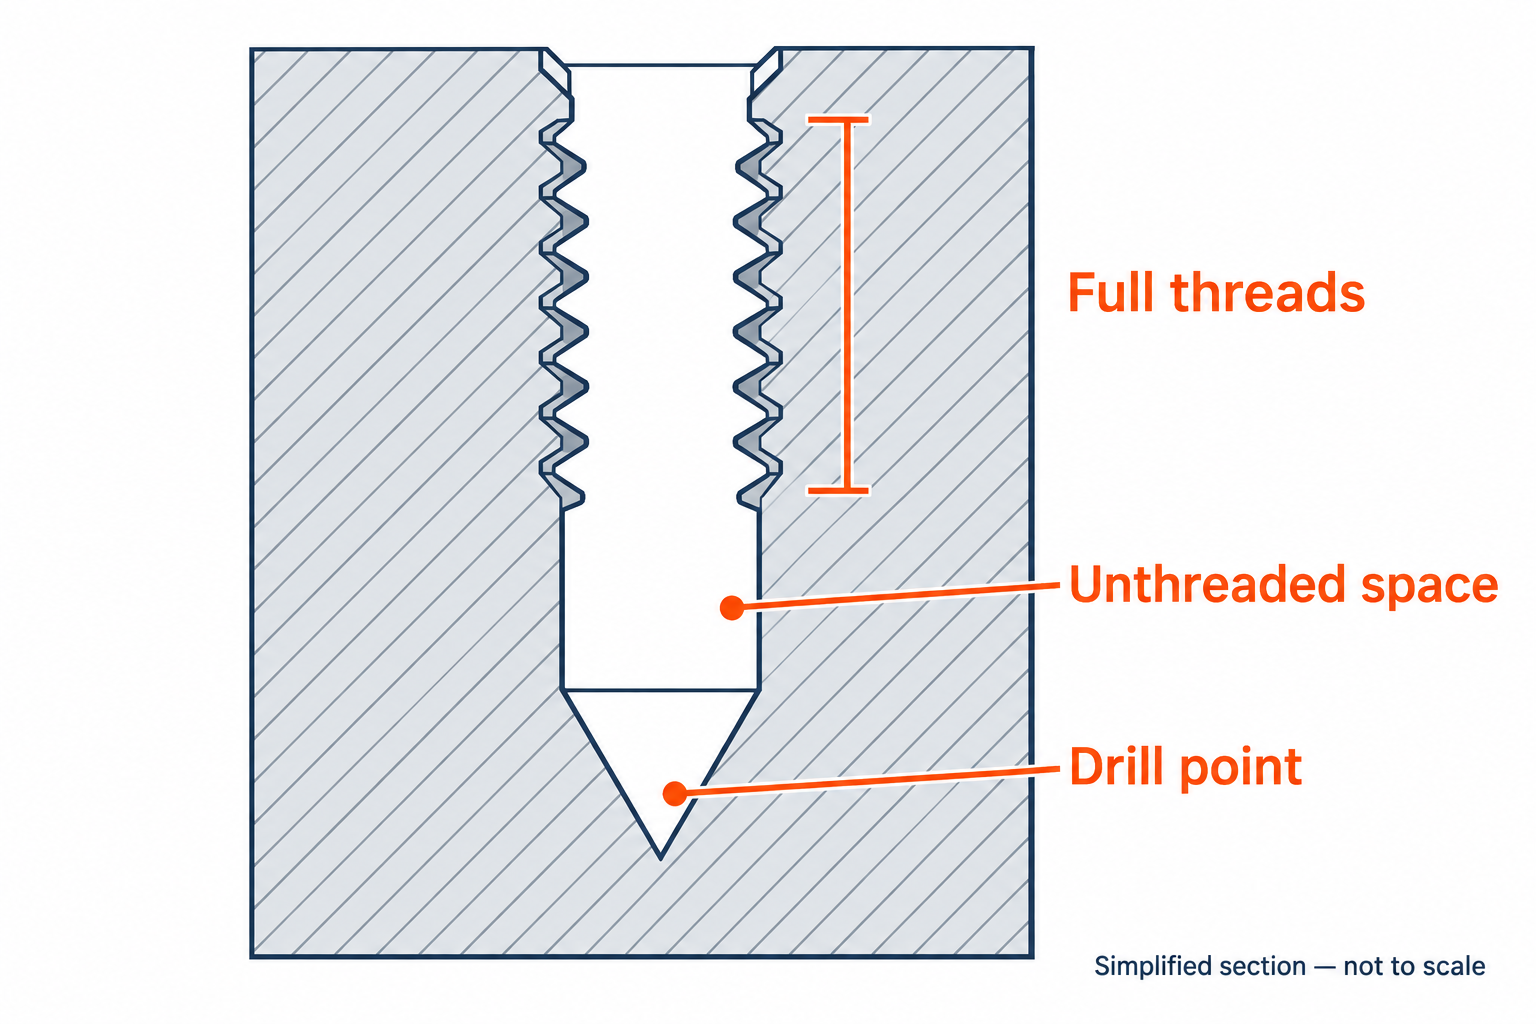
Una fresatrice filettata adeguata può tagliare più vicino al fondo, ma il suo profilo di taglio, il collo e il percorso di ingresso richiedono comunque spazio libero. Scegliere l’utensile in base alla lunghezza richiesta di filettatura completa e alla geometria disponibile del foro. Estendere il foro forato è possibile solo se il pezzo dispone di materiale sufficiente al di sotto di esso. La guida alla progettazione per la lavorazione tratta le considerazioni progettuali più ampie.
La regolazione delle dimensioni e il riutilizzo degli utensili favoriscono utensili diversi
La filettatura mediante fresatura consente di regolare il percorso di taglio programmato per portare le dimensioni del filetto entro la tolleranza. Ciò può aiutare a controllare l’aderenza e a compensare l’usura; EMUGE descrive questo utilizzo della regolazione dell’offset utensile. Anche il tornio offre una regolazione dimensionale tramite la posizione dell’utensile. Nella maschiatura, il controllo dimensionale dipende in modo più diretto dalla scelta della geometria e della tolleranza della maschia, seguita da un accurato controllo della preparazione del foro e del processo.
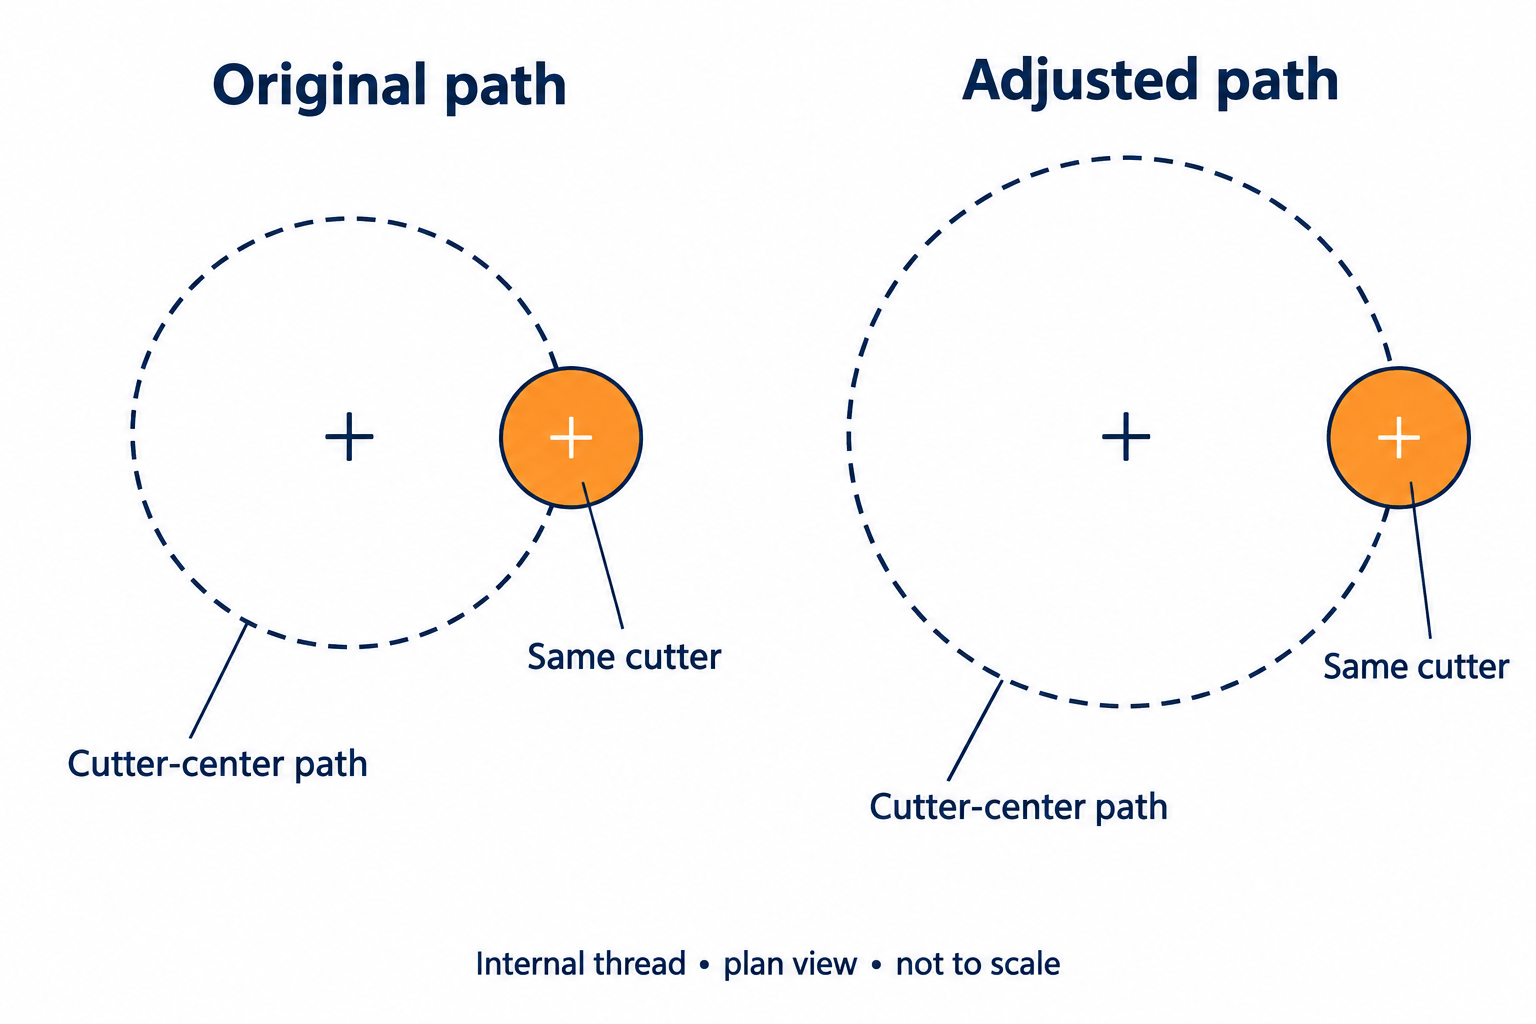
Il riutilizzo degli utensili ha dei limiti. Una fresa per filettatura a più filetti può realizzare diversi diametri con lo stesso passo, entro il suo campo di impiego. Alcuni utensili a singolo filetto coprono un intervallo di passi, ma l’angolo di profilo, la geometria di taglio e il gioco devono comunque essere adatti al filetto. Fresette a singolo e a multipli filetti offrono tipi diversi di flessibilità. Modificare il programma non può trasformare un utensile inadatto in quello corretto.
Confronta l’intera operazione, inclusi i casi di fallimento
La maschiatura risulta spesso produttiva per filettature interne standard e ripetute, purché maschia, materiale e geometria del foro siano tra loro compatibili. La filettatura mediante fresatura aggiunge un percorso orbitale dell’utensile e alcune applicazioni richiedono più di un passaggio di taglio. Il maggiore controllo che ne deriva può tuttavia rivelarsi utile quando un foro problematico o un pezzo quasi finito rendono particolarmente preziosa l’affidabilità del processo.
Le maschie da taglio e quelle da deformazione presentano anche differenti considerazioni sui trucioli: l’evacuazione dei trucioli è cruciale per le prime, mentre per le seconde sono fondamentali il flusso del materiale, le dimensioni del foro e la lubrificazione. Anche la filettatura mediante fresatura genera trucioli e la sua fresa può comunque rompersi o deformarsi. Confronta i tempi effettivi di ciclo, la durata utensile, le ispezioni e i costi di recupero o di scarto per la configurazione prevista, anziché attribuire universalmente a un metodo un vantaggio intrinseco in termini di velocità o precisione.
Tre componenti, tre punti di partenza diversi
La geometria del componente determina quale metodo di filettatura possa raggiungere e completare le caratteristiche richieste.
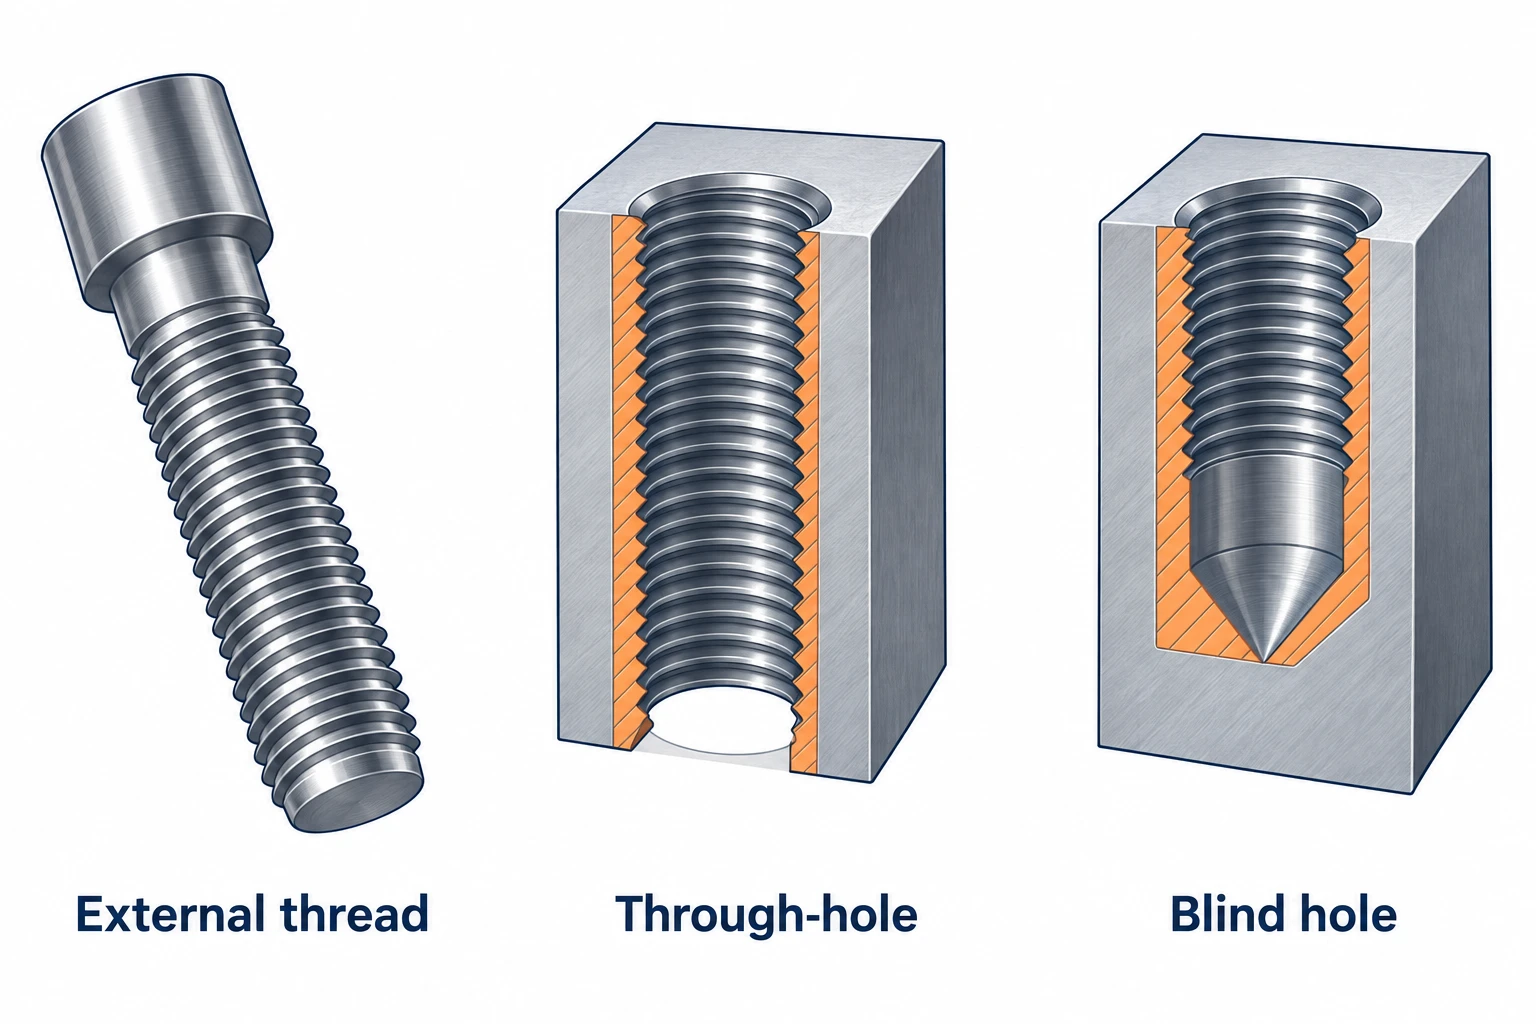
| Parte e caratteristica | Punto di partenza | Cosa potrebbe influenzare la scelta? |
|---|---|---|
| Un albero di regolazione in acciaio con filettatura esterna affiancata da una spalla | Filettatura per tornitura, utilizzando l’impostazione già impiegata per la lavorazione dell’albero. | L’uscita del filetto e quella dell’utensile devono adattarsi alla geometria della spalla. L’accesso limitato potrebbe richiedere un utensile o un percorso diverso. |
| Un supporto di fissaggio in alluminio con fori passanti filettati standard ripetuti | Filettatura per maschiatura, con utensile scelto in base alla lega e al foro. | Dimensioni filettature miste, controllo instabile dei trucioli o necessità di regolazione della dimensione giustificano la filettatura per fresatura. La maschiatura per deformazione dipende dall’idoneità del materiale e dai requisiti specificati. |
| Una carcassa quasi completata con una filettatura cieca vicina al fondo del foro | Valutare la filettatura per fresatura per garantire l’accesso alla lunghezza completa richiesta del filetto. | L’utensile e il portautensile devono essere compatibili con lo spazio disponibile, e la macchina deve supportare il percorso richiesto. Un maschio a passo corto adeguato potrebbe comunque rappresentare una soluzione pratica. |
Scegliere in base alla caratteristica, quindi verificare il filetto
Iniziare dalla filettatura esterna o interna, dall’impostazione già disponibile e dallo spazio libero per l’utensile. Confrontare quindi i compromessi pratici: l’approccio diretto della maschiatura per fori ripetuti, l’adeguatezza della tornitura per componenti rotanti e il controllo della fresatura sul percorso elicoidale. Tutti e tre i metodi possono produrre filettature funzionali quando l’applicazione e gli utensili sono adeguati.
Il metodo non costituisce il requisito di accettazione. Il filetto finito deve comunque rispettare le specifiche relative alla forma, alle dimensioni, all’accoppiamento e alla lunghezza utile. Se si sta discutendo un componente con un fornitore, questi dettagli rendono effettiva la scelta.
Domande frequenti
Qual è la differenza tra filettatura per tornitura, maschiatura e filettatura per fresatura?
La filettatura per tornitura realizza un filetto sincronizzando l’avanzamento assiale dell’utensile con la rotazione del pezzo. La maschiatura realizza o forma un filetto interno mediante un maschio. La filettatura per fresatura utilizza un utensile rotante che si muove lungo un percorso elicoidale. Sia la tornitura sia la fresatura possono realizzare filettature interne o esterne, purché utensili e accessibilità siano adeguati alla caratteristica.
Quando scegliere la filettatura per fresatura invece della maschiatura?
Valutare la filettatura per fresatura quando è necessario regolare la dimensione del filetto tramite il percorso programmato, utilizzare un unico utensile compatibile per diversi diametri di filetto o raggiungere una zona più vicina al fondo di un foro cieco. Il profilo, la lunghezza d’ingresso e lo spazio libero dell’utensile devono essere compatibili con il filetto, e la macchina deve supportare il percorso elicoidale. La maschiatura può rimanere una scelta produttiva per fori standard ripetuti.
Un foro cieco può presentare filettature complete fino alla profondità di foratura?
I file completi non si estendono fino alla punta di una punta di trapano convenzionale. Anche una maschio di fondo richiede spazio oltre l’ultimo filetto completo. Una fresa filettatrice adeguata può avvicinarsi di più al fondo del foro, ma necessita comunque di uno spazio di riserva. Specificare separatamente la lunghezza richiesta dei filetti completi rispetto alla profondità di foratura.
La maschiatura produce sempre trucioli?
No. I maschi taglienti rimuovono materiale e producono trucioli; i maschi deformanti spostano un materiale sufficientemente duttile senza produrre trucioli. La filettatura per deformazione richiede un foro iniziale adeguato e lubrificazione. Un foro preparato per un maschio tagliente non può essere utilizzato automaticamente con un maschio deformante della stessa dimensione nominale del filetto.



