En esta página
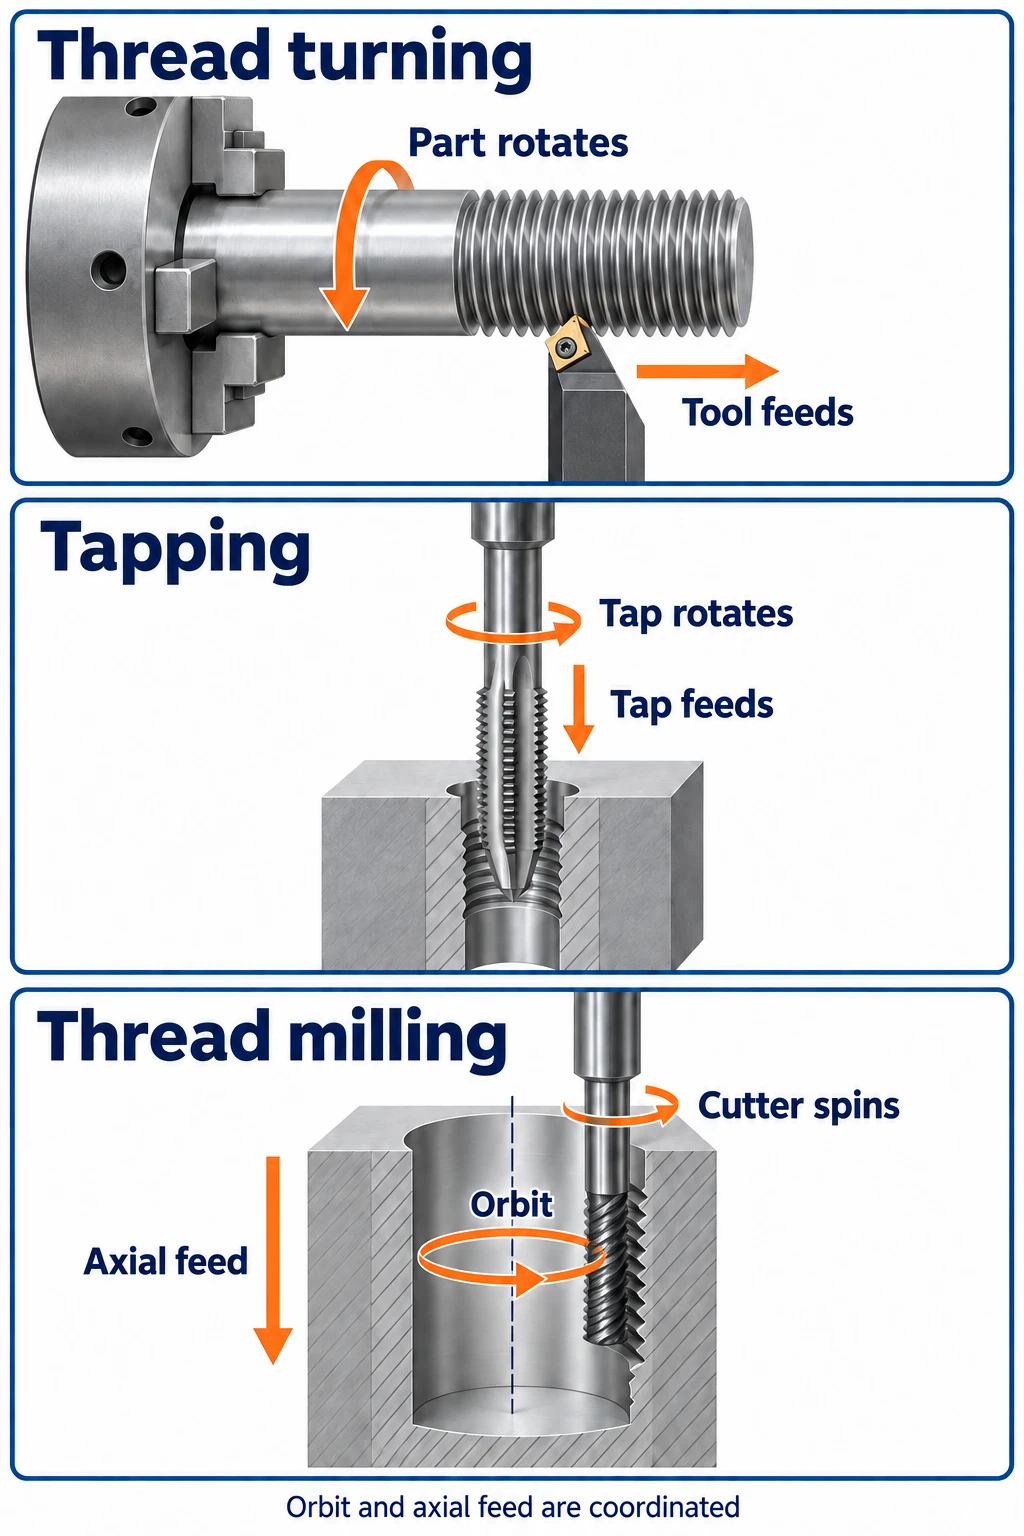
El roscado por torneado utiliza una herramienta de corte sincronizada con la pieza de trabajo giratoria. El roscado con macho emplea un macho para cortar o conformar una rosca interna. El fresado de roscas utiliza una fresa giratoria que sigue una trayectoria helicoidal; con herramientas adecuadas, puede producir tanto roscas internas como externas.
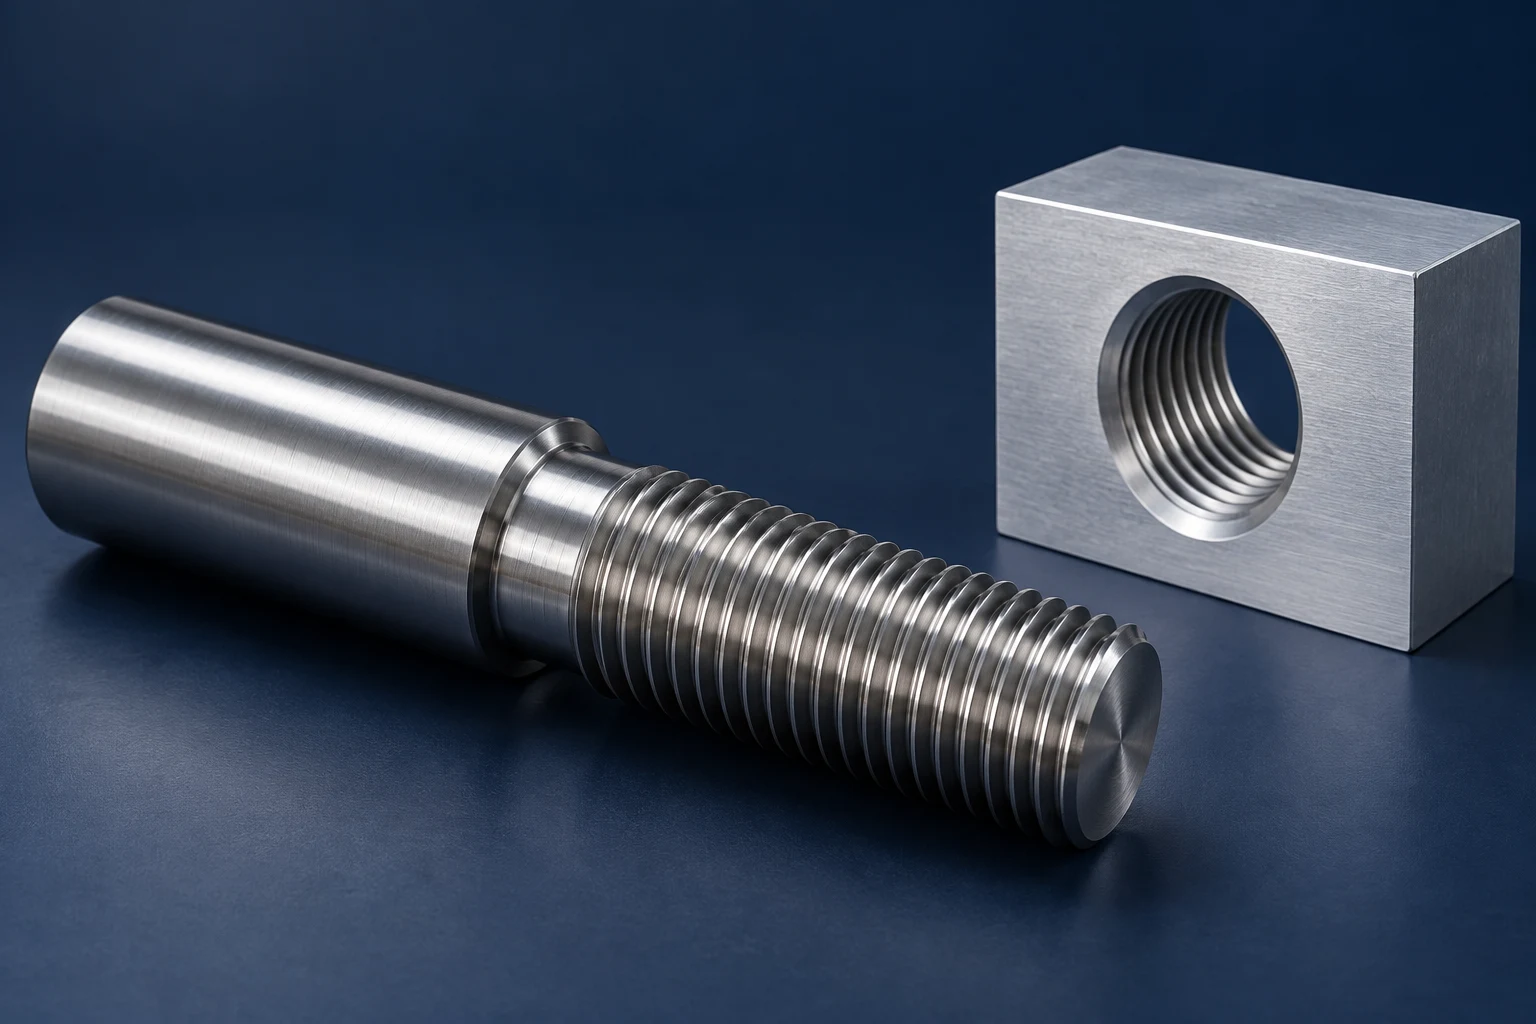
El mejor punto de partida es la ubicación de la rosca y la forma en que se sujeta la pieza. Una rosca externa en un eje suele ser adecuada para torneado. Para un orificio roscado en un bloque, la comparación más útil suele ser entre roscado con macho y fresado de roscas. El acceso de la herramienta, el material, el tamaño de la rosca y los requisitos de producción afinan posteriormente la elección. Para un tornillo roscado, la página de tornillos personalizados también cubre la geometría de la cabeza, el tipo de ranura de accionamiento y el vástago.
Cómo generan la rosca los tres métodos
| Método | Ubicación de la rosca | Qué se mueve en una configuración típica | Qué genera la rosca |
|---|---|---|---|
| Roscado por torneado | Externa o interna | La pieza de trabajo gira; la herramienta avanza a lo largo de su eje. | Un filo de corte conformado sigue la misma hélice en pasadas sucesivas. |
| Roscado con macho | Interna | El macho y el orificio giran uno respecto al otro mientras avanzan axialmente. | La geometría del macho corta o conforma la rosca al penetrar en el orificio. |
| Fresado de roscas | Externa o interna, con herramientas adecuadas | La fresa gira y se desplaza alrededor del eje de la rosca mientras avanza axialmente. | El perfil de la fresa y la trayectoria helicoidal programada generan la rosca. |
El roscado por torneado sigue la pieza giratoria
En CNC torneado, una plaquita de roscado corta el exterior de un eje, o una barra roscadora penetra en el interior de un agujero. Pasadas sucesivas profundizan la rosca. El avance axial de la herramienta está sincronizado con la rotación de la pieza de trabajo, de modo que cada pasada sigue la misma ranura.
Ese desplazamiento por revolución es el paso. En una rosca de una sola entrada, el paso coincide con el paso axial: la distancia axial entre crestas adyacentes de la rosca. Una rosca de múltiples entradas tiene más de una hélice, por lo que su paso es mayor que su paso axial. Esta distinción es relevante al describir el movimiento, aunque aquí se centra principalmente en roscas ordinarias de una sola entrada.
El torneado interno requiere suficiente espacio en el agujero para alojar la barra y el filo de corte. Además, una barra larga y delgada dificulta aún más el control de las vibraciones y la evacuación de virutas. Estas son preocupaciones fundamentales en el torneado interno de roscas.
El roscado introduce la forma de la rosca en el agujero.
Se selecciona una machuela según el tamaño, el paso y la forma de rosca requeridos. Su rotación respecto al agujero y su desplazamiento axial deben mantenerse coordinados. La machuela puede girar en un bloque fijo, o bien una configuración de torno puede proporcionar la rotación relativa mediante la pieza de trabajo; el roscado no se limita a las fresadoras.
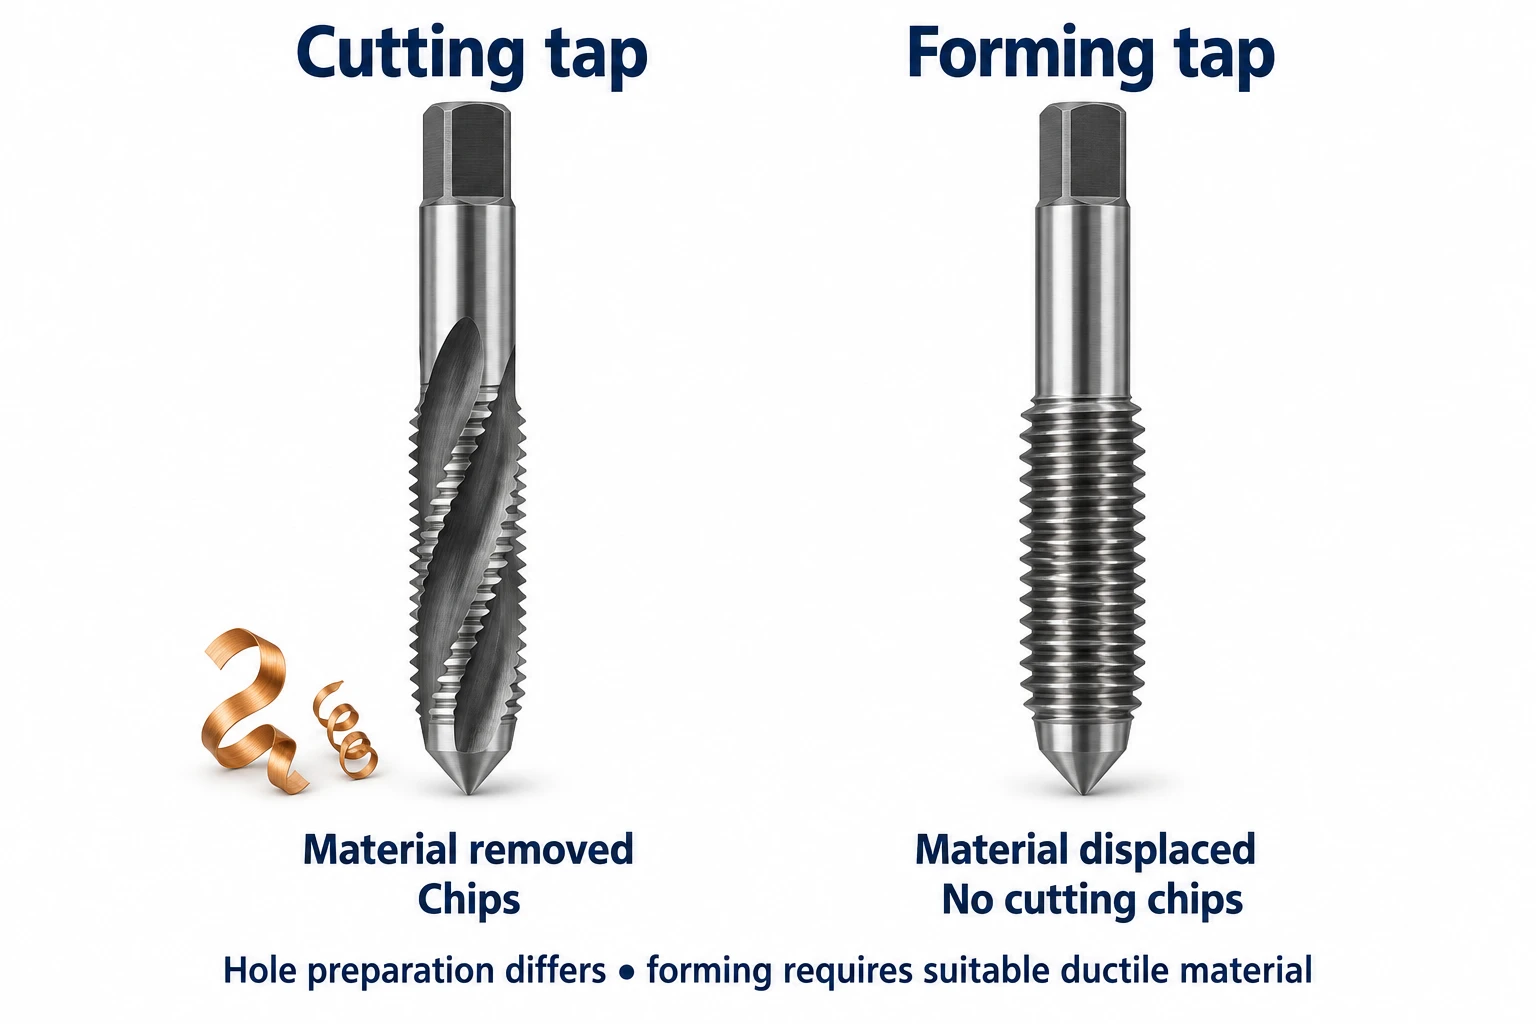
Machuelas de corte eliminan material y generan virutas. Machuelas de conformado, también denominadas machuelas de laminado, desplazan material suficientemente dúctil para formar la rosca sin generar virutas. El roscado por conformado requiere una preparación específica del agujero y lubricación adecuada: el diámetro del agujero inicial para una machuela de corte no se puede usar directamente. La elección del tipo de machuela depende tanto del material como del agujero.
El fresado de roscas añade una órbita alrededor del eje de la rosca.
Una fresa para roscas gira sobre su propio eje mientras la máquina la desplaza siguiendo una trayectoria helicoidal. Para una rosca interna, la herramienta es más pequeña que el agujero y se desplaza alrededor de su pared interior. Para una rosca externa, recorre la superficie exterior de la característica.
En un centro de mecanizado utilizado para CNC fresado, el fresado de roscas implica un movimiento coordinado en los dos ejes que describen el círculo y el tercer eje a lo largo del agujero. Para una rosca de paso único, una órbita completa órbita alrededor del eje de la rosca avanza un paso; una revolución de la fresa en sí no lo hace. La distinción es visible en trayectorias de herramienta para fresado de roscas.
¿Qué modifica la elección?
Comience con la configuración que ya necesita
Si un eje ya se está sometiendo a operaciones de torneado, añadir una rosca en la misma configuración puede ser una solución directa. Sin embargo, una carcasa grande e irregular montada en un centro de mecanizado plantea un problema distinto: el roscado por macho o el fresado de roscas pueden acceder a sus agujeros sin necesidad de girar toda la carcasa alrededor del eje de cada agujero.
La denominación de la máquina por sí sola no es determinante. Un torno puede admitir roscado por macho y, con las herramientas motorizadas necesarias y ejes coordinados, también fresado de roscas. Verifique la configuración real y el acceso a la característica. Para cada método, la herramienta y su portaherramientas deben tener holgura suficiente respecto a la geometría circundante durante toda la operación.
Los agujeros ciegos requieren espacio adicional más allá de la longitud total de la rosca
Un agujero ciego termina dentro de la pieza. Su profundidad taladrada y su longitud de rosca completa son dimensiones distintas. La punta cónica de corte o conformado de un macho se extiende más allá de la última rosca completa que genera, mientras que el agujero taladrado puede finalizar en una superficie cónica. Un macho de fondo reduce dicha punta cónica, pero aún así requiere espacio disponible.
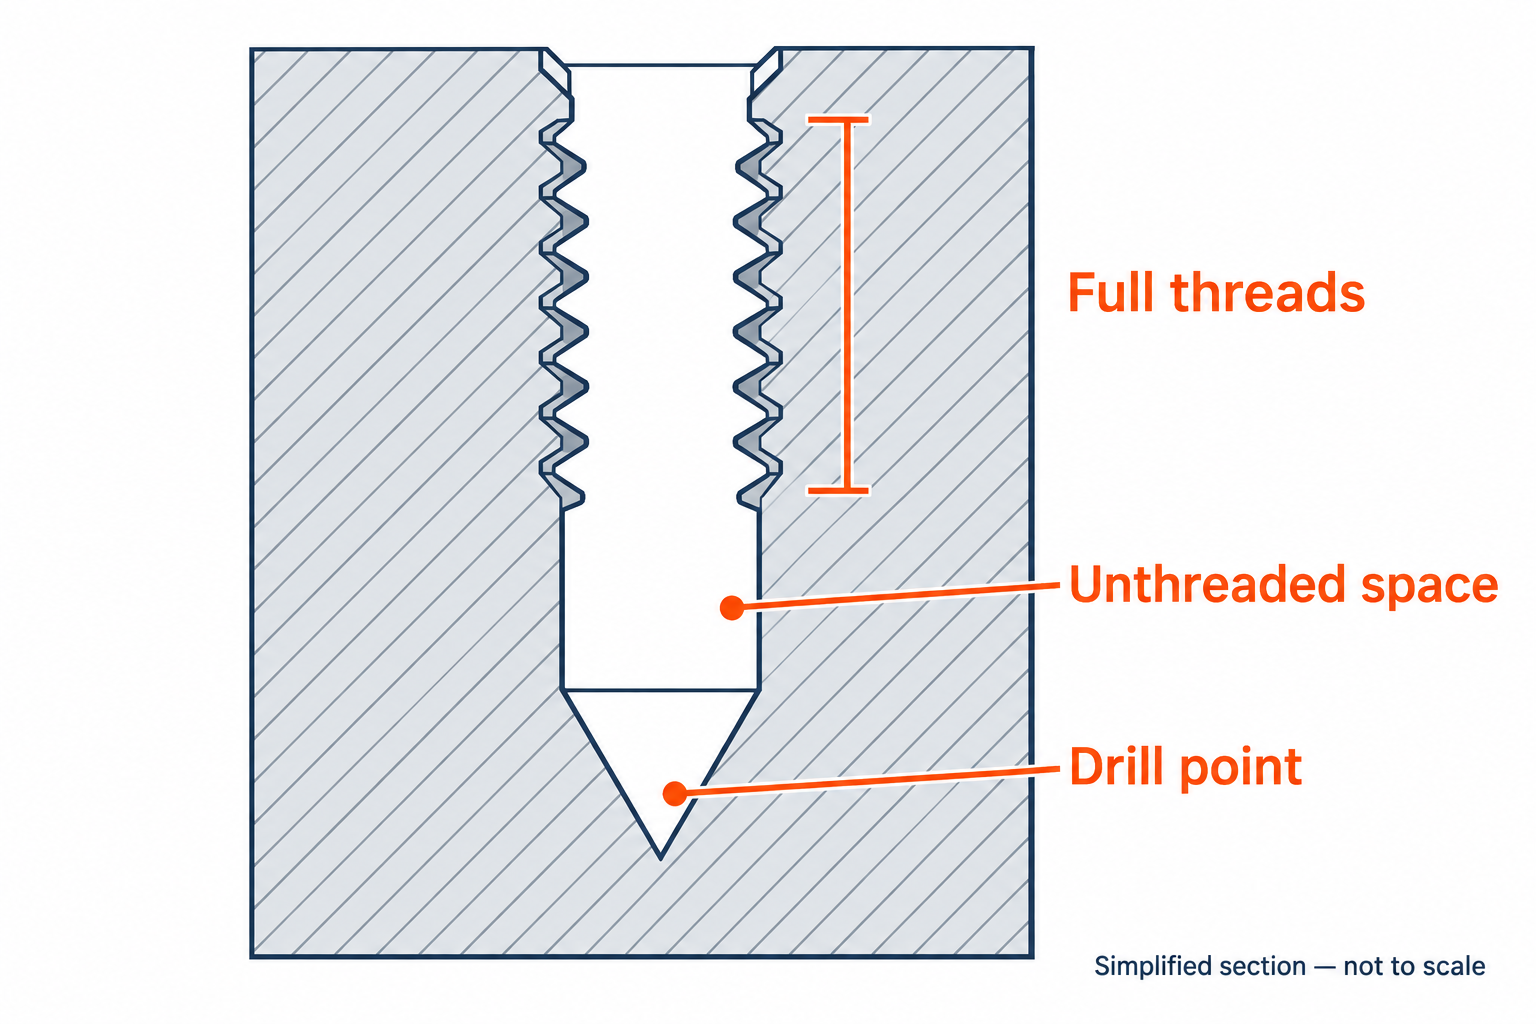
Una fresa para roscas adecuada puede cortar más cerca del fondo, pero su perfil de corte, su cuello y su trayectoria de entrada siguen requiriendo holgura. Seleccione la herramienta considerando la longitud requerida de rosca completa y la geometría disponible del agujero. Alargar el agujero taladrado solo es una opción si la pieza dispone de suficiente material debajo de él. La guía de diseño para mecanizado aborda las consideraciones de diseño más amplias.
El ajuste de tamaño y la reutilización de herramientas favorecen distintas herramientas
El fresado de roscas permite ajustar la trayectoria de corte programada para llevar el tamaño de la rosca dentro de la tolerancia. Esto puede ayudar a controlar el ajuste y compensar el desgaste; EMUGE describe este uso del ajuste de desplazamiento de la herramienta. El torneado también proporciona ajuste de tamaño mediante la posición de la herramienta. En el roscado con macho, el control del tamaño depende más directamente de la selección de la geometría y tolerancia adecuadas del macho, seguida del control de la preparación del agujero y del proceso.
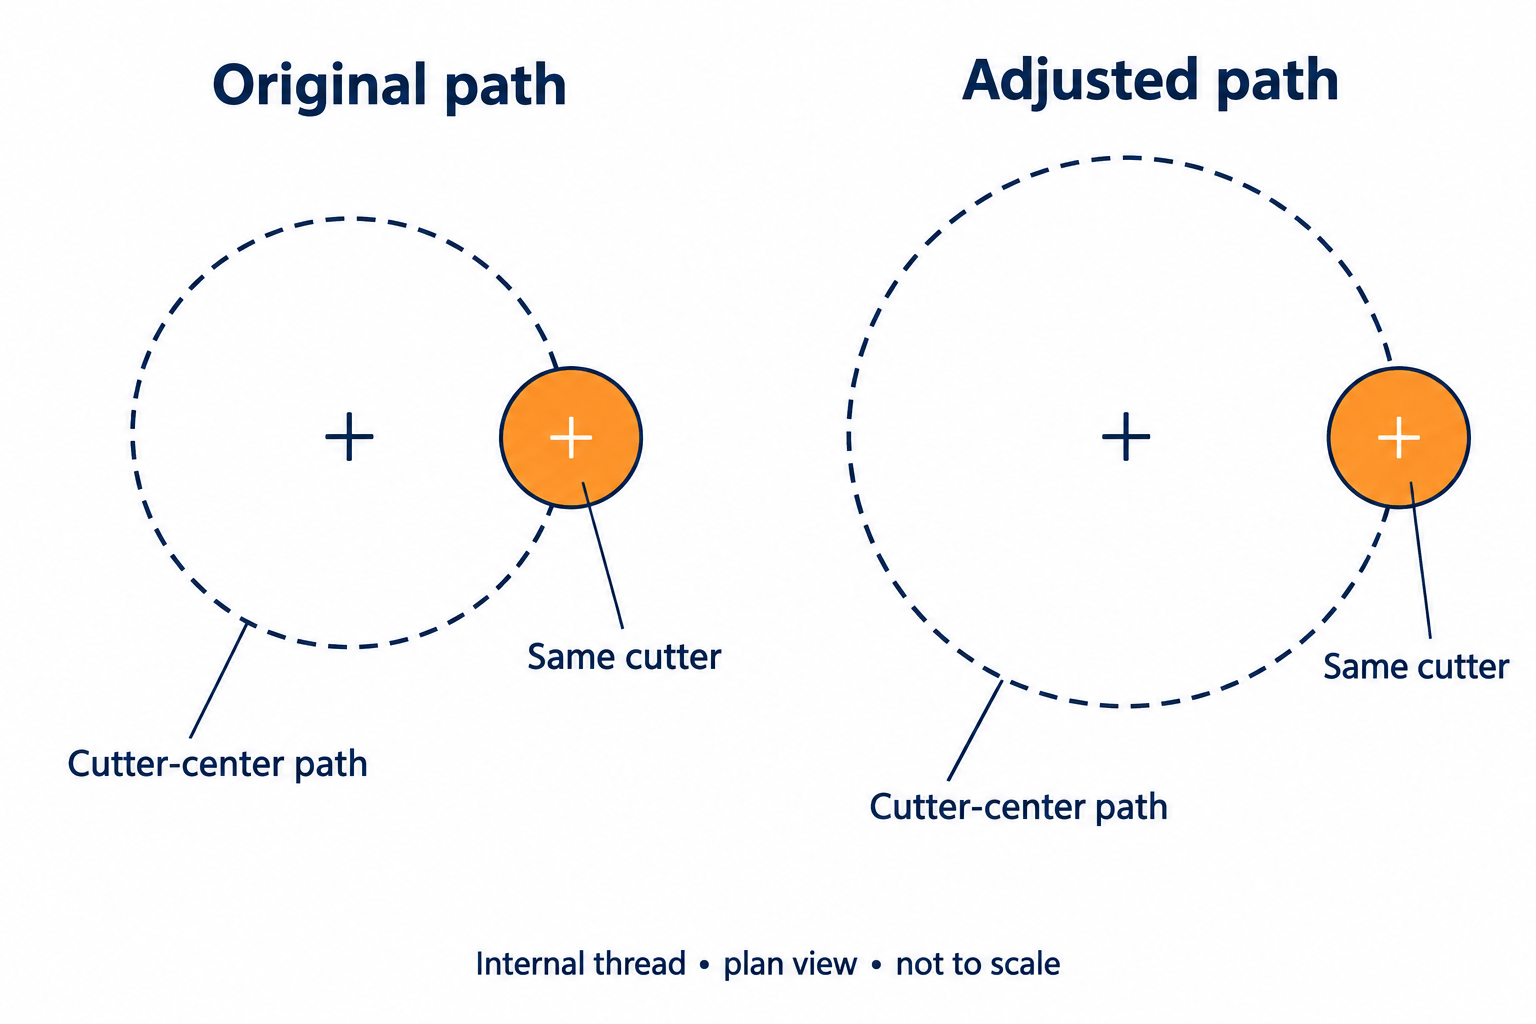
La reutilización de herramientas tiene límites. Una fresa de roscas de múltiples filas puede mecanizar varios diámetros con el mismo paso, dentro de su rango utilizable. Ciertas fresas de una sola fila cubren un rango de pasos, pero su ángulo de perfil, geometría de corte y holguras deben seguir siendo adecuados para la rosca. Fresas de una sola fila y de múltiples filas ofrecen distintos tipos de flexibilidad. Modificar el programa no puede convertir una fresa inadecuada en la correcta.
Comparar la operación completa, incluidos los fallos
El roscado con macho suele ser productivo para roscas internas estándar y repetitivas, siempre que el macho, el material y la geometría del agujero funcionen bien conjuntamente. El fresado de roscas añade una trayectoria orbital de la herramienta, y algunas aplicaciones requieren más de un pase de corte. Sin embargo, su mayor control puede resultar útil cuando un agujero difícil o una pieza casi terminada hacen especialmente valiosa la fiabilidad del proceso.
Los machos de corte y los machos de conformado también plantean consideraciones distintas respecto a las virutas: la evacuación de virutas es crítica para los primeros, mientras que para los segundos son fundamentales el flujo del material, el tamaño del agujero y la lubricación. El fresado de roscas también genera virutas, y su fresa puede romperse o deformarse. Compare el tiempo de ciclo real, la vida útil de la herramienta, las inspecciones y los costes de recuperación o de desecho para la configuración prevista, en lugar de asignar a un método determinado una ventaja universal en velocidad o precisión.
Tres piezas, tres puntos de partida diferentes
La geometría de la pieza determina qué método de roscado puede acceder y finalizar las características requeridas.
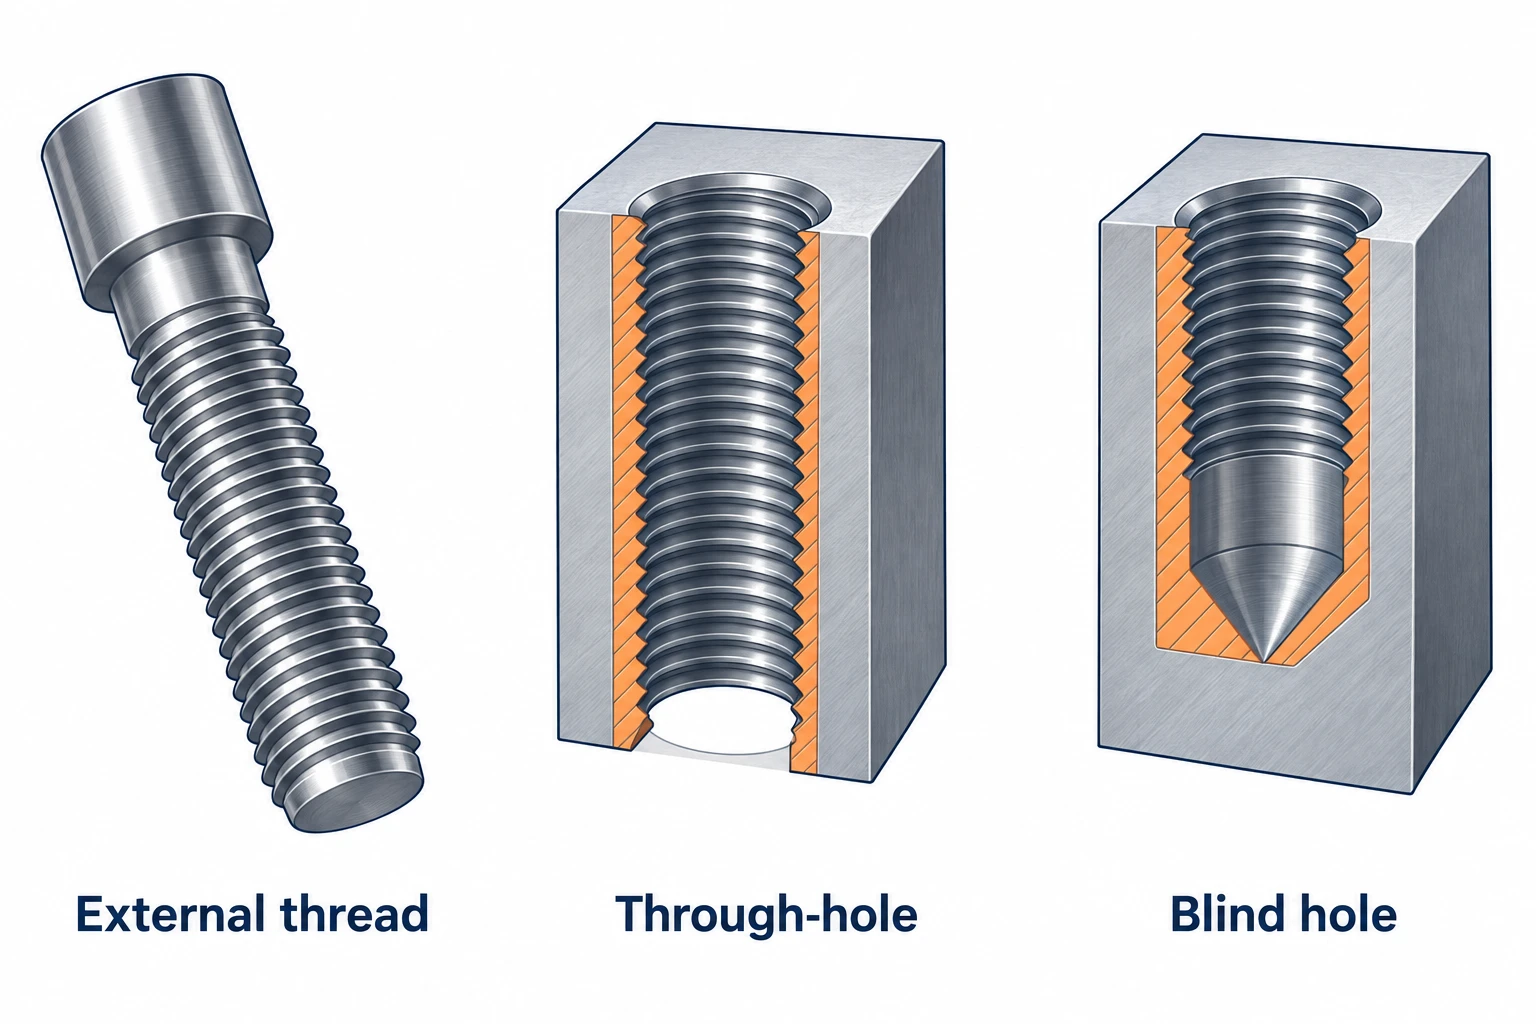
| Pieza y característica | Punto de partida | ¿Qué podría cambiar la elección? |
|---|---|---|
| Un husillo de ajuste de acero con una rosca externa junto a un escalón | Roscar por torneado, utilizando la configuración que maquina el eje. | El desalineamiento de la rosca y la salida de la herramienta deben adaptarse a la geometría del escalón. Un acceso restringido puede requerir una herramienta o trayectoria diferente. |
| Un bloque de montaje de aluminio con agujeros roscados pasantes estándar repetidos | Roscado con macho, utilizando una herramienta adaptada a la aleación y al agujero. | Tamaños mixtos de rosca, control inestable de virutas o la necesidad de ajustar el tamaño justifican el roscado por fresado. El roscado por deformación depende de la idoneidad del material y de los requisitos especificados. |
| Una carcasa casi terminada con una rosca ciega cerca del fondo del agujero | Evalúe el roscado por fresado para acceder a la longitud total requerida de la rosca. | La fresa y el portaherramientas deben caber, y la máquina debe soportar la trayectoria. Un macho de paso corto adecuado puede seguir siendo una solución práctica. |
Elija según la característica, luego verifique la rosca
Comience con una rosca externa o interna, la configuración existente y el espacio disponible para la herramienta. Luego compare las compensaciones prácticas: el enfoque directo del roscado con macho para agujeros repetidos, la adecuación del torneado para piezas rotativas y el control del fresado sobre una trayectoria helicoidal. Los tres métodos pueden producir roscas útiles cuando la aplicación y la herramienta coinciden.
El método no constituye el requisito de aceptación. La rosca terminada debe cumplir aún su forma, tamaño, ajuste y longitud útil especificados. Si está analizando una pieza con un proveedor, esos detalles hacen significativa la elección.
Preguntas frecuentes
¿Cuál es la diferencia entre roscar por torneado, roscar con macho y roscar por fresado?
El roscado por torneado corta una rosca sincronizando el avance axial de la herramienta con la rotación de la pieza. El roscado con macho corta o forma una rosca interna mediante un macho. El roscado por fresado utiliza una fresa giratoria que se desplaza a lo largo de una trayectoria helicoidal. Tanto el torneado como el fresado pueden fabricar roscas internas o externas cuando la herramienta y el acceso son adecuados para la característica.
¿Cuándo debo elegir el roscado por fresado en lugar del roscado con macho?
Considere el roscado por fresado cuando necesite ajustar el tamaño de la rosca mediante la trayectoria programada, utilizar una fresa compatible en varios diámetros de rosca o alcanzar más cerca del fondo de un agujero ciego. El perfil, la longitud de trabajo y el espacio libre de la fresa deben ser adecuados para la rosca, y la máquina debe soportar la trayectoria helicoidal. El roscado con macho puede seguir siendo una opción productiva para agujeros estándar repetidos.
¿Puede tener una rosca ciega roscas completas hasta la profundidad taladrada?
Las roscas completas no llegan hasta la punta de un punto de broca convencional. La entrada de la machuela también requiere espacio más allá de la última rosca completa, incluso al usar una machuela para fondo ciego. Una fresa roscadora adecuada puede acercarse más al fondo del agujero, pero aún necesita holgura. Especifique por separado la longitud requerida de rosca completa y la profundidad del agujero taladrado.
¿La roscado siempre genera virutas?
No. Las machuelas de corte eliminan material y generan virutas; las machuelas de conformado desplazan material suficientemente dúctil sin generar virutas por corte. El roscado por conformado requiere un agujero inicial adecuado y lubricación. Un agujero preparado para una machuela de corte no puede utilizarse automáticamente con una machuela de conformado del mismo tamaño nominal de rosca.



