Auf dieser Seite
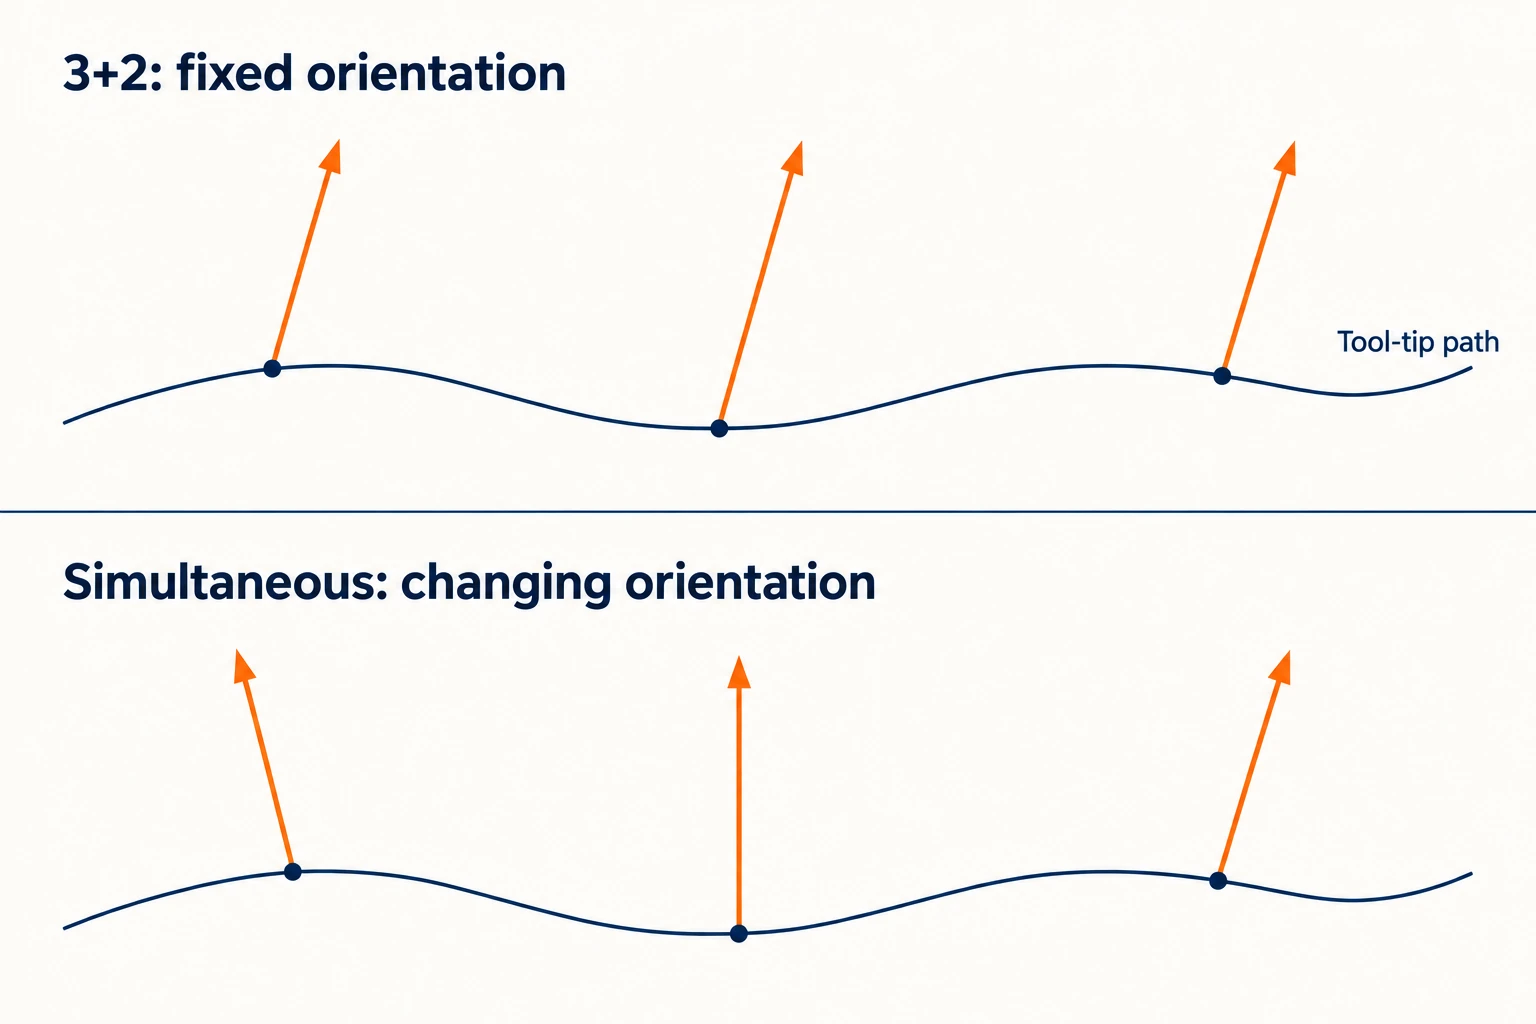
Bei der 3+2-Bearbeitung definieren zwei Drehachsen eine Werkzeugausrichtung und verbleiben während des linearen Schnitts in dieser Position. Bei der simultanen Fünf-Achsen-Bearbeitung können Dreh- und Linearbewegungen koordiniert werden, um die Werkzeugausrichtung relativ zum Werkstück während des Schnitts kontinuierlich zu verändern. Beide Betriebsarten können an entsprechend ausgestatteten Fünf-Achsen-Maschinen eingesetzt werden. Die sinnvolle Wahl erfolgt häufig operationsspezifisch – nicht einheitlich für das gesamte Bauteil.
Eine Gruppe geneigter Bohrungen erfordert möglicherweise mehrere feste Richtungen. Ein Feinschnitt kann von einer Richtungsänderung entlang einer Fläche profitieren. Der Unterschied liegt darin, was das Werkzeug während des Schnitts leisten muss. Für die zugrundeliegenden Maschinenkonfigurationen erklärt der Vergleich von drei-, vier- und fünfachsigen Anlagen, welche Bewegungen jede Anordnung zusätzlich ermöglicht.
Trennen Sie den Werkzeugpfad von seiner Ausrichtung
Der Werkzeugschneidenspitzen-Pfad beschreibt, wo sich der Fräser bewegt. Die Werkzeugachsausrichtung beschreibt die Richtung, in die seine Schaftachse relativ zum Werkstück zeigt. Ein gekrümmter Pfad erfordert nicht zwangsläufig eine veränderliche Ausrichtung: Ein Kugelfräser kann beispielsweise einer zugänglichen konturierten Oberfläche folgen, während die Richtung seiner Schaftachse konstant bleibt.
| Frage | 3+2-Positionierbearbeitung | Simultane Fünf-Achsen-Bearbeitung |
|---|---|---|
| Was geschieht während eines Schnittvorgangs? | Die Drehpositionen bleiben fest; die Linearachsen erzeugen den Pfad. | Das Programm kann Linear- und Drehbewegungen koordinieren, um die relative Werkzeugrichtung zu variieren. |
| Wie wird die nächste Richtung verfügbar? | Werkzeugrückzug, Neupositionierung und anschließender Beginn eines weiteren Schnitts mit fester Ausrichtung. | Änderung der Ausrichtung innerhalb eines Schnittpfads – dort, wo es die gewählte Strategie und die verfügbare Freifläche zulassen. |
| Was ist der Hauptgrund für die Wahl dieser Methode? | Für jede ausgewählte Operation reicht eine feste Annäherungsrichtung aus. | Eine Richtungsänderung während eines Schnittvorgangs bietet einen nützlichen Vorteil hinsichtlich Zugänglichkeit oder Schnittkontakt. |
Dies ist eine Unterscheidung zwischen Bearbeitungsmodi – keine Regel, nach der einfach erscheinende Teile stets den einen Modus und komplex erscheinende Teile stets den anderen Modus verwenden. Die Dokumentation zu Bearbeitungstypen von Autodesk listet 3+2-Werkzeugausrichtungen zusammen mit dreiaxigen Werkzeugwegen auf, einschließlich dreidimensionaler Oberflächenfinishstrategien.
Was eine 3+2-Operation tatsächlich tut
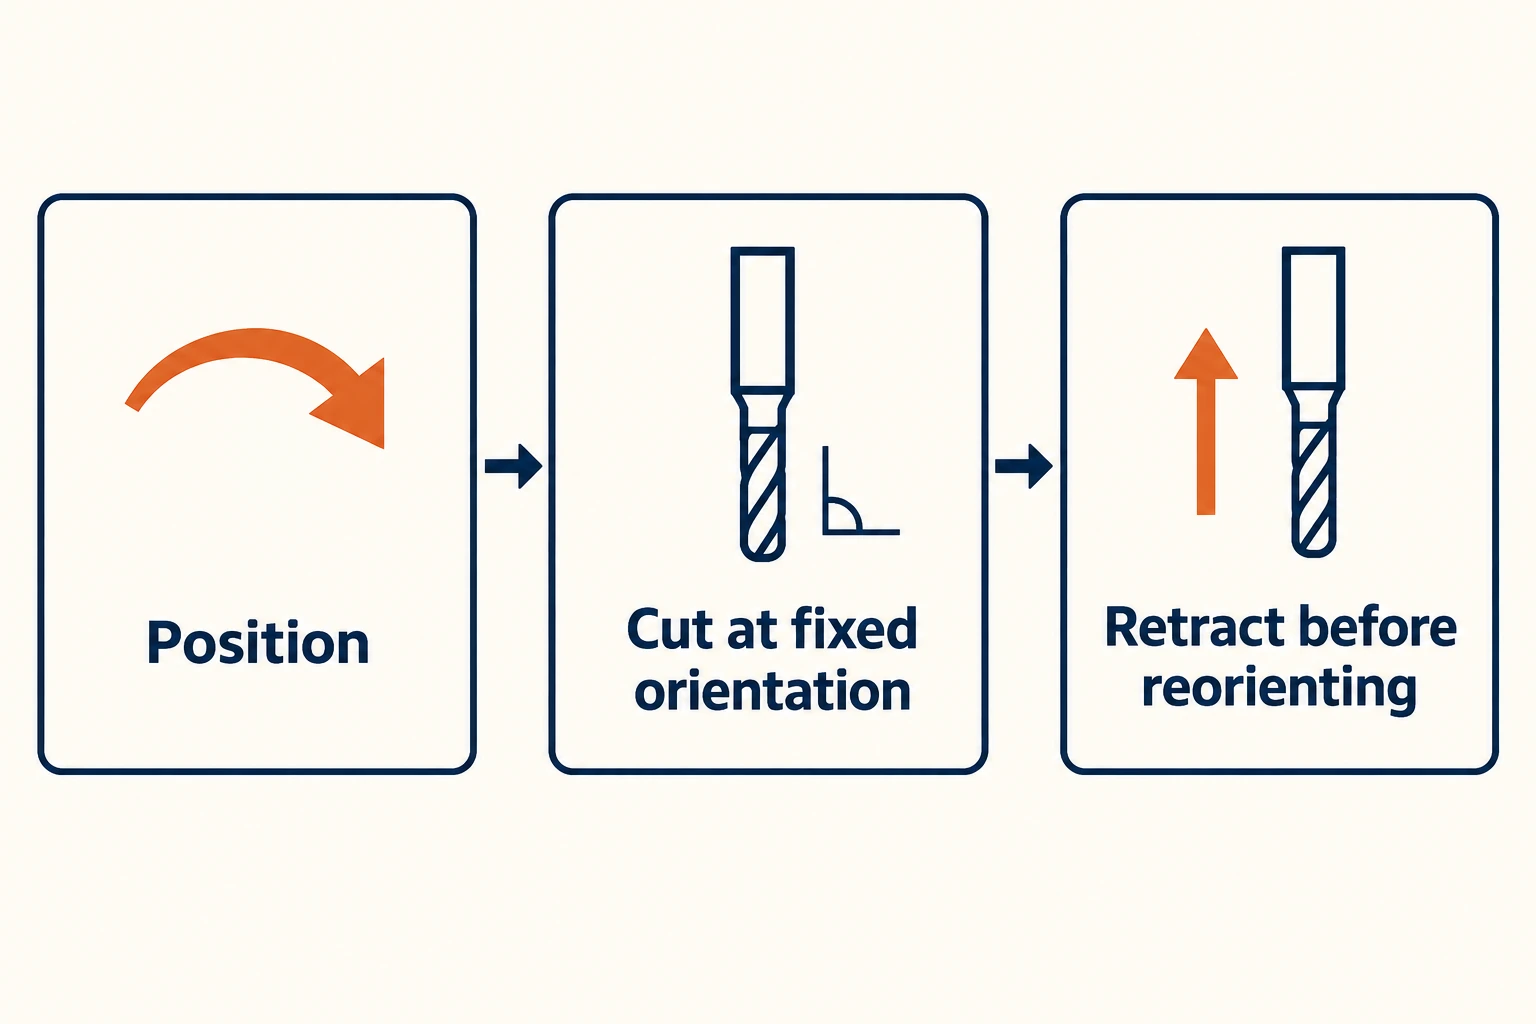
Stellen Sie sich vor, Löcher senkrecht zu einer geneigten Montagefläche zu bohren. Die Maschine orientiert diese Fläche zunächst zur Spindel hin. Sobald die Position erreicht ist, verbleiben die Drehachsen in Ruhe, während der Bohrer in die Löcher eindringt und sie wieder verlässt. Anschließend kann die Maschine zurückfahren und sich für eine weitere Fläche neu ausrichten, ohne das Werkstück aus der Spannvorrichtung zu lösen.
Eine typische Positionsfolge lautet:
- Bewegen Sie das Werkzeug so weit vom Werkstück und der Spannvorrichtung weg, dass die geplante Neuausrichtung sicher durchgeführt werden kann.
- Positionieren Sie die Drehachsen und legen Sie das zugehörige Bearbeitungskoordinatensystem fest.
- Bearbeiten Sie die ausgewählten Merkmale bei festgehaltener Drehachsausrichtung.
- Fahren Sie das Werkzeug zurück, bevor Sie zur nächsten Ausrichtung wechseln.
„Festgehalten“ beschreibt keine universelle mechanische Bremse oder Klemmanordnung – dies hängt von der jeweiligen Maschine ab. Ebenso beweist eine eindeutige Start- und Endposition nicht, dass die dazwischenliegende Drehbewegung kollisionsfrei an der Spannvorrichtung vorbeiführt.
Derselbe feste Ausrichtung kann Fräsoperationen wie Taschenfräsen, Konturfräsen oder dreidimensionales Oberflächenfräsen unterstützen – nicht nur das Bohren einer ebenen Fläche. Die TNC-Frässteuerungs-Anleitung von HEIDENHAIN erläutert Koordinatentransformationen für die Bearbeitung in einer geneigten Arbeits-Ebene. Zu den eigentlichen Zerspanvorgängen siehe wie CNC-Fräsen funktioniert.
Wenn ein Wechsel der Orientierung gerechtfertigt ist
Bei simultaner Fünf-Achsen-Bearbeitung wird zusätzlich die Werkzeugausrichtung entlang der Schnittbahn gesteuert. Abhängig von der Geometrie kann dies dazu beitragen, den Werkzeughalter von benachbarten Flächen fernzuhalten, einen wirksamen Schnittkontakt aufrechtzuerhalten oder einen Feinbearbeitungslauf durch einen Bereich fortzusetzen, der andernfalls separate Orientierungen erfordern würde.
Die Maschine kann dies durch Kippen des Werkstücks, Bewegen des Spindelkopfs oder durch eine Kombination beider Methoden erreichen. Entscheidend ist das resultierende Verhältnis zwischen Werkzeug und Werkstück. Das Werkzeug muss nicht senkrecht zur Oberfläche stehen: Der gewählte Neigungswinkel folgt der Schnittstrategie und den Freiraumanforderungen.
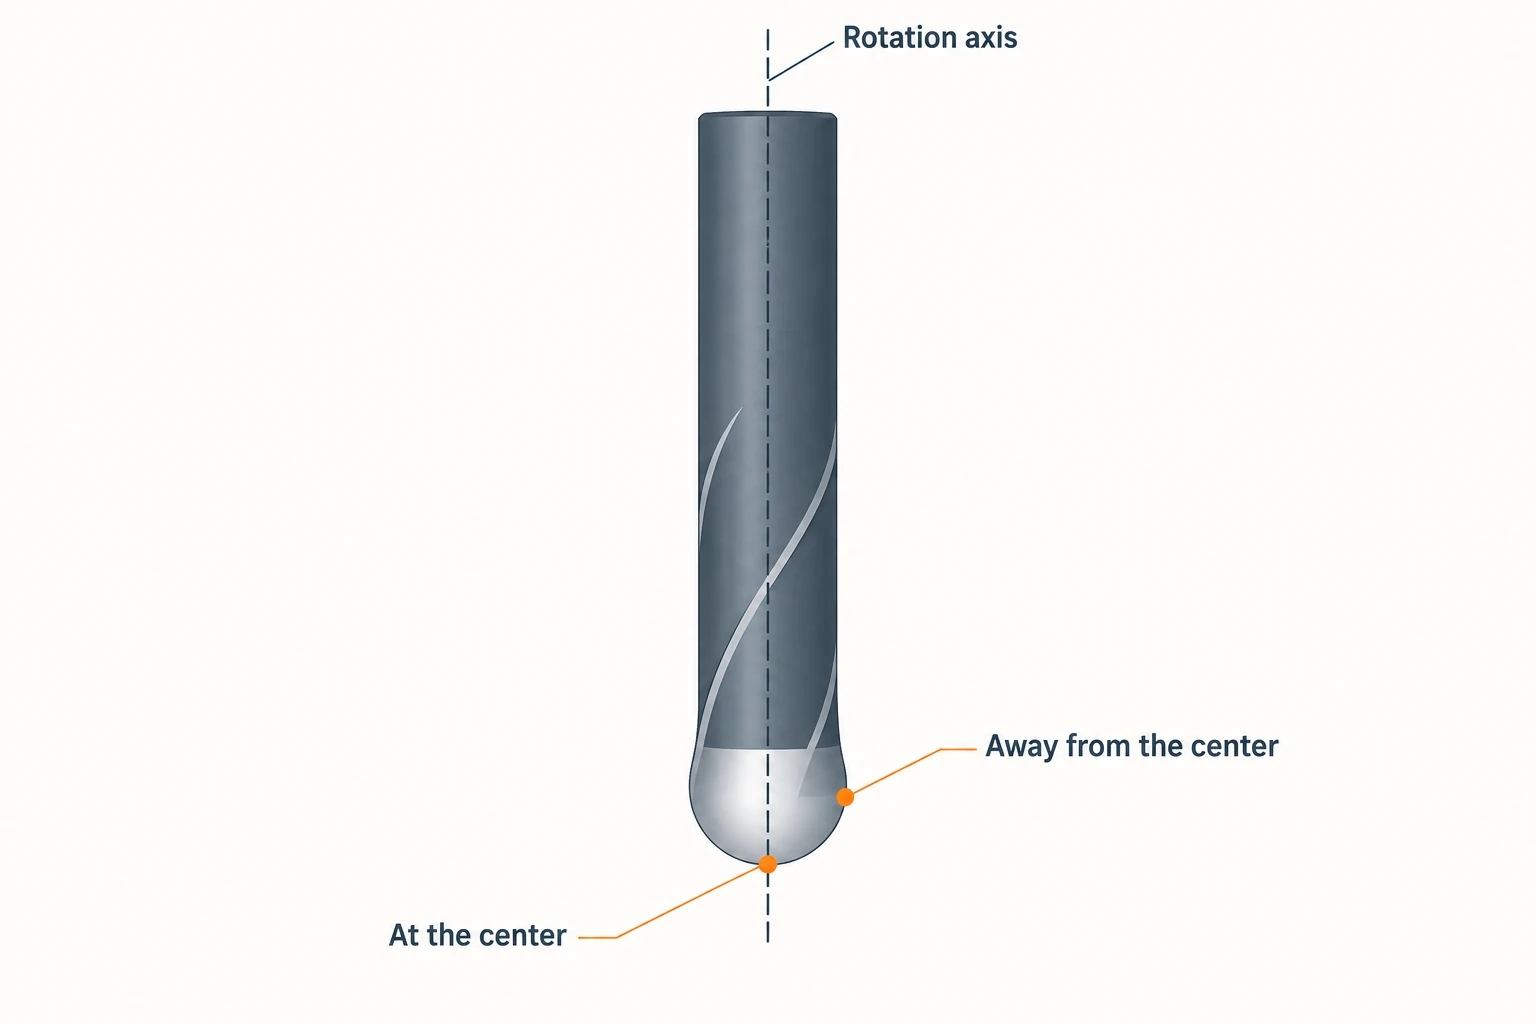
Ein Kugelfräser bietet ein konkretes Beispiel. Seine rotatorische Schnittgeschwindigkeit nähert sich im Endmittelpunkt null. Wenn der Kontakt vom Mittelpunkt weg verlagert wird, erhält die eingreifende Schneide einen größeren Rotationsradius. Die Profilfräs-Anleitung von Sandvik Coromant erklärt, warum eine Neigung dieses Kontaktverhältnis verbessern kann. Eine feste Neigung mag für einen Bereich ausreichend sein; sich ändernde Oberflächenneigungen können jedoch eine variable Neigung sinnvoll machen. Es gibt keinen einzigen nützlichen Winkel für jedes Werkzeug und jedes Werkstück.
Dieser Vorteil ist bedingt. Eine ungeeignete Orientierungsstrategie kann Halterinterferenzen oder schwierige Drehbewegungen verursachen. Die Oberflächenqualität hängt zudem von der Geometrie des Fräsers, dem Abstand zwischen den Schnitten, dem Vorschub, dem Rundlauffehler und der Schwingung ab. Weder eine glatte Oberfläche noch eine gute Oberflächenqualität sind ausschließlich der simultanen Bearbeitung vorbehalten, noch ergeben sie sich automatisch aus ihrer Auswahl.
Ein Teil kann beide Strategien nutzen.
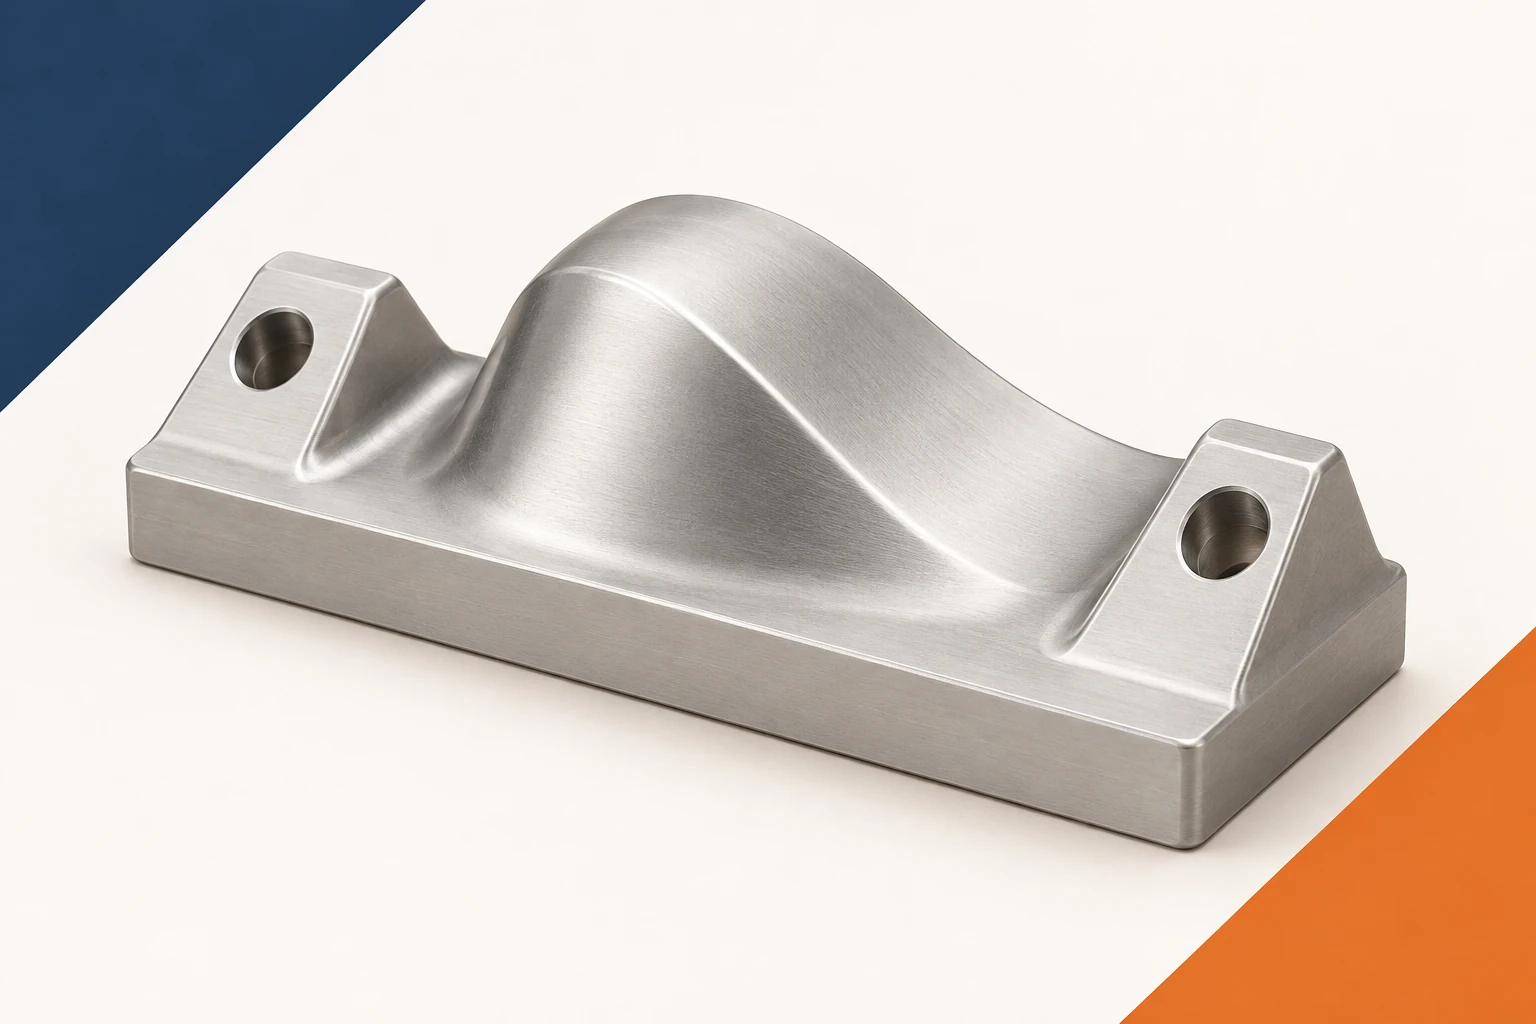
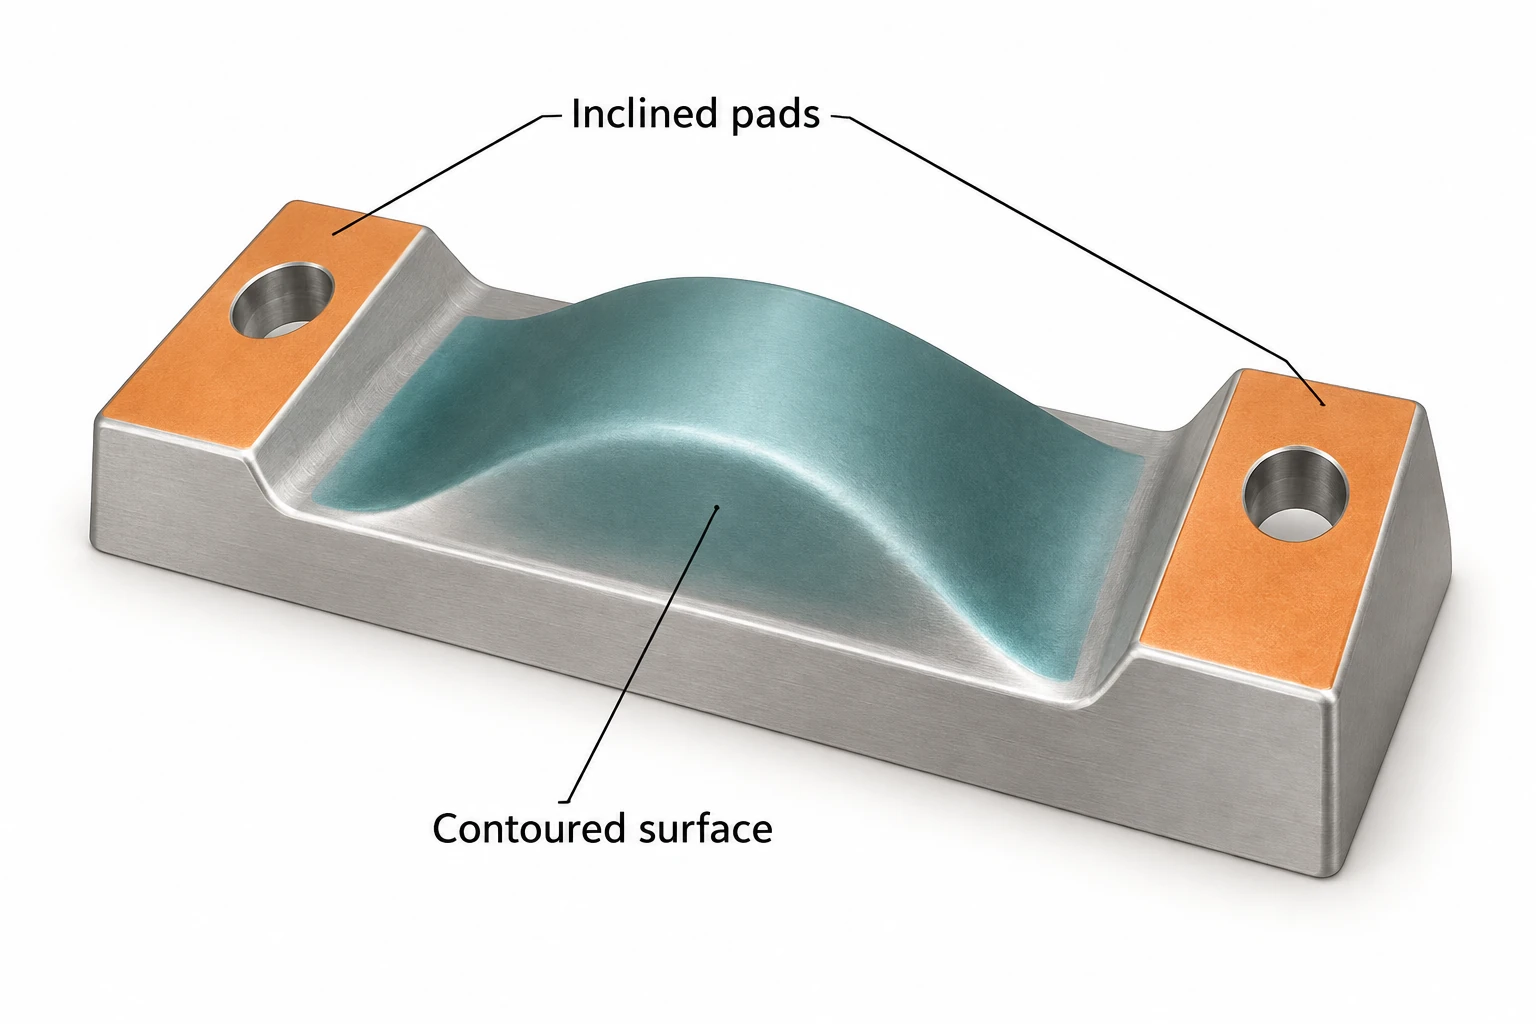
Betrachten Sie als Veranschaulichung ein Werkzeugeinsatz mit geneigten Montageflächen und einer kontinuierlich verlaufenden zentralen Form. Für Fünf-Achsen-CNC-Fräsbearbeitung ist jede Operation einzeln hinsichtlich Zugänglichkeit und Kontakt zu bewerten, wobei gleichzeitig eine funktionsfähige Halterungsanordnung gewahrt bleibt.
| Operation am Einsatz | Einfahransatz | Grund zur Neubewertung |
|---|---|---|
| Entfernen des oberhalb der Basis zugänglichen Rohmaterials | Drei-Achsen-Schruppen aus fester Orientierung | Das verbleibende Material wird unzugänglich oder erfordert eine übermäßige Werkzeugüberkragung. |
| Bohren der geneigten Montageflächen | 3+2-Positionierung für die Bohrrichtung jeder Montagefläche | Der Halter oder die Vorrichtung blockiert den Zugang, selbst nach erfolgter Positionierung. |
| Fertigbearbeitung der zentralen Form | Testen Sie zunächst einen Fertigbearbeitungsweg mit fester Orientierung; erwägen Sie simultane Bewegung dort, wo Richtungswechsel hilfreich sind. | Eine feste Richtung führt zu unzureichendem Kontakt oder Freiraum; eine Unterteilung der Form in indizierte Bereiche erzeugt unerwünschte Übergänge. |
| Fertigbearbeitung einer durch die Vorrichtung abgedeckten Oberfläche | Planen Sie eine andere Aufspannungsanordnung oder einen weiteren Aufspannvorgang. | Keiner der beiden Schnittmodi legt Material frei, das physisch eingespannt oder behindert bleibt. |
Die zentrale Form ist nicht automatisch ein simultanes Fünf-Achs-Feature allein aufgrund ihrer Krümmung. Falls eine einzige Orientierung geeigneten Zugang und Kontakt über die gesamte Fläche gewährleistet, kann ein Weg mit fester Orientierung ausreichend sein. Werden mehrere indizierte Bereiche verwendet, planen Sie, wie ihre Fertigbearbeitungspfade aufeinandertreffen; sichtbare Grenzen können aus unterschiedlichen Schnittbedingungen oder Positionierungen resultieren, sind jedoch keine unvermeidbare Eigenschaft von 3+2.
Dieser gemischte Ansatz hält gewöhnliche Schnitte einfach und reserviert die Änderung der Orientierung für die Operationen, bei denen sie einen echten Vorteil bringt. Er trennt zudem die Änderung des Schnittmodus von einer physischen Neu-Einspannung des Teils.
Passen Sie das Programm an die Maschine an.
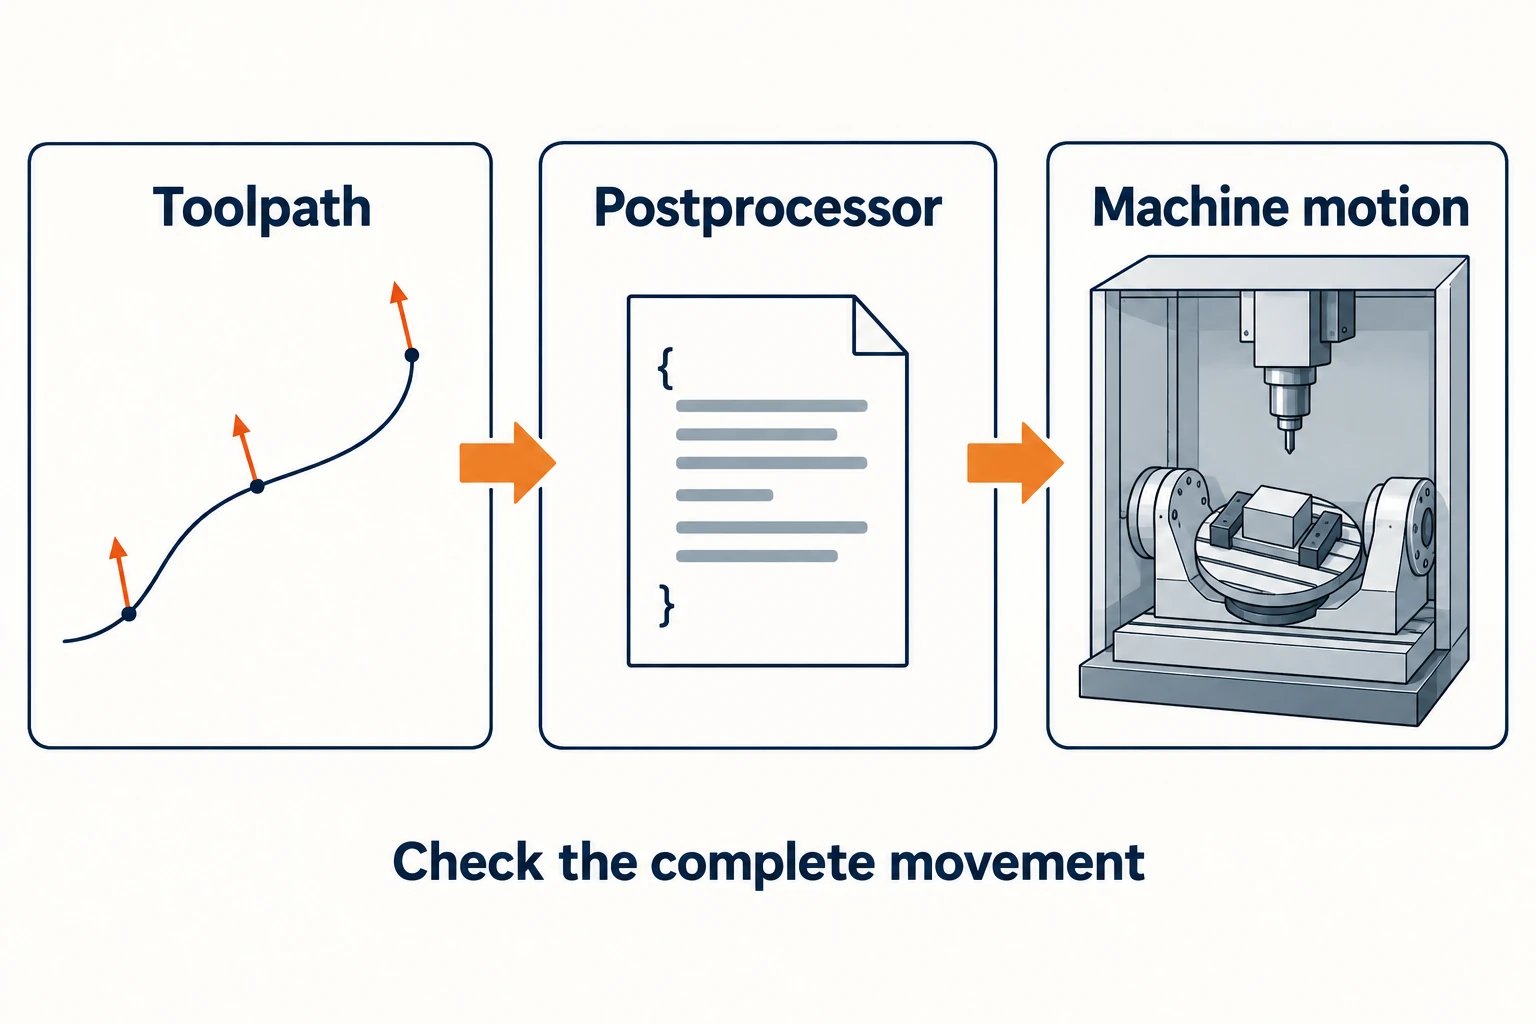
Ein CAM-Werkzeugweg ist nur ein Teil des Ergebnisses. Der Postprozessor übersetzt ihn in Steuerbefehle für eine bestimmte Maschine und Steuerung. Die Drehanordnung der Maschine, die Richtungskonventionen, die Verfahrweitenbegrenzungen, die Werkzeuglängen sowie die Werkstück-Nullpunktoffset müssen mit dieser Übersetzung übereinstimmen.
Koordinatenfunktionen erfüllen zudem unterschiedliche Aufgaben. Eine geneigte Arbeitsebene definiert Koordinaten für die Bearbeitung in einer gewählten Orientierung. Die Steuerung nach dem Werkzeugmittelpunkt berücksichtigt sich ändernde Drehpositionen und die Werkzeuggeometrie bei der Erzeugung der vorgegebenen Werkzeugbewegung. Ihre Bezeichnungen und Implementierung variieren je nach Steuerung; das Vorhandensein einer Positionierfunktion bedeutet nicht zwangsläufig eine gleichzeitige Schnittfähigkeit.
Beispielsweise dokumentiert Haas Dynamic Work Offset für 3+1- und 3+2-Positionierung getrennt von Tool Center Point Control für simultanes Konturieren. Dies sind Beispiele für Funktionen einer spezifischen Steuerung – keine austauschbaren Befehle für andere Maschinen. Die Koordinatenverarbeitung muss mit dem gewählten Postprozessor, der Maschinenkonfiguration und den Steuerungsfunktionen übereinstimmen.
Vor der Bearbeitung ist mehr zu überprüfen als nur, ob der Fräser die vorgesehene Oberfläche berührt:
- Die vollständige Werkzeugaufnahme: umfasst Halter und tatsächlich verwendete Werkzeuglänge.
- Die vollständige Bewegung: umfasst Anfahrwege, Abfahrwege, Indexierung und alle erforderlichen Drehumpositionierungen sowie die eigentlichen Schnittgänge.
- Die tatsächliche Aufspannung: umfasst verbleibenden Rohmaterialüberstand, Spannvorrichtungsgeometrie und Maschinen-Verfahrweitenbegrenzungen.
Die Maschinensimulationsdokumentation von Autodesk unterscheidet das Prüfen von Werkzeugwegen mit einem Maschinenmodell von der Simulation ohne ein solches Modell. Eine Simulation kann ausschließlich die Geometrie und das Maschinenverhalten prüfen, die sie darstellt; sie ersetzt nicht die Überprüfung des Aufbaus oder die Inspektion des fertigen Werkstücks.
Vergleichen Sie die gesamte Operation
Vergleichen Sie beide Bearbeitungswege anhand derselben Teileanforderungen. Berücksichtigen Sie Programmierung und Verifikation, Werkzeuge und Spannvorrichtungen, Schnittzeit, Indexier- und Rückzugbewegungen sowie eventuelle nachfolgende Nachbearbeitung oder zusätzliche Einrichtarbeiten.
3+2 kann effizient sein, wenn wenige feste Richtungen die Bearbeitung abschließen. Gleichzeitige Bewegung kann wiederholte Übergänge vermeiden oder den Werkzeugkontakt entlang einer Fläche verbessern; allerdings erfordern Richtungsänderungen des Werkzeugs auch Beschleunigung und Verzögerung der Drehachsen. Die Tool-Achsen-Glättungsanleitung von Autodesk erläutert, wie abrupte Orientierungsänderungen eine gleichmäßige Bewegung stören können. Ein optisch kontinuierlicherer Pfad ist nicht zwangsläufig die kürzere Produktionsroute.
Der aussagekräftige Test ist spezifisch: Identifizieren Sie die Operation, bei der die Orientierung geändert werden muss, benennen Sie den Vorteil und prüfen Sie, ob die gesamte Maschinenbewegung diese Leistung tatsächlich erbringen kann. Verwenden Sie dieses Ergebnis, um den Betriebsmodus für jede einzelne Operation auszuwählen.
Häufig gestellte Fragen
Ist 3+2-Bearbeitung eine Form der Fünf-Achsen-Bearbeitung?
Ja. Sie wird häufig als positionale oder indizierte Fünf-Achsen-Bearbeitung bezeichnet. Zwei Drehachsen stellen eine feste Orientierung ein, während die Linearachsen den Schnitt bei diesen festgehaltenen Drehpositionen ausführen. Sie unterscheidet sich von der simultanen Fünf-Achsen-Bearbeitung.
Bedeutet simultane Fünf-Achsen-Bearbeitung, dass alle fünf Achsen in jedem Block bewegt werden?
Nein. Das Programm koordiniert jeweils nur die für jedes Segment erforderlichen Achsen. Ein Programm für simultane Fünf-Achsen-Bearbeitung kann Segmente mit unveränderten Drehpositionen ebenso enthalten wie Segmente, bei denen sich die Orientierung während des Schnitts ändert.
Kann 3+2-Bearbeitung eine glatte gekrümmte Oberfläche erzeugen?
Ja – vorausgesetzt, ein geeignetes Werkzeug erreicht die Oberfläche bei der gewählten festen Orientierung und kann sie vollständig fertigbearbeiten. Allein die Krümmung erfordert keine simultane Bewegung. Der Werkzeugkontakt, der Freiraum sowie die Art und Weise, wie benachbarte Schnittpfade ineinandergreifen, bestimmen, ob eine Änderung der Orientierung hilfreich wäre.
Kann ein einziges Programm 3+2- und simultane Operationen kombinieren?
Ja – sofern die Maschine und ihre Steuerung die erforderlichen Betriebsmodi unterstützen und ein korrekt konfigurierter Postprozessor eingesetzt wird. Übergänge zwischen den Modi erfordern die entsprechende Handhabung von Koordinaten und Kompensationen sowie Freiraumprüfungen für die Verbindungsbewegungen.


