W tym artykule
W przypadku konwencjonalnego frezowania CNC, trzy osie pozycjonują narzędzie względem detalu wzdłuż osi X, Y i Z. Czwarta oś dodaje jedno sterowane obroty; piąta — drugie. Istotna różnica dotyczy kierunków cech, do których maszyna może dotrzeć przy nieruchomym (zaczepionym) detalu, oraz możliwości zmiany jego orientacji w trakcie cięcia.
4-osiowa maszyna CNC może skutecznie obrabiać cechy wokół wałka lub prezentować kilka powierzchni pręta wobec frezu. Wyposażenie pięcioosiowe zapewnia większą swobodę orientacji detalu lub narzędzia, ale nie oznacza to, że każde zlecenie będzie szybsze, tańsze lub dokładniejsze. Rozpocznij od cech wymagających obróbki.
Co właściwie oznacza liczba osi
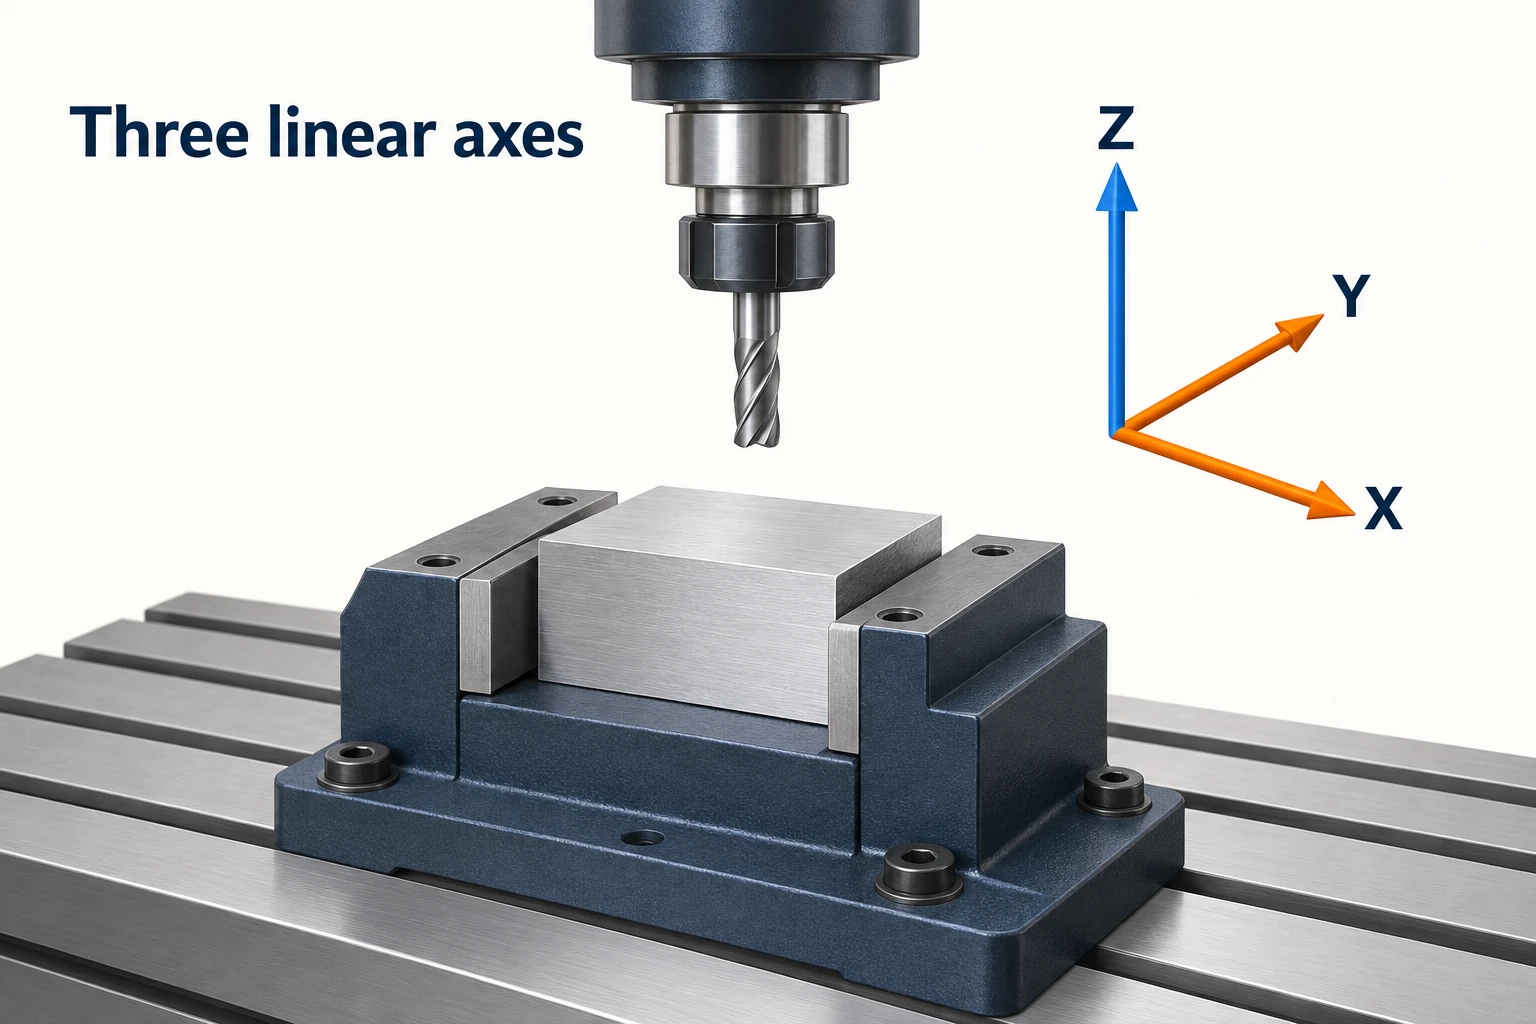
Oś to sterowany kierunek ruchu. W tym porównaniu frezowania osie X, Y i Z to trzy wzajemnie prostopadłe kierunki liniowe. Aby poznać działania cięcia wynikające z tych ruchów, zobacz jak działa frezowanie CNC. Typowe nazwy osi obrotowych to: A wokół osi X, B wokół osi Y i C wokół osi Z. Konkretna maszyna wykorzystuje układ obrotowy, który obsługuje jej konstrukcja; określenie „pięcioosiowa” nie oznacza, że maszyna posiada wszystkie trzy osie obrotowe.
Są to ruchy względne między narzędziem a detalem. Ruch może wykonywać stół, głowica wrzeciona lub oba te elementy. Zwyczajowe obroty narzędzia z prędkością cięcia na wrzecionie nie są tu liczone jako dodatkowa oś pozycjonowania. Opisy maszyn 6-, 7- i 12-osiowych mogą sumować osie z kilku systemów narzędziowych, dlatego ich całkowita liczba wymaga innej interpretacji.
| Konfiguracja | Sterowany ruch | Co zmienia to dla detalu |
|---|---|---|
| 3-osiowe | Trzy osie liniowe | Narzędzie może śledzić ścieżkę trójwymiarową, podczas gdy kierunek jego osi względem zaczepionego detalu pozostaje stały. |
| 4-osiowe | Trzy osie liniowe plus jedna oś obrotowa | Detal lub narzędzie uzyskuje jedną rodzinę orientacji wokół tej osi obrotowej. |
| 5-osiowe | Trzy osie liniowe plus dwie osie obrotowe | Orientacja narzędzia względem detalu może się zmieniać w dwóch kierunkach obrotowych, w granicach zakresu ruchu i luzów maszyny. |
Frezowanie trzyosiowe nie ogranicza się do części płaskich. Frez kulisty może śledzić dostępny zakrzywiony kształt poprzez zsynchronizowane ruchy w osiach X, Y i Z. Przegląd obróbki firmy Autodesk obejmuje m.in. złożone formy wśród zastosowań frezowania trzyosiowego. Kluczowe pytanie brzmi: czy odpowiedni frez może dotrzeć do powierzchni przy stałej orientacji jego osi — a nie czy model CAD wydaje się trójwymiarowy.
Czwarta oś działa w jednym kierunku obrotowym.
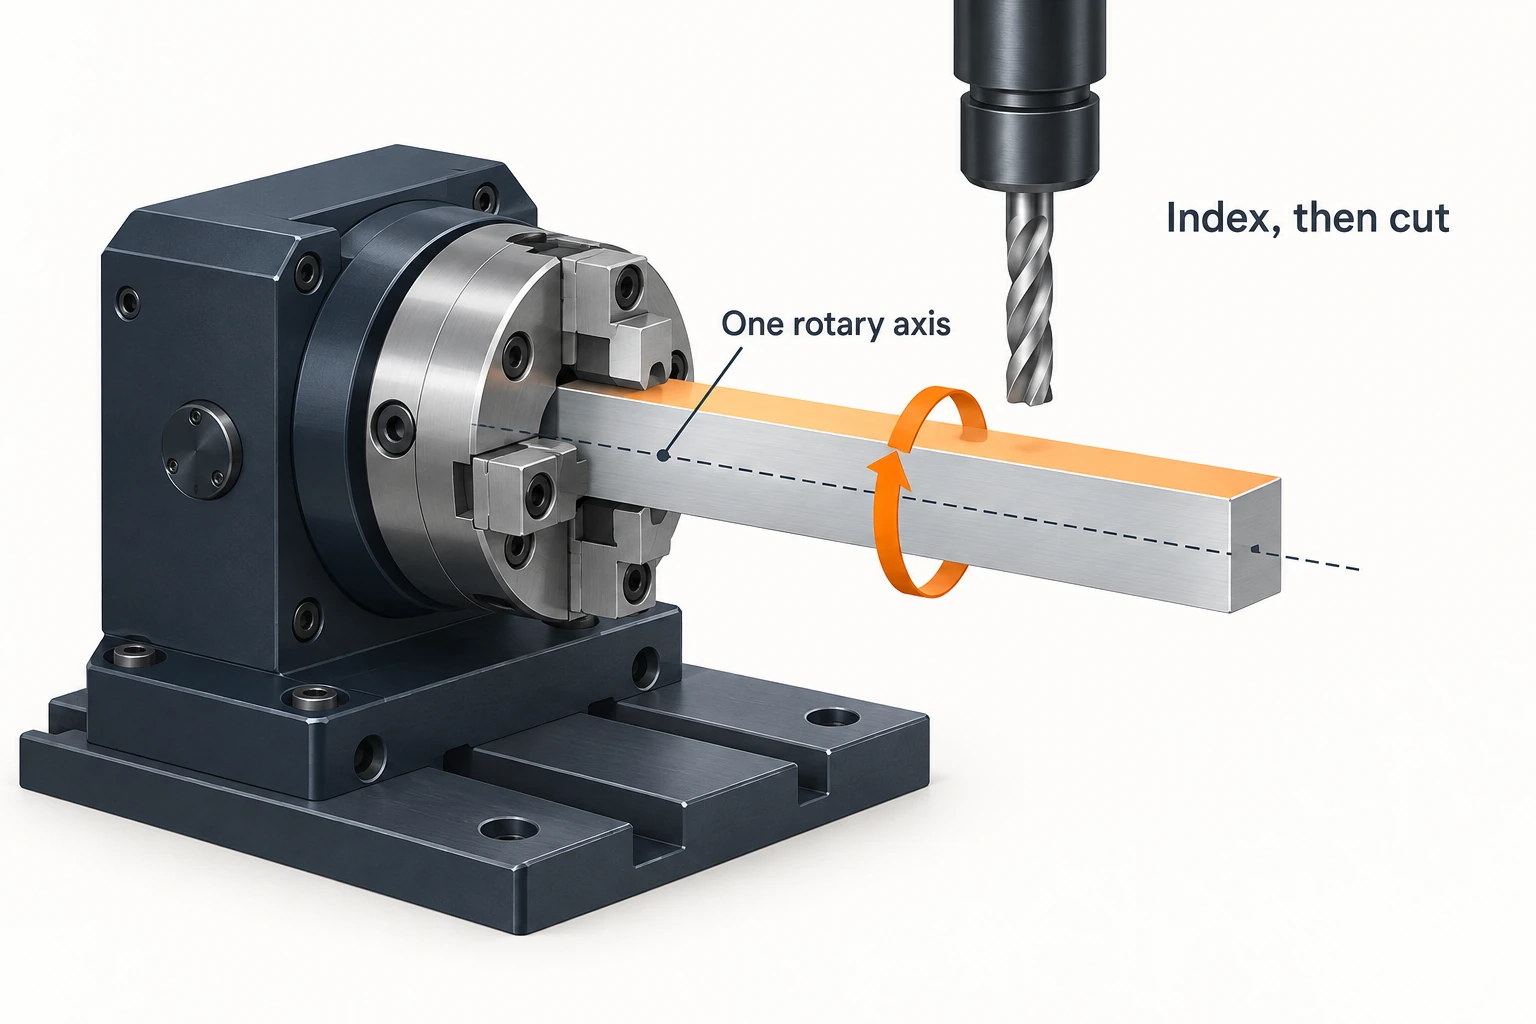
Rozważmy frezarkę pionową z poziomym urządzeniem obrotowym, którego oś symetrii pokrywa się z osią X. Jest to układ osi A. Krótki kwadratowy pręt zamocowany wzdłuż tej osi może zostać podzielony kątowo tak, że każda jego długa ściana będzie skierowana ku pionowemu wrzecionowi. Otwory lub płaszczyzny na tych ścianach można następnie obrabiać bez zwalniania i ponownego mocowania pręta.
Dodajmy teraz otwór przebiegający wzdłuż osi symetrii pręta i wchodzący w jego koniec. Obracanie pręta wokół osi X nie skieruje tego otworu ku wiertłu ustawionemu w osi Z: jego kierunek pozostaje nadal równoległy do osi X. Taka cecha wymaga innego toru dostępu, np. innej konfiguracji uchwytu lub odpowiedniego dodatkowego wyposażenia. Jedna oś obrotowa nie zapewnia dostępu z każdego kierunku.
Czteroośowa frezarka może wykorzystać tę obrót w dwóch różnych sposób:
- Obróbka indeksowana lub 3+1: obrót do określonej orientacji, utrzymywanie osi obrotowej w tym położeniu, a następnie cięcie przy użyciu osi liniowych.
- Jednoczesna obróbka czteroośowa: współdziałanie ruchu obrotowego i liniowego podczas cięcia, np. przy śledzeniu cechy obejmującej część obrabianego przedmiotu.
Urządzenie obrotowe i sterownik muszą obsługiwać zamierzony tryb pracy. Podręcznik integracji urządzeń obrotowych firmy Haas rozróżnia jej układ pół-czwartoośowy, skoncentrowany na indeksowaniu, od prawdziwej czwartej osi umożliwiającej interpolację jednoczesną. Same dodanie urządzenia obrotowego nie określa, jakie ruchy współdziałające system jest w stanie wykonać.
Piąta oś dodaje kolejny wybór orientacji.
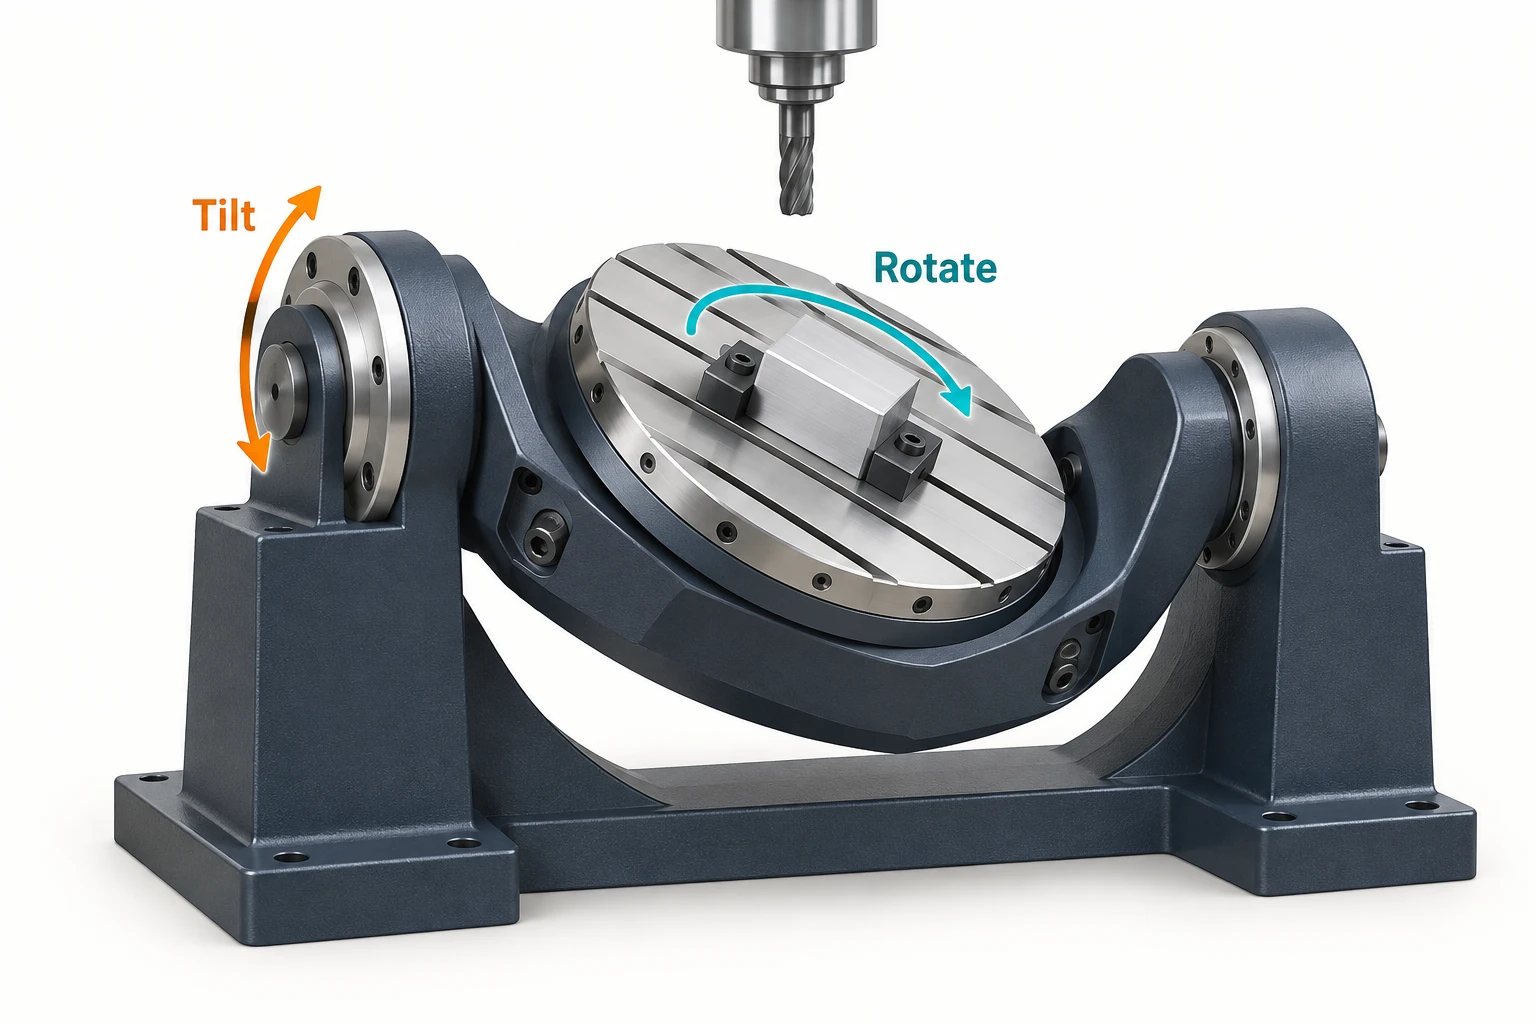
W pięcioosiowym frezowaniu CNC dwie osie obrotowe pozwalają systemowi obróbkowemu realizować kombinacje nachylenia i obrotu. Może to ułatwić wykonywanie otworów na powierzchniach nachylonych pod różnymi kątami, dostęp do obszarów po bokach wysokich cech geometrycznych lub obróbkę powierzchni, dla których kierunek narzędzia musi zmieniać się wzdłuż ścieżki. Nie znosi to jednak konieczności sprawdzenia narzędzia, uchwytu i przyrządu montażowego w odniesieniu do rzeczywistej geometrii.
Obroty nie muszą być zlokalizowane w tym samym miejscu. Maszyna typu stół–stół obraca układ mocujący w dwóch kierunkach. Maszyna typu głowica–głowica zmienia orientację głowicy wrzeciona, podczas gdy w konstrukcji typu głowica–stół ruchy obrotowe są rozdzielone pomiędzy te dwa elementy. Przewodnik konfiguracyjny firmy Hurco wyjaśnia, dlaczego ta sama liczba osi może wiązać się z różnymi implikacjami dotyczącymi przestrzeni roboczej i dostępu.
Różnicuj także sprzęt od trybu cięcia: 3+2 oraz jednoczesne pięcioosiowe frezowanie wykorzystują osie obrotowe w inny sposób. W 3+2 frezowaniu dwie osie obrotowe pozycjonują detal lub głowicę, a następnie pozostają w tej orientacji podczas frezowania osiami liniowymi. W jednoczesnym pięcioosiowym frezowaniu ruchy obrotowe i liniowe mogą być zsynchronizowane podczas cięcia. Nie wszystkie pięć osi musi poruszać się ciągle w każdym segmencie.
Techniczna publikacja firmy HEIDENHAIN dotycząca osi obrotowych wyraźnie oddziela te dwa rodzaje pozycjonowania. Zestaw prostych otworów na kilku nachylonych powierzchniach może wymagać kilku ustalonych orientacji, bez potrzeby ciągłego pięcioosiowego ruchu narzędzia. Powierzchnia, której obróbka korzysta z ciągle zmieniającego się kierunku narzędzia, stanowi zupełnie inne zadanie.
Dopasuj kierunki cech geometrycznych do praktycznej trasy obróbkowej
Dostęp narzędzia, jego orientacja oraz sposób mocowania detalu decydują, który układ osi najlepiej nadaje się do danej geometrii detalu.
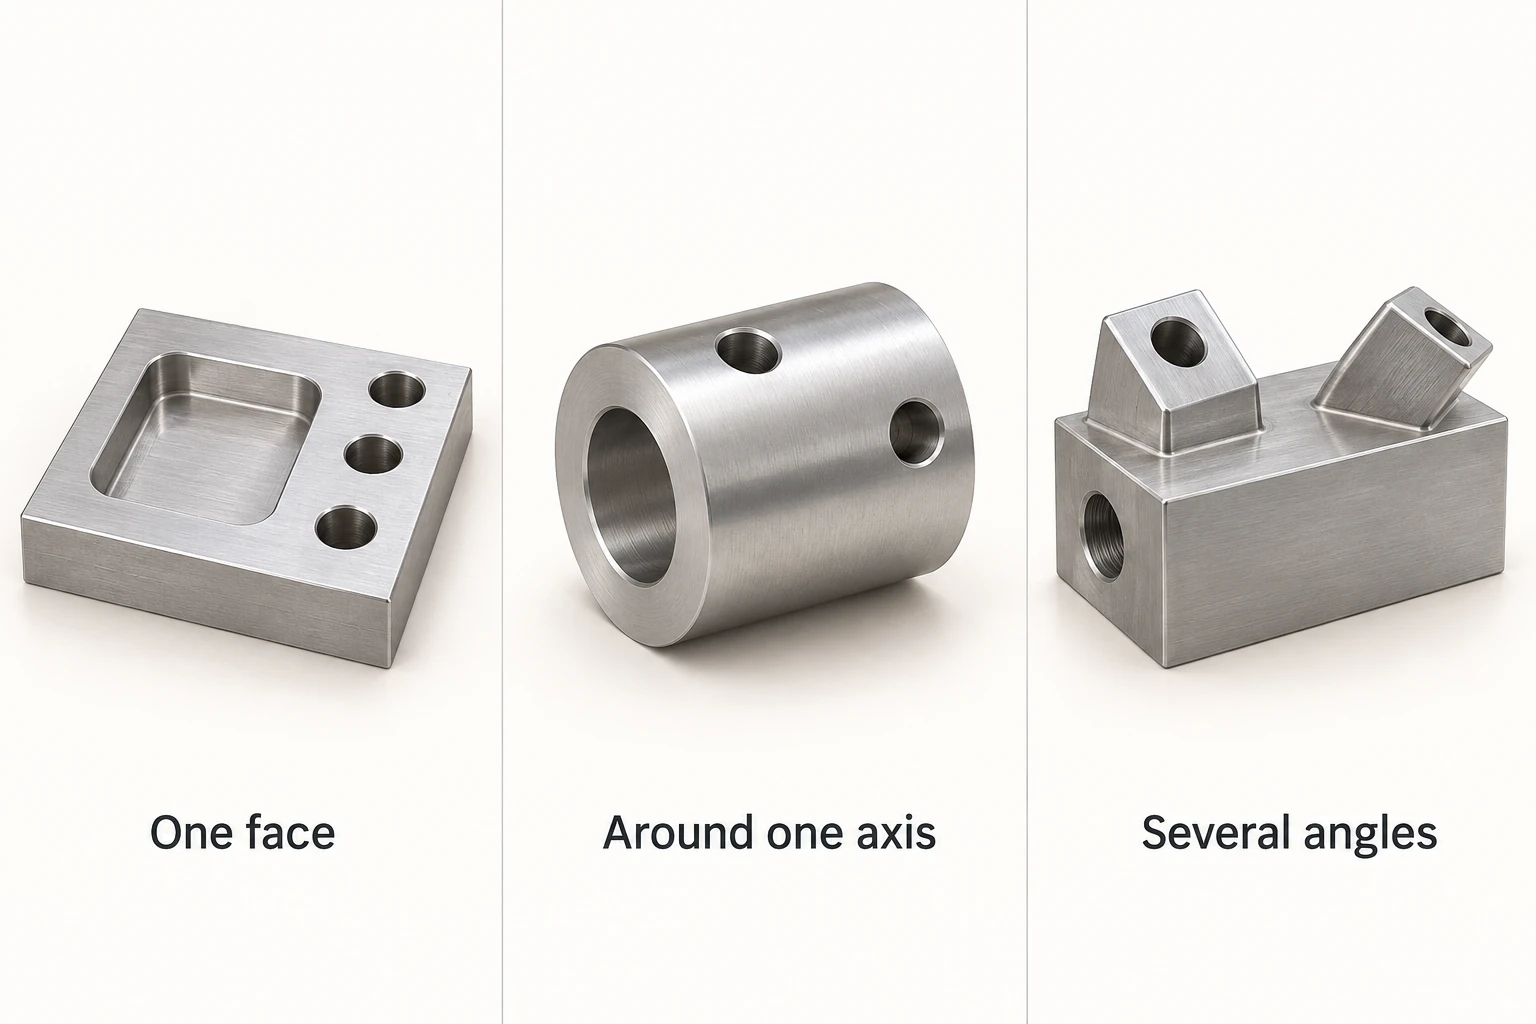
| Przykładowy detal | Rozsądna początkowa trasa obróbkowa | Co może zmienić wybór? |
|---|---|---|
| Płyta z wgłębieniem na górnej powierzchni i pionowymi otworami | 3-osiowe frezowanie, jeśli narzędzia mogą dotrzeć do wgłębienia i otworów przy wybranej konfiguracji mocowania | Zablokowana cecha geometryczna, dodatkowa operacja boczna lub trudna sytuacja z punktu widzenia wolnej przestrzeni dla narzędzia |
| Kołnierz z otworami promieniowymi rozmieszczonymi wokół jego obwodu | Frezowanie indeksowane na 4 osi, aby ustawić kierunki otworów względem wrzeciona | Osobne podejście jest wymagane dla cechy końcowej wzdłużnej; ciągła cecha zakrzywiona może wymagać zsynchronizowanego frezowania obrotowego |
| Blok z prostymi otworami na kilku powierzchniach nachylonych pod różnymi kątami | Porównaj osobne ustawienia na 3 osiach z pozycjonowaniem 3+2 | Zmieniający się kierunek narzędzia wzdłuż powierzchni może uzasadniać jednoczesne frezowanie na 5 osiach; powierzchnia zablokowana podczas chwytania nadal wymaga własnego planu |
Zwróć uwagę, że otwór ukośny nie oznacza automatycznie konieczności stosowania obróbki na pięciu osiach. Przyrząd może utrzymywać detal pod stałym kątem na frezarce trójosiowej. Kompromisem jest dodatkowa praca związana z przygotowaniem przyrządu lub ustawieniem, oraz sposób zapewnienia wymaganych zależności geometrycznych między cechami. Z drugiej strony nawet pozornie prosty detal może uzasadniać pozycjonowanie obrotowe, jeśli w przeciwnym razie wymagałby wielokrotnego przemieszczania i ponownego mocowania.
Konfiguracja osi zmienia sposób, w jaki narzędzie zbliża się do cech; nie zastępuje jednak podstawowego procesu skrawania.
Sprawdź całe ustawienie przed preferowaniem większej liczby osi
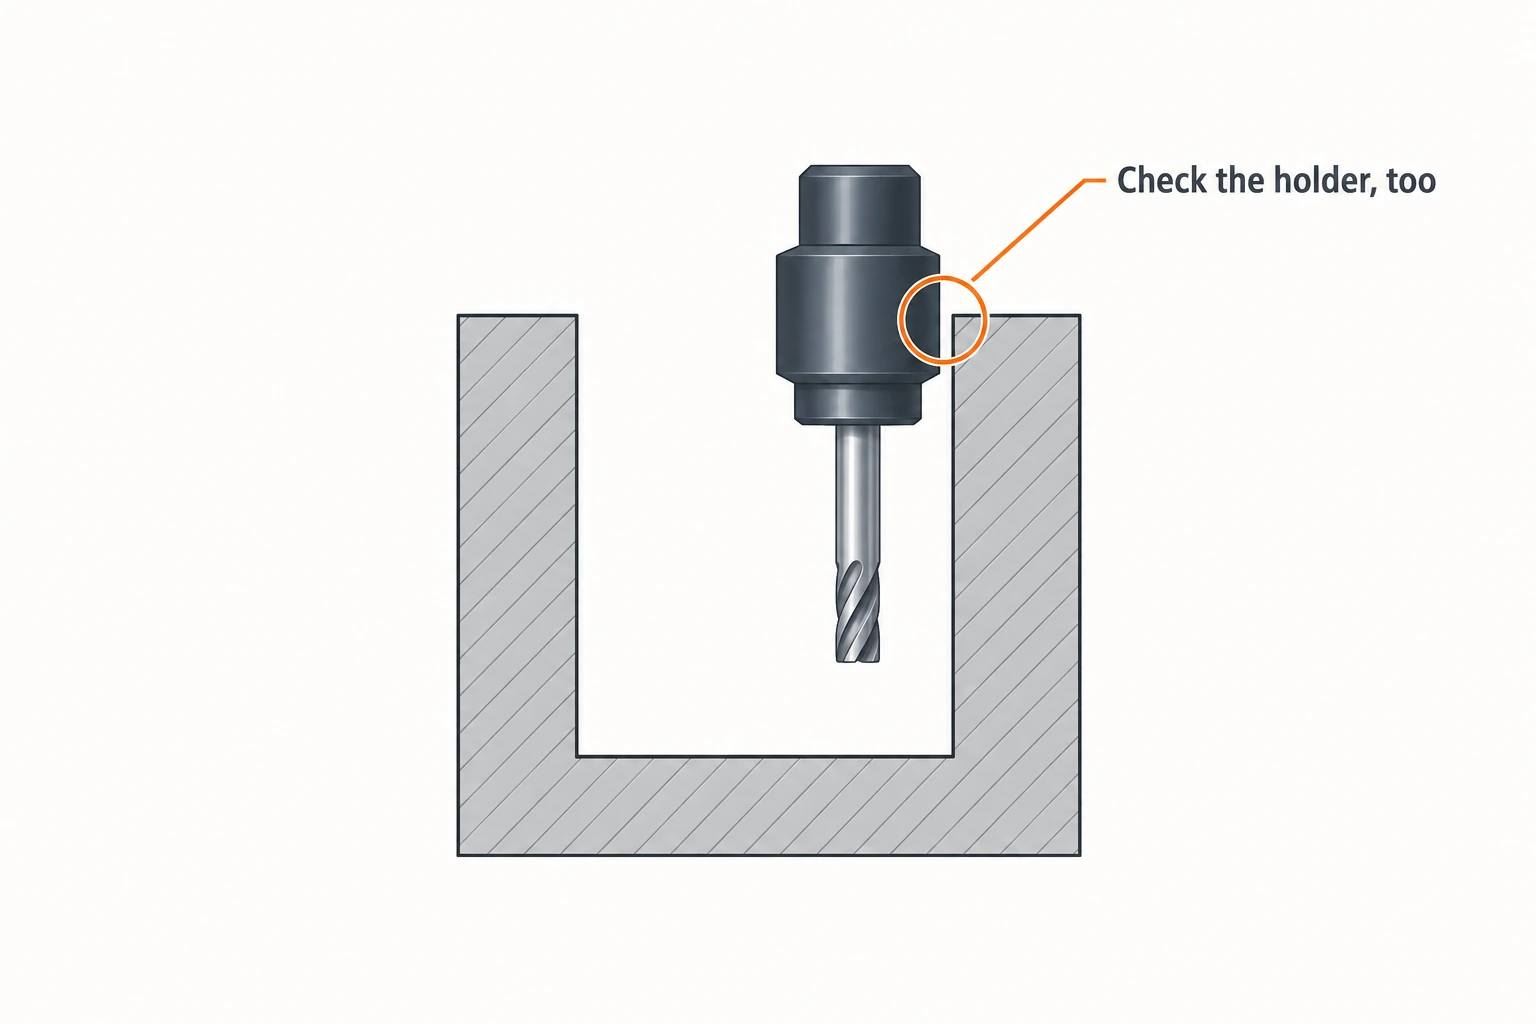
Zasięg narzędzia to problem montażowy. Wierzchołek freza może dotrzeć do powierzchni, podczas gdy szerszy uchwyt kolizyjnie napotka ścianę. Nachylenie może czasem umożliwić korzystne podejście z krótszym narzędziem, ale nie każde nachylenie poprawia luz. Hurco zauważa, że niektóre orientacje stołu mogą wymagać dłuższych narzędzi do osiągnięcia cechy. Wskazówki Sandvik Coromant dotyczące frezowania profilowego wiążą również wybór długości wysięgu narzędzia z geometrią wnęki oraz ryzykiem drgań.
Przyrząd zajmuje rzeczywistą przestrzeń. Dodanie stołu obrotowego do frezarki trójosiowej zmniejsza przestrzeń dostępną dla detalu i narzędzi. W przypadku stołu obrotowego (trunnion) sprawdź przestrzeń zakreślaną przez detal podczas obrotu, a nie tylko przestrzeń, którą zajmuje on w położeniu poziomym. Powierzchnie przykryte szczękami lub materiałem mocującym nie stają się nagle dostępne jedynie dlatego, że maszyna obsługuje pięć osi.
Mniejsza liczba ustawień eliminuje niektóre źródła błędów, ale nie wszystkie. Pozycjonowanie obrotowe może zmniejszyć konieczność ponownego ustalania położenia detalu po jego ponownym zamocowaniu. Ostateczna dokładność zależy nadal od wydajności osi obrotowych i liniowych, kalibracji, zachowania termicznego, ugięcia narzędzia oraz sposobu zamocowania detalu. Liczba osi w nazwie konfiguracji nie określa tolerancji.
Porównaj całą operację. Dodatkowy ruch obrotowy może zaoszczędzić czas na manipulację detalem i umożliwić lepsze podejście tnące, ale jednocześnie zwiększa nakład pracy związany z programowaniem, weryfikacją lub przygotowaniem przyrządu montażowego. Prosta płyta może odnieść niewielką korzyść; natomiast powtarzane obróbki wielościanowe mogą przynieść znacznie większe korzyści. Optymalnym wyborem jest ścieżka umożliwiająca uzyskanie wymaganych cech przy kontrolowanych warunkach ustawienia i cięcia.
Najczęściej zadawane pytania
Jaka jest główna różnica między obróbką 3-osiową a 4-osiową maszyną CNC?
Konfiguracja frezarki czteroosiowej dodaje jedną sterowaną oś obrotową do osi X, Y i Z. Pozwala ona na obróbkę cech położonych wokół tej osi bez konieczności ponownego zamocowania detalu. Czy obrót może odbywać się podczas cięcia, zależy od konstrukcji maszyny i jej systemu sterowania.
Czy frezarka 3-osiowa CNC może wykonać powierzchnie krzywoliniowe lub otwory nachylone?
Tak. Odpowiednie frezarki mogą frezować dostępne powierzchnie krzywoliniowe przy użyciu osi X, Y i Z. Otwór nachylony można również wywiercić, jeśli przyrząd montażowy ustawi jego oś względem wrzeciona. Ograniczeniami są dostęp do obszaru obróbki, wyposażenie narzędziowe i sposób zamocowania — nie sama tylko wizualna postać modelu CAD.
Czy maszyna 5-osiowa CNC zawsze wykonuje cięcie przy jednoczesnym ruchu wszystkich pięciu osi?
Nie. Może być stosowana obróbka trzypołożeniowa przy stałej orientacji, indeksowana obróbka 3+2, lub wspierane jednoczesne ruchy. Liczba zainstalowanych osi oraz rodzaj ruchu użytego do konkretnej operacji cięcia to dwie różne kwestie.
Czy obróbka pięcioosiowa pozwala na ukończenie obróbki każdej ściany w jednym ustawieniu?
Niekoniecznie. Powierzchnie zamocowane lub inaczej zablokowane mogą wymagać kolejnego ustawienia. Dostęp ograniczają także zasięg narzędzia, zakres obrotu osi obrotowych oraz zapotrzebowanie na luz antykolidacyjny — nawet gdy dostępne są dwie osie obrotowe.



