W tym artykule
W frezowaniu ręcznym każdy ruch kontroluje operator. Frezowanie CNC (sterowane numerycznie przez komputer) wykorzystuje program do kierowania ruchami maszyny. Frezarka ręczna może być praktycznym wyborem przy kilku prostych cięciach; CNC staje się szczególnie przydatne, gdy zadanie obejmuje połączone krzywe, wiele współrzędnych lub powtarzające się cechy. Różnica dotyczy sposobu sterowania pracą, a nie faktu, czy silnik napędza frez. [1][2]
Weźmy np. ogranicznik uchwytu, który wymaga jednego rowka regulacyjnego. Doświadczeni operatorzy przy odpowiednim układzie roboczym mogą wykonać to zadanie bez przygotowywania programu CNC. Nadanie ogranicznikowi krzywoliniowego profilu, dodanie kilku otworów lub zamówienie kolejnej partii w przyszłym miesiącu czyni zapisywanie ruchów w programie znacznie bardziej użytecznym.
W niniejszym artykule porównano te scenariusze pracy. Zasadę działania obu metod omówiono w jak działa frezowanie CNC.
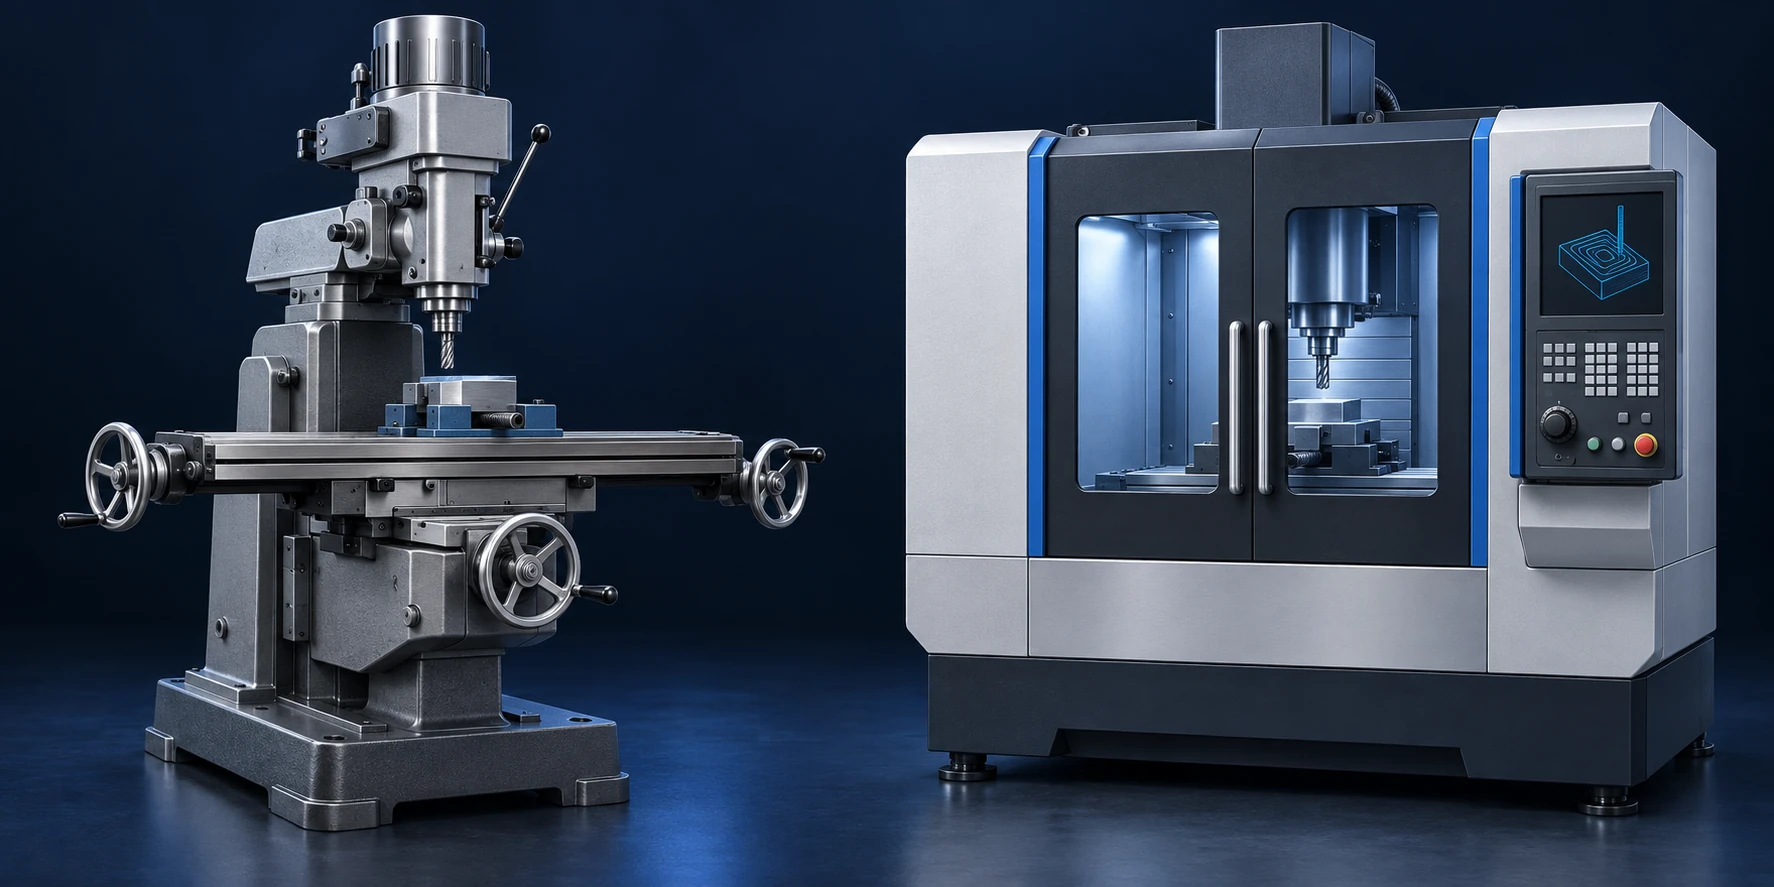
Obraz w nagłówku: AI-generowane ilustracje koncepcyjne frezarki ręcznej i centrum obróbczego CNC; nie jest to zdjęcie sprzętu VETCNC.
Frezowanie ręczne vs. CNC
| Pytanie | Frezowanie ręczne | CNC frezowanie |
|---|---|---|
| Kto kieruje ruchami posuwu? | Operator za pomocą pokręteł ręcznych oraz ewentualnie zainstalowanych napędów posuwu. | Sterowanie wykonuje ruchy zgodnie z zaprogramowanymi pozycjami, ścieżkami i wartościami posuwu. |
| Jakie zadanie stanowi prosty punkt wyjścia? | Kilka łatwo dostępnych powierzchni, rowków lub otworów. | Kontur, powtarzający się wzór cech lub sekwencja wartą zapisania. |
| Co należy przygotować? | Uchwyty, bazy pomiarowe, narzędzia oraz kolejność cięć. | Te same elementy oraz odpowiedni program i jego weryfikację. |
| Jak tworzone są krzywe? | Z użyciem odpowiednich akcesoriów lub skoordynowanych metod ręcznych; złożoność zwiększa nakład pracy. | Skoordynowany ruch osi odbywa się zgodnie z zaprogramowanymi liniami i krzywymi. |
| Co można ponownie wykorzystać? | Uchwyty, ograniczniki, notatki oraz metodę operatora. | Uchwyty i dokumentację układu roboczego oraz program dla właściwej wersji. |
| Gdzie skupia się uwaga operatora? | Kierowanie ruchami i kontrola postępów w trakcie realizacji zadania. | Przygotowanie i weryfikacja procesu, załadowanie materiału, nadzór oraz kontrola części. |
Prace mechaniczne nachodzą na siebie: obie metody wymagają podpartego przedmiotu obrabianego oraz odpowiednich narzędzi skrawających. Główną różnicą jest to, jak dużą część sekwencji ruchów maszyna może wykonać po jej przygotowaniu. [2][10]
Co zmienia się na panelu sterowania?
Koła nastawcze, zasilane posuwy i cyfrowe wskaźniki pozycji
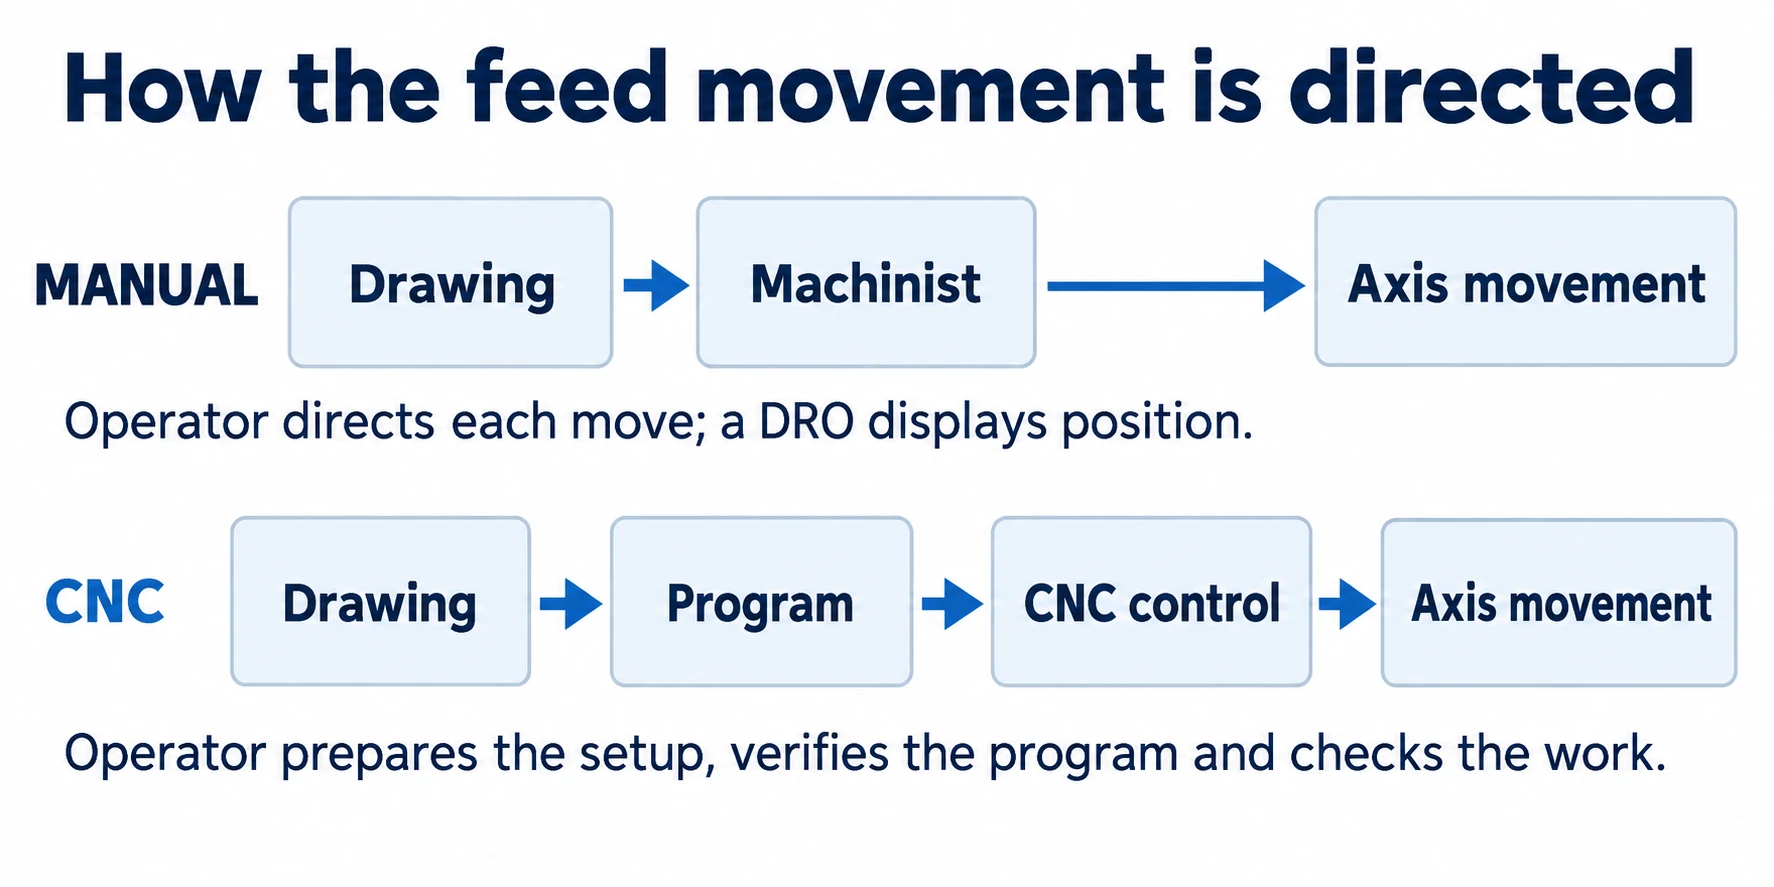
W przypadku tradycyjnego frezarki ręcznej operator sam ustala położenie przedmiotu obrabianego i kieruje każdą operacją skrawania. Koło nastawcze przesuwa oś; zainstalowany zasilany posuw umożliwia przesuwanie z wybraną prędkością. Maszynista nadal decyduje, kiedy rozpocząć lub zakończyć skrawanie, zmienić kierunek ruchu lub przejść do kolejnego elementu.
Cyfrowy wskaźnik pozycji, czyli DRO, ułatwia odczyt położenia. Zamiast polegać wyłącznie na podzielonym tarczy koła nastawczego, operator może zobaczyć wartość położenia względem wybranego punktu odniesienia. DRO raportuje przemieszczenie; operator nadal kieruje procesem skrawania. [1]
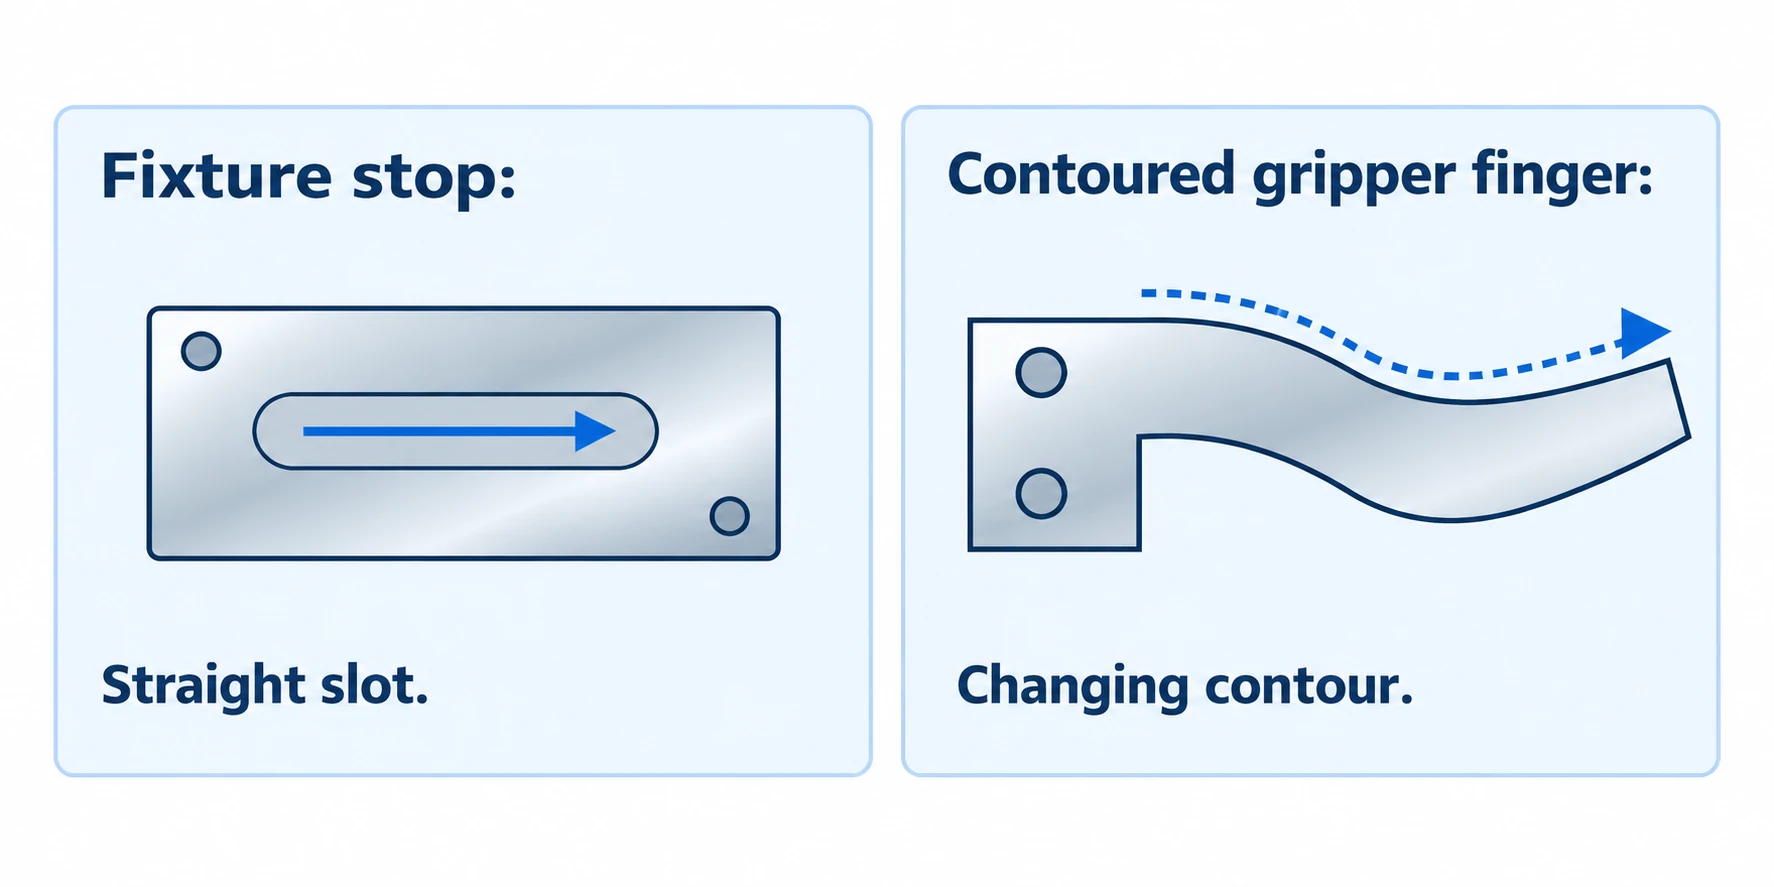
W przypadku rowka regulacyjnego maszynista musi określić jego położenie i głębokość, a następnie kierować ruchem wzdłuż jego długości. Zasilany posuw może wspomóc prosty przejazd. Dodanie krzywej lub serii zmieniających się współrzędnych zwiększa ilość pracy związanej z pozycjonowaniem.
Program CNC przechowuje sekwencję
Program CNC określa ruchy i warunki skrawania, które sterownik może wykonać w określonej kolejności. Operator ustala położenie przedmiotu obrabianego, załadowuje narzędzia oraz wprowadza lub mierzy odpowiednie przesunięcia. Te przesunięcia wiążą zaprogramowane pozycje z rzeczywistym ustawieniem. [3]
W przypadku powtarzającego się układu otworów sterownik może wrócić do zapisanego zestawu pozycji dla kolejnych operacji. W przypadku profilu krzywoliniowego może zsynchronizować osie, aby śledzić kontur. Jest to szczególnie przydatne, gdy wymagana ścieżka byłaby uciążliwa do odtworzenia ręcznie. [4]
Proste detale można programować bezpośrednio na sterowniku za pomocą obsługiwanych funkcji; bardziej złożoną geometrię można przygotować w oprogramowaniu do komputerowego wspomagania produkcji (CAM). Sterowniki CNC stosowane w warsztacie narzędziowym mogą uprościć podstawowe programowanie, dzięki czemu pojedyncza produkcja nie wymaga długotrwałej sesji programowania poza maszyną. [5][6]
Dźwignia sterująca (jog handle) maszyny CNC służy również do pozycjonowania i przygotowania. Widok koła ręcznego obok ekranu nie oznacza, że maszyna jest ręczna. Nasz przewodnik po częściach i ruchach frezarki części i ruch frezarki zawiera szczegółowe wyjaśnienie sprzętu. [6]
Gdzie ma sens frezowanie ręczne
Kilka bezpośrednich cięć na pojedynczej części
Frezowanie ręczne warto rozważyć, gdy geometria elementu ułatwia jego pozycjonowanie, a zadanie nie wymaga wielokrotnych powtarzających się ruchów. Przykładami są: wyważenie małego bloku, frezowanie łatwo dostępnego prostego rowka lub wykonanie niewielkiej liczby otworów. Do tych zadań potrzebne są odpowiednie narzędzia i precyzyjne pozycjonowanie, ale nie wymagają one zasadniczo sterowania komputerowego. [1][7]
Powrót do ogranicznika uchwytu. Załóżmy, że jest to prostokątna surowa część, rowek jest prosty, a wymagane wymiary mieszczą się w zakresie możliwości warsztatu potwierdzonych praktycznie. Gdy surowa część jest zamocowana, a odniesienia ustalone, tokarz może wykonać krótką sekwencję ruchów. Może nie być istotnej korzyści z zapisywania tej sekwencji, jeśli potrzebny jest tylko jeden ogranicznik.
Ta przewaga wynika z ilości przygotowań wymaganych przez konkretne zadanie. Gotowy program CNC już znajdujący się w bibliotece warsztatu zmieniłby tę porównawczą ocenę. Tak samo byłoby w przypadku posiadania odpowiedniego uchwytu już zamontowanego na jednej z maszyn. Dla tego ogranicznika pytaniem kluczowym jest: który z dostępnych układów montażowych pozwoli wykonać wymagane cięcie przy najmniejszym nakładzie przygotowań.
Zmierzona korekta znanej cechy
Czasem po próbnej montażu uchwyt wymaga drobnej modyfikacji. Załóżmy, że jego rowek luzu musi zostać wydłużony, a inżynier określił nowy punkt końcowy oraz powierzchnie, które muszą pozostać nietknięte.
Jeśli uchwyt można bezpiecznie zamocować, a cecha jest łatwo dostępna, krótkie działanie ręczne może okazać się wygodne. Tokarz może ustalić odniesienie, wykonać zaplanowaną korektę i zmierzyć wynik. Nie ma potrzeby ponownego tworzenia całej sekwencji produkcyjnej tylko po to, aby omówić jedno dodatkowe cięcie.
Zmiana rysunku nadal należy do dokumentacji projektu. W przeciwnym razie następna oprawka może zostać wykonana w oparciu o starą wersję i wymagać tych samych korekt. Korekty powinny być wykonywane zgodnie z zatwierdzoną zmianą, w tym z nowymi wymaganiami kontrolnymi.
Praca ręczna pozostaje również przydatna do nauki zależności między pozycjonowaniem a frezowaniem. Studenci mogą bezpośrednio obserwować wpływ zmiany posuwu lub głębokości skrawania. Szkolenie musi obejmować metody mocowania przedmiotów obrabianych, zabezpieczenia oraz bezpieczną obsługę; znajomość pokręteł ręcznych to jedynie część wymaganej umiejętności. [13]
Tam, gdzie frezowanie CNC odzyskuje czas potrzebny na przygotowanie maszyny,
Krzywe i zsynchronizowane ruchy
Zakrzywiony palec chwytaka stwarza inny problem niż prosty wycięty w slot. Jego robocza krawędź może przejść płynnie z linii w łuk, a następnie w inną krzywą. Śledzenie takiego kształtu wymaga zsynchronizowanego ruchu, a nie serii niezależnych prostoliniowych posuwów.
CNC interpolacja koordynuje osie, aby generować zaprogramowane linie i łuki. Przy odpowiednim oprogramowaniu CAM i możliwościach maszyny bardziej złożone profile można przekształcić w sekwencję ruchów narzędzia. Korzyścią praktyczną jest możliwość przygotowania i weryfikacji kształtu przez operatora, a następnie wielokrotnego powtórzenia tej samej ścieżki. [4][9][2]
Urządzenia ręczne mogą również tworzyć cechy zakrzywione. Na przykład stołek obrotowy zapewnia kontrolowany obrót dla prac okrągłych i indeksowanie. Jednak wygodna konfiguracja okrągła nie rozwiązuje każdego nieregularnego konturu. Kilka zmieniających się promieni lub powierzchnia swobodna mogą sprawić, że metoda ręczna stanie się coraz mniej wygodna. [7]
W takim przypadku zastosowanie CNC może być uzasadnione nawet przy produkcji jednej sztuki. Powodem jest ścieżka, którą należy wykonać, a nie liczba zamówionych elementów.
Powtarzające się cechy i powtarzające się zamówienia
Rozważ blok narzędziowy z wieloma położeniami otworów. Cykl wiercenia CNC może być powtarzany w zaprogramowanych współrzędnych, obsługując podejście, wiercenie i wycofanie dla każdego położenia. Operator nie musi już ręcznie pozycjonować każdego otworu. [12]
Korzyść rośnie, gdy operator musiałby inaczej wielokrotnie przechodzić długą listę współrzędnych. Zapisana sekwencja zmniejsza tę rutynową pracę pozycjonowania. Ośrodek frezarsko-wiertarski wyposażony w automatyczny wymiennik narzędzi może również przełączać się między narzędziami w ramach cyklu; maszyny CNC bez takiego wyposażenia nadal wymagają ręcznej wymiany narzędzi. [5]
Dla kolejnego zamówienia zachowaj program wraz z numerem rewizji rysunku, informacjami o uchwycie, listą narzędzi i odniesieniami do przygotowania. Plik o nazwie „final.nc” pozostawia zbyt wiele do domysłu. Operator musi odtworzyć całe przygotowanie oraz ponownie załadować program. [3][9]
Również partia wykonana ręcznie może korzystać ze stopów, uchwytów i uporządkowanych arkuszy operacyjnych. Porównanie dotyczy rzeczywistej ilości pozycjonowania, manipulowania i kontroli pozostającej przy każdym elemencie, a nie stwierdzenia, że praca ręczna zawsze rozpoczyna się od zera.
Która metoda jest szybsza lub tańsza?
Oddziel przygotowanie od pracy powtarzanej przy każdym elemencie. Programowanie i weryfikacja nowego zadania CNC mogą na początku potrwać dłużej, podczas gdy wielokrotnie używany cykl może skrócić czas powtarzanej czynności. Praca ręczna może obejmować krótki etap przygotowania dla prostego elementu, ale w miarę wzrostu ilości wymaga więcej bezpośredniej obsługi.
Porównaj trasę ręczną z 30 minutami przygotowania partii i 20 minutami na element z trasą CNC z 90 minutami przygotowania i 8 minutami na element. W tym obliczeniu obie trasy spełniają te same wymagania rysunkowe i obejmują ten sam zakres obsługi i kontroli.
| Czas pracy w warsztacie | Trasa ręczna | Ścieżka CNC |
|---|---|---|
| Przygotowanie partii | 30 minut | 90 minut |
| Powtarzana praca na element | 20 minut | 8 minut |
| Łącznie dla 1 elementu | 50 minut | 98 minut |
| Łącznie dla 5 elementów | 130 minut | 130 minut |
| Łącznie dla 20 elementów | 430 minut | 250 minut |
Dla każdej z tras całkowity czas pracy w warsztacie = przygotowanie partii + (ilość × czas powtarzanej czynności na element). Przy podanych danych trasa CNC wymaga 60 dodatkowych minut przygotowania i oszczędza 12 minut na element. Dla pięciu elementów różnice te się równoważą. Zmiana programu, uchwytu lub zadania cięcia przesuwa również punkt przecięcia.
To porównanie czasu, a nie wycena. Cena oferowana przez warsztat odzwierciedla także różne koszty pracy i maszyn, materiał, oprzyrządowanie, kontrolę jakości oraz wszelkie prace wykańczające. Jeśli ładowanie lub przygotowanie pokrywa się z inną czynnością, całkowity czas dostawy będzie różnił się od prostej sumy godzin. Samo niższe czasy cyklu nie odpowiada na żadne z tych pytań.
Dla rzeczywistego zamówienia porównaj identyczną ilość i zakres prac. W szczególności sprawdź, czy jedna wycena obejmuje przygotowanie uchwytu, podczas gdy druga zakłada jego już istnienie. Nasz CNC przewodnik po kosztach obróbki i porównywaniu wycen omawia te różnice, nie określając przy tym stałej wielkości partii jako kryterium przełączenia między metodami.
Dokładność i wykańczanie: co dokładnie poprawia CNC?
CNC zapewnia bezpośrednią kontrolę nad zaprogramowanymi pozycjami i zsynchronizowanymi trajektoriami. Jest to szczególnie wartościowe, gdy kilka cech musi być wykonanych w tej samej kolejności lub gdy kontur byłby trudny do wygenerowania ręcznie. Umożliwia również łatwiejsze powtarzanie zweryfikowanej kolejności. [4]
Doświadczony operator maszyn konwencjonalnych może osiągnąć wysoką dokładność przy odpowiednich cechach geometrycznych. Obie metody nadal zależą od fizycznego ustawienia procesu cięcia. Długi frez może ulec odkształceniom, cienka ściana może się przemieszczać, a zużycie maszyny może wpływać na wynik końcowy. Wskazówki Sandvik dotyczące frezowania wymieniają frez, uchwyt frezu, maszynę, przedmiot obrabiany i uchwyt jako czynniki wpływające na drgania. [10]
W przypadku ogranicznika uchwytu wyobraź sobie, że wpust jest zawsze prawidłowo położony, ale jego szerokość okazuje się za mała. Powtarzanie tej samej pozycji nie wystarcza — należy zwrócić uwagę na średnicę narzędzia, zachowanie podczas cięcia oraz metodę pomiaru. Z kolei wpust może mieć poprawną szerokość, ale być nieprawidłowo umieszczony. Te dwa błędy wymagają różnych korekt.
Ostatnia cyfra wyświetlacza pozycji DRO oraz najmniejszy wyświetlany przyrost sterowania CNC to szczegóły związane z wyświetlaniem pozycji, a nie gwarancja dokładności gotowego elementu. Cechę tę należy zmierzyć metodą odpowiednią do jej wymagań. [1][6]
Wykończenie powierzchni zależy również od geometrii frezu, posuwu oraz biójności. Zaprogramowany posuw zapewnia spójność ruchu; odpowiedni mechaniczny posuw może również wspomagać prosty ręczny przebieg. Zmiana metody sterowania nie rekompensuje uszkodzonego ostrza roboczego ani niestabilnego ustawienia. [10][11]
Dlatego przydatne porównanie określa konkretną cechę: szerokość wpustu, położenie otworu, płaskość lub określoną chropowatość powierzchni. Ogólna deklaracja, że jedna metoda jest „bardziej precyzyjna”, pozostawia zbyt wiele nieobjaśnionego.
Co operator nadal musi wykonać
Na frezarce ręcznej tokarz sam steruje posuwem, obserwuje położenie i decyduje, kiedy przejść do kolejnego cięcia. Odczytywanie rysunku, dobór narzędzi oraz kontrola postępów pracy są częścią tej bezpośredniej, ręcznej czynności.
CNC przenosi większą część tej pracy na etap przygotowania. Ktoś musi stworzyć lub przejrzeć program, ustalić przesunięcia, zweryfikować luzy i przeprowadzić próbne uruchomienie pierwszego detalu. Grafika programu i symulacje mogą wspomóc kontrolę, ale fizyczne ustawienie maszyny nadal musi odpowiadać zaplanowanemu. [9]
Gdy cykl został potwierdzony, niektóre cięcia mogą być wykonywane bez bezpośredniego kierowania przez operatora. Nadal wymagają one uwagi przy załadunku detali, ocenie stanu narzędzi, usuwaniu wiórów oraz kontroli jakości. Cykl zautomatyzowany należy monitorować i obsługiwać zgodnie z wymaganiami bezpieczeństwa danej maszyny; nie stanowi on powodu do pomijania osłon ani pozostawiania niepotwierdzonego procesu bez nadzoru. [8]
Która metoda najlepiej pasuje do Twojego detalu?
Dla pojedynczego detalu z prostym wpustem rozważ najpierw proste ustawienie ręczne. Dla palca chwytaka o zmiennej konturze rozważ CNC, nawet jeśli ilość wynosi jeden sztukę. Dla partii powtarzalnych z wieloma położeniami porównaj korzyści płynące z zaoszczędzonego czasu cyklu i wielokrotnego wykorzystania uchwytu z pracą niezbędną do ich przygotowania.
Dostępność maszyny ma również znaczenie. Technicznie krótszy cykl na maszynie z długą kolejką może nie zapewnić szybszego dostarczenia pierwszej części. Warsztat musi uwzględnić swój rzeczywisty harmonogram w połączeniu z procesem.
Podczas porównywania obu metod zachowaj wymagane na rysunku wymiary i warunki powierzchniowe. Tam, gdzie zatwierdzony przez klienta proces określa już sprzęt lub metodę, należy stosować to wymaganie. W przeciwnym razie warsztat powinien być w stanie wyjaśnić swój wybór na podstawie operacji frezowania wykonywanych na elemencie, a nie jedynie stwierdzić: “CNC jest lepszy.”
W przypadku komponentu, który chcesz wyprodukować, nasza strona z usługami CNC frezowania zawiera informacje o elemencie potrzebne do dyskusji technologicznej.
Pytania dotyczące frezowania ręcznego i CNC frezowania
Czy dany komponent można wykonać obiema metodami?
Tak. Warsztat może użyć operacji ręcznej do przygotowania lub dostosowania cechy oraz CNC do wygenerowania pozostałej geometrii. Plan ustawienia musi zapewniać przenoszenie odniesień między poszczególnymi operacjami. Gotowy komponent jest sprawdzany względem tego samego rysunku, niezależnie od sposobu podziału tych operacji. [3]
Czy frezowanie CNC zawsze wymaga modelu 3D CAD?
Nie. Proste cechy można zaprogramować bezpośrednio na podstawie wymiarów, korzystając z funkcji obsługiwanych przez sterownik lub zapisanego programu. Odpowiedni model wspomaganego komputerowo projektowania (CAD) staje się bardziej wartościowy przy złożonych profilach i powierzchniach. Model i rysunek powinny być zgodne pod względem wersji oraz wszelkich wymiarów wykorzystywanych w planie obróbki. [2][5]
Czy frezarki warsztatowe CNC stanowią osobny proces?
Korzystają one z frezowania CNC, ale ich sterowniki i układ mogą być zoptymalizowane pod kątem łatwiejszego ustawiania i krótkich serii. Niektóre z nich pozwalają na pozycjonowanie w stylu ręcznym równolegle do obróbki programowanej. Dla małego zlecenia warto przeanalizować, jak konkretny sterownik i ustawienie będą wykorzystywane, zamiast sztucznie zaklasyfikowywać każdą maszynę jako wyłącznie „ręczną” lub „w pełni zautomatyzowaną”. [3][5][6]
Źródła techniczne
Źródła techniczne opisujące powyższe metody obróbki i sterowanie.
[1] Sherline Products. Frezarka ręczna z cyfrowym wyświetlaczem pomiarowym.
[2] Haas Automation. Instrukcja obsługi frezarki: programowanie.
[3] Haas Automation. Podręcznik operatora frezarki: przygotowanie detalu.
[4] Haas Automation. G02/G03: interpolacja kołowa.
[5] Haas Automation. Frezarki warsztatowe: sterowanie i konfiguracje.
[6] Haas Automation. Podręcznik operatora frezarki: wyświetlacz sterownika.
[7] Sherline Products. Manualna obracająca się stolik: obrót i pozycjonowanie kątowe.
[8] Haas Automation. Podręcznik operatora frezarki: bezpieczeństwo.
[9] Haas Automation. Podręcznik operatora frezarki: obsługa i sprawdzanie grafiki.
[10] Sandvik Coromant. Jak zmniejszyć drgania podczas frezowania.
[11] Sandvik Coromant. Generowanie powierzchni przy frezowaniu.
[12] Haas Automation. G81: cykl wiertniczy gotowy do użycia.
[13] Sherline Products. Instrukcja montażu i obsługi tokarki i frezarki: zasady bezpieczeństwa oraz operacje frezowania pionowego.



