W tym artykule
Główną różnicą między frezowaniem pionowym a poziomym jest orientacja wrzeciona. W podstawowej konfiguracji frezarka pionowa ma oś wrzeciona ustawioną pionowo; frezarka pozioma – poziomo. Oba typy pozwalają na wykonywanie precyzyjnych detali. Istotne jest porównanie, jak każdy z tych układów radzi sobie z dostępem do obszarów obrabiania, usuwaniem wióra, mocowaniem przedmiotu oraz ilością manipulacji między poszczególnymi przejściami. [1][2]
Płyta montażowa z płytką kieszenią i kilkoma otworami wydaje się prosta w wykonaniu. Umieszczona płasko w uchwycie i obrabiana frezem nadchodzącym od góry umożliwia dostęp do większości jej cech geometrycznych. Teraz jednak dodajmy do tego samego elementu otwory w trzech ścianach oraz wiertnicę (otwór walcowy), której oś musi być współosiowa z otworem na przeciwległej ściance. Sam proces cięcia niekoniecznie staje się najtrudniejszym etapem. Trudniejsze może okazać się prawidłowe zamocowanie detalu oraz uzyskanie dostępu do każdej ze ścian.
Aby zapoznać się z procesem cięcia w obu układach, rozpocznij od naszego przewodnika po to, jak działa frezowanie CNC. W niniejszym tekście skupimy się na tym, co zmienia się, gdy wrzeciono zbliża się do przedmiotu obrabianego z innego kierunku.
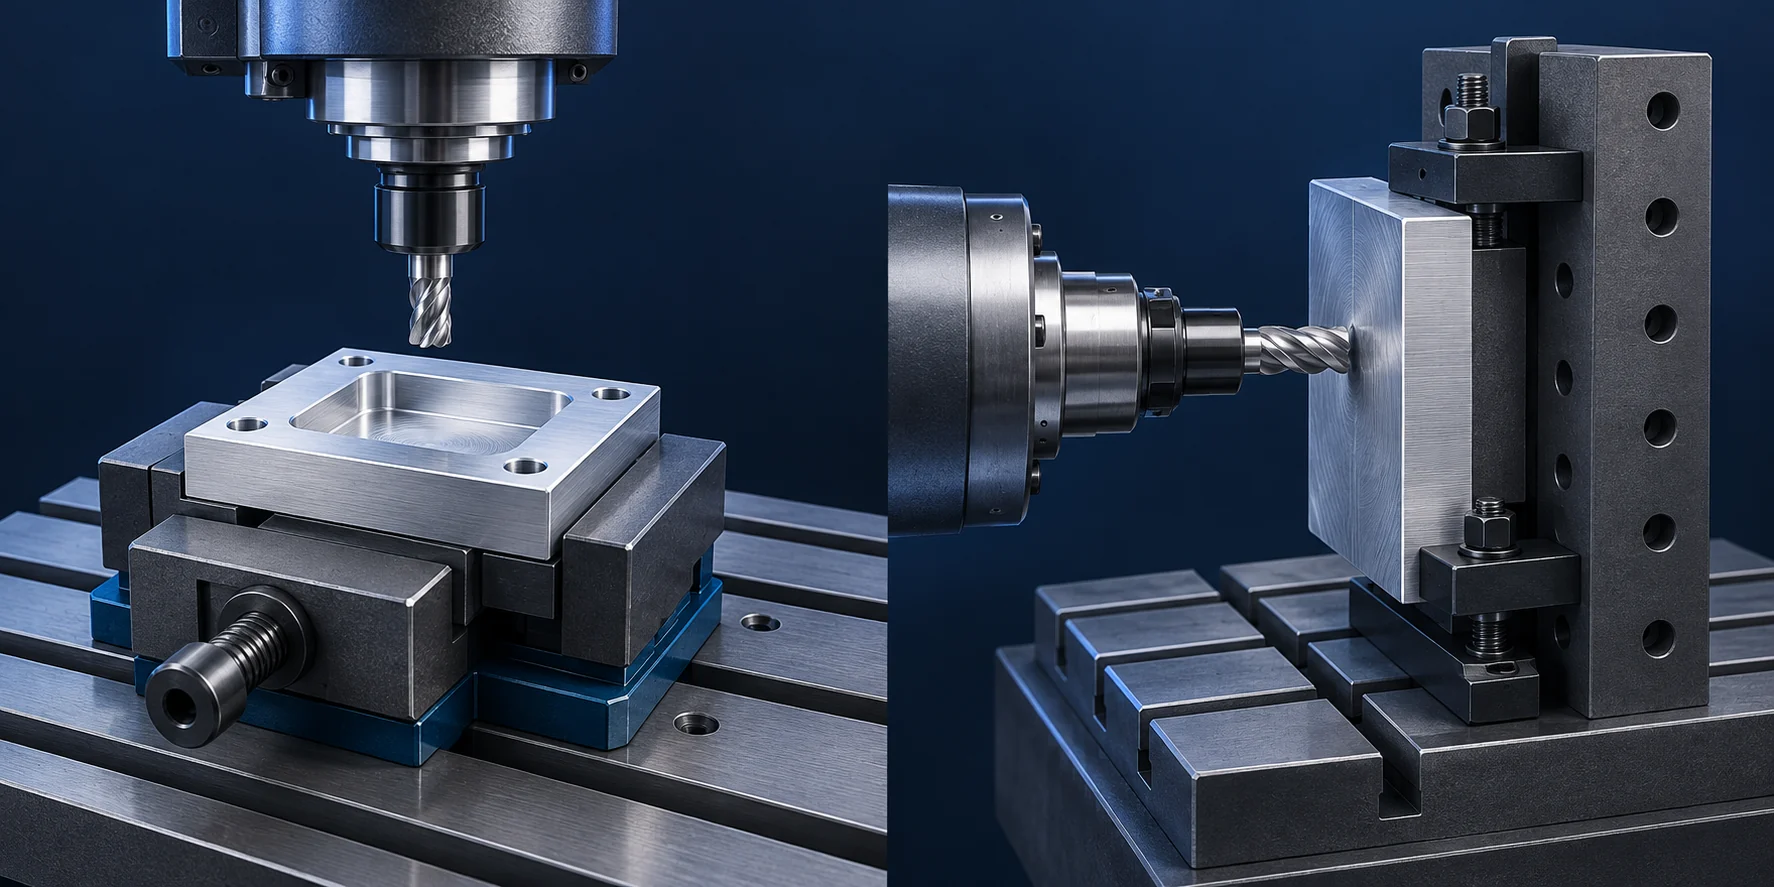
Obraz w nagłówku: ilustracja wygenerowana sztuczną inteligencją przedstawiająca układy frezowania pionowego i poziomego; nie jest to zdjęcie rzeczywistego sprzętu VETCNC. Uchwyty zostały uproszczone.
Różnica zaczyna się od wrzeciona, a nie od stołu
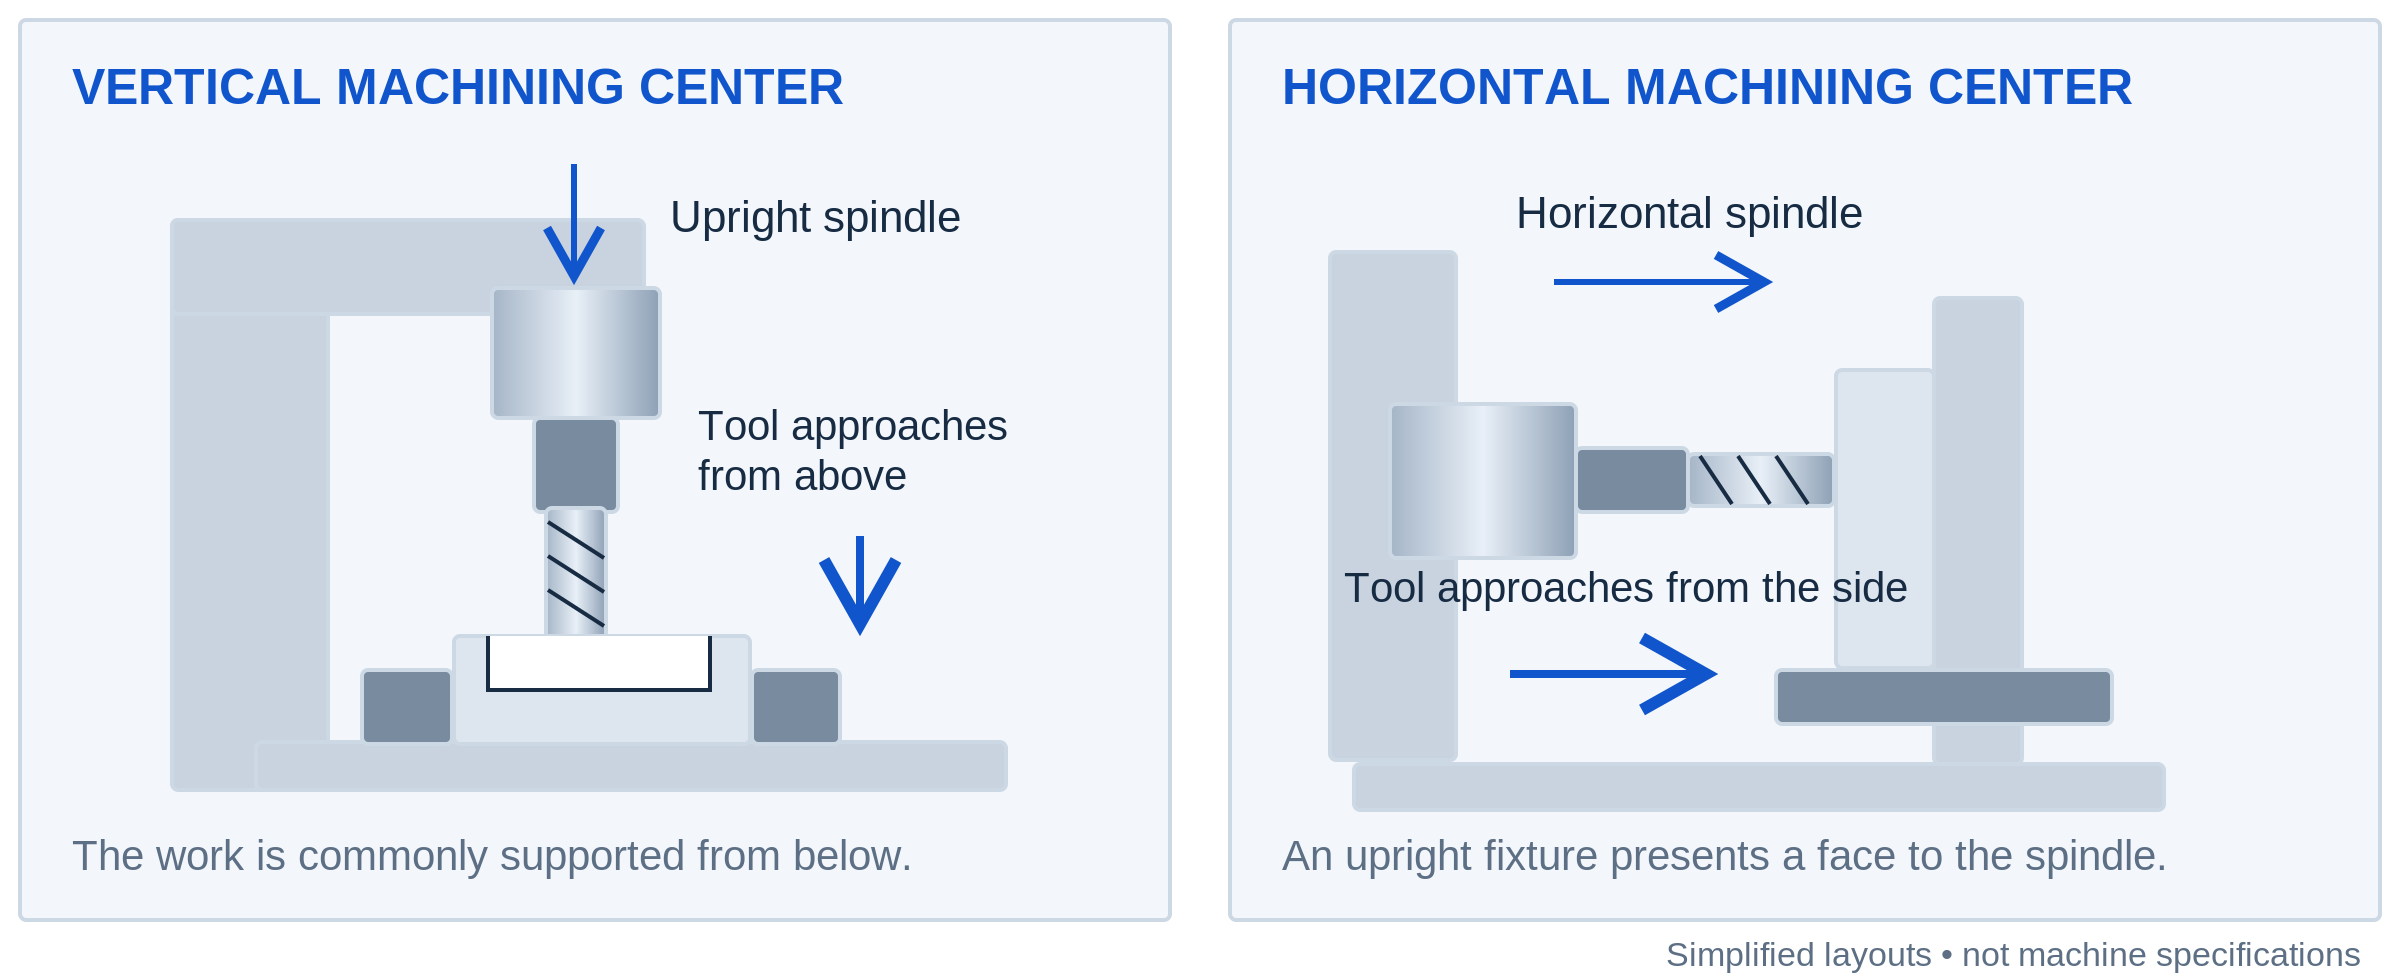
W typowym trzyosiowym centrum frezarskim pionowym (VMC) frez jest skierowany w dół, ku przedmiotowi obrabianemu. Detal umieszczony płasko na stole prezentuje swoje górne powierzchnie narzędziu. Narzędzie może wykonać kieszeń, wywiercić otwory lub przefrezować kontur zewnętrzny, nie zmieniając tej orientacji. Dostęp do spodu detalu lub otworu skierowanego w bok zwykle wymaga innego układu. [2]
Na poziomym centrum frezarskim (HMC) wrzeciono zbliża się od strony bocznej. Przetwarzana część może być zamocowana na pionowym uchwycie, przy czym powierzchnia poddawana obróbce jest skierowana w stronę wrzeciona. Właściwie wyposażona stolica obrotowa może obrócić kolejną powierzchnię do pozycji roboczej. Terminy „pionowy” i „poziomy” opisują układ wrzeciona — nie oznaczają, że maszyna może poruszać się wyłącznie w górę i w dół lub wyłącznie w prawo i w lewo. [1][4]
Zobaczysz także tradycyjne frezarki poziome z tarczowymi lub płytowymi frezami zamocowanymi na wrzecieniu, czasem z podparciem na zewnętrznym końcu. Jest to przydatny układ do niektórych otwartych rowków oraz frezowania zespołu narzędziowego (gang milling), gdzie kilka frezów pracuje jednocześnie. Nie jest to jednak jedyna definicja frezowania poziomego. Nowoczesne HMC mogą przełączać się między frezami czołowymi, wiertłami, frezami czołowymi i innymi narzędziami zamiast polegać wyłącznie na jednym frezie zamocowanym na wrzecieniu. [3][6]
Potrzebujesz przypomnienia budowy urządzenia? Nasz artykuł o częściach frezarki, ruchach i zastosowaniach wyjaśnia działanie wrzeciona, stołu i uchwytów bez założenia wcześniejszej znajomości maszyny.
Porównanie frezowania pionowego i poziomego w pigułce
| Co się zmienia | Typowy układ pionowy | Typowy układ poziomy |
|---|---|---|
| Kierunek natarcia narzędzia | Od góry części | Od strony bocznej części |
| Wygodna początkowa forma | Płyta, otwarta kieszeń lub element z cechami na jednej głównej powierzchni | Blok lub obudowa z cechami na kilku dostępnych powierzchniach |
| Uchwyt przedmiotu obrabianego | Imadło, płyta uchwytowa lub imadło z profilowanymi szczękami; stolica obrotowa może poszerzyć zakres dostępu | Pionowy uchwyt lub grobowiec (tombstone), często umieszczony na stole indeksowalnym |
| Zachowanie wiórów | Górne kieszenie mogą zatrzymywać wióry | Boczne kieszenie często umożliwiają odprowadzanie wiórów w dół |
| Wczytywanie między cyklami | Wczytywanie ręczne, robotem lub systemem paletowym — w zależności od maszyny | Wymiana palet jest powszechna w produkcyjnych HMC, ale nie występuje we wszystkich przypadkach |
| Co etykieta nie mówi | Dokładność gotowego wyrobu, moc wrzeciona ani kompletny plan montażu | Dokładność gotowego wyrobu, moc wrzeciona ani kompletny plan montażu |
To są typowe układy, a nie ustalone zasady. Pionowa maszyna z układem obrotowym i paletowym może bardzo dobrze radzić sobie z wielostronną produkcją. Pozioma maszyna również może wykonać prostą detalicę. Porównaj zaproponowany układ, a nie tylko nazwę maszyny. [1][2][8]
Układ mocowania decyduje, ile razy detal jest zdejmowany z maszyny
Płaski detal może być przyjemnie prosty na VMC
Weźmy ponownie płytę montażową. Załóżmy, że jej wcięcie, otwory montażowe oraz zewnętrzny kontur można obrabiać wyłącznie od góry. Stabilny uchwyt tokarski lub specjalny uchwyt mogą umożliwić operatorowi jednoczesny dostęp do tych cech. Dzięki temu pierwsza operacja pozostaje prosta w opisie: zlokalizuj surowiec, zamocuj go i obrób dostępne cechy.
Nadal może być konieczna druga operacja, aby dokończyć dolną stronę detalu lub usunąć materiał użyty do jego mocowania. Jednak drugie ustawienie nie jest automatycznie złym rozwiązaniem. Dla małej serii para prostych uchwytów może być bardziej rozsądna niż znacznie bardziej skomplikowany układ mający na celu wyeliminowanie każdego odwracania detalu.
HMC może doprowadzić kilka stron detalu do tego samego wrzeciona
Grób (tombstone) to pionowy, wielościanowy uchwyt służący do mocowania detali na jego ścianach. Na HMC z odpowiednim pozycjonowaniem obrotowym stół obraca detal w kierunku wrzeciona. Dzięki temu można uzyskać dostęp do kilku stron detalu lub gróbu, podczas gdy detal pozostaje zamocowany. Na przykład dokumentacja dużych HMC firmy Haas opisuje opcję stołu obrotowego umożliwiającą dostęp do czterech stron detalu lub gróbu. [4]
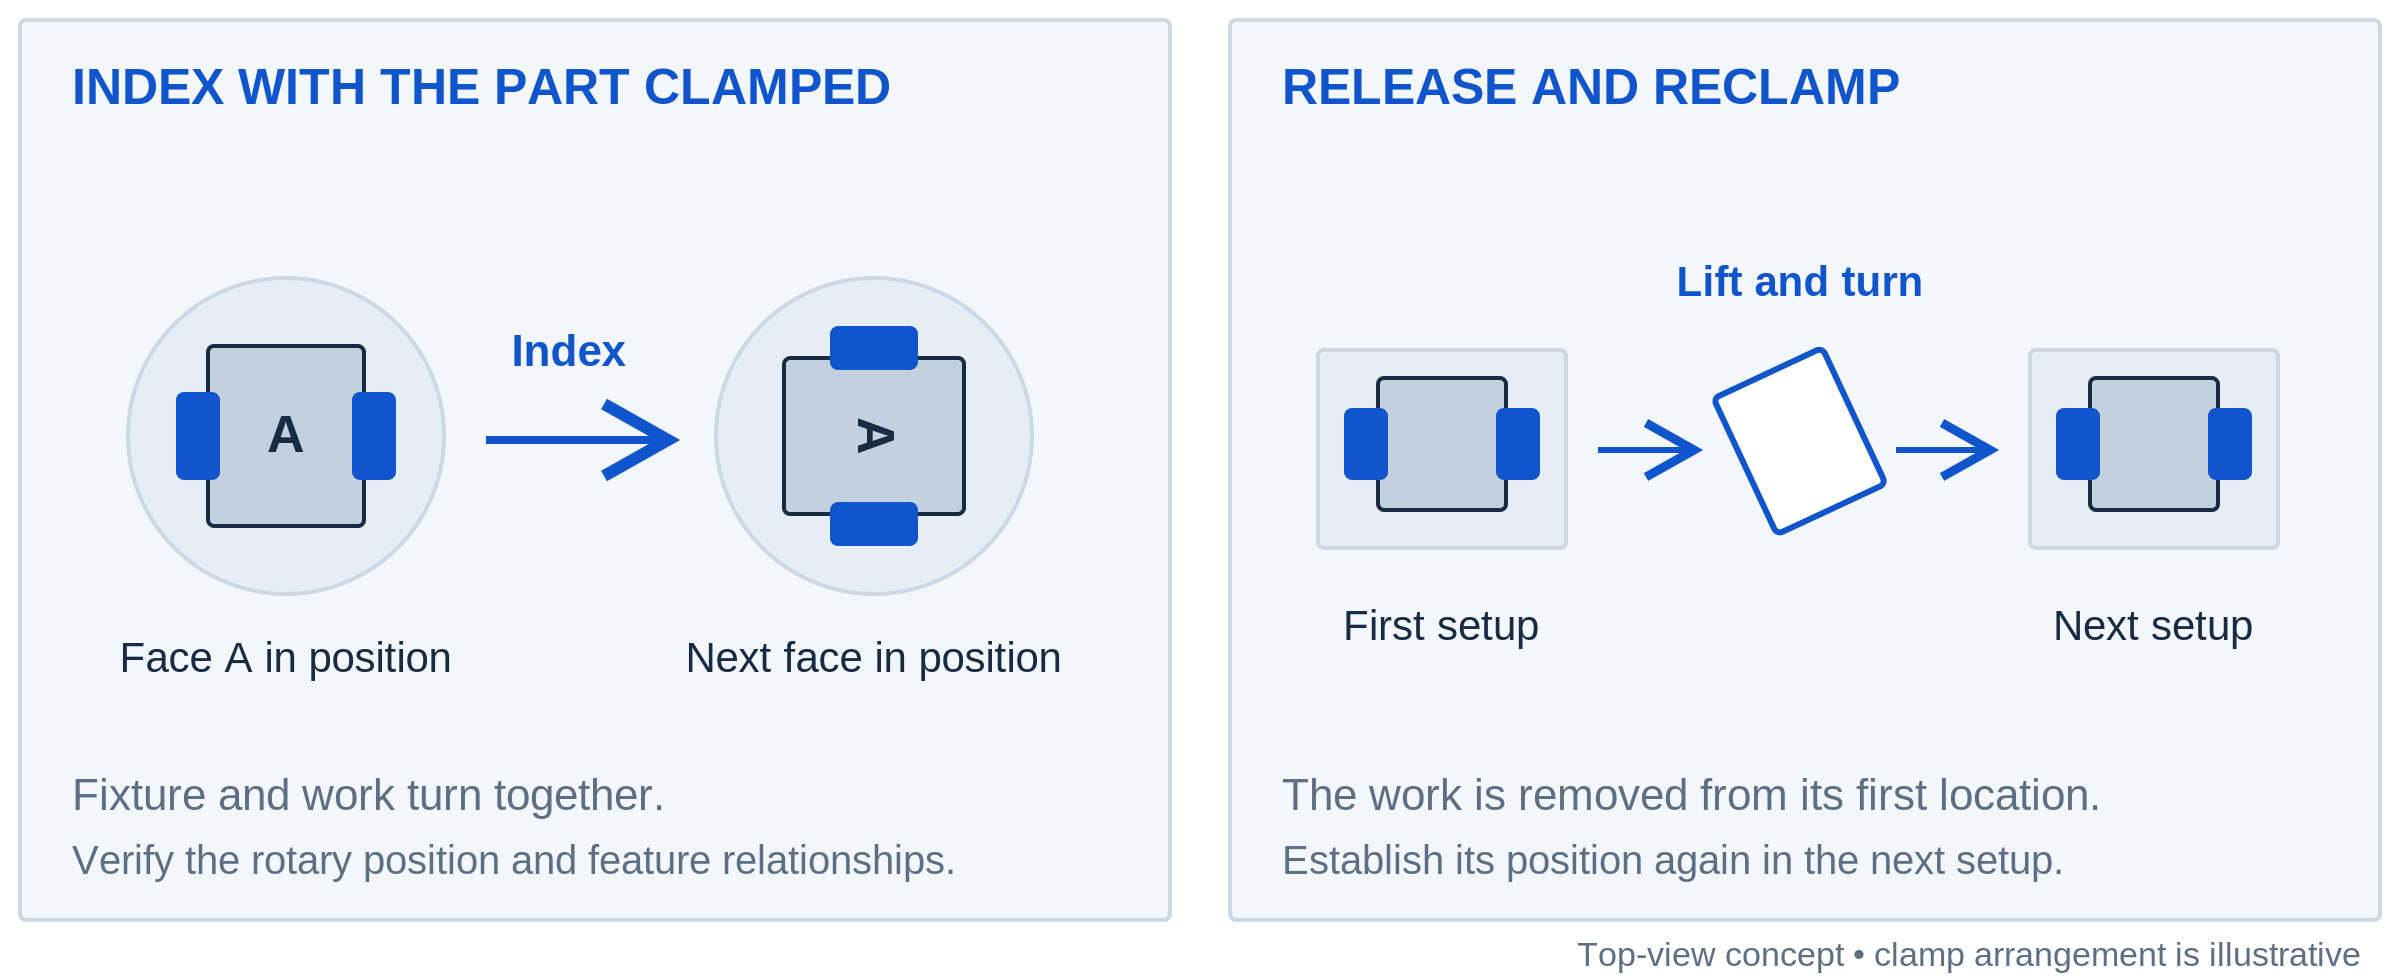
Zaleta nie polega na tym, że maszyna jakimś cudem idealnie „zna” każdą stronę detalu. Chodzi o to, że operator może uniknąć zwalniania i przemieszczania detalu między poszczególnymi stronami. Indeksowanie utrzymuje detal w uchwycie, ale pozycję obrotową i dokładność wyrównania uchwytu nadal należy sprawdzić. Przesunięcia narzędzi i detalu wiążą program z rzeczywistym detalem. Wykonanie cech w jednym zamocowaniu pozwala pominąć niektóre kroki przemieszczania; nie wyklucza to jednak konieczności weryfikacji ich wzajemnego położenia. [5]
Jest jednak haczyk: uchwyty też zajmują przestrzeń. Mogą zakrywać powierzchnię, utrudniać dostęp uchwytu lub ograniczać zasięg narzędzia. Stołek obrotowy nie sprawi, że ściskana powierzchnia stanie się dostępna, ani nie przekształci czterobocznej konfiguracji w dostęp sześcioboczny. To problem geometryczny do rozwiązania na etapie przygotowania układu obróbkowego — nie zaś powód, by zakładać, że którakolwiek z maszyn może ukończyć detal w jednym zamocowaniu.
Odpadki zachowują się inaczej, gdy kieszeń jest skierowana w bok.
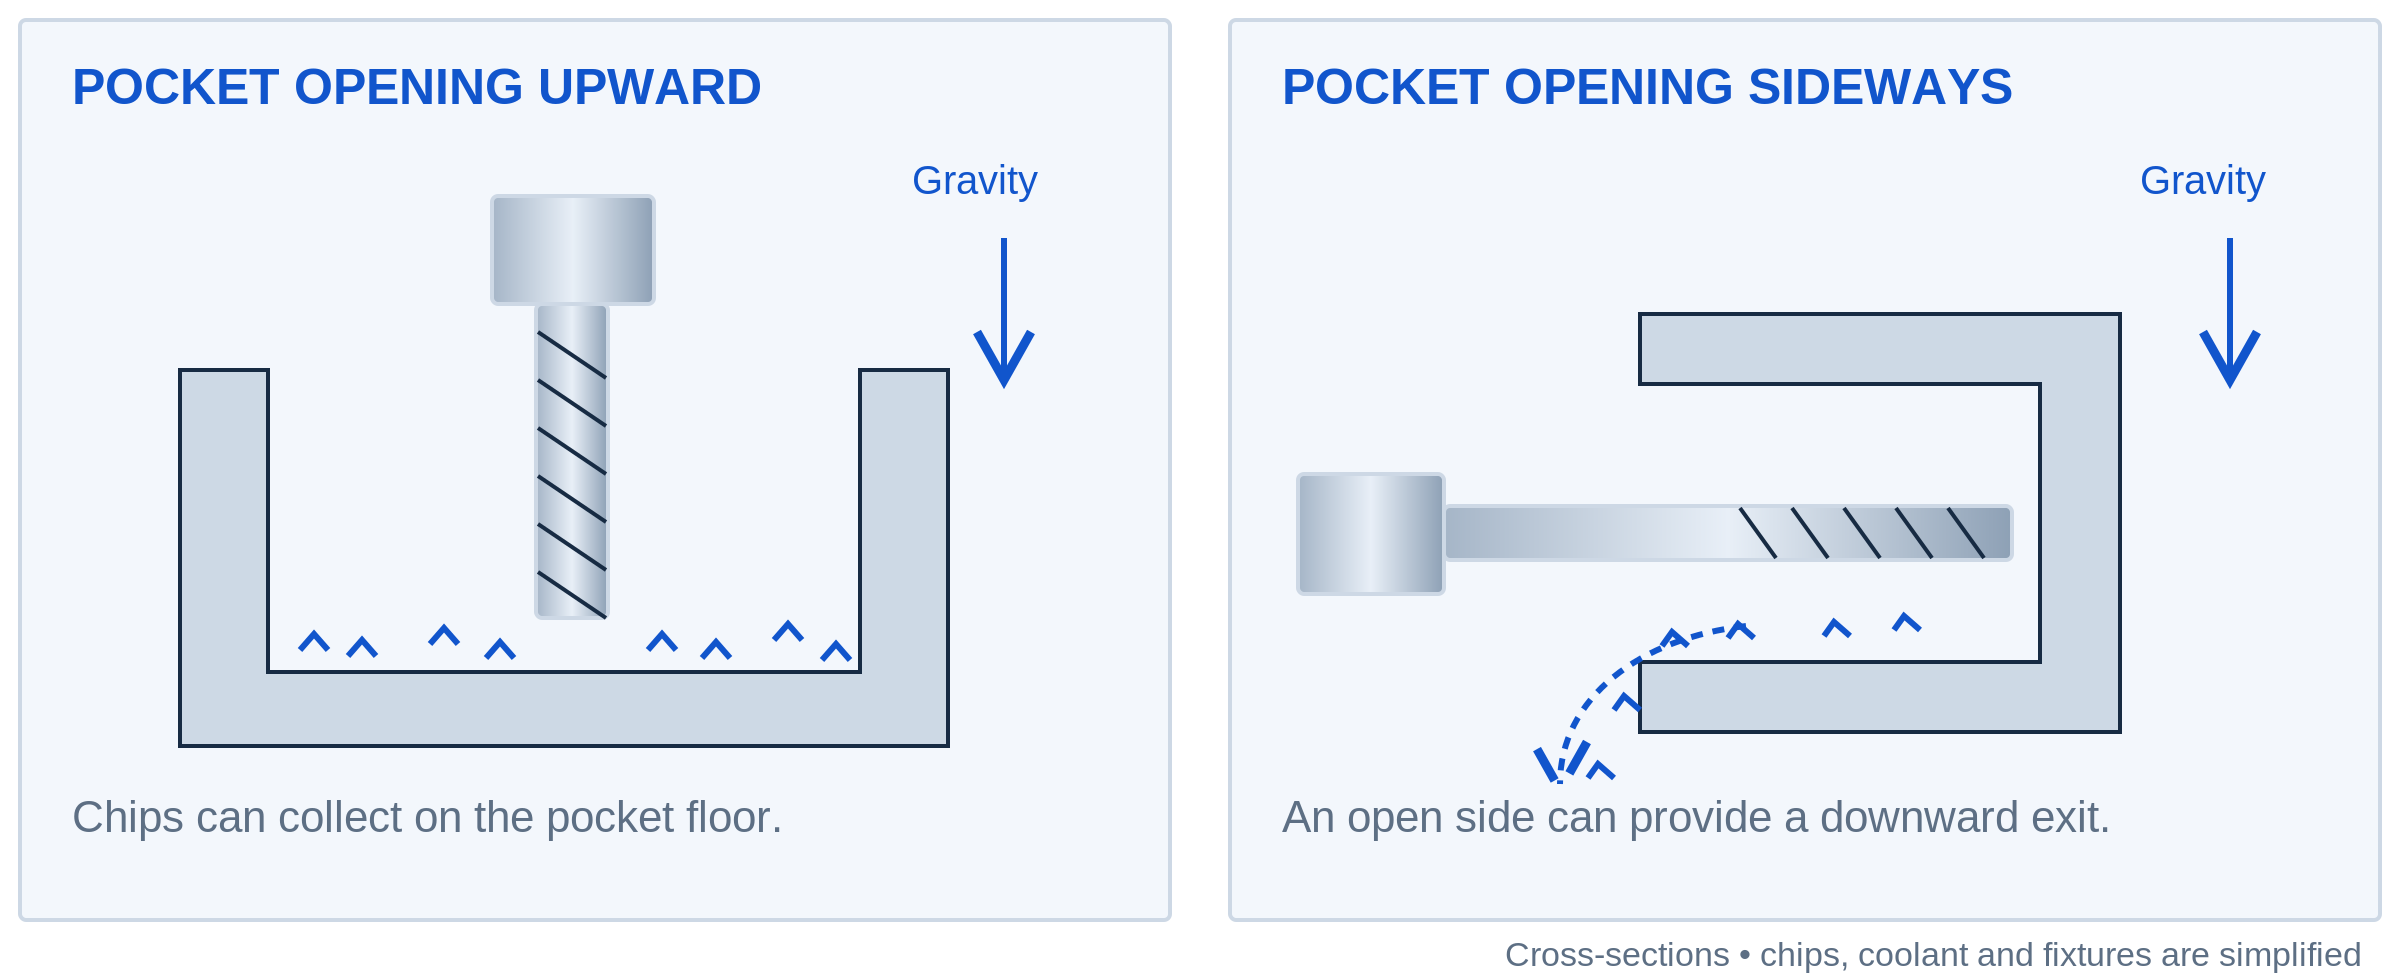
Wyobraź sobie kieszeń skierowaną w górę jako małą tackę. Gdy odpadki znajdą się wewnątrz, siła grawitacji nie uniesie ich ponad brzegi. Skieruj otwór w bok — i może pojawić się znacznie łatwiejsza ścieżka odpływu w dół. Jest to konsekwencja orientacji przedmiotu obrabianego: pionowa frezarka, która nachyla detal, również może zmienić tę sytuację.
Skuteczne usuwanie odpadków ma znaczenie, ponieważ pozostawione w strefie cięcia odpadki mogą zostać ponownie przecięte lub zaklinowane. Wskazówki Sandvik dotyczące frezowania kieszeni uwzględniają wyraźnie poziome ustawienie wrzeciona dla niektórych wymagających operacji frezowania wnęk, wraz z odpowiednią podażą chłodziwa. Nie oznacza to jednak, że poziome ustawienie wrzeciona samo w sobie zapewnia pełne usunięcie odpadków z każdej kieszeni. Ślepe przejścia, stopnie oraz uchwyty nadal mogą zatrzymywać odpadki. [7]
Reszta maszyny również musi odprowadzać odpadki. Na przykład Haas EC-400 wykorzystuje nachylone powierzchnie obudowy, taśmę transportową oraz dysze do mycia jako część swojego systemu zarządzania odpadkami. To przypomnienie, że należy spojrzeć poza kierunek wrzeciona: zarówno ścieżka odpływu odpadków ze strefy cięcia, jak i trasa ich zbierania przez obudowę mają istotne znaczenie. [6]
Dla płytkiej, otwartej cechy płytkowej ta różnica może być bardzo niewielka. Dla głębokiej kieszeni generującej dużą ilość odpadków wymaga ona rzetelnej analizy. Zapytaj, dokąd odpadki są odprowadzane podczas toczenia roboczego — nie tylko, czy warsztat dysponuje chłodziwem.
Zasięg i podparcie narzędzia mają większe znaczenie niż ogólna deklaracja dokładności.
Obracanie detalu w kierunku wrzeciona czasem pozwala narzędziu zbliżyć się do trudno dostępnej powierzchni w bardziej bezpośredni sposób. Jednak żadna z tych konfiguracji nie gwarantuje krótkiego i sztywnego zespołu narzędziowego. Głęboka cecha może nadal wymagać dodatkowego zasięgu, a pionowy uchwyt może stworzyć własne problemy z luzem montażowym. Sandvik wskazuje narzędzie, uchwytnik, maszynę, przedmiot obrabiany i uchwyt jako potencjalne źródła drgań podczas frezowania oraz zaleca stosowanie możliwie najkrótszego i najsztywniejszego zespołu narzędziowego. [9]
Dlatego stwierdzenie „maszyny poziome są dokładniejsze” jest zbyt ogólne, aby było użyteczne. Wyobraź sobie jedną zaproponowaną konfigurację z krótkim narzędziem umieszczonym blisko solidnego podparcia oraz drugą z długim narzędziem umieszczonym obok słabo wspartej ściany. Te szczegóły mówią więcej o cięciu niż sam kierunek wrzeciona. Rzeczywiste wymagania wymiarowe nadal muszą zostać zweryfikowane na gotowej cechę.
Jakość powierzchni to osobny problem. Geometria narzędzia, posuw oraz biój wpływają na fakturę pozostawioną przez frez; orientacja maszyny nie jest specyfikacją jakości powierzchni. Gładka wrażeniowo ściana nie dowodzi również, że jej położenie lub płaskość spełniają wymagania rysunku. [11]
Dwa przykłady ułatwiają zrozumienie tej kompromisowej zależności.
Płyta i wielościenne blok wymagają różnych metod dostępu narzędzia i zamocowania przedmiotu obrabianego, nawet jeśli oba wykorzystują ten sam proces frezowania.
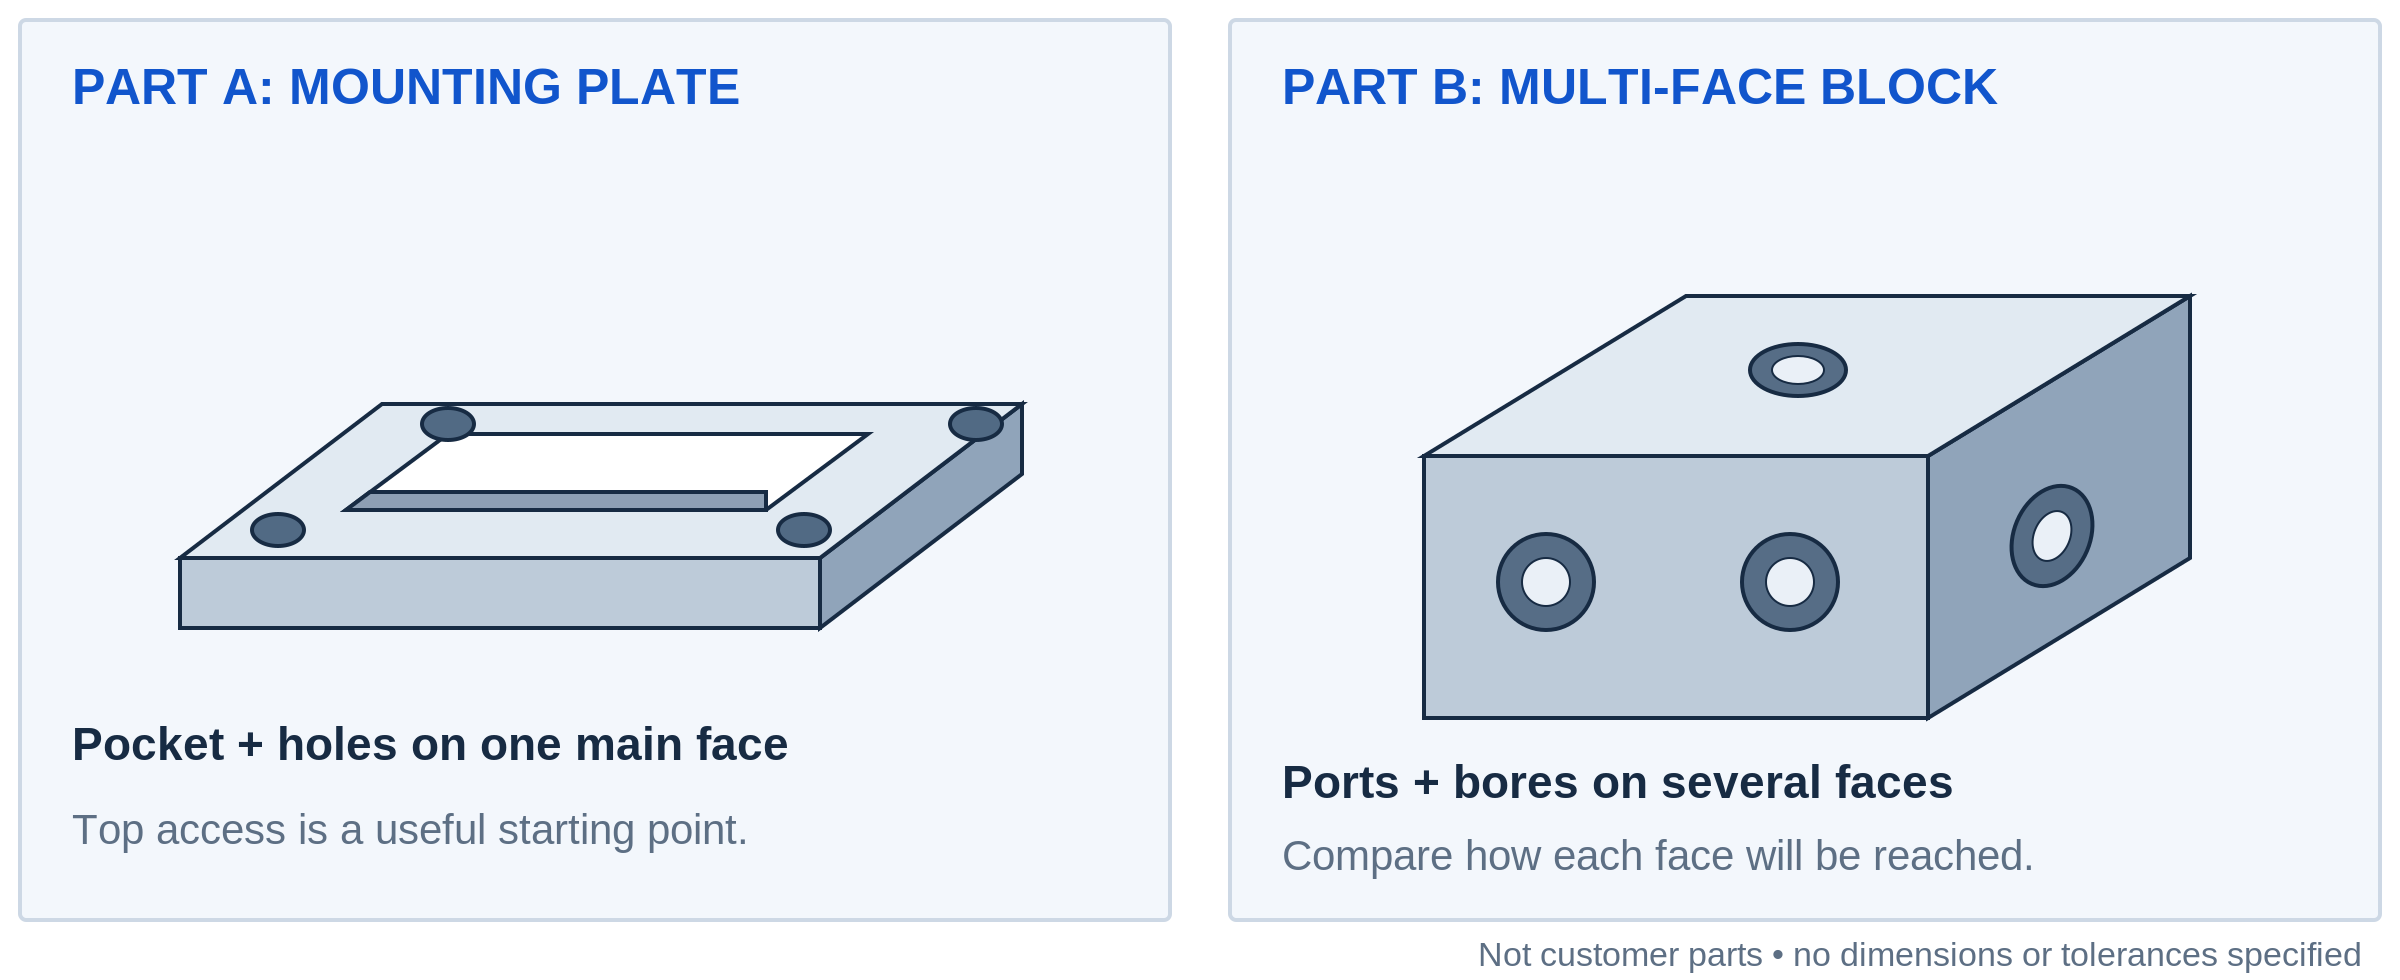
Część A: płyta z kieszenią i czterema otworami montażowymi
Wyobraź sobie prostokątną płytę z płytkim wgłębieniem, czterema otworami przeznaczonymi na wkręty oraz wykończonym konturem zewnętrznym. Większość istotnej obróbki odbywa się na jednej szerokiej powierzchni. Konfiguracja pionowa jest oczywistym punktem wyjścia: połóż płytę na odpowiednim podparciu, umieść zaciski poza strefą cięcia i pracuj od góry.
Maszyna pozioma również może wykonać tę pracę, ale ustawienie płyty pionowo musi uzasadnić swoje miejsce w planie. Czy warsztat posiada już odpowiedni uchwyt? Czy będzie można załadować na jedną paletę kilka takich płyt? Czy istnieje powód powtarzalnego zamówienia, który usprawiedliwiłby taką inwestycję? Bez użytecznej odpowiedzi zmiana orientacji może raczej zwiększyć, niż zmniejszyć nakład pracy.
Część B: blok z otworami na kilku ścianach
Wyobraź sobie teraz blok z otworami wierconymi, gwintowanymi portami i powierzchniami montażowymi na trzech jego stronach. Pionowa frezarka VMC o stałej orientacji może wymagać kilku ustawień lub wykorzystania dodatkowego stołu obrotowego lub innego odpowiedniego rozwiązania. Pozioma frezarka HMC z odpowiednim indeksowaniem może doprowadzić te powierzchnie do wrzeciona, zachowując przy tym stałe położenie bloku względem uchwytu.
W tym przypadku liczy się liczba stron, ale równie istotne są relacje między nimi. Otwór przecinający inną cechę budzi inne pytania niż trzy niepowiązane otwory montażowe. Rysunek techniczny powinien jasno przedstawiać te relacje. Frezer może wówczas porównać praktyczne ścieżki obróbki, w tym sposób pomiaru każdej z nich, zamiast wybierać maszynę wyłącznie na podstawie ogólnego wyglądu detalu.
Strona strona części frezowanych CNC przedstawia typowe obudowy, wsporniki oraz bloki o wielu cechach, które stają się powodem takich dyskusji. Podobny kształt stanowi przydatny punkt wyjścia, a nie gwarancję, że będzie używany ten sam uchwyt.
Wielkość partii zmienia wartość lepszego układu załadunkowego.
Dla pojedynczego, nieregularnego zamówienia przygotowanie uchwytu może być ważniejsze niż oszczędzenie niewielkiej ilości czasu w każdym cyklu. W przypadku powtarzających się zamówień bilans może się zmienić. Gdy uchwyt został już zaprojektowany i zweryfikowany, jego ponowne wykorzystanie rozprowadza nakład pracy związany z jego przygotowaniem na większą liczbę detali. Jest to zależność kosztowa, a nie uniwersalny próg wielkości partii.
Wymiana palet dodaje kolejną możliwość: załadunek jednej palety podczas gdy maszyna przetwarza detale na drugiej. Haas dokumentuje to rozwiązanie w swojej pionowej serii VC, obejmując zarówno powtarzające się zadania, jak i różne zadania wykonywane na osobnych paletach. Automatyzacja zatem nie jest wyłącznie zaletą frezarek poziomych. Jej skuteczność zależy od tego, jak dobrze ze sobą współgrają etapy załadunku, obróbki i wymiany palet. [8]
Oto prosty przykład. Załóżmy, że jedna sprawdzona metoda eliminuje 90 sekund powtarzalnego manipulowania detalem na sztukę. Przy 200 sztukach daje to łącznie 18,000 sekund, czyli pięć godzin czasu obsługi. Nie oznacza to automatycznie skrócenia terminu dostawy o pięć godzin: niektóre czynności mogą się już pokrywać w czasie, a przygotowanie nowego uchwytu również wymaga czasu. Jednak daje to warsztatowi konkretną wartość oszczędności, którą można porównać z nakładem pracy potrzebnym na przygotowanie uchwytu.
To samo rozumowanie wyjaśnia, dlaczego wyższa stawka za godzinę pracy maszyny może nadal prowadzić do konkurencyjnej oferty na detal. Mniejsza liczba operacji manipulacyjnych, mniejsza ilość powtarzanych prac związanych z ustawieniem lub większa liczba detali na jeden cykl załadowania może ją zrekompensować. Równie dobrze skomplikowane ustawienie paletowe może być mało uzasadnione przy produkcji dwóch prostych prototypów. Porównaj pełną trasę technologiczną i wielkość zamówienia, a nie izolowaną stawkę godzinową.
Pionowa maszyna może nadal obrabiać kilka stron.
Porównanie pionowej i poziomej maszyny nie jest tym samym co porównanie maszyny trzyosiowej i pięcioosiowej. Pionowy centrum frezarskie wyposażone w odpowiedni stół obrotowy lub nachylany może przedstawić dodatkowe powierzchnie wrzecionowi. Układy pięcioosiowe mogą pozycjonować detal pod kątem stałym do cięcia lub koordynować ruch obrotowy podczas cięcia. Haas ilustruje oba podejścia w swoich wytycznych dotyczących maszyn pięcioosiowych. [10]
Dla bloku z otworami ukośnymi ta opcja może okazać się bardziej przydatna niż konwencjonalne ustawienie poziome. Dla cienkiego detalu decydującym czynnikiem może być raczej sposób jego podparcia. Gdy do porównania wchodzą dodatkowe osie, specjalistyczne uchwyty oraz systemy załadunkowe, pytanie przestaje dotyczyć dwóch kategorii maszyn i staje się raczej pytaniem o dwa praktycznie realizowalne ustawienia.
Dlatego też rysunek techniczny zwykle korzysta z określenia zamierzonych rezultatów zamiast narzucać orientację wrzeciona. Określ cechy geometryczne, odniesienia i warunki kontroli. Tam, gdzie kwalifikowany proces lub wymóg umowny rzeczywiście narzuca sprzęt lub trasę technologiczną, zachowaj ten wymóg w sposób jawny.
Co pytać, gdy warsztat proponuje jedną trasę zamiast drugiej
Zapytaj, jak detal jest trzymany i które powierzchnie są obrabiane przed jego zwolnieniem. Następnie zapytaj, jakie zmiany występują w kolejnym ustawieniu. Użyteczne wyjaśnienie powinno odnosić się do rzeczywistych cech na Twoim rysunku, a nie ograniczać się do stwierdzenia „użyjemy maszyny poziomej”.
Wybierz pytania dopasowane do danego zadania:
- Dla głębokiej wnęki zapytaj, jak narzędzie dociera do jej dna i jak wióry opuszczają strefę cięcia.
- Dla zamówienia powtarzalnego zapytaj, czy oferta zakłada dedykowany uchwyt, jak ten uchwyt jest obsługiwany w kolejnych zamówieniach oraz dla jakich ilości obowiązuje podana cena.
- Dla montażu z ciasnym dopasowaniem zapytaj, jak są lokalizowane i sprawdzane odpowiednie powierzchnie po zakończeniu całej obróbki i wykańczania.
Nie musisz samodzielnie tworzyć programu maszynowego. Te pytania ułatwiają jedynie porównanie dwóch zaproponowanych metod. Dla konkretnego elementu nasza CNC usługa frezowania wyjaśnia, co należy zawrzeć w rysunku i wymaganiach przekazywanych do nas.
Pytania dotyczące frezowania pionowego i poziomego
Czy frezarka pozioma może frezować płaską powierzchnię?
Tak. Pojęcie „pozioma” odnosi się do osi wrzeciona, a nie do ograniczenia kształtu powierzchni. Dzięki odpowiedniemu narzędziu i uchwytem można na niej frezować powierzchnie czołowe, rowki, otwory oraz inne cechy geometryczne. Kluczowe pytanie brzmi: czy taka konfiguracja jest uzasadniona dla danego elementu. [1][3]
Czy frezarka pionowa ma problemy z każdym głębokim kieszeniem?
Nie. Głębokość to tylko jeden z czynników. Istotne są również szerokość kieszeni, zasięg narzędzia, materiał, sposób podparcia i usuwania wiórków. W niektórych przypadkach podejście poziome może pomóc, ale nie znosi ono fizycznych ograniczeń narzędzia ani nie przekształca każdego głębokiego elementu w łatwą do wykonania operację. [7][9]
Czy frezowanie poziome ma sens tylko przy dużych partiach?
Nie. Rodziny maszyn poziomych obejmują różne obszary robocze i konfiguracje — nie tylko maszyny produkcyjne z systemem wymiany palet. Odpowiedni uchwyt i element wielostronny mogą uzasadnić takie podejście nawet przy mniejszej partii. Powtarzalność zmienia ekonomikę procesu, ale nie istnieje uniwersalna wielkość partii, przy której każdy zlecenie powinno być przenoszone na frezarkę poziomą (HMC). [1][4]
Czy w moim RFQ muszę określić, czy chce frezowanie pionowe czy poziome?
Zazwyczaj pomocniejsze jest opisanie oczekiwanego wyniku, pozwalając zakładowi wyjaśnić jego ścieżkę technologiczną. Prześlij rysunek, materiał, ilość sztuk oraz wymagania dotyczące wykańczania i kontroli jakości; nasza CNC RFQ checklist wyjaśnia, co należy zawrzeć. Wszelkie obowiązkowe ograniczenia dotyczące ścieżki technologicznej należy podać osobno, zamiast zakładać, że sama kategoria maszyny określa jakość.
Zacznij od powierzchni, do których musisz dotrzeć
Dla płyty, której większość cech znajduje się na górnej powierzchni, prosta konfiguracja pionowa może być wystarczająca do wykonania zadania. Dla bloku, który wielokrotnie jest odchwytywany i obracany, warto dokładniej przyjrzeć się układowi poziomemu lub pionowej maszynie wyposażonej w urządzenie obrotowe. Natomiast w przypadku kieszeni pełnej wiórków należy najpierw sprawdzić ścieżkę odprowadzania wiórków, zanim poprosisz o szybszy wrzecień.
Kluczową decyzją techniczną jest ocena, czy dana konfiguracja zmniejsza trudny dostęp do obszarów obrabianych i powtarzające się manipulacje bez jednoczesnego powstania innego problemu.
Źródła techniczne
Źródła techniczne dla przedstawionego sprzętu oraz wyjaśnień dotyczących obróbki.
[1] Haas Automation. Horizontal CNC Milling Machines.
[2] Haas Automation. VF-2: vertical machining center and rotary configurations.
[3] Sandvik Coromant. Groove or slot milling.
[4] Haas Automation. EC-1600: horizontal machine and rotary-table access.
[5] Haas Automation. Mill Operator’s Manual: Part Setup.
[6] Haas Automation. EC-400: tooling, chip management and pallet systems.
[7] Sandvik Coromant. Milling holes and cavities/pockets.
[8] Haas Automation. Pallet-Changing Vertical Machining Centers.
[9] Sandvik Coromant. How to reduce vibration in milling.
[10] Haas Automation. 5-Axis Machining Simplified.
[11] Sandvik Coromant. Milling surface generation.



