Nesta página
A principal diferença entre o fresamento vertical e o horizontal é a orientação do eixo porta-ferramenta. Uma fresadora vertical tem um eixo porta-ferramenta orientado verticalmente em sua configuração básica; uma fresadora horizontal tem um eixo orientado horizontalmente. Ambas podem produzir peças precisas. A comparação útil refere-se a como cada arranjo lida com o acesso à peça, com os cavacos, com a fixação da peça e com a quantidade de manipulação necessária entre as operações de corte. [1][2]
Uma placa de montagem com um rebaixo raso e alguns furos parece simples. Fixe-a plana na mesa, traga uma fresa de cima para baixo e a maior parte de seus recursos ficará acessível. Agora adicione a essa peça orifícios em três lados e um furo cilíndrico que deve alinhar-se com um orifício na face oposta. O corte em si já não é necessariamente a parte mais difícil. A fixação da peça e o acesso a cada face podem tornar-se o trabalho mais complexo.
Para o processo de usinagem subjacente a ambas as configurações, comece com nosso guia sobre como funciona o fresamento CNC. Aqui, concentrar-nos-emos no que muda quando o eixo porta-ferramenta se aproxima da peça a partir de uma direção diferente.
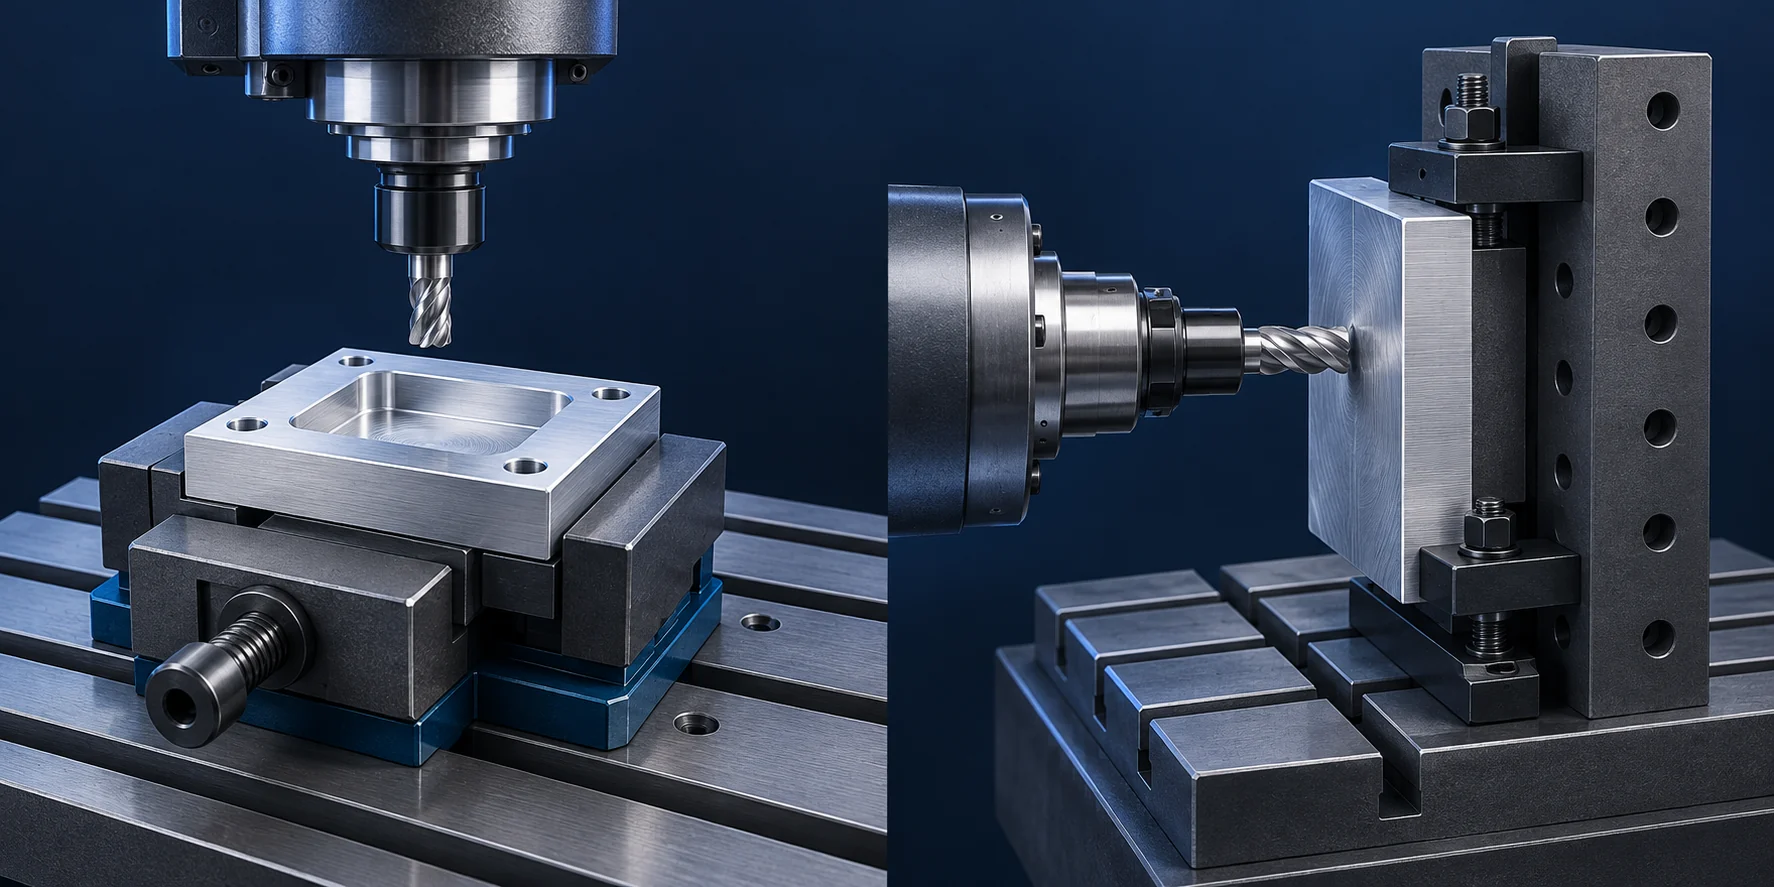
Imagem de cabeçalho: ilustração gerada por IA das configurações de fresamento vertical e horizontal; não é uma fotografia de equipamentos VETCNC. Os dispositivos de fixação estão simplificados.
A diferença começa no eixo porta-ferramenta, não na mesa
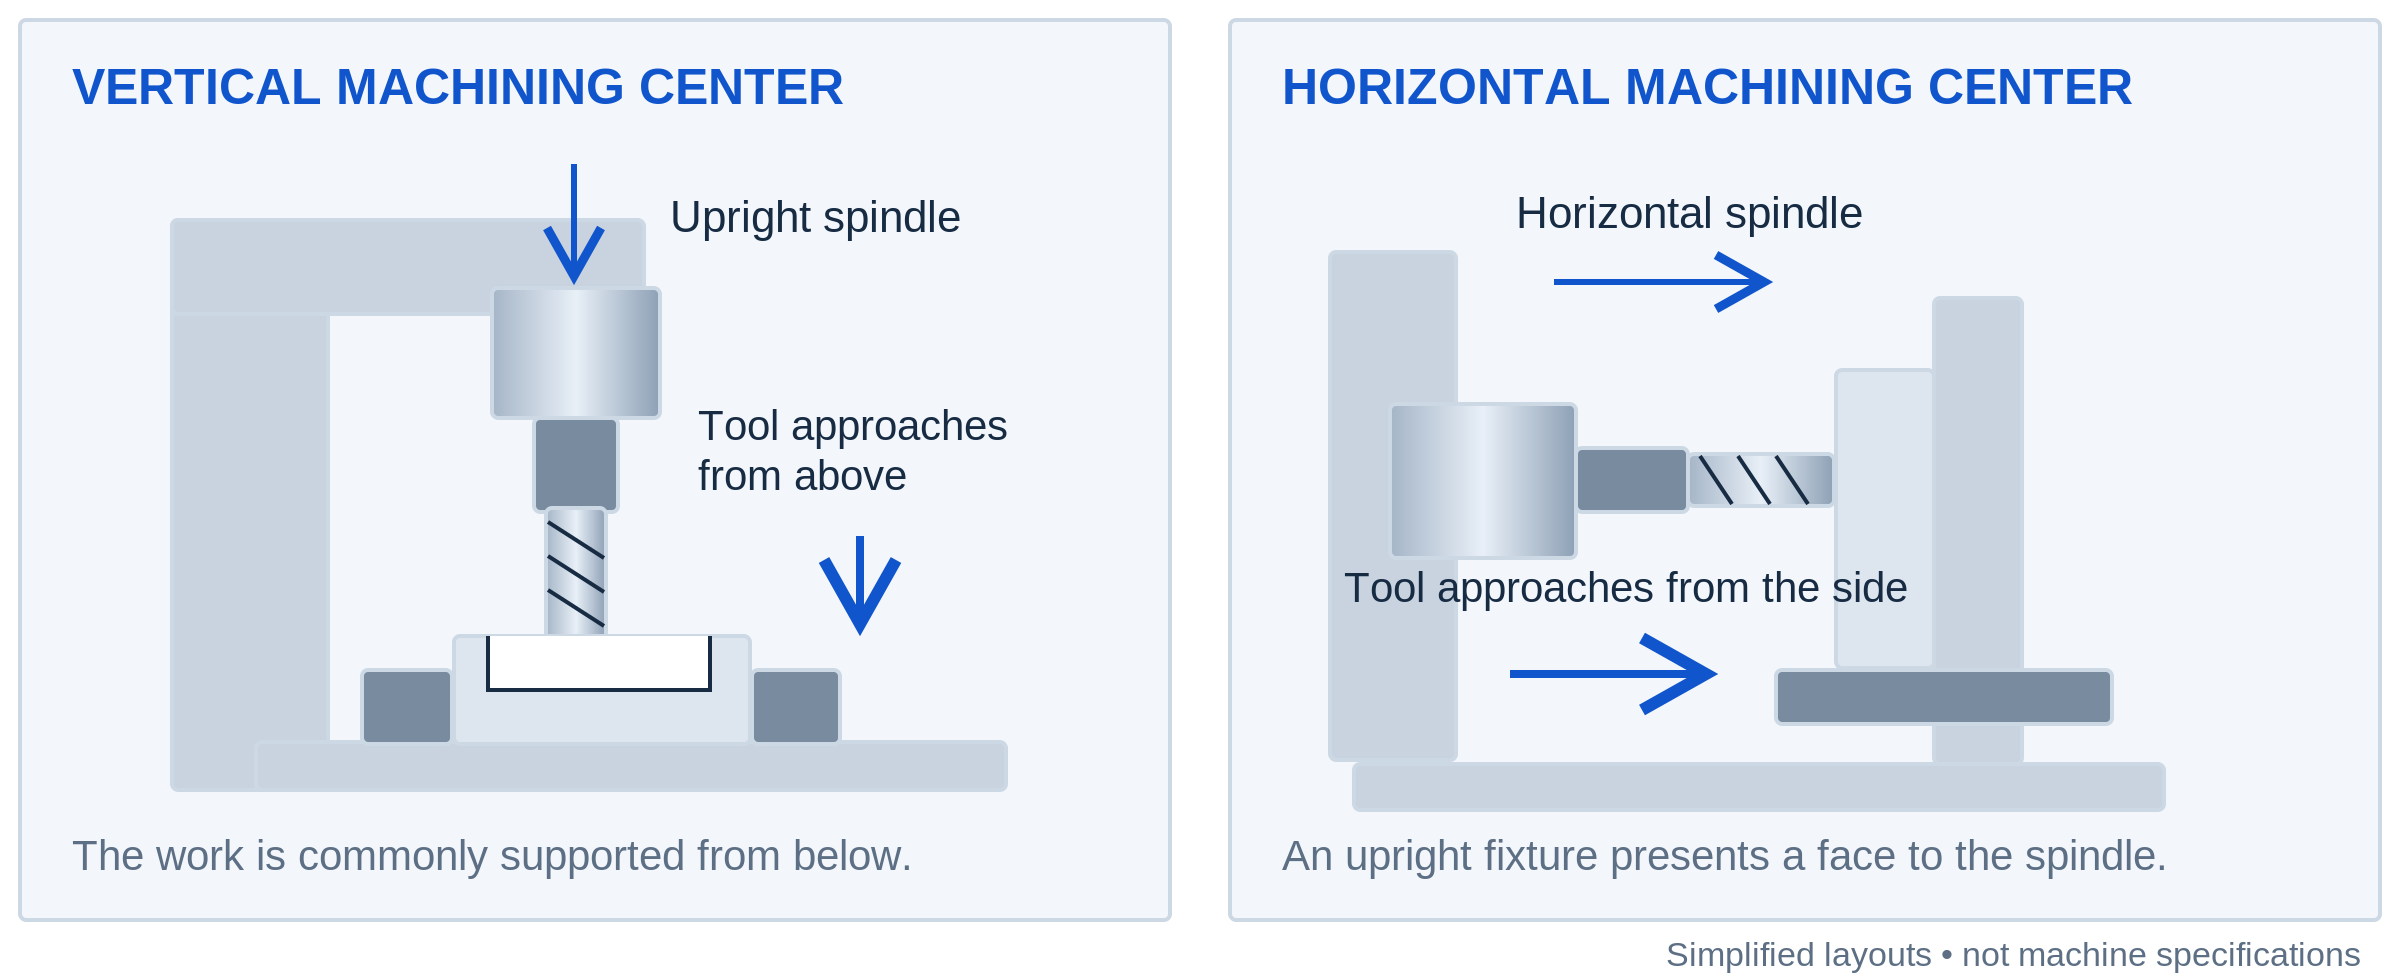
Em um centro de usinagem vertical típico de três eixos, ou VMC, a ferramenta aponta para baixo, em direção à peça. Uma peça fixada plana na mesa apresenta sua face superior à ferramenta. A ferramenta pode usinar um rebaixo, furar orifícios ou seguir o contorno externo sem alterar essa orientação. Acessar a face inferior ou um orifício voltado lateralmente normalmente exige outra configuração. [2]
Em um centro de usinagem horizontal (HMC, na sigla em inglês), o eixo-árvore se aproxima lateralmente. A peça pode estar posicionada em uma fixação vertical, com a face a ser usinada voltada para o eixo-árvore. Uma mesa rotativa adequadamente equipada pode girar outra face para a posição de usinagem. Os termos «vertical» e «horizontal» descrevem a disposição do eixo-árvore — não se a máquina pode mover-se apenas para cima e para baixo ou apenas para os lados. [1][4]
Você também encontrará fresadoras horizontais convencionais com fresas em forma de disco ou de bloco montadas em um mandril, às vezes com suporte na extremidade externa. Essa é uma disposição útil para certos rasgos abertos e operações de fresagem em grupo (gang milling), nas quais várias fresas trabalham simultaneamente. Esse não é o único significado de fresagem horizontal. Um HMC moderno pode alternar entre fresas de topo, brocas, fresas de face e outras ferramentas, em vez de depender de uma única fresa montada em mandril. [3][6]
Precisa de uma revisão dos componentes físicos? Nosso artigo sobre partes da fresadora, movimento e aplicações explica o eixo-árvore, a mesa e a fixação da peça sem presumir que você já conheça a máquina.
Fresagem vertical versus fresagem horizontal em um relance
| O que muda | Disposição vertical típica | Disposição horizontal típica |
|---|---|---|
| Abordagem da ferramenta | De cima da peça | Do lado da peça |
| Forma inicial conveniente | Placa, cavidade aberta ou peça com características em uma face principal | Bloco ou carcaça com características em várias faces acessíveis |
| Fixação da peça | Morsa, placa de fixação ou mandíbulas moldadas; uma mesa rotativa pode ampliar o acesso | Fixação vertical ou bloco tipo «túmulo» (tombstone), geralmente sobre uma mesa indexável |
| Comportamento das aparas | Cavidades voltadas para cima podem reter aparas | Cavidades voltadas para o lado frequentemente permitem que as aparas saiam para baixo |
| Carregamento entre ciclos | Carregamento manual, carregamento por robô ou sistema de paletes, conforme o tipo de máquina | A troca de paletes é comum em HMCs de produção, mas não é universal |
| O que a denominação não informa | Precisão da peça acabada, potência do eixo-árvore ou o plano completo de configuração | Precisão da peça acabada, potência do eixo-árvore ou o plano completo de configuração |
Esses são arranjos comuns, não regras fixas. Uma máquina vertical com sistema rotativo e de paletes pode executar muito bem um trabalho de produção em múltiplas faces. Uma máquina horizontal também pode fabricar uma peça simples. Compare a configuração proposta, não apenas o nome da máquina. [1][2][8]
A fixação da peça determina quantas vezes ela é retirada do equipamento
Uma peça plana pode ser agradavelmente simples em uma VMC
Considere novamente a placa de montagem. Suponha que seu rebaixo, furos de montagem e contorno externo possam todos ser acessados a partir de cima. Uma configuração com morsa ou dispositivo de fixação suportado pode permitir ao fresador acessar esses recursos simultaneamente. Isso mantém a primeira operação fácil de explicar: posicionar a peça bruta, fixá-la e usinar os recursos acessíveis.
Pode ainda haver uma segunda operação para finalizar a face inferior ou remover o material utilizado para fixação. Contudo, uma segunda configuração não é automaticamente uma má decisão. Para pequenos lotes, um par de dispositivos de fixação simples pode ser mais sensato do que um arranjo muito mais elaborado destinado a eliminar todas as inversões da peça.
Uma HMC pode levar várias faces à mesma broca
Um tombstone é um dispositivo de fixação vertical e multifacetado usado para segurar peças ao redor de suas faces. Em uma HMC com posicionamento rotativo adequado, a mesa gira a peça em direção à broca. Isso pode expor várias faces enquanto a peça permanece fixada. Por exemplo, a documentação das HMCs de grande porte da Haas descreve uma opção de mesa rotativa para acesso a quatro faces de uma peça ou de um tombstone. [4]
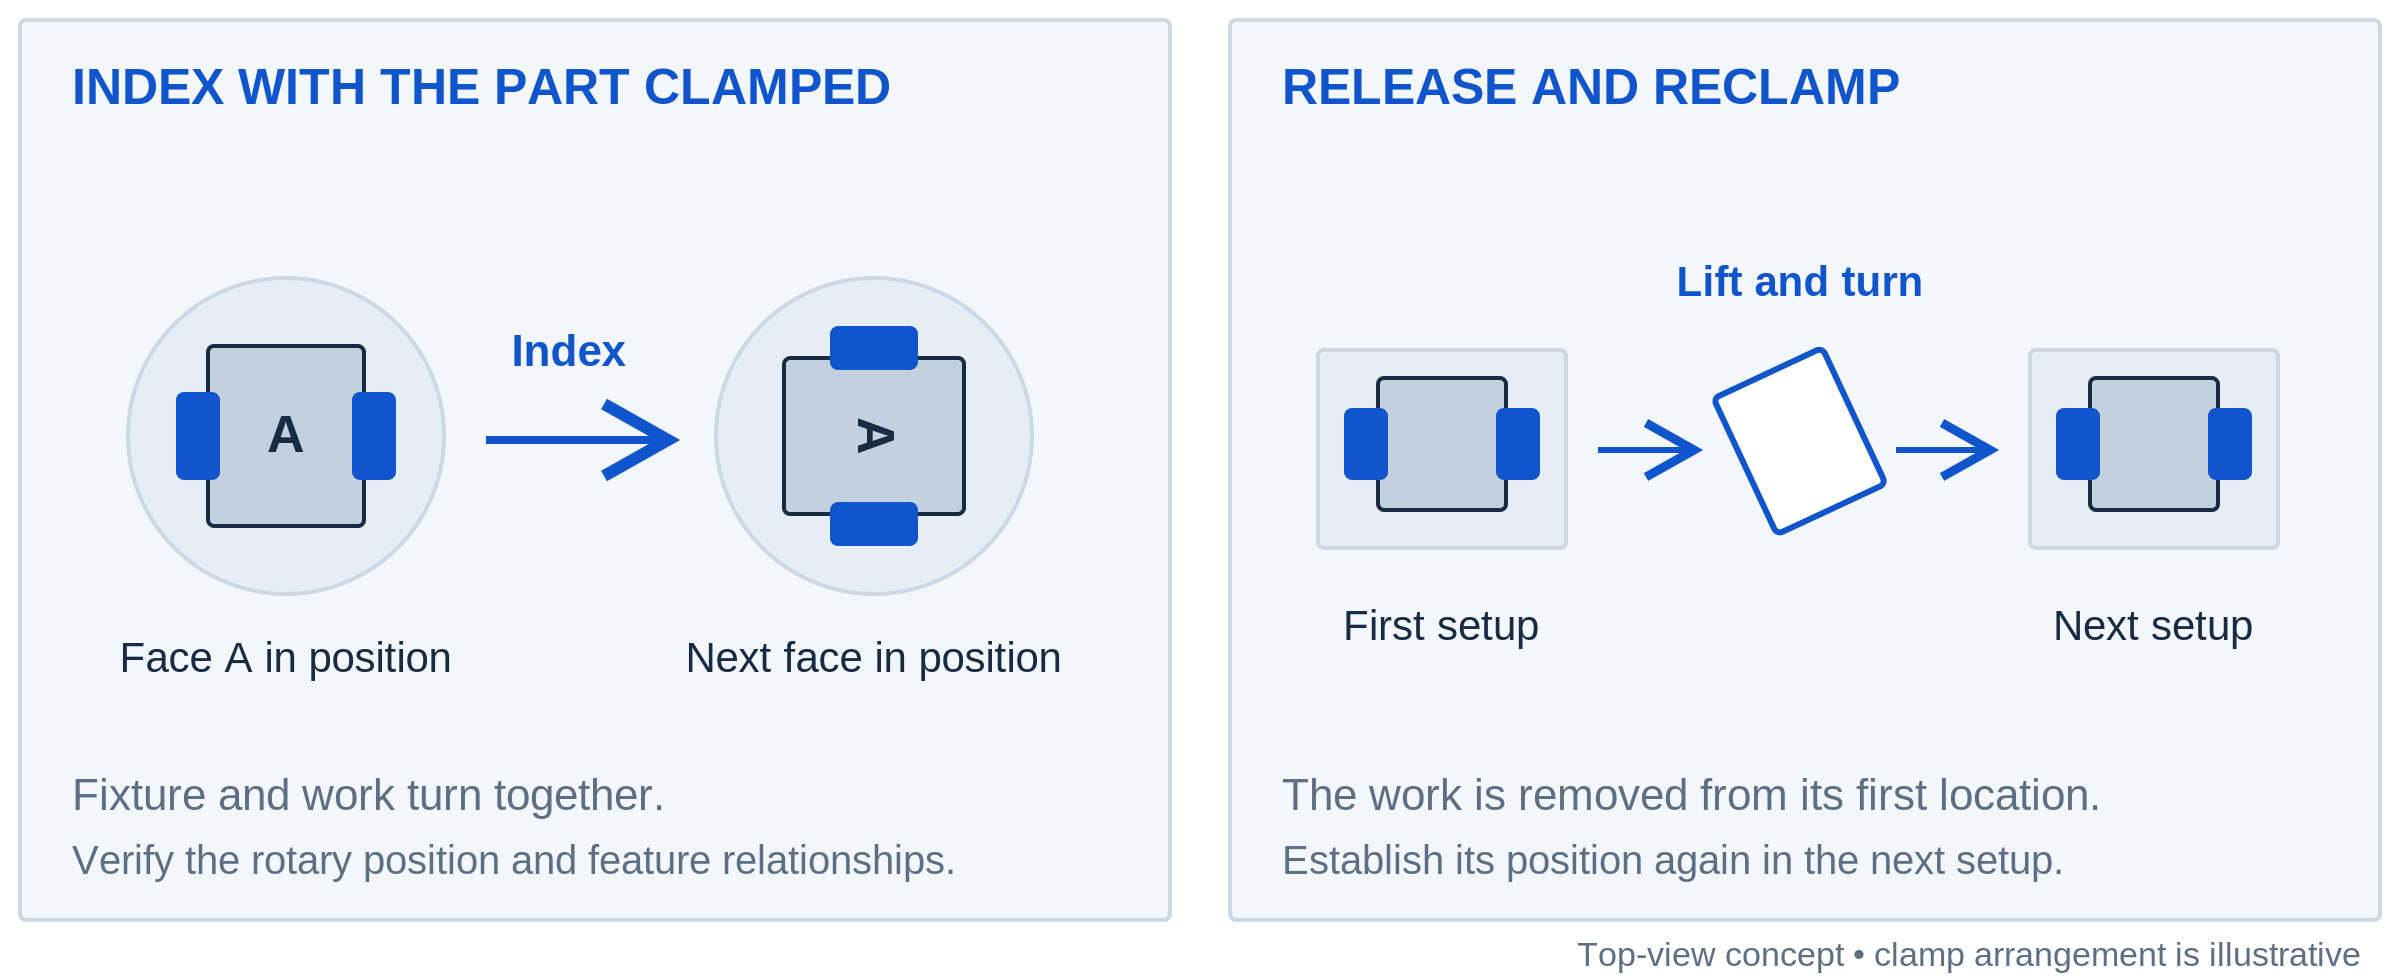
A vantagem não está no fato de a máquina saber perfeitamente todas as faces. Está no fato de o fresador poder evitar soltar e reposicionar a peça entre essas faces. O indexamento mantém a peça fixada, mas a posição rotativa e o alinhamento do dispositivo de fixação ainda precisam ser verificados. Os deslocamentos da ferramenta e da peça conectam o programa à peça real. Manter os recursos sob uma única fixação pode eliminar alguns passos de reposicionamento; isso não elimina a necessidade de verificar sua relação geométrica. [5]
Há uma ressalva: o dispositivo de fixação também ocupa espaço. Ele pode ocultar uma superfície, obstruir o porta-ferramenta ou limitar o alcance da ferramenta. Uma mesa rotativa não tornará acessível a face fixada, nem transformará um arranjo de quatro lados em um acesso de seis lados. Trata-se de um problema geométrico a ser resolvido na montagem, e não um motivo para supor que qualquer das máquinas consiga concluir a peça em uma única operação.
As aparas se comportam de maneira diferente quando o rebaixo está voltado lateralmente.
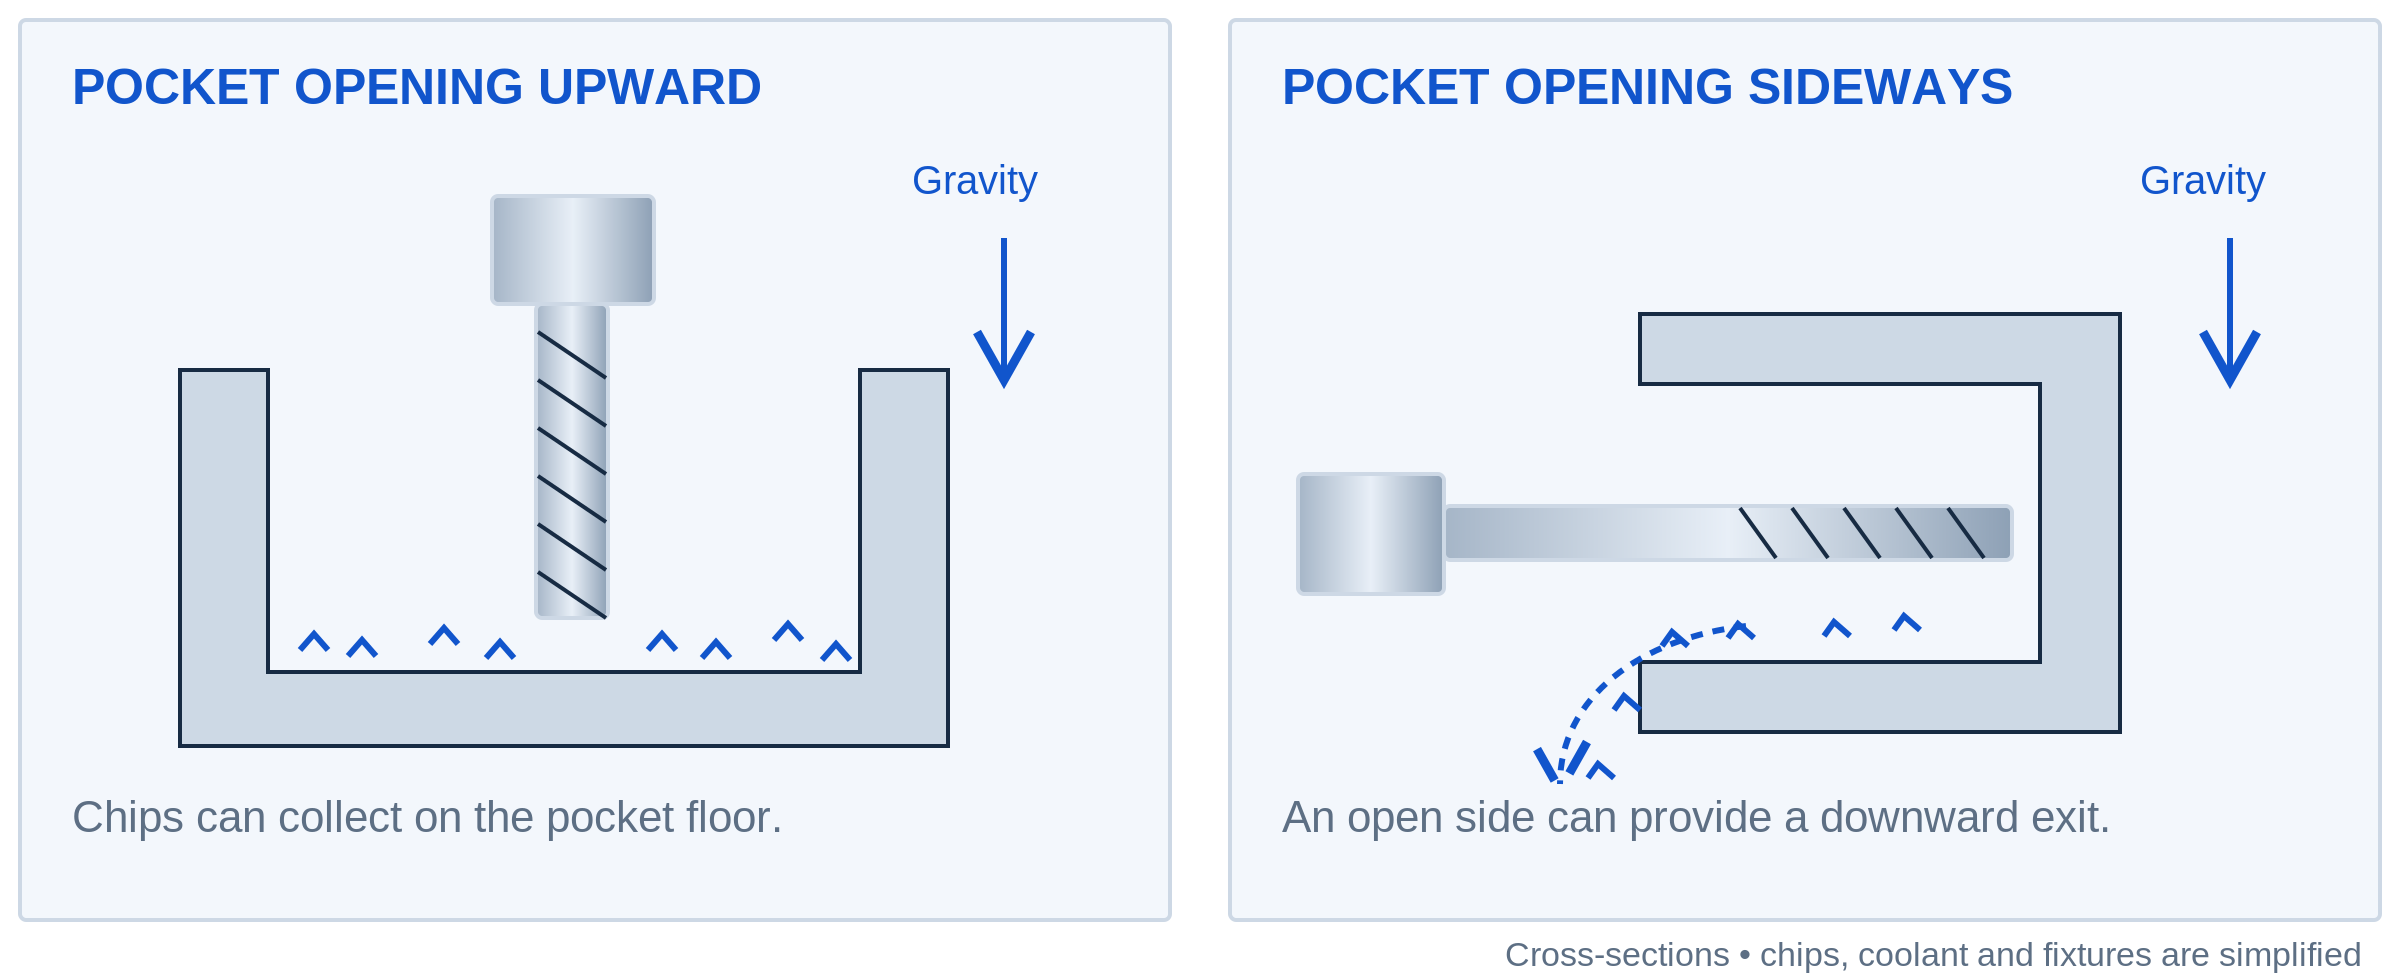
Imagine um rebaixo voltado para cima como uma pequena bandeja. Uma vez dentro dele, a gravidade não as ergue acima das paredes. Ao direcionar essa abertura lateralmente, pode haver um caminho para baixo muito mais fácil de saída. Essa é uma consequência da orientação da peça: uma máquina vertical que incline a peça também pode alterar essa situação.
Uma boa evacuação de aparas é essencial, pois as aparas deixadas na usinagem podem ser reusinadas ou travadas. As orientações da Sandvik para fresamento de rebaixos consideram especificamente arranjos com eixo horizontal para certas operações exigentes de cavidades, juntamente com uma entrega adequada de fluido de corte. Isso não significa que um eixo horizontal remova sozinho todas as aparas de qualquer rebaixo. Passagens cegas, degraus e dispositivos de fixação ainda podem aprisionar aparas. [7]
O restante da máquina também precisa remover as aparas. Por exemplo, a Haas EC-400 utiliza superfícies inclinadas na carcaça, uma esteira transportadora e bicos de lavagem como parte de seu sistema de gerenciamento de aparas. Isso serve como lembrete para ir além da direção do eixo: tanto o trajeto de saída das aparas da usinagem quanto o trajeto de coleta através da carcaça são relevantes. [6]
Para uma característica rasa e aberta em placa, essa diferença pode ter muito pouco impacto. Para um rebaixo profundo que remove grande volume de material, merece uma discussão apropriada. Pergunte-se para onde vão as aparas durante a usinagem de desbaste — não apenas se a oficina dispõe de fluido de corte.
O alcance e o suporte da ferramenta são mais importantes do que uma declaração genérica de precisão.
Girar uma peça em direção ao eixo-árvore pode, às vezes, permitir que a ferramenta se aproxime de uma superfície difícil de forma mais direta. No entanto, nenhum dos dois arranjos garante uma montagem de ferramenta curta e rígida. Uma característica profunda ainda pode exigir alcance adicional, e um dispositivo de fixação vertical pode introduzir seus próprios problemas de folga. A Sandvik identifica a ferramenta, o porta-ferramenta, a máquina, a peça e o dispositivo de fixação como potenciais contribuintes para vibrações no fresamento, e recomenda manter a montagem de ferramenta tão curta e rígida quanto possível na prática. [9]
É por isso que a afirmação «máquinas horizontais são mais precisas» é demasiado genérica para ser útil. Imagine um arranjo proposto usando uma ferramenta curta próxima a um suporte sólido, e outro usando uma ferramenta longa ao lado de uma parede mal apoiada. Esses detalhes informam mais sobre o corte do que apenas a orientação do eixo-árvore. O requisito dimensional real ainda deve ser verificado na característica finalizada.
O acabamento superficial é uma questão distinta. A geometria da ferramenta, a avanço e a excentricidade influenciam a textura deixada pela fresa; a orientação da máquina não é uma especificação de acabamento superficial. Uma parede com aparência lisa também não comprova que sua posição ou planicidade atendam ao desenho. [11]
Duas peças tornam a compensação mais fácil de visualizar
Uma chapa e um bloco multifacial exigem diferentes acessos de ferramenta e métodos de fixação da peça, mesmo quando ambos utilizam o mesmo processo de fresamento.
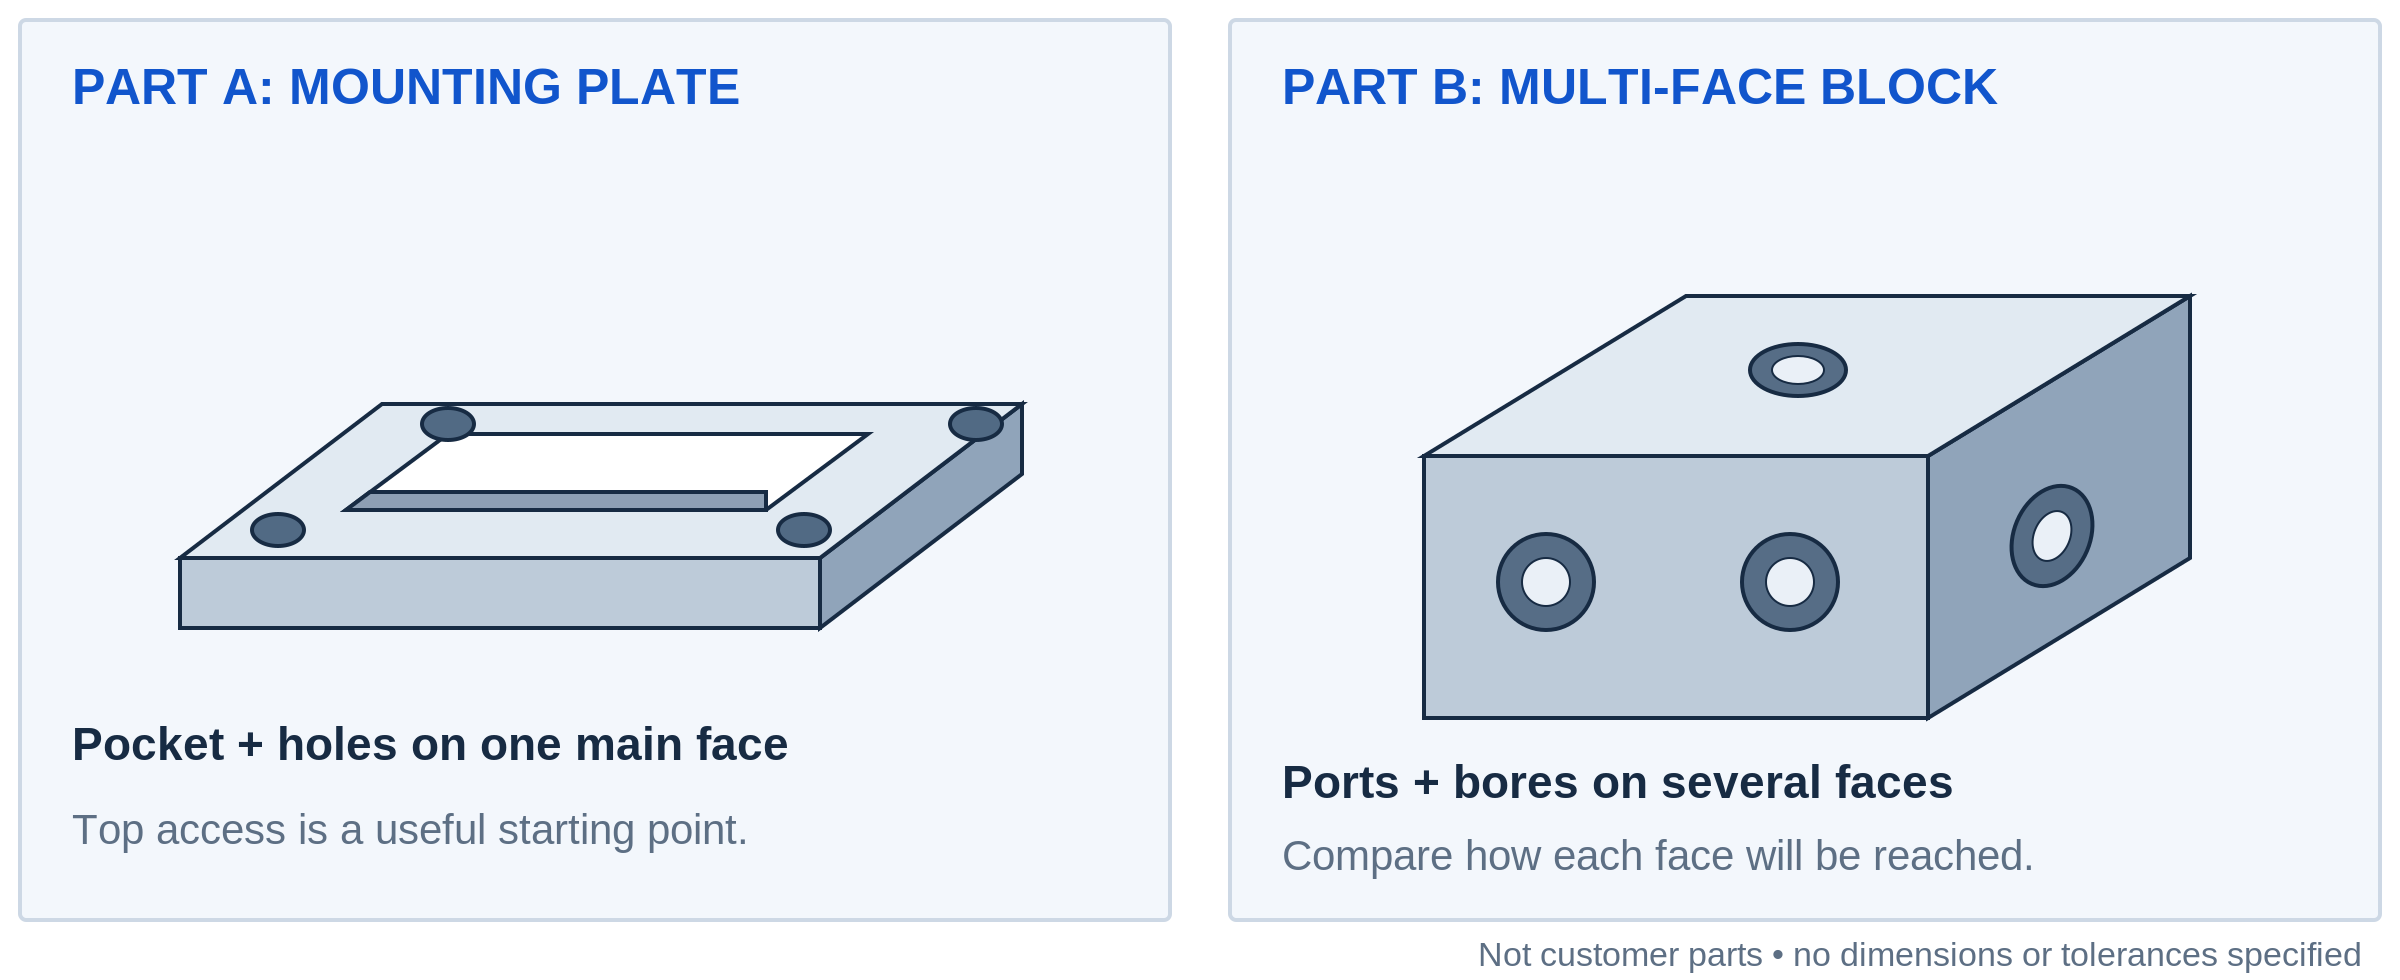
Peça A: uma chapa com um rebaixo e quatro furos de montagem
Imagine uma chapa retangular com um rebaixo raso, quatro furos passantes e um perfil externo usinado. A maior parte do trabalho útil está concentrada em uma única face ampla. Um arranjo vertical é um ponto de partida óbvio: posicione a chapa sobre um suporte adequado, mantenha os grampos fora da área de corte e execute as operações de cima para baixo.
Uma máquina horizontal poderia executar essa tarefa, mas posicionar a chapa verticalmente precisa justificar sua inclusão no plano. A oficina já dispõe de um dispositivo de fixação adequado? Será possível carregar várias chapas em uma única pallet? Há alguma razão relacionada a pedidos repetidos que justifique esse investimento? Sem uma resposta útil, alterar a orientação pode acrescentar trabalho em vez de eliminá-lo.
Peça B: um bloco com orifícios em vários lados
Agora imagine um bloco com furos passantes, orifícios roscados e faces de montagem em três lados. Uma fresadora vertical de orientação fixa pode exigir várias configurações ou pode utilizar um dispositivo rotativo adicional ou outro arranjo adequado. Uma fresadora horizontal com indexação apropriada pode levar essas faces ao eixo principal mantendo o bloco posicionado no dispositivo de fixação.
Neste caso, o número de lados é relevante, mas também o são as relações entre eles. Um furo que atravessa outra característica levanta questões diferentes das de três furos de montagem não relacionados. O desenho deve tornar essas relações visíveis. O fresador poderá então comparar as rotas práticas disponíveis, incluindo como cada uma será medida, em vez de escolher uma máquina com base apenas na aparência geral da peça.
A página de peças fresadas página de peças usinadas CNC mostra os tipos de carcaças, suportes e blocos com múltiplas características que geram essas discussões. Uma forma semelhante é um ponto de partida útil, não uma garantia de que utilize o mesmo dispositivo de fixação.
O tamanho do lote altera o valor de um arranjo de carga mais eficiente.
Para uma peça única e eventual, a preparação do dispositivo de fixação pode ser mais importante do que reduzir ligeiramente o tempo de cada ciclo. Em um pedido repetido, esse equilíbrio pode mudar. Uma vez que o dispositivo tenha sido projetado e validado, utilizá-lo novamente pode distribuir esse esforço de preparação por um maior número de peças. Trata-se de uma relação de custos, não de um limiar universal de volume.
A troca de pallets adiciona outra possibilidade: carregar um pallet enquanto a máquina usina peças em outro. A Haas documenta esse arranjo em sua série vertical VC, incluindo tanto trabalhos repetidos quanto trabalhos distintos em pallets separados. Assim, a automação não é uma vantagem exclusiva das máquinas horizontais. Se ela traz benefícios depende de como os passos de carga, usinagem e troca se integram. [8]
Aqui está um exemplo simples. Suponha que uma rota validada elimine 90 segundos de manuseio repetitivo por peça. Em 200 peças, isso equivale a 18,000 segundos, ou cinco horas de tempo de manuseio. Isso não reduz automaticamente cinco horas na data de entrega: parte desse trabalho pode já estar sobreposto, e a preparação do novo dispositivo de fixação demanda tempo. Contudo, fornece à oficina uma economia concreta para comparar com o esforço de preparação.
A mesma lógica explica por que uma taxa por hora de máquina mais alta ainda pode resultar em uma cotação competitiva para a peça. Menos etapas de manuseio, menos trabalho repetido de configuração ou mais peças por ciclo de carga podem compensá-la. Da mesma forma, uma configuração elaborada de pallet pode fazer pouco sentido para dois protótipos simples. Compare toda a rota de fabricação e a quantidade do pedido, não apenas uma taxa horária isolada.
Uma máquina vertical ainda pode usinar vários lados.
Vertical versus horizontal não é a mesma comparação que três eixos versus cinco eixos. Um centro de usinagem vertical equipado com uma mesa rotativa ou inclinável adequada pode apresentar faces adicionais ao seu eixo principal. Arranjos de cinco eixos podem posicionar a peça para usinagem com ângulo fixo ou coordenar movimento rotativo durante o corte. A Haas ilustra ambas as abordagens em sua orientação sobre usinagem de cinco eixos. [10]
Para um bloco com furos angulados, essa opção pode ser mais útil do que um arranjo horizontal convencional. Para uma peça fina, a questão decisiva pode ser, em vez disso, como ela é suportada. Assim que eixos adicionais, dispositivos especiais e sistemas de carregamento entram na comparação, a questão deixa de ser sobre duas categorias de máquinas e passa a ser sobre duas configurações viáveis.
É por isso também que um desenho geralmente se beneficia mais ao especificar o resultado necessário do que ao prescrever a orientação do eixo principal. Especifique as características, as referências e as condições de inspeção. Quando um processo qualificado ou um requisito contratual prescreve, de fato, o equipamento ou a rota, mantenha esse requisito explicitamente declarado.
O que perguntar quando uma oficina propõe uma rota em vez da outra
Pergunte como a peça é fixada e quais faces são usinadas antes de ser liberada. Em seguida, pergunte quais alterações ocorrem na próxima configuração. Uma explicação útil deve apontar para as características reais no seu desenho, e não parar em ‘usaremos a máquina horizontal’.
Escolha as perguntas que correspondem ao trabalho:
- Para uma cavidade profunda, pergunte como a ferramenta alcança o fundo e como as aparas saem da zona de corte.
- Para um pedido repetido, pergunte se a cotação pressupõe um dispositivo dedicado, como esse dispositivo é tratado em pedidos posteriores e quais quantidades estão cobertas pelo preço.
- Para um conjunto com ajuste preciso, pergunte como as superfícies relevantes são posicionadas e verificadas após a conclusão de toda a usinagem e acabamento.
Você não precisa escrever o programa da máquina você mesmo. Essas perguntas simplesmente facilitam a comparação entre dois métodos propostos. Para uma peça específica, nossa CNC página de usinagem explica o que incluir ao compartilhar o desenho e os requisitos.
Perguntas sobre fresagem vertical e horizontal
Uma fresadora horizontal consegue usinar uma superfície plana?
Sim. O termo ‘horizontal’ descreve o eixo do mandril, não uma restrição quanto à forma da superfície. Com ferramentas e dispositivos de fixação adequados, é possível usinar faces, ranhuras, furos e outros recursos. A questão é se essa configuração faz sentido para a peça em particular. [1][3]
Uma fresadora vertical tem dificuldade com todos os recessos profundos?
Não. A profundidade é apenas um dos fatores. A largura do recessão, o alcance da ferramenta, o material, o suporte e a evacuação de cavacos também são relevantes. Uma abordagem horizontal pode ajudar em alguns casos, mas não elimina os limites físicos da ferramenta nem transforma toda característica profunda em uma operação fácil. [7][9]
A fresagem horizontal só vale a pena para grandes volumes?
Não. As famílias de máquinas horizontais incluem diferentes volumes de trabalho e configurações, não apenas máquinas produtivas com troca automática de paletes. Um dispositivo de fixação adequado e uma peça com múltiplas faces podem justificar essa abordagem mesmo em pedidos menores. A repetição altera a viabilidade econômica, mas não há um tamanho universal de lote a partir do qual todos os trabalhos devem migrar para uma fresadora horizontal (HMC). [1][4]
Preciso solicitar especificamente fresagem vertical ou horizontal na minha RFQ?
Normalmente, é mais útil descrever o resultado exigido e deixar que a oficina explique sua rota de usinagem. Forneça o desenho, o material, a quantidade, os requisitos de acabamento e inspeção; nossa checklist de RFQ para usinagem CNC explica o que incluir. Inclua quaisquer restrições obrigatórias quanto à rota de fabricação separadamente, em vez de presumir que a categoria da máquina por si só define a qualidade.
Comece pelas faces que precisam ser acessadas
Para uma chapa com a maioria de seus recursos na face superior, uma configuração vertical direta pode ser tudo de que o trabalho precisa. Para um bloco que precisa ser constantemente desapertado e girado, uma configuração horizontal ou uma fresadora vertical equipada com dispositivo rotativo merece uma análise mais detalhada. E para um rebaixo cheio de cavacos, examine o caminho de escape antes de solicitar um eixo-árvore mais rápido.
A decisão útil é se a configuração reduz o acesso difícil e a manipulação repetida sem criar outro problema.
Referências técnicas
Fontes técnicas para os equipamentos e explicações de usinagem acima.
[1] Haas Automation. Fresadoras horizontais CNC.
[2] Haas Automation. VF-2: centro de usinagem vertical e configurações rotativas.
[3] Sandvik Coromant. Usinagem de ranhuras ou entalhes.
[4] Haas Automation. EC-1600: máquina horizontal e acesso com mesa rotativa.
[5] Haas Automation. Manual do operador de fresadora: preparação da peça.
[6] Haas Automation. EC-400: ferramentas, gerenciamento de cavacos e sistemas de pallets.
[7] Sandvik Coromant. Usinagem de furos, cavidades e rebaixos.
[8] Haas Automation. Centros de usinagem vertical com troca automática de pallets.
[9] Sandvik Coromant. Como reduzir vibrações na fresagem.
[10] Haas Automation. Usinagem 5-eixos simplificada.
[11] Sandvik Coromant. Geração de superfícies por fresagem.



