Tässä artikkelissa
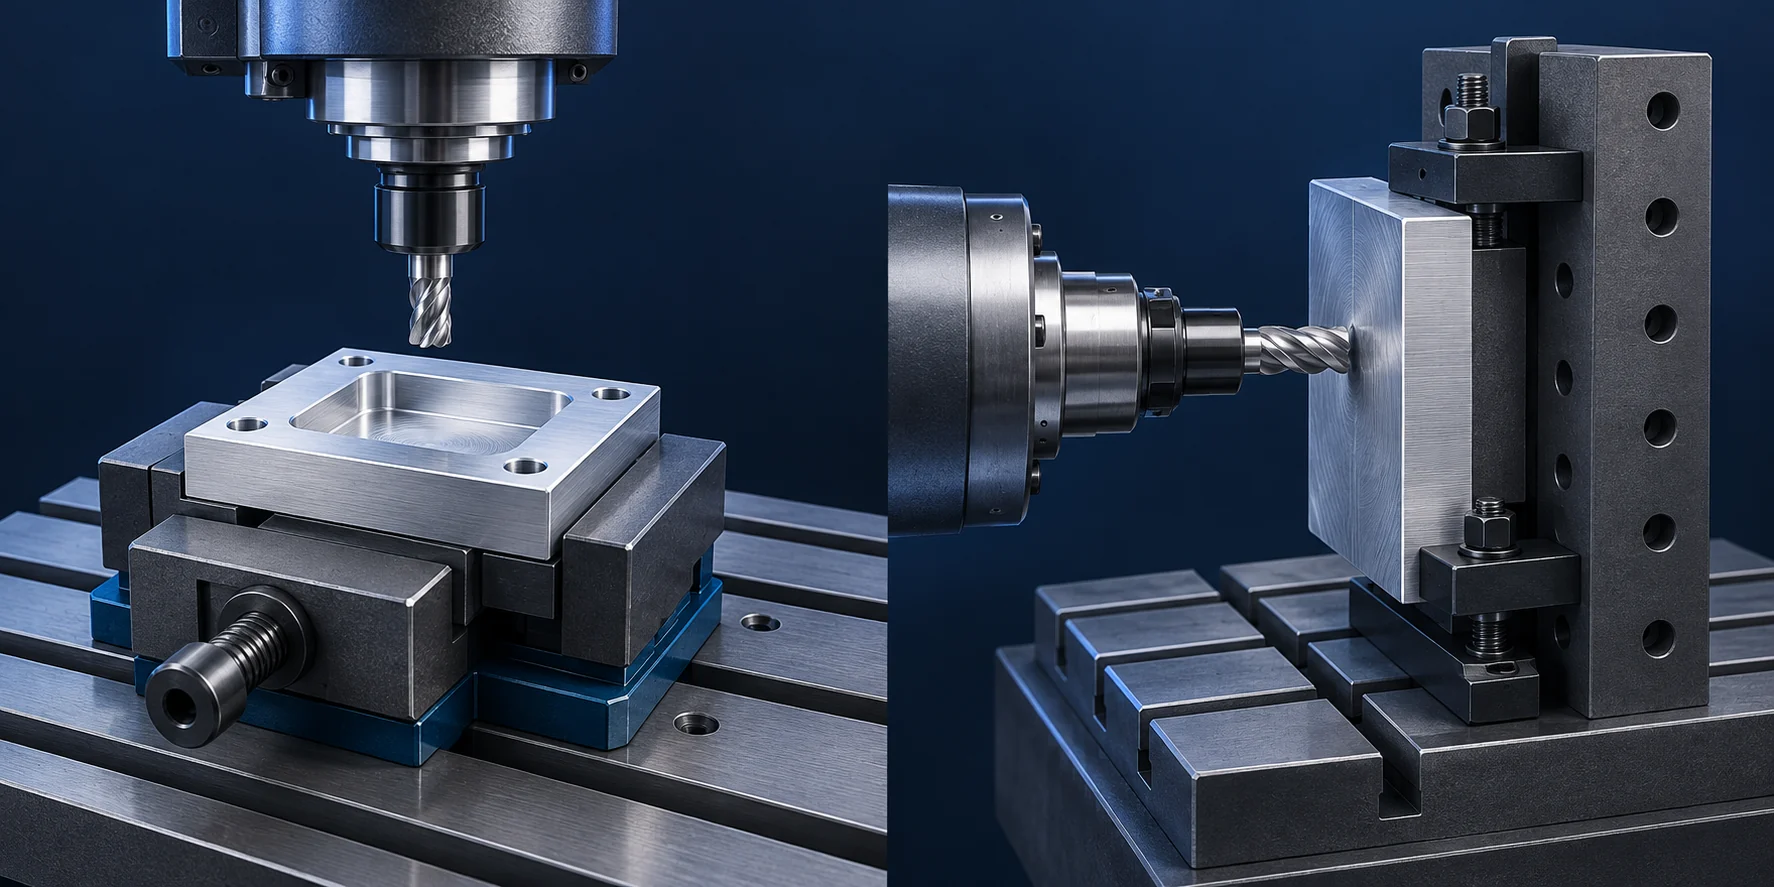
Pysty- ja vaakasuuntaisen jyrsinnän tärkein ero on pyörivän akselin suunta. Pystysuuntaisessa jyrsinssä pyörivän akselin akseli on perusasetuksessaan pystysuorassa; vaakasuuntaisessa jyrsinssä se sijaitsee vaakasuorassa. Molemmat voivat valmistaa tarkkoja osia. Hyödyllinen vertailu koskee sitä, kuinka kumpikin asettelu käsittelee työpalaan pääsyä, lastuja, työpalan kiinnitystä ja leikkausten välillä tarvittavaa käsittelyä. [1][2]
Kiinnityslevy, jossa on pintasyvä tasku ja muutama reikä, näyttää yksinkertaiselta. Kiinnitä se tasaisesti, tuo työkalu alaspäin ylhäältä, ja suurin osa sen ominaisuuksista on helposti saavutettavissa. Nyt anna kyseiselle osalle portit kolmelle sivulle ja porausreikä, jonka täytyy linjautua vastakkaisen tahkon reiän kanssa. Itse leikkaus ei välttämättä ole enää vaikein osa tehtävää. Työpalan kiinnittäminen ja pääsy jokaiseen tahkoon voivat muodostua suuremmaksi tehtäväksi.
Leikkausprosessin taustalla molemmissa asetteluissa aloita meidän oppaasta siitä, kuinka CNC jyrsintä toimii. Tässä keskitämme huomion siihen, mitä muuttuu, kun pyörivä akseli lähestyy työpalaa eri suunnasta.
Ero alkaa pyörivästä akselista, ei pöydästä
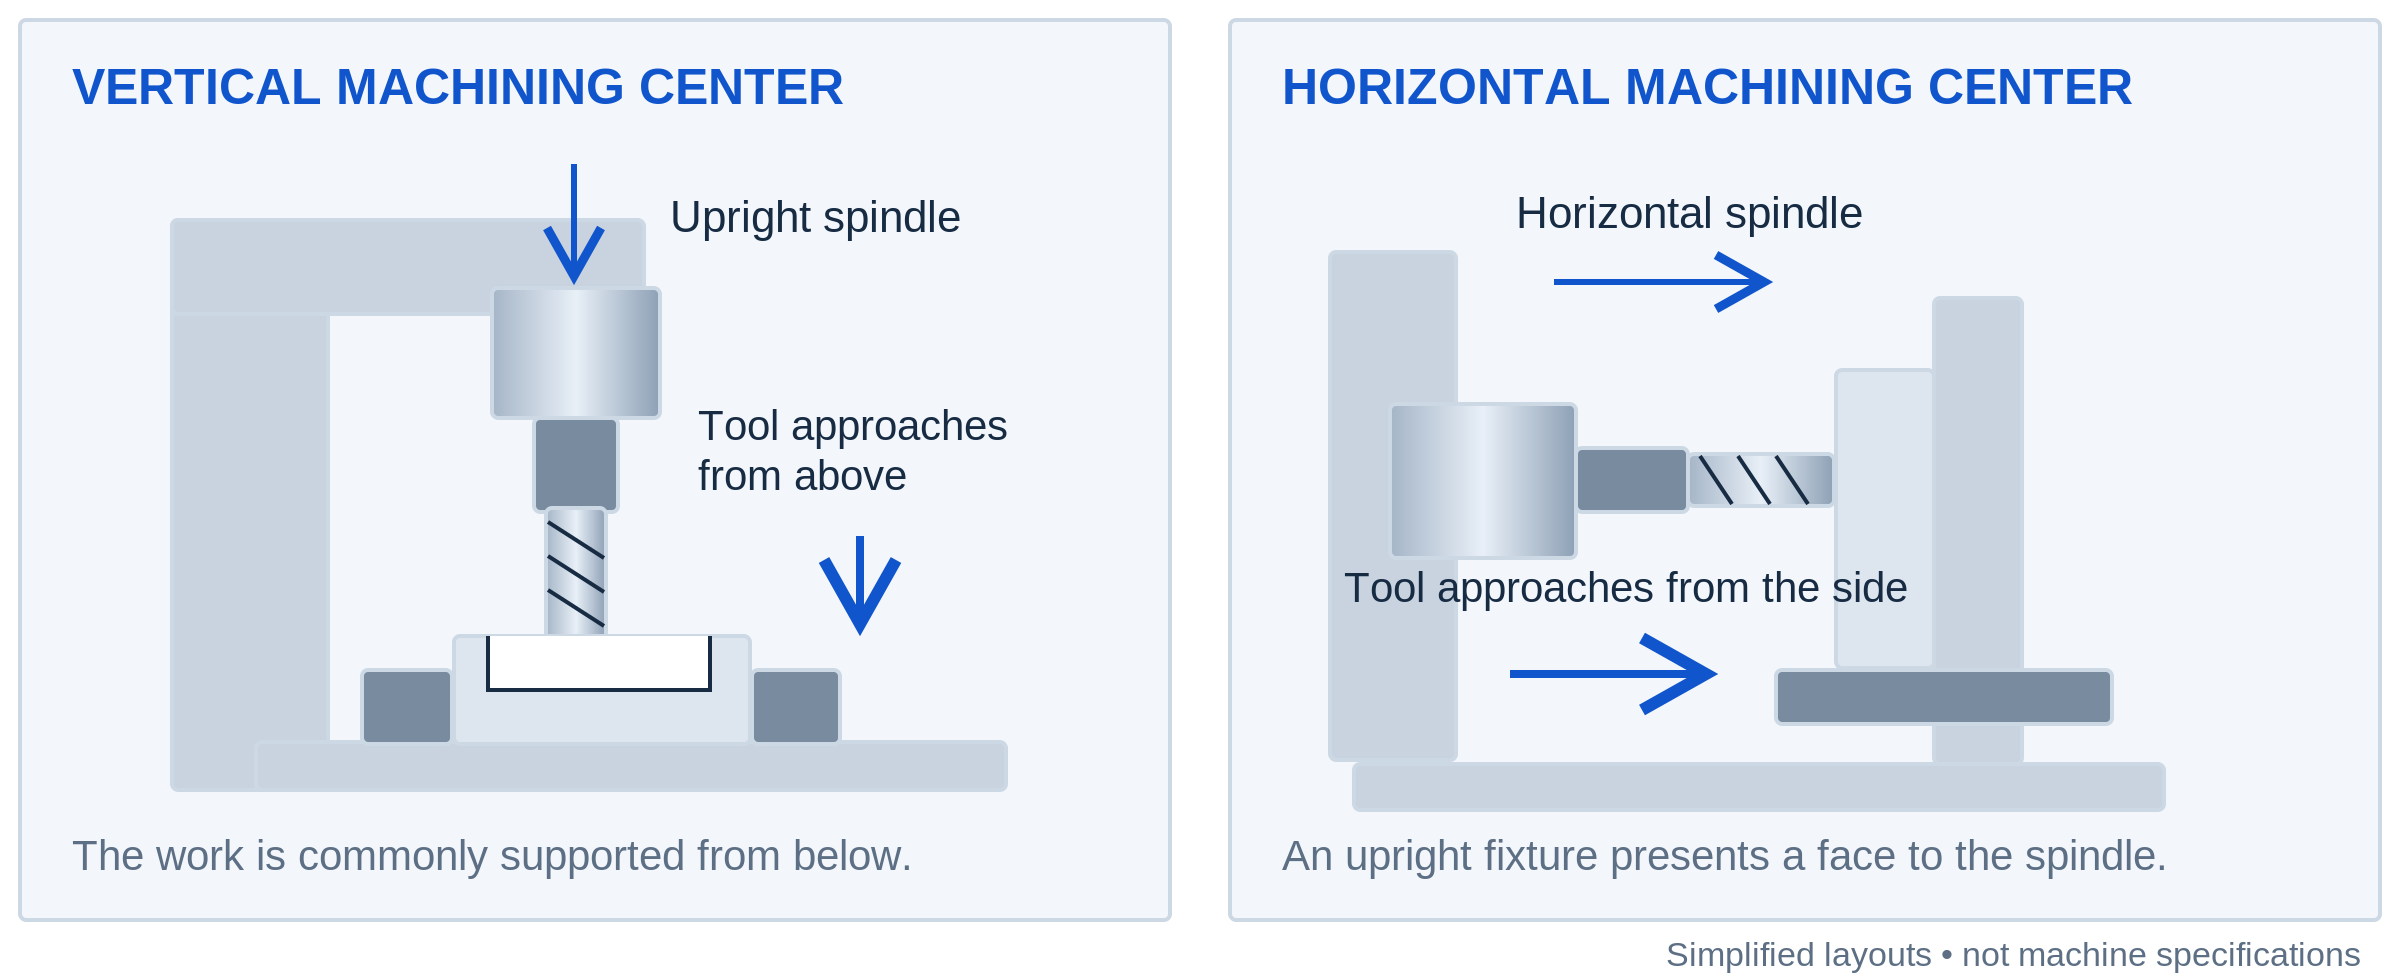
Tyypillisessä kolmiakselisessa pystysuuntaisessa koneistuskeskuksessa (VMC) työkalu osoittaa alaspäin kohti työpalaa. Työpala, joka on kiinnitetty tasaisesti pöydälle, esittää työkalulle yläpintansa. Työkalu voi jyrsiä taskun, porata reikiä tai seurata ulkopintaa ilman, että sen suuntaa muutetaan. Pohjan tai sivusuuntaisen reiän saavuttaminen vaatii yleensä toisen asettelun. [2]
Vaakasuuntaisessa koneistuskeskuksessa (HMC) pyörivä akseli lähestyy sivulta. Työpala voi sijaita pystysuorassa kiinnityslaitteessa, ja leikattava tahko osoittaa pyörivään akseliin päin. Riittävän varustellun pyörivän pöydän avulla voidaan kääntää toinen tahko paikalleen. Termit ‘pysty’ ja ‘vaaka’ kuvaavat pyörivän akselin asettelua – ei sitä, liikkuuko kone vain ylös-alas tai vain sivulle. [1][4]
Näet myös perinteisiä vaakasuoria jyrsimiä, joissa kiekkomaiset tai laattamaiset jyrsimet on asennettu akselille, joskus uloimman pään tuella. Tämä on hyödyllinen järjestely tietyille avoimille urille ja ryhmäjyrsintätehtävissä, joissa useat jyrsimet toimivat yhdessä. Se ei kuitenkaan ole ainoa vaakasuoran jyrsinnän merkitys. Nykyaikainen HMC voi vaihtaa päätä, poranteriä, kasvajyrsimiä ja muita työkaluja sen sijaan, että se luottaisi vain yhteen akselilla kiinnitettyyn jyrsimeen. [3][6]
Tarvitsetko muistutuksen laitteistosta? Artikkelimme jyrsimen osista, liikkeestä ja käyttötarkoituksista selittää pääakselin, pöydän ja työkappaleen kiinnityksen ilman oletusta siitä, että olisit jo tuttu koneesta.
Pysty- ja vaakasuora jyrsintä yhdessä katseessa
| Mitä muuttuu | Tyypillinen pystysuora järjestely | Tyypillinen vaakasuora järjestely |
|---|---|---|
| Työkalun lähestymistapa | Työkappaleen yläpuolelta | Työkappaleen sivulta |
| Käytännöllinen lähtömuoto | Levy, avoin tasku tai osa, jossa ominaisuudet sijaitsevat yhdellä pääpinnalla | Lohko tai kotelo, jossa ominaisuudet sijaitsevat usealla saavutettavalla pinnalla |
| Työkappaleen kiinnitys | Kiinnitin, kiinnityslevy tai muotoillut kiinnityshampaat; pyörivä laite voi laajentaa saavutettavuutta | Pystysuora kiinnitin tai hautakivi, usein indeksoitavalla pöydällä |
| Lastun käyttäytyminen | Ylöspäin avautuvat lokit voivat pitää kiinni lastuista | Sivulle avautuvat lokit antavat usein lastuille alaspäin suuntautuvan poistumistien |
| Lataus syklien välillä | Manuaalinen lataus, robottilataus tai palettiyhteensopiva järjestelmä riippuen koneesta | Paletinvaihto on yleinen tuotantohorisontaalisissa monitoimikoneissa (HMC), mutta ei kaikissa koneissa |
| Mitä merkintä ei kerro sinulle | Valmiin osan tarkkuus, pyöriväakselin teho tai koko asennussuunnitelma | Valmiin osan tarkkuus, pyöriväakselin teho tai koko asennussuunnitelma |
Nämä ovat yleisiä järjestelyjä, ei kiinteitä sääntöjä. Pystysuuntainen kone pyörivällä ja palettiyhteensopivalla järjestelmällä voi käsitellä monitasoisia tuotantotehtäviä erinomaisesti. Horisontaalinen kone voi myös valmistaa yksinkertaisen osan. Vertaa ehdotettua asennusta, älä pelkästään koneen nimeä. [1][2][8]
Kiinnitystapa määrittää, kuinka monta kertaa osa otetaan pois
Tasainen osa voi olla miellyttävän yksinkertainen VMC-koneessa.
Ota kiinnityslevy uudelleen. Oletetaan, että sen lokero, kiinnitysreiät ja ulkoprofiili ovat kaikki saavutettavissa ylhäältä päin. Tuettu puristin tai kiinnitinasettelu voi antaa koneistajalle mahdollisuuden käsitellä näitä ominaisuuksia yhdessä. Tämä pitää ensimmäisen operaation selittämisen helppona: sijoita raakapala, kiinnitä se ja koneista saavutettavat ominaisuudet.
Saattaa edelleen olla toinen operaatio, jolla valmistellaan alapinta tai poistetaan kiinnitykseen käytetty materiaali. Mutta toinen asettelu ei automaattisesti ole huono ratkaisu. Pienelle erälle kaksi yksinkertaista kiinnitintä voi olla järkevämpi vaihtoehto kuin paljon monimutkaisempi asettelu, joka on tarkoitettu poistamaan kaikki kääntötoimet.
HMC-kone voi tuoda useita pintoja samaan kärkikannattimeen
Tombstone on pystysuora, monisivuinen kiinnitin, jota käytetään osien kiinnittämiseen sen sivuille. Vaakasuuntaisessa koneistuskeskuksessa (HMC), jossa on sopiva pyörivä asento, pöytä kääntää työkappaleen työkaluspindelin suuntaan. Tämä mahdollistaa useiden sivujen koneistamisen ilman, että osaa tarvitsee irrottaa kiinnityksestä. Esimerkiksi Haasin suurikehys-HMC:n dokumentaatio kuvaa pyörivän pöydän vaihtoehtoa, jolla voidaan päästä käsiksi osan tai tombstonen neljään sivuun. [4]
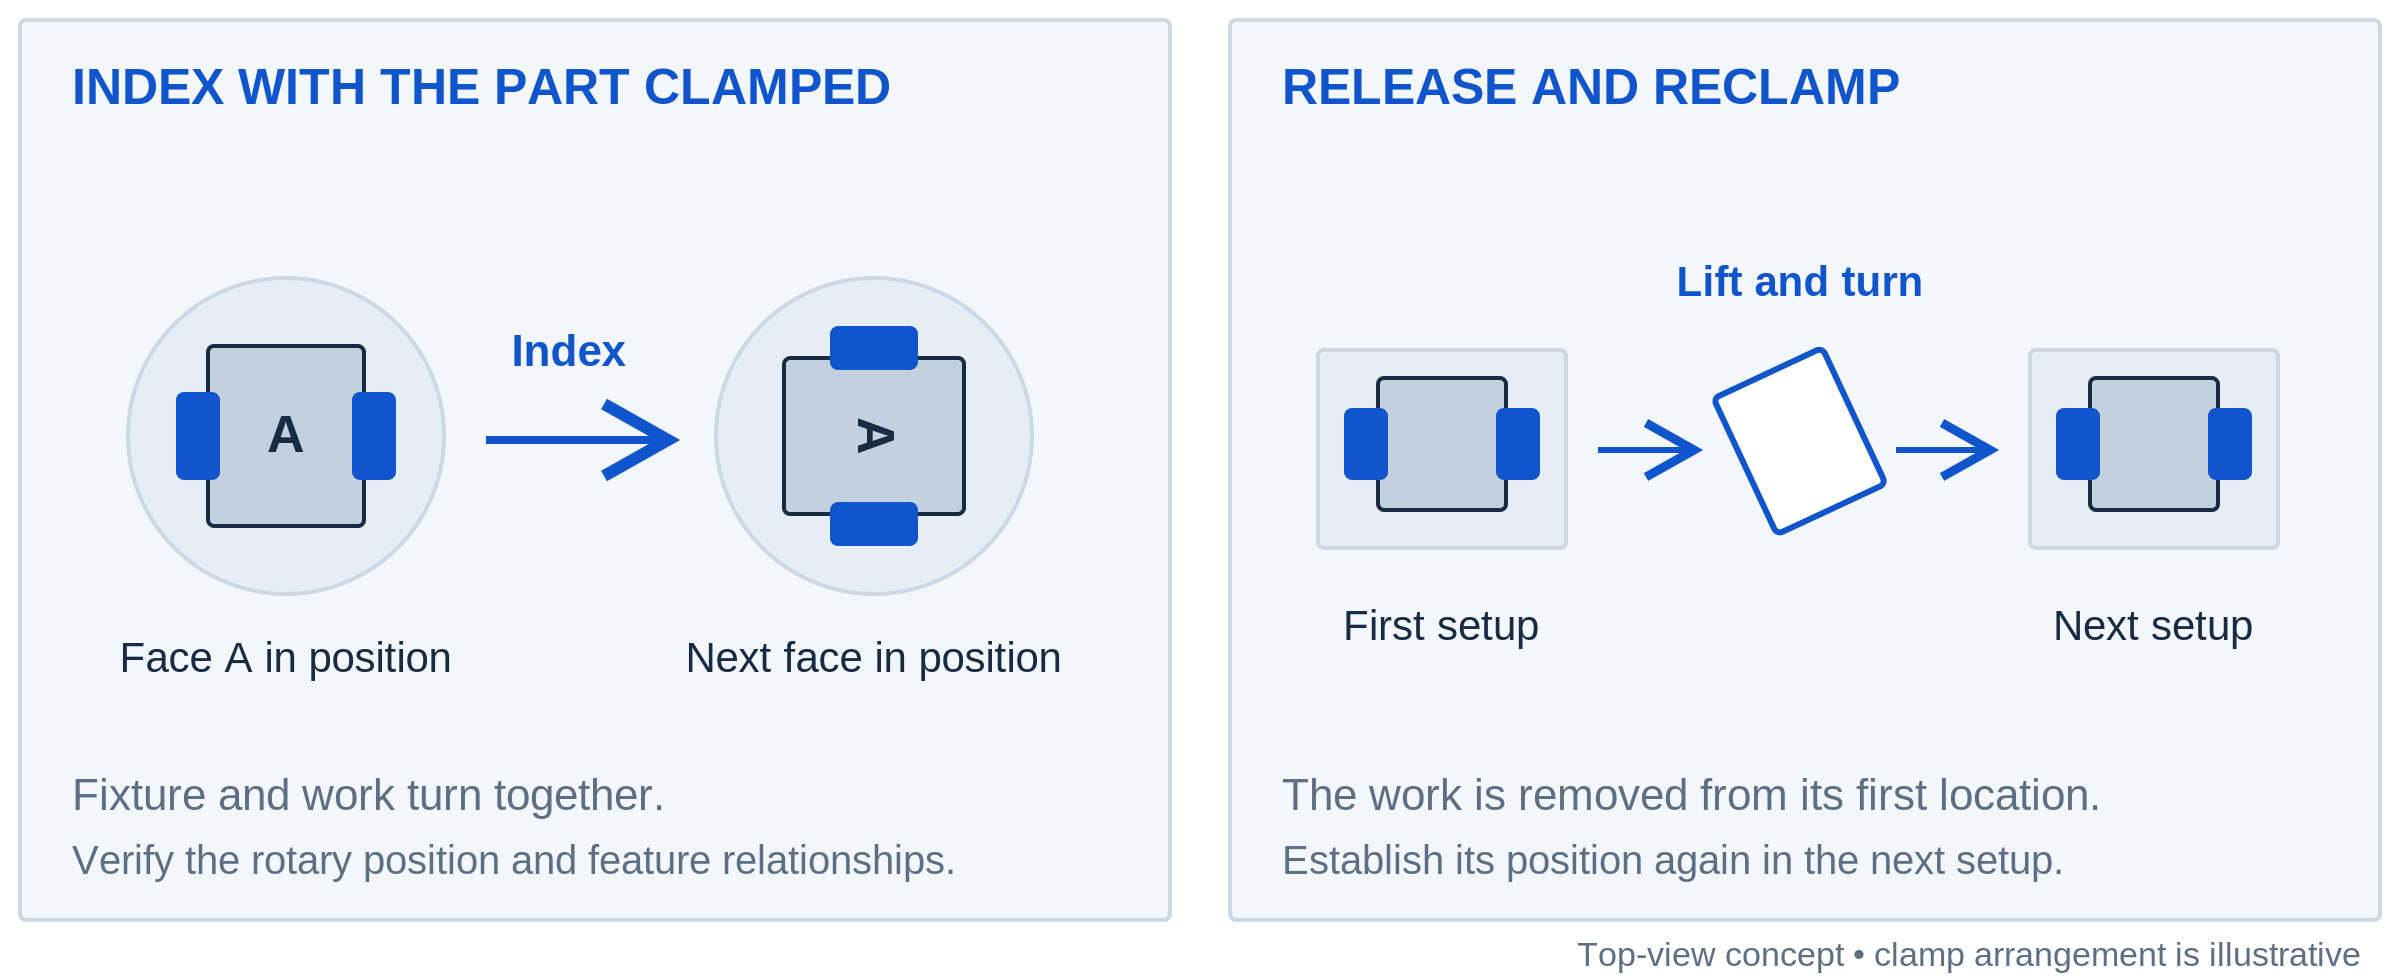
Etuna ei ole se, että kone jotenkin tietäisi jokaisen pinnoituksen täydellisesti. Etuna on se, että koneistaja voi välttää työkappaleen vapauttamisen ja uudelleensijoittamisen näiden pintojen välillä. Indeksointi pitää osan kiinnitettynä, mutta pyörivän sijoituksen ja kiinnittimen tasaus on edelleen tarkistettava. Työkalu- ja työkappalepoikkeamat yhdistävät ohjelman todelliseen osaan. Ominaisuuksien säilyttäminen yhdessä kiinnityksessä voi poistaa joitakin uudelleensijoitusvaiheita; se ei kuitenkaan poista tarvetta varmistaa niiden keskinäinen suhde. [5]
On kuitenkin haittapuoli: kiinnitin vie myös tilaa. Se voi peittää pinnan, estää pidikintä tai rajoittaa työkalun saavutettavuutta. Pyörivä pöytä ei tee kiinnitettyä pintaa saavutettavaksi eikä muuta nelitasoista asettelua kuusitasoiseksi saavutettavuudeksi. Kyseessä on geometrian ongelma, joka on ratkaistava asettelussa – ei syy olettaa, että kumpikaan kone pystyisi valmistelemaan osan yhdellä kerralla.
Karvat käyttäytyvät eri tavoin, kun tasku on sivuttain
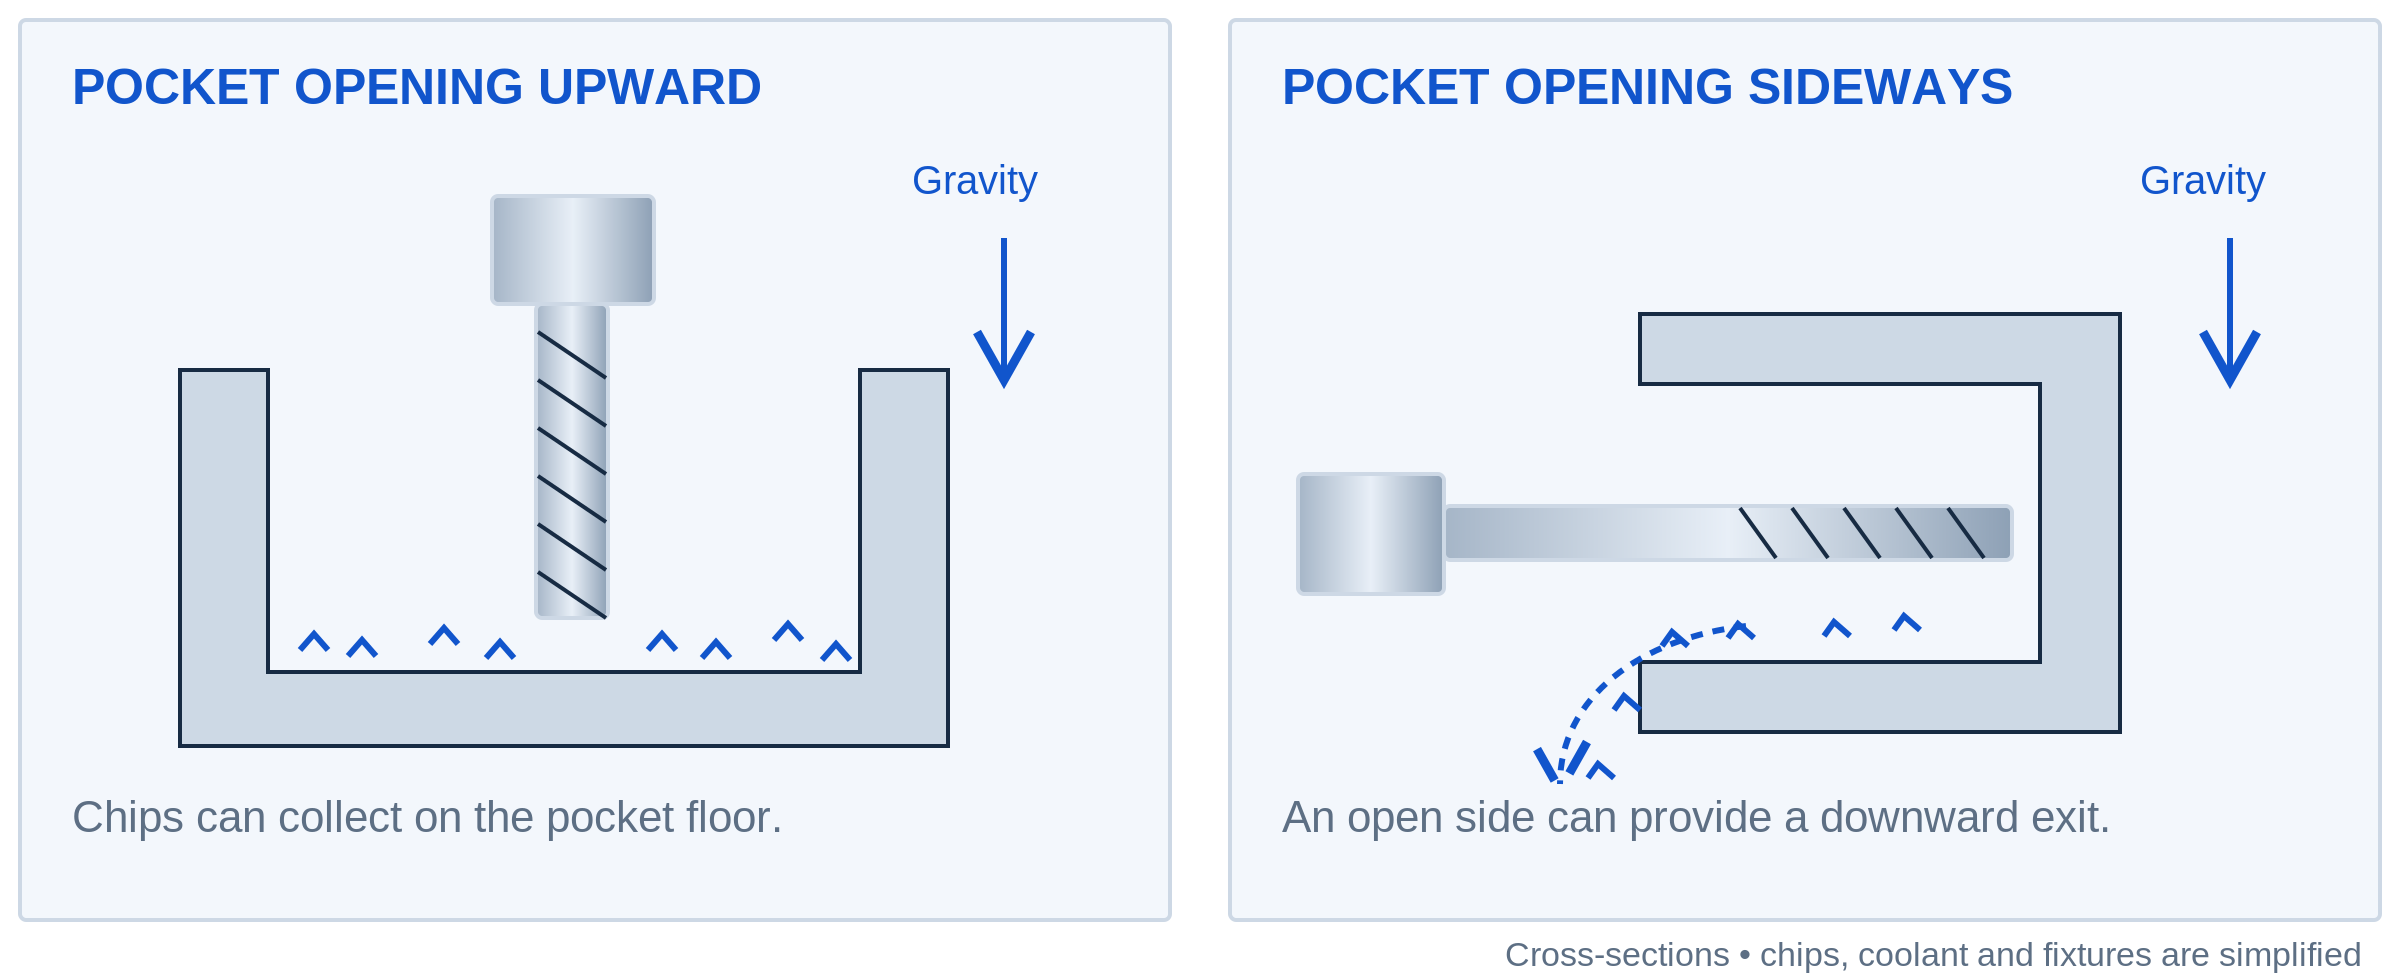
Ajattele ylöspäin avautuvaa lokeroa pienenä laatikkona. Kun lastut ovat kerran sen sisällä, painovoima ei nosta niitä yli seinien. Suuntaa tuo avauma sivulle, ja lastuilla saattaa olla paljon helpompi alaspäin kulkeva poistumisreitti. Tämä on työkappaleen asennosta johtuva seuraus: pystysuora kone, joka kallistaa työkappaletta, voi myös muuttaa tilannetta.
Hyvä lastunpoisto on tärkeää, koska leikkausalueeseen jääneet lastut voivat leikata uudelleen tai juuttua paikoilleen. Sandvikin lokerojyrsintäohjeet ottavat erityisesti huomioon vaakasuuntaisen pyöriväakselin järjestelyt tietyissä vaativissa kaviteettityössä sekä sopivan jäähdytysnesteensyöttöjärjestelmän. Tämä ei kuitenkaan tarkoita, että vaakasuuntainen pyöriväakseli poistaisi kaikki lokerot itsestään. Sokeat kulkureitit, reunukset ja kiinnittimet voivat edelleen ansaita lastuja. [7]
Myös koneen muut osat täytyy siirtää lastut pois. Esimerkiksi Haas EC-400 käyttää lastujenhallintajärjestelmässään kaltevia kuoren pintoja, kuljetinrullaa ja pesunokkoja. Tämä muistuttaa tarkastelemaan muuta kuin pelkästään pyöriväakselin suuntaa: sekä leikkausalueesta poistumisreitti että kuoren läpi kulkeva keräysreitti ovat merkityksellisiä. [6]
Pinnalliselle, avoimelle levyominaisuudelle tämä ero saattaa muuttaa hyvin vähän. Syvälle lokeroon, joka tuottaa paljon materiaalia, se ansaitsee kunnollisen keskustelun. Kysy, minne lastut menevät karjastusvaiheessa – ei ainoastaan, onko tehtaalla jäähdytysnestettä.
Työkalun ulottuvuus ja tuenta ovat tärkeämpiä kuin yleinen tarkkuusväite.
Työkappaleen kääntäminen pyöriväakselia kohti voi joskus mahdollistaa työkalun suorampaan lähestymisen vaikealle pinnalle. Kumpikaan asennetta ei kuitenkaan takaa lyhyen ja jäykän työkalukokoonpanon. Syvä ominaisuus voi edelleen vaatia lisäpituutta, ja pystysuora kiinnitin voi aiheuttaa omia vapausalueongelmiaan. Sandvik tunnistaa työkalun, pitimen, koneen, työkappaleen ja kiinnittimen mahdollisiksi tekijöiksi jyrsintävärinän syntyyn ja suosittelee pitämään työkalukokoonpanon mahdollisimman lyhyenä ja jäykänä käytännön rajoissa. [9]
Siksi väite »vaakasuuntaiset koneet ovat tarkempia« on liian laaja ollakseen hyödyllinen. Kuvittele yksi ehdotettu asennus, jossa käytetään lyhyttä työkalua lähellä vankkaa tukea, ja toinen, jossa käytetään pitkää työkalua huonosti tuetun seinän vieressä. Nämä tiedot kertovat sinulle enemmän leikkauksesta kuin pelkkä pyöriväakselin suunta. Todellinen mittavaatimus on edelleen tarkistettava valmiista ominaisuudesta.
Pintalaatu on erillinen kysymys. Työkalun geometria, eteenpäin liike ja pyörivän osan epäkeskisyys vaikuttavat työkalun jättämään pintarakenteeseen; koneen asento ei ole pintalaatua määrittelevä parametri. Silmämäisesti sileä seinä ei myöskään todista, että sen sijainti tai tasaisuus täyttää piirustuksen vaatimukset. [11]
Kaksi osaa tekee kompromissin havaitsemisesta helpompaa
Levy ja monitahoinen lohko vaativat erilaisia työkalutulppia ja kiinnitystä, vaikka molemmat käyttäisivät samaa jyrsintäprosessia.
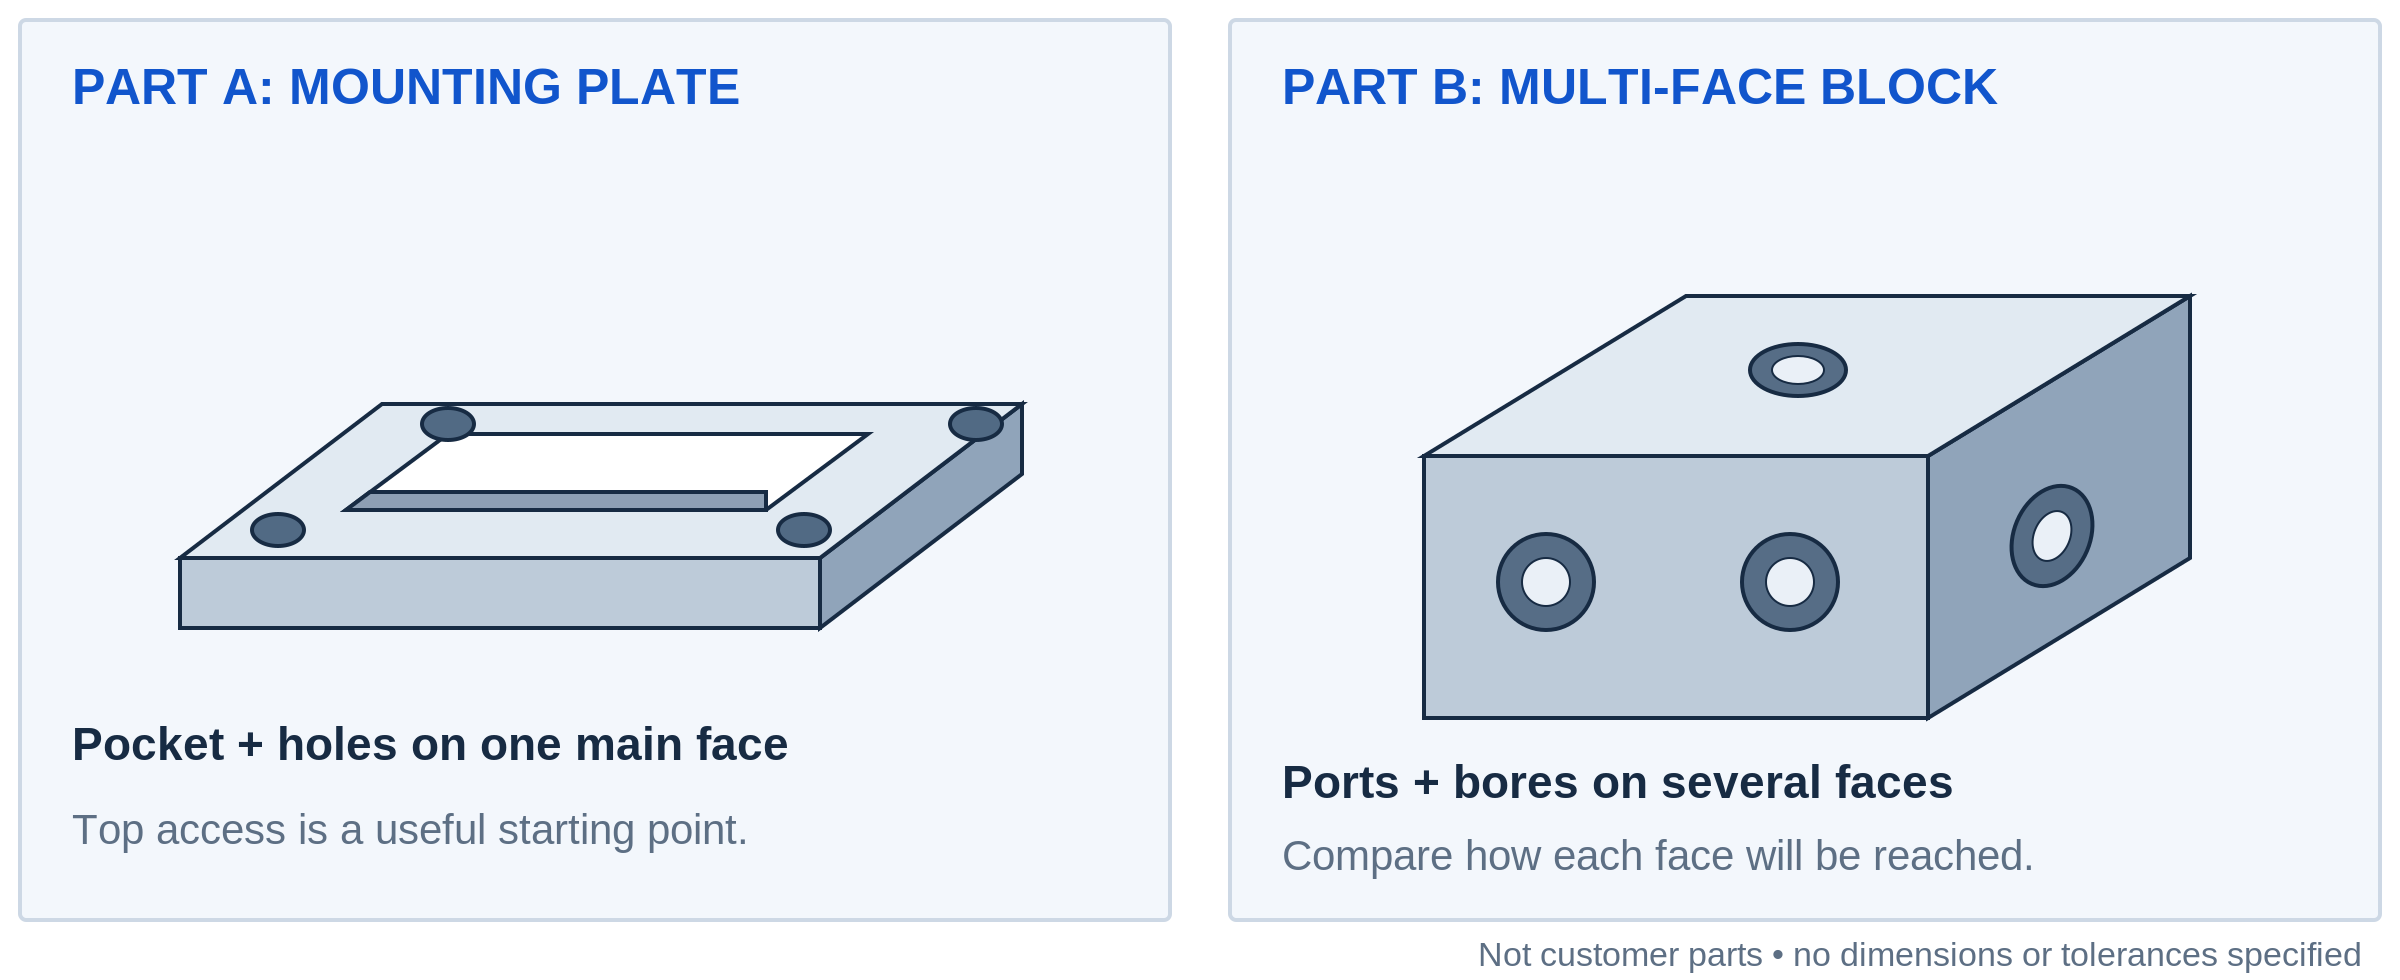
Osa A: levy, jossa on lokero ja neljä kiinnitysreikää
Kuvittele suorakulmainen levy, jossa on pintasyvä lokero, neljä läpi menevää reikää ja valmis ulkopinta. Suurin osa hyödyllisestä koneistuksesta tapahtuu yhdellä laajalla pinnalla. Pystysuora asennus on ilmeinen lähtökohta: aseta levy sopivaan tukirakenteeseen, pidä kiinnikkeet pois leikkuualueelta ja työskentele ylhäältä päin.
Vaakasuora kone voisi suorittaa tehtävän, mutta levyn pystyasentoon nostaminen täytyy olla perusteltua suunnitelmassa. Onko tehtaalla jo sopiva kiinnitin? Voidaanko useita levyjä ladata yhdelle paletille? Onko toistuvan tilauksen takia perusteltua tehdä tähän investointi? Ilman hyödyllistä vastausta suunnan vaihtaminen saattaa lisätä työtä pikemminkin kuin vähentää sitä.
Osa B: lohko, jossa on liitäntäaukkoja useilla sivuilla
Kuvittele nyt lohko, jossa on porauksia, kierreliitäntäaukkoja ja kiinnityspintoja kolmella sivulla. Kiinteäsuuntainen VMC-sorvi voi vaatia useita eri asennuksia tai se voi käyttää lisättävää pyörivää laitetta tai muuta sopivaa järjestelyä. HMC-sorvi, jolla on sopiva indeksointi, voi tuoda kyseiset pinnot työkalupäässä olevaan asemaan samalla kun lohko pysyy sijallaan kiinnittimessä.
Tässä tapauksessa sivujen lukumäärä on tärkeä, mutta myös niiden välisten suhteiden merkitys on suuri. Poraus, joka leikkaa toisen ominaisuuden, herättää erilaisia kysymyksiä kuin kolme keskenään riippumatonta kiinnitysreikää. Piirustuksen tulee tehdä nämä suhteet näkyviksi. Koneistaja voi sen jälkeen vertailla käytännöllisiä työpolkuja, mukaan lukien miten kutakin niistä mitataan, eikä valita konetta osan yleisestä ulkonäöstä.
CNC-jyrsittyjen osien sivu näyttää sellaisia koteloita, kiinnikkeitä ja monitoimilohkoja, jotka johtavat näihin keskusteluihin. Samanlainen muoto on hyvä lähtökohta, ei kuitenkaan lupaus siitä, että samaa kiinnitintä käytetään.
Erinäikoko muuttaa paremman lastunottojärjestelyn arvoa
Satunnaiselle yksittäiselle tuotteelle kiinnittimen valmistelu voi olla tärkeämpää kuin pieni ajan säästö jokaisella kierroksella. Toistettavassa tilauksessa painopiste voi siirtyä. Kun kiinnitin on suunniteltu ja sen toimivuus on varmistettu, sen uudelleenkäyttö voi jakaa valmistelutyön useamman osan kesken. Tämä on kustannussuhde, ei yleispätevä tuotantomäärän kynnysarvo.
Pallot vaihtamalla lisätään vielä yksi mahdollisuus: yhden pallon lataaminen samanaikaisesti, kun kone työstää toisella pallolla olevaa työkappaletta. Haas dokumentoi tämän järjestelyn pystysuorissa VC-sarjan koneissaan, mukaan lukien sekä toistuvat tehtävät että eri tehtävät eri palloilla. Automaatio ei siis ole pelkästään vaakasuuntaisen koneen etu. Sen hyödyllisyys riippuu siitä, miten lataus-, työstö- ja pallovaihto-operaatiot sopivat yhteen. [8]
Tässä on yksinkertainen esimerkki. Oletetaan, että yksi todistettu menetelmä poistaa 90 sekuntia toistuvaa käsittelyä kohden osaa. 200 osalla tämä on 18,000 sekuntia eli viisi tuntia käsittelyaikaa. Tämä ei automaattisesti vähennä toimituspäivämäärää viidellä tunnilla: osa työstä saattaa jo päällekkäin, ja uuden kiinnittimen valmistelu vie aikaa. Se antaa kuitenkin työpajalle konkreettisen säästön, jota voidaan verrata valmistelutyöhön.
Sama logiikka selittää, miksi korkeampi kone-tuntihinta voi silti johtaa kilpailukykyiseen osien tarjoukseen. Vähemmän käsittelyvaiheita, vähemmän toistuvaa asennustyötä tai enemmän osia kerrallaan ladattavassa kierroksessa voivat kumota sen. Samoin monimutkainen pallojärjestelmä ei välttämättä ole järkevä kahdelle yksinkertaiselle prototyypille. Vertaa kokonaista työpolkua ja tilattua määrää, älä erillistä tuntihintaa.
Pystykoneella voidaan edelleen koneistaa useita sivuja
Pysty- ja vaakasuuntainen jyrsintä eivät ole sama vertailu kuin kolmi- ja viisiakselinen jyrsintä. Pystysuoraan koneeseen asennettu sopiva pyörivä tai kallistuva pöytä voi esittää lisäpintoja porakoneen akselille. Viisiakseliset järjestelmät voivat asettaa osan kiinteän kulman leikkausta varten tai koordinoida pyörivää liikettä leikkauksen aikana. Haas havainnollistaa molempia lähestymistapoja viisiakselisen ohjeistuksensa avulla. [10]
Kulmassa olevia reikiä sisältävälle lohkolle tämä vaihtoehto saattaa olla hyödyllisempi kuin perinteinen vaakasuuntainen järjestelmä. Ohuelle osalle ratkaiseva kysymys saattaa sen sijaan olla sen tukemistapa. Kun vertailuun otetaan mukaan lisäakselit, erikoiskiinnittimet ja latausjärjestelmät, kysymys muuttuu vähemmän kahdesta konekategoriasta ja enemmän kahdesta toteuttamiskelpoisesta järjestelmästä.
Tästä syystä piirustus hyötyy yleensä siitä, että se määrittelee vaadittavan tuloksen eikä määritä porakoneen akselin suuntaa. Määrittele ominaisuudet, viitepisteet ja tarkastusehdot. Jos pätevä prosessi tai sopimusvaatimus edellyttää tietyn laitteiston tai työpolun käyttöä, pidä se vaatimus eksplisiittisenä.
Mitä kysyä, kun valmistusliike ehdottaa yhtä koneistustapaa toisen sijaan
Kysy, miten osaa pidetään kiinni ja mitkä pinnat koneistetaan ennen sen irrottamista. Kysy sitten, mitä muuttuu seuraavassa asennossa. Hyödyllinen selitys viittaa konkreettisiin piirteisiin piirustuksestasi, eikä pysähdy vain ilmaisuun »käytämme vaakasuuntaista konetta«.
Valitse kysymykset, jotka sopivat työhön:
- Syvän kaviteetin tapauksessa kysy, miten työkalu saavuttaa pohjan ja miten lastut poistuvat leikkausalueelta.
- Toistotilauksen tapauksessa kysy, olettaako tarjous erillisen kiinnittimen, miten kyseinen kiinnitin käsitellään myöhemmissä tilauksissa ja millä määrillä hinta pätee.
- Tiukkien sovitusten kokoonpanon tapauksessa kysy, miten asiaankuuluvat pinnat sijoitetaan ja tarkistetaan kaiken koneistuksen ja viimeistelyn jälkeen.
Nämä kysymykset erottavat kaksi asennossuunnitelmaa toisistaan pääsyn, lastujen poiston ja toistuvan käsittelyn perusteella. CNC-jyrsintäpalvelusivu esittelee liittyvän palvelualueen.
Kysymyksiä pysty- ja vaakasuorasta jyrsinnästä
Voiko vaakasuuntainen jyrsin koneistaa tasopintaa?
Kyllä. Vaakasuuntainen viittaa pyörivän akselin suuntaan, ei pinnanmuodon rajoitukseen. Sovitulla työkaluilla ja kiinnityksellä se voi koneistaa pintoja, uria, reikiä ja muita piirteitä. Kysymys on siitä, sopiiko kyseinen järjestely juuri kyseiseen osaan. [1][3]
Kohtaaako pystysuora jyrsin vaikeuksia jokaisen syvän lokeroon?
Ei. Syvyys on vain yksi tekijä. Lokeroon liittyvät leveys, työkalun ulottuvuus, materiaali, tuenta ja lastunpoisto ovat kaikki merkityksellisiä. Vaakasuora menetelmä voi auttaa joissakin tapauksissa, mutta se ei poista porakärjen fyysisiä rajoituksia eikä muuta jokaista syvää piirrettä helppokäyttöiseksi operaatioksi. [7][9]
Onko vaakasuora jyrsintä kannattavaa vain suurilla eräkoolle?
Ei. Vaakasuuntaisten koneperheiden työtilat ja konfiguraatiot vaihtelevat, eikä ne rajoitu pelkästään paletinvaihtoproduktiokoneisiin. Sovittu kiinnitin ja monitahoinen osa voivat perustella lähestymistavan pienemmässä tilauksessa. Toistojen määrä vaikuttaa taloudellisuuteen, mutta ei ole yleispätevää eräkokoja, jossa jokainen tehtävä tulisi siirtää vaakasuuntaiseen koneeseen (HMC). [1][4]
Tuleeko minun määritellä tarjouspyynnössäni (RFQ) pysty- vai vaakasuora jyrsintä?
Yleensä on hyödyllisempää kuvata vaadittu tulos ja antaa konepaja selittää valitsemansa menetelmän. Toimita piirustus, materiaali, määrä, pinnankäsittelyvaatimukset ja tarkastusvaatimukset; meidän CNC-koneistuksen tarjouspyyntölista selittää, mitä tulee sisällyttää. Kaikki pakolliset valmistusmenetelmän rajoitukset tulee ilmoittaa erikseen, eikä laitteen luokkaa pidä olettaa riittäväksi laatutakuuksi.
Aloita niistä pinnoista, joihin sinun täytyy päästä
Levylle, jonka useimmat piirteet sijaitsevat yläpinnalla, suoraviivainen pystysuora asennus saattaa riittää tehtävän vaatimuksiin. Lohkoon, joka joutuu jatkuvasti irrottamaan ja kääntämään, kannattaa tarkastella tarkemmin vaakasuoraa asettelua tai pyörivällä laitteella varustettua pystysuoraa konetta. Ja lokeroon, joka täyttyy lastuista, tulee tarkistaa lastunpoistoreitti ennen kuin pyydät nopeampaa pyörivää akselia.
Hyödyllinen päätös on, vähentääkö asennus hankalaa pääsyä ja toistuvaa käsittelyä ilman, että se aiheuttaa toisen ongelman.
Tekniset lähteet
Tekniset lähteet laitteistoa ja yllä olevia koneistus selityksiä varten.
[1] Haas Automation. Vaakasuuntaiset CNC-jyrsintäkoneet.
[2] Haas Automation. VF-2: pystysuuntainen koneistuskeskus ja kiertyvät konfiguraatiot.
[3] Sandvik Coromant. Uurien tai loven jyrsintä.
[4] Haas Automation. EC-1600: vaakasuuntainen kone ja kiertyvän pöydän käyttömahdollisuus.
[5] Haas Automation. Jyrsintäkoneen käyttäjän opas: osan asettaminen.
[6] Haas Automation. EC-400: työkalut, lastunhallinta ja paletti-järjestelmät.
[7] Sandvik Coromant. Reikien ja kaviteettien/lokkien jyrsintä.
[8] Haas Automation. Pallettivaihtoja käyttävät pystysuorat koneistuskeskukset.
[9] Sandvik Coromant. Miten vähentää värinää jyrsinnässä.
[10] Haas Automation. 5-akselisen koneistuksen yksinkertaistaminen.
[11] Sandvik Coromant. Jyrsinnän pinnanmuodostus.



