Nesta página
A fresagem manual coloca o operador no comando de cada movimento. A fresagem CNC (controle numérico computadorizado) utiliza um programa para direcionar os movimentos da máquina. Uma fresadora manual pode ser uma escolha prática para alguns cortes diretos; CNC torna-se especialmente útil quando uma tarefa envolve curvas conectadas, muitas coordenadas ou características repetidas. A diferença está na forma como o trabalho é controlado, não em se um motor aciona a ferramenta de corte. [1][2]
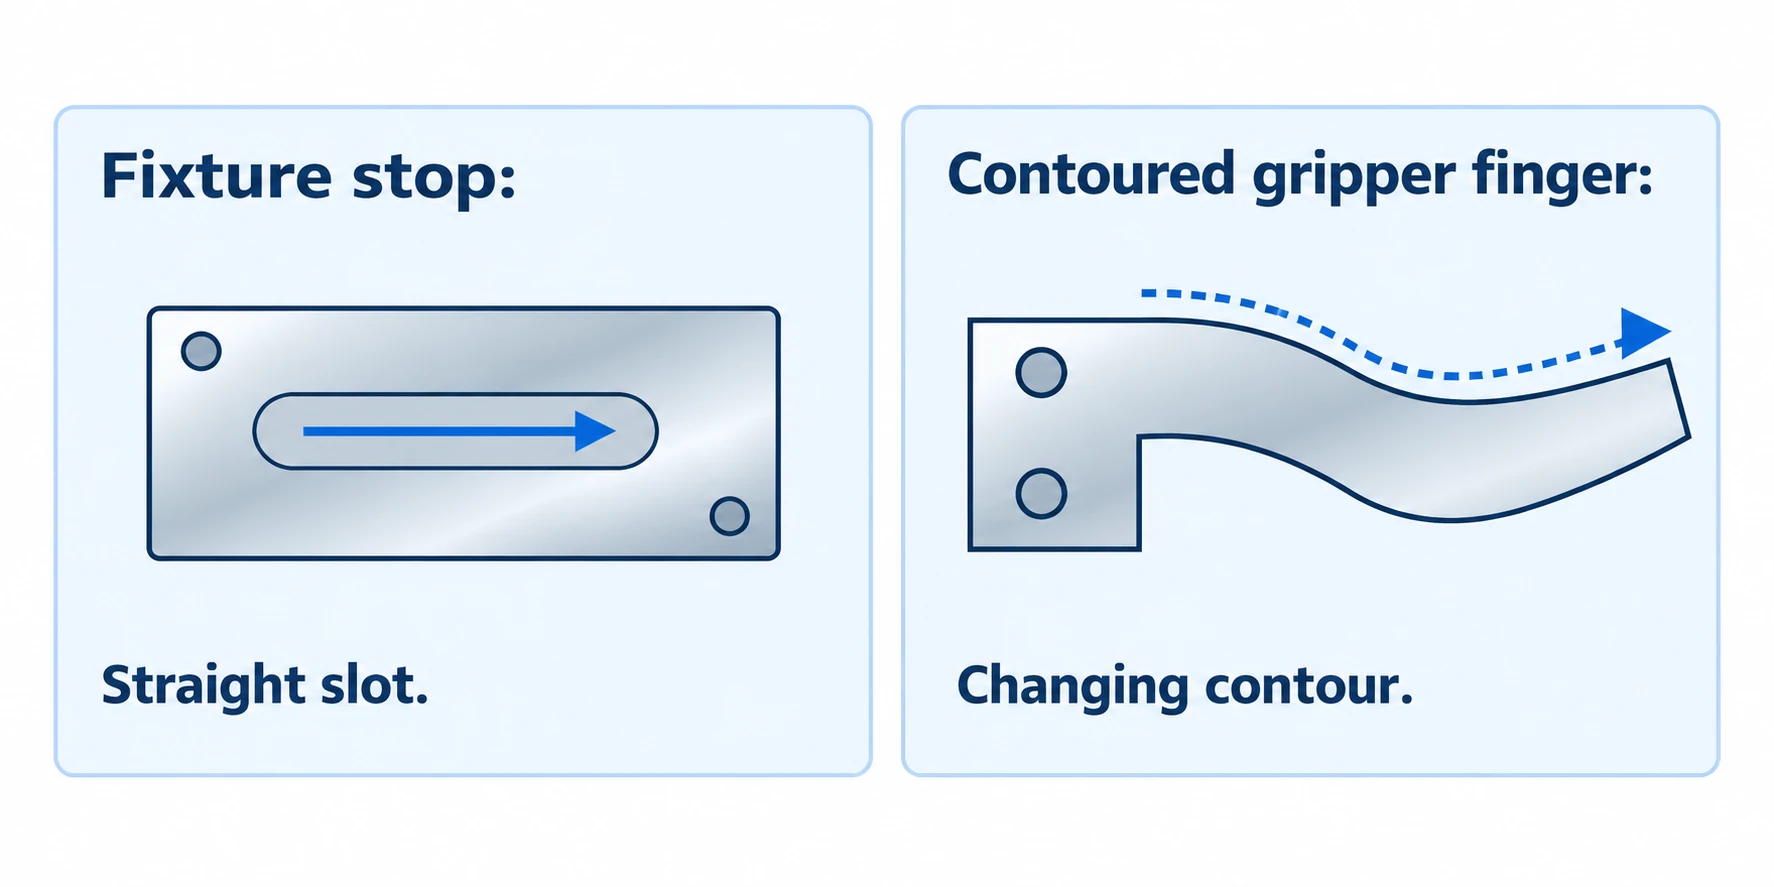
Considere um batente de fixação que exija uma única ranhura de ajuste. Um operador experiente com uma configuração adequada pode concluir esse trabalho sem elaborar um programa CNC. Dê ao batente um perfil curvo, adicione várias posições de furos ou solicite outro lote no próximo mês, e gravar os movimentos em um programa torna-se muito mais útil.
Este artigo compara essas situações de trabalho. Para os princípios de corte subjacentes a ambos os métodos, consulte como funciona a fresagem CNC.
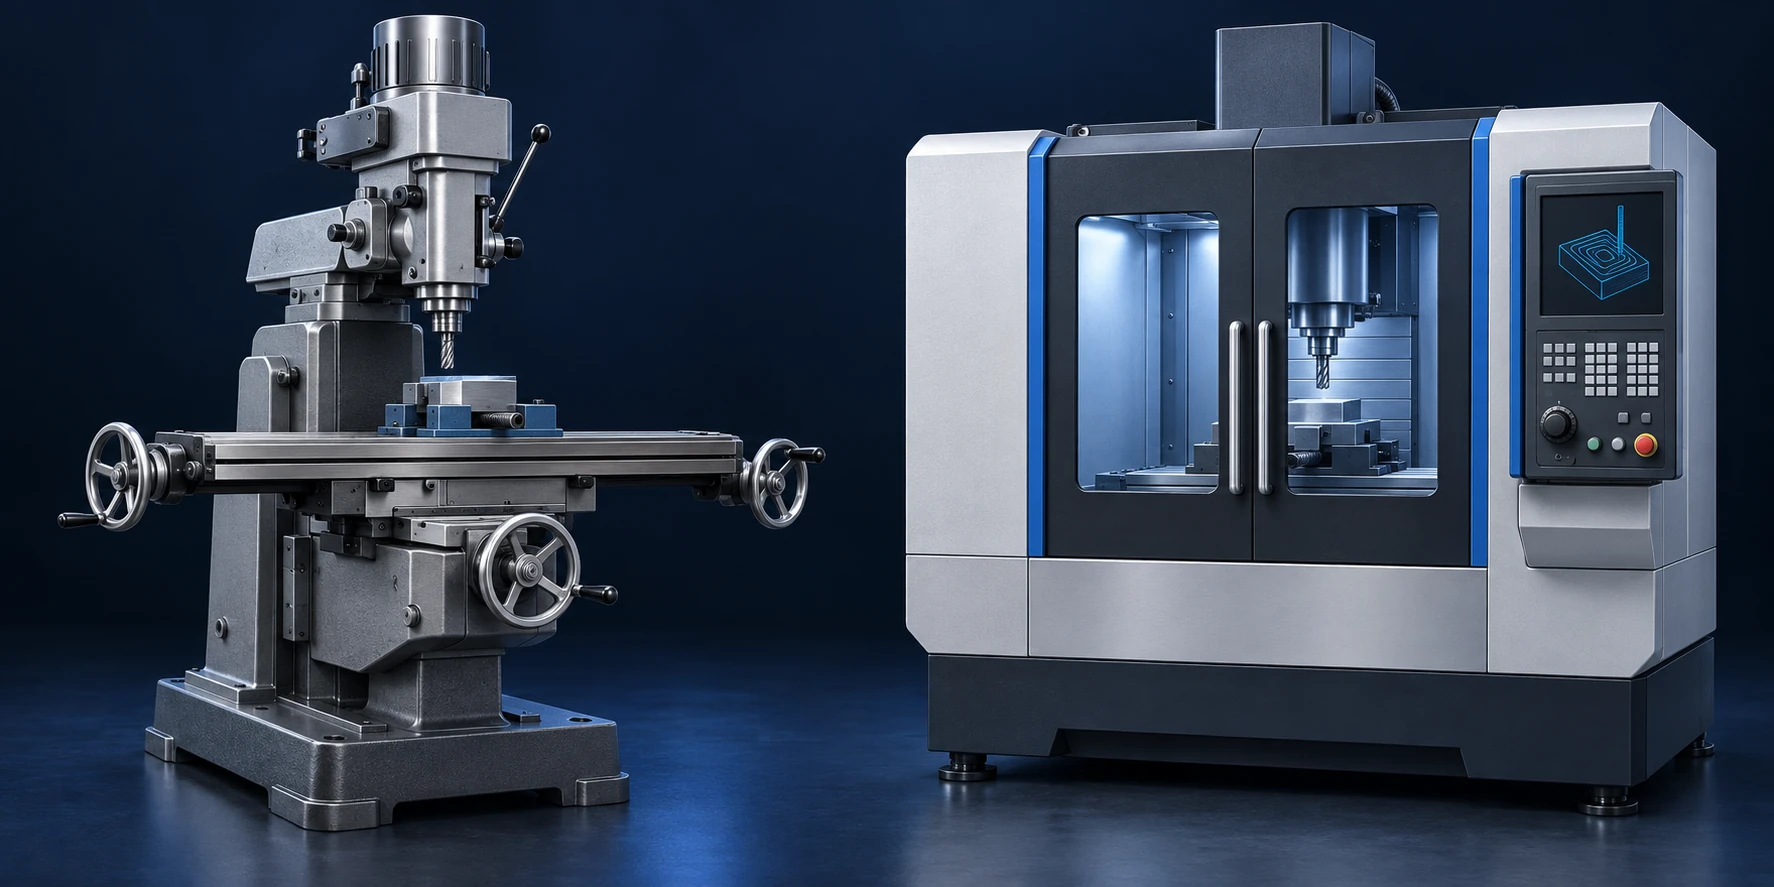
Imagem de cabeçalho: ilustração conceitual gerada por IA de uma fresadora manual e de um centro de usinagem CNC; não é uma fotografia de equipamentos VETCNC.
Fresagem manual versus CNC
| Pergunta | Fresagem manual | fresagem CNC |
|---|---|---|
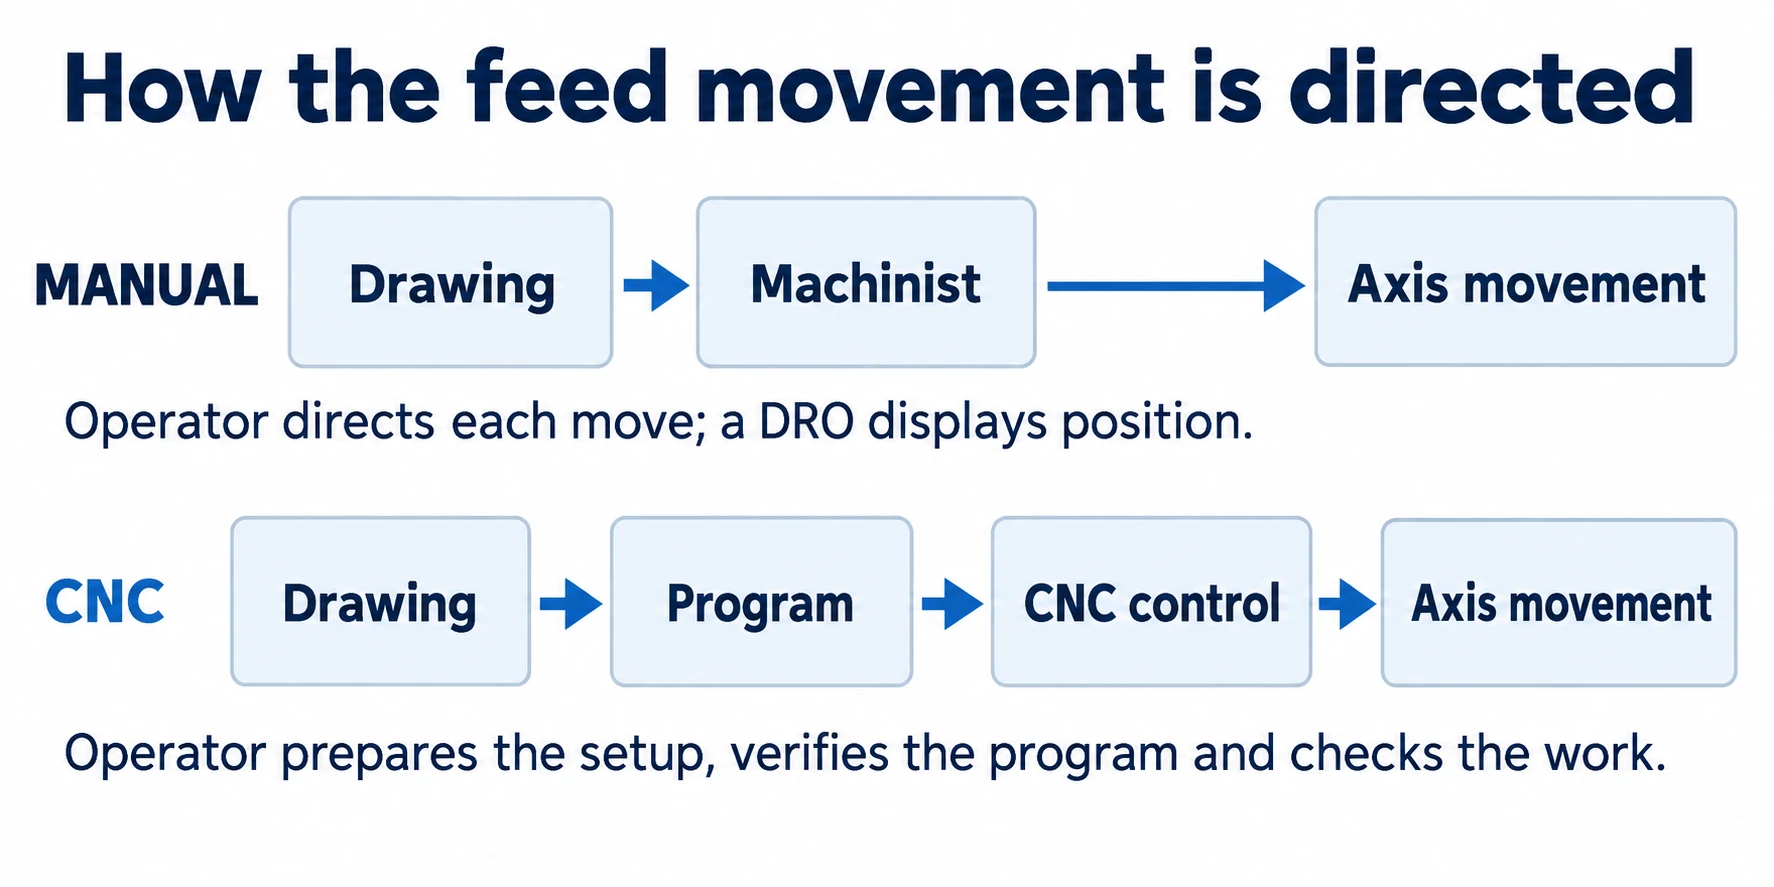
| Quem orienta os movimentos de avanço? | O operador, por meio de volantes manuais e quaisquer avanços automáticos instalados. | O controle segue posições, trajetórias e avanços programados. |
| Qual é uma tarefa inicial direta? | Algumas faces, ranhuras ou furos de fácil acesso. | Um contorno, um padrão de características repetidas ou uma sequência que vale a pena salvar. |
| O que deve ser preparado? | Fixação da peça, referências, ferramentas e ordem dos cortes. | Esses mesmos itens, além de um programa adequado e sua verificação. |
| Como são produzidas as curvas? | Acessórios adequados ou métodos manuais coordenados; maior complexidade implica mais trabalho. | O movimento coordenado dos eixos segue linhas e curvas programadas. |
| O que pode ser reutilizado? | Fixações, batentes, anotações e o método do operador. | Fixações e registros de configuração, além do programa na versão correta. |
| Para onde vai a atenção do operador? | Orientar os movimentos e verificar o andamento do trabalho. | Preparar e validar o processo, carregar a máquina, monitorar a operação e inspecionar as peças. |
O trabalho mecânico se sobrepõe: ambos os métodos exigem uma peça de trabalho suportada e ferramentas de corte adequadas. A principal mudança está na quantidade da sequência de movimentos que a máquina pode executar após ter sido preparada. [2][10]
O que muda nos controles?
Manivelas, avanços automáticos e indicadores digitais de posição
Em uma fresadora convencional manual, o operador posiciona a peça de trabalho e orienta cada passo de usinagem. Uma manivela move um eixo; um avanço automático instalado pode deslocá-lo a uma velocidade selecionada. O fresador ainda decide quando iniciar, parar, mudar de direção ou avançar para o próximo recurso.
Um indicador digital de posição, ou DRO, facilita a leitura da posição. Em vez de depender apenas do mostrador graduado da manivela, o operador pode visualizar um valor de posição relativo a uma referência escolhida. O DRO reporta o deslocamento; o operador continua orientando a usinagem. [1]
Para a ranhura de ajuste, o fresador precisa estabelecer sua posição e profundidade, depois orientar o deslocamento ao longo de seu comprimento. Um avanço automático pode auxiliar em um passe retilíneo. Adicionar uma curva ou uma série de coordenadas variáveis aumenta a quantidade de trabalho de posicionamento a ser gerenciado.
Um programa CNC armazena a sequência
Um programa CNC especifica os movimentos e as condições de corte que o comando pode executar em ordem. O operador define a localização da peça de trabalho, carrega as ferramentas e insere ou mede os deslocamentos relevantes. Esses deslocamentos vinculam as posições programadas à configuração real. [3]
Para um padrão repetido de furos, o comando pode retornar a um conjunto salvo de posições para operações sucessivas. Para um perfil curvo, ele pode coordenar os eixos para seguir o contorno. Isso é particularmente útil quando o trajeto exigido seria incômodo de reproduzir manualmente. [4]
Trabalhos simples podem ser programados diretamente no comando, utilizando funções suportadas; geometrias mais complexas podem ser preparadas em software de manufatura auxiliada por computador (CAM). Comandos CNC de ferramentaria podem simplificar a programação básica, de modo que um trabalho único não exija uma longa sessão de programação offline. [5][6]
O manipulador de avanço (jog handle) de uma máquina CNC também é usado para posicionamento e preparação. Ver um volante ao lado de uma tela não indica que a máquina é manual. Nosso guia sobre peças e movimento de fresadoras peças e movimento de fresadoras explica o hardware com mais detalhes. [6]
Situações em que a fresagem manual faz sentido
Alguns cortes diretos em uma peça única
A fresagem manual vale a pena ser considerada quando a geometria é fácil de posicionar e a tarefa envolve poucos movimentos repetitivos. Exemplos incluem facear um bloco pequeno, usinar uma ranhura reta acessível ou adicionar um pequeno número de furos. Essas tarefas exigem ferramentas e posicionamento adequados, mas não requerem, por natureza, controle computadorizado. [1][7]
Retorne ao batente do dispositivo de fixação. Suponha que se trate de uma peça bruta retangular, que a ranhura seja reta e que as dimensões exigidas estejam dentro da capacidade comprovada da oficina. Uma vez que a peça bruta está fixada e os referenciais estabelecidos, o operador pode executar uma breve sequência de movimentos. Pode haver pouca vantagem em salvar essa sequência se apenas um batente for necessário.
Essa vantagem decorre da quantidade de preparação necessária para essa tarefa específica. Um programa CNC adequado já existente na biblioteca da oficina alteraria essa comparação. O mesmo ocorreria se o dispositivo de fixação correto já estivesse montado em uma máquina. Para esse batente, a pergunta útil é: qual configuração disponível realiza o corte exigido com menos preparação?
Um ajuste medido em uma característica conhecida
Às vezes, um dispositivo de fixação exige uma pequena alteração após uma montagem experimental. Suponha que sua ranhura de folga precise ser alongada e que o engenheiro tenha especificado o novo ponto final, bem como as superfícies que devem permanecer intactas.
Se o dispositivo de fixação puder ser seguro com segurança e a característica for acessível, uma operação manual breve pode ser conveniente. O operador pode estabelecer o referencial, realizar o ajuste planejado e medir o resultado. Não há necessidade de reconstruir toda a sequência de fabricação apenas para discutir um corte adicional.
A alteração no desenho ainda deve constar no registro do projeto. Caso contrário, o próximo dispositivo de fixação poderá ser fabricado com base na versão antiga e exigirá o mesmo ajuste. O ajuste deve seguir a alteração aprovada, incluindo seus novos requisitos de inspeção.
O trabalho manual também continua útil para aprender como posicionamento e usinagem se relacionam. Os estudantes podem observar diretamente o efeito de um avanço ou de uma alteração na profundidade de corte. O treinamento deve incluir fixação da peça, proteção contra riscos e operação segura; a familiaridade com as manivelas é apenas uma parte dessa habilidade. [13]
Onde a usinagem CNC justifica seu tempo de preparação
Curvas e movimentos coordenados
Um dedo de garra curvo representa um problema distinto de uma ranhura reta. Sua aresta de trabalho pode fundir uma linha em um arco e, em seguida, em outra curva. Seguir essa forma exige movimento coordenado, e não uma série de avanços retos independentes.
A interpolação CNC coordena os eixos para produzir linhas e arcos programados. Com CAM adequado e capacidade da máquina, perfis mais complexos podem ser convertidos em uma sequência de movimentos da ferramenta. A vantagem prática é que o operador pode preparar e verificar a forma, depois executar novamente o mesmo percurso. [4][9][2]
Equipamentos manuais também podem produzir características curvas. Uma mesa rotativa, por exemplo, fornece rotação controlada para trabalhos circulares e indexação. Contudo, uma configuração circular conveniente não resolve todos os contornos irregulares. Vários raios variáveis ou uma superfície livre (freeform) tornam cada vez mais difícil a abordagem manual. [7]
Neste caso, o uso de CNC pode ser vantajoso mesmo para uma única peça. O motivo é o percurso que deve ser seguido, e não a quantidade de peças solicitadas.
Características repetidas e pedidos repetidos
Considere um bloco de ferramentas com muitos locais de furos. Um ciclo de perfuração CNC pode ser repetido nas coordenadas programadas, realizando a aproximação, a perfuração e a retratação em cada local. O operador já não precisa posicionar manualmente cada furo. [12]
A vantagem aumenta quando, de outra forma, o operador teria de percorrer repetidamente uma longa lista de coordenadas. Uma sequência salva reduz esse trabalho rotineiro de posicionamento. Um centro de usinagem equipado com trocador automático de ferramentas também pode alternar entre ferramentas dentro do ciclo; máquinas CNC sem esse equipamento ainda exigem trocas manuais de ferramentas. [5]
Para um pedido posterior, mantenha o programa juntamente com sua revisão do desenho, informações da fixação, lista de ferramentas e referências de configuração. Um arquivo chamado “final.nc” deixa muito espaço para suposições. O operador precisa reconstruir toda a configuração, além de recarregar o programa. [3][9]
Lotes manuais também podem se beneficiar de batentes, dispositivos de fixação e folhas de operação organizadas. A comparação recai na quantidade real de posicionamento, manuseio e verificação que permanece para cada peça, em vez de afirmar que o trabalho manual começa do zero a cada vez.
Qual método é mais rápido ou mais econômico?
Separe a preparação do trabalho repetido em cada peça. Programar e validar um novo trabalho CNC pode levar mais tempo inicialmente, enquanto um ciclo reutilizável pode reduzir o tempo repetido. O trabalho manual pode ter uma fase de preparação curta para uma característica simples, mas exigir mais manuseio direto à medida que a quantidade aumenta.
Compare uma rota manual com 30 minutos de preparação do lote e 20 minutos por peça contra uma rota CNC com 90 minutos de preparação e 8 minutos por peça. Para este cálculo, ambas as rotas atendem ao mesmo desenho e incluem o mesmo escopo de manuseio e verificação.
| Tempo de oficina | Rota manual | Rota CNC |
|---|---|---|
| Preparação do lote | 30 minutos | 90 minutos |
| Trabalho repetido por peça | 20 minutos | 8 minutos |
| Total para 1 peça | 50 minutos | 98 minutos |
| Total para 5 peças | 130 minutos | 130 minutos |
| Total para 20 peças | 430 minutos | 250 minutos |
Para qualquer das rotas, o tempo total de oficina = preparação do lote + (quantidade × tempo repetido por peça). Com essas entradas, a rota CNC exige 60 minutos adicionais de preparação e economiza 12 minutos por peça. Em cinco peças, essas diferenças se equilibram. Altere o programa, o dispositivo de fixação ou a tarefa de corte, e o ponto de equilíbrio também mudará.
Esta é uma comparação de tempo, não uma cotação de preço. O preço de uma oficina também reflete diferentes custos de mão de obra e máquina, material, ferramentas, inspeção e qualquer trabalho de acabamento. Se o carregamento ou a preparação coincidirem com outra atividade, o tempo total de entrega será diferente da simples soma das horas. Um tempo de ciclo menor por si só não responde a nenhuma dessas perguntas.
Para um pedido real, compare a mesma quantidade e escopo. Em particular, verifique se uma cotação inclui a preparação do dispositivo de fixação e a outra parte do pressuposto de que ele já existe. Nosso CNC guia de custos de usinagem e comparação de cotações aborda essas diferenças sem prescrever um tamanho fixo de lote para mudar de método.
Precisão e acabamento: o que CNC realmente melhora?
CNC oferece controle direto sobre posições programadas e trajetórias coordenadas. Isso é especialmente valioso quando várias características devem seguir a mesma sequência ou quando um contorno seria difícil de gerar manualmente. Também torna mais fácil repetir uma sequência verificada. [4]
Um torneiro-fresador manual qualificado pode produzir peças precisas em características adequadas. Ambos os métodos ainda dependem da configuração física do corte. Uma ferramenta longa pode sofrer desvio, uma parede fina pode se deformar e o desgaste da máquina pode afetar o resultado. As orientações de fresagem da Sandvik identificam a fresa, o porta-ferramenta, a máquina, a peça e o dispositivo de fixação como fatores que contribuem para vibrações. [10]
No caso do batente do dispositivo de fixação, imagine que a ranhura esteja consistentemente posicionada corretamente, mas com largura final insuficiente. Repetir a posição não é suficiente: é necessário prestar atenção ao tamanho da ferramenta, ao comportamento de corte e à medição. Inversamente, uma ranhura pode ter a largura correta, mas estar posicionada incorretamente. Esses dois defeitos exigem correções diferentes.
O último dígito de um DRO e o menor incremento exibido no controle de um CNC são detalhes de exibição de posição, não uma garantia de precisão da peça acabada. A característica deve ser medida com um método adequado à sua exigência. [1][6]
O acabamento superficial também depende da geometria da fresa, da avanço e da excentricidade. Um avanço programado ajuda a tornar o movimento consistente; um avanço mecânico adequado também pode auxiliar em uma passagem manual reta. Alterar o método de controle não compensa uma aresta de corte danificada ou uma configuração instável. [10][11]
É por isso que uma comparação útil nomeia a característica: largura da ranhura, posição do furo, planicidade ou um acabamento superficial especificado. Uma simples afirmação de que um método é “mais preciso” deixa muito sem explicação.
O que o operador ainda precisa fazer
Em uma fresadora manual, o operador controla o avanço, observa a posição e decide quando avançar para o próximo corte. Ler o desenho, selecionar as ferramentas e verificar o andamento fazem parte desse trabalho manual.
CNC transfere grande parte desse trabalho para a fase de preparação. Alguém deve criar ou revisar o programa, estabelecer os deslocamentos (offsets), verificar as folgas e validar a primeira execução. Gráficos e simulações do programa podem auxiliar na verificação, mas a configuração física ainda deve corresponder ao que foi planejado. [9]
Uma vez validado o ciclo, alguns cortes podem ser executados sem que o operador dirija cada movimento. O carregamento da peça, o estado das ferramentas, a remoção de cavacos e a inspeção ainda exigem atenção. Um ciclo automatizado deve ser monitorado e operado conforme os requisitos de segurança da máquina; isso não é motivo para ignorar proteções ou deixar um processo não validado sem supervisão. [8]
Qual abordagem se adequa à sua peça?
Para uma peça única com uma ranhura reta, comece considerando uma configuração manual simples. Para um dedo de garra com contorno variável, considere CNC, mesmo que a quantidade seja unitária. Para um lote repetitivo com muitas posições, compare a vantagem de um ciclo salvo e de um dispositivo reutilizável contra o esforço necessário para sua preparação.
A disponibilidade da máquina também é relevante. Um ciclo tecnicamente mais rápido em uma máquina com longa fila de espera pode não entregar a primeira peça mais cedo. A oficina precisa considerar seu cronograma real em conjunto com o processo.
Mantenha inalteradas as dimensões e as condições de superfície exigidas no desenho ao comparar as duas rotas. Quando um processo já aprovado pelo cliente especifica previamente o equipamento ou o método, siga esse requisito. Caso contrário, a oficina deve ser capaz de justificar sua escolha com base nos cortes da peça, em vez de simplesmente afirmar que “CNC é melhor.”
Para um componente que você deseja fabricar, nossa página de serviços de fresagem CNC abrange as informações sobre a peça necessárias para uma discussão de usinagem.
Dúvidas sobre fresagem manual e CNC
Um componente pode utilizar ambos os métodos?
Sim. Uma oficina pode usar uma operação manual para preparar ou ajustar uma característica e CNC para gerar o restante da geometria. O plano de montagem deve manter as referências entre as operações. O componente acabado é verificado contra o mesmo desenho, independentemente de como essas operações são divididas. [3]
A fresagem CNC sempre exige um modelo 3D CAD?
Não. Características simples podem ser programadas diretamente a partir das dimensões, utilizando as funções suportadas pelo comando ou um programa escrito. Um modelo de projeto auxiliado por computador (CAD) torna-se mais valioso para perfis e superfícies complexos. O modelo e o desenho devem concordar quanto à revisão e quaisquer dimensões utilizadas no plano de usinagem. [2][5]
As fresadoras CNC de ferramentaria constituem um processo distinto?
Elas utilizam fresagem CNC, mas seus comandos e layouts podem priorizar facilidade de montagem e trabalhos de pequena série. Algumas permitem posicionamento no estilo manual em conjunto com a usinagem programada. Para um trabalho pequeno, avalie como aquele comando específico e aquela montagem serão utilizados, em vez de forçar cada máquina a se encaixar rigidamente em uma categoria estrita de “apenas manual” ou “totalmente automatizada”. [3][5][6]
Referências técnicas
Fontes técnicas para as descrições de usinagem e comando acima.
[1] Sherline Products. Fresadora manual com indicador digital.
[2] Haas Automation. Manual do operador de fresadora: Programação.
[3] Haas Automation. Manual do operador de fresadora: Montagem da peça.
[4] Haas Automation. G02/G03: Interpolação circular.
[5] Haas Automation. Fresadoras de ferramentaria: comandos e configurações.
[6] Haas Automation. Manual do operador de fresadora: Tela do comando.
[7] Sherline Products. Mesa rotativa manual: rotação e indexação.
[8] Haas Automation. Manual do operador de fresadora: Segurança.
[9] Haas Automation. Manual do Operador de Fresadora: Operação e verificações gráficas.
[10] Sandvik Coromant. Como reduzir vibrações em fresagem.
[11] Sandvik Coromant. Geração de superfícies por fresagem.
[12] Haas Automation. G81: Ciclo pré-programado para furação.
[13] Sherline Products. Guia de montagem e instruções para torno e fresadora: regras de segurança e operação de fresagem vertical.



