Nesta página
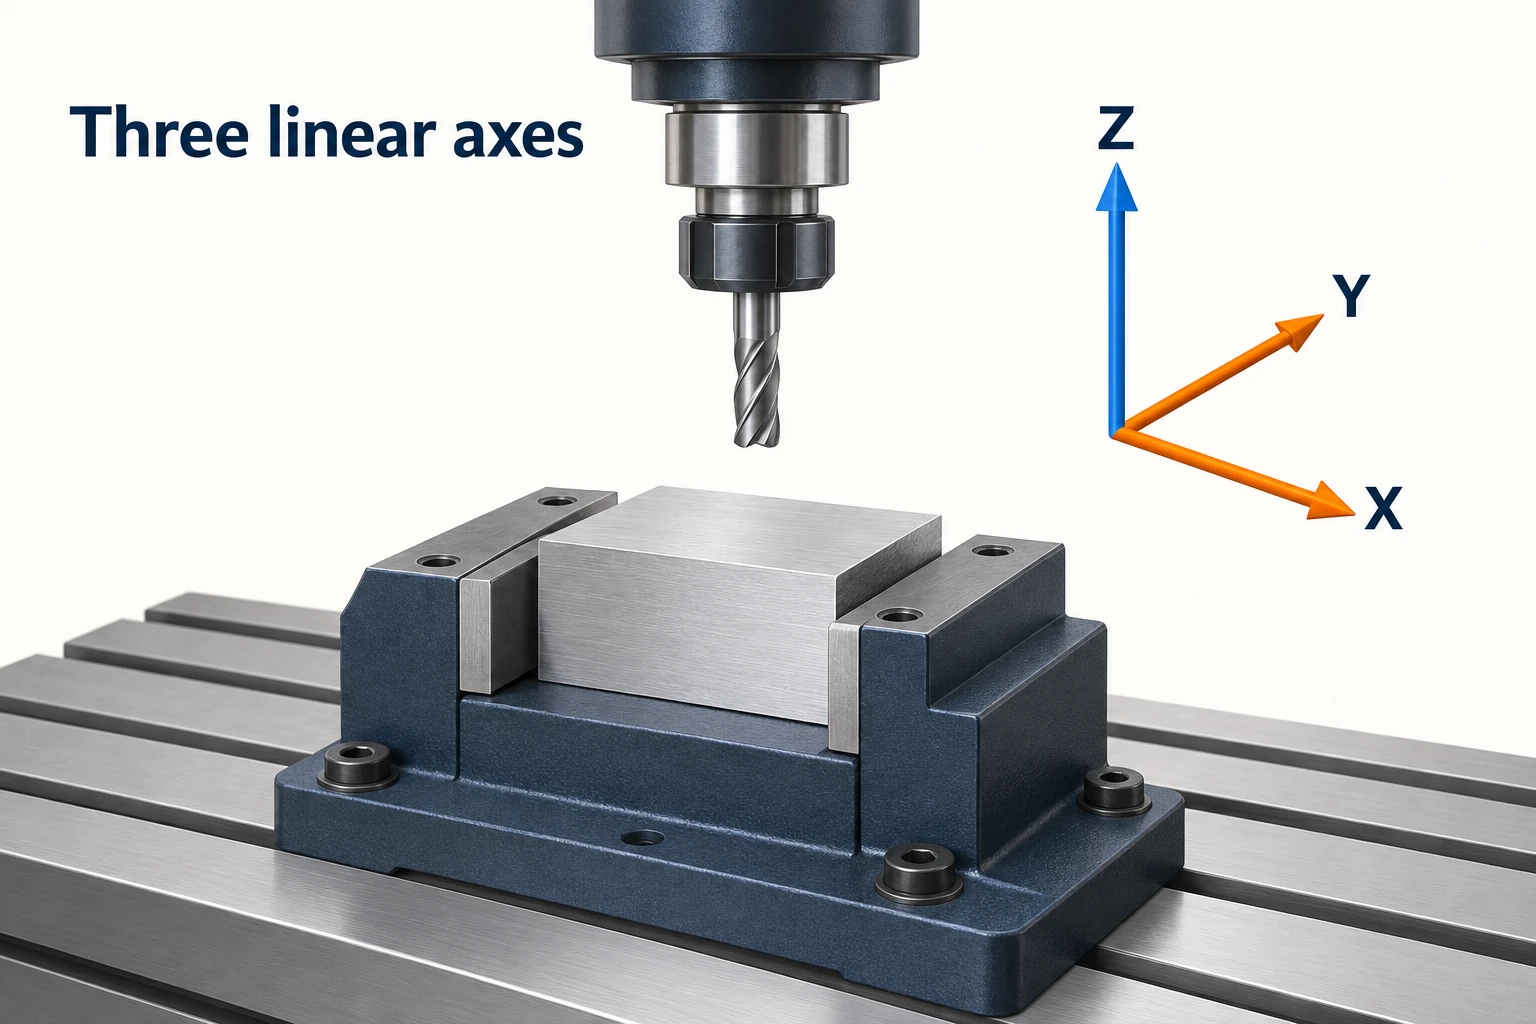
Na fresagem convencional CNC, três eixos posicionam a ferramenta em relação à peça ao longo dos eixos X, Y e Z. Um quarto eixo adiciona uma rotação controlada; um quinto eixo adiciona uma segunda rotação. A diferença útil reside nas direções das características que a máquina pode alcançar enquanto a peça permanece fixada, e se sua orientação pode mudar durante o corte.
Uma máquina 4-eixo CNC pode ser uma forma eficaz de usinar características ao redor de um eixo ou apresentar várias faces de uma barra à fresa. Equipamentos de cinco eixos oferecem maior liberdade para orientar a peça ou a ferramenta, mas isso não torna todos os trabalhos mais rápidos, mais baratos ou mais precisos. Comece pelas características que necessitam de usinagem.
O que a contagem de eixos realmente descreve
Um eixo é uma direção controlada de movimento. Nesta comparação de fresagem, X, Y e Z são três direções lineares perpendiculares. Para as ações de corte produzidas por esses movimentos, consulte como funciona a fresagem CNC. Os nomes rotativos usuais são A em torno de X, B em torno de Y e C em torno de Z. Uma máquina específica utiliza o arranjo rotativo suportado por seu projeto; “cinco eixos” não significa que ela possui os três eixos rotativos.
Esses são movimentos relativos entre a fresa e a peça. A mesa pode se mover, a cabeça do eixo porta-ferramenta pode se mover, ou ambas podem se mover. A rotação comum da fresa na velocidade de corte do eixo não é contada como um eixo adicional de posicionamento aqui. As descrições de máquinas 6-, 7- e 12-eixos podem contar eixos em vários sistemas de ferramentas, portanto, seus totais exigem uma interpretação distinta.
| Configuração | Movimento controlado | O que muda para a peça |
|---|---|---|
| 3-eixo | Três eixos lineares | A ferramenta pode seguir um caminho tridimensional, enquanto sua direção axial em relação à peça fixada permanece constante. |
| 4-eixo | Três eixos lineares mais um eixo rotativo | A peça ou a ferramenta ganha uma família de orientações em torno desse eixo rotativo. |
| 5-eixo | Três eixos lineares mais dois eixos rotativos | A orientação entre ferramenta e peça pode mudar em duas direções rotativas, dentro dos limites de curso e folga da máquina. |
A fresagem de três eixos não se restringe a peças planas. Uma fresa esférica pode seguir uma superfície curva acessível coordenando os eixos X, Y e Z. Visão geral de usinagem da Autodesk inclui moldes complexos entre as aplicações de três eixos. A questão é se uma fresa adequada consegue alcançar a superfície com sua orientação fixa — não se o modelo CAD parece tridimensional.
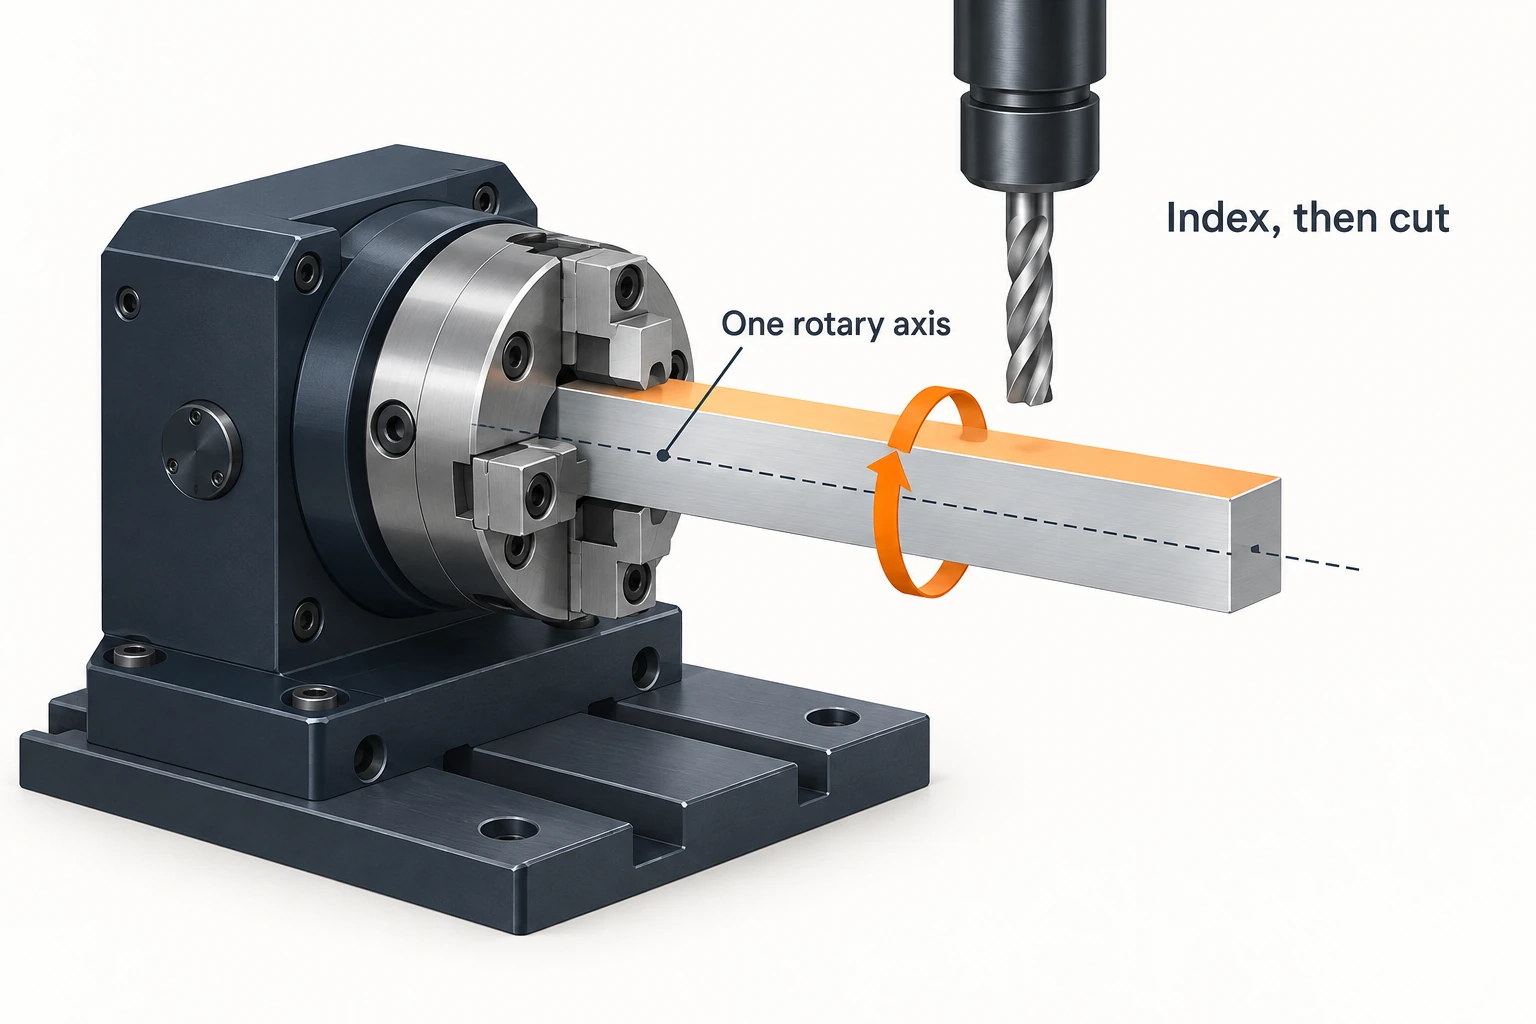
Um quarto eixo opera em torno de uma direção rotativa.
Considere uma fresadora vertical com um acessório rotativo horizontal cujo eixo central coincide com o eixo X. Trata-se de uma configuração de eixo A. Uma barra quadrada curta fixada ao longo desse eixo central pode ser indexada de modo que cada face longitudinal fique voltada para o eixo porta-ferramenta vertical. Furos ou faces planas nessas superfícies podem então ser usinados sem soltar e reprendar a barra.
Agora adicione um furo que percorre o eixo central da barra, entrando por sua extremidade. Girar a barra em torno do eixo X não orienta esse furo em direção a uma broca alinhada com o eixo Z: sua direção permanece paralela ao eixo X. Esse recurso exige outra rota de acesso, como uma configuração diferente ou ferramental adicional adequada. Um único eixo rotativo não fornece todas as direções de aproximação.
Uma fresadora de quatro eixos pode utilizar essa rotação de duas maneiras distintas:
- Usinagem indexada, ou 3+1: gire até uma orientação, mantenha o eixo rotativo nessa posição e, em seguida, execute a usinagem usando os eixos lineares.
- Usinagem simultânea de quatro eixos: coordene movimentos rotativo e linear durante a usinagem, por exemplo ao seguir um recurso que envolve a peça.
O acessório e o controlador devem suportar o modo pretendido. Manual de integração rotativa da Haas distingue sua configuração semi-quarto-eixo, voltada para indexação, de uma conexão verdadeira de quarto eixo que suporta interpolação simultânea. A simples adição de um dispositivo rotativo não define quais movimentos coordenados o sistema é capaz de executar.
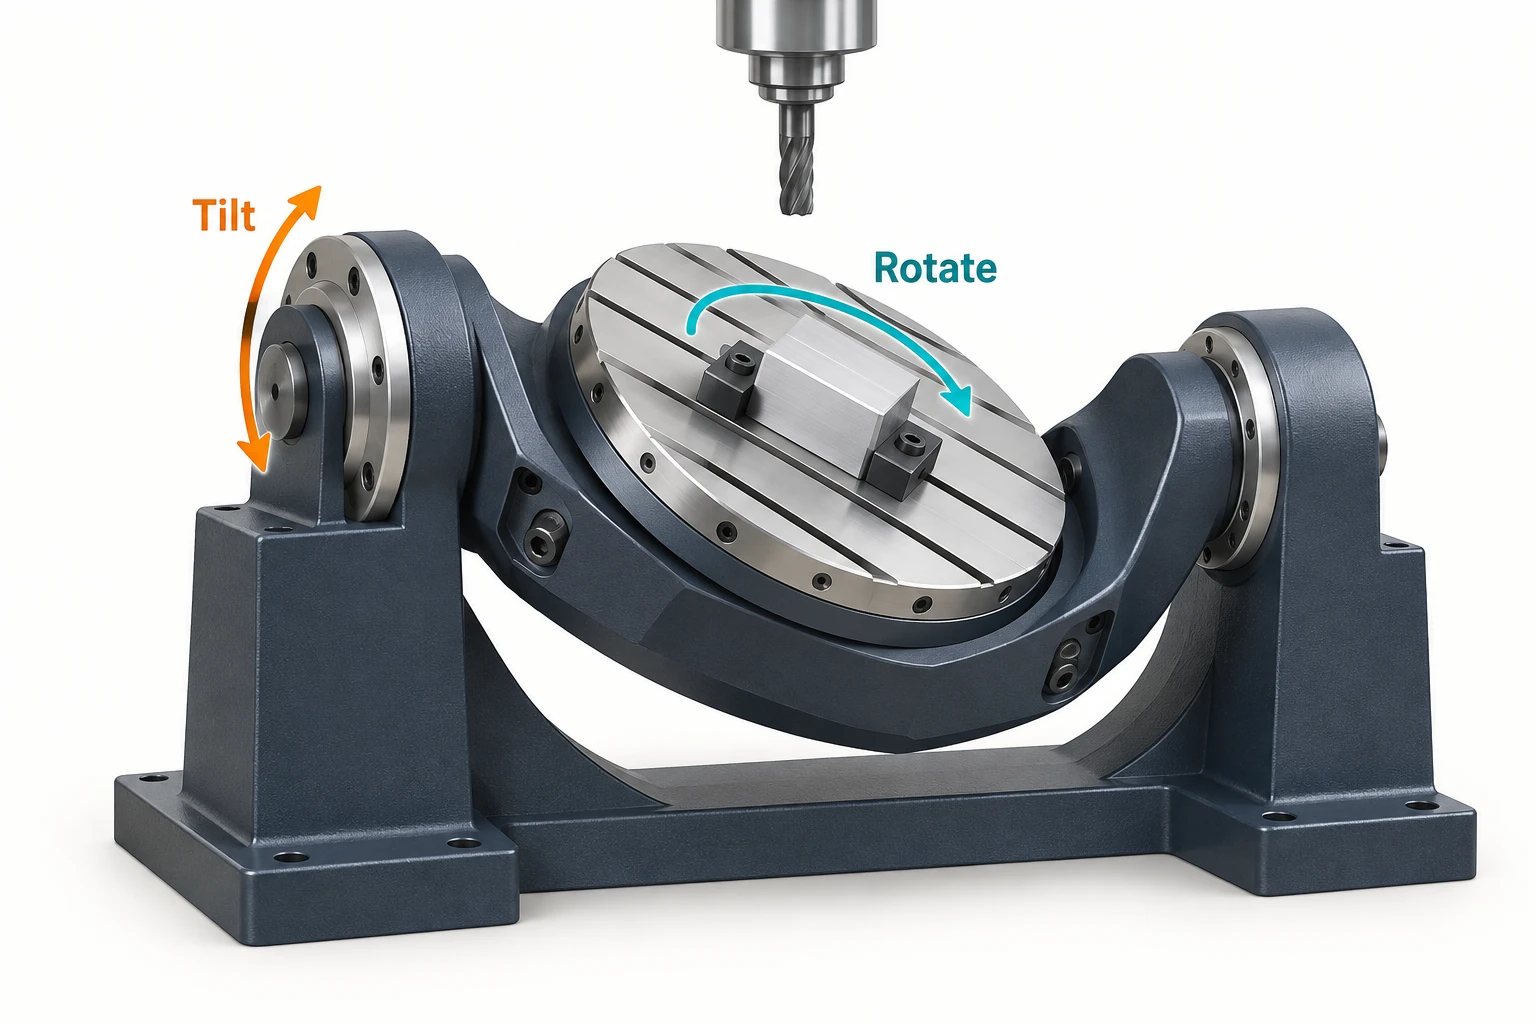
Um quinto eixo adiciona outra opção de orientação.
Na usinagem CNC de cinco eixos, duas direções rotativas permitem que um sistema de usinagem aborde combinações de inclinação e rotação. Isso pode ajudar com furos em faces inclinadas de maneiras distintas, com o acesso ao lado de recursos altos ou com superfícies para as quais a direção da ferramenta precisa mudar ao longo do percurso. Isso não elimina a necessidade de verificar a fresa, o porta-ferramenta e o dispositivo de fixação em relação à geometria real.
As rotações não precisam estar localizadas no mesmo lugar. Uma máquina de mesa-mesa rotaciona o conjunto de fixação em duas direções. Uma máquina de cabeçote-cabeçote altera a orientação do cabeçote do eixo-árvore, enquanto um projeto de cabeçote-mesa divide os movimentos rotativos entre os dois. Guia de configuração da Hurco ilustra por que a mesma contagem de eixos pode ter implicações diferentes quanto ao volume de trabalho e ao acesso.
Distinga também o equipamento do modo de corte: 3+2 e usinagem simultânea de cinco eixos utilizam os eixos rotativos de maneira distinta. Na usinagem 3+2, os dois eixos rotativos posicionam a peça ou o cabeçote e, em seguida, mantêm essa orientação enquanto os eixos lineares realizam o corte. Na usinagem simultânea de cinco eixos, os movimentos rotativo e linear podem ser coordenados durante o corte. Não é necessário que todos os cinco eixos se movam continuamente em cada segmento.
Artigo técnico da HEIDENHAIN sobre eixos rotativos torna explícita essa distinção de posicionamento. Um conjunto de furos retos em várias faces inclinadas pode exigir diversas orientações fixas, sem necessitar de movimento contínuo da ferramenta em cinco eixos. Uma superfície que se beneficia de uma direção contínua da ferramenta representa uma tarefa diferente.
Alinhe as direções dos recursos com um trajeto prático
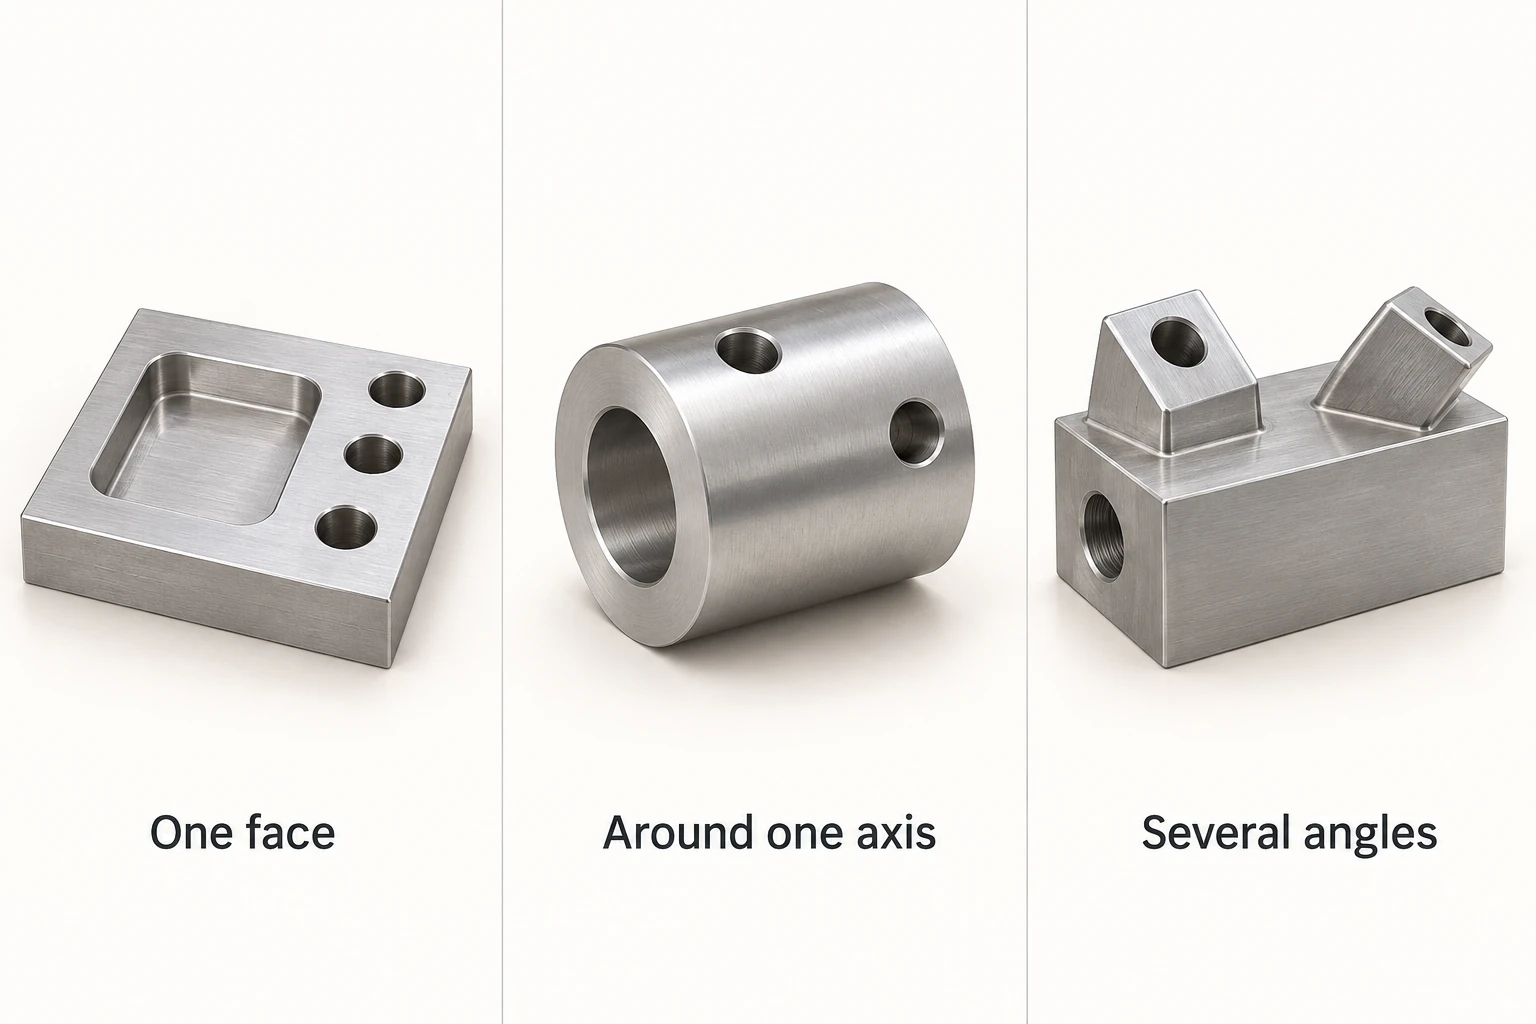
O acesso da ferramenta, sua orientação e o sistema de fixação determinam qual arranjo de eixos é adequado para cada uma dessas geometrias de peça.
| Peça de exemplo | Trajeto inicial razoável | O que poderia alterar a escolha? |
|---|---|---|
| Placa com um rebaixo superior e furos verticais | Usinagem de 3 eixos, desde que as ferramentas consigam alcançar o rebaixo e os furos na configuração escolhida | Um recurso obstruído, uma operação adicional lateral ou uma condição difícil de folga da ferramenta |
| Colar com furos radiais ao redor de sua circunferência | Fresagem indexada de 4 eixos para orientar as direções dos furos em relação ao eixo-árvore | Uma característica axial final exige outra abordagem; uma característica contínua envolvente pode exigir fresagem rotativa coordenada |
| Bloco com furos retos em várias faces inclinadas de maneira distinta | Compare configurações separadas de 3 eixos com posicionamento 3+2 | Uma mudança na direção da ferramenta ao longo de uma superfície pode justificar fresagem simultânea de 5 eixos; mesmo assim, uma face de fixação bloqueada ainda exige seu próprio plano |
Observe que um furo inclinado não constitui automaticamente um requisito de cinco eixos. Um dispositivo de fixação pode manter uma peça em um ângulo fixo em uma fresadora de três eixos. A troca envolve o trabalho adicional com o dispositivo ou a configuração, bem como a forma como as relações exigidas entre as características são mantidas. Inversamente, uma peça aparentemente simples pode justificar posicionamento rotativo caso contrário exija manuseio repetido.
A configuração dos eixos altera a forma como a ferramenta se aproxima das características; ela não substitui o processo de usinagem subjacente.
Verifique toda a configuração antes de optar por mais eixos
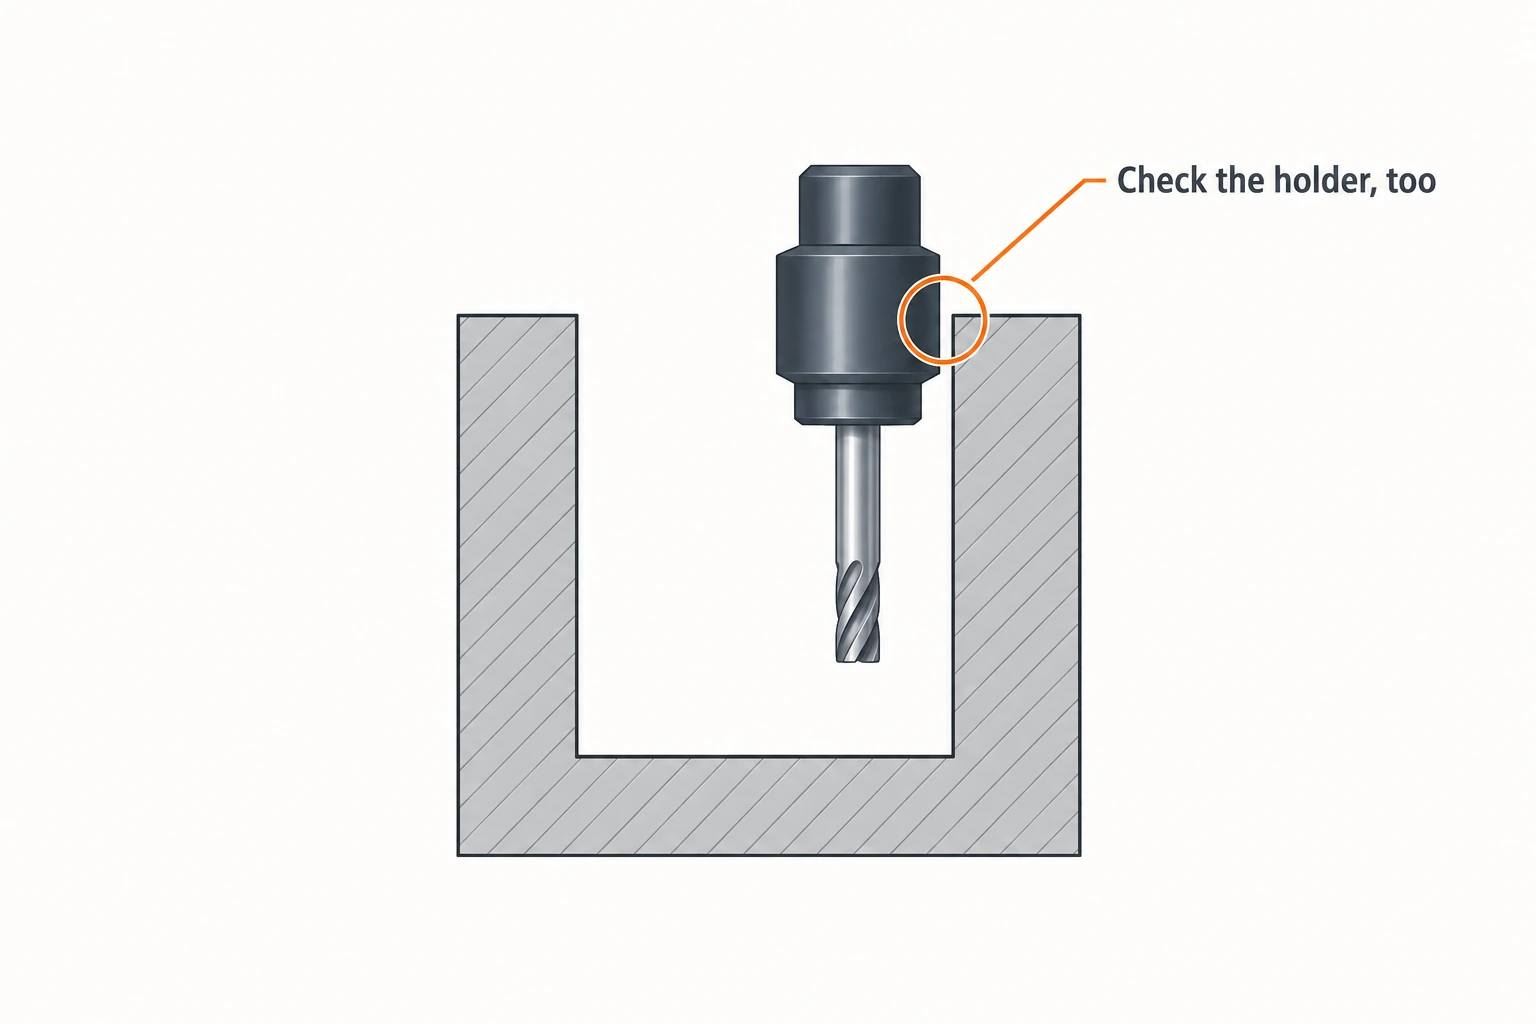
O alcance da ferramenta é um problema de montagem. A ponta da fresa pode alcançar uma superfície, enquanto o corpo mais largo do porta-ferramenta colide com uma parede. O inclinamento pode, às vezes, criar uma abordagem útil com uma ferramenta mais curta, mas nem todo inclinamento melhora a folga. A Hurco observa que algumas orientações da mesa podem exigir ferramentas mais longas para alcançar uma característica. As orientações da Sandvik Coromant para fresagem de perfil também relacionam as escolhas de extensão da ferramenta à geometria da cavidade e ao risco de vibração.
O dispositivo de fixação ocupa espaço físico. Adicionar uma mesa rotativa a uma fresadora de três eixos reduz o espaço disponível para a peça e para as ferramentas. Em uma mesa basculante (trunnion), verifique o volume varrido durante a rotação da peça, não apenas o espaço que ela ocupa na posição nivelada. Faces cobertas pelas garras ou pelo material de fixação não ficam expostas apenas porque a máquina possui cinco eixos.
Menos montagens eliminam algumas oportunidades de erro, mas não todas as fontes de erro. O posicionamento rotativo pode reduzir a necessidade de reestabelecer a localização da peça após o reprendimento. A precisão final ainda depende do desempenho dos eixos rotativo e linear, da calibração, do comportamento térmico, da deflexão da ferramenta e do sistema de fixação. Uma etiqueta indicando o número de eixos não é uma especificação de tolerância.
Compare o trabalho completo. Um movimento rotativo adicional pode economizar manuseio e permitir uma abordagem de usinagem mais eficiente, mas também pode acrescentar trabalho de programação, verificação ou de fixação. Uma placa simples pode obter pouca vantagem; já trabalhos repetidos em múltiplas faces podem obter ganhos muito maiores. A escolha útil é aquela que alcança as características exigidas com condições de montagem e usinagem gerenciáveis.
Perguntas frequentes
Qual é a principal diferença entre usinagem 3-eixos e 4-eixos CNC?
Uma configuração de fresagem de quatro eixos adiciona uma direção rotativa controlada aos eixos X, Y e Z. Ela pode apresentar características ao redor desse eixo sem necessidade de reprendimento da peça. Se a rotação pode ocorrer durante a usinagem depende da máquina e da configuração do controle.
Uma fresadora 3-eixos CNC consegue produzir superfícies curvas ou furos angulados?
Sim. Uma ferramenta adequada pode traçar superfícies curvas acessíveis usando os eixos X, Y e Z. Um furo angulado também pode ser executado quando uma fixação orienta seu eixo em direção ao eixo porta-ferramenta. Os limites são o acesso, as ferramentas e a montagem — não apenas a aparência do modelo CAD.
Uma máquina 5-eixos CNC sempre usina com os cinco eixos em movimento simultâneo?
Não. Ela pode usar usinagem de três eixos em uma orientação fixa, usinagem indexada 3+2, ou movimento simultâneo suportado. O número de eixos instalados e o movimento empregado para um corte específico são coisas distintas.
A usinagem de cinco eixos consegue usinar todas as faces em uma única montagem?
Não necessariamente. Superfícies presas ou de outra forma obstruídas podem exigir outra montagem. O alcance da ferramenta, o percurso rotativo e a folga para evitar colisões também limitam o acesso, mesmo quando dois eixos rotativos estão disponíveis.



