Nesta página
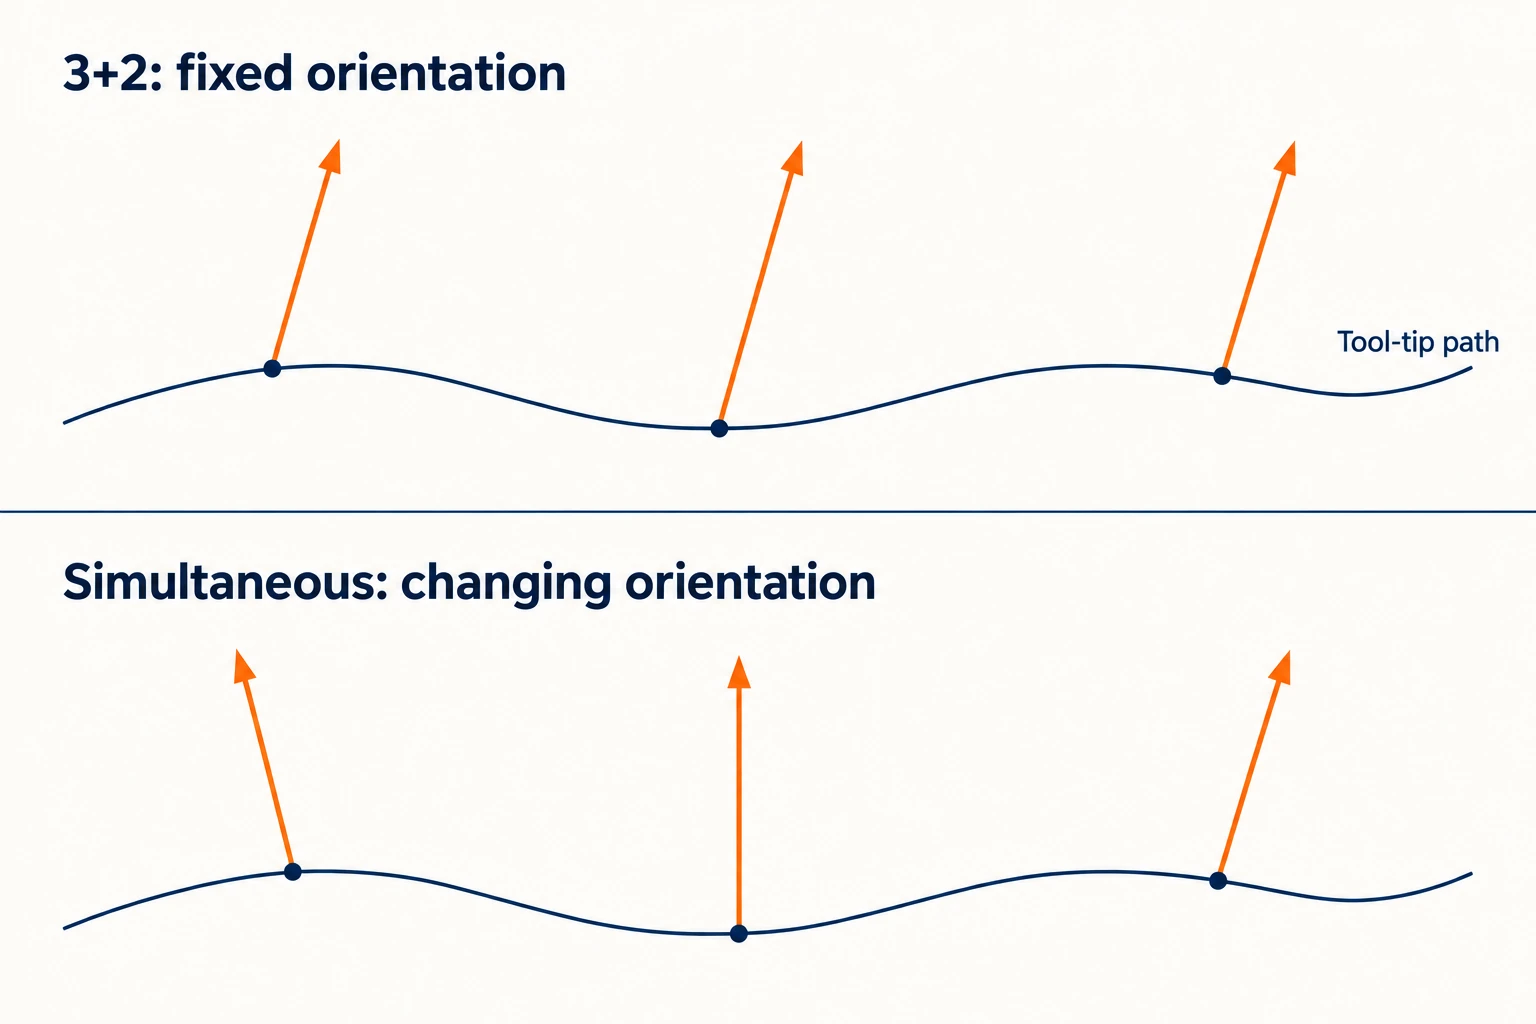
Na usinagem 3+2, dois eixos rotativos estabelecem uma orientação e permanecem nessa posição enquanto os eixos lineares realizam o corte. Na usinagem simultânea de cinco eixos, os movimentos rotativo e linear podem ser coordenados para alterar a orientação da ferramenta em relação à peça durante o corte. Ambos os modos podem ser utilizados em máquinas de cinco eixos adequadamente equipadas. A escolha útil é frequentemente feita operação por operação, em vez de uma única vez para toda a peça.
Um conjunto de furos inclinados pode exigir várias direções fixas. Uma passada de acabamento pode se beneficiar de mudanças de direção ao longo de uma superfície. A diferença está no que a ferramenta precisa fazer durante o corte. Para as configurações de máquina subjacentes, a comparação entre usinagem de três, quatro e cinco eixos explica quais movimentos cada arranjo adiciona.
Separe o trajeto da ferramenta de sua orientação
O trajeto da ponta da ferramenta descreve onde a fresa se desloca. A orientação do eixo da ferramenta descreve a direção em que seu eixo aponta em relação à peça. Um trajeto curvo não exige necessariamente uma orientação variável: uma fresa esférica pode seguir uma superfície contornada acessível mantendo fixa a direção de seu eixo.
| Pergunta | 3+2 Usinagem posicional | Usinagem simultânea de cinco eixos |
|---|---|---|
| O que ocorre durante uma passada de corte? | As posições rotativas permanecem fixas; os eixos lineares geram o trajeto. | O programa pode coordenar os movimentos lineares e rotativos para variar a direção relativa da ferramenta. |
| Como a próxima direção fica disponível? | Recuar, reposicionar e iniciar outra passada com orientação fixa. | Alterar a orientação dentro de um trajeto de corte, onde a estratégia e o folga o permitirem. |
| Qual é a principal razão para escolhê-la? | Uma abordagem fixa funciona para cada operação selecionada. | Alterar a abordagem durante uma passada fornece um benefício útil de acesso ou de contato de corte. |
Esta é uma distinção entre modos de usinagem, não uma regra segundo a qual peças aparentemente simples usam um modo e peças aparentemente complexas usam o outro. A documentação da Autodesk sobre tipos de usinagem classifica a orientação da ferramenta 3+2 juntamente com trajetórias de ferramenta de três eixos, incluindo estratégias tridimensionais de acabamento.
O que uma operação 3+2 realmente faz
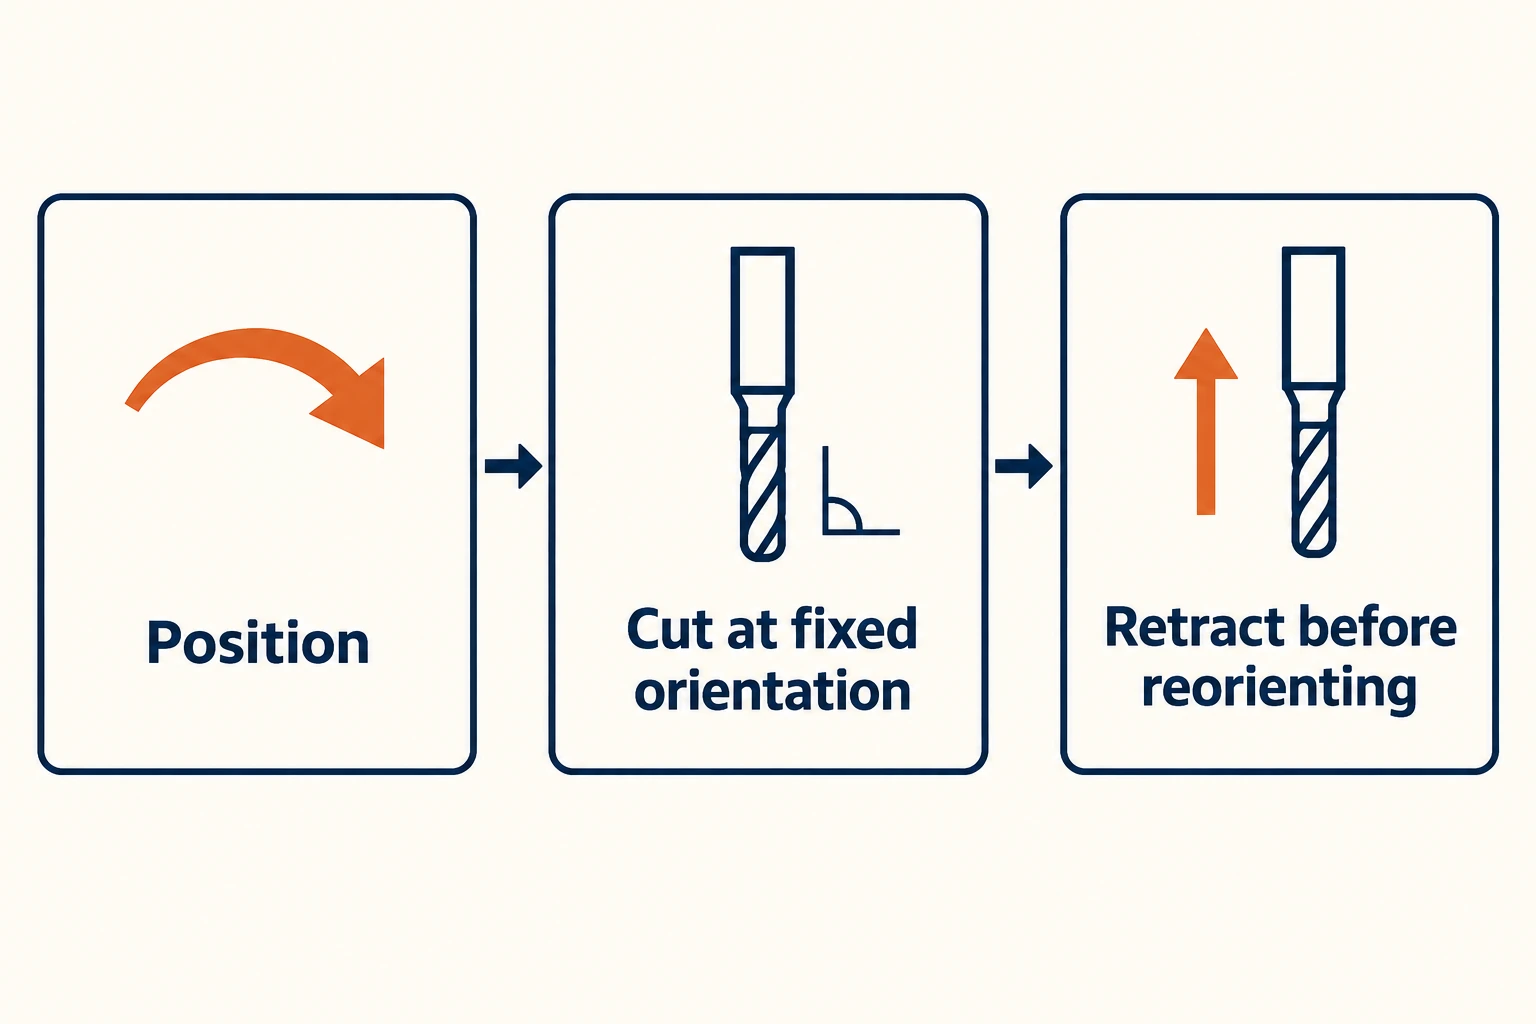
Imagine furar furos normais a um rebaixo inclinado de montagem. A máquina posiciona primeiro esse rebaixo frente ao eixo porta-ferramenta. Uma vez posicionado, os eixos rotativos permanecem estacionários enquanto a broca entra e sai dos furos. Em seguida, a máquina pode retrair-se e readquirir orientação para outro rebaixo sem soltar a peça do seu dispositivo de fixação.
Uma sequência posicional típica é:
- Mover a ferramenta para fora da peça e do dispositivo de fixação, preparando-se para a reorientação planejada.
- Posicionar os eixos rotativos e estabelecer as coordenadas de usinagem correspondentes.
- Usinar os recursos selecionados com as posições rotativas mantidas.
- Retrair antes de passar para a próxima orientação.
“Mantido” não especifica um freio mecânico universal ou um sistema de fixação; isso depende da máquina. Da mesma forma, uma posição inicial e final bem definida não prova que o movimento rotativo intermediário evita colisões com o dispositivo de fixação.
A mesma orientação fixa pode suportar usinagem de cavidades, contornos ou fresamento de superfícies tridimensionais, não apenas furação de uma face plana. Guia de controle de fresagem TNC da HEIDENHAIN explica transformações de coordenadas para usinagem em um plano de trabalho inclinado. Para as operações de corte propriamente ditas, consulte como funciona o fresamento CNC.
Quando a mudança de orientação justifica sua utilização
A usinagem simultânea de cinco eixos adiciona controle sobre a direção da ferramenta ao longo da trajetória de corte. Dependendo da geometria, isso pode ajudar a manter o porta-ferramenta afastado de superfícies adjacentes, preservar um contato útil entre ferramenta e peça ou prosseguir com uma passada de acabamento através de uma região que, caso contrário, exigiria orientações separadas.
A máquina pode alcançar isso inclinando a peça, movendo a cabeça do eixo porta-ferramenta ou combinando ambos. O que importa é a relação resultante entre ferramenta e peça. A ferramenta não precisa permanecer perpendicular à superfície: o ângulo escolhido segue a estratégia de corte e os requisitos de folga.
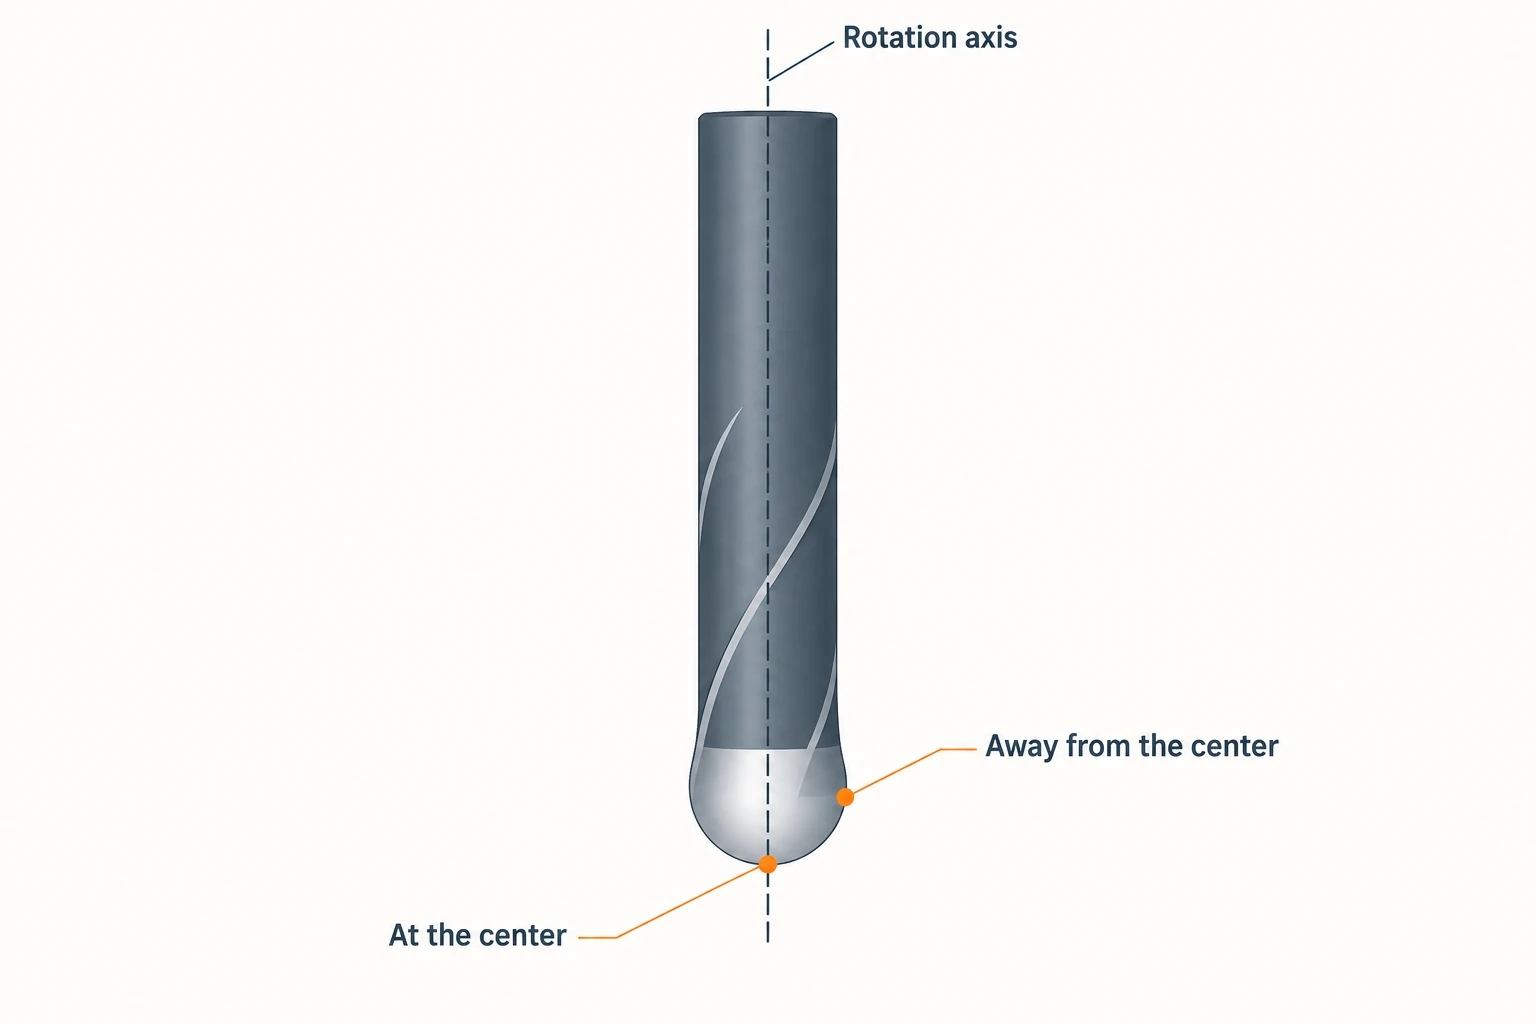
Uma fresa de ponta esférica fornece um exemplo concreto. Sua velocidade de corte rotacional aproxima-se de zero no centro da ponta. Deslocar o ponto de contato para longe desse centro confere à aresta engajada um raio de rotação maior. Orientações da Sandvik Coromant para fresagem de perfis explicam por que a inclinação pode melhorar essa condição de contato. Uma inclinação fixa pode ser suficiente para uma região específica; entretanto, variações na inclinação da superfície podem tornar útil uma inclinação variável. Não existe um único ângulo útil para todas as ferramentas e peças.
Esse benefício é condicional. Uma estratégia inadequada de orientação pode causar interferência do porta-ferramenta ou movimentos rotativos difíceis. O acabamento superficial também depende da geometria da ferramenta, do espaçamento entre passes, da avanço, da excentricidade e das vibrações. Nem uma superfície lisa nem um bom acabamento são exclusivos da usinagem simultânea, e nenhum desses resultados decorre automaticamente da escolha dessa modalidade.
Uma única peça pode utilizar ambas as estratégias.
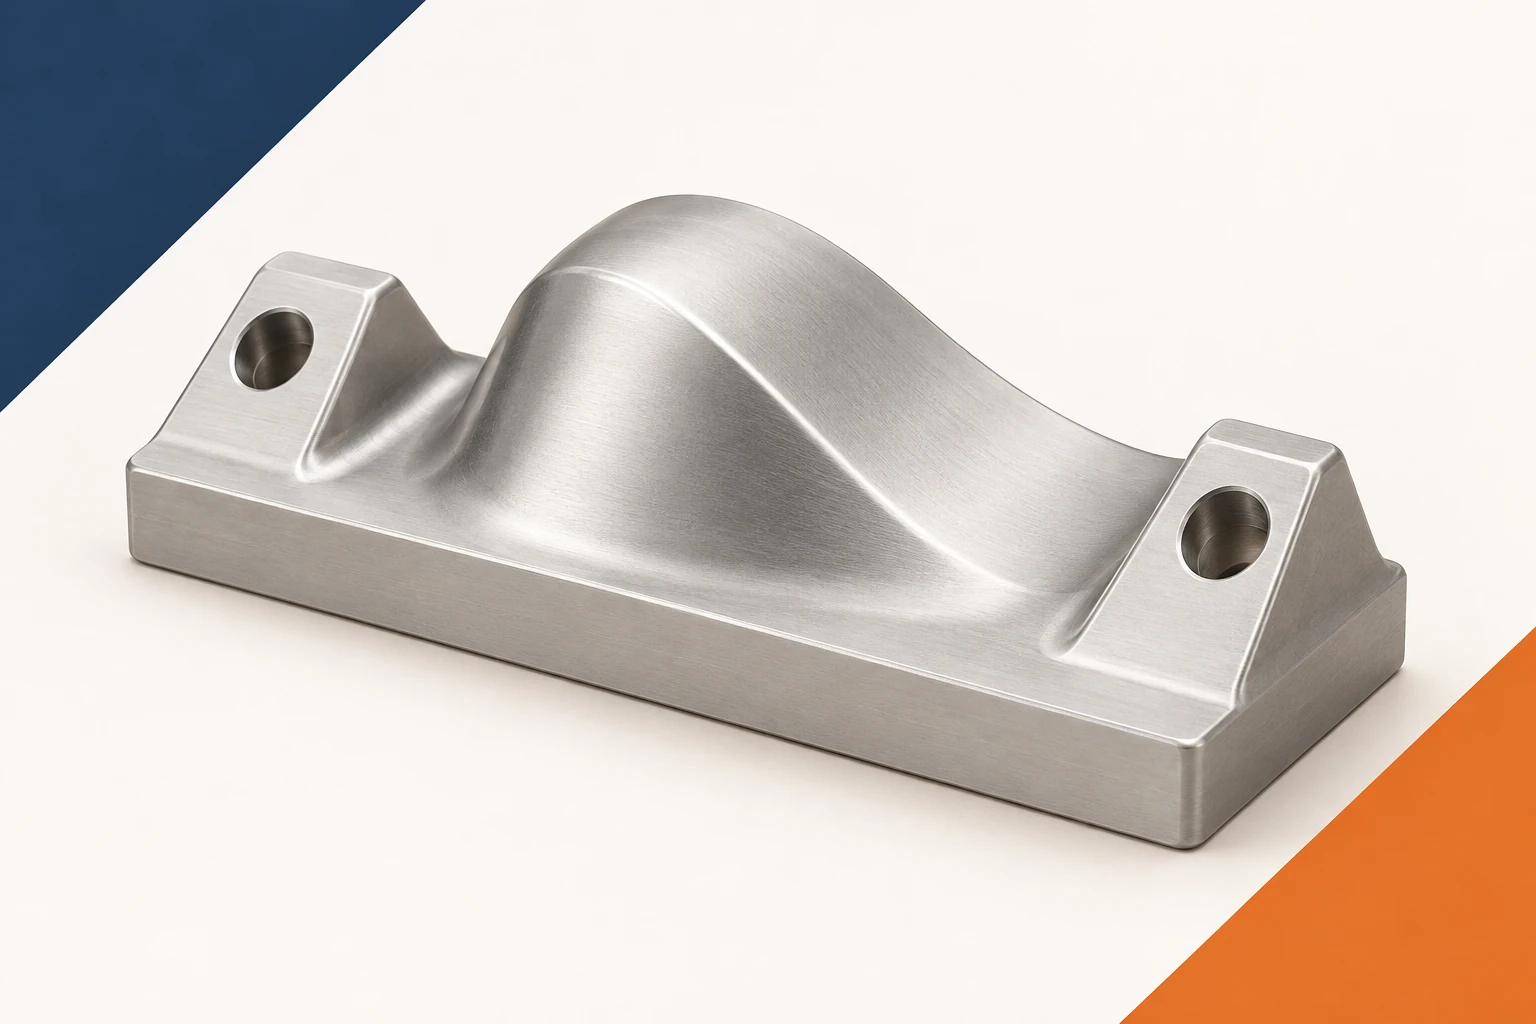
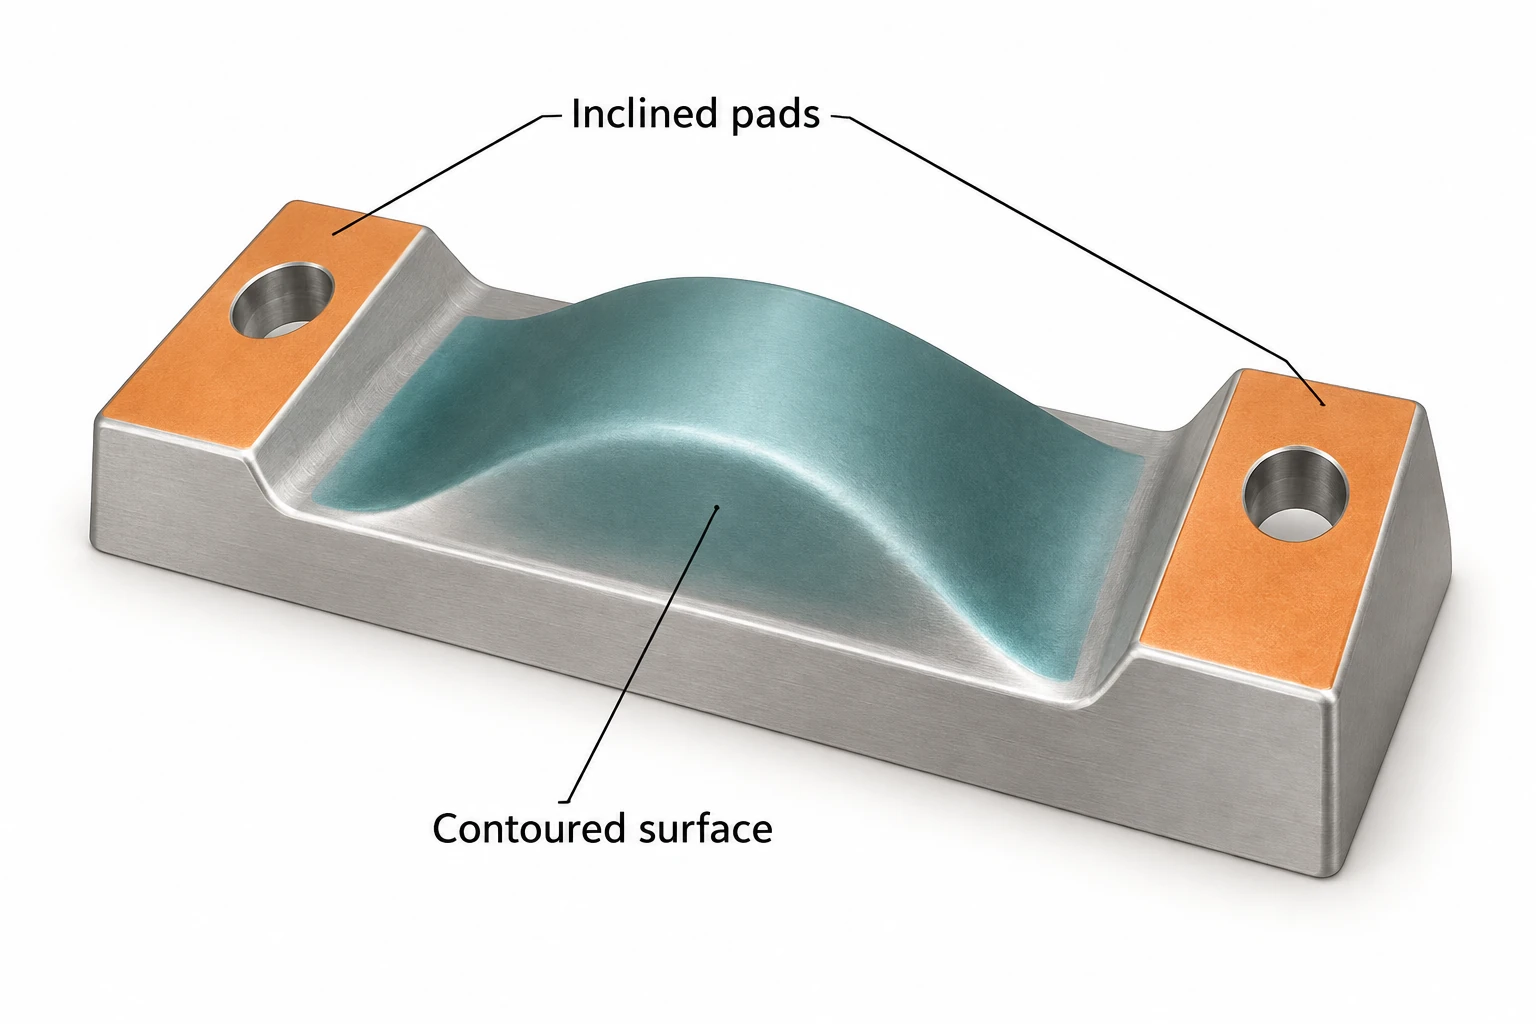
Considere uma pastilha de ferramenta com bases de montagem inclinadas e uma forma central suavemente variável. Para usinagem CNC de cinco eixos, trate cada operação como uma questão distinta quanto ao acesso e ao contato, preservando ao mesmo tempo uma configuração de fixação viável.
| Operação na pastilha | Abordagem inicial | Motivo para reconsiderar |
|---|---|---|
| Remover o material removível acima da base | Desbaste em três eixos a partir de uma orientação fixa | O material remanescente torna-se inacessível ou exige alcance excessivo da ferramenta. |
| Furar as bases inclinadas | 3+2 posicionamento para a direção do furo em cada base | O porta-ferramenta ou o dispositivo de fixação bloqueia a abordagem, mesmo após o posicionamento. |
| Acabamento da forma central | Teste primeiro um caminho de acabamento com orientação fixa; considere o movimento simultâneo onde a mudança de direção for vantajosa. | Uma única direção fixa resulta em contato ou folga inadequados; dividir a forma em regiões indexadas introduz transições indesejáveis. |
| Acabamento de uma superfície coberta pelo dispositivo de fixação | Planeje outra configuração de fixação ou montagem. | Nenhum dos modos de corte expõe material que permanece fisicamente preso ou obstruído. |
A forma central não é, por si só, uma característica de usinagem simultânea de cinco eixos apenas por ser curva. Se uma única orientação proporcionar acesso e contato adequados em toda a sua extensão, um caminho com orientação fixa pode ser suficiente. Se forem utilizadas várias regiões indexadas, planeje como os passes de acabamento dessas regiões se encontram; limites visíveis podem resultar de condições de corte ou posicionamento incompatíveis, mas não são uma propriedade inevitável de 3+2.
Essa abordagem mista mantém os cortes convencionais simples e reserva a alteração de orientação apenas para as operações que dela se beneficiam. Ela também separa a mudança de modo de corte de um regrampeamento físico da peça.
Adapte o programa à máquina
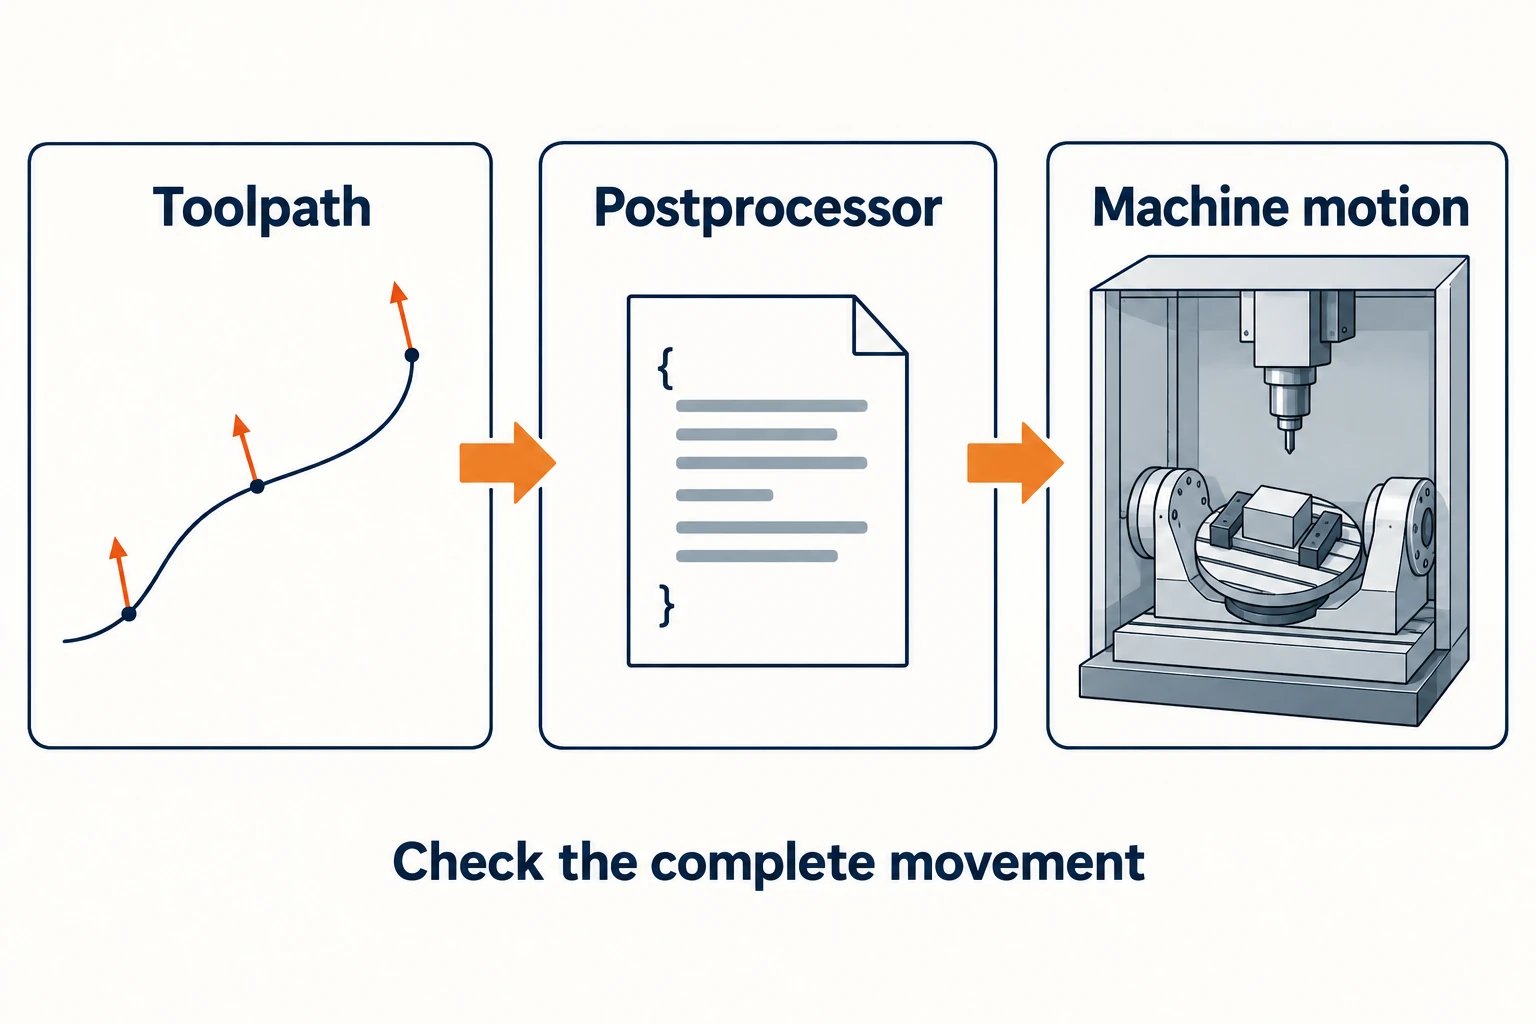
Um caminho-ferramenta CAM é apenas parte do resultado. O pós-processador traduz-no em instruções específicas para uma determinada máquina e seu controlador. O arranjo rotativo da máquina, as convenções de direção, os limites de deslocamento, os comprimentos das ferramentas e os desvios de trabalho devem estar alinhados com essa tradução.
As funções de coordenação também desempenham tarefas distintas. Um plano de trabalho inclinado estabelece coordenadas para usinagem em uma orientação selecionada. O controle do ponto central da ferramenta leva em conta as posições rotativas variáveis e a geometria da ferramenta ao gerar o movimento comandado da ferramenta. Seus nomes e implementações variam conforme o controlador; a presença de uma função de posicionamento não garante capacidade de usinagem simultânea.
Por exemplo, a Haas documenta Desvio Dinâmico de Trabalho para posicionamento 3+1 e 3+2 separadamente de Controle do Ponto Central da Ferramenta para contornagem simultânea. Esses são exemplos de funções específicas de um determinado controlador, não comandos intercambiáveis para outras máquinas. O tratamento de coordenadas deve corresponder ao pós-processador selecionado, à configuração da máquina e às funções do controlador.
Antes da usinagem, verifique mais do que apenas o contato da fresa com a superfície pretendida:
- Todo o conjunto da ferramenta: inclua o porta-ferramenta e o comprimento real da ferramenta utilizado.
- Todo o movimento: inclua aproximações, retratações, indexação e qualquer reposicionamento rotativo necessário, além dos passes de corte.
- A configuração real: inclui o material remanescente, a geometria do dispositivo de fixação e os limites de deslocamento da máquina.
A documentação de simulação de máquinas da Autodesk distingue a verificação de trajetórias de ferramenta com um modelo de máquina da simulação sem ele. Uma simulação só pode verificar a geometria e o comportamento da máquina que representa; ela não substitui a verificação da configuração nem a inspeção da peça acabada.
Compare a operação completa
Compare as duas rotas com base nos mesmos requisitos da peça. Inclua programação e verificação, ferramentas e dispositivos de fixação, tempo de corte, indexação e movimentos de retratação, além de qualquer acabamento posterior ou trabalho adicional de configuração.
3+2 pode ser eficiente quando poucas direções fixas concluem o trabalho. O movimento simultâneo pode eliminar transições repetidas ou melhorar o contato ao longo de uma superfície, mas mudanças na direção da ferramenta também exigem que os eixos rotativos acelerem e desacelerem. O guia de suavização do eixo da ferramenta da Autodesk explica como mudanças bruscas de orientação podem interromper o movimento suave. Um caminho com aparência mais contínua não é necessariamente a rota produtiva mais curta.
O teste útil é específico: identifique a operação que exige mudança de orientação, nomeie o benefício e verifique se o movimento completo da máquina pode entregá-lo. Use esse resultado para escolher o modo adequado a cada operação.
Perguntas frequentes
A usinagem 3+2 é uma forma de usinagem de cinco eixos?
Sim. É frequentemente chamada de usinagem de cinco eixos posicional ou indexada. Dois eixos rotativos definem uma orientação, enquanto os eixos lineares realizam o corte mantendo essas posições rotativas fixas. Difere da usinagem simultânea de cinco eixos.
A usinagem simultânea de cinco eixos significa que todos os cinco eixos se movem em cada bloco?
Não. O programa coordena os eixos necessários para cada segmento. Um programa de cinco eixos simultâneos pode conter segmentos com posições rotativas inalteradas, bem como segmentos que alteram a orientação durante o corte.
A usinagem 3+2 pode produzir uma superfície curva lisa?
Sim, desde que uma ferramenta adequada consiga alcançar e finalizar a superfície na orientação fixa selecionada. A curvatura isoladamente não exige movimento simultâneo. O contato da ferramenta, o folga e a forma como passes adjacentes se encontram determinam se a mudança de orientação seria vantajosa.
Um único programa pode combinar 3+2 e operações simultâneas?
Sim, em uma máquina e controle que suportem os modos exigidos, com um pós-processador corretamente configurado. As transições entre modos exigem o tratamento apropriado de coordenadas e compensações, além de verificações de folga para os movimentos de ligação.



