Nesta página
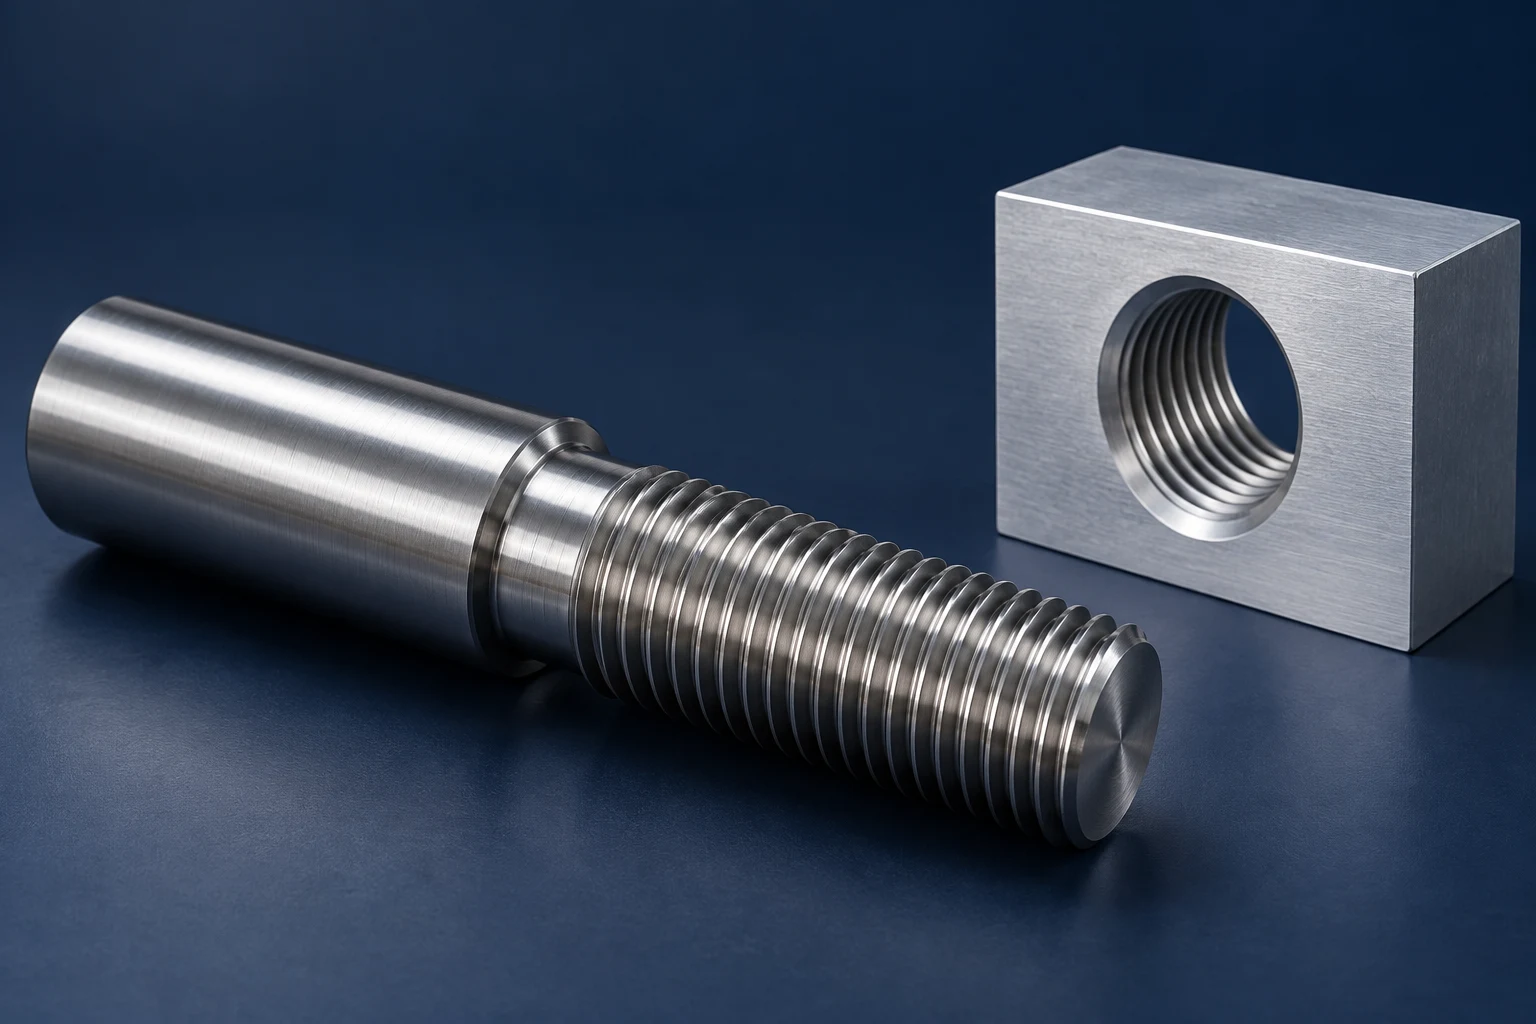
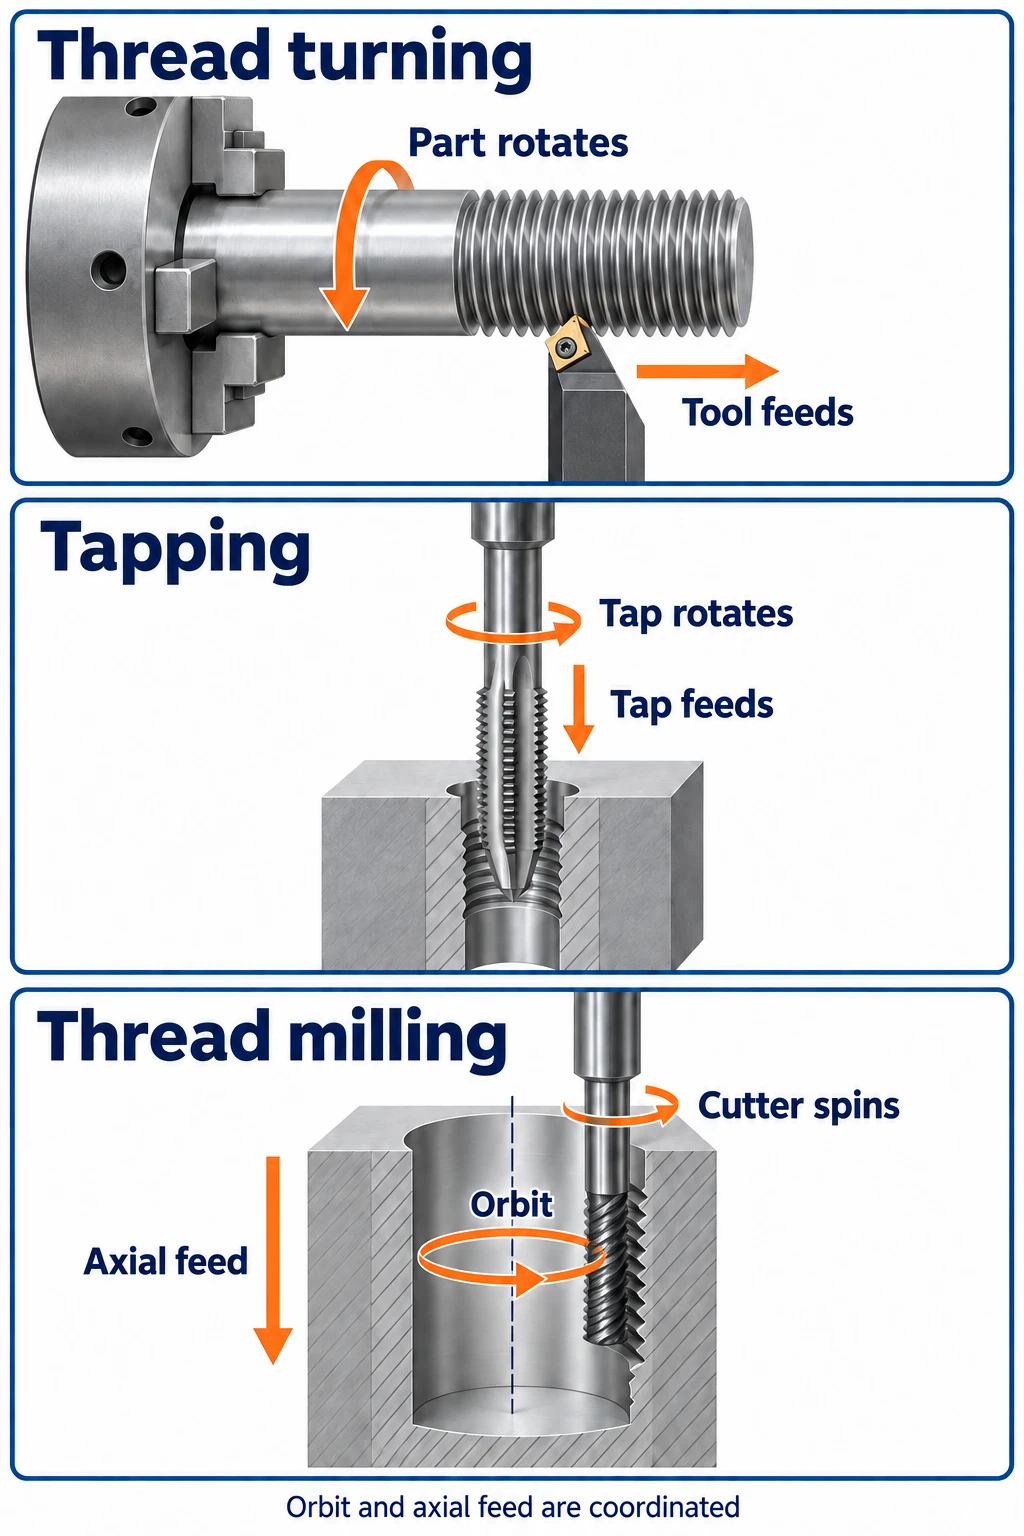
O rosqueamento por torneamento utiliza uma ferramenta de corte sincronizada com a peça giratória. O rosqueamento por alisamento (tapping) emprega uma macho para usinar ou conformar uma rosca interna. O rosqueamento por fresamento usa uma fresa rotativa que segue um percurso helicoidal, e ferramentas adequadas podem produzir roscas tanto internas quanto externas.
O melhor ponto de partida é a localização da rosca e a forma como a peça é fixada. Uma rosca externa em um eixo geralmente é adequada para torneamento. Para um furo roscado em um bloco, a comparação mais útil costuma ser entre rosqueamento por alisamento (tapping) e rosqueamento por fresamento. O acesso da ferramenta, o material, o tamanho da rosca e os requisitos de produção então restringem ainda mais a escolha. Para um parafuso roscado, a página parafusos personalizados para máquinas também aborda a geometria da cabeça, do acionamento e do corpo.
Como os três métodos criam uma rosca
| Método | Localização da rosca | O que se move em uma configuração típica | O que cria a rosca |
|---|---|---|---|
| Rosqueamento por torneamento | Externa ou interna | A peça gira; a ferramenta avança ao longo de seu eixo. | Uma aresta de corte com perfil definido segue a mesma hélice em cortes sucessivos. |
| Rosqueamento por alisamento (tapping) | Interna | A macho e o furo giram relativamente um ao outro enquanto avançam axialmente. | A geometria da macho usina ou conforma a rosca à medida que ela penetra no furo. |
| Rosqueamento por fresamento | Externa ou interna, com ferramentas adequadas | A fresa gira e desloca-se ao redor do eixo da rosca enquanto se move axialmente. | O perfil da fresa e o percurso helicoidal programado geram a rosca. |
O rosqueamento por torneamento acompanha a peça giratória
Em CNC torneamento, uma pastilha de roscamento usina a superfície externa de um eixo, ou uma barra de roscamento alcança o interior de um furo. Passagens sucessivas aprofundam a rosca. O deslocamento axial da ferramenta é sincronizado com a rotação da peça, de modo que cada passagem siga o mesmo sulco.
Esse deslocamento por revolução é o passo. Em um filete de uma única entrada, o passo equivale ao passo axial — a distância axial entre cristas adjacentes do filete. Um filete de múltiplas entradas possui mais de uma hélice, de modo que seu passo é maior que seu passo axial. Essa distinção é relevante ao descrever o movimento, mesmo que aqui o foco esteja nos filetes comuns de uma única entrada.
O torneamento interno exige espaço suficiente no furo para a haste e a aresta de corte. Uma haste longa e esbelta também torna mais difícil controlar as vibrações e a remoção de cavacos. Essas são preocupações centrais no torneamento interno de roscas.
A rosqueação introduz a forma da rosca no furo.
Uma macho é selecionada conforme o tamanho, o passo axial e a forma da rosca exigidos. A rotação da macho em relação ao furo e seu deslocamento axial devem permanecer coordenados. A macho pode girar em um bloco fixo, ou uma configuração de torno pode fornecer rotação relativa através da peça; a rosqueação não se limita a fresadoras.
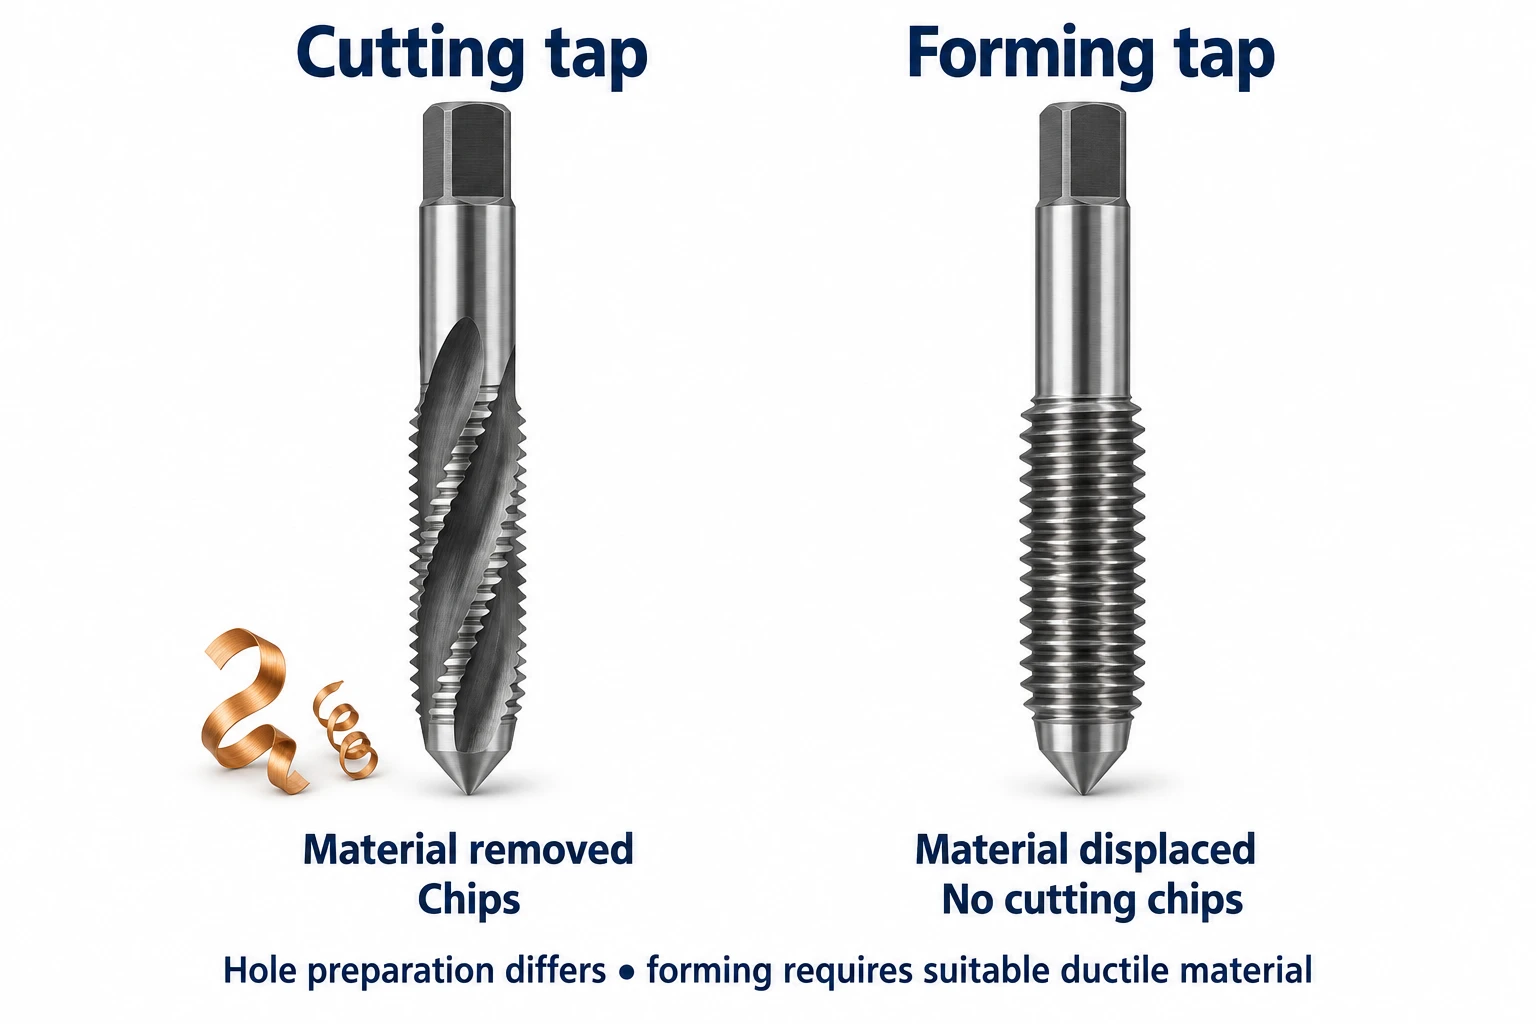
Machos de corte removem material e geram cavacos. Machos de conformação, também chamados de machos de rolagem, deslocam material suficientemente dúctil para criar a rosca sem gerar cavacos. A rosqueação por conformação exige preparação específica do furo e lubrificação: o diâmetro do furo inicial para um macho de corte não pode ser simplesmente adotado. A escolha do tipo de macho depende tanto do material quanto do furo.
A fresagem de roscas adiciona uma órbita em torno do eixo da rosca.
Uma fresa para roscas gira em torno de seu próprio eixo enquanto a máquina a desloca ao longo de uma hélice. Para uma rosca interna, a ferramenta é menor que o furo e se move ao redor de sua parede. Para uma rosca externa, ela se desloca ao redor da superfície externa da característica.
Em um centro de usinagem utilizado para CNC fresagem, a fresagem de roscas envolve movimento coordenado nos dois eixos que descrevem o círculo e no terceiro eixo ao longo do furo. Para uma rosca de uma única entrada, uma órbita completa em torno do eixo da rosca avança um passo axial; uma única revolução da própria fresa não o faz. Essa distinção é visível em caminhos de ferramenta para fresagem de roscas.
O que altera a escolha?
Comece com a configuração que você já precisa
Se um eixo já está sendo torneado, adicionar uma rosca na mesma configuração pode ser uma solução direta. Uma carcaça grande e irregular montada em um centro de usinagem apresenta um problema diferente: roscamento por macho ou fresamento de roscas pode alcançar seus furos sem girar toda a carcaça em torno do eixo de cada furo.
A simples denominação da máquina não é decisiva. Um torno pode suportar roscamento por macho e, com as ferramentas acionadas necessárias e eixos coordenados, também fresamento de roscas. Verifique a configuração real e o acesso à característica. Para cada método, a ferramenta e o porta-ferramenta devem ter folga em relação à geometria circundante durante toda a operação.
Furos cegos exigem espaço além das roscas completas
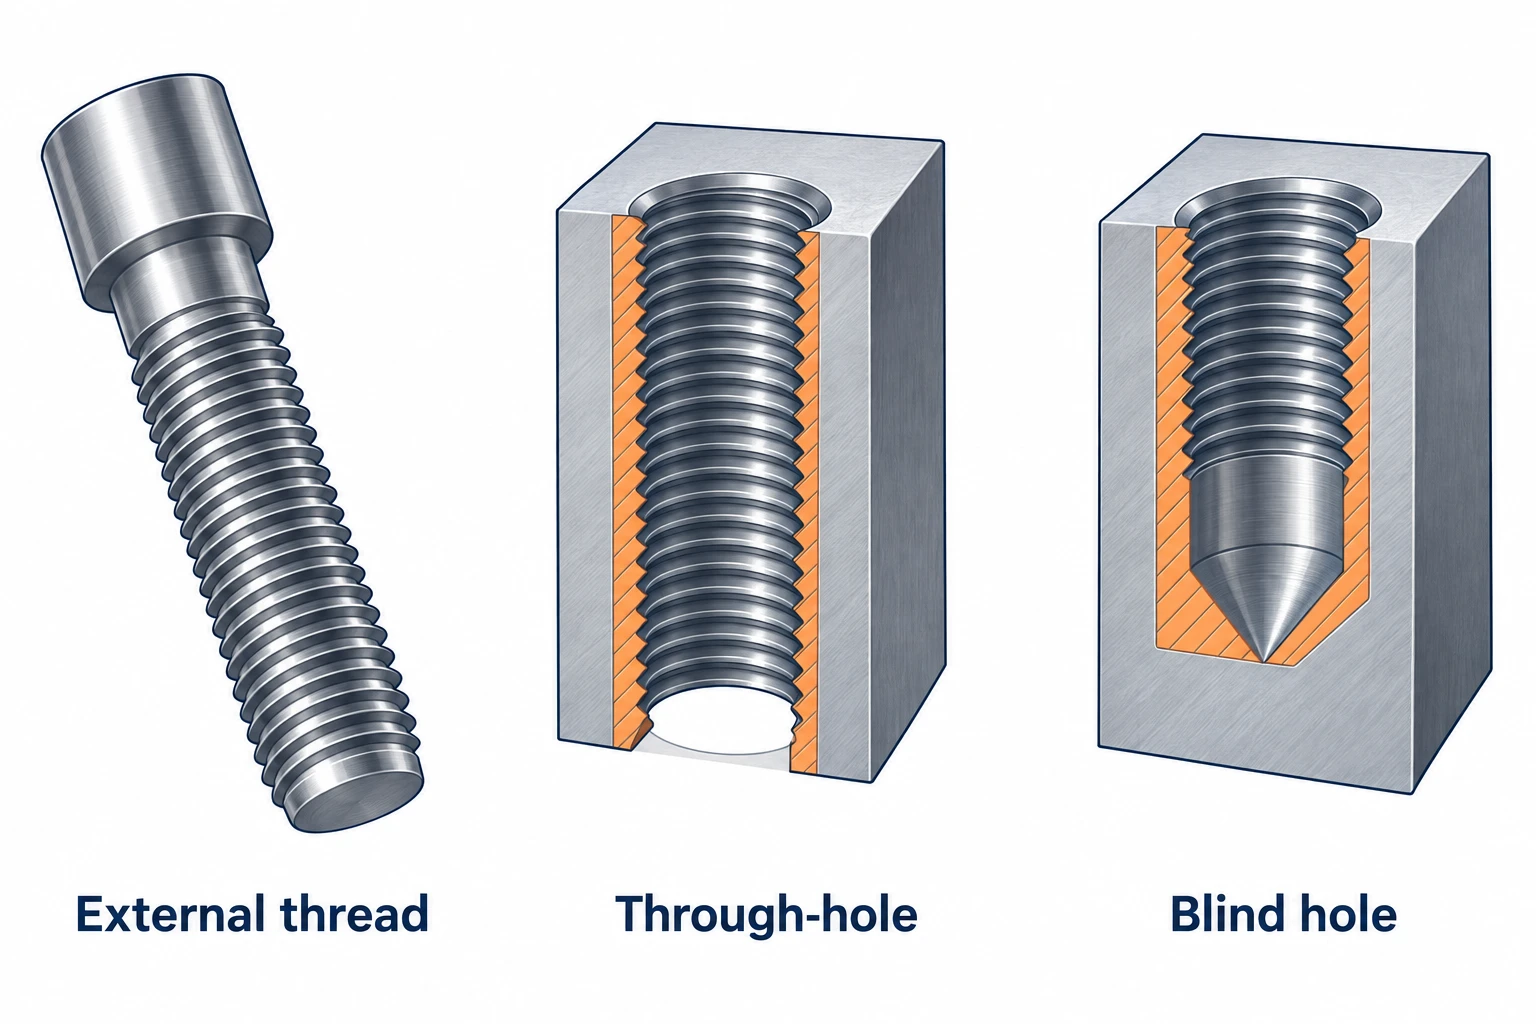
Um furo cego termina no interior da peça. Sua profundidade de furação e seu comprimento de rosca completa são dimensões diferentes. A ponta cônica de corte ou conformação de um macho estende-se além da última rosca completa que ele produz, enquanto o furo furado pode terminar em um cone. Um macho de fundo reduz essa ponta cônica, mas ainda assim exige espaço.
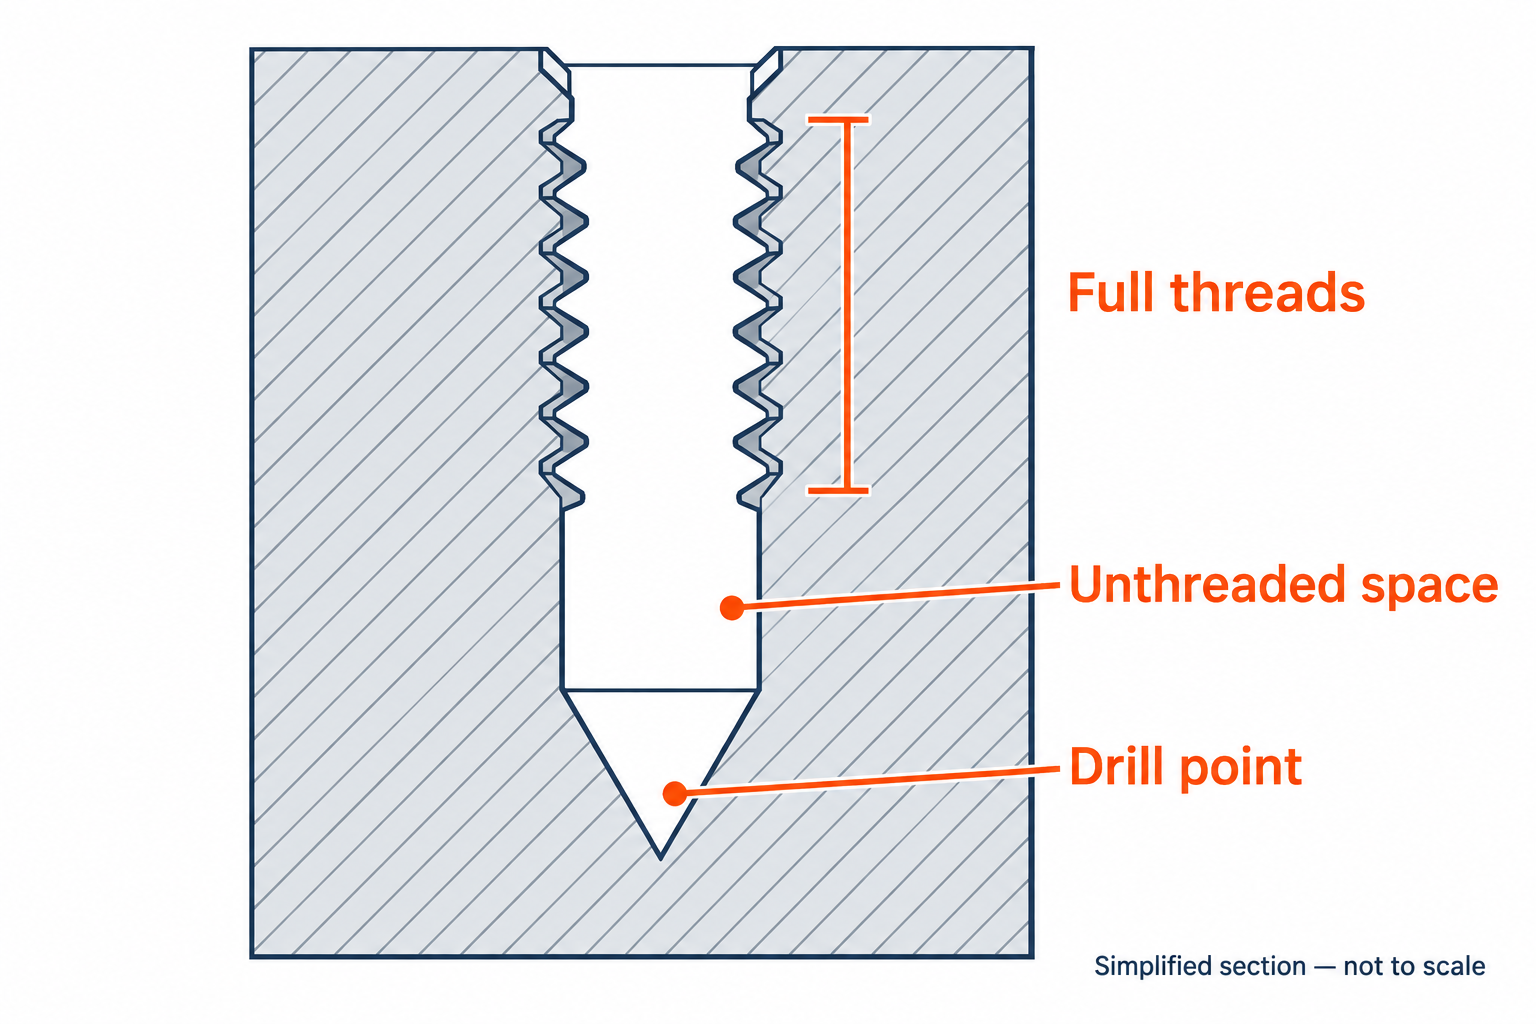
Um fresador de roscas adequado pode cortar mais próximo do fundo, mas seu perfil de corte, pescoço e trajetória de entrada ainda exigem folga. Escolha a ferramenta com base no comprimento exigido de rosca completa e na geometria disponível do furo. Alongar o furo furado só é viável se a peça tiver material suficiente abaixo dele. O guia de projeto para usinagem aborda as considerações de projeto mais amplas.
Ajuste de tamanho e reutilização de ferramentas favorecem ferramentas distintas
O fresamento de roscas permite ajustar a trajetória de corte programada para trazer o tamanho da rosca dentro da tolerância. Isso pode auxiliar no controle de ajuste e na compensação por desgaste; a EMUGE descreve esse uso do ajuste de deslocamento da ferramenta. A torneamento também oferece ajuste de tamanho por meio da posição da ferramenta. No roscamento por macho, o controle de tamanho depende mais diretamente da seleção da geometria e da tolerância adequadas do macho, seguida do controle da preparação do furo e do processo.
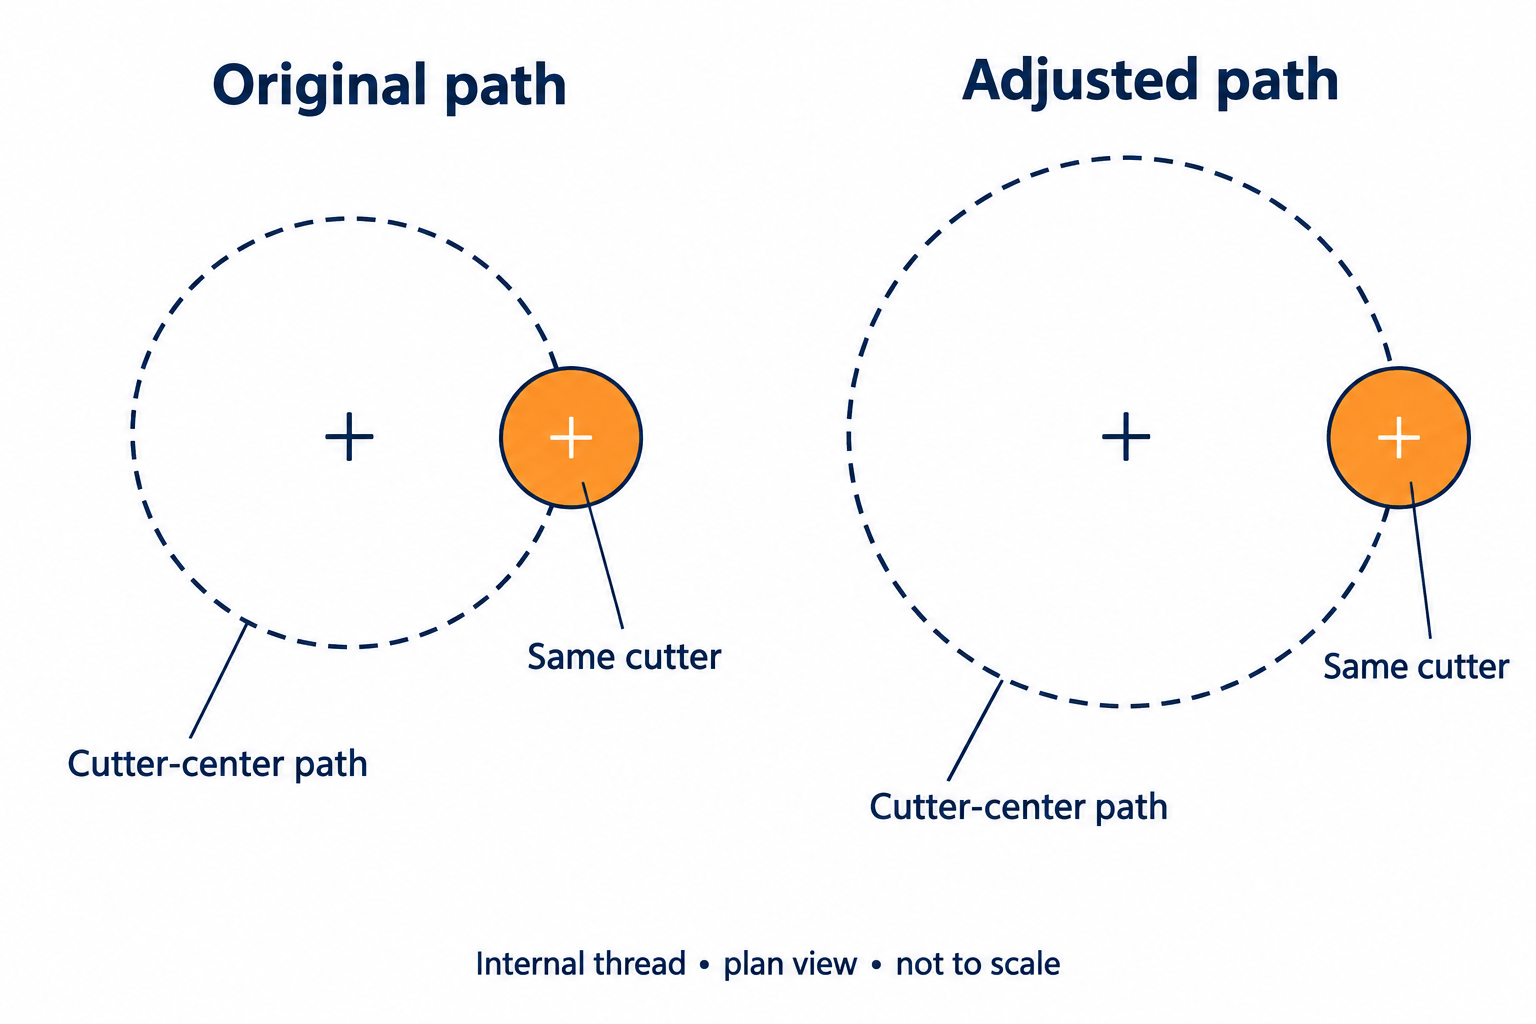
A reutilização de ferramentas tem limites. Uma fresa para roscas de múltiplas fileiras pode usinar diversos diâmetros com o mesmo passo, dentro de sua faixa útil. Determinadas ferramentas de única fileira cobrem uma faixa de passos, mas seu ângulo de perfil, geometria de corte e folga ainda devem ser adequados à rosca. Fresas de única e múltiplas fileiras oferecem diferentes tipos de flexibilidade. Alterar o programa não transforma uma ferramenta inadequada na ferramenta correta.
Compare a operação completa, incluindo falhas
A roscagem com macho é frequentemente produtiva para roscas internas padrão e repetitivas, desde que o macho, o material e a geometria do furo sejam compatíveis entre si. A usinagem de roscas adiciona um trajeto orbital da ferramenta, e algumas aplicações exigem mais de uma passagem de corte. Contudo, seu controle adicional pode ser útil quando um furo difícil ou uma peça quase concluída tornam especialmente valiosa a confiabilidade do processo.
Machos de corte e machos de conformação também apresentam considerações distintas quanto às cavacos: a remoção de cavacos é crítica no primeiro caso, enquanto, no segundo, importam o escoamento do material, o diâmetro do furo e a lubrificação. A usinagem de roscas também gera cavacos, e sua fresa ainda pode quebrar ou sofrer desvio. Compare o tempo real de ciclo, vida útil da ferramenta, inspeção e custos de recuperação ou descarte para a configuração pretendida, em vez de atribuir a um único método vantagens universais de velocidade ou precisão.
Três peças, três pontos de partida diferentes
A geometria da peça determina qual método de roscagem pode acessar e concluir as características exigidas.
| Peça e característica | Ponto de partida | O que poderia alterar a escolha? |
|---|---|---|
| Eixo de ajuste em aço com rosca externa ao lado de um ombro | Rosqueamento por torneamento, utilizando a mesma configuração empregada para usinar o eixo. | A saída da rosca (runout) e a saída da ferramenta devem ser compatíveis com a geometria do ombro. Acesso restrito pode exigir uma ferramenta ou trajetória diferente. |
| Bloco de montagem em alumínio com furos roscados passantes padrão repetidos | Rosqueamento com macho, utilizando uma ferramenta compatível com a liga e o furo. | Tamanhos mistos de roscas, controle instável de cavacos ou a necessidade de ajuste dimensional podem justificar a fresagem de roscas. A rosqueamento por conformação depende da adequação do material e dos requisitos especificados. |
| Uma carcaça quase concluída com uma rosca cega próxima ao fundo do furo | Avalie a fresagem de roscas para garantir acesso ao comprimento total exigido da rosca. | A fresa e o porta-ferramenta devem se encaixar adequadamente, e a máquina deve suportar a trajetória programada. Uma macho de passo curto adequado ainda pode ser uma solução prática. |
Escolha o método com base na característica da peça, depois verifique a rosca obtida.
Comece considerando uma rosca externa ou interna, a configuração existente e a folga disponível para a ferramenta. Em seguida, compare as vantagens práticas: a abordagem direta da rosqueamento para furos repetidos, a adequação do torneamento para peças rotativas e o controle preciso da fresagem sobre uma trajetória helicoidal. Os três métodos podem produzir roscas úteis quando a aplicação e as ferramentas forem compatíveis.
O método empregado não substitui o critério de aceitação. A rosca final ainda deve atender à forma, dimensão, ajuste e comprimento útil especificados. Se você estiver discutindo uma peça com um fornecedor, esses detalhes são fundamentais para tornar a escolha significativa.
Perguntas frequentes
Qual é a diferença entre torneamento de roscas, rosqueamento e fresagem de roscas?
O torneamento de roscas gera a rosca sincronizando a alimentação axial da ferramenta com a rotação da peça. O rosqueamento corta ou conforma uma rosca interna com um macho. A fresagem de roscas utiliza uma fresa giratória que se desloca ao longo de uma trajetória helicoidal. O torneamento e a fresagem podem produzir roscas internas ou externas, desde que as ferramentas e o acesso sejam adequados à característica da peça.
Quando devo optar pela fresagem de roscas em vez do rosqueamento?
Considere a fresagem de roscas quando for necessário ajustar o tamanho da rosca por meio da trajetória programada, utilizar uma única fresa compatível em diversos diâmetros de rosca ou alcançar uma posição mais próxima ao fundo de um furo cego. O perfil, o alcance e a folga da fresa devem ser adequados à rosca, e a máquina deve suportar a trajetória helicoidal. O rosqueamento pode continuar sendo uma opção produtiva para furos-padrão repetitivos.
Um furo cego pode ter roscas completas até a profundidade perfurada?
As roscas completas não se estendem até a ponta do ângulo de corte convencional de uma broca. O filete de entrada do macho também exige espaço adicional além da última rosca completa, mesmo com um macho de fundo. Uma fresadora de roscas adequada pode aproximar-se mais do fundo do furo, mas ainda requer folga. Especifique separadamente o comprimento exigido de rosca completa, distinto da profundidade perfurada.
O rosqueamento sempre gera cavacos?
N.° As machos de corte removem material e produzem cavacos; os machos de conformação deslocam material suficientemente dúctil sem gerar cavacos. A conformação de roscas exige um furo inicial adequado e lubrificação. Um furo preparado para um macho de corte não pode ser automaticamente utilizado com um macho de conformação da mesma dimensão nominal de rosca.



