På denna sida
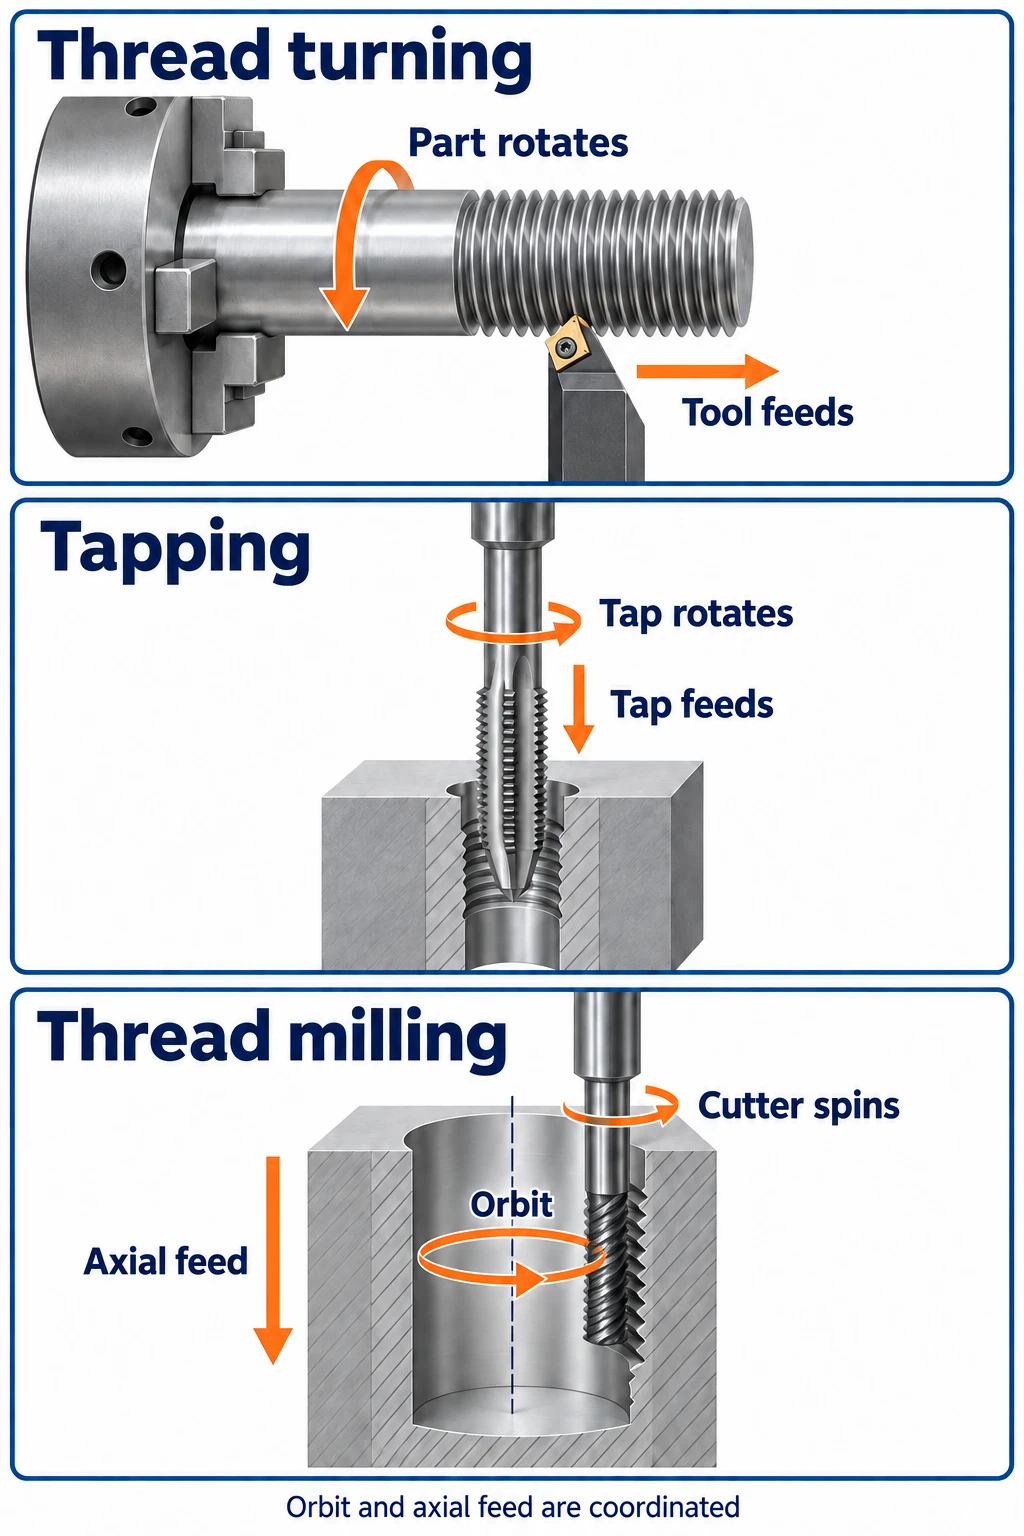
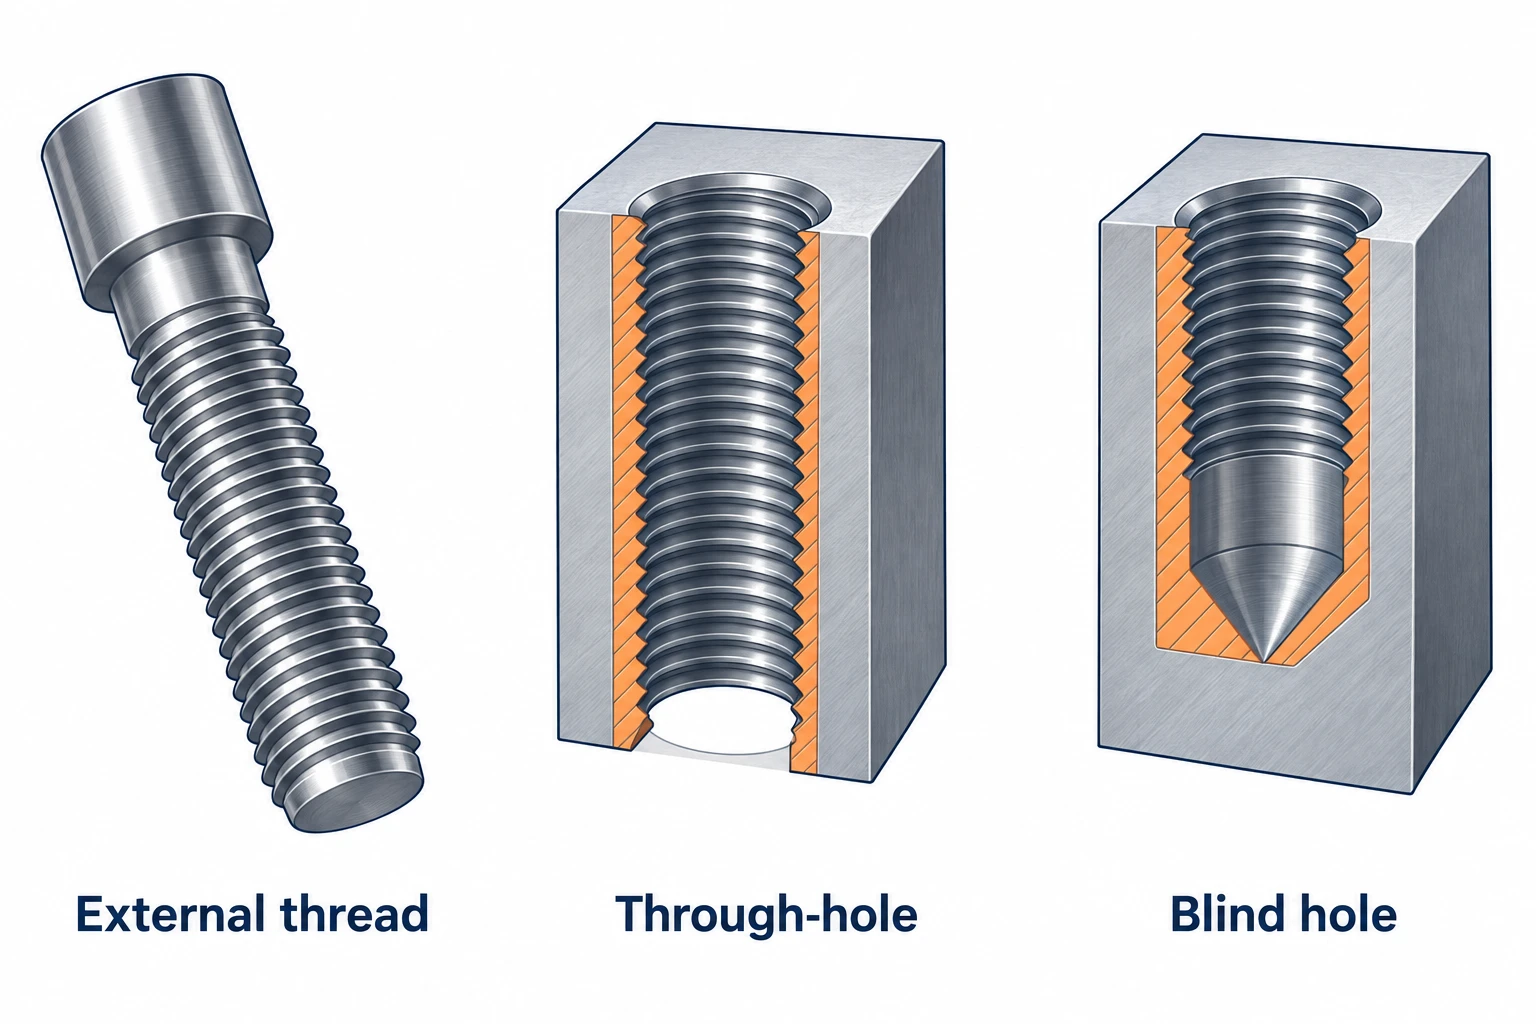
Gängskärning på svarv använder ett skärande verktyg som är synkroniserat med det roterande arbetsstycket. Gängning med gängskaft använder ett gängskaft för att skära eller forma en inre gänga. Gängfräsning använder en roterande fräs som följer en spiralformad bana, och lämpliga verktyg kan tillverka både inre och yttre gängor.
Bästa utgångspunkten är gängans läge och hur delen hålls. En yttre gänga på en axel passar ofta för svarvning. För ett gängat hål i en blockdel är den mer användbara jämförelsen vanligtvis gängskärning mot gängfräsning. Verktygsåtkomst, material, gängstorlek och produktionskrav begränsar sedan valet. För en gängad fästdel omfattar även sidan om specialtillverkade maskinskruvar huvud-, driv- och skaftgeometrin.specialtillverkade maskinskruvar sidan om
Hur de tre metoderna skapar ett gäng
| Metod | Gängans placering | Vad rör sig i en typisk montering | Vad skapar gängan |
|---|---|---|---|
| Gängskärning på svarv | Yttre eller inre | Arbetsstycket roterar; verktyget förflyttas längs dess axel. | En formad skärande kant följer samma spiral över successiva snitt. |
| Gängning med gängskaft | Inre | Gängskaftet och hålet roterar relativt varandra samtidigt som de förflyttas axiellt. | Gängskaftets geometri skär eller formar gängan när det tränger in i hålet. |
| Gängfräsning | Yttre eller inre, med lämplig verktygsmateriel | Fräsen roterar och färdas runt gängaxeln samtidigt som den förflyttas axiellt. | Fräsens profil och den programmerade spiralbanan genererar gängan. |
Gängskärning på svarv följer det roterande arbetsstycket
I CNC-svarvning, skär ett gänginsert ytan på en axel, eller en gängstång når in i ett borrat hål. Påföljande gånger fördjupar gänget. Verktygets axiella förflyttning är synkroniserad med arbetsstyckets rotation så att varje gång följer samma spår.
Denna förflyttning per varv är gången. För en enkelgäng är gången lika med stigningen—den axiella avståndet mellan intilliggande gängtoppar. En flergäng har mer än en spiral, så dess gång är större än dess stigning. Denna skillnad är avgörande vid beskrivning av rörelsen, även om vanliga enkelgäng är fokus här.
Inre svarvning kräver tillräckligt med utrymme i borrhålet för gängstången och skärytan. En lång och smal stång gör också vibrationer och spåntransport svårare att hantera. Detta är centrala aspekter vid inre gängsvarvning.
Gängning för in gängformen i hålet
En gängfräs väljs ut efter önskad gängstorlek, stigning och form. Dess rotation i förhållande till hålet och dess axiella rörelse måste förbli samordnade. Gängfräsen kan rotera i en stationär block, eller en svarvuppsättning kan ge relativ rotation genom arbetsstycket; gängning är inte begränsad till fräsar.
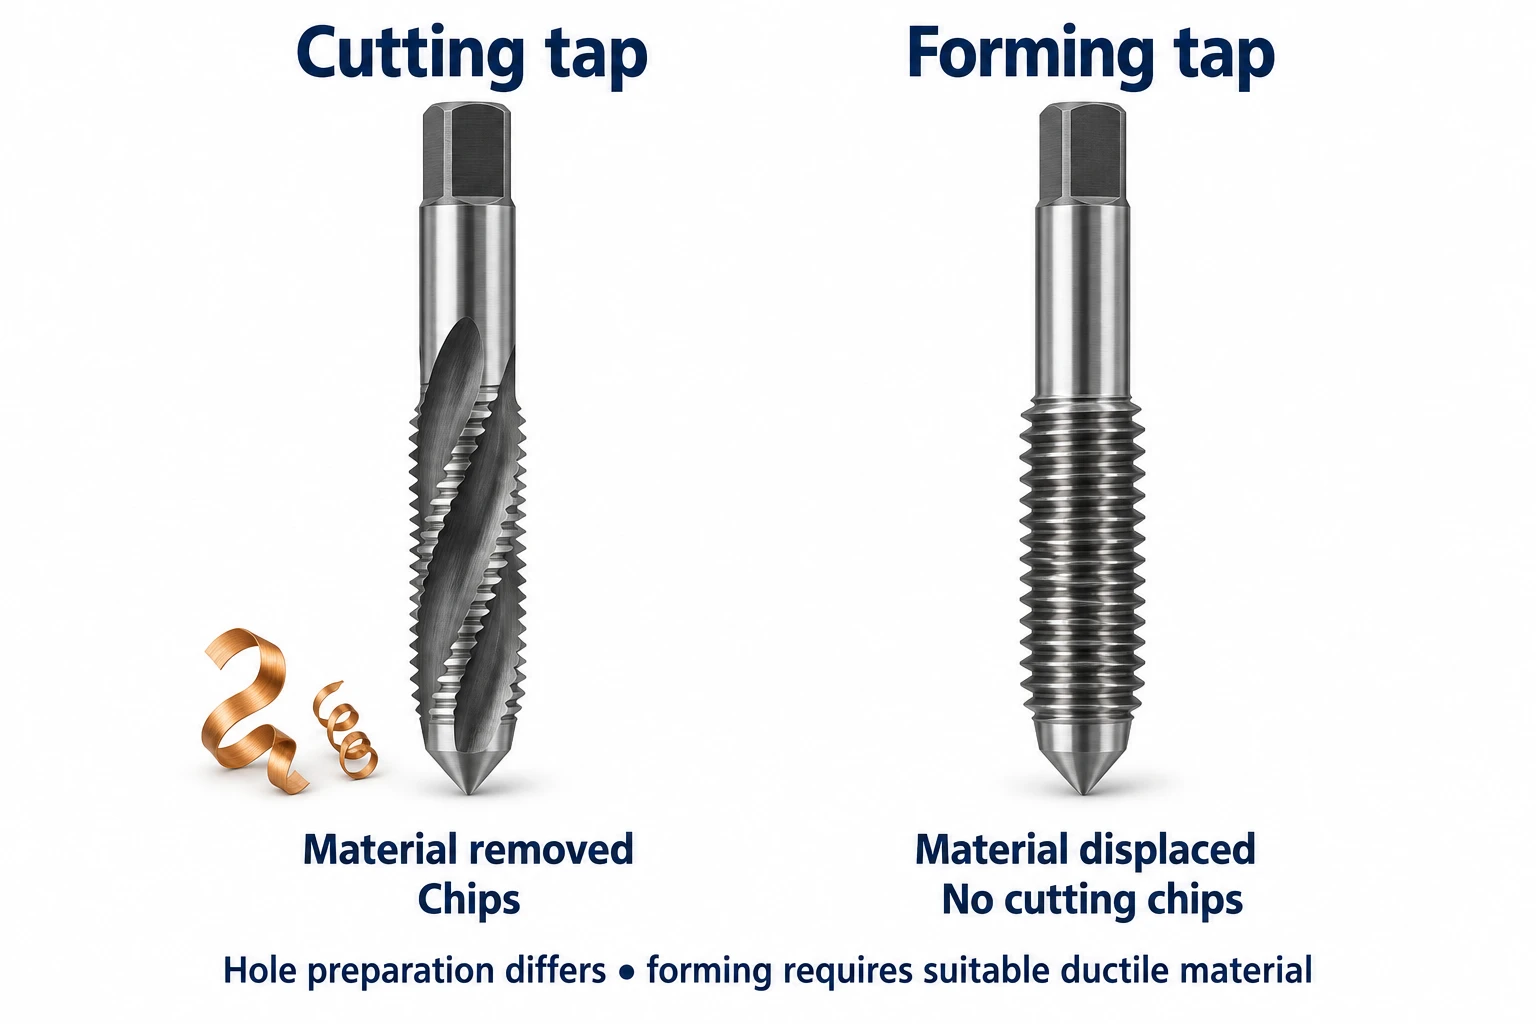
Skärande gängfräsar avlägsnar material och bildar spån. Formgängfräsar, även kallade rullgängfräsar, förskjuter tillräckligt duktilt material för att skapa gänget utan att bilda spån. Formgängning kräver egen hålförberedelse och smörjning: starthålstorleken för en skärande gängfräs kan inte enkelt överföras. Valet av gängfrästyp beror både på materialet och på hålet.
Gängfräsning lägger till en cirkulär bana runt gängaxeln
En gängfräs roterar kring sin egen axel medan maskinen för den längs en spiral. För ett inre gäng är skärtåget mindre än hålet och rör sig längs dess vägg. För ett yttre gäng rör det sig längs utsidan av komponenten.
På en fräscentral som används för CNC-fräsning, innebär gängfräsning samordnad rörelse i de två axlarna som beskriver cirkeln samt den tredje axeln längs hålet. För en enkelgäng (engångsgäng) avancerar en fullständig omlopp runt gängaxeln ett steg; en fullständig varvning av fräskniven själv gör det inte. Skillnaden syns i gängfräsverktygsvägar.
Hur inställning, håldjup och storlek påverkar valet
Börja med den uppställning du redan behöver
Om en axel redan fräsas kan tillägg av en gänga i samma uppställning vara en enkel lösning. Ett stort, oregelbundet hölje som hålls på en fräscentral ställer istället ett annat problem: gängborrning eller gängfräsning kan nå dess hål utan att rotera hela höljet runt varje håls axel.
Endast maskinets beteckning är inte avgörande. En svarvcentral kan stödja gängborrning och, med nödvändig drivet verktygsutrustning och samordnade axlar, även gängfräsning. Kontrollera den faktiska konfigurationen och tillgängligheten till funktionen. För varje metod måste verktyget och dess fäste kunna undvika omgivande geometri under hela arbetet.
Blindhål kräver utrymme under de fullständiga gängorna
Ett blindhål slutar inuti komponenten. Dess borrade djup och längden på den fullständiga gängan är olika mått. Den koniska skärande eller formande ledningen på en gängborr når förbi den sista fullständiga gängan den producerar, medan borrhålet kan sluta i en kon. En bottenborr förkortar ledningen, men kräver ändå utrymme.
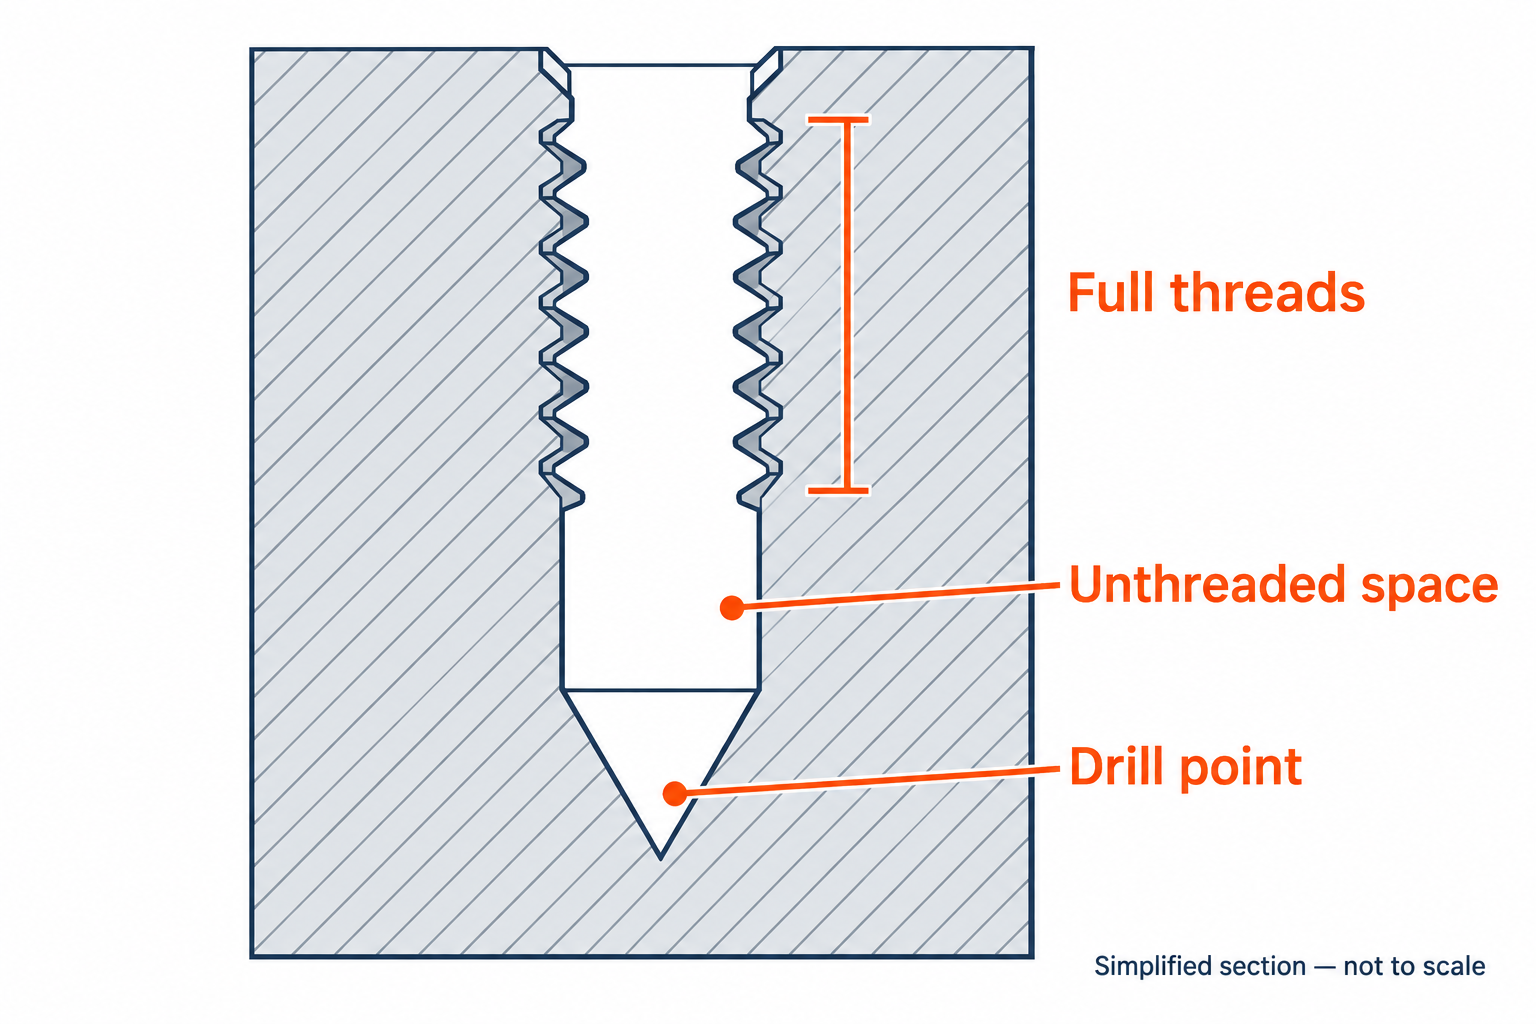
En lämplig gängfräs kan skära närmare botten, men dess skärande profil, hals och infartsväg kräver fortfarande utrymme. Välj verktyget utifrån den krävda längden på den fullständiga gängan och den tillgängliga hålgeometrin. Att förlänga borrhålet är endast möjligt om komponenten har tillräckligt med material under det. handboken för konstruktion för bearbetning behandlar bredare konstruktionsöverväganden.
Storleksjustering och återanvändning av verktyg främjar olika verktyg
Gängfräsning gör att den programmerade skärningsbanan kan justeras för att få gängans storlek inom toleransen. Detta kan hjälpa till med passningskontroll och kompensation för slitage; EMUGE beskriver detta användningssätt som verktygsförskjutningsjustering. Vid svarvning kan storleken också justeras genom verktygets position. Vid gängning är storlekskontrollen mer direkt beroende av valet av lämplig gängsågsgeometri och tolerans, samt kontroll av hålets förberedelse och processen.
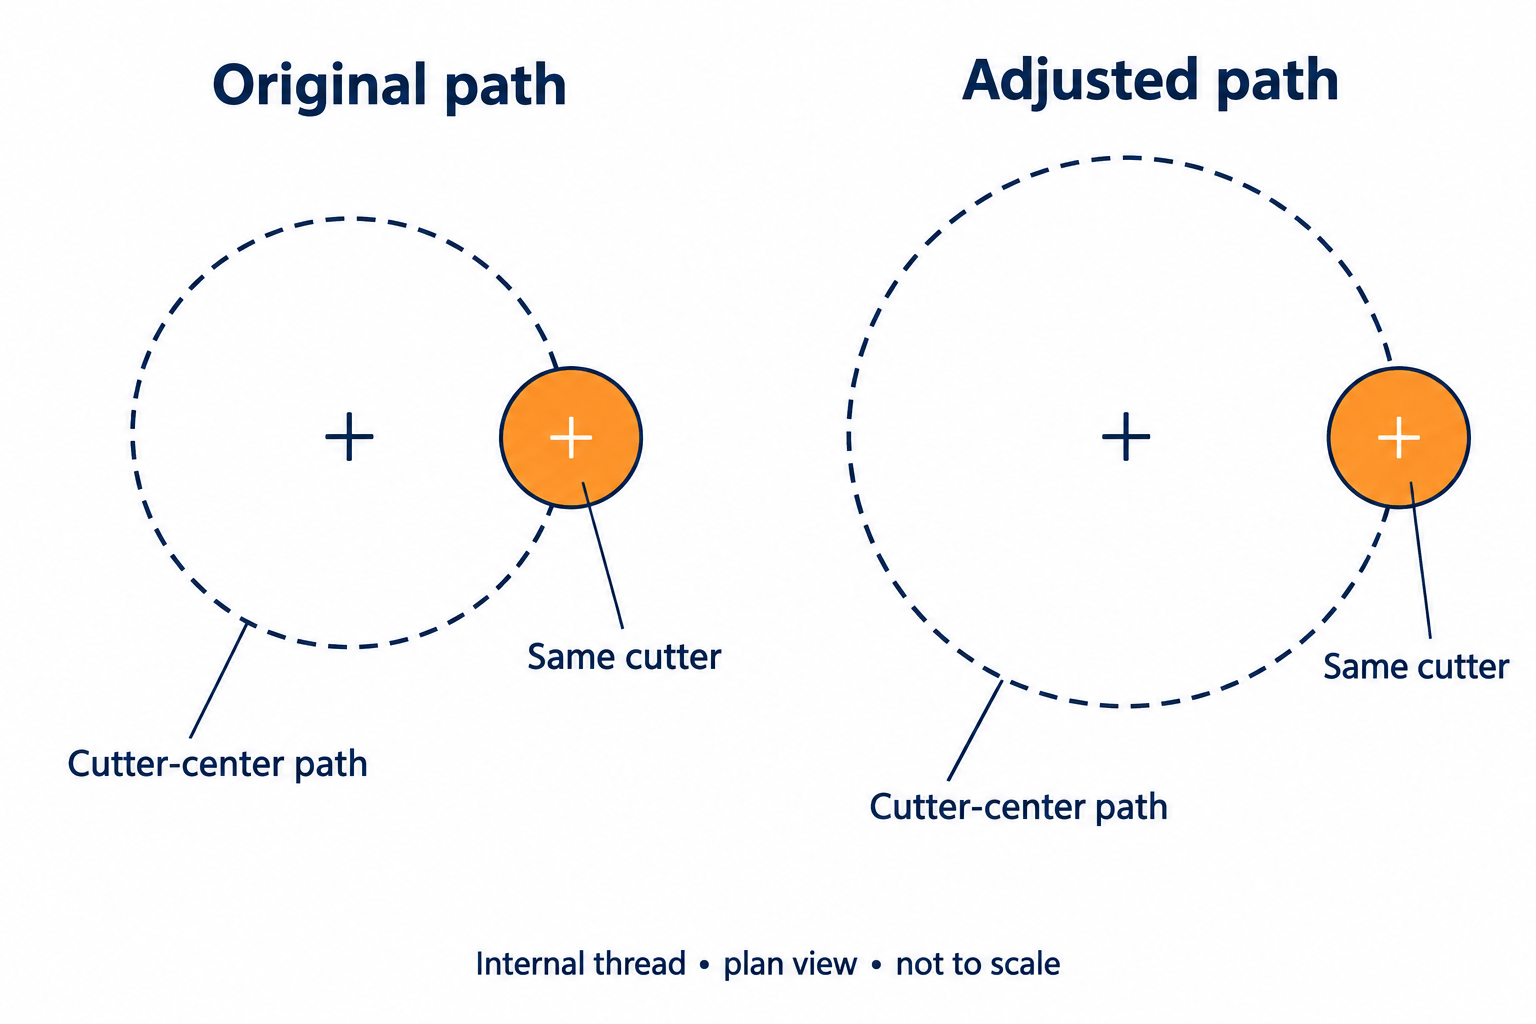
Verktygsåteranvändning har begränsningar. En flerradig gängfräs kan skära flera diametrar med samma gängsteg inom sitt användningsområde. Vissa enradiga verktyg täcker ett spann av gängsteg, men deras profilvinkel, skärgeometri och frihetsutrymme måste fortfarande vara lämpliga för gängan. Enradiga och flerradiga fräsar erbjuder olika typer av flexibilitet. Att ändra programmet kan inte omvandla ett olämpligt verktyg till det rätta.
Jämför den fullständiga processen, inklusive fel
Gängning är ofta effektiv för upprepade, standardiserade inre gängor när gängskaftet, materialet och hålgeometrin fungerar väl tillsammans. Gängfräsning tillför en orbital verktygsväg, och vissa applikationer kräver mer än en skärgång. Trots detta kan den extra kontrollen vara användbar när ett svårt hål eller en nästan färdigställd del gör processens pålitlighet särskilt värdefull.
Skärande gängfräsar och formgängfräsar har också olika krav på spånhantering: spånbortförsel är avgörande för de förra, medan materialflöde, hålets storlek och smörjning är avgörande för de senare. Gängfräsning genererar också spån, och verktyget kan fortfarande gå sönder eller böja sig. Jämför den faktiska cykeltiden, verktygslivslängden, inspektionen samt kostnaderna för återställning eller skrotning för den avsedda uppsättningen istället för att tilldela en metod en universell fördel vad gäller hastighet eller noggrannhet.
Tre delar, tre olika utgångspunkter
Ändringar i delens geometri påverkar vilken gängningsmetod som kan nå och slutföra de krävda funktionerna.
| Del och funktion | Utgångspunkt | Vad kan påverka valet? |
|---|---|---|
| En stålsjusteringsaxel med ett yttre gäng bredvid en axelskulta | Gängfräsning med den uppställning som bearbetar axeln. | Gängutgången och verktygets avslutning måste anpassas till axelskulpturens geometri. Begränsad tillgänglighet kan kräva ett annat verktyg eller en annan bearbetningsväg. |
| En aluminiummonteringsblock med upprepade standardgängade genomgående hål | Gängning, med ett verktyg som är anpassat till legeringen och hålet. | Blandade gängstorlekar, instabil spånkontroll eller ett behov av storleksjustering kan motivera gängfräsning. Formgängning är beroende av materiallämplighet och de angivna kraven. |
| Ett nästan färdigt housing med ett dolt gäng nära hålets botten | Utveckla gängfräsning för att få tillgång till den krävda fulla gänglängden. | Fräsverktyget och fästet måste passa varandra, och maskinen måste stödja banan. En lämplig kortgående gängfräs kan fortfarande vara en praktisk lösning. |
Välj utifrån funktionen, sedan verifiera gänget
Börja med en yttre eller inre gänga, den befintliga monteringen och det tillgängliga verktygsutrymmet. Jämför sedan de praktiska avvägningarna: gängningens direkta metod för upprepad borrning av hål, svarvningens lämplighet för roterande delar och fräsningens kontroll över en spiralformad bana. Alla tre metoder kan producera användbara gängor när applikationen och verktygen stämmer överens.
Metoden är inte godkännandekravet. Den färdiga gängan måste fortfarande uppfylla sina specificerade form, storlek, passning och användbara längd. Om du diskuterar en del med en leverantör gör dessa detaljer valet meningsfullt.
Vanliga frågor
Vad är skillnaden mellan gängvändning, gängning och gängfräsning?
Gängvändning synkroniserar verktygets matning med en roterande del. Gängning skär eller formar en inre gänga med en gängstång. Gängfräsning förflyttar en roterande fräs längs en spiral. Med lämpliga verktyg och tillträde kan både vändning och fräsning producera både inre och yttre gängor.
När ska jag välja gängfräsning istället för gängning?
Överväg gängfräsning när du behöver justera gängstorleken via den programmerade banan, använda en kompatibel fräs för flera olika gängdiametrar eller nå närmare botten i ett dolt hål. Fräsens profil, längd och frihetsgrad måste anpassas till gängan, och maskinen måste stödja den spiralformade banan. Gängning kan fortfarande vara ett produktivt val för upprepade standardhål.
Kan ett blindhål ha fulla gängor ända ner till dess borrade djup?
Fullständiga gängor sträcker sig inte ända till spetsen på en konventionell borrspets. Gängskäret behöver också utrymme bortom den sista fullständiga gängan, även vid användning av ett bottenborrskär. En lämplig gängfräs kan nå närmare hålets botten, men den kräver fortfarande friutrymme. Ange den erforderliga längden för fullständiga gängor separat från borrningsdjupet.
Genererar gängning alltid spån?
Nr. Skärande gängfräsar avlägsnar material och bildar spån; formgängfräsar förskjuter tillräckligt duktilt material utan att skära spån. Formgängning kräver ett lämpligt starthål och smörjning. Ett hål som förberetts för en skärande gängfräs kan inte automatiskt användas med en formgängfräs av samma nominella gängstorlek.
Tekniska källor
- Sandvik Coromant — Gängvändning; Hur man väljer gängstångstyp; Tips för gängfräsning; Hur man väljer gängfräsverktyg. Rörelse, hålförberedelse och verktygsval.
- Harvey Performance Company — Guide för flerstarts-gängor. Steglängd och gång.
- EMUGE — Att behärska gängning, del II: Varför en allt-i-ett-mentalitet inte räcker till; ZGF:s broschyr om gängfräsning, sida 7. Väljande av gängstång, justering av gängstorlek och verktygsspecifik räckvidd.
- Scientific Cutting Tools — UN-enkelprofils-gängfräs. Kompatibla gängområden och verktygsfriheter.



