Maskinskruvar
Våra skruvar, tillverkade enligt ditt ritningsunderlag, förbinder gängade hål eller matchande muttrar. Huvuddiameter, verktygsåtkomst och gängad längd anpassas efter det tillgängliga monteringsutrymmet.
VETCNC · Skräddarsydda komponenter
Tillverkade enligt ditt ritningsunderlag
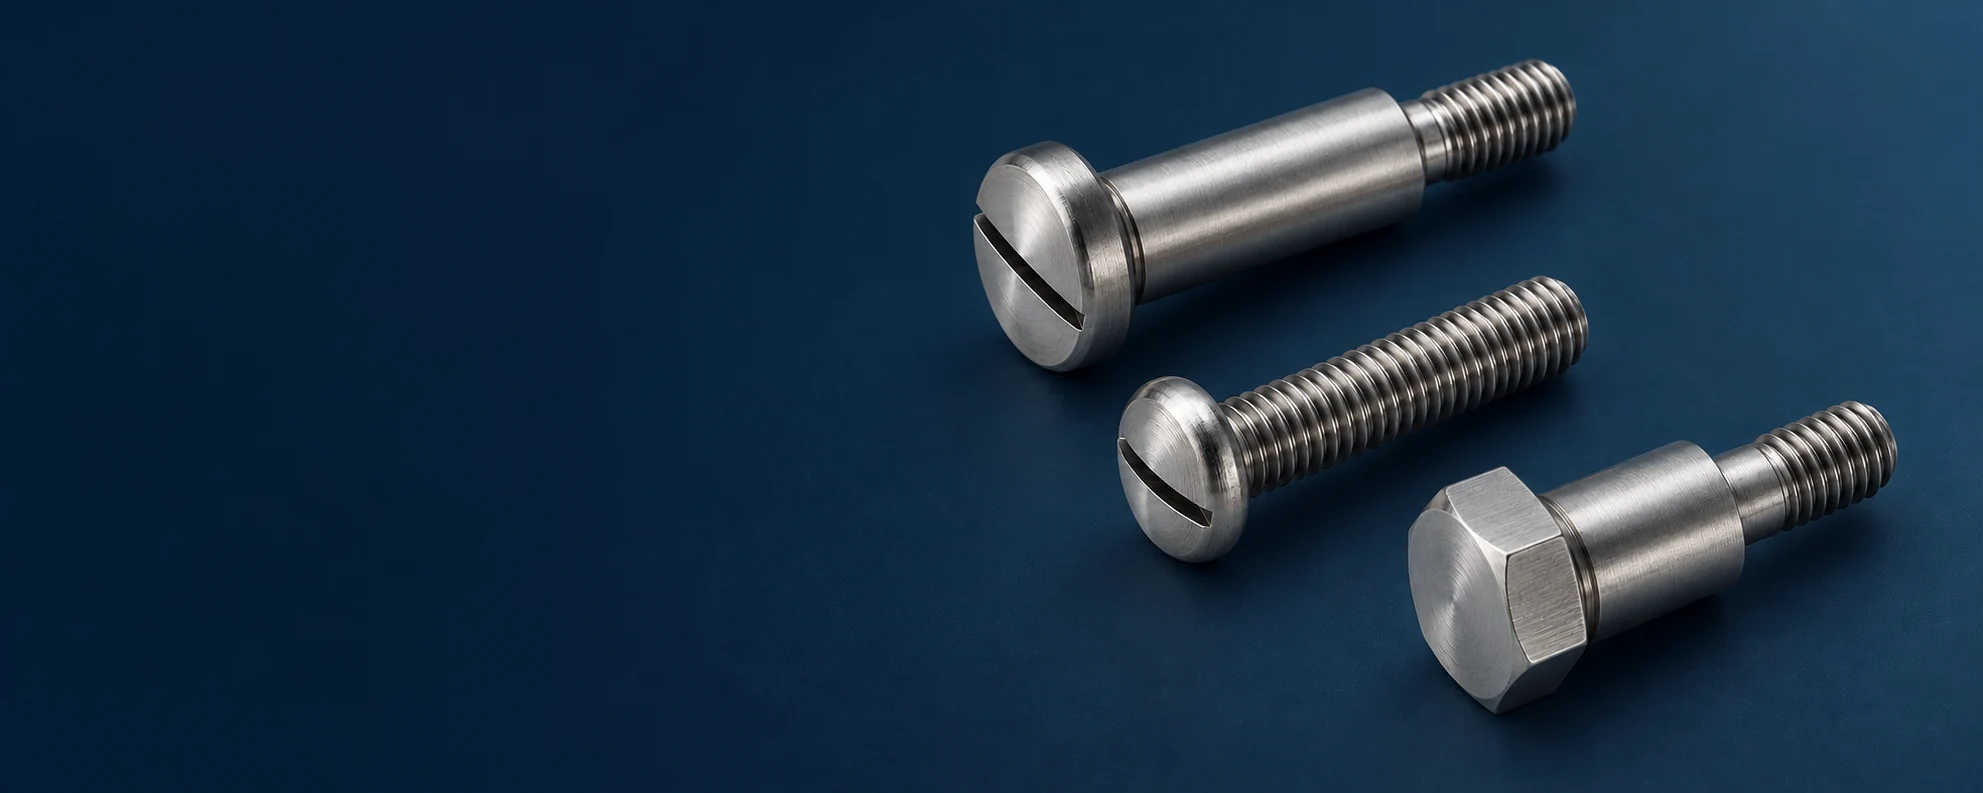
Vi bearbetar anpassade skruvar och axelskruvar enligt ditt ritningsunderlag, där gängan, huvudet och den sammanpassade geometrin definieras för monteringen.
Vi kombinerar angivna gängor med anpassade längder, axlar och huvudgeometrier när en katalogskruva inte passar monteringen.
Våra skruvar, tillverkade enligt ditt ritningsunderlag, förbinder gängade hål eller matchande muttrar. Huvuddiameter, verktygsåtkomst och gängad längd anpassas efter det tillgängliga monteringsutrymmet.
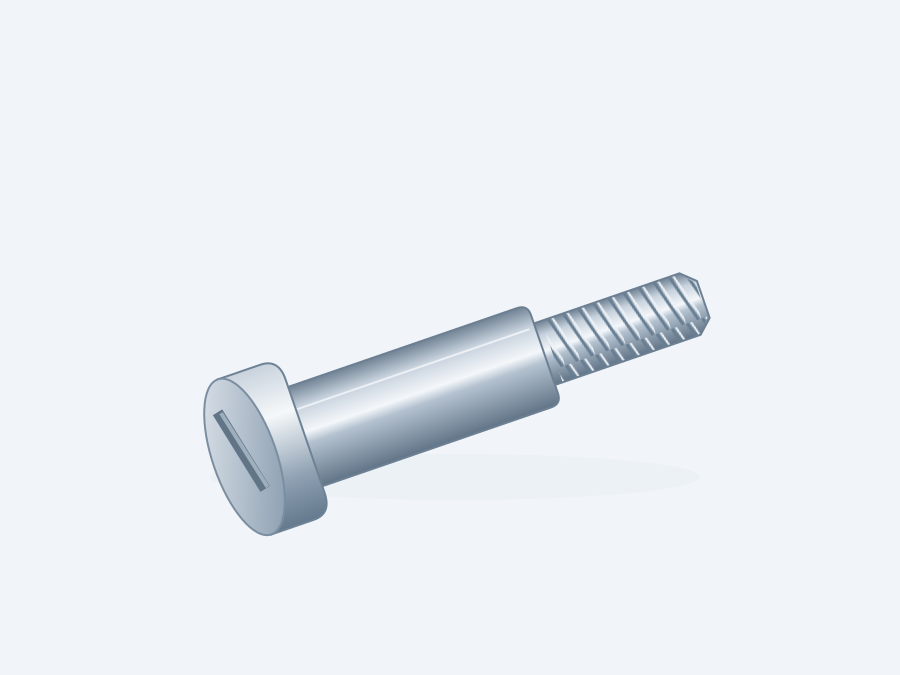
En slät axel mellan huvudet och gängan ger en definierad diameter och avståndslängd. Dessa egenskaper är avgörande där en komponent roterar, glider eller sitter på ett fast avstånd.
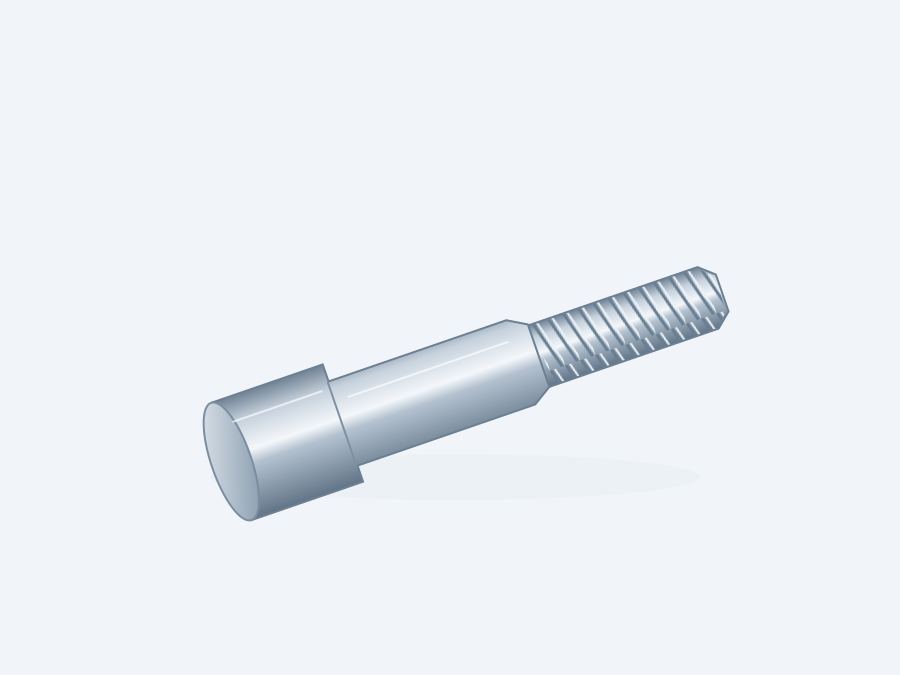
Drejade stift och skruvbultar kan kombinera gängade ändar med axelsteg, urtag eller fästflätor för nyckel. De utgör separata komponenttyper för konstruktioner som inte kräver ett konventionellt skruvhuvud.
Gängan säkrar förbindelsen; huvudet, axeln och sätesytan styr hur skruven positionerar och spänner de matchande delarna.
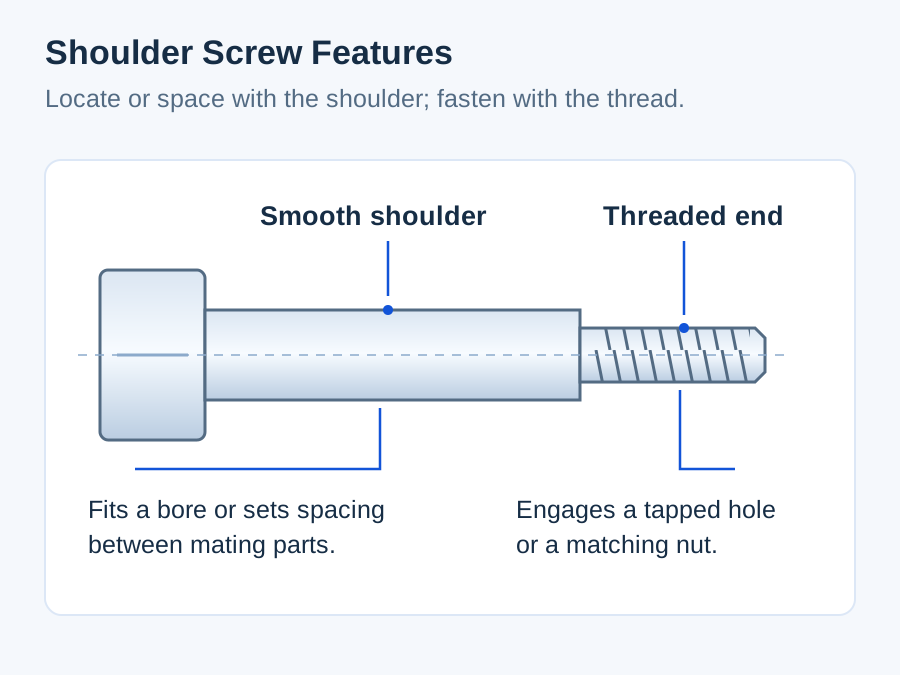
Huvuddiameter och -höjd påverkar åtkomsten inuti ett urtag eller bredvid ett täckskikt. Sätesytan, radien under huvudet och drivmåtten kräver också tillräckligt med utrymme för att fungera utan att störa den matchande delen.
En axel kan positionera en matchande del eller utgöra en lageryta. Dess diameter styr passningen; dess längd styr spel och spännkraft vid sätesytan.
Vi använder det angivna legeringsmaterialet och materialtillståndet. Värmebehandling, beläggning och krav på färdigmonterad skruvas draghållfasthet ingår i den överenskomna tillverkningsomfattningen.
Kvalitetsklass och värmebehandlingsförhållande påverkar hållfasthet, hårdhet och bearbetningsegenskaper.
Exakt kvalitetsklass, krävt tillstånd samt eventuell beläggningsangivelse.
Korrosionsbeständighet och hållfasthet beror på legeringen, tillståndet och driftmiljön.
Kvalitetsklass, tillstånd samt eventuella angivna passiverings- eller mekaniska prov.
Ett alternativ för konstruktioner som kräver en specificerad kopparlegering och dess elektriska eller korrosionsbeständiga egenskaper.
Legeringsbeteckning samt eventuella begränsningar av sammansättning eller ytbearbetning.
Används där konstruktionen kräver dess kombination av massa och korrosionsbeständighet.
Exakt materialklass, materialspecifikation och ytkrav.
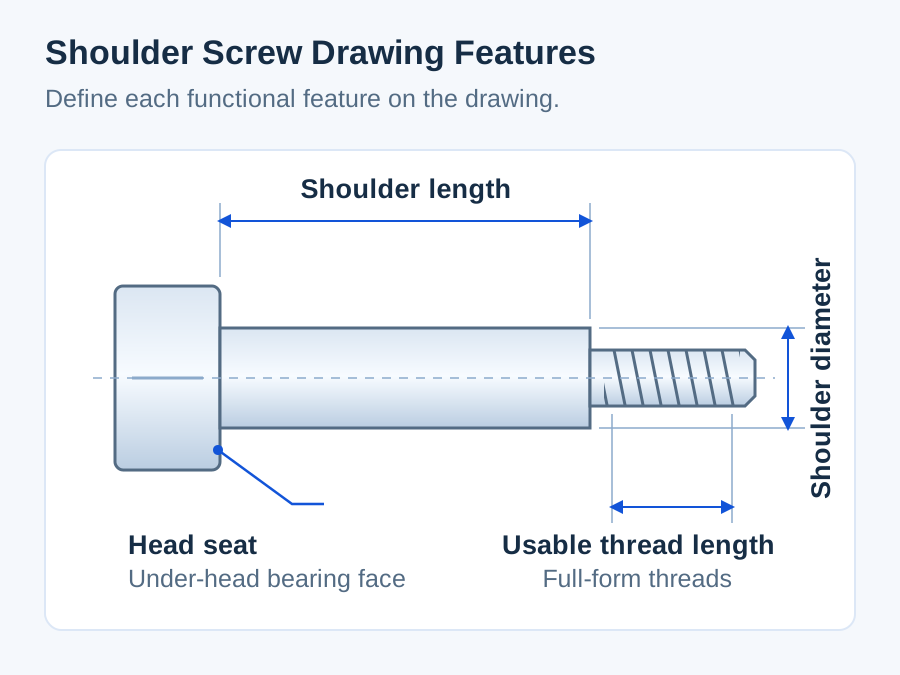
De metriska grova gängstegen nedan definierar vanliga kombinationer av sammanpassade gängor. Vi bearbetar anpassad längd, axeldel, huvud och drivgeometrier enligt den godkända ritningen.
| Gängstorlek | Grovt gängsteg (mm) | Storlek × steg |
|---|---|---|
| M3 | 0.50 | M3 × 0.5 |
| M4 | 0.70 | M4 × 0.7 |
| M5 | 0.80 | M5 × 0.8 |
| M6 | 1.00 | M6 × 1 |
| M8 | 1.25 | M8 × 1.25 |
| M10 | 1.50 | M10 × 1.5 |
| M12 | 1.75 | M12 × 1.75 |
Valda ISO-metriska grovpitchvärden från BossardMetriska ISO-gängor(01-2025), ISO 262-valsserien. Dessa storlekar är referenser, inte en tillverkningsomfattning. Ritningen definierar separat gängklass, användbar gänglängd, axelskultpassning, huvud- och drivgeometri, beläggning samt slutliga mått.
Vårt offertunderlag anger vilka bearbetnings-, sekundära bearbetnings-, ytbehandlings- och leveransdokument som ingår för komponenten.
Vi svarvar de huvudsakliga diametrarna, axlarna och gängfunktionerna. Huvudgeometrin, spår, platta ytor och tvärborrningar avgör den sekundära bearbetningen och verktygsåtkomsten.
Vi planerar den specificerade värmebehandlingen eller beläggningen kring de slutgiltiga gäng- och sammanpassningsmåtten. Offertunderlaget anger vilka värmebehandlings- och slutkontrollfunktioner som ingår.
Artikelnummer, ritningsrevision och partidentifikation säkerställer att leveransen kan kopplas till sina dokument. Förpackningen skyddar gängorna och sätesytorna under hantering.
Vi utformar kontrollplanen utifrån gängangivelsen, sammanpassningsmåtten och slutfärdigt tillstånd enligt ritningen.
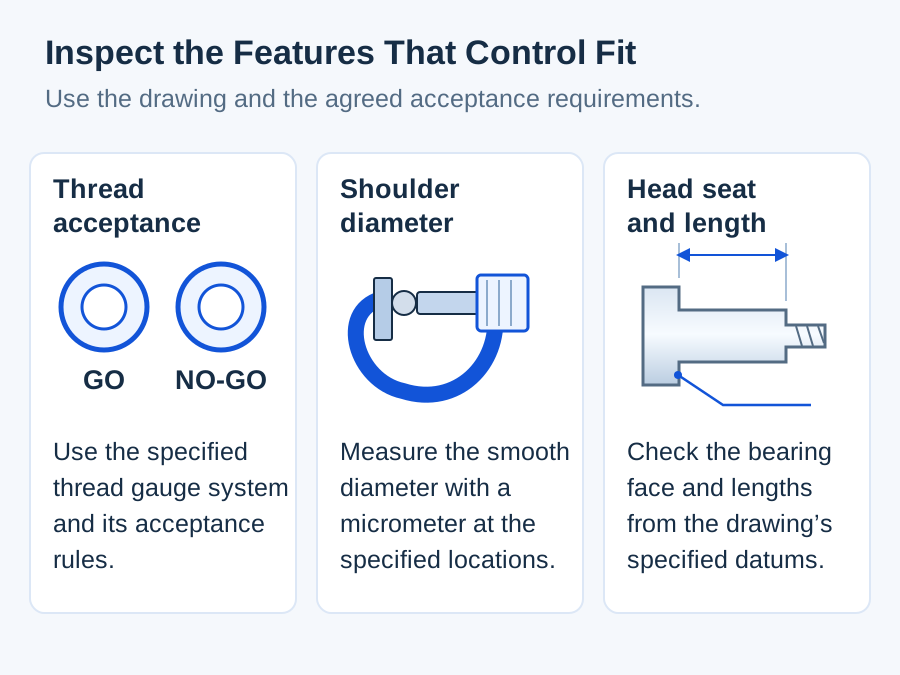
Gängmätning med gängmåttstock sker enligt det specificerade gängsystemet och gängklassen. Axeldiameter, huvudmått och sätesytor kontrolleras mot deras krav i ritningen.
Offertunderlaget anger vilka materialdokument och dimensionsdokument som ingår. Hårdhets-, draghållfasthets- eller beläggningsprovningar kräver ett separat överenskommet standardkrav, provtagningsplan och godkännandekriterier.
Den här tjänsten omfattar specialtillverkade CNC-bearbetade delar som tillverkas enligt en överenskommen ritning. Den är avsedd för mått eller funktioner som kräver en anpassad tillverkningsväg, snarare än en onlinekatalog med skruvar i lager.
Ja. Ange hela gängangivningen och det tillämpliga standardvärdet så att gängformen, gången och passningen kan granskas. Alla icke-standardgängor eller ovanliga avrundningar kräver explicita mått istället for endast en nominell diameter.
En befintlig del kan hjälpa till att förklara konstruktionen. En ritning eller en överenskommen specifikation krävs dock for tillverkning: slitage, materialtillstånd och de ursprungliga toleranserna kan inte återställas enbart från provbiten.
Nej. Materialsort och egenskaper hos den färdiga fästdelen är olika krav. Om en viss hållfasthetsklass eller mekanisk provning är nödvändig, inkludera den tillämpliga specifikationen och godkännandekriterierna för granskning tillsammans med konstruktionen och tillverkningsvägen.
Leverera ritningen, antalet, materialet och önskad ytbehandling, samt eventuella kontrollrapporter eller godkännandesteg. Ange önskat leveransdatum. Pris och tidplan fastställs efter granskning av delen och arbetet som ingår i beställningen.
Dela ritningen och berätta var skruven monteras i din montering. Vi kan diskutera omfattningen av bearbetningen, sluttillståndet och inspektionskraven.
