Tässä artikkelissa
Kierreporauksessa käytetään leikkuutyökalua, joka on synkronoitu pyörivän työkappaleen kanssa. Kierreistämisessä käytetään kierreistäintä sisäisen kierren leikkaamiseen tai muovaamiseen. Kierrejyrsinnässä käytetään pyörivää jyrsintätyökalua, joka seuraa kierrelinjaa, ja sopivat työkalut voivat tuottaa sekä sisäisiä että ulkoisia kierrejä.
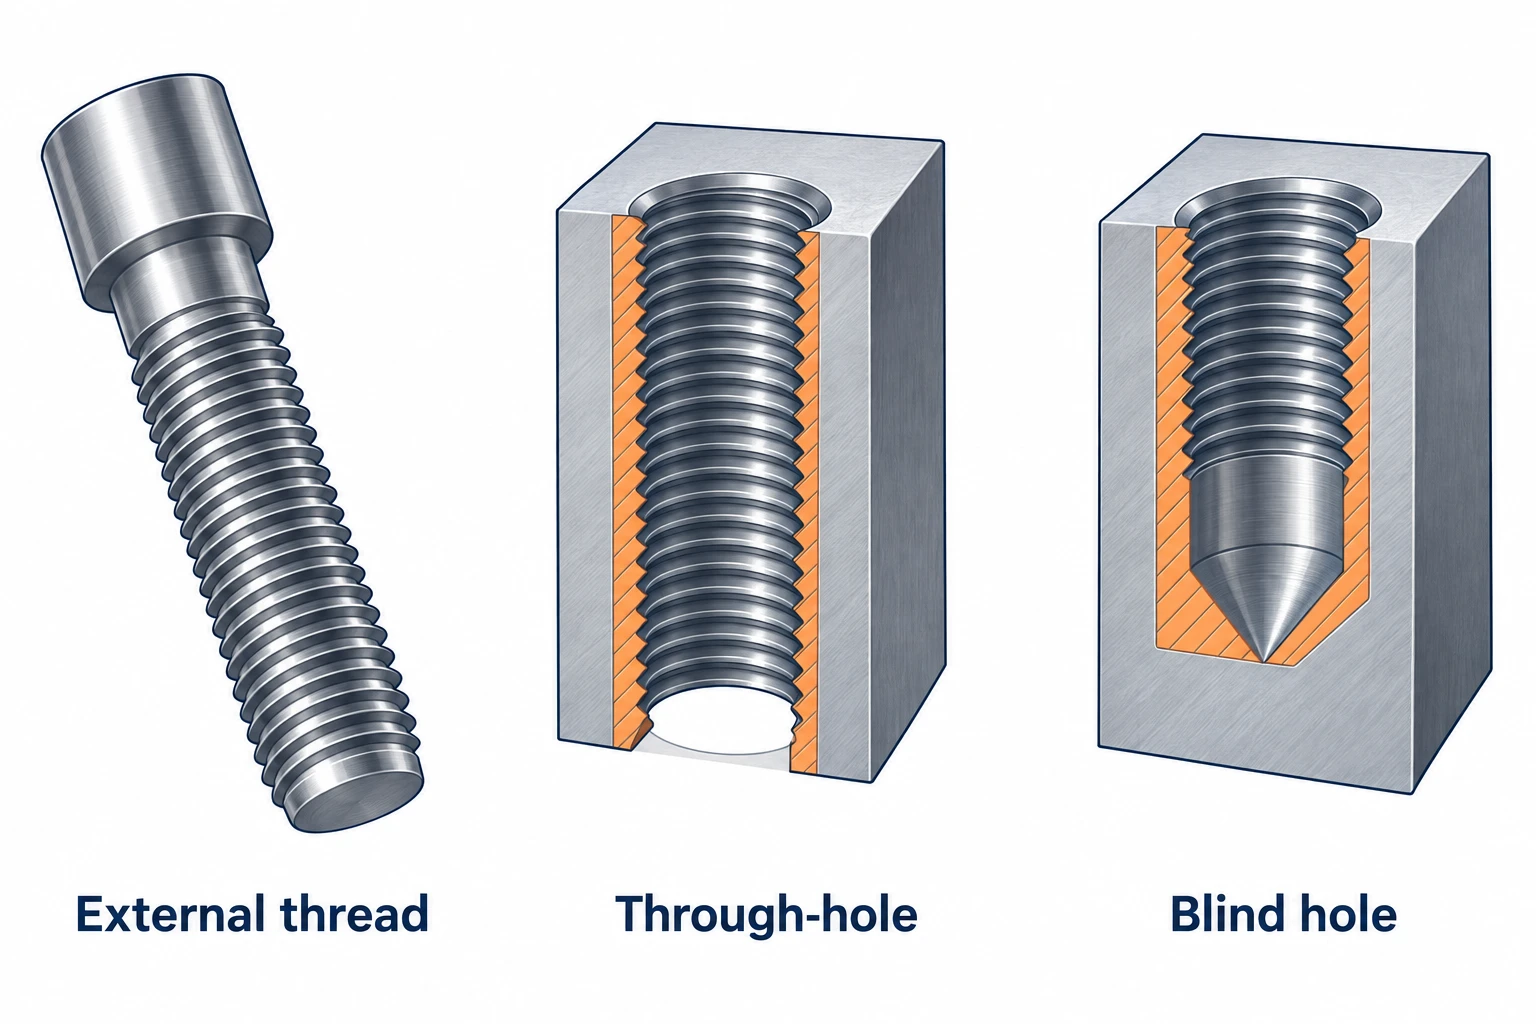
Paras lähtökohta on kierren sijainti ja osan kiinnitystapa. Akselilla oleva ulkoinen kierre soveltuu usein kierreporausta varten. Kierrereiän tapauksessa lohkossa vertailu keskittyy yleensä kierreistämiseen ja kierrejyrsintään. Työkalun saavutettavuus, materiaali, kierren koko ja tuotantovaatimukset kaventavat valintaa edelleen. Kierronkiinnitin osalta erikoisvalmistettujen konepulttien sivulla käsitellään myös pää-, käyttö- ja varren geometriaa.
Kolmen menetelmän avulla tehdään kierre
| Menetelmä | Kierren sijainti | Mitä liikkuu tyypillisessä asennuksessa | Mitä luo kierren |
|---|---|---|---|
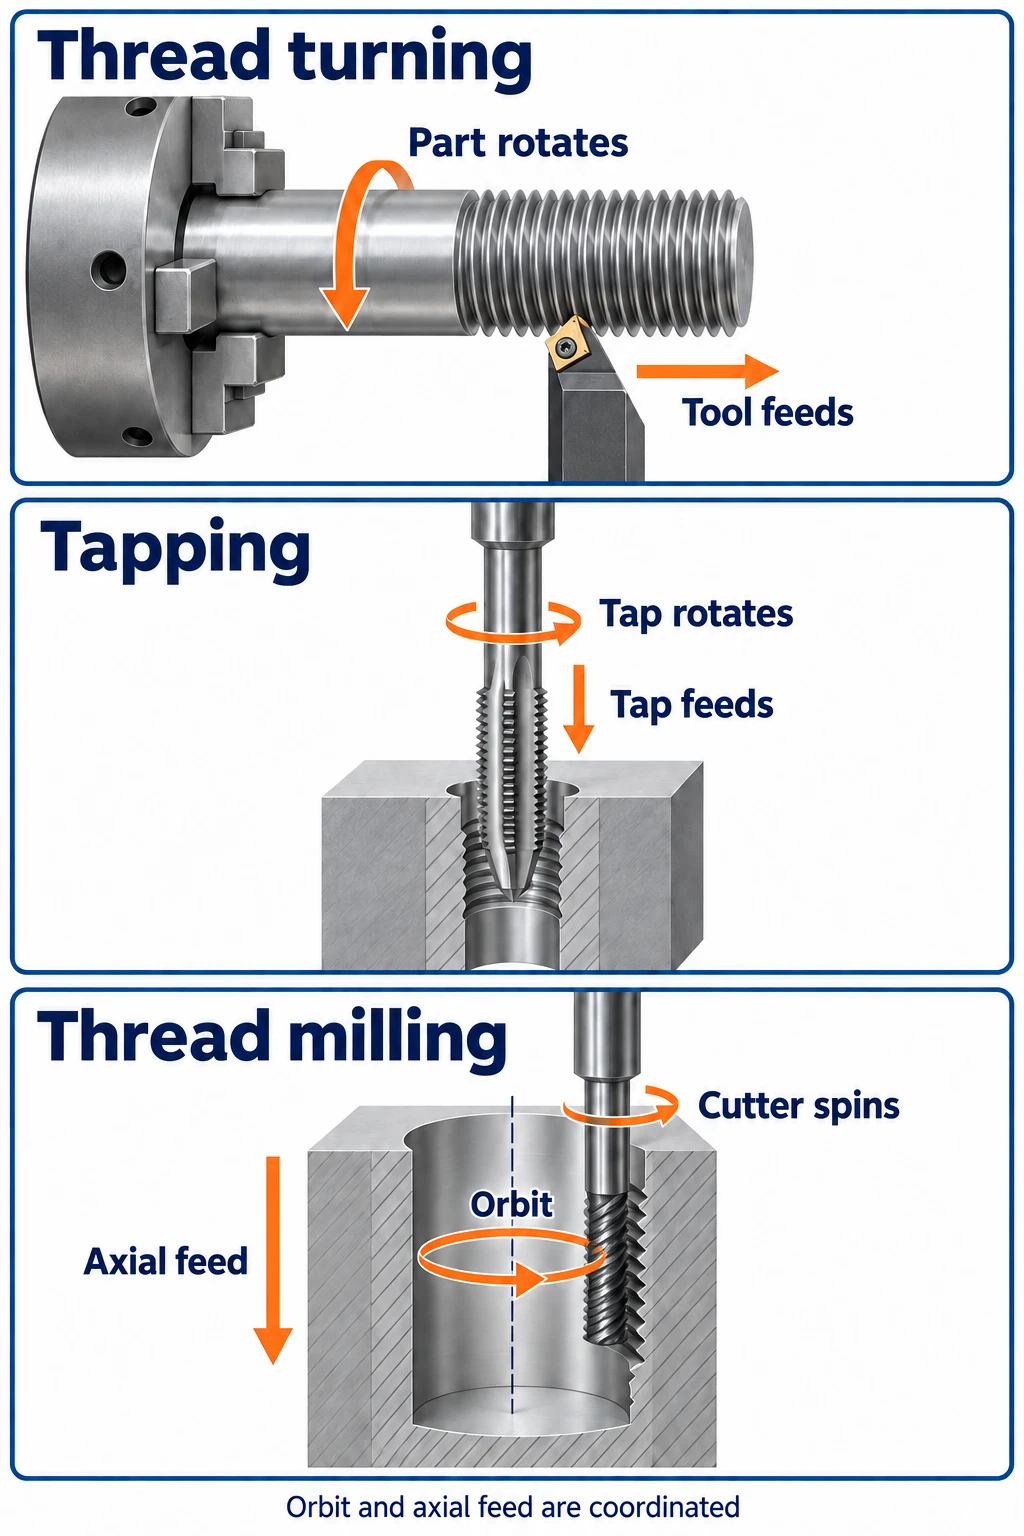
| Kierreporaus | Ulkoinen tai sisäinen | Työkappale pyörii; työkalu etenee akselinsa suuntaisesti. | Muotoiltu leikkuureuna seuraa samaa kierrelinjaa peräkkäisillä leikkauksilla. |
| Kierreporaus | Sisäinen | Kierto- ja reiänpää pyörivät suhteessa toisiinsa samalla kun ne etenevät akselisuunnassa. | Poran geometria leikkaa tai muovaa kierrettä sen siirtyessä reikään. |
| Kierrejyrsintä | Ulkoisia tai sisäisiä kierrejä sopivalla työkalulla | Työkalu pyörii ja liikkuu kierreakselin ympäri samalla kun se etenee aksiaalisuunnassa. | Työkalun profiili ja ohjelmoitu kierrelinja muodostavat kierren. |
Kierreporaus seuraa pyörivää työkappaletta
CNC-porauksessa kierrelevy leikkaa akselin ulkopintaa tai kierrepuikko saavuttaa reiän sisälle. Peräkkäiset käynnit syventävät kierrettä. Työkalun aksiaalinen eteneminen synkronoidaan työkappaleen pyörähtämisen kanssa siten, että jokainen käynti seuraa samaa uraa.
Tuo eteneminen kierrosta kohden on kierreaskel. Yksinkertaisen kierren tapauksessa kierreaskel on yhtä suuri kuin kierrepitch—akselisuuntainen etäisyys vierekkäisten kierrehuippujen välillä. Monikierre sisältää useamman kierrelinjan, joten sen kierreaskel on suurempi kuin sen kierrepitch. Tämä ero on merkityksellinen liikkeen kuvaamisessa, vaikka tässä keskitytäänkin tavallisesti yksinkertaisiin kierreihin.
Sisäistä sorvausta varten tarvitaan riittävästi tilaa reiässä työkalupalkille ja leikkuuteräkselle. Pituuspien, kevyt palkki vaikeuttaa myös värähtelyjen hallintaa ja lastujen poistoa. Nämä ovat keskeisiä kysymyksiä sisäisen kierreporauksen sorvauksessa.
Kierreporaus muovaa kierreprofiilin reikään.
Porakierre valitaan vaaditun kierrekoossa, kierrekulmassa ja -muodossa. Sen pyöriminen suhteessa reikään ja sen aksiaalinen liike täytyy säilyttää koordinoituna. Porakierre voi pyöriä paikallaan olevassa kappaleessa, tai sorvauskonejärjestelmä voi tuottaa suhteellisen pyörimisen työkappaleen kautta; kierreporaus ei rajoitu jyrsintäkoneisiin.
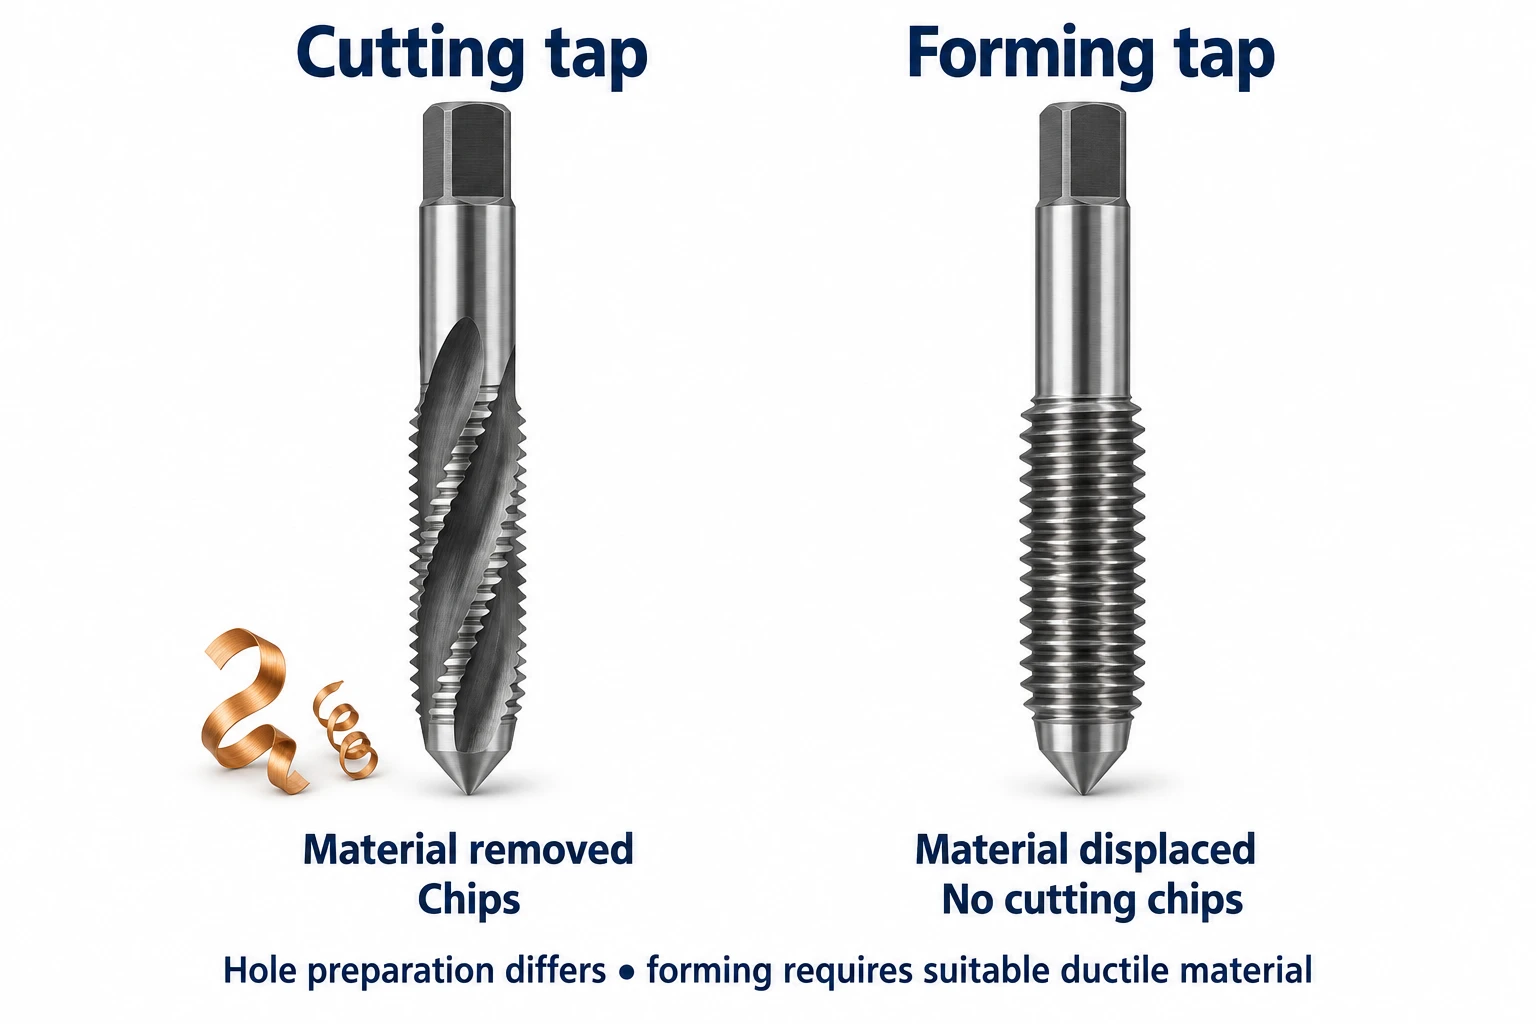
Leikkaavat porakierreterät poistavat materiaalia ja tuottavat lastuja. Muovaavat porakierreterät, joita kutsutaan myös pyöritysteräksiksi, siirtävät riittävän muovautuvaa materiaalia luodakseen kierreprofiilin ilman lastujen leikkaamista. Muovaava kierreporaus vaatii omaa reiänvalmistelua ja voitelua: leikkaavan porakierreterän lähtöreikäkoko ei voida yksinkertaisesti ottaa käyttöön muovaavassa kierreporauksessa. Porakierreterän tyyppi valitaan sekä materiaalin että reiän perusteella.
Kierrejyrsintä lisää kiertoliikkeen kierreakselin ympärille.
Kierrejyrsinterä pyörii omansa akselin ympäri, kun kone kuljettaa sitä spiraalimaisesti. Sisäisen kierreporauksen tapauksessa terä on pienempi kuin reikä ja liikkuu sen seinämän ympäri. Ulkoisen kierreporauksen tapauksessa se liikkuu ominaisuuden ulkopuolella.
Koneistuskeskuksessa, jota käytetään CNC-jyrsintään, kierrejyrsintä vaatii koordinoitua liikettä kahdessa akselissa, jotka kuvaavat ympyrää, ja kolmannessa akselissa, joka kulkee reiän pituussuunnassa. Yksinkertaisen kierreporauksen tapauksessa yksi täysi kiertoliike kierreakselin ympäri etenee yhden kierrekulman verran; itse terän yksi kierros ei tee niin. Erot näkyvät selvästi kierrejyrsintätyöpoluissa.
Miten asennus, reiän syvyys ja koon säätö vaikuttavat valintaan
Aloita jo tarvittavasta asennuksesta
Jos akselia jo sorvataan, kierre voidaan lisätä samassa asennuksessa suoraviivaisesti. Suuri, epäsäännölmäinen kotelo, joka on kiinnitetty koneistuskeskukseen, aiheuttaa erilaisen ongelman: kierrettäessä poraamalla tai kierrejyrsintä voidaan saavuttaa reiät ilman, että koko kotelo pyöritetään jokaisen reiän akselin ympäri.
Pelkkä koneen merkintä ei ole ratkaiseva. Sorvauskeskus voi tukea kierrettä poraamalla ja – tarvittavilla voimatoimisilla työkaluilla ja koordinoituilla akseleilla – myös kierrejyrsintää. Tarkista todellinen konfiguraatio ja pääsy kohdeominaisuuteen. Jokaiselle menetelmälle työkalun ja pitimen on oltava riittävästi tilaa ympäröivän geometrian yli koko toiminnan ajan.
Suljetut reiät vaativat tilaa täysien kierrosten ulkopuolella
Suljettu reikä päättyy osan sisälle. Sen porattu syvyys ja täysien kierrosten pituus ovat eri mittoja. Kierreporan (tappiin) kärjen muotoiltu leikkaava tai muovaava osa ulottuu viimeisen tuotetun täyden kierroksen ulkopuolelle, kun taas porattu reikä voi päättyä kartiomaisesti. Pohjaporan (bottoming tap) kärki on lyhyempi, mutta sekin vaatii tilaa.
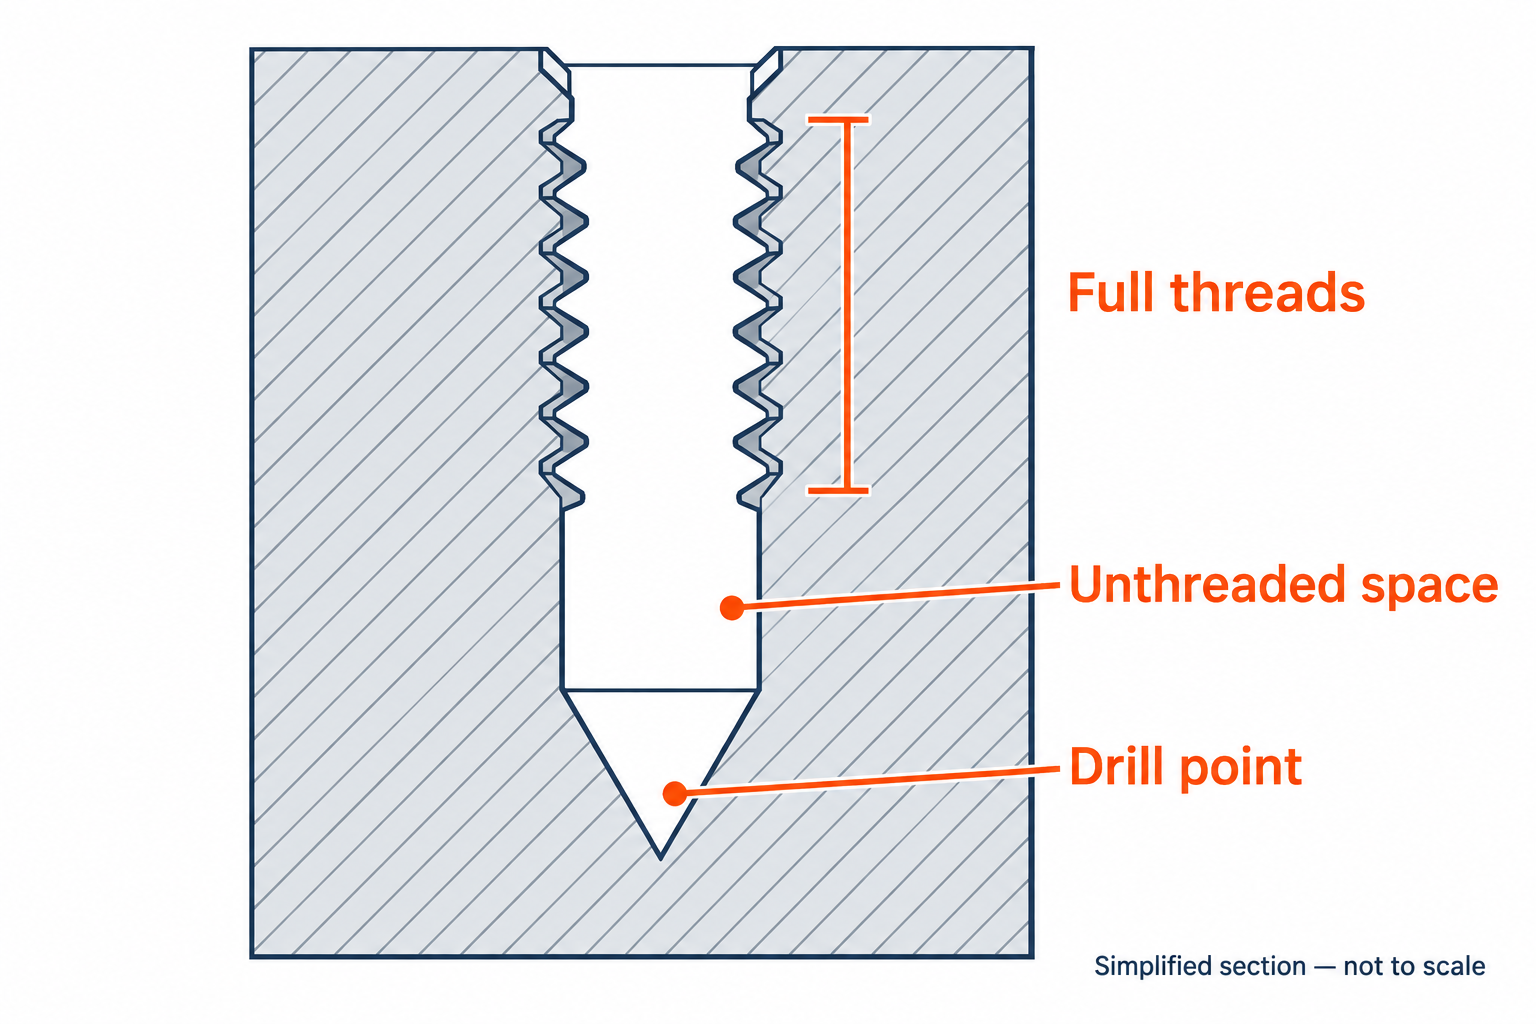
Sopiva kierrejyrsin voi leikata lähemmäs pohjaa, mutta sen leikkausprofiili, kaula ja sisääntuloreitti vaativat edelleen riittävästi tilaa. Valitse työkalu vaaditun täyskierrosten pituuden ja saatavilla olevan reiän geometrian perusteella. Poratun reiän pidentäminen on mahdollista vain, jos osassa on riittävästi materiaalia sen alapuolella. Koneistussuunnittelun opas käsittelee laajempia suunnittelunäkökohtia.
Koon säätö ja työkalujen uudelleenkäyttö edistävät eri työkaluja
Kierrejyrsintä mahdollistaa ohjelmoitun käsittelypolun säätämisen siten, että kierre saadaan vaadittuun tarkkuusalueeseen. Tämä voi auttaa sovitusvalvonnan ja kuluman kompensoinnin varmistamisessa; EMUGE kuvaa tätä työkalun poikkeaman säätöä. Myös kierreporaus tarjoaa koon säädön työkalun sijainnin kautta. Kierteiden poraamisessa koon hallinta perustuu suoraan sopivan poran geometrian ja tarkkuusluokan valintaan sekä reiän valmistelun ja prosessin hallintaan.
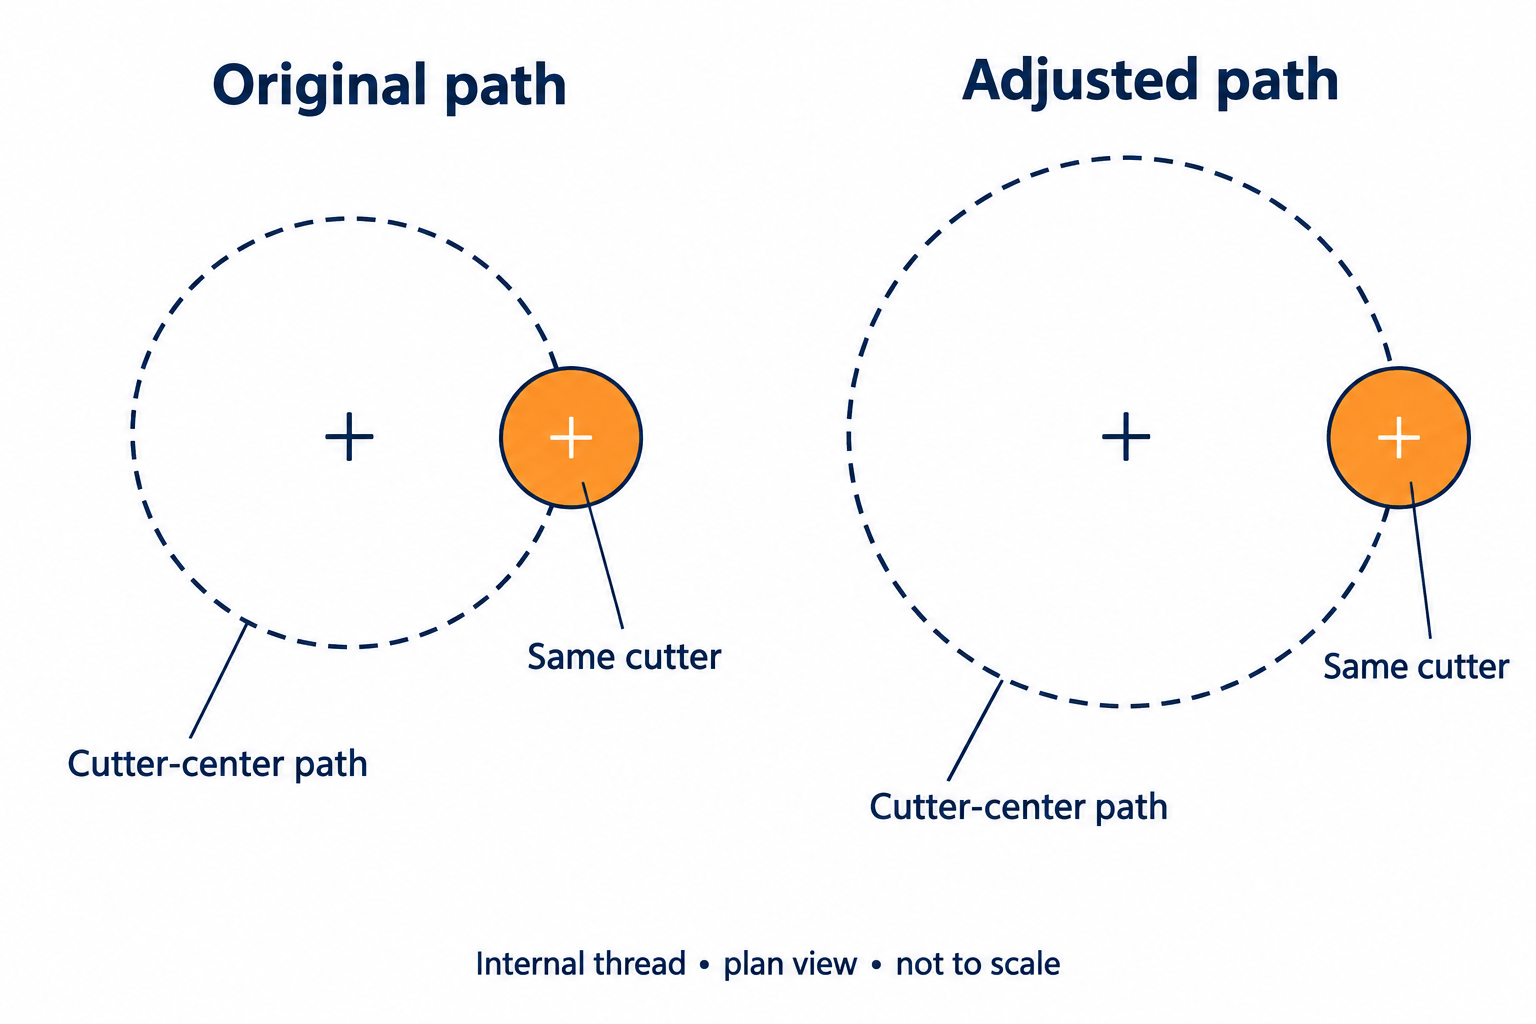
Työkalujen uudelleenkäyttöllä on rajoituksia. Monirivinen kierrejyrsin voi työstää useita eri halkaisijoita samalla kierrosmittauksella käyttöalueensa sisällä. Tietyt yksiriviset työkalut kattavat useita kierrosmittauksia, mutta niiden profiilikulman, leikkuugeometrian ja varausvälin on edelleen täytettävä kierrevaatimukset. Yksiriviset ja moniriviset jyrsimet tarjoavat erilaisia joustavuusmahdollisuuksia. Ohjelman muuttaminen ei kuitenkaan muuta epäsoveltuvaa jyrsintätyökalua oikeaksi työkaluksi.
Vertaa koko toimintaa, mukaan lukien epäonnistumiset
Kierteiden poraaminen on usein tuottavaa toistettaville, standardoituille sisäisille kierreille, kun pora, materiaali ja reiän geometria toimivat hyvin yhdessä. Kierrejyrsintä lisää kiertävän työkalupolun, ja joissakin sovelluksissa vaaditaan useampi leikkauskerta. Sen lisäohjaus voi kuitenkin olla hyödyllinen, kun vaikea reikä tai lähes valmis osa tekee prosessin luotettavuudesta erityisen tärkeän.
Leikkaavilla ja muovaavilla poroilla on myös erilaiset lastunpoisto-ongelmat: edellisessä lastunpoisto on ratkaisevan tärkeää, kun taas jälkimmäisessä materiaalin virtaus, reiän koko ja voitelu ovat ratkaisevia tekijöitä. Myös kierrejyrsintä tuottaa lastuja, ja jyrsin voi silti katkeilla tai taipua. Vertaa todellista kiertoaika, työkalun käyttöikä, tarkastus ja korjaus- tai hylkäyskustannukset suunnitellulle asennukselle sen sijaan, että antaisit yhdelle menetelmälle yleispätevän nopeus- tai tarkkuusetulyönnin.
Kolme osaa, kolme eri lähtökohtaa
Osaan liittyvä geometria määrittää, mikä kierretyöskentelymenetelmä pääsee vaadittuihin ominaisuuksiin ja saa ne valmiiksi.
| Osa ja piirre | Aloituskohta | Mitä voisi muuttaa valintaa? |
|---|---|---|
| Teräksestä valmistettu säätöakseli ulkoisella kierrepiirteellä olakkeen vieressä | Kierrepyöritys käyttäen samaa asetelmaa kuin akselin koneistukseen. | Kierreloppu ja työkalun poistuminen on sovitettava olakkeen geometriaan. Rajoitettu pääsy voi vaatia eri työkalun tai työkalureitin. |
| Alumiinista valmistettu kiinnityspala toistuvilla standardikierrettyillä läpikuorauksilla | Kierreporaus, jossa työkalu on sovitettu seokseen ja reikään. | Sekalaiset kierrekooot, epävakaa lastunohjaus tai koon säätötarve voivat perustella kierrejyrsintää. Muotokierreporaus riippuu materiaalin soveltuvuudesta ja määritellyistä vaatimuksista. |
| Melkein valmis kotelo, jossa sokea kierre on lähellä reiän pohjaa | Arvioi kierrejyrsintää tarvittavan kokonaiskierremitan saavuttamiseksi. | Työkalu ja pitimet täytyvät sopia toisiinsa, ja koneen täytyy tukea polkua. Soveltuva lyhytkierteinen kierreporakone voi edelleen olla käytännöllinen ratkaisu. |
Valitse ominaisuuden perusteella, sitten tarkista kierre
Aloita ulkoisesta tai sisäisestä kierreporauksesta, olemassa olevasta asennuksesta ja saatavilla olevasta työkaluvapaasta. Vertaa sitten käytännöllisiä kompromisseja: kierreporauksen suoraa lähestymistapaa toistuvien reikien valmistukseen, kierreporauksen soveltuvuutta pyöriville osille ja kierrejyrsinnän hallintaa kierrepolkua pitkin. Kaikki kolme menetelmää voivat tuottaa hyödyllisiä kierreporauksia, kun sovellus ja työkalut ovat yhteensopivia.
Menetelmä ei ole hyväksyntävaatimus. Valmis kierre täytyy edelleen täyttää määritellyt muoto-, koko-, sovitus- ja käytettävyysvaatimukset. Jos keskustelet osasta toimittajan kanssa, nämä tiedot tekevät valinnasta merkityksellisen.
Usein kysytyt kysymykset
Mikä on ero kierreporauksessa, kierreporauksessa ja kierrejyrsinnässä?
Kierreporaus synkronoi työkalun eteenpäin liikuttamisen pyörivän osan kanssa. Kierreporaus leikkaa tai muotoilee sisäisen kierreporauksen kierreporakkeella. Kierrejyrsintä liikuttaa pyörivää työkalua kierrepolkua pitkin. Soveltuvilla työkaluilla ja riittävällä pääsytavalla sekä kierreporaus että kierrejyrsintä voivat tuottaa sekä sisäisiä että ulkoisia kierreporauksia.
Milloin tulisi valita kierrejyrsintä kierteiden tekemiseen sen sijaan, että käytetään kierreporauskoneistusta?
Harkitse kierrejyrsintää, kun sinun on säädettävä kierrekoossa ohjelmoitua rataa pitkin, kun voit käyttää yhtä yhteensopivaa työkalua useilla eri kierrehalkaisijoilla tai kun haluat päästä lähemmäs sokean reiän pohjaa. Työkalun profiilin, ulottuvuuden ja varavälin on oltava sopivia kyseiselle kierreelle, ja koneen on tuettava kierrelinjaista rataa. Kierteiden tekeminen porauskoneistuksella voi edelleen olla tuottava vaihtoehto toistuviin standardireikiin.
Voiko sokea reikä sisältää täyskierreitä aina poratun syvyyden saakka?
Täyskierre ei ultuu tavallisen poran kärjen kärkeen. Porakierre tarvitsee myös tilaa viimeisen täyskierren jälkeen, vaikka käytettäisiinkin pohjaporakirrettä. Sovittu kierrejyrsin voi päästä lähemmäs reiän pohjaa, mutta se tarvitsee edelleen varavaraa. Määrittele vaadittu täyskierrenpituus erikseen poratusta syvyydestä.
Tuottavatko aina kierreporauskoneistusprosessit lastuja?
Ei. Leikkaavat porakierretyökalut poistavat materiaalia ja tuottavat lastuja; muovaavat porakierretyökalut siirtävät riittävän muovautuvaa materiaalia ilman leikkaavia lastuja. Muovaava kierreporaus vaatii sopivan lähtöreikän ja voitelua. Reikä, joka on valmisteltu leikkaavaa porakirrettä varten, ei voida käyttää automaattisesti samankokoisella muovaavalla porakirretyökalulla.
Tekniset lähteet
- Sandvik Coromant — Kierreporauskoneistus; Kuinka valita porakirrettä; Kierrejyrsinnän sovellusvinkit; Kuinka valita kierrejyrsintätyökalut. Liike, reiän valmistelu ja työkalun valinta.
- Harvey Performance Company — Monikierreopas. Kierreaskel ja kierrejako.
- EMUGE — Kierreporauksen hallinta, osa II: Miksi yhden koon sopivuus kaikille ei riitä; ZGF-kierrejyrsintätyökalujen esite, s. 7. Kiinnityskärjen valinta, kierrekoon säätö ja työkalukohtainen saavutettavuus.
- Scientific Cutting Tools — UN-yksiprofiilinen kierrejyrsin. Yhteensopivat kierrekoot ja työkalun vapausvara.



