Tässä artikkelissa
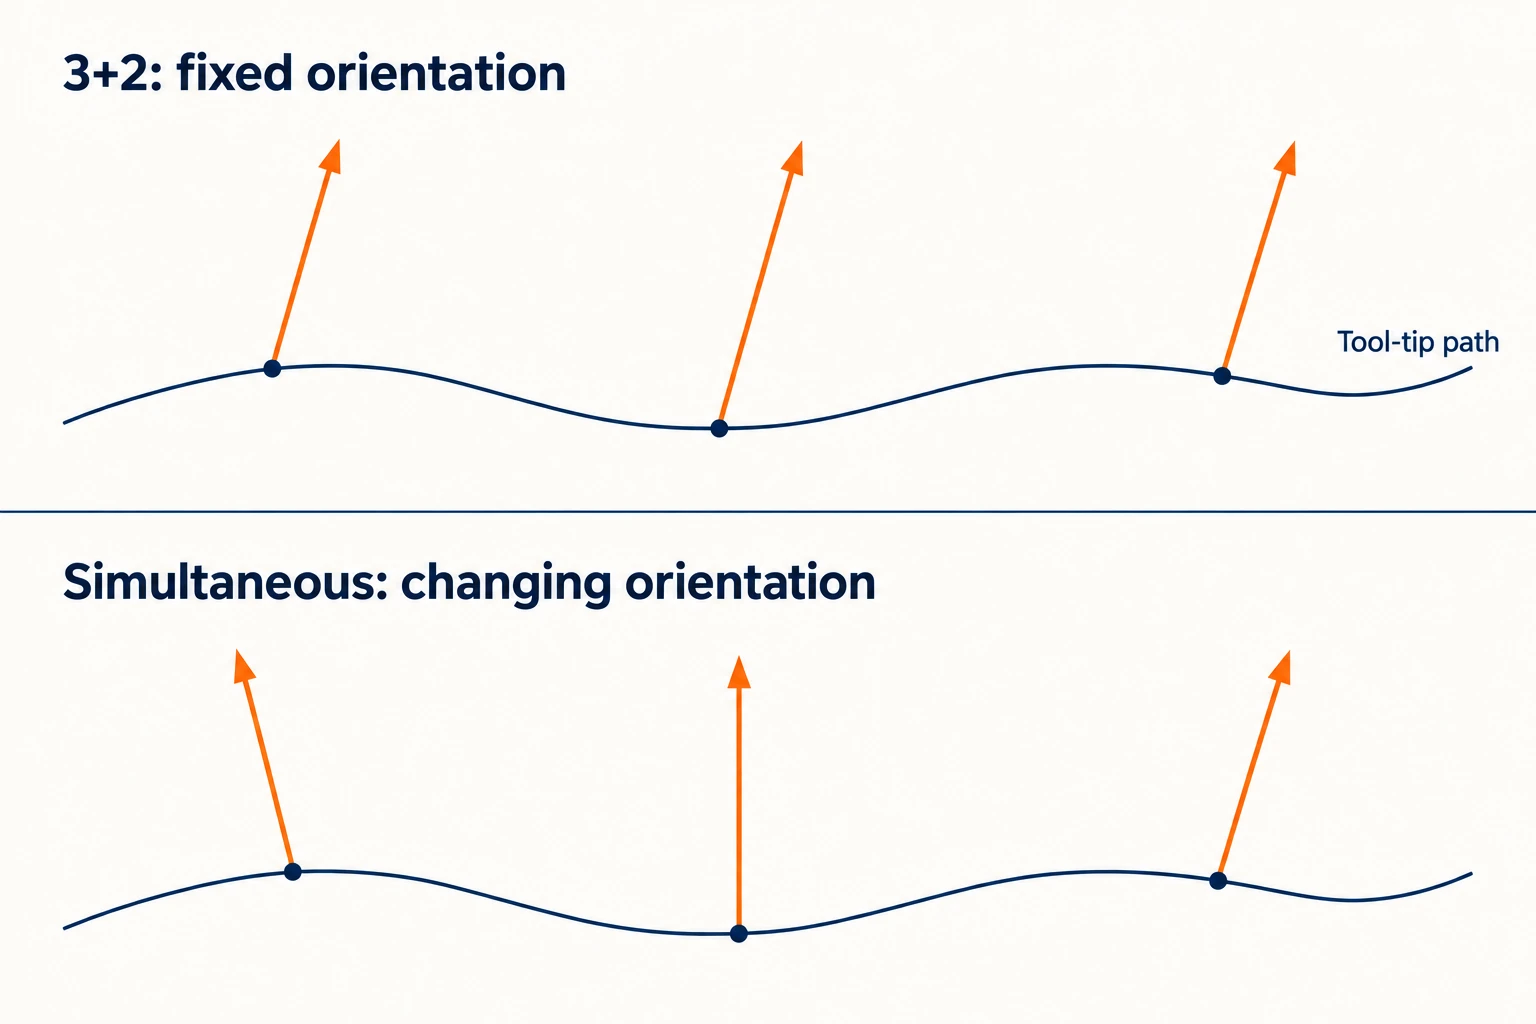
Kolmiakselisessa 3+2-koneistuksessa kaksi pyörivää akselia määrittävät työkalun asennon ja pysyvät siinä asennossa, kun lineaariset akselit suorittavat leikkauksen. Samanaikaisessa viisiakselisessa koneistuksessa pyörivän ja lineaarisen liikkeen koordinointi mahdollistaa työkalun asennon jatkuvan muuttamisen suhteessa työkappaleeseen leikkausprosessin aikana. Molempia toimintatapoja voidaan käyttää sopivasti varustettujen viisiakselisten koneiden kanssa. Käytännössä valinta tehdään usein operaatio kerrallaan eikä kerralla koko osalle.
Joukko vinottaisia reikiä saattaa vaatia useita kiinteitä suuntia. Pinnan viimeistelyleikkaus saattaa hyötyä suunnan muuttamisesta pinnan pitkin. Ero on siinä, mitä työkalun täytyy tehdä leikkausprosessin aikana. Peruskonfiguraatioiden osalta kolme-, neljä- ja viisiakselisen vertailun selitys kertoo, mitä liikkeitä kukin järjestelmä lisää.
Erota työkalun radan määrittäminen sen asentoon nähden
Työkalun kärjen rata kuvaa, missä leikkausväline liikkuu. Työkalun akselin asento kuvaa sen akselin suuntaa suhteessa osaan. Kaareva rata ei välttämättä vaadi muuttuvaa asentoa: palloteräleikkausväline voi seurata saavutettavaa muotoiltua pintaa, kun sen akselin suunta pysyy vakiona.
| Kysymys | 3+2-asennuskoneistus | Samanaikainen viisiakselinen koneistus |
|---|---|---|
| Mitä tapahtuu leikkauskäynnissä? | Pyörivät asennot pysyvät kiinteinä; lineaariset akselit muodostavat polun. | Ohjelma voi koordinoida lineaarista ja pyörivää liikettä, jotta työkalun suhteellinen suunta vaihtuu. |
| Miten seuraava suunta tulee käyttöön? | Vedä työkalu takaisin, uudelleenasenna se ja aloita toinen kiinteäsuuntainen leikkaus. | Muuta suuntaa leikkauspolun sisällä siellä, missä strategia ja varaväli sallivat sen. |
| Mikä on pääasiallinen syy valita se? | Yksi kiinteä lähestymistapa riittää jokaiseen valittuun toimintoon. | Lähestymistavan muuttaminen kulkua pitkin tarjoaa hyödyllisen pääsyn tai työkalun leikkauskosketuksen eteen. |
Tämä on erottelu koneistustapoja välillä, ei sääntö siitä, että yksinkertaisen näköiset osat käyttävät yhtä tapaa ja monimutkaisen näköiset toista. Autodeskin koneistustyyppiä koskeva dokumentaatio sijoittaa 3+2 työkalun suunnan kolmiakselisten työpolkujen rinnalle, mukaan lukien kolmiulotteiset viimeistelystrategiat.
Mitä 3+2-koneistusoperaatio todella tekee
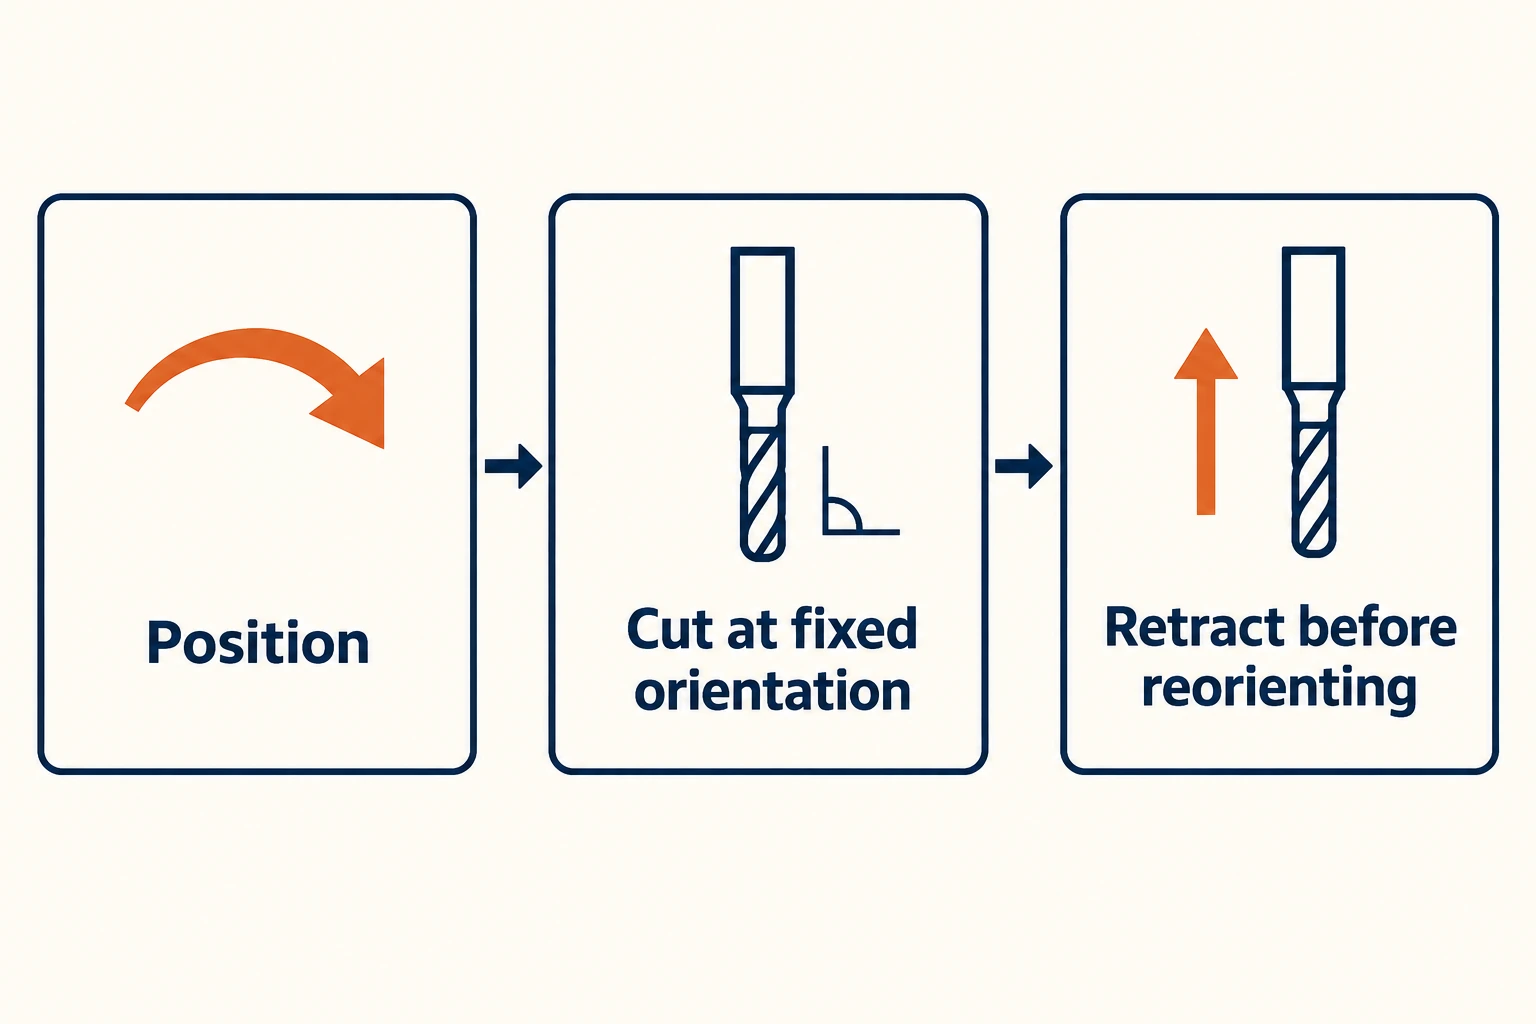
Kuvitellaan esimerkiksi reikien poraamista kaltevaan kiinnityspohjaan kohtisuoraan. Kone esittää ensin kyseisen pohjan porakärkeä kohti. Kun sijainti on asetettu, pyörivät akselit pysyvät paikoillaan, kunnes pora kulkee sisään ja ulos reiistä. Kone voi sen jälkeen vetäytyä takaisin ja uudelleensuunnata itsensä seuraavaa pohjaa varten ilman, että osaa irrotetaan kiinnittimestä.
Tyypillinen paikannusjärjestys on:
- Siirrä työkalu työkappaleen ja kiinnittimen ulkopuolelle suunniteltua uudelleensuuntausta varten.
- Aseta pyörivät akselit ja määritä vastaavat koneistuskoordinaatit.
- Koneista valitut ominaisuudet säilyttäen pyörivien akselien asennot.
- Vedä työkalu takaisin ennen siirtymistä seuraavaan asentoon.
Ilmaisu «pidetty» ei määritä yleispätevää mekaanista jarrua tai kiinnitysjärjestelmää; tämä riippuu koneesta. Samoin selkeä lähtö- ja lopetusasento ei todista, että välillä tapahtuva pyörivä liike väistää kiinnittimen.
Sama kiinteä asento voi tukea taskujen tekoa, reunamuotojen käsittelyä tai kolmiulotteista pinnanjyrsintää, ei ainoastaan tasaisen pinnan porausta. HEIDENHAINin TNC-jyrsintäohjausjärjestelmän opas selittää koordinaattimuunnoksia vinossa työtasossa tehtävään koneistukseen. Itse leikkaustoimintoja varten katso kuinka CNC-jyrsintä toimii.
Kun asennon vaihtaminen oikeuttaa paikkansa
Samanaikainen viisiakselinen koneistus lisää ohjausta työkalun suunnalle leikkauspolun pitkin. Geometriasta riippuen tämä voi auttaa pitämään työkalunkannattimen etäällä läheisistä pinnoista, säilyttämään hyödyllisen leikkauskosketuksen tai jatkamaan viimeistelykäyttöä alueella, joka muuten vaatisi erillisiä asentoja.
Kone voi saavuttaa tämän työkappaleen kallistamalla, pyörivän päätyksen siirtämällä tai molempien yhdistelmällä. Ratkaisevaa on tuloksena syntyvä työkalun ja osan välinen suhde. Työkalun ei tarvitse pysyä kohtisuorassa pinnan suhteen: valittu kallistuskulma noudattaa leikkausstrategiaa ja väistövaatimuksia.
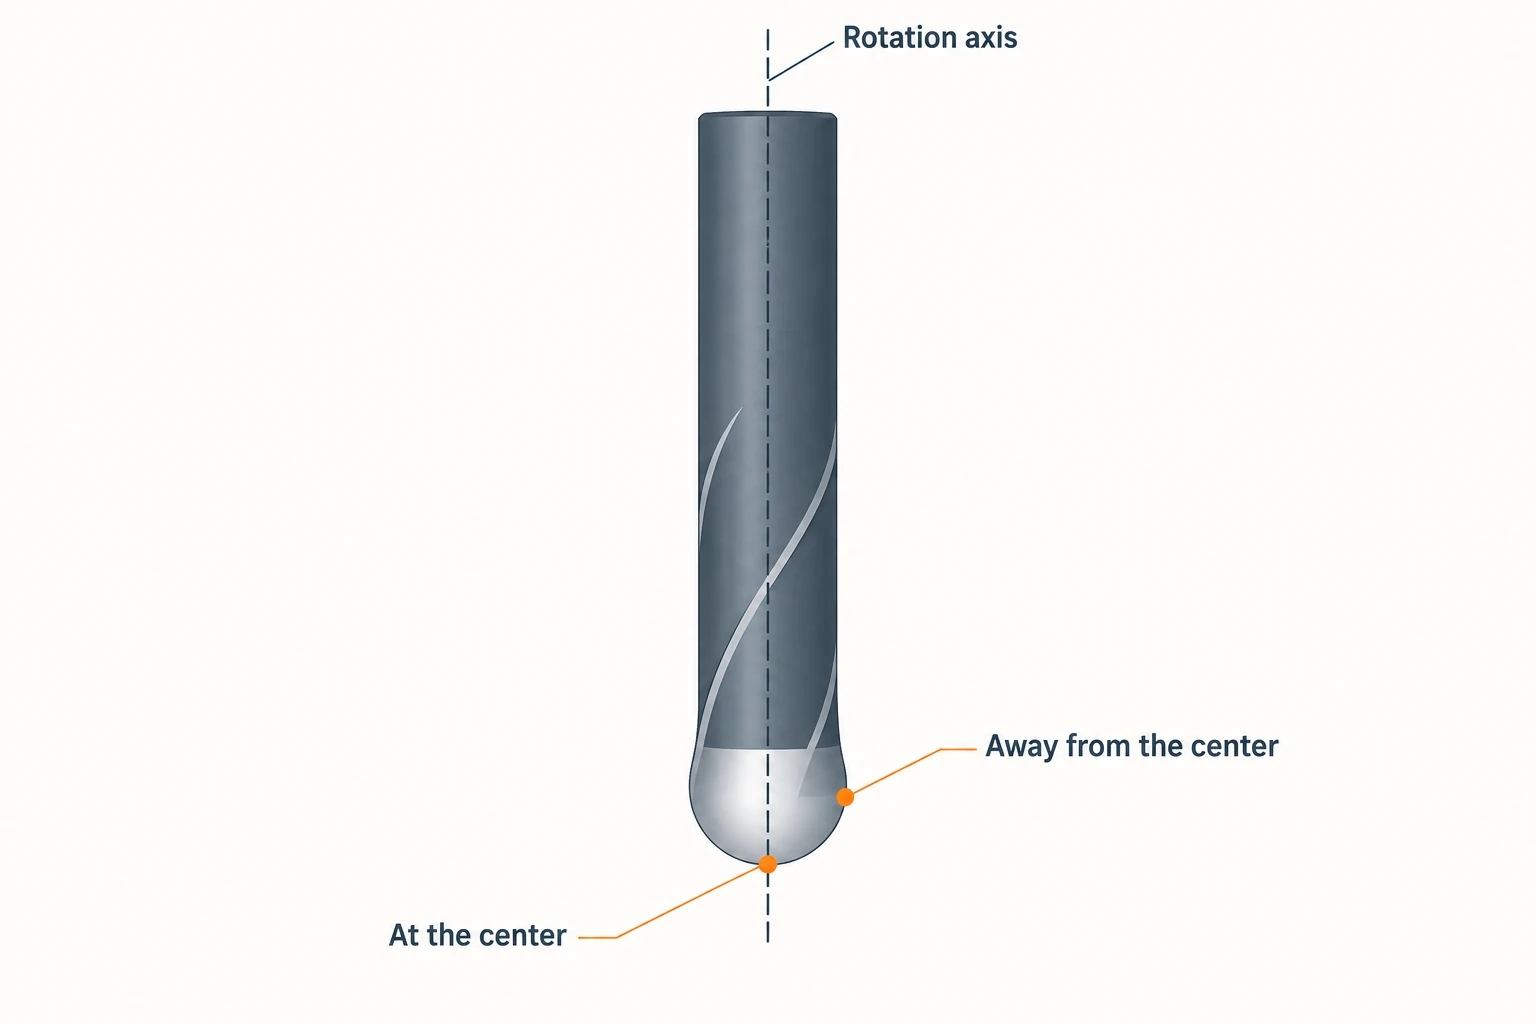
Palloperäinen jyrsin tarjoaa konkreettisen esimerkin. Sen pyörivä leikkausnopeus lähestyy nollaa keskellä päätä. Kosketuksen siirtäminen pois tästä keskipisteestä antaa käytössä olevalle leikkausreunalle suuremman pyörähdys säteen. Sandvik Coromantin profiilijyrsintäohjeet selittävät, miksi kallistus voi parantaa tätä kosketustilannetta. Yksi kiinteä kallistuskulma voi riittää yhdelle alueelle; muuttuvat pinnan kaltevuudet voivat tehdä muuttuvasta kallistuksesta hyödyllisen. Ei ole yhtä ainoaa hyödyllistä kulmaa kaikille työkaluille ja osille.
Tämä etu on ehdollinen. Huono suunnittelustrategia voi aiheuttaa pitimen interferenssiä tai vaikeuttaa pyörivää liikettä. Pintalaatu riippuu myös työkalun geometriasta, kulkujen välisestä etäisyydestä, syöttönopeudesta, pyörivästä epätasaisuudesta (runout) ja värähtelyistä. Sileä pinta tai hyvä pintalaatu eivät ole yksinomaan samanaikaista koneistusta koskevia ominaisuuksia, eikä niitä saada automaattisesti valitsemalla samanaikainen koneistus.
Yksi osa voi käyttää molempia strategioita
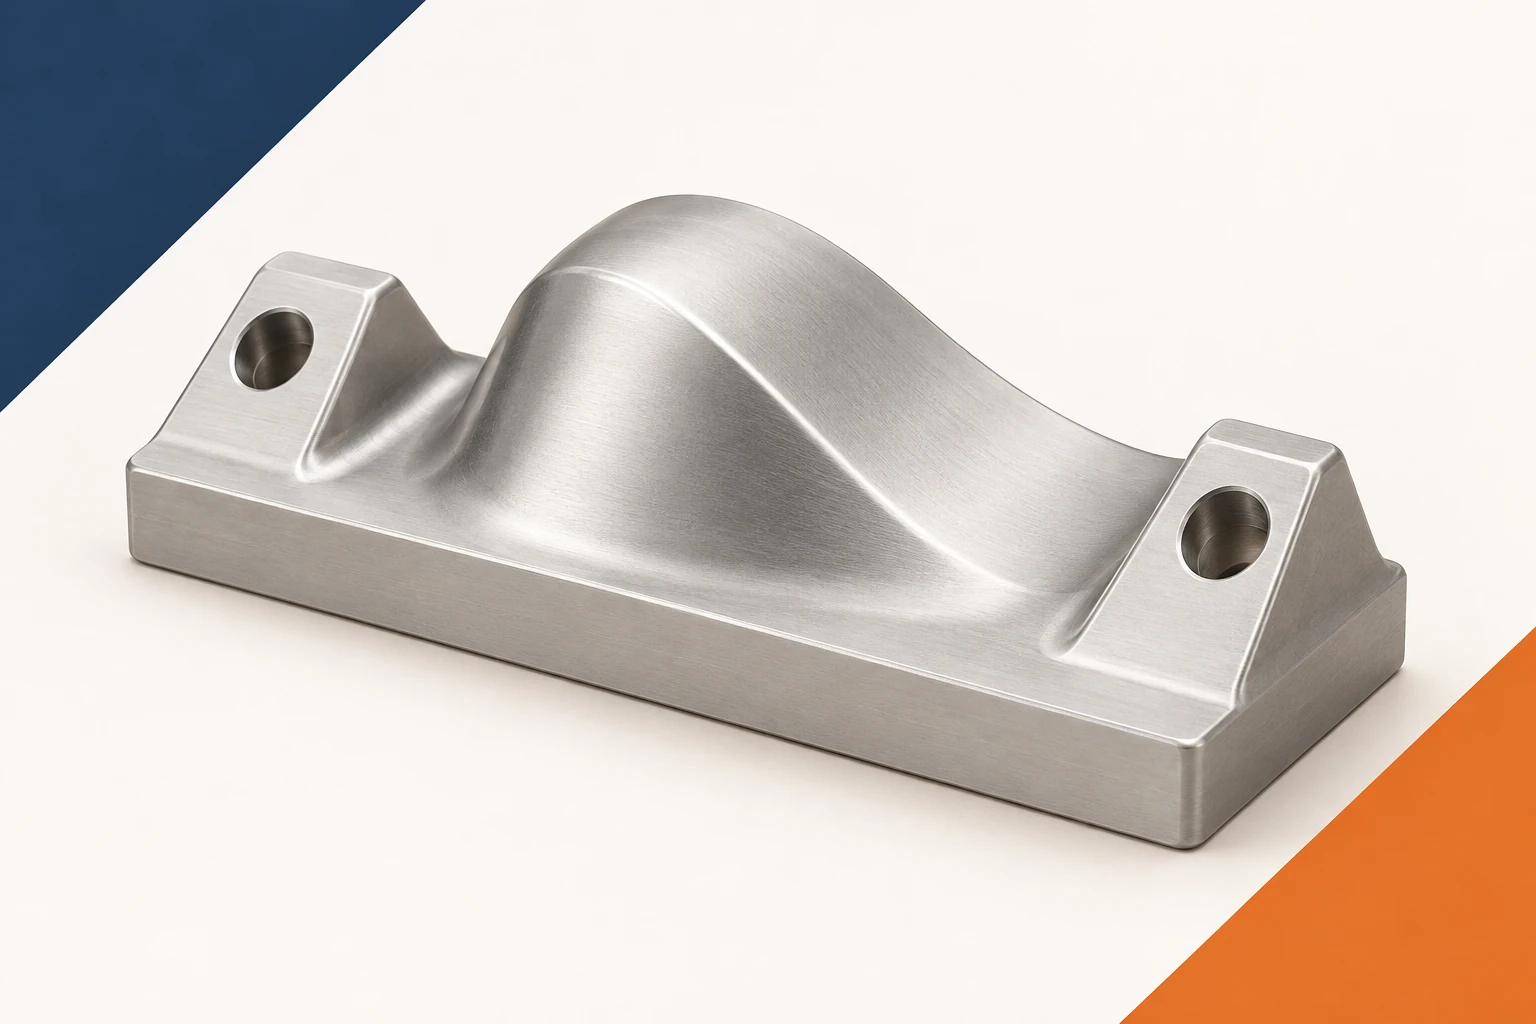
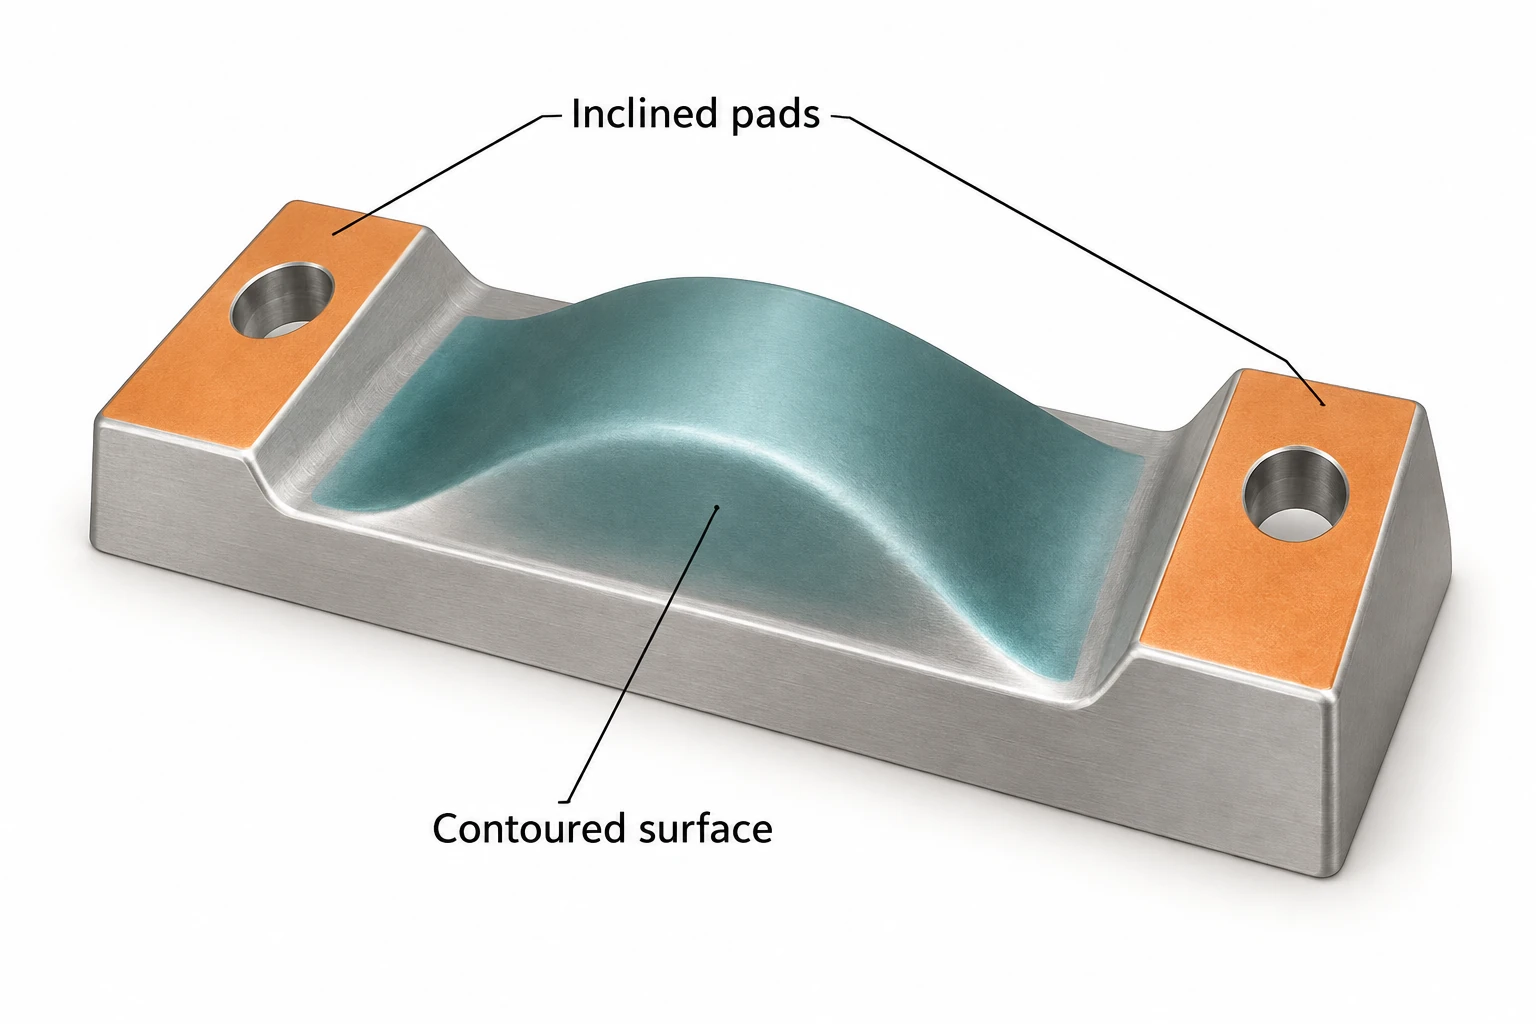
Harkitse työkalupalan asennuspintoja, jotka ovat kaltevia, ja keskiosaa, jonka muoto muuttuu tasaisesti. Viisiakselisessa CNC koneistuksessa käsittele jokainen operaatio erillisenä kysymyksenä, joka koskee pääsyä ja kosketusta, säilyttäen samalla toimiva kiinnitysjärjestelmä.
| Operaatio palalla | Alkutulo | Syy uudelleenarviointiin |
|---|---|---|
| Poista pohjan yläpuolella oleva käytettävissä oleva raaka-aine | Kolmiakselinen karjakoneistus kiinteästä suunnasta | Jäljellä oleva raaka-aine muuttuu käyttämättömäksi tai vaatii liian pitkän työkalun ulottuvuuden. |
| Poraa kaltevat tuennat | 3+2-positioinnilla jokaisen tuennan reiän suuntaan | Pidin tai kiinnitin estää lähestymisen, vaikka positiointi olisi tehty. |
| Valmista keskiosan muoto | Testaa ensin kiinteäsuuntainen pinnanviimeistelypolku; harkitse samanaikaista liikettä siinä tapauksessa, että suunnan vaihtaminen parantaa tulosta. | Yksi kiinteä suunta aiheuttaa huonoa kosketusta tai varaa; muodon jakaminen indeksoituun alueisiin lisää ei-toivottuja siirtymiä. |
| Viimeistele kiinnittimen peittämä pinta | Suunnittele toinen kiinnitysjärjestely tai asetelma. | Kumpikaan leikkaustila ei altista materiaalia, joka pysyy fyysisesti kiinnitettynä tai esteenä. |
Keskiosan muoto ei automaattisesti ole samanaikaista viisiakselista ominaisuutta vaikka se on kaareva. Jos yksi asento tarjoaa riittävän pääsyn ja kosketuksen sen yli, kiinteäsuuntainen työpolku voi olla riittävä. Jos käytetään useita indeksoituja alueita, suunnittele, miten niiden viimeistelykäynnit kohtaavat toisensa; näkyvät rajat voivat johtua epäyhtenevistä leikkausolosuhteista tai sijoittelusta, mutta ne eivät ole välttämättä 3+2:n väistämätön ominaisuus.
Tämä sekamallinen menetelmä pitää tavallisista leikkauksista yksinkertaiset ja varaa asennon vaihtamisen vain niille toiminnoille, joista siitä on hyötyä. Se erottaa myös leikkaustilan vaihdon osan fyysisestä uudelleenkiinnityksestä.
Sovita ohjelma koneeseen
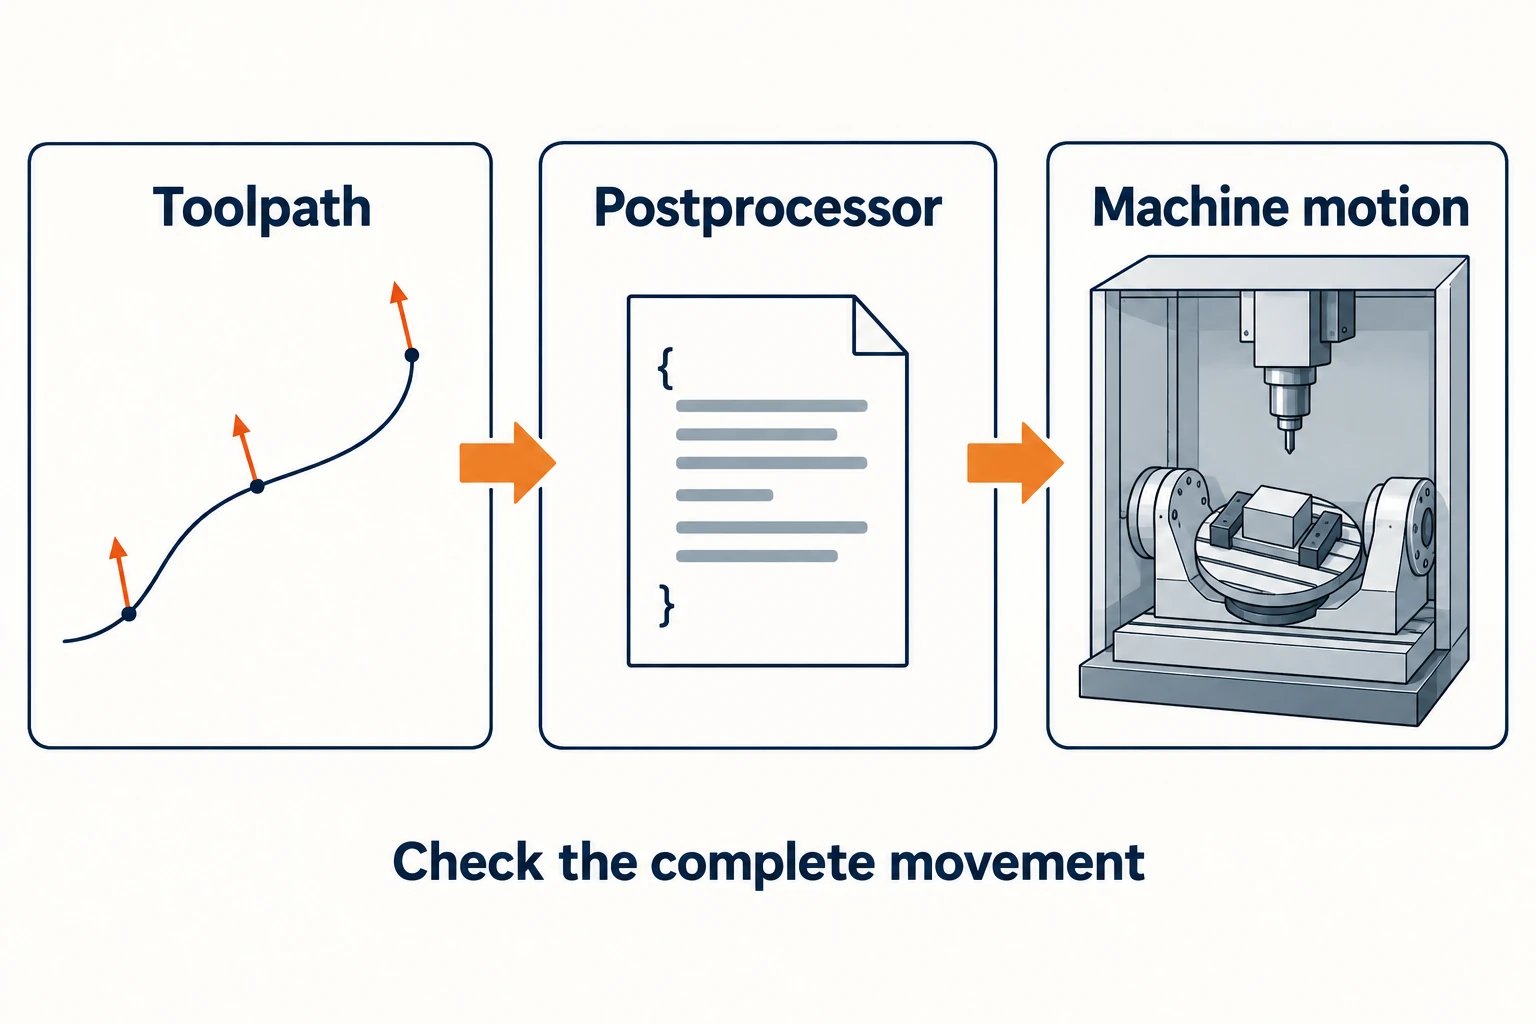
CAM-työpolku on vain osa lopputulosta. Postprosessori kääntää sen ohjeiksi tiettyyn koneeseen ja ohjausjärjestelmään. Koneen pyörivä rakenne, suuntasopimukset, liikealueet, työkalujen pituudet ja työkoordinaattien siirrot täytyy olla yhdenmukaisia tämän käännöksen kanssa.
Koordinaattifunktioiden tehtävät ovat myös erilaisia. Kallistettu työtaso määrittelee koordinaatit valitussa asennossa tapahtuvaan koneistukseen. Työkalun keskipisteen ohjaus huomioi pyörivien asemien muutokset ja työkalun geometrian komennetun työkaluliikkeen tuottamisessa. Niiden nimet ja toteutus vaihtelevat ohjausjärjestelmän mukaan; sijoittelufunktion olemassaolo ei takaa samanaikaista leikkausta.
Esimerkiksi Haas dokumentoi dynaamiset työkoordinaattien siirrot 3+1- ja 3+2-sijoittelua erikseen työkalun keskipisteen ohjauksesta samanaikaiseen muotoonmuokkaamiseen. Nämä ovat esimerkkejä tietyn ohjausjärjestelmän funktioista, ei vaihdettavia komentoja muille koneille. Koordinaattien käsittelyn täytyy vastata valittua postprosessoria, koneen konfiguraatiota ja ohjausfunktioita.
Ennen koneistusta varmista enemmän kuin vain työkalun koskettavan tarkoitettua pintaa:
- Koko työkalukokoonpano: sisältää käytetyn pituuden työkalupidikkeessä ja työkalussa.
- Koko liike: sisältää lähestymisliikkeet, vetämisliikkeet, indeksoinnin ja kaiken tarvittavan pyörivän uudelleensijoituksen sekä leikkausvaiheet.
- Todellinen asennus: sisältää jäljellä olevan raaka-aineen, kiinnittimen geometrian ja koneen liikealueen rajat.
Autodeskin koneen simulointia koskeva dokumentaatio erottaa työkaluradat tarkistettaessa koneen mallia käyttäen simuloinnista ilman sitä. Simulointi voi tarkistaa ainoastaan sen geometriaa ja koneen käyttäytymistä, jota se edustaa; se ei korvaa asennuksen tarkistamista eikä valmiin osan tarkastusta.
Ohjelmointi, siirtoliikkeet ja leikkausaika
Vertaa kahta menetelmää samoja osavaatimuksia vasten. Sisällytä vertailuun ohjelmointi ja tarkistus, työkalut ja kiinnittimet, leikkausaika, indeksointi ja vetämisliikkeet sekä mahdollinen myöhempäinen viimeistely tai lisäasennustyö.
3+2 voi olla tehokas, kun muutama kiinteä suunta riittää työn suorittamiseen. Samanaikainen liike voi poistaa toistuvat siirtoliikkeet tai parantaa työkalun kosketusta pinnalla, mutta työkalun suunnan muutokset vaativat myös pyörivien akselien kiihdyttämistä ja hidastamista. Autodeskin työkaluakselin tasoitusopas selittää, kuinka äkilliset suunnanmuutokset voivat häiritä tasaisaa liikettä. Näyttävästi jatkuvampi rata ei välttämättä ole lyhin tuotantoreitti.
Hyödyllinen testi on tarkka: tunnista se toiminto, joka vaatii suunnan muuttamista, nimeä hyöty ja varmista, että koko koneen liike pystyy tarjoamaan sen. Käytä tätä tulosta valitaksesi toimintotila jokaiselle toiminnolle.
Usein kysytyt kysymykset
Onko 3+2-koneistus muotoa viisiakselista koneistusta?
Kyllä. Sitä kutsutaan usein paikallisesti tai indeksoituviisiakseliseksi koneistukseksi. Kaksi pyörivää akselia asettaa työkappaleen suunnan, kun taas lineaariset akselit suorittavat leikkauksen näillä kiinteillä pyörivien akselien asennoilla. Se eroaa samanaikaisesta viisiakselisesta leikkauksesta.
Tarkoittaako samanaikainen viisiakselinen koneistus sitä, että kaikki viisi akselia liikkuvat jokaisessa ohjelmarivissä?
Ei. Ohjelma koordinoi kunkin segmentin vaatimat akselit. Samanaikainen viisiakselinen ohjelma voi sisältää segmenttejä, joissa pyörivät akseliasenniot eivät muutu, sekä segmenttejä, joissa suunta muuttuu leikkauksen aikana.
Voiko 3+2-koneistus tuottaa sileän kaarevan pinnan?
Kyllä, jos sopiva työkalu pystyy saavuttamaan ja valmistelemaan pinnan valitulla kiinteällä suunnalla. Pelkkä kaarevuus ei vaadi samanaikaista liikettä. Työkalun kosketuspinta, varaväli ja vierekkäisten kulkujen tapa kohtaa määrittävät sen, auttaisiko suunnan muuttaminen.
Voiko yksi ohjelma yhdistää 3+2- ja samanaikaisia toimintoja?
Kyllä, koneella ja ohjauksella, jotka tukevat vaadittuja toimintatapoja, sekä oikein määritellyllä postprosessorilla. Siirtymät toimintatapojen välillä vaativat asianmukaisen koordinaatti- ja korvauskäsittelyn sekä liitosten liikkumiselle varausvaroituksen tarkistukset.
Tekniset lähteet
- Autodesk — Fusion Ohje: Koneistustyyppi; työkaluakselin tasoitus; simulointi valmistusta varten; ongelmien tarkistus simuloinnin aikana. Kiinteät työkalusuunnat, sileä pyörivä liike ja simuloinnin soveltamisala.
- HEIDENHAIN — TNC 620: Tiedot koneenvalmistajalle, asiakirjan tunniste 895922. Kallistettujen työtasojen ja koordinaattimuunnosten käsittely.
- Haas Automation — G254 Dynaaminen työkoordinaatisto (DWO); G234 Työkalun keskipisteen ohjaus (TCPC). Erilliset toiminnot paikalliselle ja samanaikaiselle koneistukselle.
- Sandvik Coromant — Profiilijyrsintä, ”pistejyrsintä—kallistettu työkalu”. Palloperäisen työkalun kosketuspiste ei ole pyörämisakselilla.



