Tässä artikkelissa
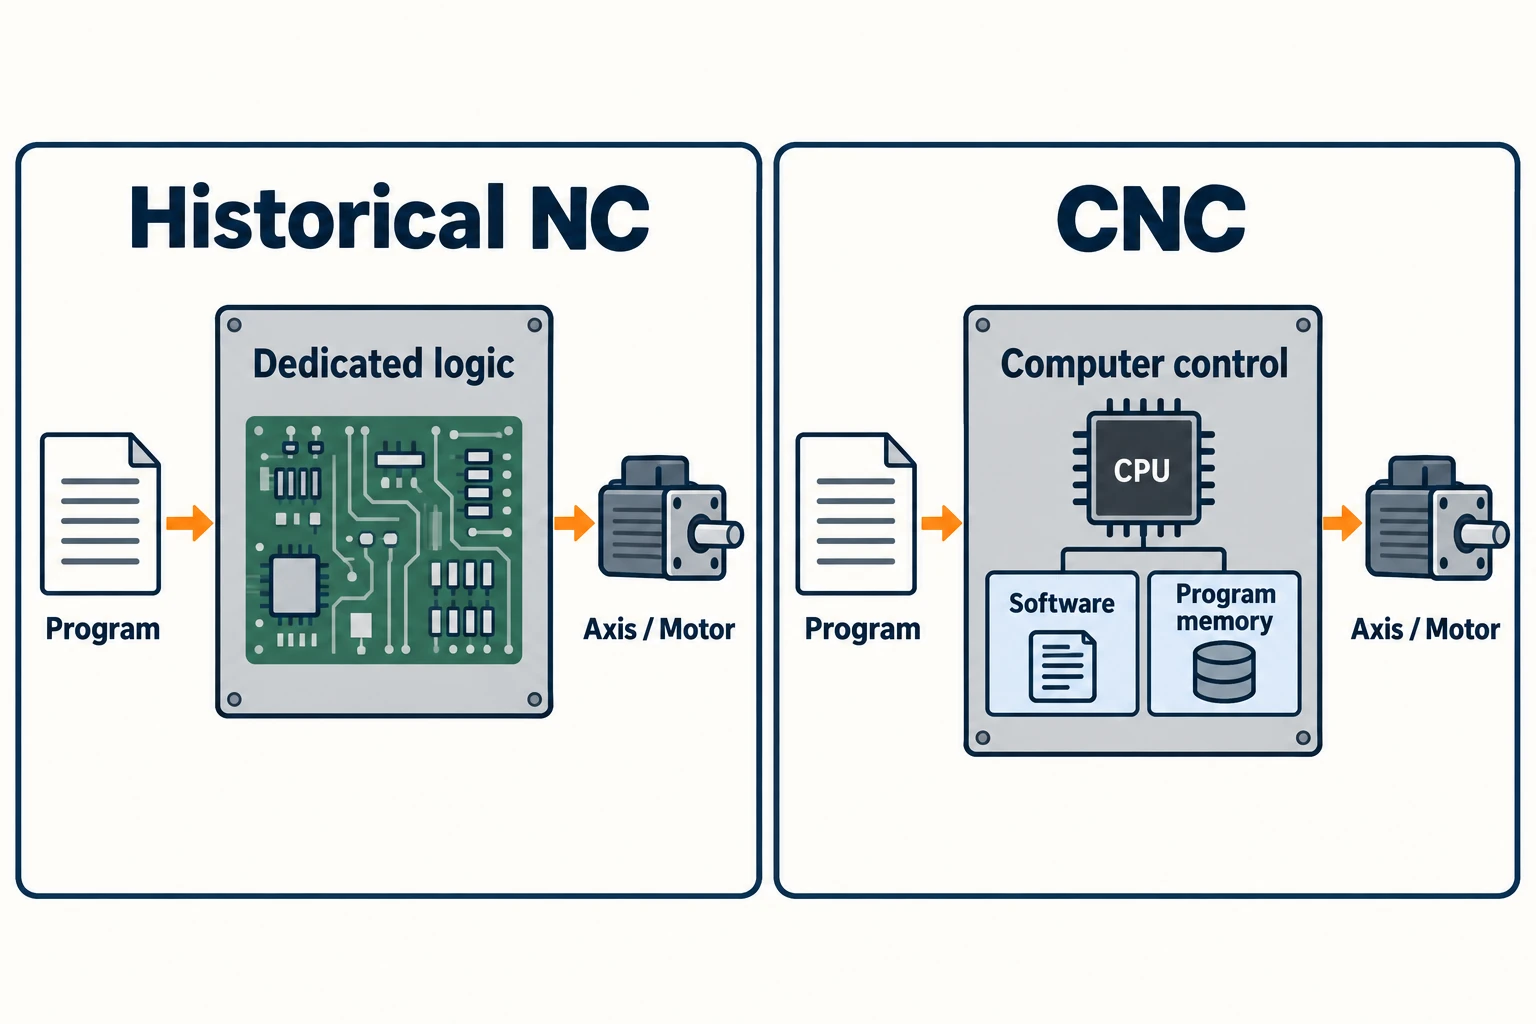
NC tarkoittaa numeerista ohjausta: kone seuraa koodattuja numeerisia ohjeita. CNC tarkoittaa tietokoneellista numeerista ohjausta, joka on numeerisen ohjauksen muoto, jossa koneen toimintoja ohjataan tietokoneella. Historiallisessa NC–CNC-vertailussa termi ”NC” viittaa yleensä aiempaan ohjausjärjestelmään, jonka toiminnot oli toteutettu erillisellä elektronisella laitteistolla. CNC siirsi nuo toiminnot tietokonepohjaiseen järjestelmään, jossa käytetään ohjelmistoa ja ohjelmatallennusta.
Tärkein muutos koski sitä, miten ohjausjärjestelmä käsittelee ohjeita ja kuinka helposti koneistusohjelmaa voitiin tallentaa, muokata ja käyttää uudelleen. Muutos ei ollut automaattisen liikkeen keksiminen itsessään. Jo varhaiset NC-koneet seurasivat ohjelmia, ja jotkut käyttivät jo takaisinkytkentää ja tuottivat muotoiltuja pintoja.
Mitä tietokone muutti ohjausjärjestelmän sisällä
Erota osan ohjelma ohjauslogiikasta. Osan ohjelma kuvaa tiettyä tehtävää: paikoituksia, liikkeitä ja koneistuskomentoja. Ohjauslogiikka tulkitsi kyseisen tiedon ja suoritti koneen ohjaustoiminnot. Opas siihen, kuinka CNC-järjestelmä ohjaa koneen liikettä seuraa näitä ohjeita ohjaimen, ajomoottoreiden ja takaisinkytkentäjärjestelmän kautta.
Historiallinen kiinteästi kytketty NC käytti näihin toimintoihin erityisiä piirejä. Termi ”kiinteästi kytketty” ei tarkoita, että eri reikäkuviota vaadittaisiin koneen uudelleenkytkemiseen. Eri osan ohjelma voisi edelleen kertoa ohjaukselle tehtävistä erilaisista liikkeistä sen kyvykkyyden puitteissa. Vähemmän joustavaa oli kuitenkin ohjauksen itse toteutus ja ohjelmien käsittely koneella.
CNC toteuttaa numeerisen ohjauksen toiminnot tietokoneen avulla. Ohjelmisto, prosessointilaitteisto ja muisti mahdollistavat ohjeiden käsittelyn muokattavana datana. FANUC:n kuvaus sen 200A-ohjauksesta, joka kehitettiin vuonna 1972, tarjoaa konkreettisen esimerkin: ohjaus mahdollisti muistissa tallennettujen koneistusohjelmien muokkaamisen. Tämä on hyödyllisempi erotus kuin yleispätevä väite siitä, että NC-ohjauksia ei voitu ohjelmoida.
Pistokortista muistissa oleviin ohjelmiin
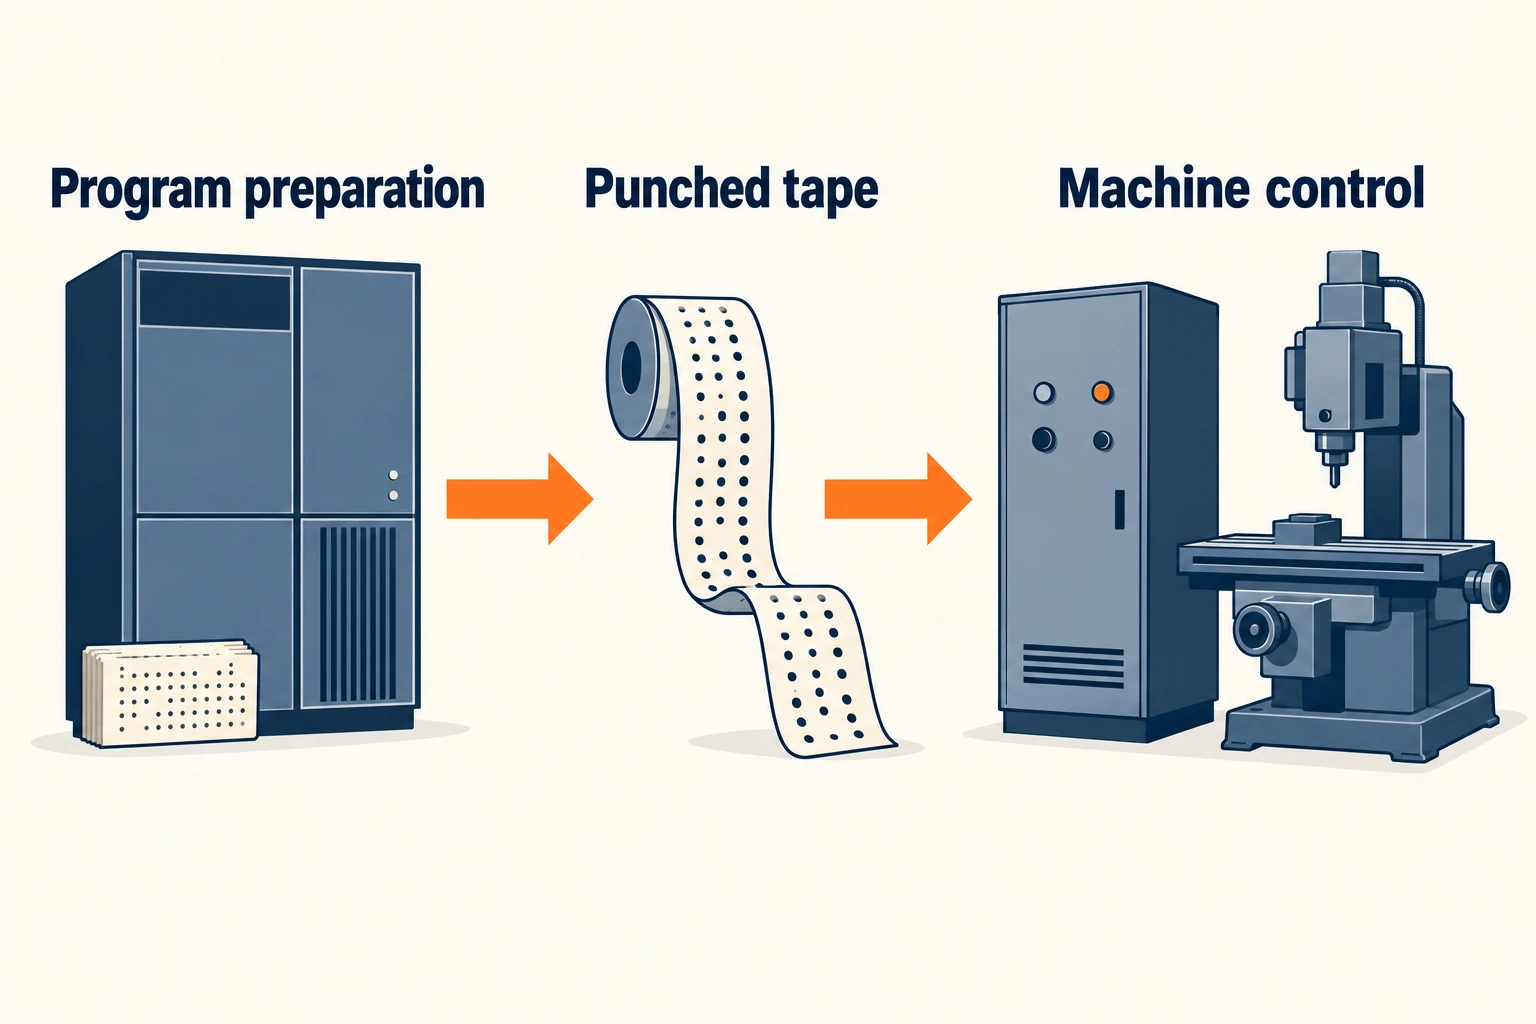
Reikäkortti antoi numeerisille ohjeille fyysisen muodon, jonka lukulaite voisi havaita. Se kuljetti ohjelman, mutta ei toiminnut koneen liikuttamiseen tarvittavana voimana. MIT:n 1952-kuvaus kertoo, että sähköinen ohjauslaitteisto dekoodasi reikäkortin ja toimi servomekanismien kanssa jyrsimen liikuttamiseksi. Kuvaus käsitteli myös tietoa liikkeen etenemisestä.
Tietokoneet tulivat mukaan työnkulkuun useassa kohdassa. MIT:n 1959 esittelyssä Automatically Programmed Tools (APT) -järjestelmästä ulkoinen tietokone laski ohjeet ja tuotti nauhan koneelle. Tietokoneavusteinen ohjelmanvalmistus oli siis mahdollista ilman, että koneen ohjaus itse olisi ollut CNC.
Nämä dokumentoidut esimerkit esittävät siirtymän kronologisessa järjestyksessä:
- MIT, 1952: Nauhalla ohjattava jyrsin, jossa oli sähköinen ohjaus ja servomekanismit, toimi jo.
- MIT:n APT-esittely, 1959: Tietokone voisi valmistaa koneistusohjeet offline-tilassa ja tuottaa nauhan erillistä koneen ohjausta varten.
- FANUC 250, 1964: Tietokonepohjainen ohjaus kehitettiin erityiseen pyörivämoottorin hiomissovellukseen.
- FANUC 200A, 1972: Monikäyttöinen CNC tuki koneistusohjelmien muokkaamista muistissa.
Nämä ovat tiettyjä etappimerkkejä, ei yhtä maailmanlaajuista vaihtumispäivämäärää. FANUC kuvailee 1964-järjestelmää erikoistarkoitukseen kehitetyksi ratkaisuksi eikä yleiskäyttöisille työstökoneille tarkoitetuksi ohjaukseksi. Myöhempää muistia ja ohjelmamuokkausta tukevaa esimerkkiä käytetään havainnollistamaan siirtymän eri vaihetta.
Yhden reiän siirtäminen: kuinka ohjelman päivitys eroaa
Harkitse levyä, jossa on kolme yhtä suurta reikää. Revisio B siirtää keskimmäisen reiän uuteen sijaintiin; levyyn piirretty ääriviiva, reikien halkaisijat ja kahden muun reiän sijainnit pysyvät samoina. Seuraava työkappale on koneistettava uuden suunnittelun mukaisesti.
Sekä historiallinen NC- että CNC-ohjaus voivat ilmaista muutettua sijaintia, edellyttäen että siirto on koneen kapasiteetin rajoissa. Erotus on suunnittelumuutoksesta ohjauslaitteelle saatavilla oleviin ohjeisiin johtavassa prosessissa.
| Tehtävä | Historiallinen nauhalla syötetty NC-työnkulku | CNC-työnkulku |
|---|---|---|
| Tarkista ohjeet | Muuta nauhan valmistukseen käytettävää ohjelmallista tietoa ja tuota korjattu nauha tai sen osa. | Muokkaa tallennettua osan ohjelmaa tai tarkista sen lähdekoodi ja generaatoi korvaava ohjelmatiedosto. |
| Tee tarkistettu versio saataville | Tunnista ja lataa oikea tarkistettu nauha | Siirrä tai tallenna tarkistettu ohjelma ja valitse suoritukseen tarkoitettu versio |
| Tarkista tulos | Varmista, että muutetut ohjeet, asennus ja tuloksena syntyvä reiän sijainti ovat yhtäpitäviä | Varmista sama suhde; muokattava tiedosto ei takaa, että oikea tarkistettu versio on käynnissä |
Vanhempi menetelmä ei välttämättä perustunut kokonaan käsin laskentaan. Vuoden 1959 APT-esittelyssä muutaman syötelausekkeen muuttaminen muutti lasketun geometrian ennen uuden nauhan tuottamista. CNC toi ohjelmien käsittelyn myös ohjausjärjestelmään: Haas Device Manager -käsikirja dokumentoi tallennettujen ohjelmien luomisen, kopioinnin, muokkaamisen ja valinnan
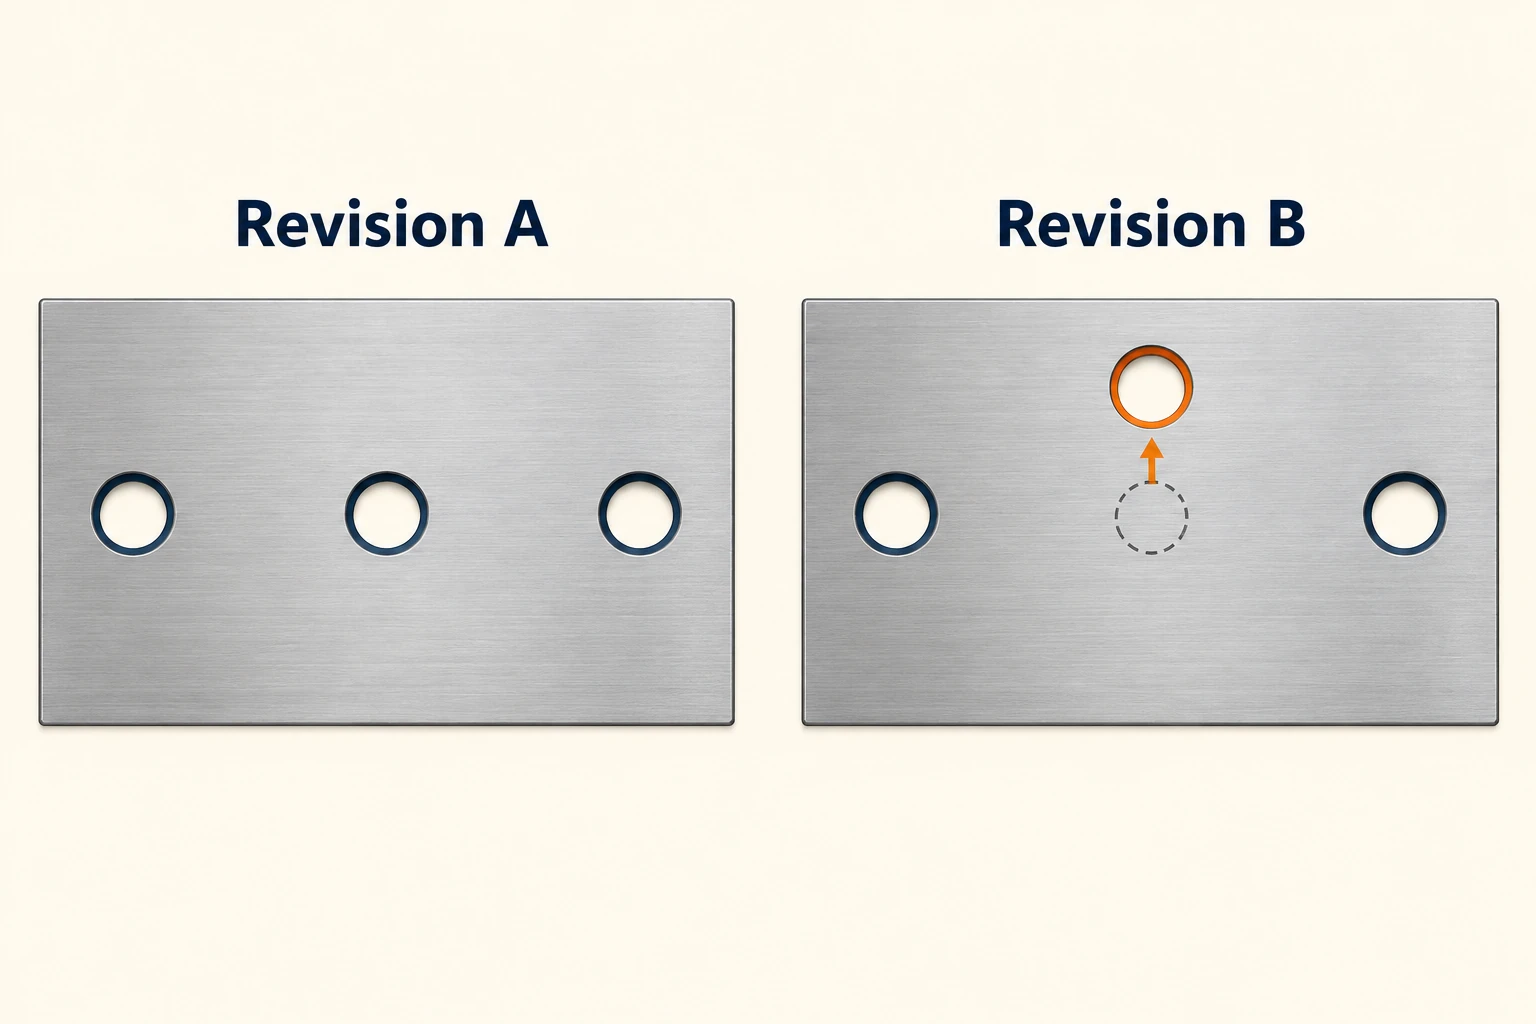
Tarkistetun laatan osalta koko työkoordinaatistojärjestelmän siirtäminen siirtäisi myös kaksi reikää, jotka tulisi säilyttää muuttumattomina. Sen sijaan vaikutettavan piirteen ohjelmadataa on muutettava. Helpompi muokkaus vähentää tällaisen muutoksen tekemisen vaikeutta; se ei kuitenkaan määritä, mitä geometriaa suunnittelija oli tarkoittanut.
Miksi termi „NC-ohjelma“ esiintyy edelleen CNC-järjestelmissä
NC on edelleen laajempi käsite. Dokumentti, jonka otsikko on »NC-ohjelma«, ei viittaa vanhaan kiinteästi kytkettyyn koneeseen. Esimerkiksi HEIDENHAINin nykyinen ohjelmointiaseman kuvaus käyttää termiä »NC-ohjelmat« ohjelmille, jotka luodaan ja testataan sen tietokonepohjaisille ohjausjärjestelmille.
Tiedostonimeäminen on toinen erillinen kerros. Haas esittelee dokumentissaan esimerkki-ohjelman, joka on vietävä tiedostona, jonka .nc tiedostonimi on, kun taas HEIDENHAIN selittää, että sen keskustelupohjaiset ja DIN/ISO-ohjelmat käyttävät eri tiedostopäätteitä. Yksi tiedostopääte ei yksinään kerro, mitä ohjeita tietty ohjausjärjestelmä hyväksyy.
Samoin nauhalukija kuvaa syöttötapahtumaa. Näyttö kuvaa käyttöliittymää. Kumpikaan näistä havainnoista yksinään ei määritä, miten ohjausfunktiot on toteutettu. Hyödyllinen kysymys on, suorittaako tietokone numeerisen ohjauksen tehtäviä, eikä se, auttaako tietokone jossakin muussa paikassa ohjelman valmistelussa.
Termien tällainen tulkinta välttää yleisen virheen: NC:n, CNC:n, ohjelman muodon ja siirtotavan käsittely neljänä kilpailevana koneentyyppinä. Ne kuvaavat kaikki samaa työnkulkuun kuuluvia eri osia.
Takaisinkytkentä ja muotojen seuraaminen olivat jo olemassa ennen CNC:ta.
Palaute on erillinen käsite. Suljettu sijaintisilmukka käyttää mitattua akselin sijaintia liikkeen korjaamiseen; avoin sijaintisilmukka ei sitä tee. MIT:n varhainen järjestelmä vaihtoi jo silloin liikeinformaatiota servomekanismeihinsa. Lause ”NC on avoin silmukka, CNC on suljettu silmukka” ei siis kelpaa yleisenä määritelmänä.
Kaareva geometria ei ole eksklusiivinen CNC:lle. Vuoden 1959 APT-esittelyssä käsiteltiin muotoiltuja osia ja kaarevan radan approksimointia lyhyillä suorilla segmenteillä. Ohjaimen saatavilla olevat radan funktiot ja käyrän esitystapa ovat tärkeämpiä kuin historiallinen nimitys.
Leikkausprosessi riippuu edelleen koneesta ja asennuksesta. Ohjausarkkitehtuurin muuttaminen ei itsessään muuta pyörivän akselin tehoa, työkalun ulottuvuutta tai kiinnittimen tarjoamaa rajoitusta. Meidän manuaalisen ja CNC-jyrsinnän vertailu selittää, miten ohjelmoitu liike sopii laajempaan koneistusprosessiin.
Kestävä edistysaskel oli ohjaustoimintojen toteuttamisen ja koneistusohjeiden hallinnan joustavuus. Tietyn järjestelmän ymmärtämiseksi on erotettava sen ohjausarkkitehtuuri, ohjelman työnkulku ja todelliset liikeominaisuudet. Nämä kolme kuvausta selittävät paljon enemmän kuin kirjaimen C läsnäolo tai puuttuminen.
Usein kysytyt kysymykset
Onko CNC NC:n tyyppi?
Kyllä. Numerollinen ohjaus (NC) on laajempi käsite; CNC toteuttaa sen tietokoneella koneen toimintojen ohjaamiseen. Historiallisissa vertailuissa termiä ”NC” käytetään usein kapeammassa merkityksessä viittaamaan varhaisempiin kiinteälogiikkaisiin ohjaimiin.
Voiko NC-koneen ohjelmaa muuttaa?
Kyllä. Nauhalla syötetty NC-kone voisi saada päivitettyjä ohjeita korjatulla tai uudella nauhalla. Kiinteälogiikkainen ohjauslogiikka ei tehnyt jokaisesta osaohjelmasta pysyvää. CNC lisäsi ohjaimen tasolle joustavampaa tallennus- ja muokkausmahdollisuutta.
Vaatiiko NC-ohjelmatiedosto vanhan NC-koneen?
Ei. Nykyaikaiset CNC-järjestelmät käyttävät myös termiä NC-ohjelma. Yhteensopivuus riippuu ohjelman käskyistä ja kohdeohjaimesta, ei nimestä tai tiedostopääteestä.
Johtiiko CNC kaikkeen automaattiseen koneistukseen?
Ei. Aiemmat NC-koneet suorittivat jo ohjelmoitua liikettä. CNC muutti ohjaustoimintojen ja ohjelmien toteutusta ja hallintaa; se oli kehitys numeerisessa ohjauksessa.
Tekniset lähteet
- ISO 2806:1994 — Teollisen automaation järjestelmät — Koneiden numeerinen ohjaus — Sanasto, §§2.1.1–2.1.2. Historialliset määritelmät NC:stä ja CNC:stä.
- MIT News Service — Numerisesti ohjatun jyrsinkoneen julkistus (1952); MIT Science Reporter — Automatisoidut ohjelmoitavat työkalut (1959). Nauhapohjainen syöttö, servoliike ja ohjelman valmistelu offline-tilassa.
- FANUC NEWS 2021-III — Historiasarja 3: FANUC 250, PDF-sivu 9; FANUC NEWS 2022-II — Historiasarja 5: FANUC 200A, PDF-sivu 7. 1964-erityisjärjestelmä ja 1972-ohjelmamuistiesimerkki.
- Haas Automation — Jyrsinoperaattorin käyttöopas, “Device Manager” ja “Part Setup”. Ohjelmatiedostot, muokkaus ja asennusviitteet.
- HEIDENHAIN — Jyrsintäkoneet; Klartext-portaali — DIN/ISO. Nykyaikainen “NC-ohjelman” käyttö ja ohjauskohtaiset tiedostomuodot.



