Tässä artikkelissa
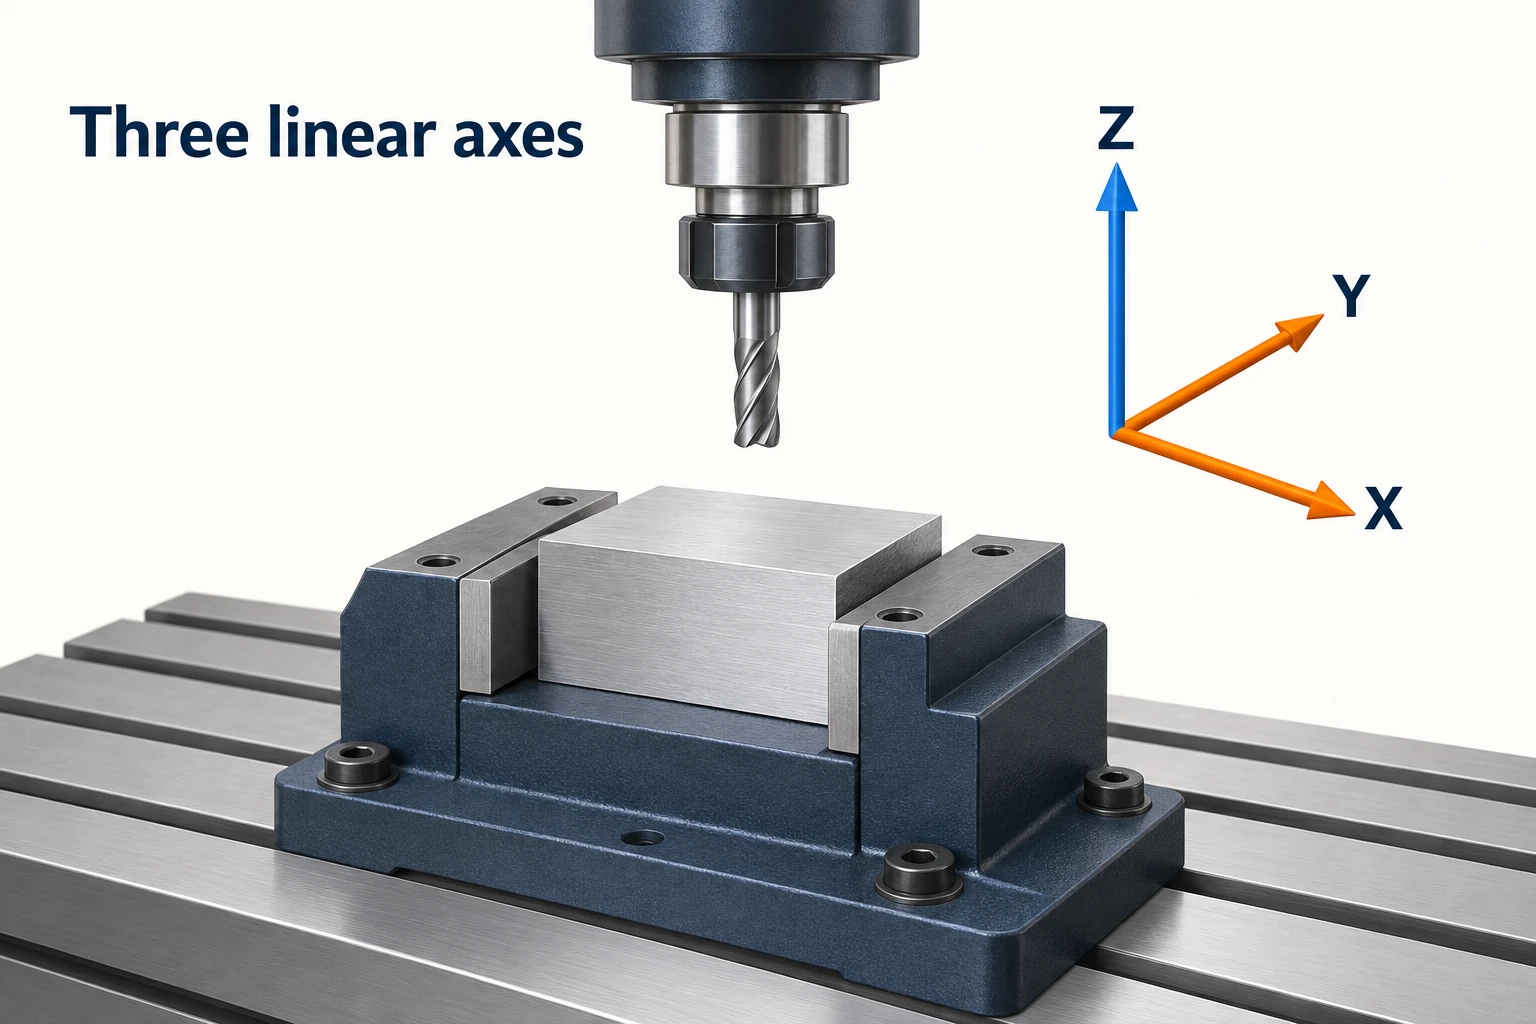
Perinteisessä CNC-jyrsinnässä kolme akselia sijaitsevat työkalun suhteen osaan X-, Y- ja Z-suunnissa. Neljäs akseli lisää yhden ohjatun pyöröliikkeen; viides akseli lisää toisen. Hyödyllisin ero on se, mihin suuntiin kone voi saavuttaa piirteitä, kun työkappale pysyy kiinnitettynä, sekä se, voidaanko sen asentoa muuttaa leikkauksen aikana.
4-akselinen CNC-kone voi olla tehokas tapa koneistaa piirteitä akselin ympärille tai esittää useita sauvaosan tahkoja työkalulle. Viisiakseliset laitteet tarjoavat enemmän vapautta osan tai työkalun suuntaamiseen, mutta se ei tee jokaista tehtävää nopeammin, edullisemmin tai tarkemmin. Aloita siitä, mitkä piirteet vaativat leikkausta.
Mitä akselilukumäärä todellisuudessa kuvaa
Akseli on ohjattu liikkeen suunta. Tässä jyrsintävertailussa X, Y ja Z ovat kolme keskenään kohtisuoraa lineaarista suuntaa. Leikkaustoimintojen kannalta näiden liikkeiden tuottamasta vaikutuksesta katso kuinka CNC-jyrsintä toimii. Tyypilliset pyörivät nimet ovat A X-akselin ympäri, B Y-akselin ympäri ja C Z-akselin ympäri. Tietty kone käyttää pyörivää järjestelmää, jonka sen rakenne tukee; ”viisiakselinen” ei tarkoita, että koneessa olisi kaikki kolme pyörivää akselia.
Nämä ovat suhteellisia liikkeitä työkalun ja työkappaleen välillä. Pöytä voi liikkua, pyöriväpää voi liikkua tai molemmat voivat liikkua. Tyypillinen työkalun pyörähtäminen pyöriväpään leikkausnopeudella ei tässä lasketa erillisellä sijoitusakselilla. 6-, 7- ja 12-akselisten koneiden kuvausten akselilukumäärät voivat perustua useisiin työkalujärjestelmiin, joten niiden kokonaismäärät vaativat eri tulkintaa.
| Konfiguraatio | Ohjattu liike | Mitä se muuttaa osalle |
|---|---|---|
| 3-akselinen | Kolme lineaarista akselia | Työkalu voi seurata kolmiulotteista rataa, kun sen akselin suunta kiinnitetyn osan suhteen pysyy vakiona. |
| 4-akselinen | Kolme lineaarista akselia ja yksi pyörivä akseli | Osalle tai työkalulle saadaan yksi orientaatioperhe kyseisen pyörivän akselin ympärillä. |
| 5-akseli | Kolme lineaarista akselia ja kaksi pyörivää akselia | Työkalun ja työkappaleen välinen suuntaus voi muuttua kahdessa pyörivässä suunnassa koneen liikealueen ja varavälin rajoissa. |
Kolmiakselinen jyrsintä ei rajoitu tasaisiin osiin. Pallopäähalkaisija voidaan seurata saavutettavaa kaarevaa pintaa koordinoimalla X-, Y- ja Z-akseleita. Autodeskin koneistusyhteenveto sisältää monimutkaisia muotteja kolmiakselisten sovellusten joukossa. Kysymys on siitä, pystyykö sopiva työkalu saavuttamaan pinnan sen suuntaus pysyessä kiinteänä – ei siitä, näyttääkö CAD-malli kolmiulotteiselta.
Neljäs akseli toimii yhden pyörivän suunnan ympärillä
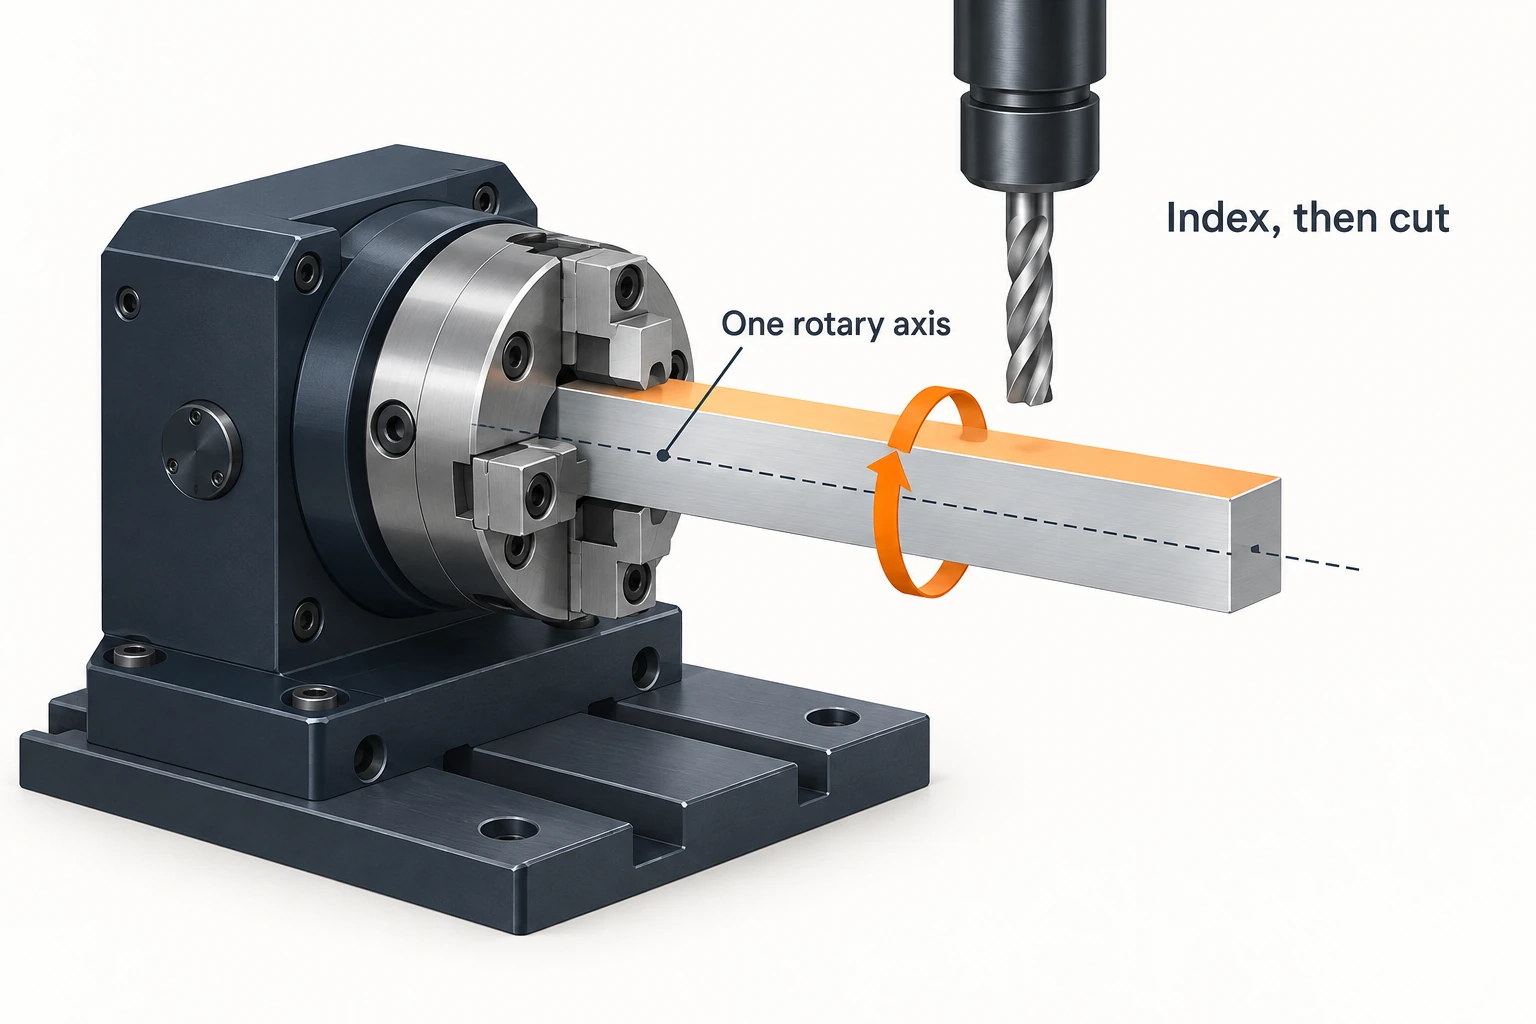
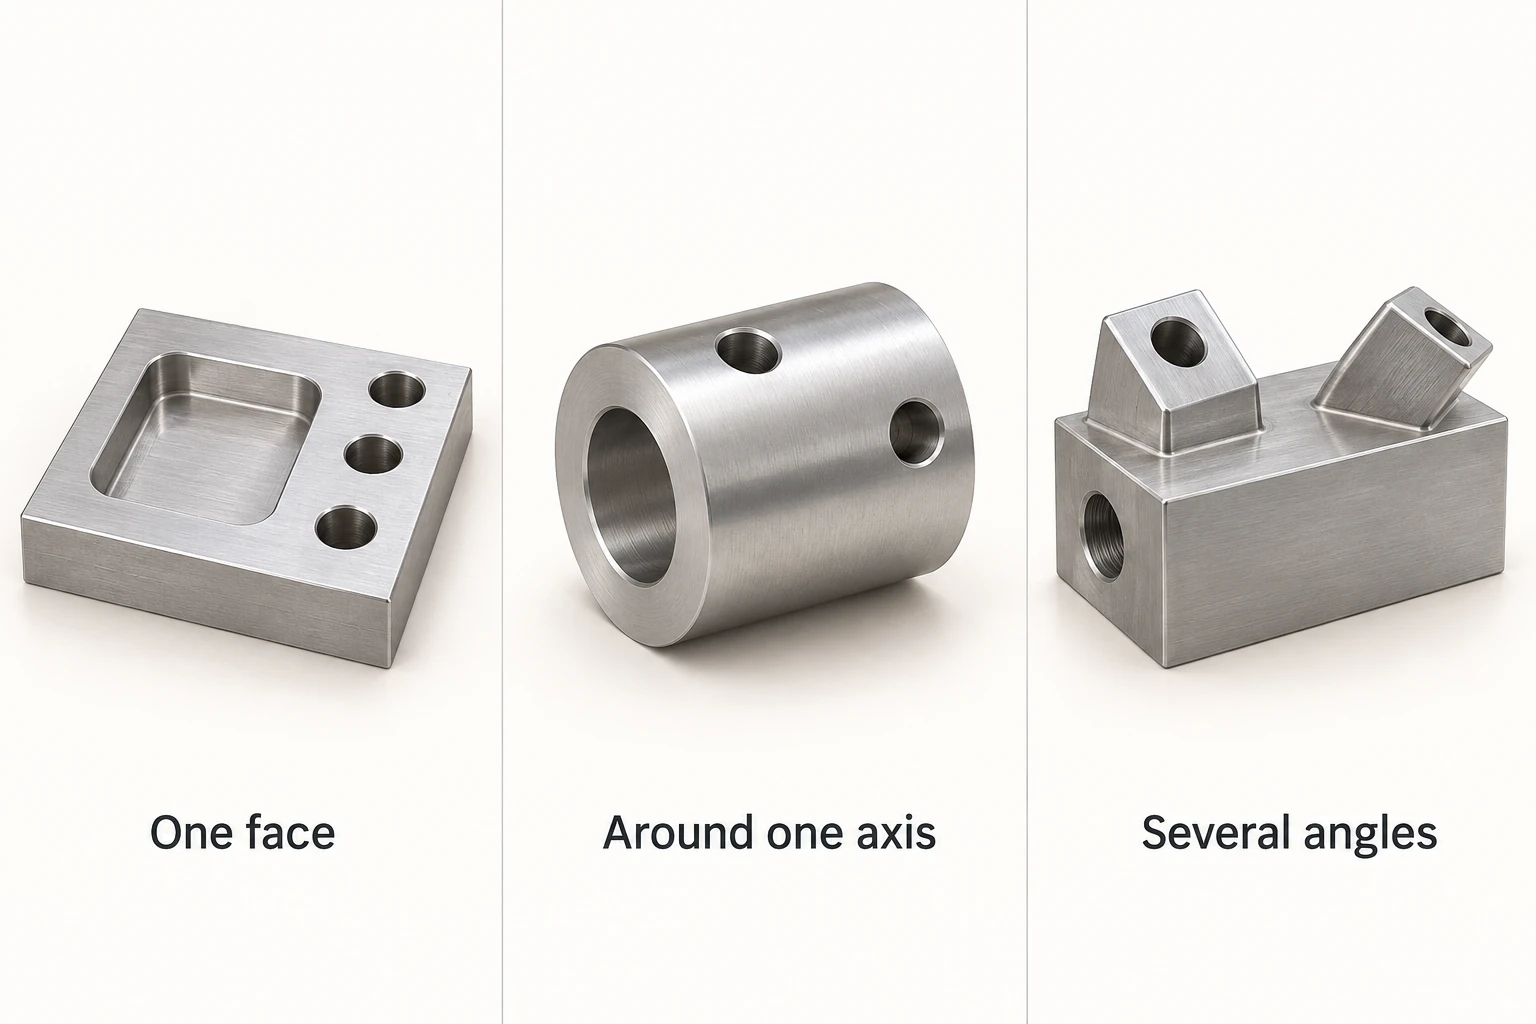
Tarkastellaan pystysuuntaista jyrsintäkonetta, jossa on vaakasuuntainen pyörivä lisävaruste, jonka keskiviiva kulkee X-akselin suuntaisesti. Tämä on A-akselijärjestelmä. Lyhyt neliömäinen tanko, joka pidetään kyseisen keskiviivan suuntaisesti, voidaan asettaa niin, että sen jokainen pituussuuntainen sivu osoittaa kohti pystysuuntaista pyörivää akselia. Näiden sivujen reiät tai tasot voidaan koneistaa ilman, että tankoa irrotetaan ja kiinnitetään uudelleen.
Lisätään nyt reikä, joka kulkee tangon keskiviivaa pitkin ja alkaa sen päästä. Tangon kiertäminen X-akselin ympäri ei käännä tätä reikää Z-suuntaiseen poraimeen: sen suunta pysyy edelleen X-akselin suuntaisena. Tämä ominaisuus vaatii toisen pääsyn, esimerkiksi eri asennuksen tai sopivan lisätyökalun. Yksi pyörivä akseli ei tarjoa kaikkia mahdollisia lähestymissuuntia.
Neljäakselinen jyrsin voi käyttää kyseistä pyöritystä kahdella eri tavalla:
- Indeksoitu tai 3+1-koneistus: kierretään haluttuun asentoon, kiinnitetään pyörivä akseli tähän asentoon ja leikataan sitten lineaarisilla akselilla.
- Samanaikainen neljä-akselinen koneistus: pyörivän ja lineaarisen liikkeen koordinointi leikkauksen aikana, esimerkiksi kun seurataan työkappaleen ympärille kääntyvää piirrettä.
Kiinnityksen ja ohjaimen on tuettava tarkoitettua toimintatapaa. Haasin pyörivän laitteen integrointikäsikirja erottaa sen indeksointipainotteisen semi-4th-axis-ohjausjärjestelyn todellisesta 4. akselin liitoksesta, joka tukee samanaikaista interpolointia. Pelkkä pyörivän laitteen lisääminen ei määritä, mitä koordinoitua liikettä järjestelmä pystyy suorittamaan.
Viides akseli lisää toisen suunnanvalinnan
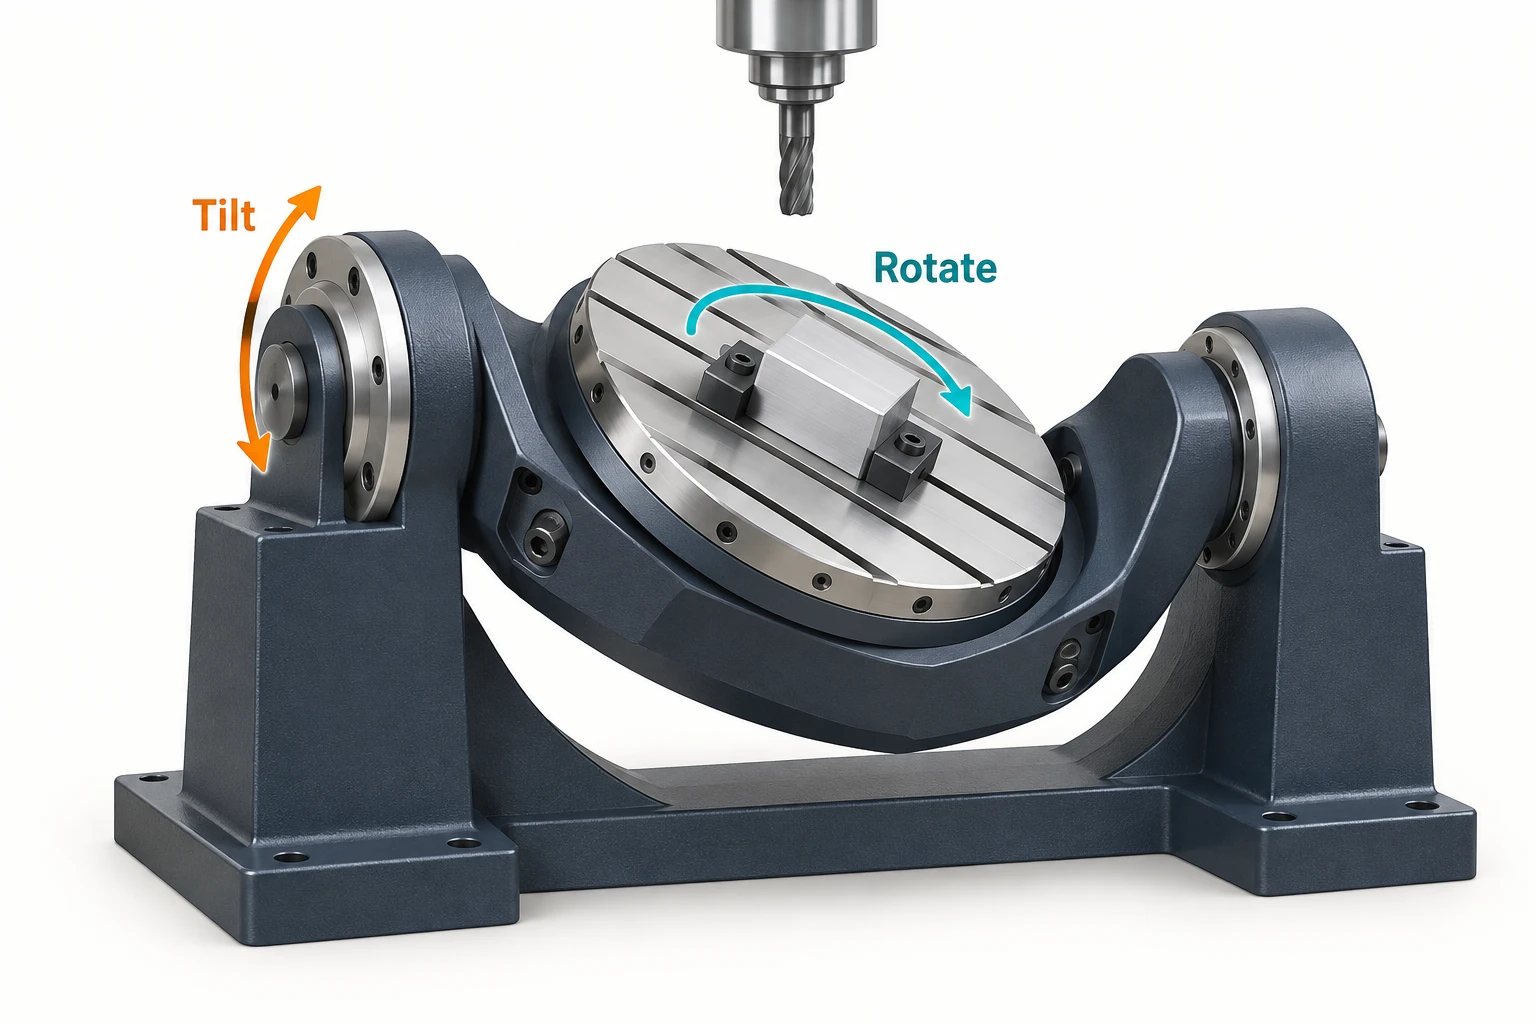
Viisi-akselisessa CNC-koneistuksessa kaksi pyörivää suuntaa mahdollistaa koneistusjärjestelmälle kallistuksen ja pyörityksen yhdistelmien käsittelyn. Tämä voi auttaa eri kulmassa olevien pintojen reikien teossa, pääsystä korkeiden piirteiden vieressä tai pinnojen koneistuksessa, jolle työkalun suunnan on muututtava polun aikana. Tämä ei kuitenkaan poista tarvetta tarkistaa työkalu, pidin ja kiinnitin vastaamaan todellista geometriaa.
Pyöritykset eivät välttämättä sijaitse samassa paikassa. Pöytä-pöytä-kone pyöräyttää kiinnitysjärjestelmää kahdessa suunnassa. Pää-pää-kone muuttaa karanpään asentoa, kun taas pää-pöytä-ratkaisussa pyörivät liikkeet jakautuvat näiden kahden välille. Hurcon konfiguraatio-opas havainnollistaa, miksi sama akselimäärä voi aiheuttaa erilaisia työtilan ja pääsyn vaikutuksia.
Erota myös laitteisto leikkaustavasta: 3+2- ja samanaikainen viisiakselinen koneistus käyttävät kiertyviä akseleita eri tavoin. 3+2-koneistuksessa kaksi kiertyvää akselia asettaa työkappaleen tai työkalupään paikalleen, jonka jälkeen ne pysyvät kyseisessä asennossa, kun lineaariset akselit suorittavat koneistuksen. Samanaikaisessa viisiakselisessa koneistuksessa kiertyvien ja lineaaristen liikkeiden välillä voidaan koordinoida leikkausprosessin aikana. Kaikkia viittä akselia ei tarvitse liikuttaa jatkuvasti jokaisessa segmentissä.
HEIDENHAINin pyörivän akselin tekninen artikkeli tekee tämän asennontarkistuksen eron selkeäksi. Suoria reikiä useilla kallistettuilla pinnoilla saattaa vaatia useita kiinteitä asentoja ilman jatkuvaa viisi-akselista työkaluliikettä. Pinta, jolle hyötyy jatkuvasti muuttuvasta työkalun suunnasta, edustaa eri tehtävää.
Sovita ominaisuuksien suunnat käytännölliseen työpolkuun
Työkalun saavutettavuus, suuntaus ja työkappaleen kiinnitys määrittävät, mikä akselijärjestely sopii näihin osien geometrioihin.
| Esimerkkiosan | Järkevä lähtöpolku | Mitä voisi muuttaa valintaa? |
|---|---|---|
| Levy yläpuolisella taskulla ja pystysuorilla rei’illä | 3-akselinen jyrsintä, jos työkalut pääsevät taskulle ja rei’ille valitussa asennossa | Estetty ominaisuus, lisätoiminto sivulla tai vaikea työkalun vapaustila |
| Kaulus, jossa on säteittäisiä reikiä sen kehän ympärillä | Indeksoitu 4-akselinen jyrsintä, jolla esitetään reikien suunnat pyörivälle akselille | Aksiaalinen pääominaisuus vaatii toisen lähestymistavan; jatkuvaa kierrettyä ominaisuutta saattaa vaatia koordinoitu pyörivä leikkaus |
| Lohkko, jossa on suoria reikiä useilla eri kulmassa olevilla pinnoilla | Vertaa erillisiä 3-akselisia asetuksia 3+2-sijoittelun kanssa | Työkalun suunnan muuttuminen pinnan pitkin saattaa perustella samanaikaisen 5-akselisen koneistuksen; estetty kiinnityspinta vaatii edelleen omansa suunnittelun |
Huomaa, että vinossa sijaitseva reikä ei automaattisesti edellytä viisiakselista koneistusta. Kiinnitin voi pitää osaa kiinteässä kulmassa kolmiakselisessa jyrsimessä. Kompromissi on lisäkiinnittimen tai asetuksetyön määrä sekä se, miten vaadittujen ominaisuuksien väliset suhteet säilytetään. Toisaalta vaikutelmaltaan vaatimaton osa saattaa perustella pyörivän sijoittelun, jos sitä muuten joudutaan käsittelystä toiseen käsittelystä.
Akselikonfiguraatio muuttaa sitä, miten työkalu lähestyy ominaisuuksia; se ei korvaa perusleikkausprosessia.
Työkalun ulottuvuus, kiinnitystilan tila ja tarkkuus
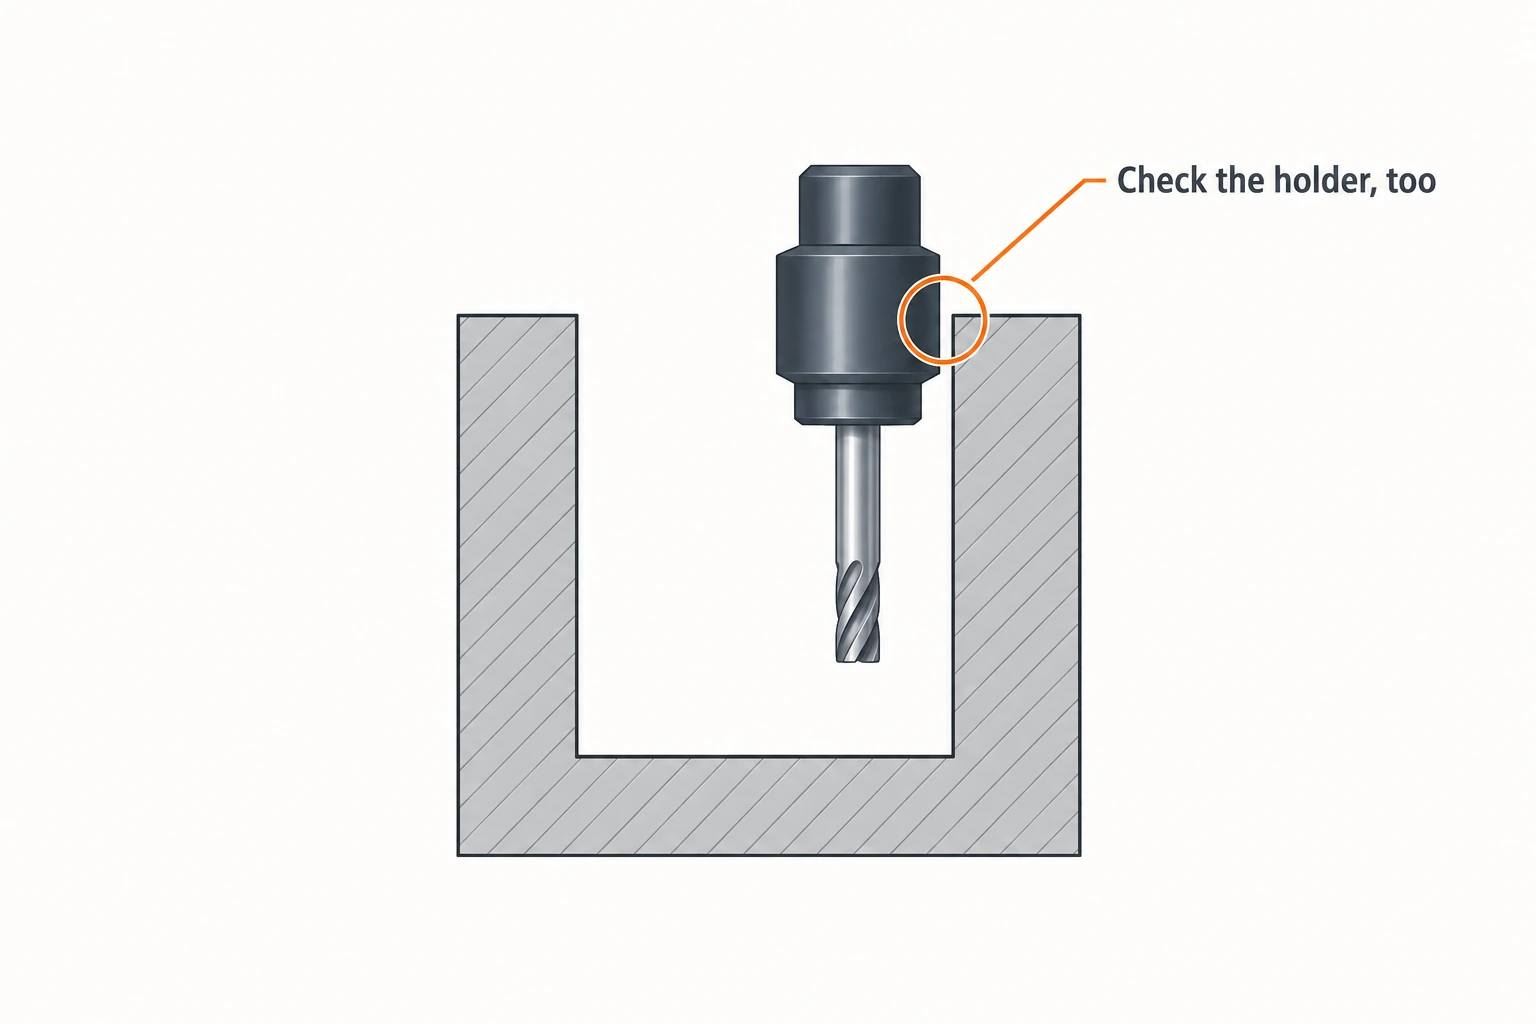
Työkalun ulottuvuus on kokoonpanongeelman. Terän kärki saattaa päästä pinnalle, vaikka laajempi pidin törmäisi seinään. Kallistaminen voi joskus luoda hyödyllisen lähestymistavan lyhyemmällä työkalulla, mutta kaikki kallistukset eivät paranna vapaa-tilaa. Hurco huomauttaa, että joissakin pöydän asennoissa saattaa olla tarpeen käyttää pidempiä työkaluja ominaisuuden saavuttamiseksi. Sandvik Coromantin profiilijyrsintäohjeet yhdistävät samalla tavoin työkalun pituuden valinnat kammion geometriaan ja värähtelyriskiin.
Kiinnitin vie todellista tilaa. Pyörivän pöydän lisääminen kolmiakseliseen jyrsimeen vähentää saatavilla olevaa tilaa osalle ja työkaluille. Trunnion-pyörivässä kiinnityksessä tarkista pyörivän osan kulkeutuma alue, ei pelkästään sen tila tasaisessa asennossa. Leuat tai kiinnitysosat peittämät pinnat eivät tule näkyviin pelkästään siksi, että koneessa on viisi akselia.
Vähemmät asetukset poistavat joitakin virheiden mahdollisuuksia, mutta eivät kaikkia virhelähteitä. Pyörivä sijoittelu voi vähentää tarvetta määrittää osan sijainti uudelleen uudelleenkiinnityksen jälkeen. Lopullinen tarkkuus riippuu edelleen pyörivän ja lineaaristen akselien suorituskyvystä, kalibroinnista, lämpökäyttäytymisestä, työkalun taipumisesta ja kiinnitystavasta. Akselilukumäärää kuvaava merkintä ei ole tarkkuusmääritelmä.
Vertaa koko tehtävää. Lisäpyörivä liike voi säästää käsittelyä ja tukea parempaa leikkuulähestymistapaa, mutta se lisää myös ohjelmointityötä, verifiointia tai kiinnitystyötä. Yksinkertainen levy saattaa hyötyä vähän; toistuvan monitasoisesti koneistettavan osan työstö saattaa hyötyä huomattavasti enemmän. Hyödyllisin vaihtoehto on reitti, jolla vaaditut ominaisuudet saavutetaan hallittavilla asetuksilla ja leikkuuolosuhteilla.
Usein kysytyt kysymykset
Mikä on pääero 3-akselisen ja 4-akselisen CNC-koneistuksen välillä?
Neljän akselin jyrsintäkonfiguraatio lisää X-, Y- ja Z-akseleiden lisäksi yhden ohjattavan pyörivän suunnan. Se mahdollistaa ominaisuuksien esittämisen kyseisen akselin ympäri ilman osan uudelleenkiinnitystä. Riippuen koneesta ja ohjausjärjestelmästä, pyörivä liike voi tapahtua joko leikkuun aikana tai vain ennen leikkuun aloittamista.
Voiko 3-akselinen CNC-jyrsin valmistaa kaarevia pintoja tai vinossa kulmassa olevia reikiä?
Kyllä. Soviva työkalu voi seurata käytettävissä olevia kaarevia pintoja käyttäen X-, Y- ja Z-akseleita. Kulmassa oleva reikä voidaan myös porata, kun kiinnitin esittää sen akselin pyörivälle kärjelle. Rajoitteet ovat pääsy, työkalut ja asennus – ei pelkästään CAD-mallin ulkonäkö.
Käyttääkö 5-akselinen CNC-kone aina kaikkia viittä akselia leikkaamiseen?
Ei. Se voi käyttää kolmiakselista leikkausta kiinteässä asennossa, indeksoitua 3+2-koneistusta tai tuettua samanaikaista liikettä. Asennettujen akselien lukumäärä ja tietyn leikkauksen aikana käytetty liike ovat eri asioita.
Voiko viisiakselinen koneistus valmistaa jokaisen pinnan yhdessä asennuksessa?
Ei välttämättä. Kiinnitetyt tai muuten esteellisesti sijaitsevat pinnat saattavat vaatia toisen asennuksen. Työkalun ulottuvuus, pyörivän liikkeen matka ja törmäystilanteiden varalta jätettävä vapaa tila rajoittavat myös pääsyä, vaikka kaksi pyörivää akselia olisi käytettävissä.
Tekniset lähteet
- Autodesk — CNC-koneistuksen tyypit, sivut 10–12. Kolmiakselinen, paikallisesti ohjattu ja samanaikainen koneistustila.
- Haas Automation — Pyörivän osan/takatukipisteen käyttäjän käsikirjan lisäosa, “Pyörivä osa – johdanto”. Indeksointiin suunnatut käyttöliittymät ja todellinen neljännen akselin integrointi.
- HEIDENHAIN — Kiertyvien akselien sijaintitarkkuus: keskeinen tekijä 5-akselisen koneistuksen suorituksessa. Paikallisliike verrattuna samanaikaiseen liikkeeseen ja kiertyvien akselien vaikutukset.
- Hurco — 5-akselisen CNC-koneen konfiguraatiot: suunnittelun etu- ja haittapuolet; 5-akselisen koneen ostoharkinnat: koko ratkaisee; 5-akselinen koneistus: tarkkuuteen vaikuttavat tekijät. Pään/pöydän asettelut, käytettävä tila ja tarkkuusehdot.
- Sandvik Coromant — Profiilijyrsintä. Työkalun ulottuma, kammion saavutettavuus ja värähtelyt.



