Nesta página
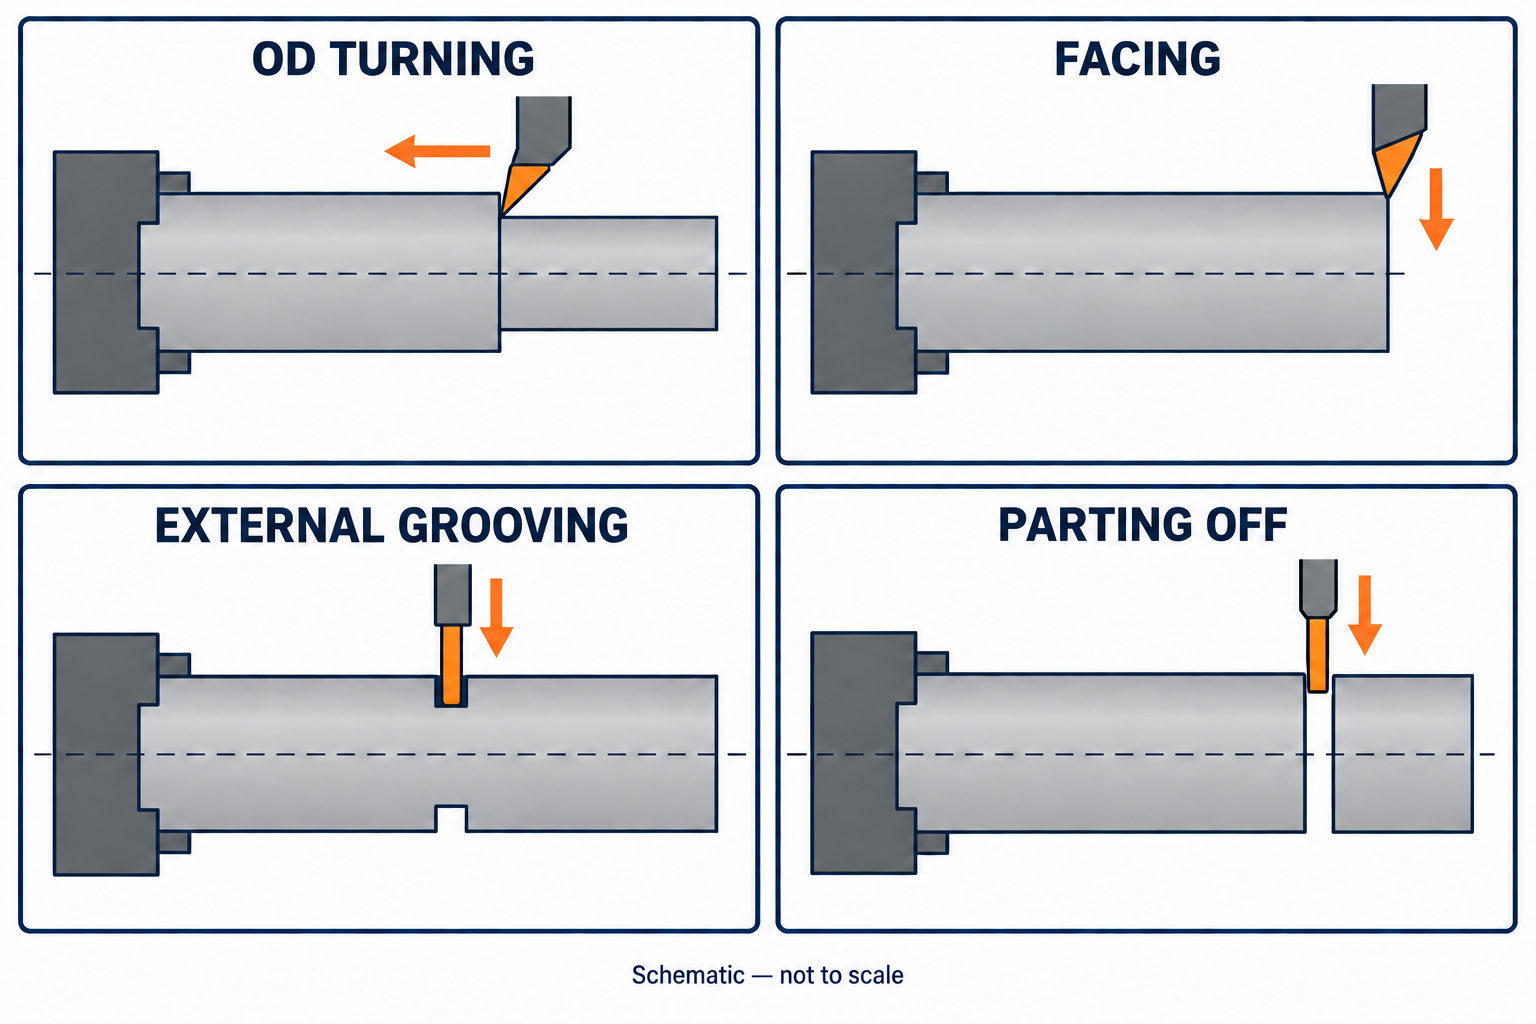
O torneamento OD modifica o diâmetro externo, o faceamento cria uma face final, o ranhuramento deixa uma característica reentrante e o corte de separação isola um componente do material remanescente. As quatro operações podem aparecer na mesma peça torneada. A distinção útil reside no local onde a ferramenta corta, no sentido em que ela avança e na geometria que deve permanecer.
Este guia compara o torneamento externo reto, o faceamento, o ranhuramento radial externo e o corte de separação radial convencional. Ele concentra-se na identificação de características e na especificação da peça acabada; o mandrilamento, o roscamento e outras operações de torneamento possuem requisitos próprios.
Compare as quatro operações de torneamento
A peça gira em todos os casos. As direções abaixo descrevem o avanço da ferramenta em relação ao eixo do mandril — não a direção de rotação da peça.
| Operação | Local onde a ferramenta corta | Direção básica de avanço | Resultado |
|---|---|---|---|
| Torneamento OD reto | Ao longo da parte externa da peça | Paralelo ao eixo do mandril durante a passagem longitudinal | Uma superfície cilíndrica externa com diâmetro menor |
| Faceamento | Sobre uma extremidade da peça | Radialmente sobre a face final | Uma superfície final usinada; sua posição axial ajuda a definir o comprimento |
| Ranhuramento radial externo | Em uma posição selecionada no diâmetro externo | Radialmente para dentro da peça em um simples avanço vertical (plunge) | Um recesso circunferencial; a peça permanece conectada |
| Corte de separação | Na posição planejada de separação | Radialmente para dentro em uma configuração convencional de corte | Um componente separado do material remanescente |
Esses são padrões básicos de movimento, não todos os trajetos de ferramenta possíveis. Ranhas mais largas podem exigir várias passadas e movimento lateral; superfícies perfiladas combinam diferentes direções. O guia de torneamento externo da Sandvik Coromant distingue o torneamento longitudinal, o torneamento de perfil e o torneamento de face.
O que cada operação contribui para a peça
Torneamento OD: superfícies cilíndricas e degraus de diâmetro
Em uma passada reta de diâmetro externo em CNC tornearia, a aresta de corte desloca-se ao longo da peça giratória na posição radial escolhida. Alterar essa posição entre as passadas gera diferentes diâmetros; interromper uma seção cilíndrica em um ombro estabelece um degrau no perfil.
Para um eixo que se encaixa em outro componente, identifique o diâmetro funcional e seus limites. Um desenho que fornece apenas o diâmetro nominal externo deixa a faixa de aceitação indefinida. As posições dos ombros e os requisitos dos cantos também são relevantes: a ferramenta deve alcançar o perfil exigido pelo projeto.
Faceamento: superfícies finais e referências de comprimento
O faceamento é realizado sobre uma extremidade, e não ao longo da superfície cilíndrica externa. Pode remover uma extremidade irregular da matéria-prima e estabelecer uma superfície a partir da qual as dimensões subsequentes são referenciadas. O faceamento da extremidade oposta pode levar a peça ao seu comprimento total exigido, conforme descrito em guia da SFS para torneamento longitudinal e faceamento.
Uma superfície faceada não é automaticamente uma superfície de montagem aceitável. Se ela precisar assentar contra um ombro ou posicionar outro componente, especifique o acabamento e os requisitos geométricos aplicáveis. Deixe clara na planta a referência pretendida, em vez de confiar apenas na palavra “faceado”.
Ranhura externa: um rebaixo que permanece no componente
Uma ranhura externa simples é usinada em uma localização axial selecionada, deixando material entre sua raiz e o centro de um eixo maciço. Especifique a largura da ranhura, o diâmetro da raiz, sua posição e a forma dos cantos. Sua finalidade — como folga ou posicionamento de um elemento de retenção — determina quais detalhes são relevantes.
Não suponha que a largura final da ranhura deva corresponder exatamente à largura de uma única ferramenta. Ranhuras estreitas podem ser executadas com um único avanço vertical (plunge), enquanto recursos mais largos podem exigir múltiplos passes e uma estratégia de acabamento. orientações da Sandvik para ranhuramento externo descrevem diversas abordagens. Uma ranhura para vedação ou anel de retenção deve seguir os requisitos específicos do componente, e não uma “ranhura padrão” genérica.
Corte de separação (parting off): separação, com uma condição final a ser resolvida
O corte de separação (parting off), também chamado de corte de desbaste (cutoff), utiliza um corte estreito para separar o componente da barra ou de outra seção remanescente. Diferentemente de uma ranhura funcional, o resultado pretendido é a separação, e não um rebaixo mantido em uma peça contínua.
A extremidade cortada pode apresentar um ponto central, uma rebarba na borda ou uma condição superficial que exija trabalho adicional. O guia de separação da Sandvik discute as compensações que afetam esses resultados. Decida se a extremidade pode ser aceita após o corte e a remoção de rebarbas ou se necessita de um torneamento de face subsequente. Essa decisão deve constar no plano de processo e nos requisitos do desenho, não em uma suposição de que “cortado” signifique “acabado”.
Dois detalhes de ranhura fáceis de interpretar incorretamente
A profundidade radial é metade da diferença entre os diâmetros
Para uma ranhura externa concêntrica em um eixo cilíndrico, a profundidade radial nominal é:
Profundidade radial da ranhura = (diâmetro externo − diâmetro da raiz da ranhura) ÷ 2
Um diâmetro externo de 24 mm e um diâmetro da raiz da ranhura de 22 mm resultam em uma profundidade radial de (24 − 22) ÷ 2 = 1 mm, e não 2 mm. A largura da ranhura, sua localização axial e o raio de canto continuam sendo requisitos distintos no desenho.
Uma ranhura de face é uma característica distinta
Uma ranhura radial externa envolve a parte externa da peça. Uma ranhura de face é um recesso anular acessado a partir de uma face de extremidade, com penetração axial. Não se trata nem de um torneamento de face comum nem da ranhura externa mostrada na comparação. O porta-ferramenta deve ser adequado à geometria anular, e a evacuação de cavacos exige atenção; consulte as orientações da Sandvik para ranhuras de face.
Ao solicitar um orçamento, identifique se a ranhura está no diâmetro externo, no interior de um furo ou em uma face de extremidade. A instrução “adicionar uma ranhura” é insuficiente, mesmo quando a largura e a profundidade forem fornecidas.
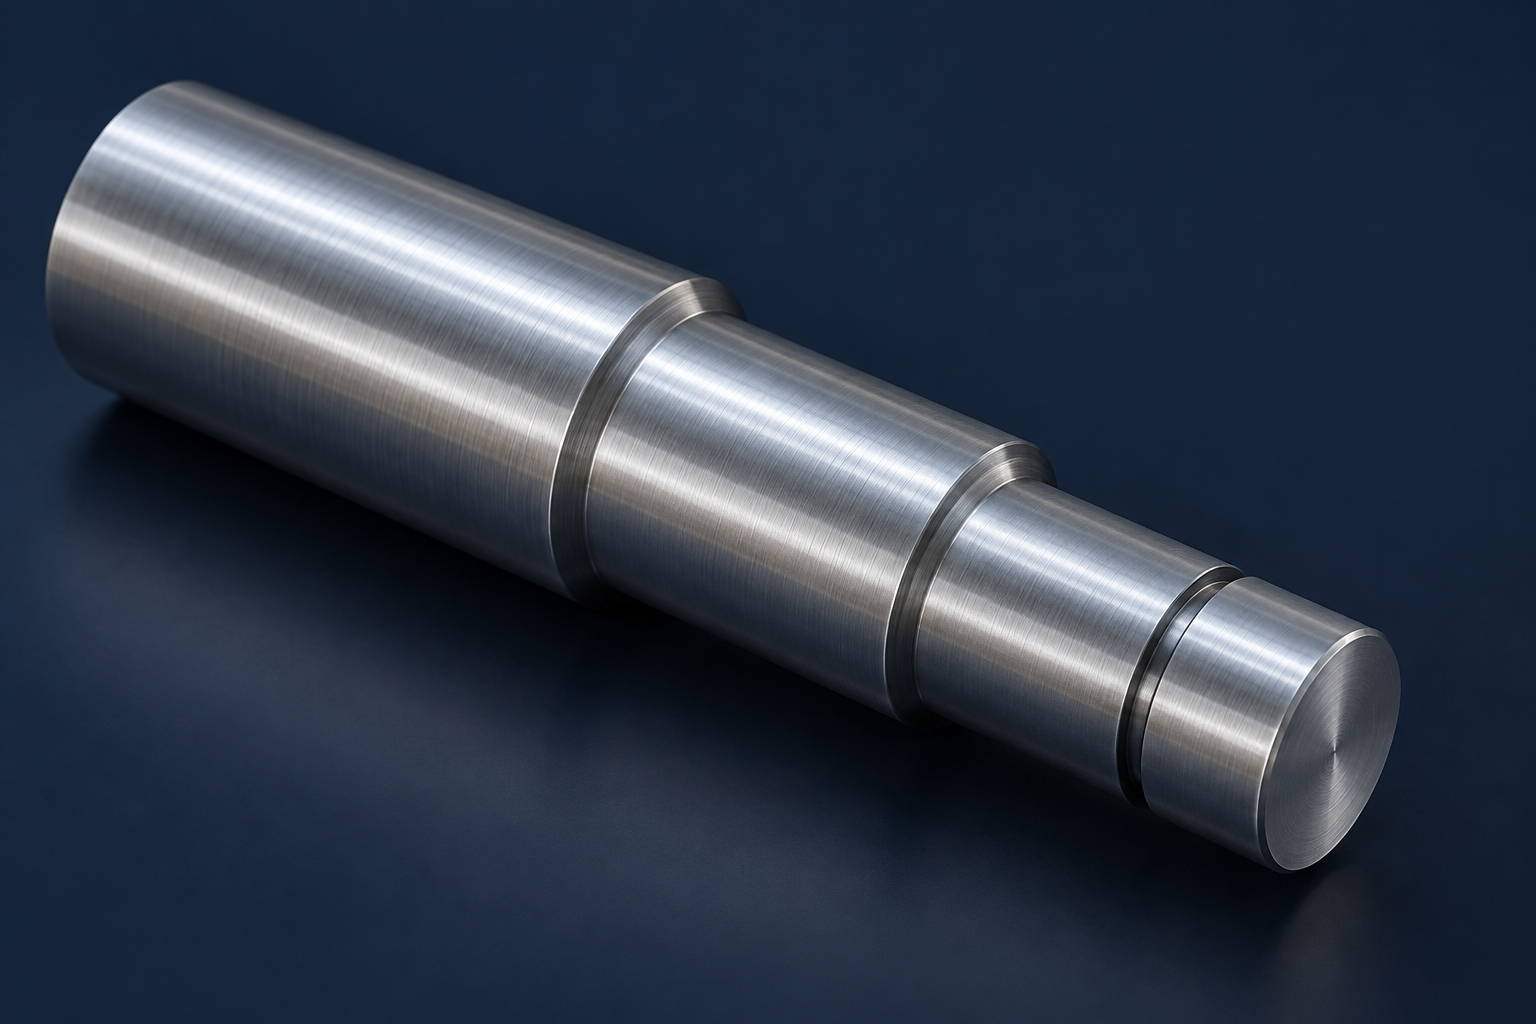
Exemplo: integração das operações em um eixo escalonado
Considere um eixo maciço com dois diâmetros externos, uma ranhura externa e duas faces de extremidade que definem seu comprimento montado. Uma possível rota com alimentação por barra é:
- Torneie a face de extremidade exposta. Estabeleça a referência axial planejada para as características usinadas nesta configuração.
- Usine os diâmetros externos. Produza as seções cilíndricas e as localizações dos ombros, incluindo o acabamento final exigido pelo desenho.
- Usine a ranhura externa. Posicione-a a partir da referência especificada e produza sua largura, diâmetro da raiz e detalhes do raio de canto.
- Efetue o corte na posição planejada. Considere a largura do corte e qualquer material adicional necessário para uma operação posterior de acabamento da extremidade.
- Acabe a segunda extremidade, se necessário. Uma segunda configuração adequada ou arranjo de máquina pode permitir o acesso; em seguida, verifique a peça concluída contra o desenho.
Este é um exemplo, não uma sequência universal. O acesso, o sistema de fixação, o material, as relações entre características e a peça bruta inicial podem alterar a rota de usinagem. Uma peça bruta pré-usinada, por exemplo, pode não exigir o corte final de uma barra. Um sulco é necessário apenas quando o projeto assim o exige. Reconhecer as operações ajuda você a discutir a rota sem impor desnecessariamente a ferramentaria do fornecedor. Para uma seção longa e fina, a deformação e o suporte do eixo também afetam o diâmetro obtido.
Especifique o resultado, não apenas o nome da operação
Use esta lista de verificação de características ao analisar um desenho de peça torneada ou comparar solicitações de orçamento. As entradas identificam informações a serem esclarecidas; elas não prescrevem valores de tolerância.
| Característica | Informações a tornar explícitas | Pergunta a ser esclarecida |
|---|---|---|
| Diâmetro externo | Limites dimensionais, comprimento da seção controlada, condição superficial exigida e controles geométricos aplicáveis | Qual seção realmente localiza, suporta ou se acopla à peça conjugada? |
| Face final | Dimensões axiais, relação de referência, acabamento superficial e requisitos aplicáveis de planicidade ou orientação | Trata-se de uma superfície de contato em montagem ou simplesmente de uma face final não crítica? |
| Sulco | Localização no diâmetro externo, interno ou na face; largura, dimensão da raiz ou profundidade, posição axial/radial e detalhes dos cantos | Qual característica ou componente conjugado determina os requisitos do sulco? |
| Face de corte final | Comprimento final, condição aceitável da face final e tratamento de borda especificado | Pode permanecer como usinado, ou deve ser faceado posteriormente? |
Para uma cotação, forneça o modelo e o desenho cotado, juntamente com a classe e condição do material, a quantidade e os requisitos críticos de inspeção. A CNC lista de verificação para solicitação de cotação (RFQ) de usinagem CNCRFQ abrange todo o pacote de solicitação.



