På denna sida
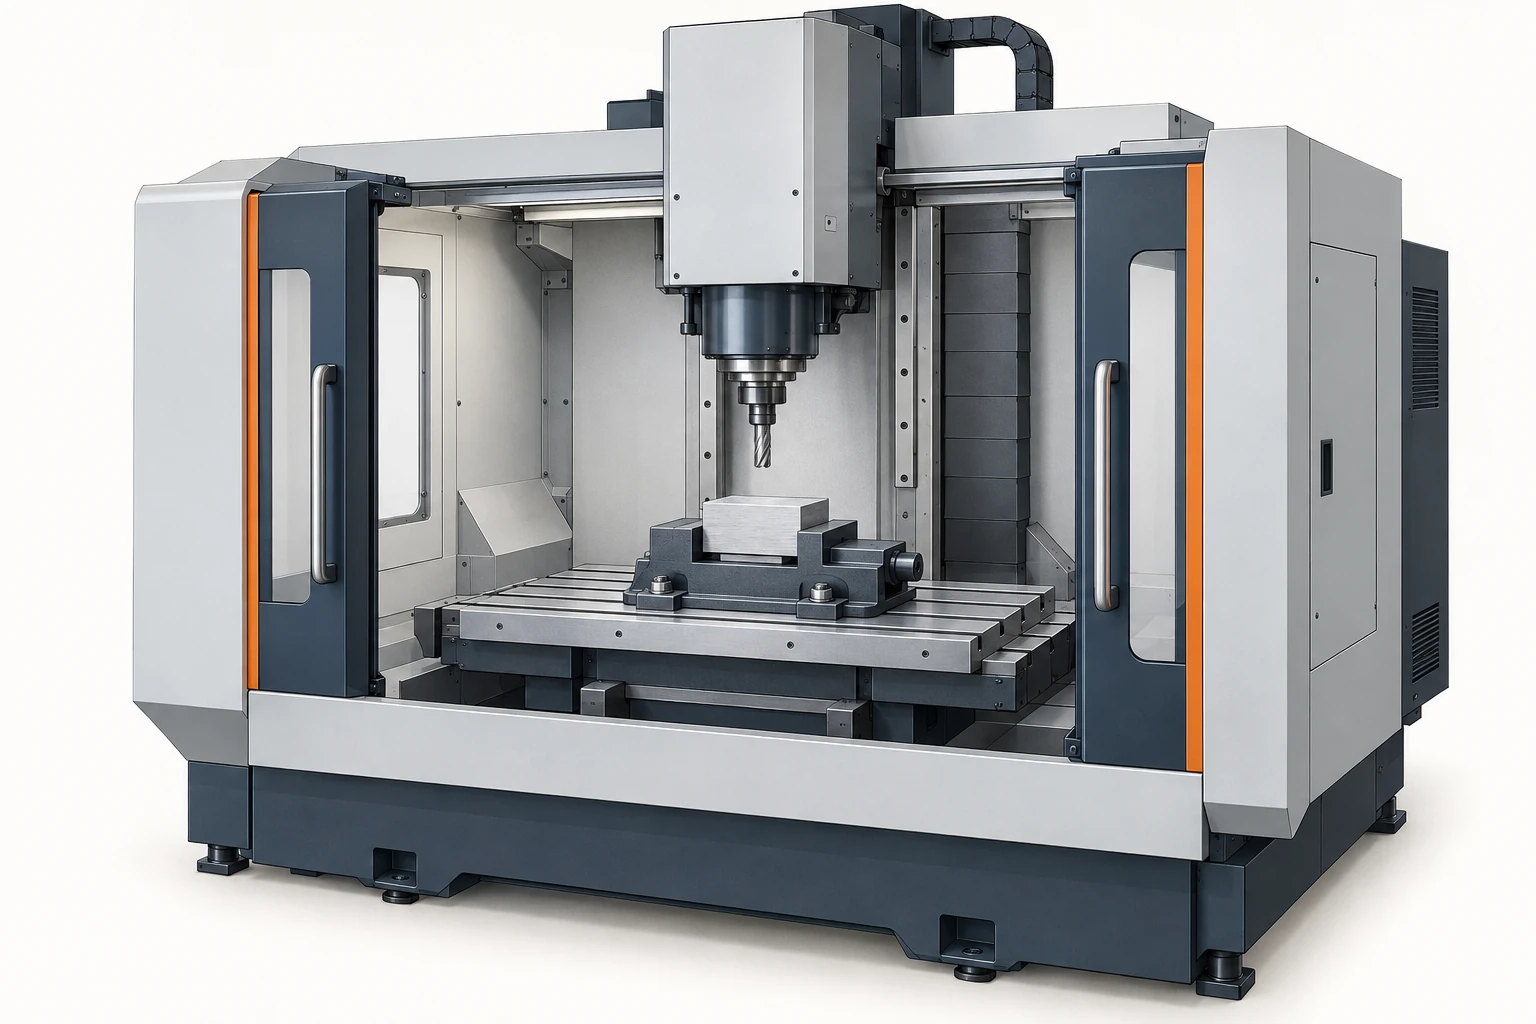
En vertikal fräscentrums X-, Y- och Z-rörelsesträcka beskriver rörelse, inte en garanterad maximal delstorlek. Det användbara installationsutrymmet beror också på bordet, fixturen, verktygsmonteringen, infartsvägen och det fria utrymmet inuti maskinen. En blanka kan få plats på bordet trots att dess programmerade verktygsväg överskrider en axelgräns; en kort del kan bli för hög så snart fixtur och verktyg inkluderas.
Läs VMC-tekniska specifikationer som separata begränsningar för en specifik bearbetningsoperation. Börja med utrymme, kontrollera sedan last, skärprestanda, verktygskapacitet och noggrannhet.
Resesträckan och bordets storlek svarar på olika frågor
Haas VF-2-specifikationssidan gör skillnaden synlig. För den angivna standardkonfigurationen är dessa dimensioner separata:
| Specifikation | Publicerat metriskt värde | Vad det beskriver |
|---|---|---|
| X/Y/Z-resa | 762 / 406 / 508 mm | Tillgänglig axelrörelse. |
| Bordets längd / bredd | 914 / 356 mm | Monteringsytan. |
| Avstånd från spindelns nös till bordet | Cirka 102–610 mm | Ett vertikalt avståndsintervall med en angiven referenspunkt. |
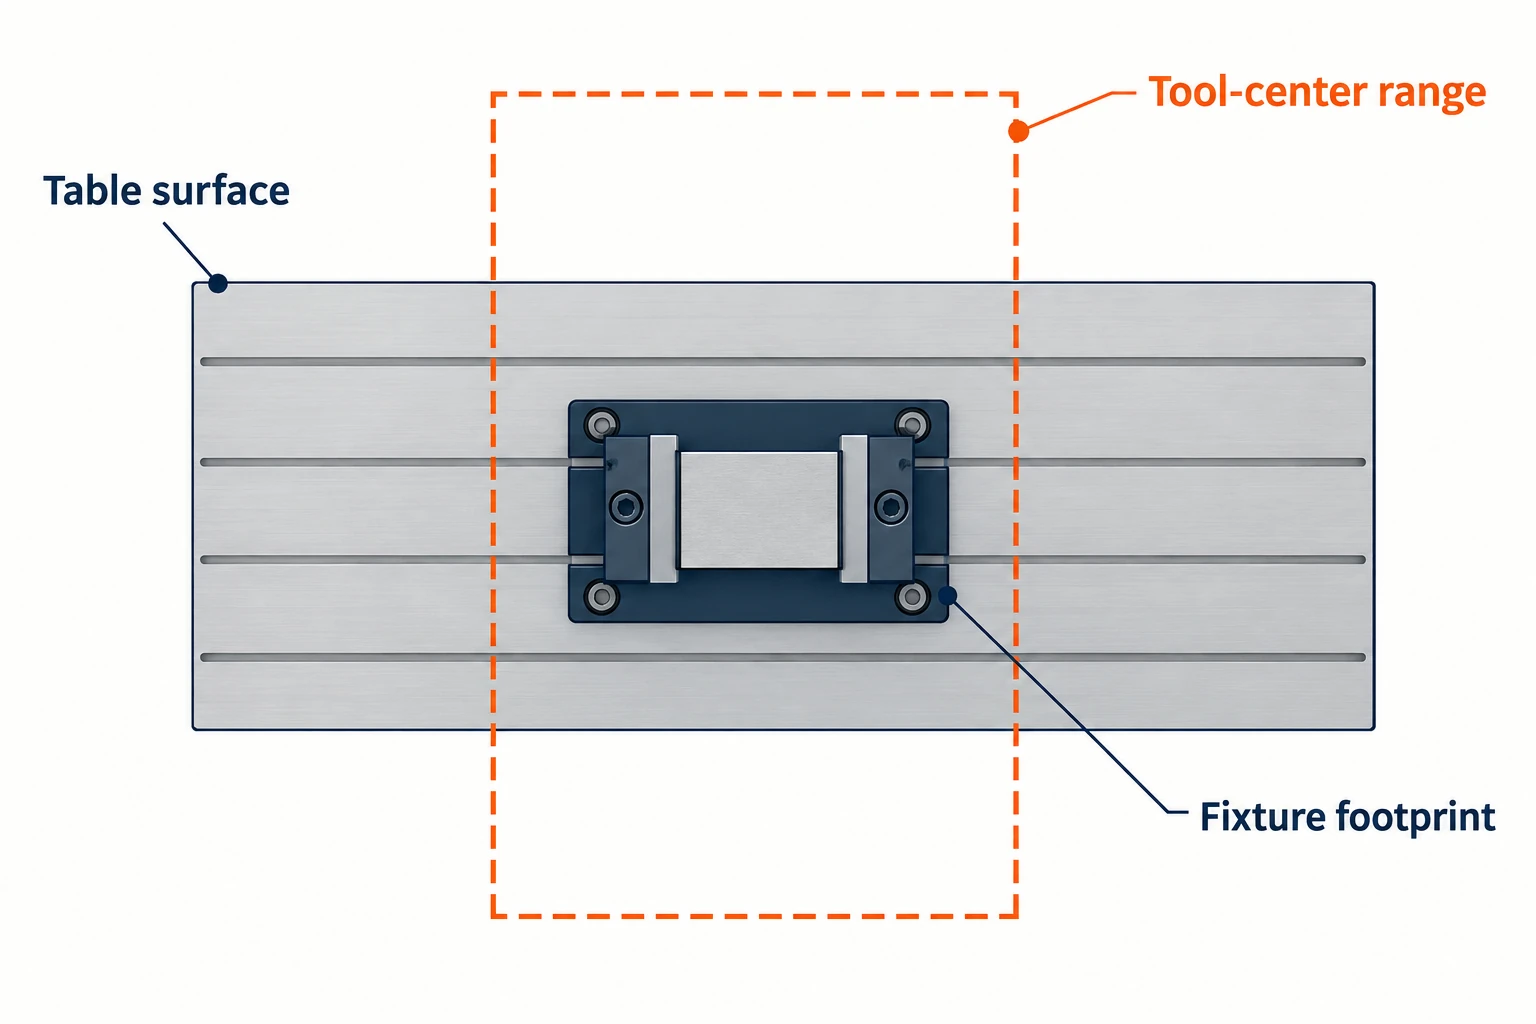
Bordet är längre än X-resan och smalare än Y-resan. Ingen av dessa två rektanglar utgör en universell kontur för en färdig del. Material som sticker ut över bordet kan kräva extra stöd och klarans för inkapsling; en fixtur kan uppta plats på bordet utan att bearbetas över hela dess bredd. Handledning för fräsautomatens komponenter förklarar de monteringsenheter som ligger bakom dessa specifikationsbeteckningar.
För en bearbetningsoperation, kontrollera verktygscentrumsutrymmet: det minsta intervall som innehåller alla nödvändiga positioner för verktygscentrum, inklusive infart- och utfartsrörelser. Fräsens radie och den valda banan kan föra verktygscentrum utanför materialkanten.
Till exempel antar vi att en maskin har 800 mm X-resa och ett 760 mm brett blankstykke. Om den planerade banan går från X = −30 mm till X = 790 mm i arbetskoordinater krävs 820 mm. Denna bana överskrider den tillgängliga resan trots att blankstycket är smalare än 800 mm. Att flytta arbetsförskjutningen kan inte minska spannet; banan, monteringsorienteringen, verktygen eller bearbetningsvägen måste ändras. Ett tillräckligt litet spann måste fortfarande placeras inom maskinens faktiska gränser.
Bygg den fullständiga vertikala stacken
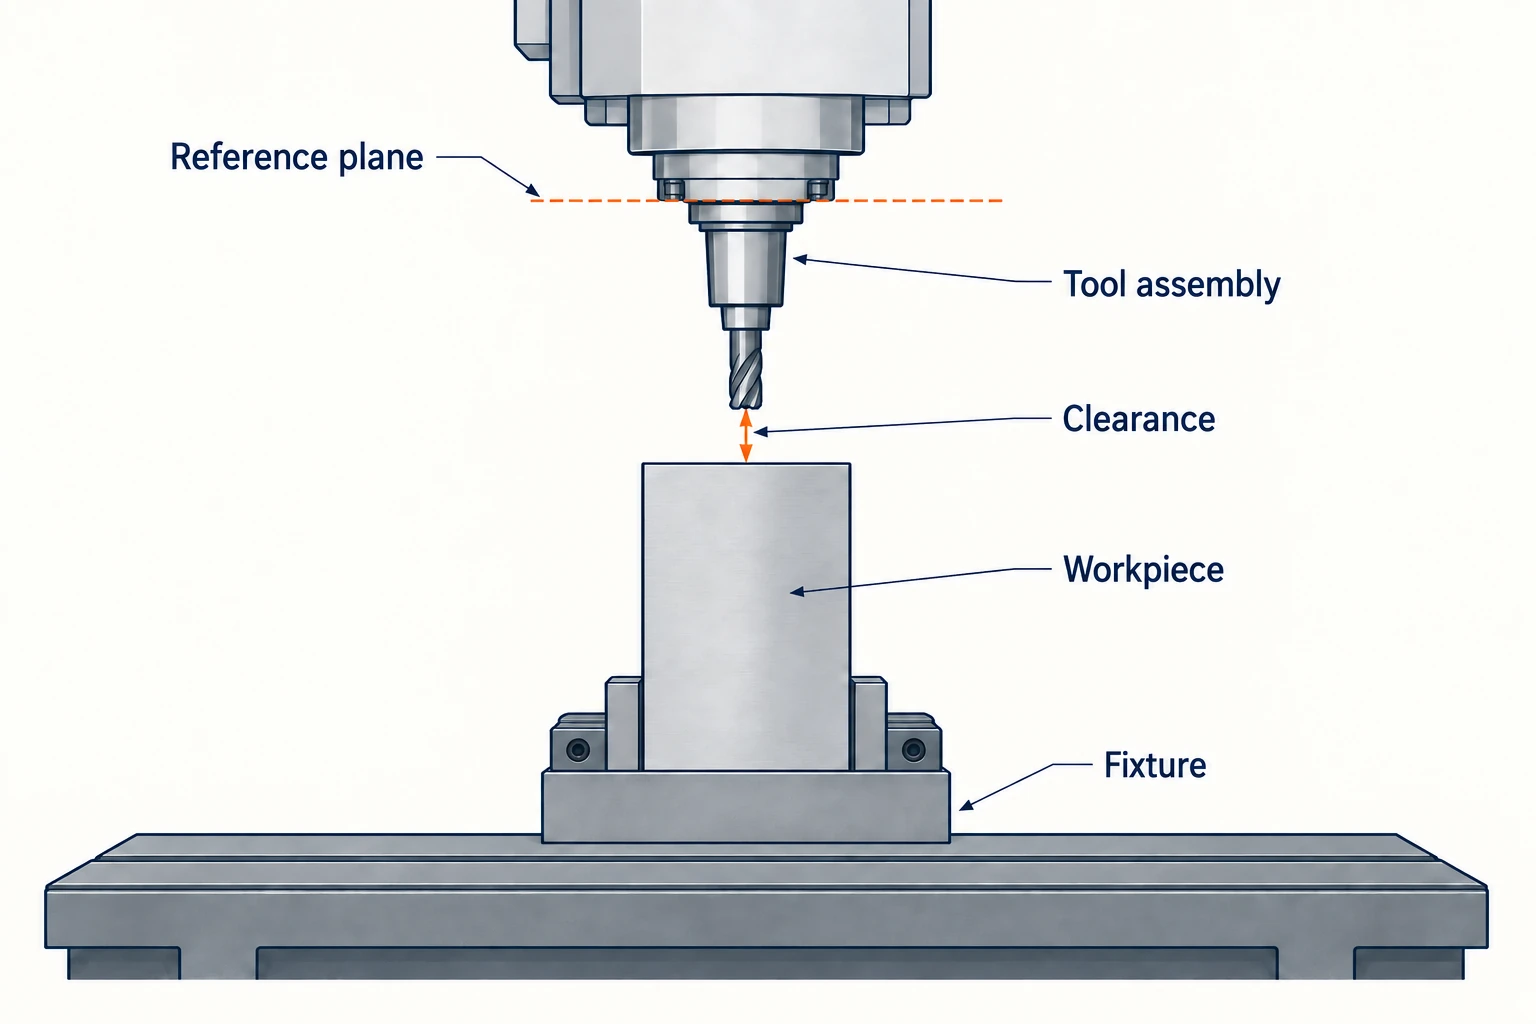
Z-rörelse är en slaglängd. För att utvärdera höjd bör man först fastställa maskinens minsta och största avstånd mellan spindel och bord och identifiera deras referensplan. En spindelnässdimension och en verktygslängd som mäts från hållarens mätlinje kan inte enkelt adderas eller subtraheras om deras datumsamband inte beaktas.
För en preliminär kontroll ovanför ett plant arbetsstycke ska varje term mätas från kompatibla referensytor:
Fördriven spindelreferenshöjd = fixturstödhöjd + arbetsstyckeshöjd + verktygsutskjutning + retraktionsutrymme.
Använd ett spindelreferenshöjdintervall på 100–600 mm ovanför bordet. Verktygsutskjutning mäts nedåt från samma plan. Denna beräkning använder det här intervallet; VF-2-specifikationerna anges separat ovanför.
| Stackobjekt | Höjd som används i beräkningen |
|---|---|
| Bord till arbetsstyckets stödyta | 80 mm |
| Arbetsstycke ovanför det stödet | 300 mm |
| Referensplan till verktygsspets | 180 mm |
| Verktygsspetsens utrymme ovanför arbetsstycket | 20 mm |
| Fördriven referensplanhöjd | 80 + 300 + 180 + 20 = 580 mm |
Höjdkontrollen lämnar 20 mm under den övre gränsen på 600 mm. Om fixturstödet höjs till 120 mm ändras kravet till 620 mm, vilket överstiger den gränsen med 20 mm utan att ändra arbetsstycket.
Kontrollera även den andra änden av intervallet: ett kort verktyg kan inte nå en låg detalj innan spindeln når sin nedre gräns. Upprepa beräkningen för de faktiska verktygen och detaljhöjderna. Denna endimensionella kontroll bevisar inte att hållaren undviker en vägg, att verktyget kan lämna en djup ficka eller att ett verktygsbyte undviker installationen.
Läs villkoret för bordlast bakom viktsiffran
Räkna lasten som bärs av bordet: arbetsstycken, fixturer, underplattor och eventuell annan utrustning som monteras på bordet. Till exempel skapar 180 kg råmaterial plus 90 kg fixtur och underplatta en installation på 270 kg innan annan utrustning läggs till.
VF-2-sidan specificerar sin maximala bordslast som jämnt fördelad. Den förutsättningen är avgörande: en kompakt last placerad utanför centrum är inte ekvivalent med samma massa jämnt spridd över bordet. Kontrollera den tillämpliga lastfördelningen och monteringsgränserna; en roterande enhet kan ha egna gränser för last och vridmoment. Dessa gränser förblir relevanta även när man lägger till rörelse i fjärde eller femte axeln.
Separera hastighetsgränser från skärprestanda
Maximalt spindelvarvtal (varv/min) anger den övre hastighetsgränsen. Det anger inte vridmomentet som är tillgängligt vid det valda varvtalet för en specifik fräs. Läs vridmoment- och effektkurvorna för den installerade spindeln, tillsammans med deras driftklassificering. En kortvarig toppbelastning och en kontinuerlig belastningsklass stödjer olika arbetsbelastningar.
Haas spindels 10 000-rpm-specifikationer skiljer uttryckligen mellan tidsbegränsad toppprestanda och kontinuerlig drift. Behandla kurvan, driftshastigheten och varaktigheten för effektratingen som en enda informationsenhet. Beräkna inte fräsningseffektivitet enbart utifrån det högsta hästkraftvärdet.
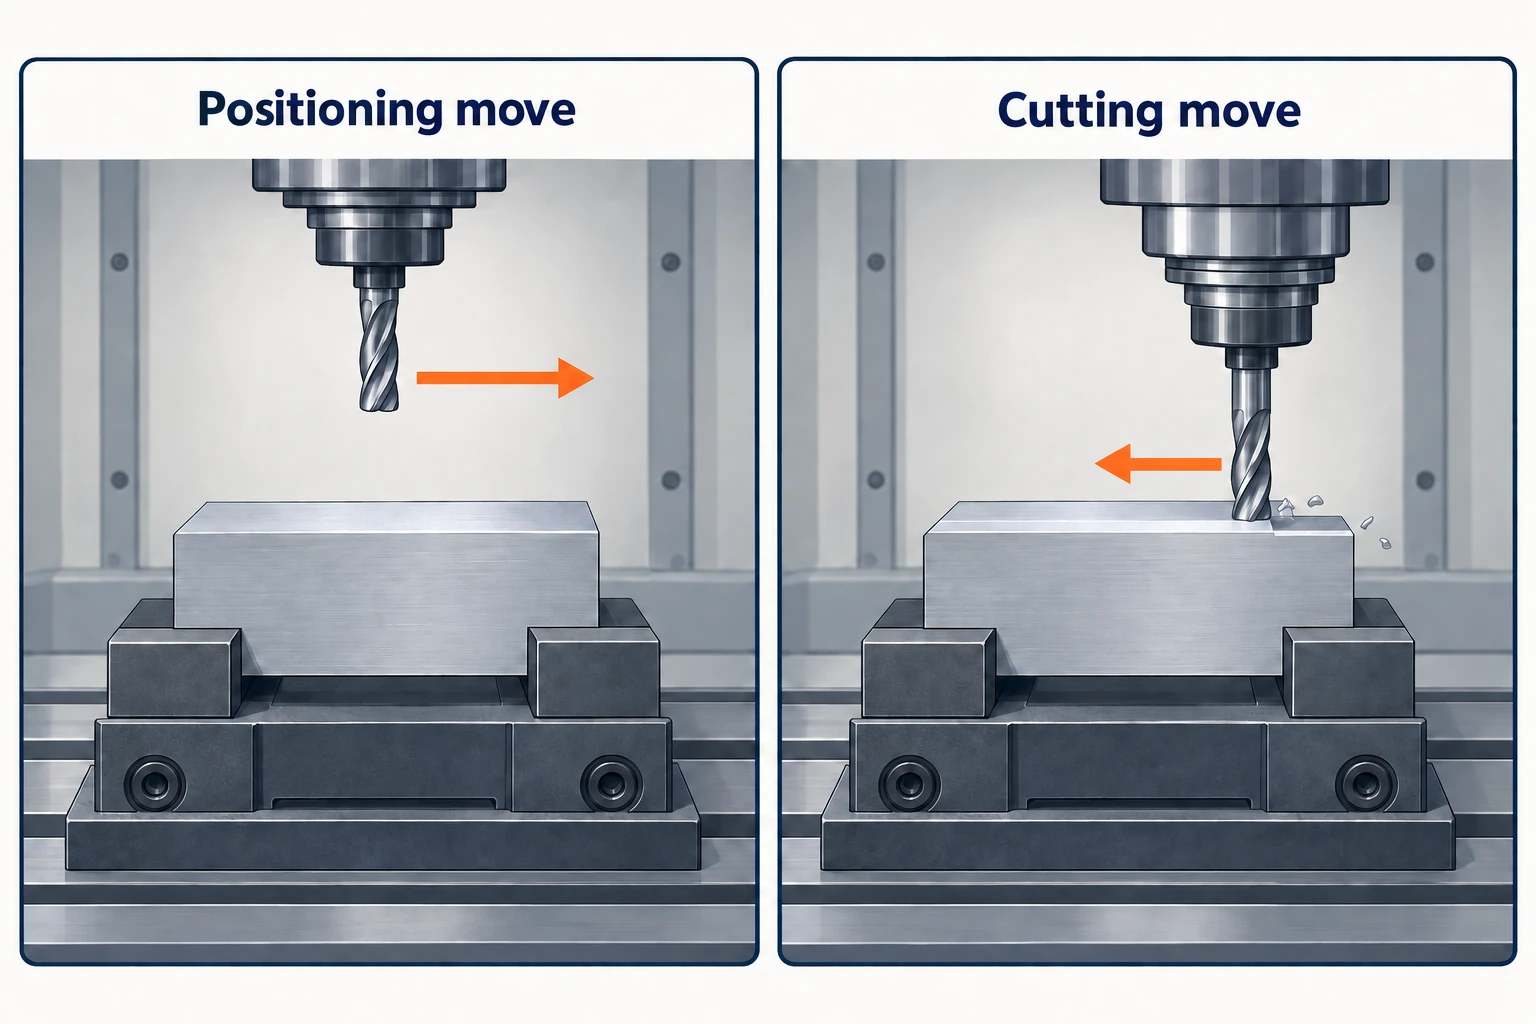
Rader för matning kräver samma noggrannhet. Snabbförflyttning är en positionsrörelse; maximal skärmating är en separat maskinbegränsning. Den programmerade skärmatingen måste även anpassas till materialet, verktyget, ingreppet och den krävda ytkvaliteten. Vid korta rörelser kan acceleration och retardation hindra maskinen från att nå sin angivna hastighet, så att varje rörelses längd divideras med maximal snabbförflyttningshastighet kan underskatta cykeltiden.
Antalet verktycksfack motsvarar inte alltid den användbara verktygskapaciteten
Ett tidskrifts fickoräkning är endast utgångspunkten. Jämför den fullständiga verktygslistan med tillåtna verktygsdiameter, längd och vikt, och kontrollera vilket verktygshållarinterface och vilken fästhårdvara maskinen kräver.
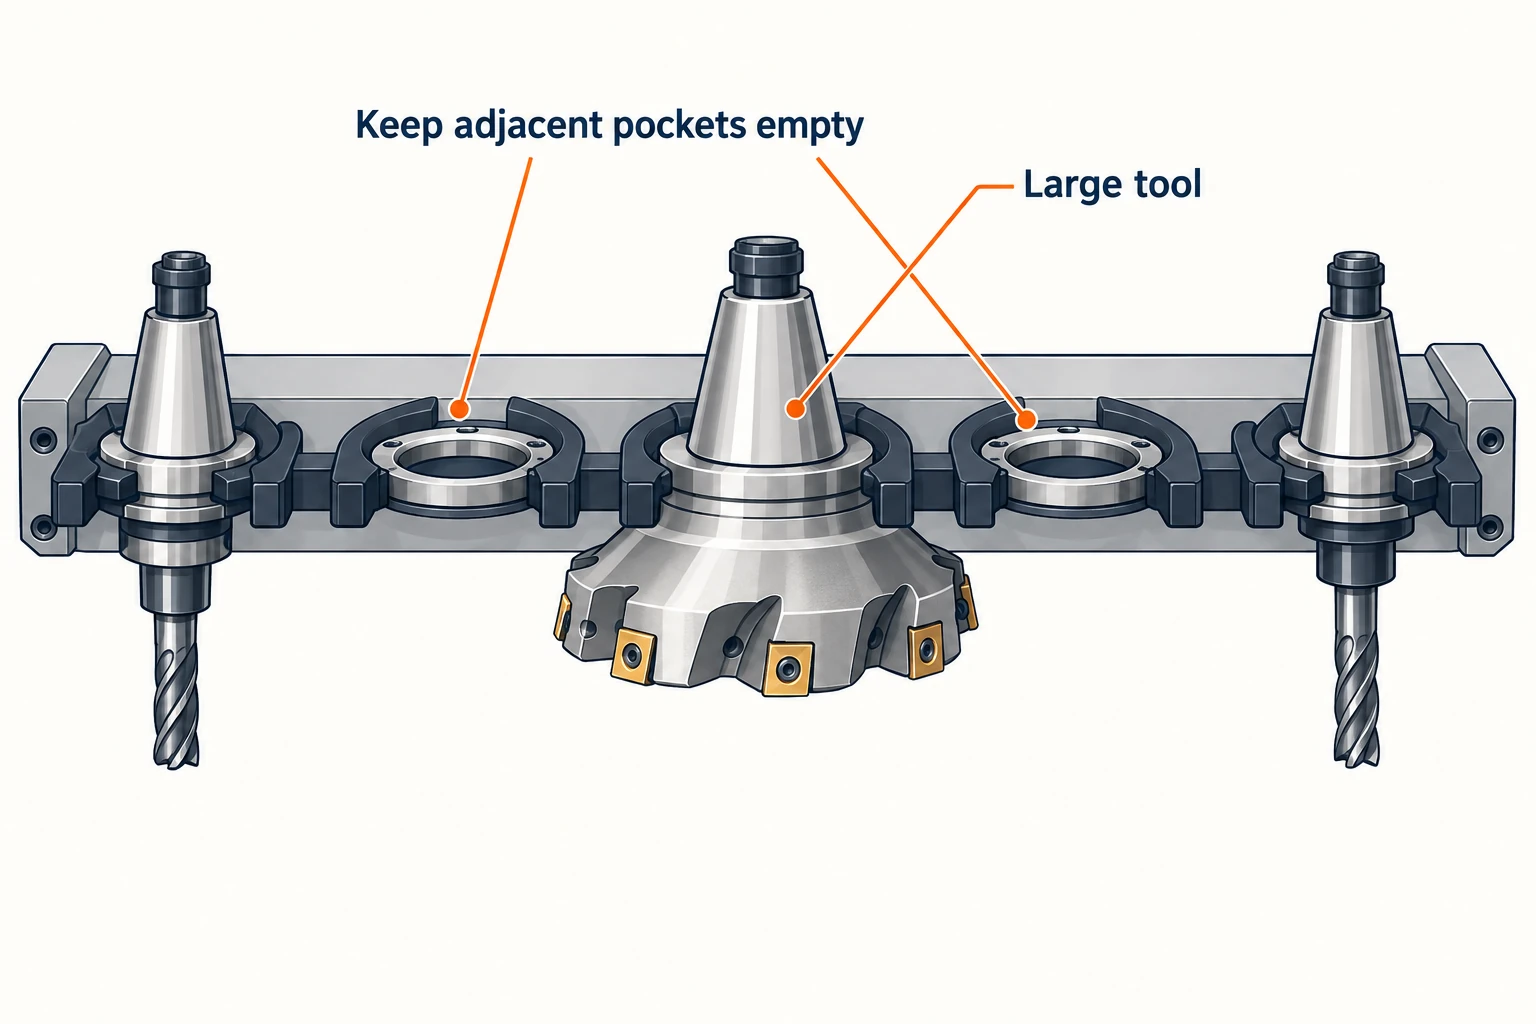
Stora verktyg kan ta upp utrymme runt närliggande fack. Haas handbok för sidomonteerad verktygsbytare beskriver till exempel stora-verktygs-tilldelningar som håller intilliggande fack tomma. Den regeln gäller en kompatibel sidomonteerad verktygsbytare; den får inte automatiskt överföras till en annan magasinmodell eller till VF-2:s angivna standardkarusell.
Verktygslängden har två separata konsekvenser: monteringen måste passa i verktygsbytaren, och den måste nå till funktionen samtidigt som den undviker arbetsstycket och fixturen under bearbetningen. Att klara en av dessa kontroller garanterar inte att den andra också klaras. På samma sätt beskriver en angiven verktyg-till-verktyg-tid en definierad utbyteoperation, inte varje återdragning, positionering och spindelhastighetsändring i en produktionscykel.
Positioneringsvärden anger inte den färdiga komponenten
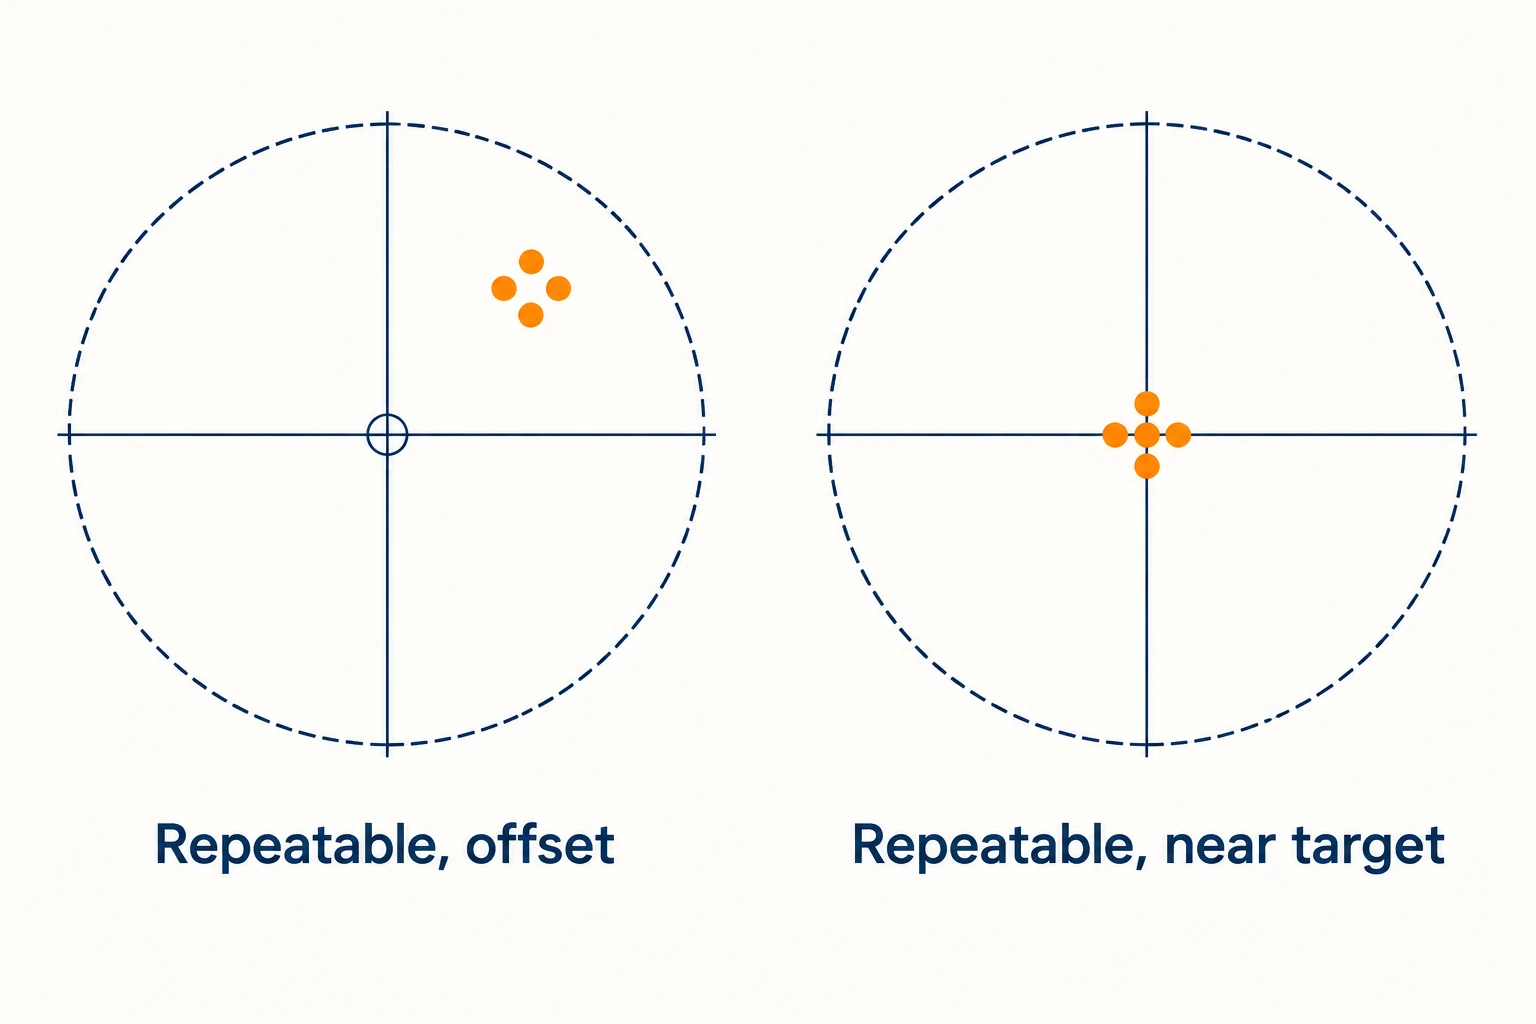
Positionsnoggrannhet avser överensstämmelsen mellan den kommanderade och den uppnådda positionen enligt en specificerad provmetod. Upprepningsnoggrannhet avser hur konsekvent maskinen återvänder till en position. En gruppering av positioner kan fortfarande vara förskjuten från målpositionen.
Vid jämförelse av värden ska den angivna provmetoden, axeln och mätområdet, den termiska konditionen, kompenseringsläget samt inriktningens riktning bevaras. Ett unidirektionellt resultat får inte behandlas som utbytbart mot ett bidirektionellt.
Renishaws vägledning Process foundation förklarar hur mekaniskt och termiskt beteende påverkar maskinverktygets noggrannhet. Skärkrafter, verktyg och uppspänning introducerar inflytanden som inte återskapas i en positionsprovning. Använd maskinspecifikationen för att förstå den testade rörelsenoggrannheten; bedöm en deltolerans genom den faktiska bearbetnings- och inspektionsprocessen.
En användbar granskning av specifikationer avslutas med några jobbspecifika uttalanden: den programmerade rörelsen passar, hela höjdstacken har den krävda frihöjden, den stödda lasten uppfyller sina villkor och verktygen passar både spindeln och magasinet. Behåll olösta punkter specifika – till exempel en frihöjd mellan hållare och vägg eller en odefinierad effektklass – så att nästa kontroll adresserar den faktiska osäkerheten.
Vanliga frågor
Definierar XYZ-resan den största delen som en VMC kan bearbeta?
Nr. Respektive rörelsesgränser begränsar relativ rörelse. Delens storlek beror också på stöd, fästutrustningens placering, verktygscentrumsbanor, verktyg och hållarens fria utrymme samt maskinens skal. En viss funktion kan passa inom rörelsegränserna även om råmaterialet sträcker sig längre, medan en mindre blanka kan kräva en överdimensionerad verktygsbana.
Är Z-resan den maximala arbetsstyckets höjd?
Nr. Läs av avståndet från spindeln till bordet och dess referensplan, inkludera därefter fixtur, arbetsstycke, verktygsprojektion och erforderlig frihöjd. Kontrollera både den övre gränsen för frihöjd och den undre position som krävs för att nå varje funktion.
Kan en verktygsbytare med 24 fack alltid hålla 24 verktyg för ett arbete?
Inte nödvändigtvis. Ett stort verktyg kan kräva att angränsande fack förblir tomma i ett verktygsbytarsystem som är utformat för den aktuella anordningen. Verktygets diameter, längd och vikt samt magasinets specifika regler avgör det användbara antalet.
Kan maskinens upprepbarhet användas som en deltolerans?
Nr. Upprepbarhet mäter konsekvensen under angivna provbetingelser. En färdig del påverkas också av verktygets beteende, skärkrafter, temperatur, uppspännning och kontroll. Dess tolerans måste bedömas för den faktiska processen och den aktuella geometriska egenskapen.
Tekniska källor
- Haas Automation — VF-2 Produktspecifikationer; VF-2 / VF-2SS / VF-2TR Maskinlayoutritning (2023), sid. 4 och 6. Rörelseomfång, mått från spindel till bord, lastförhållanden och frihetsreferenser.
- Haas Automation — 10,000-rpm-spindel (10K-40T-IN); VF-40T-seriens vridmomentbinder. Spindelns effekt är beroende av varvtal och tidsangiven effekt.
- Haas Automation — Manual för fräsoperatörer, ”Mill—SMTC”; G00 Snabbrörelsepositionering. Begränsningar för verktygsmagasin och snabbrörelse.
- Renishaw — Processgrundläggning; Ordlista för optiska och induktiva inkodrar. Maskinens tillstånd, noggrannhet och upprepbarhet.
- ISO 230-2:2014 — Provkod för verktygsmaskiner, del 2: Bestämning av noggrannhet och upprepbarhet vid positionering av numeriskt styrda axlar. Offentlig omfattning och definitioner som används i diskussionen om positionerings-specifikationer.



