W tym artykule
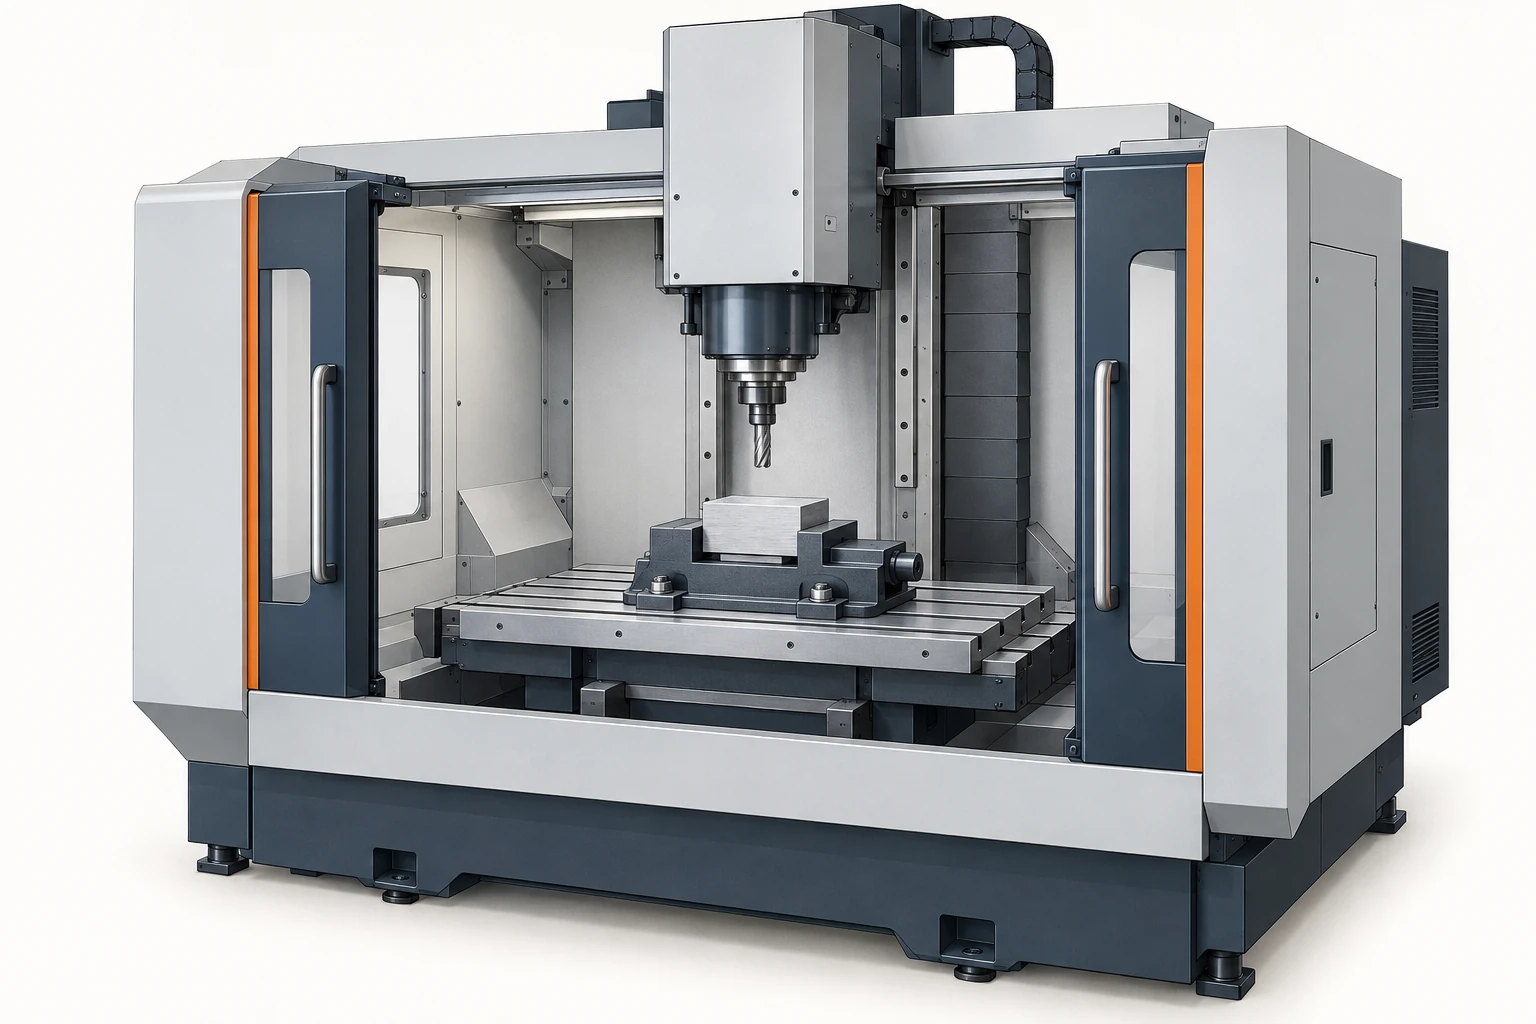
Zakresy ruchu X, Y i Z frezarki pionowej opisują zakres możliwych przemieszczeń, a nie gwarantowany maksymalny rozmiar obrabianego przedmiotu. Rzeczywista przestrzeń robocza zależy również od stołu, uchwytu, zestawu narzędzi, toru podejścia narzędzia oraz luzów wewnątrz maszyny. Półwyrobek może zmieścić się na stole, podczas gdy zaprogramowana ścieżka narzędzia przekracza zakres jednej z osi; krótki przedmiot może stać się zbyt wysoki po dodaniu uchwytu i narzędzia.
Odczytuj techniczne specyfikacje frezarki pionowej jako osobne ograniczenia dla konkretnej operacji. Zacznij od analizy dostępnej przestrzeni, a następnie sprawdź nośność, wydajność cięcia, pojemność magazynu narzędzi oraz dokładność.
Zakres ruchu i wymiary stołu odpowiadają na różne pytania
Strona specyfikacji modelu Haas VF-2 wyraźnie oddziela te parametry. Dla podanej standardowej konfiguracji wymienione wymiary są niezależne:
| Specyfikacja | Opublikowana wartość w jednostkach metrycznych | Co opisuje |
|---|---|---|
| Zakres ruchu X / Y / Z | 762 / 406 / 508 mm | Dostępny zakres ruchu osi. |
| Długość / szerokość stołu | 914 / 356 mm | Powierzchnia mocowania. |
| Odległość od czoła wrzeciona do stołu | Około 102–610 mm | Pionowy zakres odległości z podanym punktem odniesienia. |
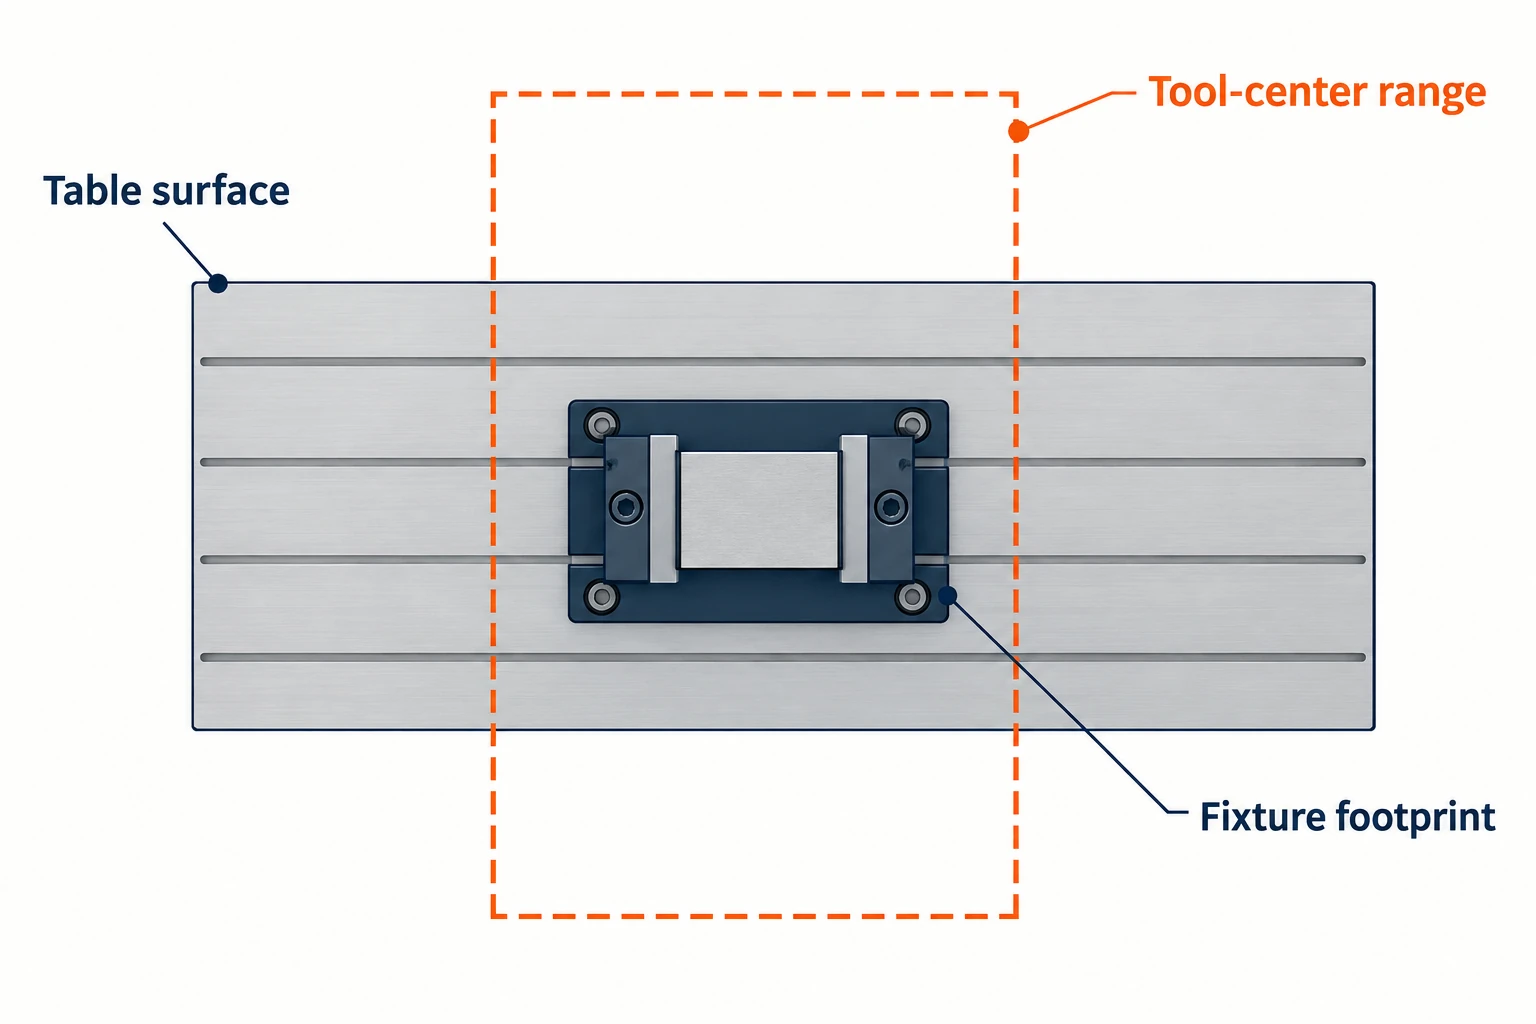
Stół jest dłuższy niż zakres ruchu osi X i węższy niż zakres ruchu osi Y. Żaden z tych prostokątów nie stanowi uniwersalnego konturu gotowego przedmiotu. Nadające się części materiału mogą wymagać dodatkowego podparcia oraz odpowiedniej przestrzeni w obudowie maszyny; uchwyt może zajmować część powierzchni stołu bez konieczności obróbki na całej jego szerokości. przewodnik po komponentach frezarki wyjaśnia zespoły stojące za tymi oznaczeniami specyfikacyjnymi.
Dla danej operacji sprawdź obszar środka narzędzia: najmniejszy zakres obejmujący wszystkie wymagane pozycje środka frezu, w tym ruchy podejścia i wyjścia. Promień frezu oraz wybrana ścieżka mogą przesunąć środek narzędzia poza krawędź półwyrobu.
Na przykład załóżmy, że maszyna ma 800 mm zakresu ruchu osi X oraz 760 mm-milimetrowy półwyrobek. Jeśli zaplanowana ścieżka przebiega od X = −30 mm do X = 790 mm w układzie współrzędnych przedmiotu, wymagany jest zakres 820 mm. Ta ścieżka przekracza dostępny zakres ruchu, mimo że półwyrobek jest węższy niż 800 mm. Przesunięcie układu współrzędnych przedmiotu nie zmniejszy tego zakresu; należy zmienić ścieżkę, orientację ustawienia, wyposażenie lub trasę obróbki. Nawet jeśli zakres jest wystarczająco mały, musi on być umieszczony w rzeczywistych granicach maszyny.
Zbuduj pełny pionowy stos
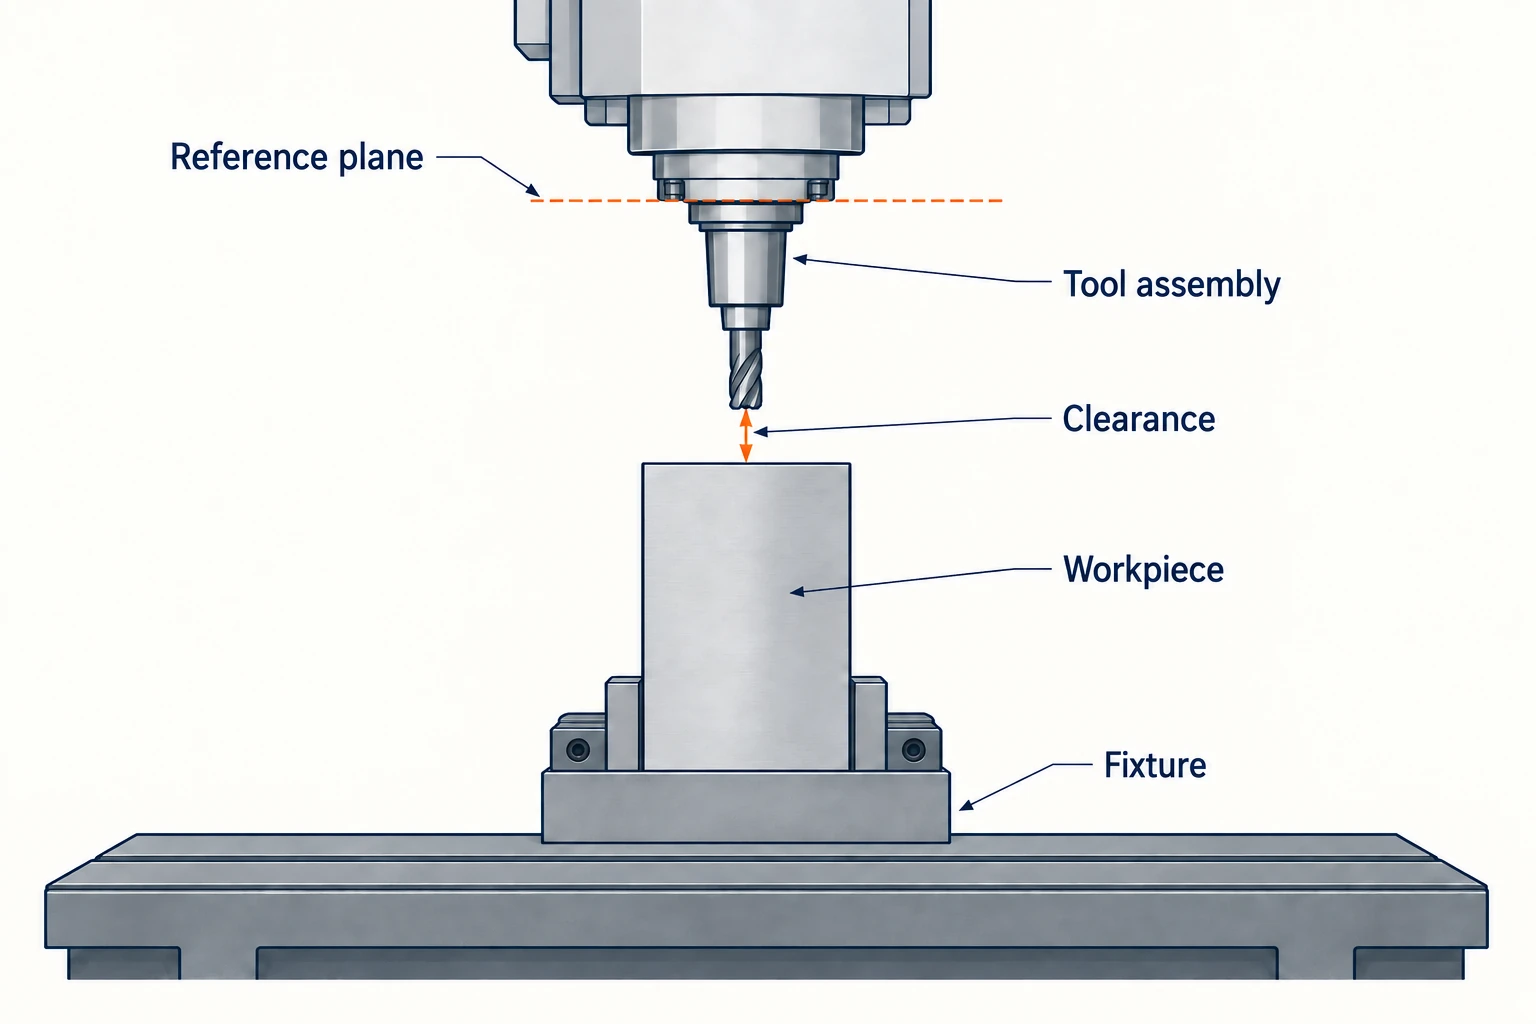
Zakres ruchu osi Z to skok. Aby ocenić wysokość, należy najpierw określić minimalną i maksymalną odległość wrzeciona od stołu oraz zidentyfikować ich płaszczyznę odniesienia. Wymiary noska wrzeciona oraz długość narzędzia mierzone od linii pomiarowej uchwytu nie mogą być po prostu dodawane ani odejmowane, chyba że uwzględniono relację ich punktów odniesienia.
Dla wstępnego sprawdzenia nad płaską obrabianą częścią zmierz każdą wielkość od zgodnych powierzchni odniesienia:
Wymagana wysokość odniesienia wrzeciona = wysokość podstawy oprzyrządowania + wysokość obrabianej części + wystające narzędzie + luz wycofania.
Użyj zakresu wysokości odniesienia wrzeciona wynoszącego 100–600 mm nad stołem. Wystające narzędzie mierzy się w dół od tej samej płaszczyzny. Obliczenie to korzysta z tego zakresu; specyfikacje maszyny VF-2 podano osobno powyżej.
| Element stosu | Wysokość użyta w obliczeniu |
|---|---|
| Odległość od stołu do powierzchni podparcia obrabianej części | 80 mm |
| Obrabiana część nad tym podparciem | 300 mm |
| Odległość od płaszczyzny odniesienia do wierzchołka narzędzia | 180 mm |
| Luz wierzchołka narzędzia nad obrabianą częścią | 20 mm |
| Wymagana wysokość płaszczyzny odniesienia | 80 + 300 + 180 + 20 = 580 mm |
Sprawdzenie wysokości pozostawia 20 mm poniżej górnego limitu 600 mm. Podniesienie podstawy oprzyrządowania do 120 mm zmienia wymaganą wysokość na 620 mm, przekraczając ten limit o 20 mm bez zmiany części.
Sprawdź również drugi koniec zakresu: krótkie narzędzie może nie dotrzeć do niskiego elementu przed osiągnięciem dolnego limitu wrzeciona. Powtórz obliczenie dla rzeczywistych narzędzi i wysokości elementów. To jednowymiarowe sprawdzenie nie potwierdza, że uchwyt unika kolizji ze ścianą, że narzędzie może wykonać głęboką kieszeń lub że wymiana narzędzia przebiegnie bez kolizji z ustawieniem.
Przeczytaj warunki obciążenia stołu, a nie tylko jego maksymalną masę
Zsumuj obciążenie przenoszone przez stół: obrabiane części, oprzyrządowanie, płyty pomocnicze oraz wszelkie dodatkowe urządzenia montowane na stole. Na przykład 180 kg surowca plus 90 kg oprzyrządowania i płyty pomocniczej tworzy zestaw o masie 270 kg przed dodaniem innych urządzeń.
Strona modelu VF-2 określa maksymalne obciążenie stołu jako równomiernie rozłożone. Ten warunek ma znaczenie: zwarte, przesunięte od środka obciążenie nie jest równoważne tej samej masie rozłożonej na całej powierzchni stołu. Sprawdź dopuszczalny sposób rozkładu obciążenia oraz ograniczenia montażowe; jednostka obrotowa może mieć własne ograniczenia ładunku i momentu. Te ograniczenia pozostają ważne również przy dodawaniu ruchu czwartej lub piątej osi.
Oddziel limity prędkości od wydajności skrawania
Maksymalne obroty wrzeciona rpm określają górny limit prędkości obrotowej. Nie informują one o momencie obrotowym dostępnym przy wybranej dla danego freza prędkości. Przeczytaj krzywe momentu i mocy zainstalowanego wrzeciona wraz z ich klasą użytkowania. Krótkotrwała wartość szczytowa i wartość ciągła dotyczą różnych rodzajów obciążeń.
Specyfikacje wrzeciona 10,000-rpm obr./min firmy Haas wyraźnie rozróżniają czasowo ograniczone moc szczytową od pracy ciągłej. Traktuj krzywą, prędkość roboczą i czas trwania klasyfikacji jako jedną całość informacji. Nie obliczaj zdolności do toczenia grubego wyłącznie na podstawie najwyższej wartości mocy w koniach mechanicznych.
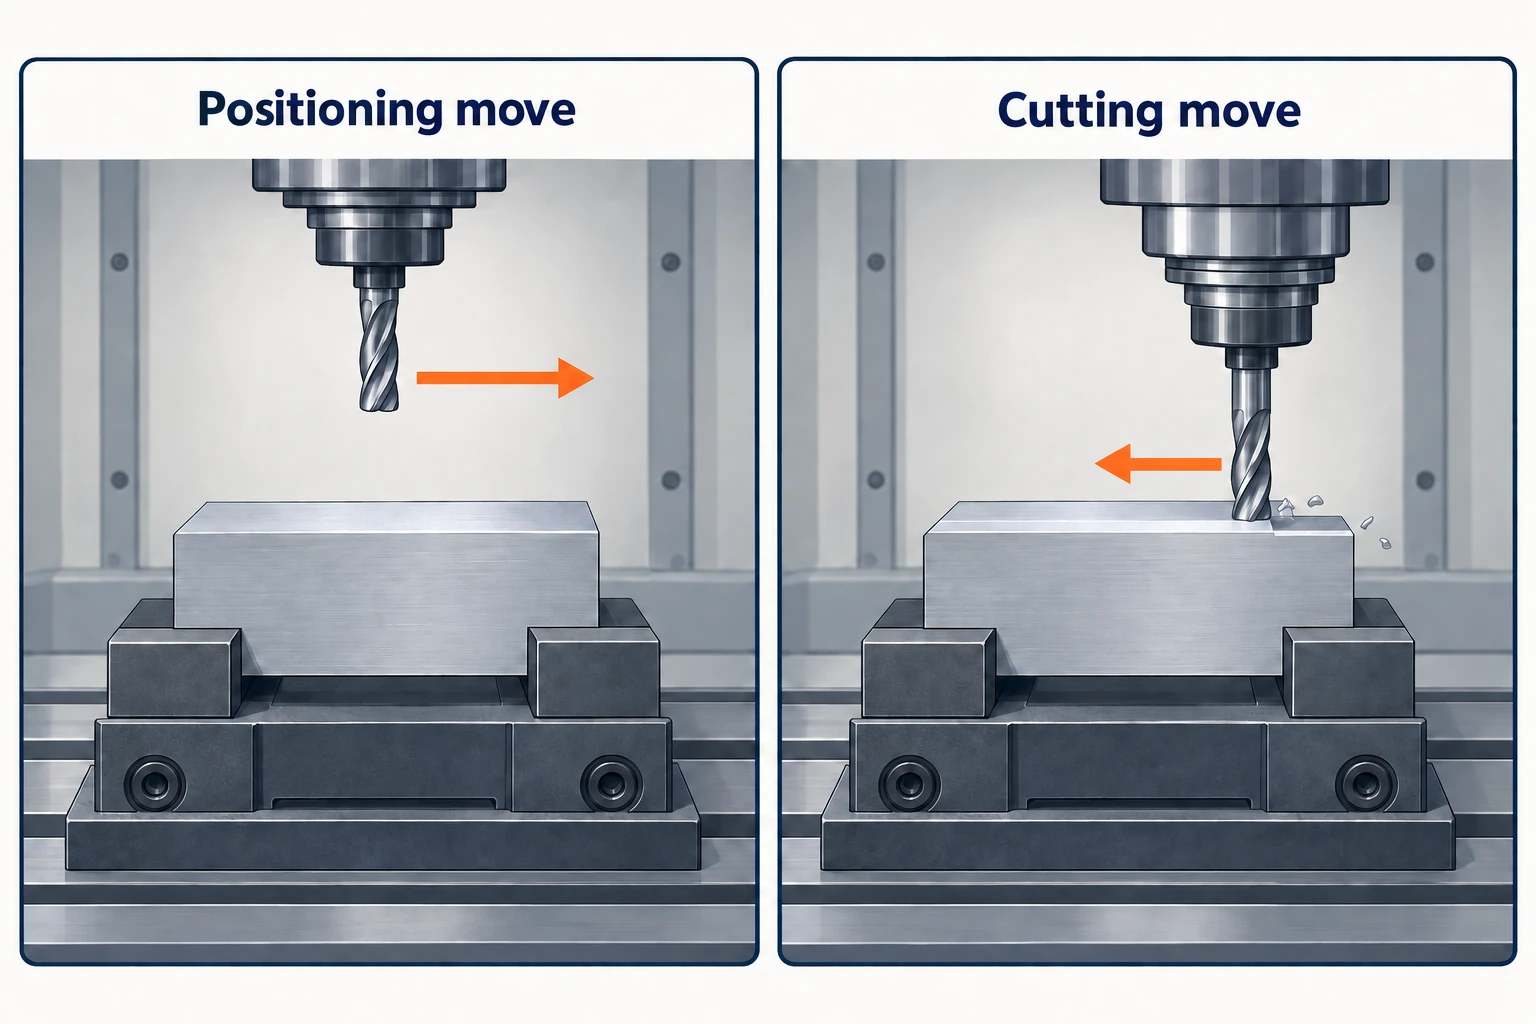
Wiersze dotyczące prędkości posuwu wymagają takiej samej staranności. Prędkość szybkiego przesuwu dotyczy ruchu pozycjonującego; maksymalna prędkość posuwu skrawania to osobne ograniczenie maszyny. Zaprogramowana prędkość posuwu skrawania musi także odpowiadać obrabianemu materiałowiw, narzędziu, stopniowi zanurzenia i wymaganemu wykończeniu powierzchni. W przypadku krótkich przejść przyspieszenie i hamowanie mogą uniemożliwić maszynie osiągnięcie nominalnej prędkości, dlatego dzielenie każdej długości przejścia przez maksymalną prędkość szybkiego przesuwu może zawyżać szacowany czas cyklu.
Liczba gniazd narzędziowych nie zawsze odpowiada rzeczywistej pojemności narzędziowej
Liczba gniazd magazynu to jedynie punkt wyjścia. Porównaj pełną listę narzędzi z dopuszczalnym średnicą, długością i masą narzędzi oraz sprawdź, jaki typ uchwytu narzędziowego i sprzęt zabezpieczający narzędzie wymaga maszyna.
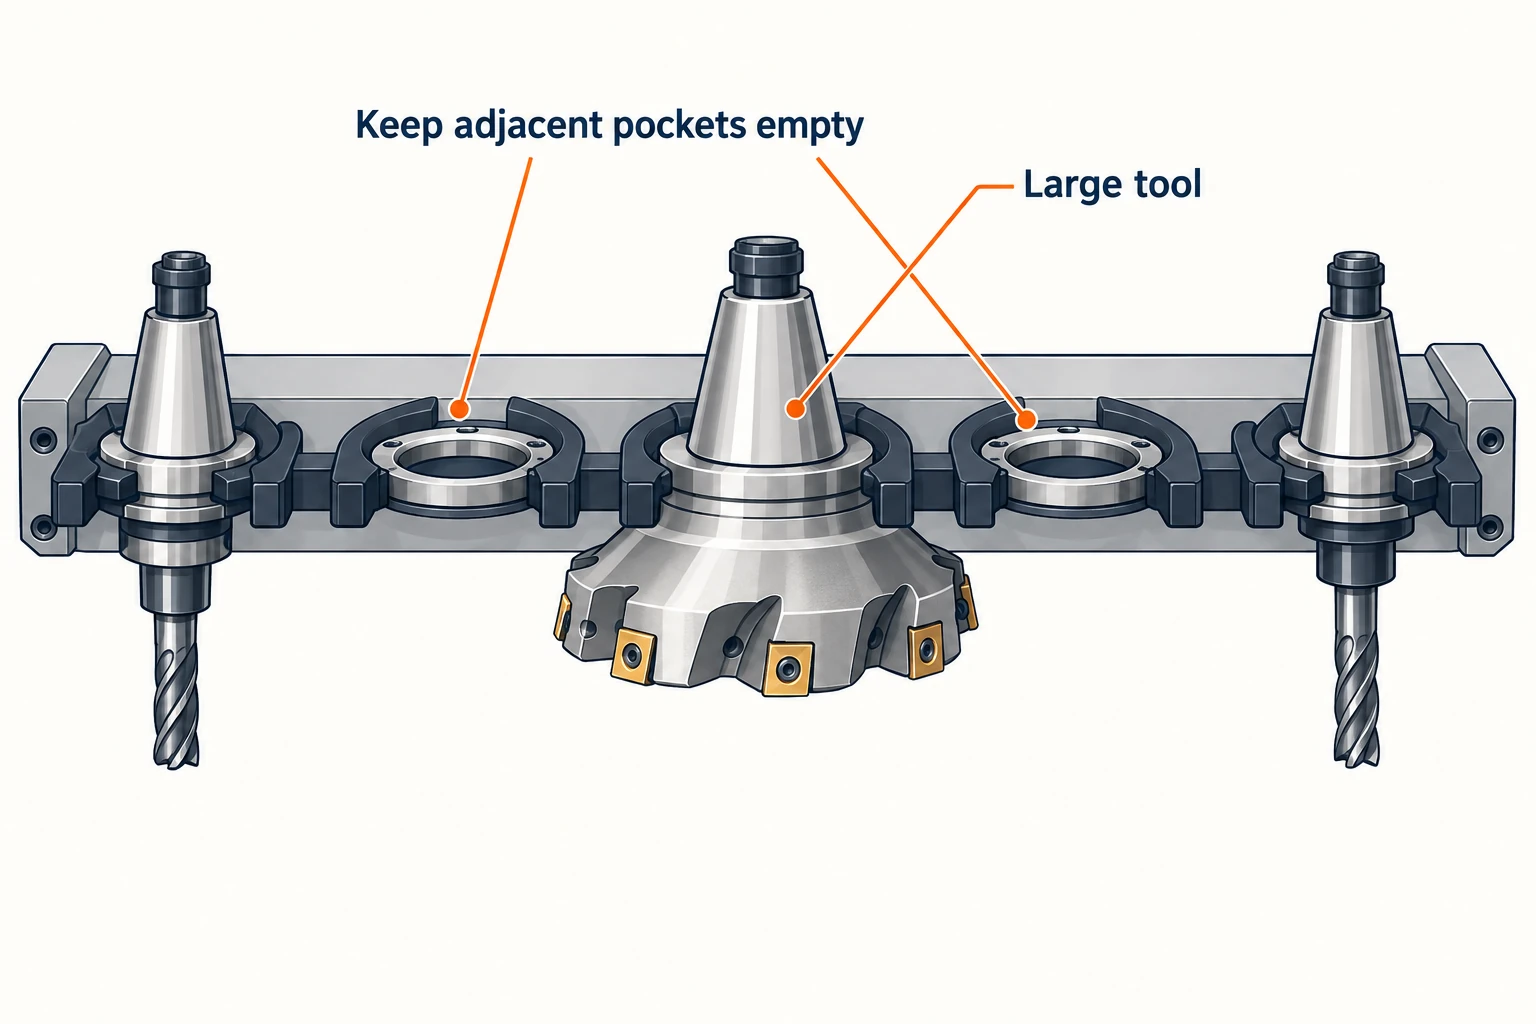
Duże narzędzia mogą ograniczać wolną przestrzeń wokół sąsiednich gniazd. Na przykład w instrukcji obsługi bocznej zmiany narzędzi firmy Haas opisane są przypisania dużych narzędzi, które pozostawiają sąsiednie gniazda puste. To ograniczenie dotyczy kompatybilnego bocznego mechanizmu zmiany narzędzi; nie należy automatycznie przenosić go na inny typ magazynu ani na standardowy karuzelowy magazyn wymieniany w specyfikacji VF-2.
Długość narzędzia ma dwa oddzielne skutki: zestaw musi zmieścić się w wymienniku narzędzi, a jednocześnie musi sięgać obrabianej cechy, nie zderzając się z przedmiotem obrabianym i uchwytem podczas frezowania. Spełnienie jednego z tych warunków nie gwarantuje spełnienia drugiego. Podobnie, opublikowany czas wymiany narzędzia do narzędzia opisuje określoną operację wymiany, a nie każde wycofanie, pozycjonowanie i zmianę prędkości wrzeciona w cyklu produkcyjnym.
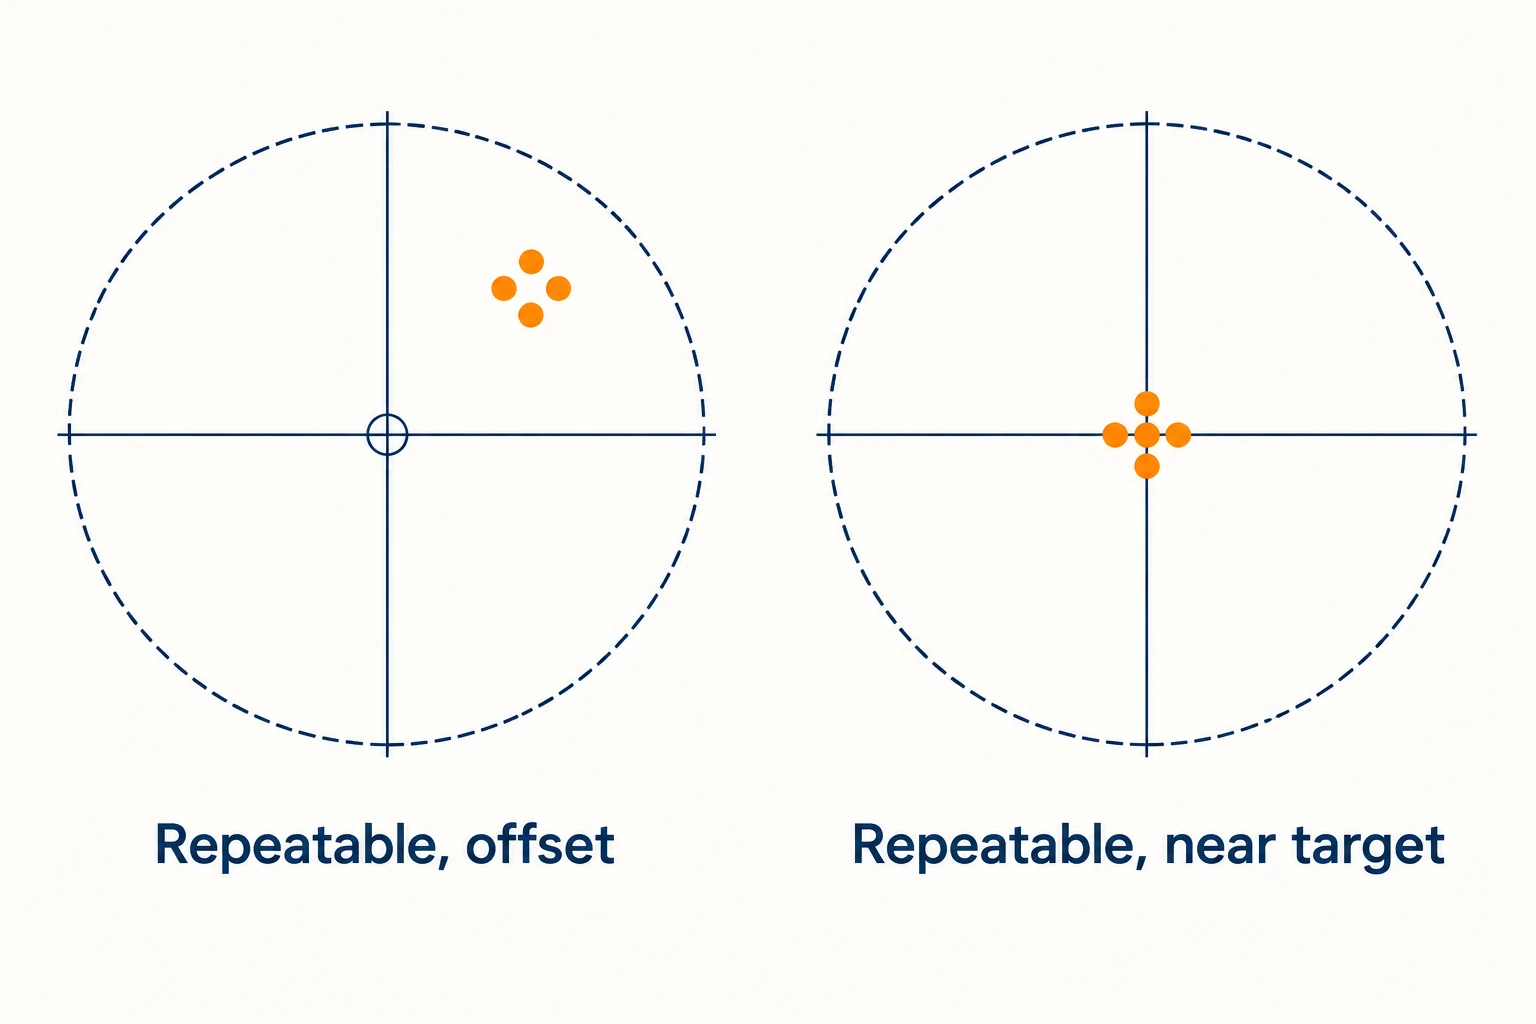
Wartości pozycjonowania nie określają gotowego przedmiotu.
Dokładność pozycjonowania dotyczy zgodności między pozycją poleceniem a pozycją osiągniętą w ramach określonej metody badania. Powtarzalność określa, jak spójnie maszyna powraca do danej pozycji. Skupisko powtórzonych pozycji może być bardzo ciasne, ale nadal przesunięte względem celu.
Przy porównywaniu wartości należy zachować podaną metodę badania, oś, zakres pomiaru, stan termiczny, stan kompensacji oraz kierunek podejścia. Wynik jednokierunkowy nie powinien być traktowany jako wymienny z wynikiem dwukierunkowym.
Orientacyjne wytyczne Renishaw dotyczące podstaw procesu wyjaśniają, jak zachowanie mechaniczne i termiczne wpływają na dokładność obrabiarki. Siły cięcia, oprzyrządowanie i uchwyty wprowadzają dodatkowe czynniki, których nie odtwarza test pozycjonowania. Użyj specyfikacji maszyny, aby zrozumieć wydajność ruchową w warunkach testowych; oceniaj dopuszczalne odchylenia wymiarów części na podstawie rzeczywistego procesu frezowania i kontroli jakości.
Użyteczna analiza specyfikacji kończy się kilkoma stwierdzeniami dostosowanymi do konkretnego zadania: zaprogramowana droga przejazdu mieści się w granicach, całkowita wysokość zestawu zapewnia wymaganą luzowność, obciążenie nośne spełnia swoje warunki, a narzędzia pasują zarówno do wrzeciona, jak i do magazynu. Nieprzyjęte pozycje powinny być sformułowane precyzyjnie — np. luz pomiędzy uchwytem a ścianą lub nieokreślona moc znamionowa — aby kolejna weryfikacja skupiła się na rzeczywistej niepewności.
Najczęściej zadawane pytania
Czy zakres ruchu XYZ określa największy przedmiot, jaki może obrabiać VMC?
Nr. Granice przejazdu określają względny ruch. Rozmiar detalu zależy również od jego podparcia, rozmieszczenia przyrządu montażowego, ścieżek środka narzędzia, luzów pomiędzy narzędziem a uchwytem oraz obudowy maszyny. Konkretna cecha może zmieścić się w granicach przejazdu nawet wtedy, gdy surowiec wystaje poza nie, podczas gdy mniejszy półfabrykat może wymagać nadmiernie dużego toru narzędzia.
Czy zakres przejazdu w osi Z odpowiada maksymalnej wysokości obrabianego przedmiotu?
Nie. Przeczytaj zakres od wrzeciona do stołu i jego płaszczyznę odniesienia, a następnie uwzględnij przyrząd montażowy, detal, wystającą część narzędzia oraz wymagany luz. Sprawdź zarówno górny limit luzu, jak i dolną pozycję niezbędną do osiągnięcia każdej cechy.
Czy magazynkowy układ wymiany narzędzi o pojemności 24 gniazd zawsze umożliwia umieszczenie 24 narzędzi w ramach jednego zadania?
Niekoniecznie. Duże narzędzie może wymagać pozostawienia sąsiednich gniazd pustych w magazynku zaprojektowanym z myślą o takim układzie. Średnica, długość, masa narzędzia oraz konkretne zasady działania magazynku decydują o rzeczywistej liczbie narzędzi możliwych do zastosowania.
Czy powtarzalność maszyny może być stosowana jako tolerancja detalu?
Nie. Powtarzalność określa spójność wyników w warunkach określonych testem. Gotowy detal jest ponadto wpływany przez zachowanie narzędzia, siły skrawania, temperaturę, sposób zamocowania oraz metody kontroli. Jego tolerancja musi zostać oceniona w kontekście rzeczywistego procesu i konkretnej cechy.



