En esta página
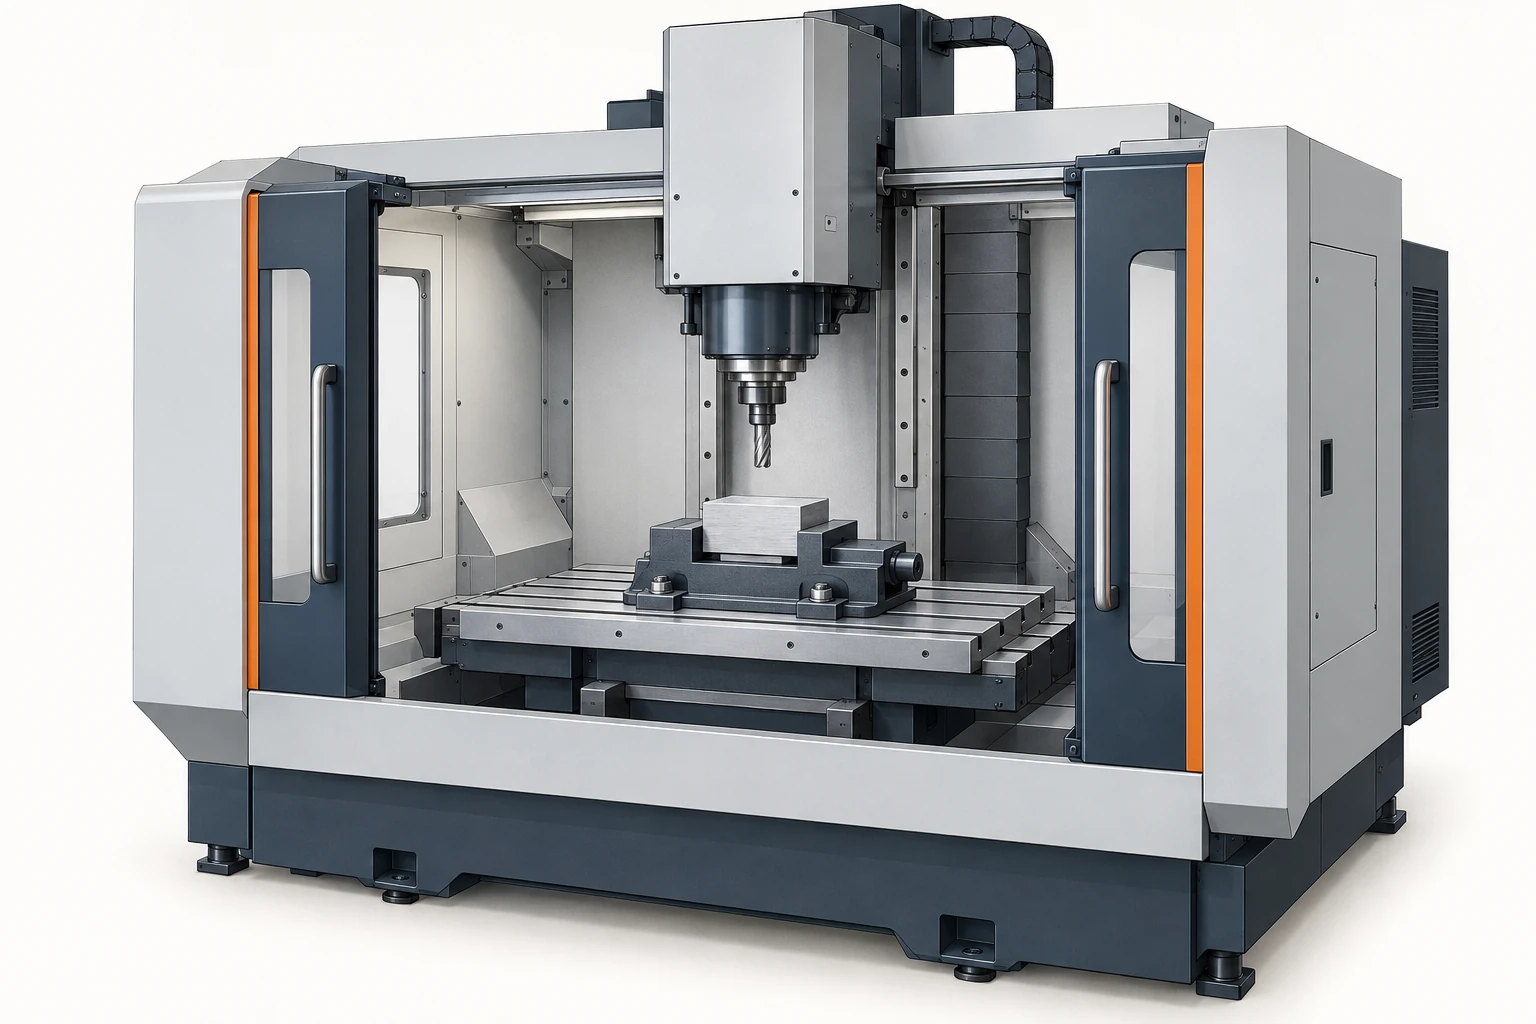
Los recorridos X, Y y Z de una fresadora vertical describen el movimiento, no un tamaño máximo garantizado para la pieza. La configuración útil también depende de la mesa, la fijación, el conjunto de herramientas, la trayectoria de aproximación y la holgura interna de la máquina. Una pieza en bruto puede caber sobre la mesa aunque su trayectoria programada exceda el límite de un eje; una pieza corta puede resultar demasiado alta una vez que se incluyen la fijación y la herramienta.
Lea las especificaciones técnicas de la VMC como restricciones independientes aplicables a una operación concreta. Comience por el espacio disponible, luego verifique la carga, el rendimiento de corte, la capacidad de herramientas y la precisión.
El recorrido y el tamaño de la mesa responden a preguntas distintas
La página de especificaciones del modelo Haas VF-2 pone de manifiesto esta distinción. Para su configuración estándar indicada, estas dimensiones son independientes:
| Especificación | Valor métrico publicado | Qué describe |
|---|---|---|
| Recorrido X / Y / Z | 762 / 406 / 508 mm | Movimiento disponible del eje. |
| Longitud / anchura de la mesa | 914 / 356 mm | Superficie de montaje. |
| Distancia desde la nariz del husillo hasta la mesa | Aproximadamente 102–610 mm | Rango de separación vertical con un punto de referencia indicado. |
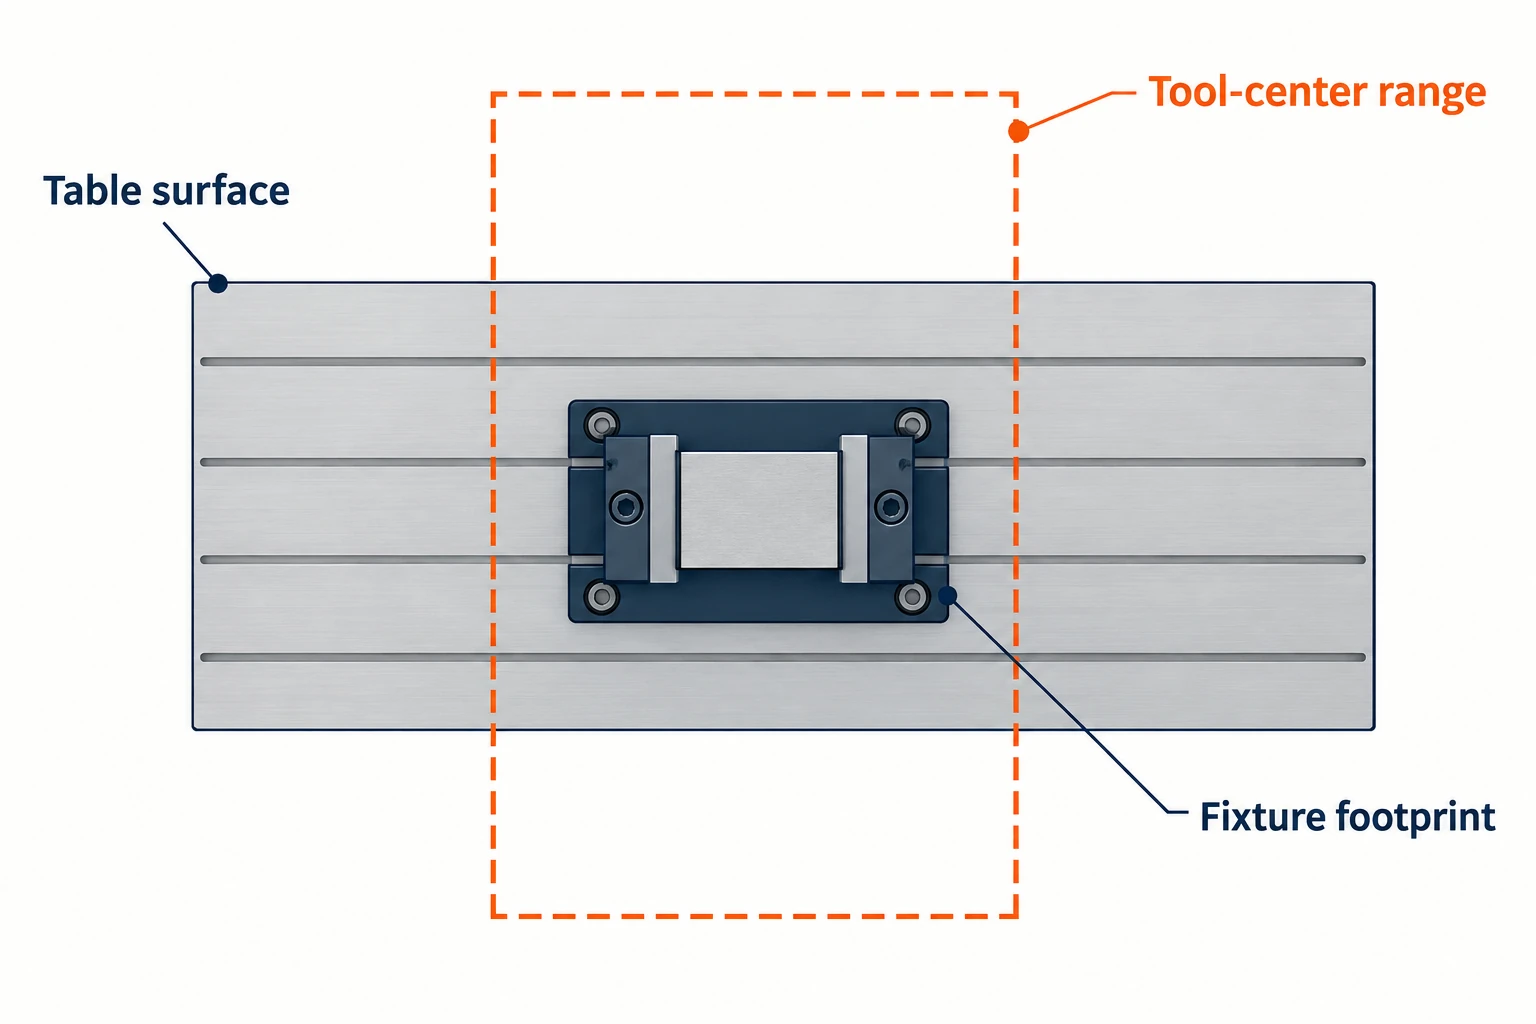
La mesa es más larga que el recorrido X y más estrecha que el recorrido Y. Ninguno de estos rectángulos constituye un contorno universal para una pieza terminada. El material en bruto que sobresale puede requerir soporte adicional y holgura en la carcasa; una fijación puede ocupar espacio sobre la mesa sin necesidad de mecanizarla en toda su anchura. La guía de componentes de la fresadora explica los conjuntos detrás de estas etiquetas de especificación.
Para una operación, verifique el volumen envolvente del centro de la herramienta: el rango más pequeño que contiene todas las posiciones requeridas del centro de la fresa, incluidos los movimientos de aproximación y salida. El radio de la fresa y la trayectoria elegida pueden desplazar el centro de la herramienta más allá del borde de la pieza en bruto.
Por ejemplo, suponga que una máquina tiene 800 mm de recorrido en X y una pieza en bruto de 760 mm de anchura. Si la trayectoria prevista va desde X = −30 mm hasta X = 790 mm en coordenadas de trabajo, requiere 820 mm. Esa trayectoria excede el recorrido disponible, aun cuando la pieza en bruto sea más estrecha que 800 mm. Desplazar el desfase de la pieza no reduce el intervalo; debe modificarse la trayectoria, la orientación de la configuración, las herramientas o la ruta de mecanizado. Un intervalo suficientemente pequeño aún debe posicionarse dentro de los límites reales de la máquina.
Calcule la altura total necesaria para el montaje
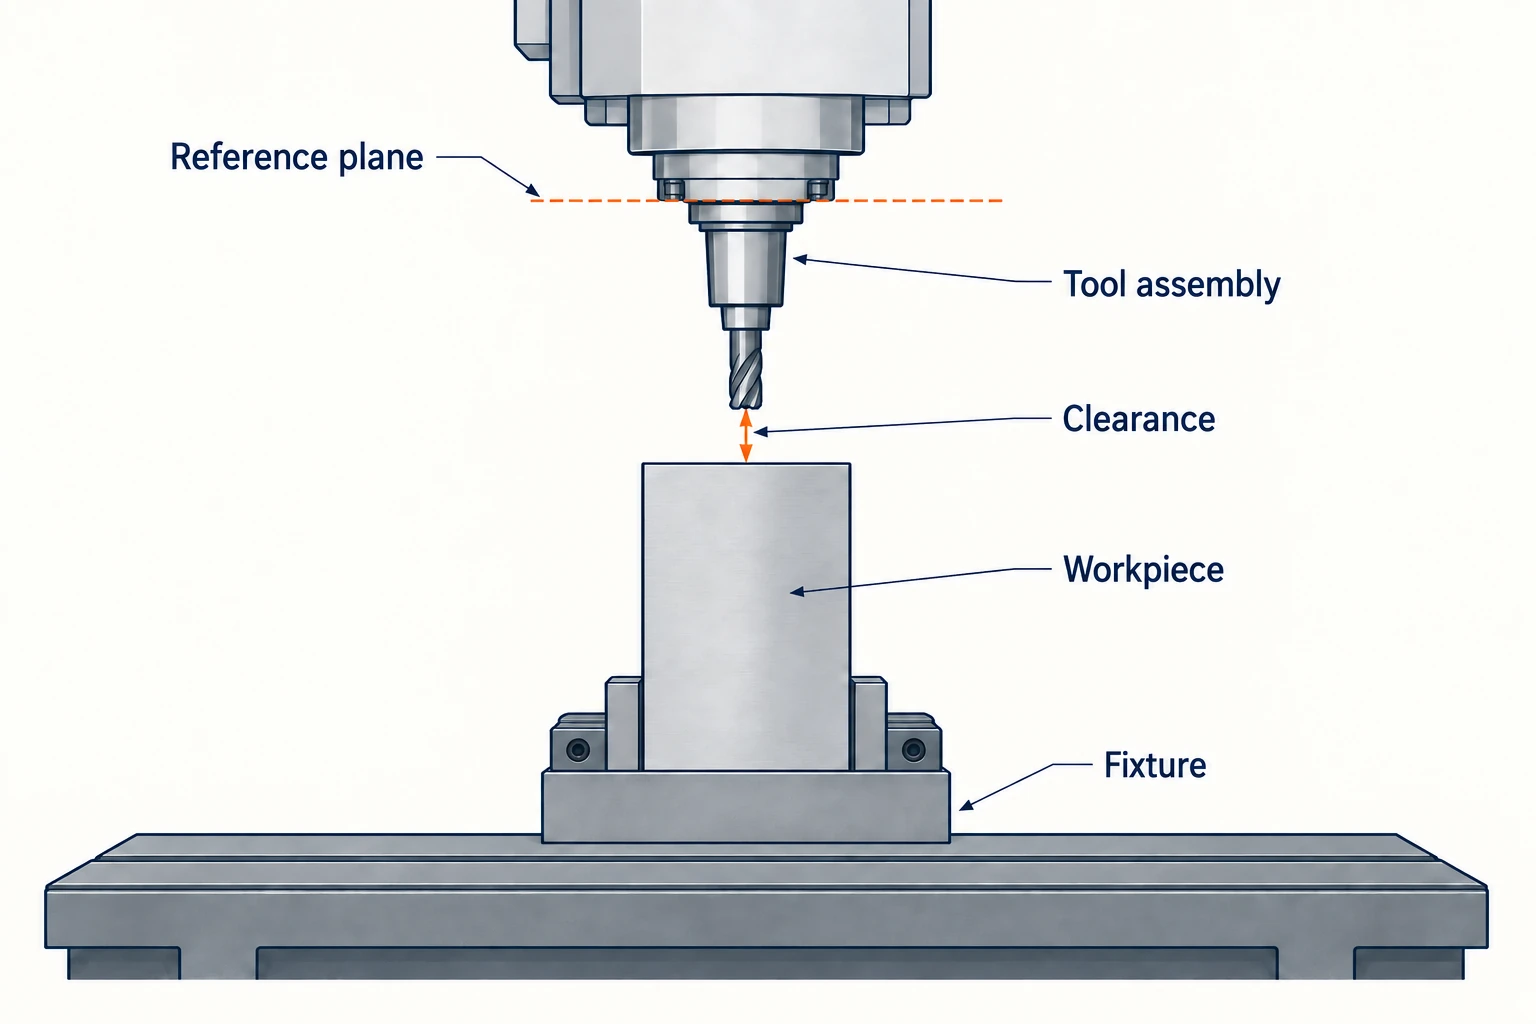
El recorrido en Z es una carrera. Para evaluar la altura, primero determine las distancias mínima y máxima entre el husillo y la mesa, e identifique su plano de referencia. Una dimensión desde la punta del husillo y una longitud de herramienta medida desde la línea de referencia del portaherramientas no pueden simplemente sumarse ni restarse, a menos que se tenga en cuenta su relación de datum.
Para una verificación preliminar sobre una pieza de trabajo plana, mida cada término desde superficies de referencia compatibles:
Altura de referencia del husillo requerida = altura del soporte de la fijación + altura de la pieza de trabajo + proyección de la herramienta + holgura de retracción.
Utilice un rango de altura de referencia del husillo de 100–600 mm por encima de la mesa. La proyección de la herramienta se mide hacia abajo desde ese mismo plano. Este cálculo utiliza dicho rango; las especificaciones del VF-2 se enumeran por separado arriba.
| Elemento de la pila | Altura utilizada en el cálculo |
|---|---|
| Mesa hasta la superficie de soporte de la pieza de trabajo | 80 mm |
| Pieza de trabajo por encima de dicho soporte | 300 mm |
| Plano de referencia hasta la punta de la herramienta | 180 mm |
| Holgura de la punta de la herramienta por encima de la pieza de trabajo | 20 mm |
| Altura requerida del plano de referencia | 80 + 300 + 180 + 20 = 580 mm |
La verificación de altura deja 20 mm por debajo del límite superior de 600 mm. Elevar el soporte de la fijación a 120 mm cambia el requisito a 620 mm, superando dicho límite en 20 mm sin modificar la pieza.
Verifique también el otro extremo del rango: una herramienta corta puede no alcanzar una característica baja antes de que el husillo llegue a su límite inferior. Repita el cálculo con las herramientas reales y las alturas de las características. Esta verificación unidimensional no demuestra que el portaherramientas evite una pared, que la herramienta pueda salir de un bolsillo profundo ni que el cambio de herramienta evite la configuración.
Lea la condición de carga sobre la mesa, no solo el peso
Cuente la carga soportada por la mesa: piezas de trabajo, fijaciones, placas intermedias y cualquier equipo adicional montado sobre la mesa. Por ejemplo, 180 kg de material en bruto más 90 kg de fijación y placa intermedia generan una configuración de 270 kg antes de añadir otros equipos.
La página VF-2 especifica su carga máxima de mesa como distribuida uniformemente. Esa condición es relevante: una carga compacta descentrada no equivale a la misma masa repartida sobre la mesa. Verifique la distribución aplicable y los límites de fijación; una unidad rotativa puede tener, asimismo, sus propios límites de carga útil y momento. Esos límites siguen siendo válidos al añadir movimiento de cuarto o quinto eje.
Separe los límites de velocidad del rendimiento de corte
El valor máximo de rpm del husillo indica el límite superior de velocidad. No indica el par disponible a la velocidad seleccionada para una fresa determinada. Consulte las curvas de par y potencia del husillo instalado, junto con su clasificación de régimen de trabajo. Un pico de corta duración y una clasificación continua soportan cargas de trabajo distintas.
Las especificaciones del husillo 10,000-rpm de Haas distinguen explícitamente la potencia máxima con limitación temporal de la operación continua. Trate la curva, la velocidad de funcionamiento y la duración de la clasificación como un único conjunto de información. No calcule la capacidad de desbaste únicamente a partir del número más alto de caballos de fuerza.
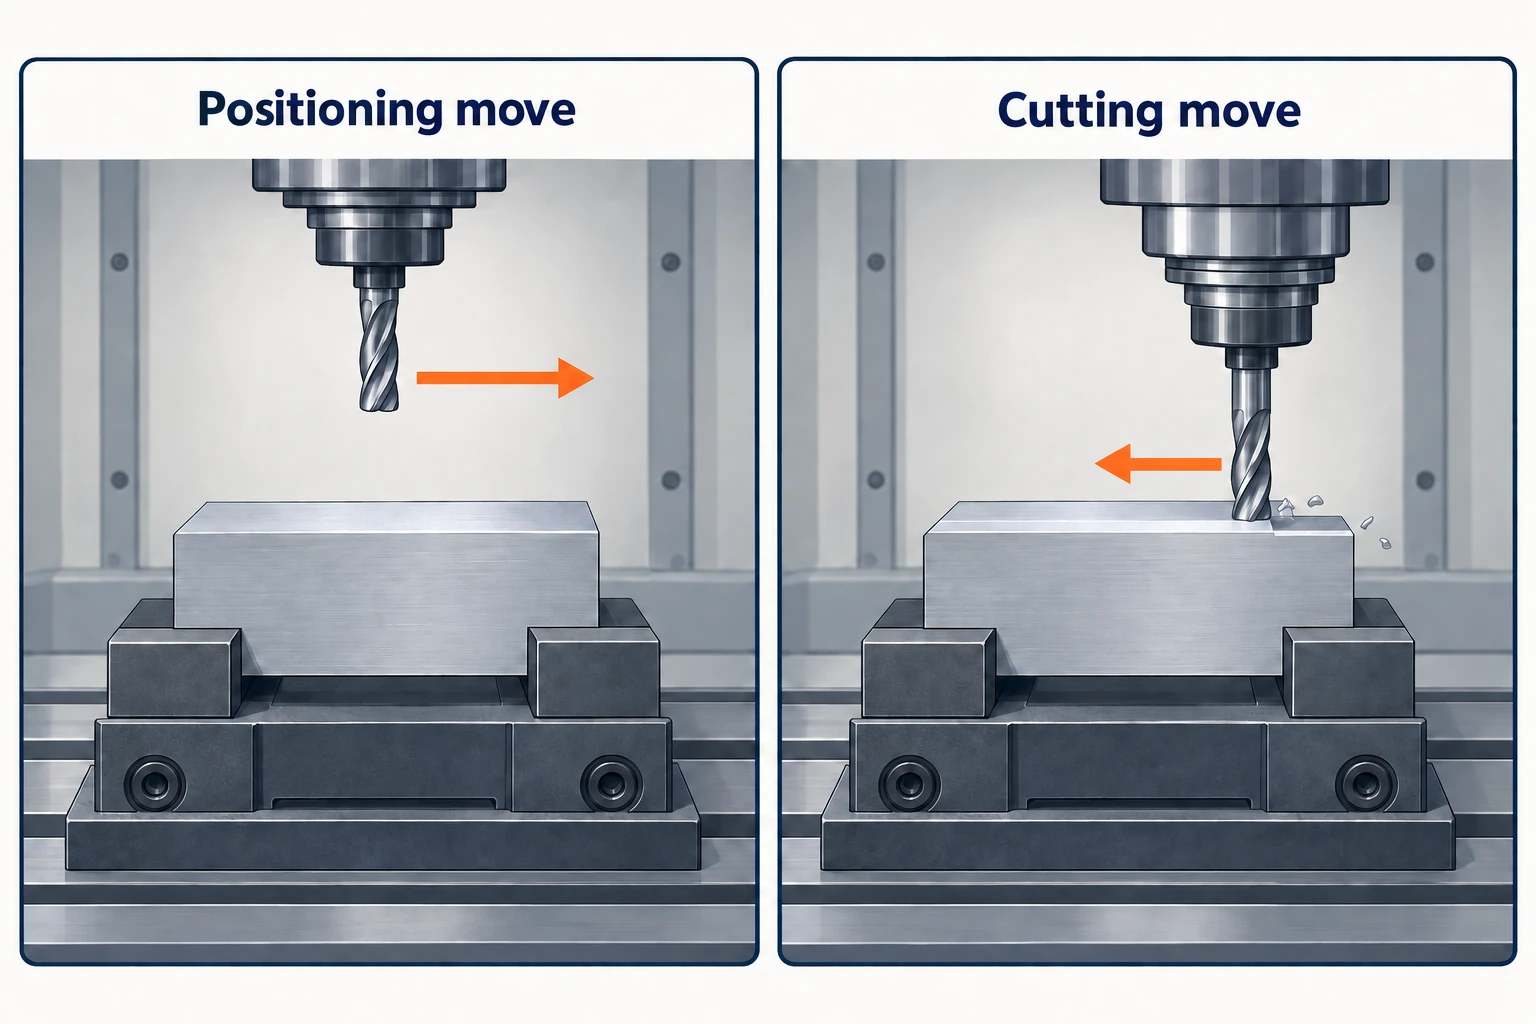
Las filas de velocidad de avance requieren el mismo cuidado. La velocidad de avance rápida corresponde al movimiento de posicionamiento; la velocidad máxima de avance de corte es un límite distinto de la máquina. El avance programado de corte también debe ser adecuado para el material, la herramienta, la profundidad de penetración y el acabado requerido. En recorridos cortos, la aceleración y la desaceleración pueden impedir que la máquina alcance su velocidad nominal, por lo que dividir cada distancia de recorrido entre la velocidad máxima de avance rápido puede subestimar el tiempo de ciclo.
El número de posiciones para herramientas no siempre equivale a la capacidad útil de herramientas
El número de posiciones de una torreta es solo el punto de partida. Compare la lista completa de herramientas con los diámetros, longitudes y pesos máximos permitidos, y verifique qué interfaz de portaherramientas y qué hardware de retención requiere la máquina.
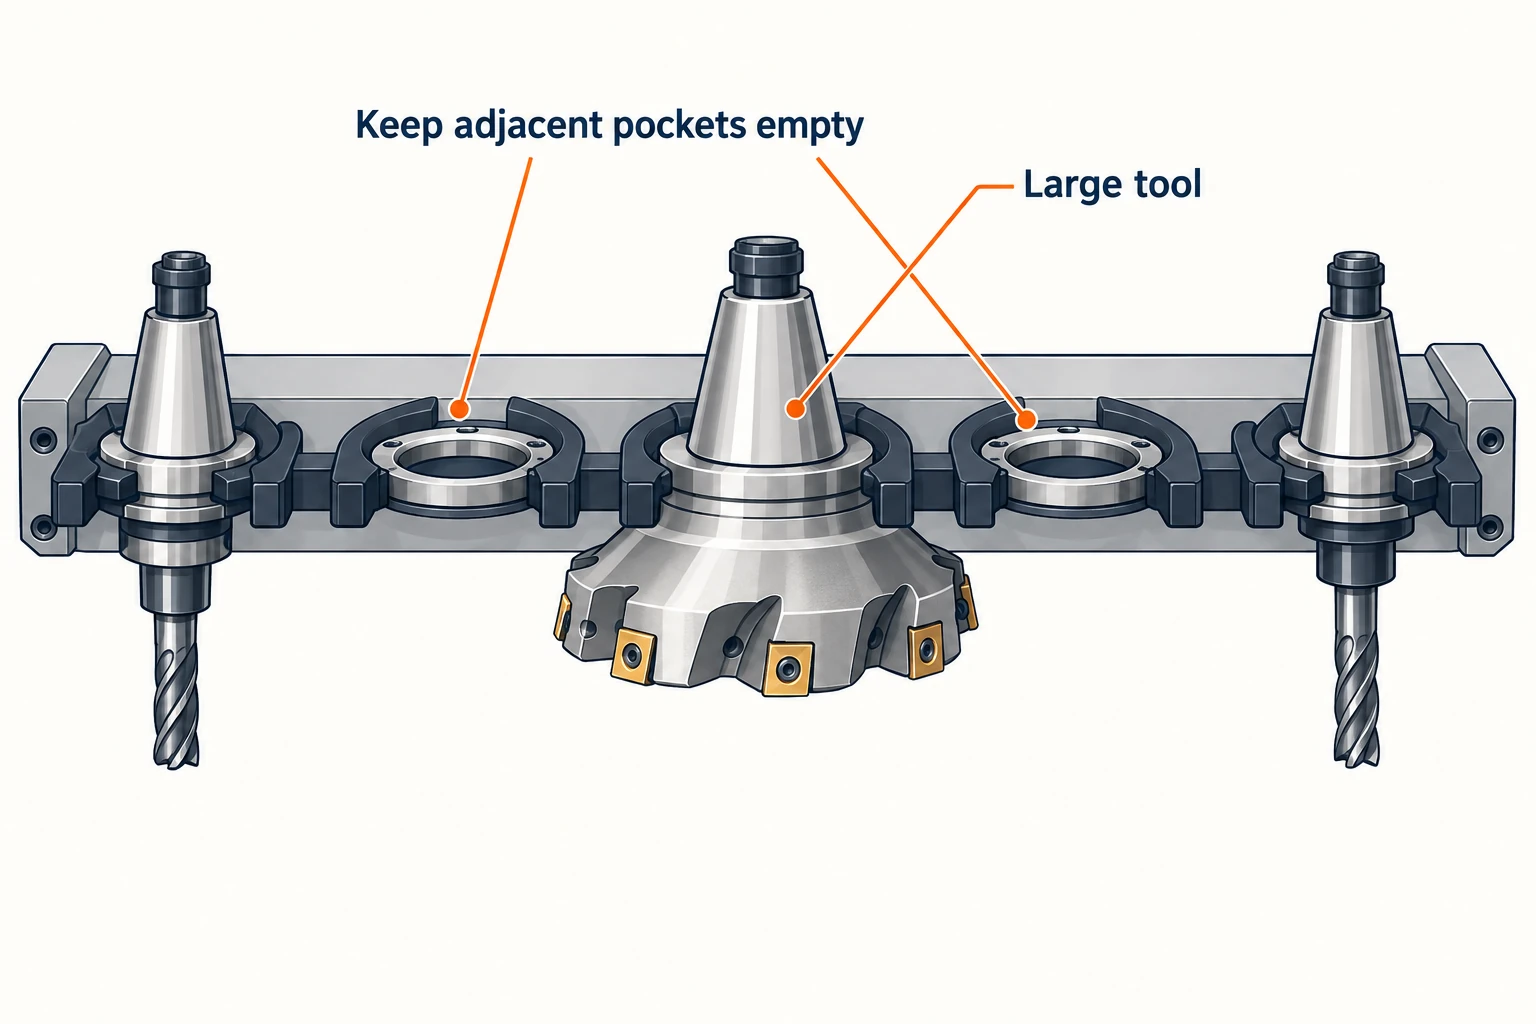
Las herramientas grandes pueden ocupar el espacio libre alrededor de posiciones adyacentes. Por ejemplo, el manual del cambiador lateral de herramientas de Haas describe asignaciones para herramientas grandes que mantienen vacías las posiciones contiguas. Esa regla se aplica a un cambiador lateral compatible; no debe trasladarse automáticamente a otra torreta ni a la torreta estándar indicada para la VF-2.
La longitud de la herramienta tiene dos consecuencias independientes: el conjunto debe caber en el cambiador, y debe alcanzar la característica mientras despeja la pieza de trabajo y la fijación durante el mecanizado. Superar una verificación no garantiza que se cumpla la otra. Asimismo, un tiempo publicado de herramienta a herramienta describe un intercambio definido, no cada retracción, posicionamiento y cambio de velocidad del husillo dentro de un ciclo de producción.
Las cifras de posicionamiento no especifican la pieza terminada.
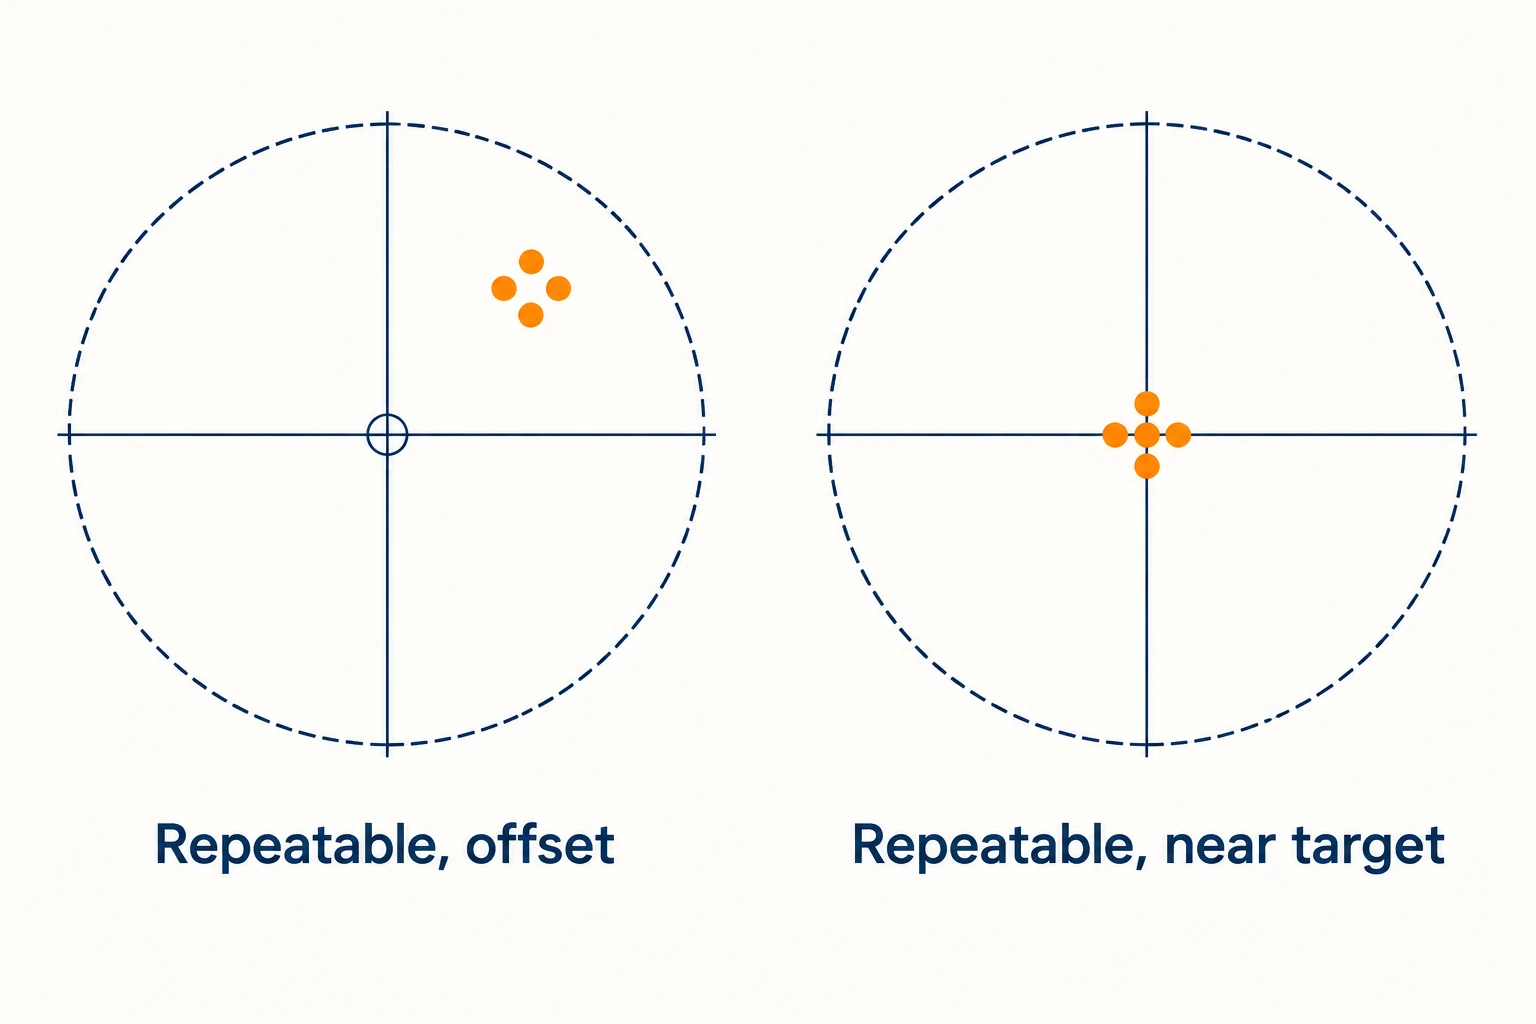
La precisión de posicionamiento se refiere al acuerdo entre la posición comandada y la posición real lograda bajo un método de ensayo determinado. La repetibilidad se refiere a la consistencia con la que la máquina vuelve a una posición determinada. Un grupo estrecho de posiciones alcanzadas puede seguir estando desplazado respecto del objetivo.
Al comparar cifras, conserve siempre el método de ensayo declarado, el eje y el rango de medición, la condición térmica, el estado de compensación y el sentido de aproximación. Un resultado unidireccional no debe considerarse intercambiable con uno bidireccional.
La guía de Fundamentos del proceso de Renishaw explica cómo el comportamiento mecánico y térmico afectan la precisión de la máquina-herramienta. Las fuerzas de corte, las herramientas y la sujeción de piezas introducen influencias que una prueba de posicionamiento no reproduce. Utilice la especificación de la máquina para comprender el rendimiento de movimiento sometido a ensayo; evalúe una tolerancia de pieza mediante el proceso real de mecanizado e inspección.
Una revisión útil de especificaciones concluye con algunas afirmaciones específicas para el trabajo: el recorrido programado es adecuado, la altura total del conjunto dispone del espacio libre requerido, la carga soportada cumple sus condiciones, y las herramientas encajan tanto en el husillo como en la revista. Mantenga los puntos pendientes bien definidos —por ejemplo, el espacio libre entre el portaherramientas y la pared o una potencia no especificada— para que la siguiente verificación aborde directamente la incertidumbre real.
Preguntas frecuentes
¿Define el recorrido XYZ la pieza más grande que una VMC puede mecanizar?
No. Los límites de recorrido no limitan el movimiento relativo. El tamaño de la pieza también depende del soporte, la ubicación de la fijación, las trayectorias del centro de la herramienta, la holgura entre la herramienta y su portaherramientas, y el volumen interior de la máquina. Una característica específica puede caber dentro del recorrido incluso cuando el material en bruto se extiende más allá, mientras que una pieza en bruto más pequeña puede requerir una trayectoria de herramienta excesivamente grande.
¿Es el recorrido en Z la altura máxima de la pieza de trabajo?
No. Lea el rango entre husillo y mesa y su plano de referencia, e incluya luego la fijación, la pieza, la proyección de la herramienta y la holgura requerida. Verifique tanto el límite superior de holgura como la posición inferior necesaria para alcanzar cada característica.
¿Un cambiador automático de herramientas de 24 posiciones siempre puede alojar 24 herramientas para un trabajo?
No necesariamente. Una herramienta de gran tamaño puede requerir que los casilleros adyacentes permanezcan vacíos en un cambiador diseñado específicamente para esa disposición. El diámetro, la longitud, el peso de la herramienta y las reglas específicas del cargador determinan la cantidad utilizable de herramientas.
¿Puede utilizarse la repetibilidad de la máquina como tolerancia de la pieza?
No. La repetibilidad mide la consistencia bajo condiciones de ensayo especificadas. Una pieza terminada también se ve afectada por el comportamiento de la herramienta, las fuerzas de corte, la temperatura, la sujeción de la pieza y la inspección. Su tolerancia debe evaluarse según el proceso real y la característica específica.
Fuentes técnicas
- Haas Automation — Especificaciones técnicas del producto VF-2; plano de disposición de la máquina VF-2 / VF-2SS / VF-2TR (2023), págs. 4 y 6. Recorridos, dimensiones entre husillo y mesa, condiciones de carga y referencias de holguras.
- Haas Automation — Husillo de 10,000 rpm (10K-40T-IN); fijador de par serie VF-40T. Potencia del husillo dependiente de la velocidad y calificada en función del tiempo.
- Haas Automation — Manual del operador de fresadora, «Fresadora—SMTC»; posicionamiento en movimiento rápido G00. Restricciones del portaherramientas y movimiento rápido.
- Renishaw — Fundamentos del proceso; glosario de codificadores ópticos e inductivos. Estado de la máquina, precisión y repetibilidad.
- ISO 230-2:2014 — Código de ensayo para máquinas-herramienta, parte 2: determinación de la precisión y repetibilidad del posicionamiento de los ejes controlados numéricamente. Alcance público y definiciones utilizadas en la discusión sobre las especificaciones de posicionamiento.
Acerca de VETCNC
VETCNC aporta una experiencia familiar en fabricación al aprovisionamiento online de CNC. Kevin cuenta con diez años de experiencia en la industria CNC y colabora con las fábricas familiares en China, así como con una red más amplia de socios. El objetivo es clarificar los acuerdos de fabricación, los requisitos técnicos y las responsabilidades antes de realizar un pedido.
Lea la historia de Kevin →


