Op deze pagina
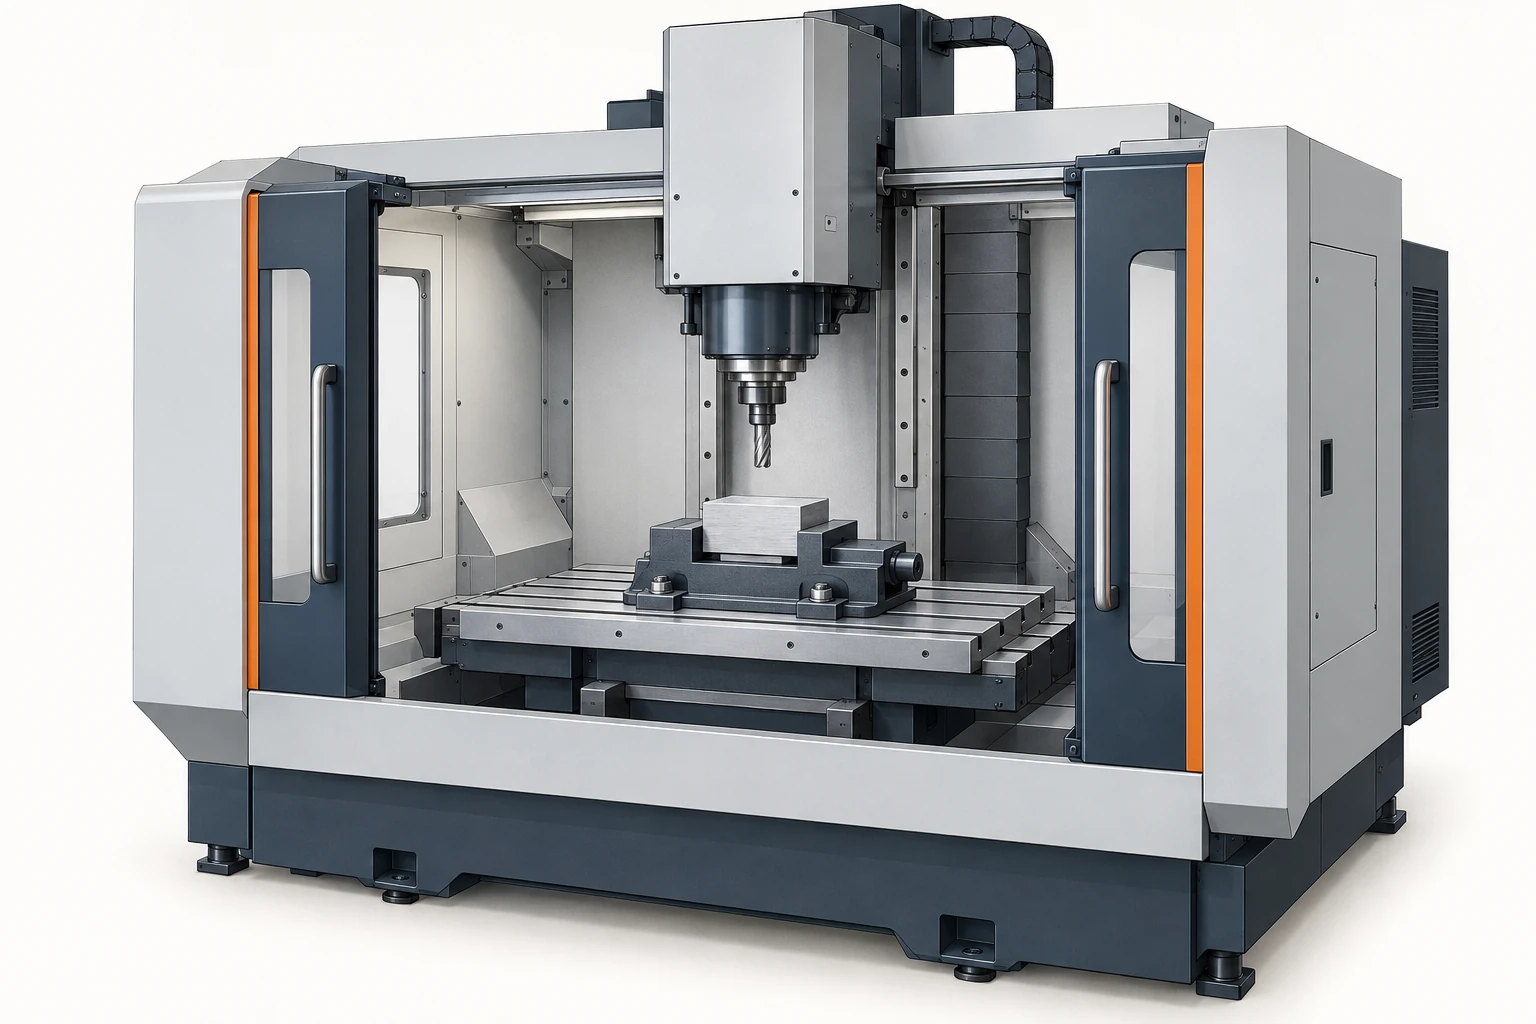
De X-, Y- en Z-verplaatsingen van een verticaal bewerkingscentrum beschrijven beweging, niet een gegarandeerde maximale onderdeelafmeting. De bruikbare opspanning hangt ook af van de tafel, de opspaninrichting, de gereedschapsopstelling, het benaderingspad en de vrije ruimte binnen de machine. Een ruwdeel kan wel op de tafel passen, terwijl het geprogrammeerde gereedschappad een aslimiet overschrijdt; een kort onderdeel kan te hoog worden zodra de opspaninrichting en het gereedschap zijn meegerekend.
Lees technische VMC-specificaties als afzonderlijke beperkingen voor een specifieke bewerking. Begin met de beschikbare ruimte, controleer vervolgens de belasting, snijprestaties, gereedschapscapaciteit en nauwkeurigheid.
Verplaatsingsbereik en tafelafmeting beantwoorden verschillende vragen
Op de specificatiepagina van de Haas VF-2 is dit onderscheid duidelijk zichtbaar. Voor de genoemde standaardconfiguratie zijn deze afmetingen afzonderlijk:
| Specificatie | Gepubliceerde metrische waarde | Wat het beschrijft |
|---|---|---|
| X / Y / Z-verplaatsingsbereik | 762 / 406 / 508 mm | Beschikbare asbeweging. |
| Tafellengte / -breedte | 914 / 356 mm | Het montagevlak. |
| Afstand spindelneus tot tafel | Ongeveer 102–610 mm | Een verticale afstandsbereik met een aangegeven referentiepunt. |
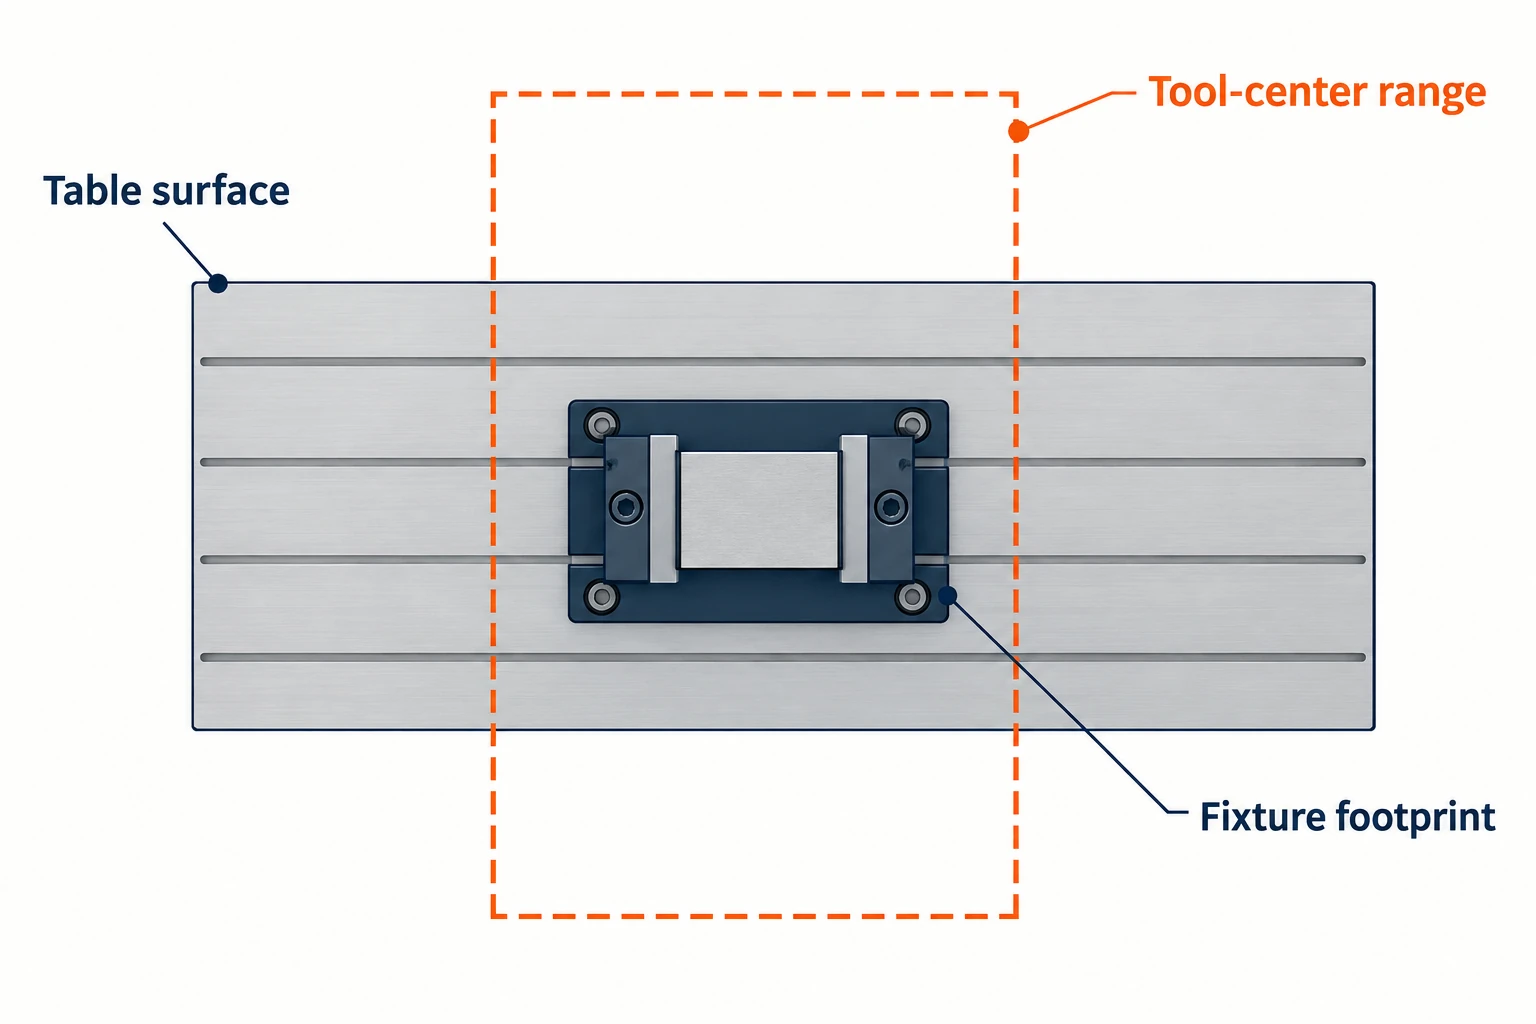
De tafel is langer dan het X-verplaatsingsbereik en smaller dan het Y-verplaatsingsbereik. Geen van beide rechthoeken vormt een universele omtrek voor een eindproduct. Uitstekend materiaal kan extra ondersteuning en vrije ruimte in de behuizing vereisen; een opspaninrichting kan tafelruimte innemen zonder over de volledige breedte te worden bewerkt. De gids voor componenten van een freesmachine legt de samenstellingen uit die achter deze specificatielabels staan.
Controleer voor een bewerking de gereedschapsmiddelpuntomhullende: het kleinste bereik dat alle vereiste posities van het gereedschapsmiddelpunt bevat, inclusief benader- en verlaatbewegingen. De radius van het gereedschap en het gekozen pad kunnen het gereedschapsmiddelpunt buiten de rand van het ruwdeel brengen.
Bijvoorbeeld: stel dat een machine 800 mm X-verplaatsingsbereik heeft en een 760 mm breed ruwdeel. Als het geplande pad in werkcoördinaten loopt van X = −30 mm tot X = 790 mm, is 820 mm nodig. Dat pad overschrijdt het beschikbare verplaatsingsbereik, zelfs als het ruwdeel smaller is dan 800 mm. Het verschuiven van de werkoffset kan de spanwijdte niet verminderen; het pad, de opspanorientatie, de gereedschapskeuze of het bewerkingsroute moet worden gewijzigd. Een voldoende kleine spanwijdte moet nog steeds binnen de werkelijke grenzen van de machine worden gepositioneerd.
Bouw de volledige verticale stapeling op
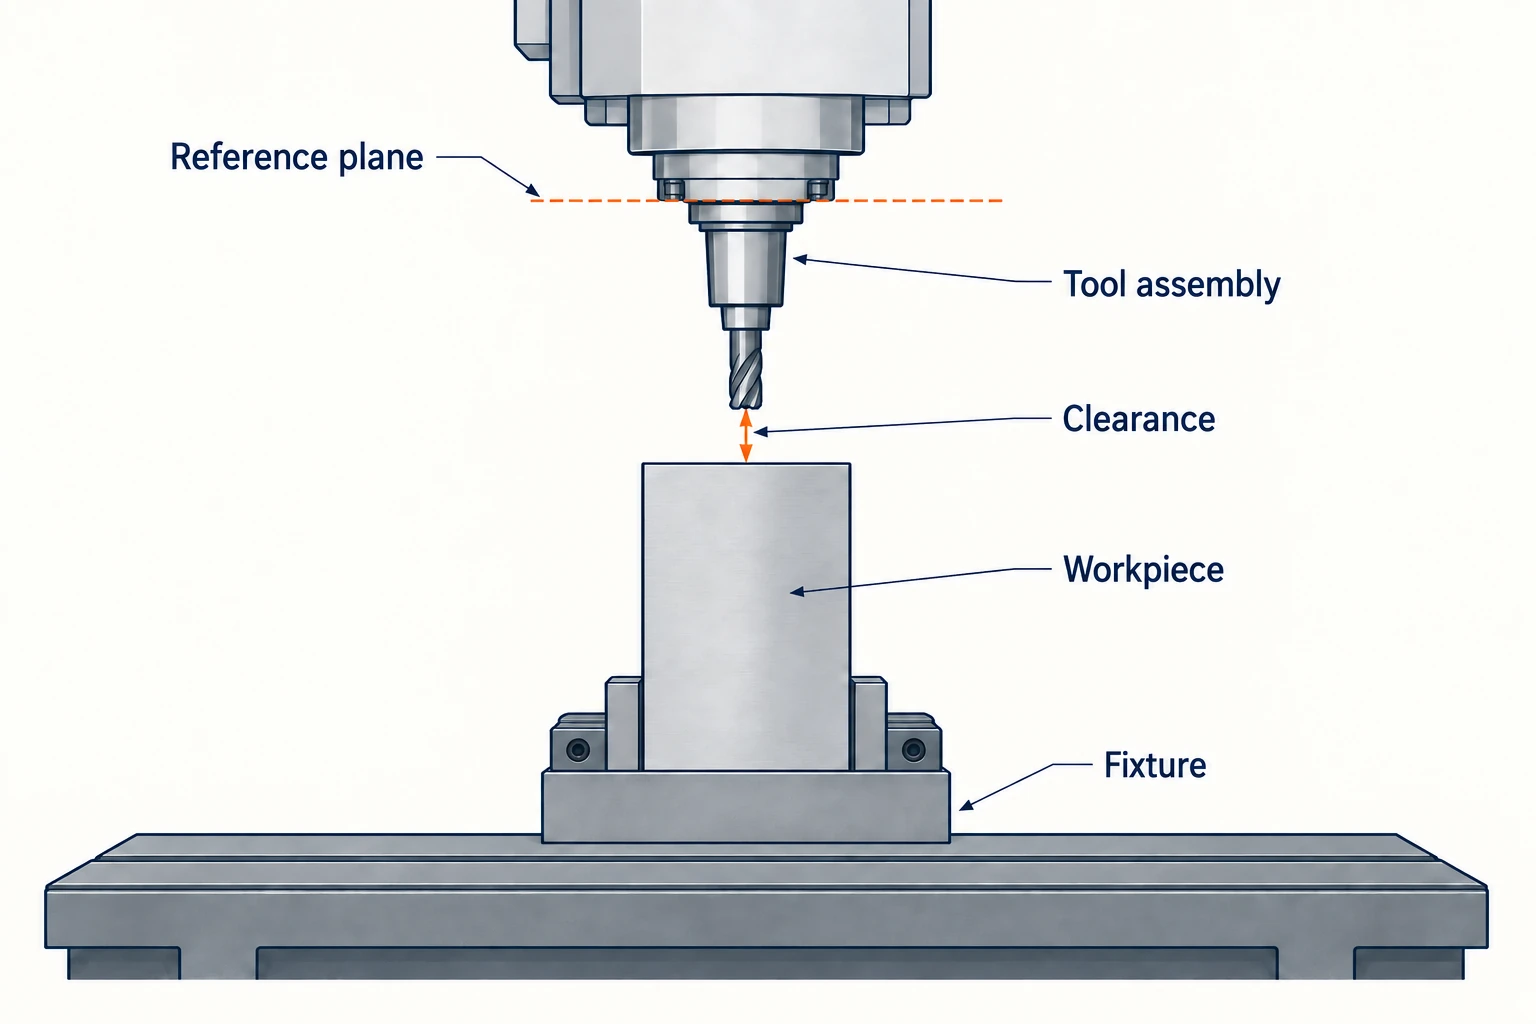
De Z-verplaatsing is een slag. Om de hoogte te beoordelen, bepaal eerst de minimale en maximale afstand tussen spindel en tafel van de machine en identificeer het referentievlak. Een afmeting van de spindelneus en een gereedschapslengte gemeten vanaf de maatlijn van de houder kunnen niet eenvoudig worden opgeteld of afgetrokken, tenzij rekening wordt gehouden met hun referentieverband.
Voor een voorlopige controle boven een vlak werkstuk, meet elke term vanuit compatibele referentieoppervlakken:
Vereiste spindel-referentiehoogte = hoogte van de opspanning + hoogte van het werkstuk + gereedschapsprojectie + terugtrekkingsafstand.
Gebruik een spindel-referentiehoogtebereik van 100–600 mm boven de tafel. De gereedschapsprojectie wordt vanaf datzelfde vlak naar beneden gemeten. Deze berekening maakt gebruik van dat bereik; de specificaties van de VF-2 zijn hierboven afzonderlijk vermeld.
| Stapelitem | Hoogte gebruikt in de berekening |
|---|---|
| Tafel tot ondersteunend oppervlak van het werkstuk | 80 mm |
| Werkstuk boven die ondersteuning | 300 mm |
| Referentievlak tot gereedschapspunt | 180 mm |
| Afstand tussen gereedschapspunt en bovenzijde van het werkstuk | 20 mm |
| Vereiste hoogte van het referentievlak | 80 + 300 + 180 + 20 = 580 mm |
De hoogtecontrole laat 20 mm onder de bovengrens van 600 mm over. Als de opspanning wordt verhoogd naar 120 mm, verandert de vereiste hoogte in 620 mm, wat die bovengrens overschrijdt met 20 mm, zonder dat het onderdeel zelf verandert.
Controleer ook het andere uiteinde van het bereik: een kort gereedschap kan mogelijk geen lage functie bereiken voordat de spindel zijn ondergrens bereikt. Herhaal de berekening voor de daadwerkelijke gereedschappen en functiehoogtes. Deze eendimensionale controle bewijst niet dat de houder een wand vrijlaat, dat het gereedschap een diepe uitsparing kan vormen of dat een gereedschapswisseling ruimte heeft ten opzichte van de opzet.
Lees de belastingsvoorwaarde voor de tafel, niet alleen het gewicht
Tel de belasting die door de tafel wordt gedragen: werkstukken, spanopzetten, subplaten en eventuele extra, op de tafel gemonteerde apparatuur. Bijvoorbeeld: 180 kg ruwdeel plus 90 kg spanopzet en subplaat levert een setup van 270 kg op, voordat andere apparatuur wordt toegevoegd.
De VF-2-pagina geeft de maximale tafellast aan als gelijkmatig verdeeld. Deze voorwaarde is van belang: een compacte, excentrische belasting is niet gelijkwaardig aan dezelfde massa die over de tafel is verspreid. Controleer de toepasselijke verdeling en bevestigingslimieten; een roterende eenheid kan ook eigen last- en momentlimieten hebben. Deze limieten blijven van toepassing bij toevoeging van beweging rond de vierde of vijfde as.
Scheid snelheidslimieten van snijprestaties
Het maximale spindeltoerental (rpm) geeft u de bovengrens van de draaisnelheid. Het geeft u niet het koppel dat beschikbaar is bij de snelheid die is gekozen voor een bepaalde frees. Lees de koppel- en vermogenscurven van de geïnstalleerde spindel, samen met hun bedrijfsduurclassificatie. Een kortdurende piekbelasting en een continu vermogen ondersteunen verschillende belastingen.
De specificaties van Haas’ 10,000-rpm-spindel onderscheiden expliciet tijdbeperkte piekbelasting van continu bedrijf. Behandel de curve, de bedrijfssnelheid en de duur van de classificatie als één geheel aan informatie. Bereken de ruw-bewerkingscapaciteit niet uitsluitend op basis van het hoogste vermogenscijfer.
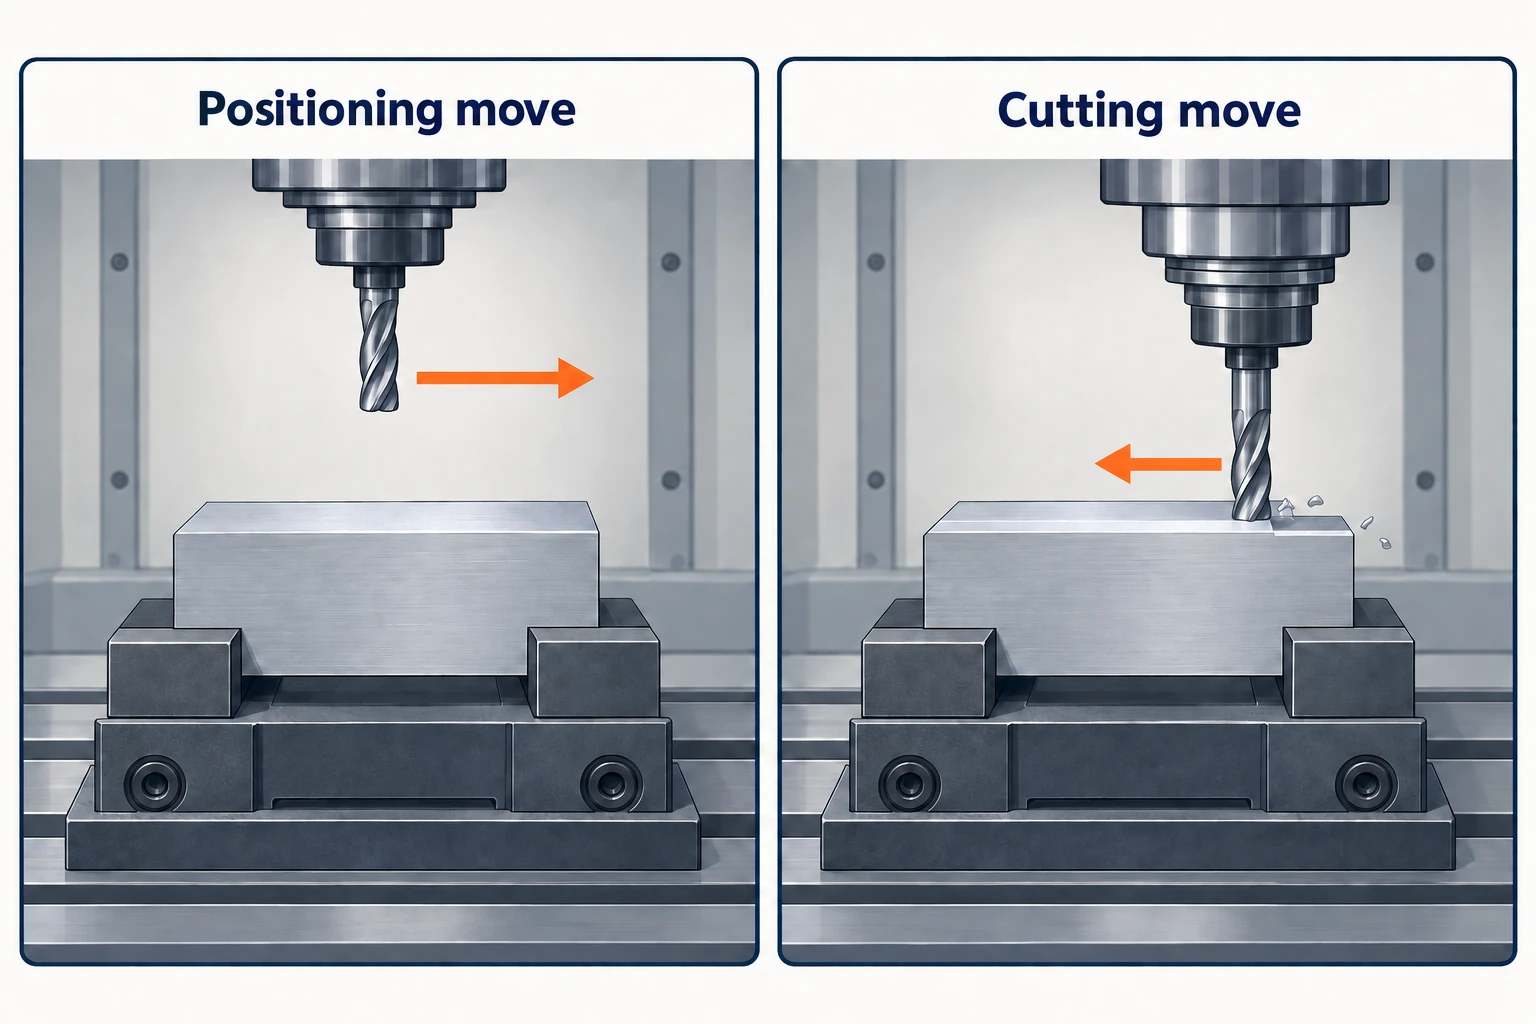
Voedingssnelheidsrijen vereisen dezelfde zorgvuldigheid. IJlgang is positioneringsbeweging; de maximale snijvoeding is een afzonderlijke machinebeperking. De geprogrammeerde snijvoeding moet ook geschikt zijn voor het materiaal, de tool, de inbedding en de vereiste oppervlaktekwaliteit. Bij korte bewegingen kunnen versnelling en vertraging voorkomen dat de machine zijn hoofdsnelheid bereikt, dus het delen van elke bewegingsafstand door de maximale ijlgangsnelheid kan de cyclustijd onderschatten.
Het aantal toolvakken is niet altijd gelijk aan de bruikbare gereedschapscapaciteit
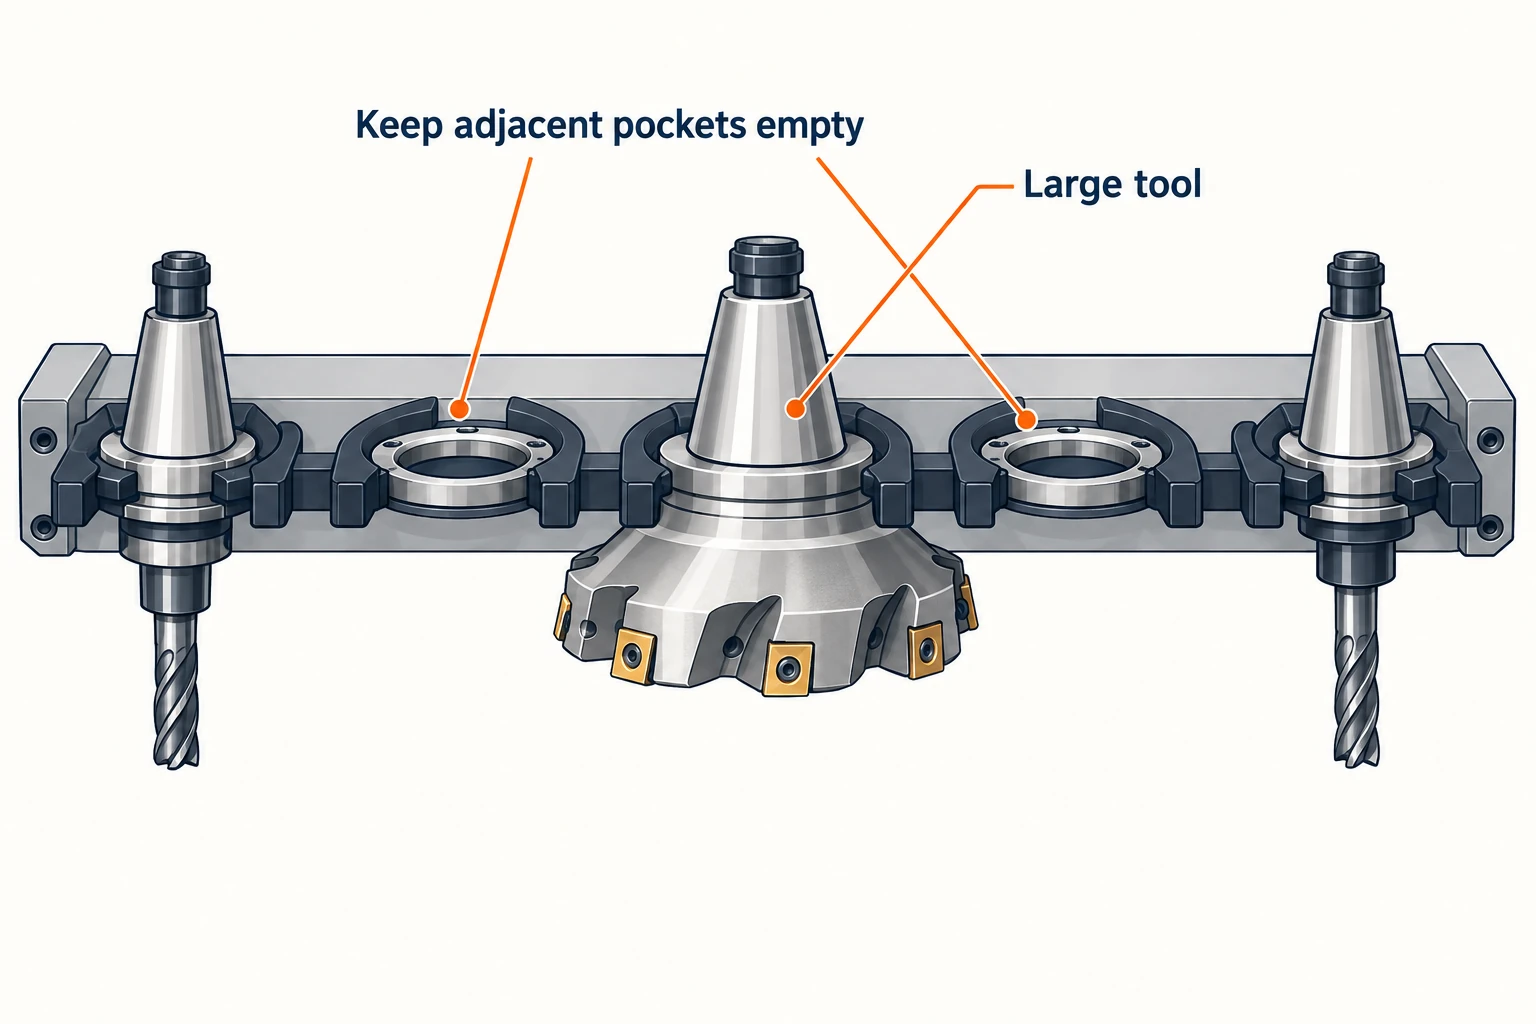
Het aantal vakken in een magazijn is slechts het uitgangspunt. Vergelijk de volledige toollijst met de toegestane tooldiameter, -lengte en -gewicht, en controleer welke toolhouderinterface en welke vastzetcomponenten de machine vereist.
Grote tools kunnen ruimte innemen rond naburige vakken. De handleiding voor de zijmontage-toolwisselaar van Haas beschrijft bijvoorbeeld toewijzingen voor grote tools waarbij aangrenzende vakken leeg blijven. Deze regel geldt voor een compatibele zijmontage-wisselaar; deze mag niet automatisch worden overgenomen voor een ander magazijn of voor de standaard carrousel van de VF-2.
De lengte van het gereedschap heeft twee afzonderlijke gevolgen: de assemblage moet passen in de wisselaar, en het moet de bewerkingsfunctie bereiken terwijl het werkstuk en de opspaninrichting tijdens de bewerking vrij blijven. Het slagen voor één controle garandeert niet dat ook de andere wordt gehaald. Evenzo beschrijft een gepubliceerde gereedschap-naar-gereedschap-tijd een gedefinieerde uitwisseling, niet elke terugrit, positionering en spindelsnelheidsaanpassing binnen een productiecyclus.
Positioneringscijfers specificeren niet het afgewerkte onderdeel.
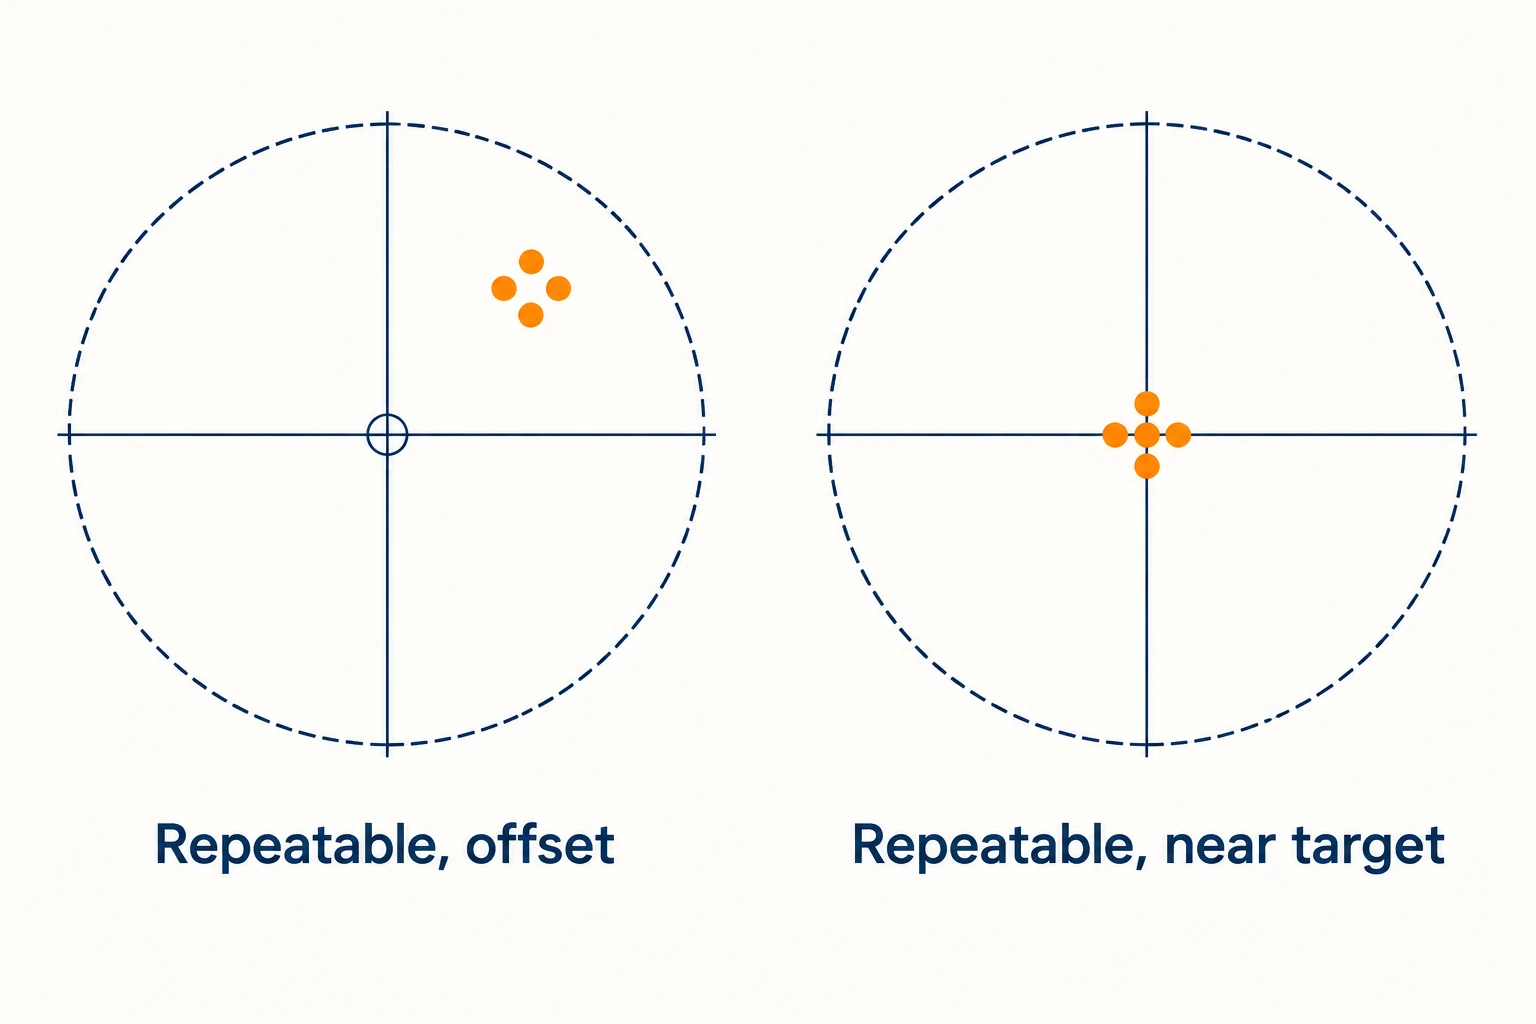
Positioneringsnauwkeurigheid betreft de overeenstemming tussen de opgegeven en de daadwerkelijk bereikte positie volgens een bepaalde testmethode. Herhaalbaarheid betreft hoe consistent de machine naar een positie terugkeert. Een nauwe groepering van terugkeerposities kan nog steeds een offset ten opzichte van de doelpositie vertonen.
Bij het vergelijken van cijfers dient u de vermelde testmethode, as, meetbereik, thermische conditie, compensatietoestand en richting van nadering te behouden. Een unidirectioneel resultaat mag niet als verwisselbaar worden beschouwd met een bidirectioneel resultaat.
De Process foundation-handleiding van Renishaw legt uit hoe mechanisch en thermisch gedrag de nauwkeurigheid van een gereedschapsmachine beïnvloeden. Snijkrachten, gereedschappen en werkstukopspanning voegen invloeden toe die bij een positioneringstest niet worden gereproduceerd. Gebruik de machinespecificatie om de geteste bewegingsprestaties te begrijpen; beoordeel een onderdeeltolerantie aan de hand van het werkelijke bewerkings- en inspectieproces.
Een nuttige beoordeling van specificaties eindigt met enkele taakspecifieke uitspraken: het geprogrammeerde verplaatsingsbereik past, de volledige hoogteopbouw heeft de vereiste vrije ruimte, de ondersteunde belasting voldoet aan haar voorwaarden, en de gereedschappen passen zowel in de spindel als in de magazijn. Houd onopgeloste punten specifiek — zoals de vrijheid tussen houder en wand of een niet-gedefinieerde vermogenswaarde — zodat de volgende controle zich richt op de werkelijke onzekerheid.
Veelgestelde vragen
Bepaalt het XYZ-verplaatsingsbereik het grootste onderdeel dat een VMC kan bewerken?
Nee. Het verplaatsingsbereik beperkt de relatieve beweging. De onderdeelgrootte hangt ook af van de ondersteuning, de positie van de spanmiddelen, de baan van het gereedschapscentrum, de vrijruimte voor gereedschap en houder, en de machine-omhulling. Een specifiek kenmerk kan wel binnen het verplaatsingsbereik passen, zelfs als het grondmateriaal verder uitsteekt, terwijl een kleiner ruwdeel mogelijk een te grote gereedschapsbaan vereist.
Is het Z-verplaatsingsbereik de maximale hoogte van het werkstuk?
Nee. Lees het bereik tussen spindel en tafel en het bijbehorende referentievlak, en neem vervolgens de opspanning, het onderdeel, de uitsteeklengte van het gereedschap en de vereiste vrijruimte mee. Controleer zowel de bovenste vrijruimtebeperking als de benodigde lagere positie om elk kenmerk te bereiken.
Kan een 24-pocket gereedschapswisselaar altijd 24 gereedschappen voor een opdracht opslaan?
Niet noodzakelijkerwijs. Een groot gereedschap kan vereisen dat aangrenzende vakken leeg blijven op een wisselaar die specifiek voor die opstelling is ontworpen. De gebruikte hoeveelheid gereedschappen wordt bepaald door de diameter, lengte en massa van het gereedschap, evenals door de specifieke regels van het magazijn.
Kan de herhaalbaarheid van een machine worden gebruikt als tolerantie voor een onderdeel?
Nee. Herhaalbaarheid meet de consistentie onder gespecificeerde testomstandigheden. Een afgewerkt onderdeel wordt ook beïnvloed door gedrag van het gereedschap, snijkrachten, temperatuur, werkstukopspanning en inspectie. De tolerantie moet worden beoordeeld op basis van het daadwerkelijke proces en het betreffende kenmerk.



