En esta página
6061 es un punto de partida práctico para una carcasa de aluminio mecanizada o un soporte de uso general. Elija 7075 cuando un requisito de resistencia verificado lo justifique y la protección contra la corrosión y el método de unión de la pieza sean compatibles. Si la flexión excesiva es el problema, modificar la geometría de la sección puede ser más efectivo que cambiar de 6061 a 7075. Su rigidez elástica es mucho más similar que su límite elástico.
6082 es otra opción estructural, especialmente cuando el material en stock requerido está fácilmente disponible. 2024 debe incluirse en la comparación cuando el plano o el diseño estructural exijan sus propiedades. La elección útil es una aleación y temple en una forma de producto especificada, no simplemente un número de aleación por sí solo.
¿Qué aleación de aluminio se adapta a la pieza?
Comience identificando qué podría provocar el fallo del componente: deformación permanente por flexión, movimiento excesivo, grietas por fatiga, corrosión o un ajuste que cambie tras el acabado. Estos factores conducen a decisiones distintas sobre el material.
| Aleación y estado candidato | Dónde corresponde en la lista corta | Principal decisión a resolver |
|---|---|---|
| 6061-T6 / T651 | Carcazas, tapas y soportes de uso general | ¿Cumple la sección los límites de carga y deformación? |
| 6082-T6 / temple aliviado de tensiones específico del producto | Piezas estructurales fabricadas con chapa, barra o extrusión adecuadas | ¿Son adecuadas la especificación del producto y el tamaño disponible? |
| Chapa 7075-T651 o T7351 | Soportes mecanizados compactos y altamente cargados | Resistencia frente a resistencia a la corrosión bajo tensión; sin requisito habitual de soldadura |
| Chapa 2024-T351 | Elementos de fijación estructurales con un requisito justificado de 2024 | Datos de fatiga/diseño, protección contra la corrosión y dirección del material |
Para un recinto que aloje componentes electrónicos, la planicidad de la tapa, las interfaces de montaje y la apariencia superficial pueden tener mayor importancia que la resistencia a la tracción máxima. Un soporte compacto que soporte una carga elevada puede requerir la resistencia adicional de 7075. Ninguna de ambas opciones elimina la necesidad de verificar la presión de apoyo de los tornillos, la profundidad de rosca y la sección circundante. Los datos de aleación que aparecen a continuación respaldan esta lista corta; el diseño de la pieza determina su aceptación. Nuestra página de mecanizado de aluminio CNC cubre el alcance de fabricación para estas opciones de material.
Compare la resistencia junto con el temple y la base de los datos adjuntos.
Los siguientes son valores típicos de las fichas técnicas de Kaiser Aluminum para lámina en rollo & plancha. Muestran el efecto de la aleación y el temple; no son valores mínimos de aceptación ni valores admisibles de diseño para todos los espesores y direcciones del material. [1] [2] [3]
| Aleación y temple en la fuente | Resistencia al fluencia típica, MPa | Resistencia última a la tracción típica, MPa | Densidad nominal a 20°C, g/cm³ |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082 requiere una base de datos independiente. Las listas norteamericanas de lámina extruida de Hydro indican una resistencia mínima al fluencia de 260 MPa y una resistencia mínima última a la tracción de 310 MPa para 6082-T6/T6511 en la banda de espesores indicada 0.200–0.750 in. (5–20 mm). Estos son valores mínimos para extrusión, no valores típicos para plancha. Comparar directamente 260 MPa con el valor típico de 6061 anterior no permitiría determinar cuál producto suministrado es más resistente. [4]
Para una sustitución final, compare las propiedades mínimas requeridas según la especificación del producto aplicable, el espesor, la orientación y la temperatura de funcionamiento. Familias de aleaciones similares no hacen que 6061 y 6082 sean intercambiables en un plano ya liberado.
Una mayor resistencia no implica una flexión proporcionalmente menor
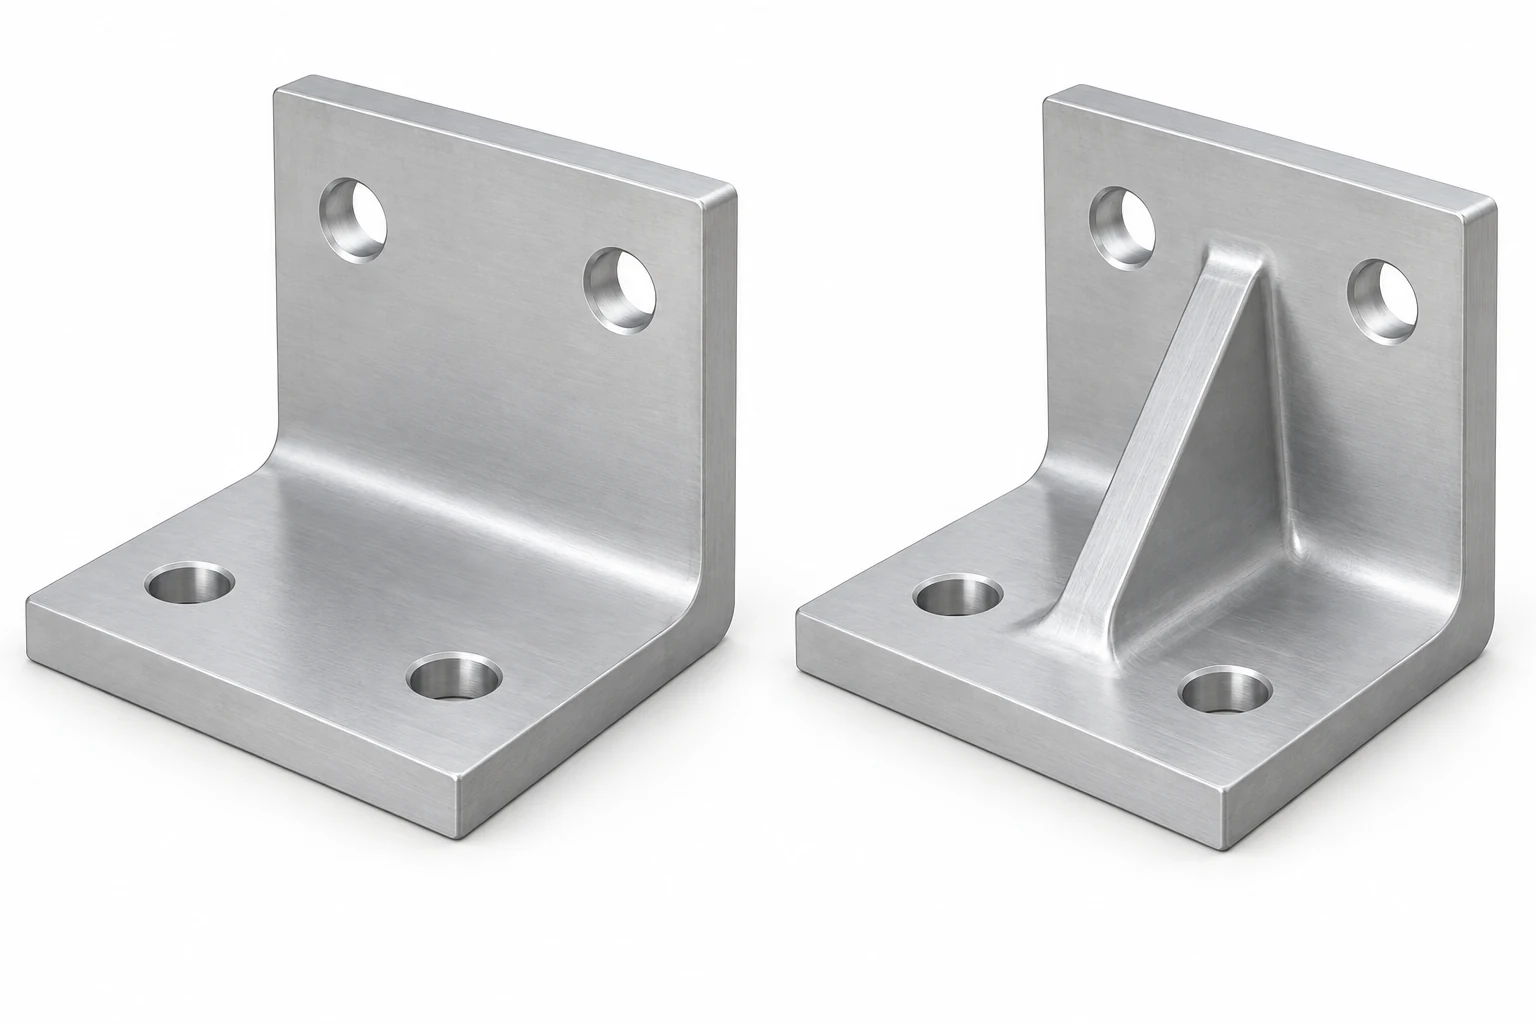
La resistencia al fluencia se refiere a la deformación permanente. El módulo de Young describe la rigidez elástica. Los valores de módulo de referencia de Kaiser para 6061 y 7075 son ambos aproximadamente 70 GPa, pese a la diferencia mucho mayor entre sus resistencias típicas al fluencia. Por tanto, un soporte del mismo tamaño en 7075 no se vuelve casi el doble de rígido simplemente porque su resistencia al fluencia sea mucho mayor. [1] [2]
Si el soporte se desplaza demasiado mientras permanece en régimen elástico, examine la profundidad de la sección, los nervios, la luz sin apoyo y la flexibilidad de las uniones. Si se deforma permanentemente antes de alcanzar su carga requerida, la resistencia de la aleación adquiere mayor relevancia directa. Un diseño más delgado en 7075 puede cumplir el objetivo de resistencia pero perder demasiada rigidez; vuelva a calcular ambas tras cualquier rediseño orientado a reducir peso.
7075 también es ligeramente más denso. Como una simple ilustración con el mismo volumen, 100 cm³ de metal terminado pesa aproximadamente 270 g en 6061 y 280 g en 7075, antes de recubrimientos y componentes de fijación. Cualquier ventaja de peso derivada de 7075 debe provenir de un cambio aceptable en la geometría. Este cálculo utiliza las densidades nominales indicadas anteriormente; no se trata de una comparación ensayada entre soportes.
Las cargas repetidas plantean otra pregunta. Una tabla de resistencia estática no puede determinar la vida a fatiga. Para piezas estructurales de 2024 o 7075, evalúe los datos relevantes de fatiga, las concentraciones de tensión, el estado superficial, el ciclo de carga y la dirección del material. «Aluminio aeroespacial» no es una especificación de vida a fatiga.
Para carcasas delgadas, el estado del material en bruto y la secuencia de mecanizado son factores importantes.
Una carcasa con cavidades profundas elimina gran parte de su pieza inicial. Las tensiones residuales pueden redistribuirse durante su eliminación, mientras que una pared o fondo delgado puede deformarse bajo las cargas de corte y sujeción. Mejorar el número de aleación, por sí solo, no controla ninguno de estos mecanismos. Una investigación publicada por el Laboratorio Nacional Oak Ridge demuestra el papel de las tensiones iniciales en la chapa sobre la distorsión durante el mecanizado; sus resultados con 7050-T7451 no proporcionan una predicción numérica de deformación para estas cuatro aleaciones. [5]
T6 describe el tratamiento térmico de solución seguido de envejecimiento artificial. Las condiciones de producto con alivio de tensiones aportan información que la denominación «aluminio T6» omite: por ejemplo, la chapa T651 y el material extruido T6511 son opciones relevantes para el mecanizado. Especifique la designación completa adecuada para el producto que se adquiere. El alivio de tensiones reduce una fuente de distorsión; no certifica que una cavidad terminada permanezca plana. [4] [6]
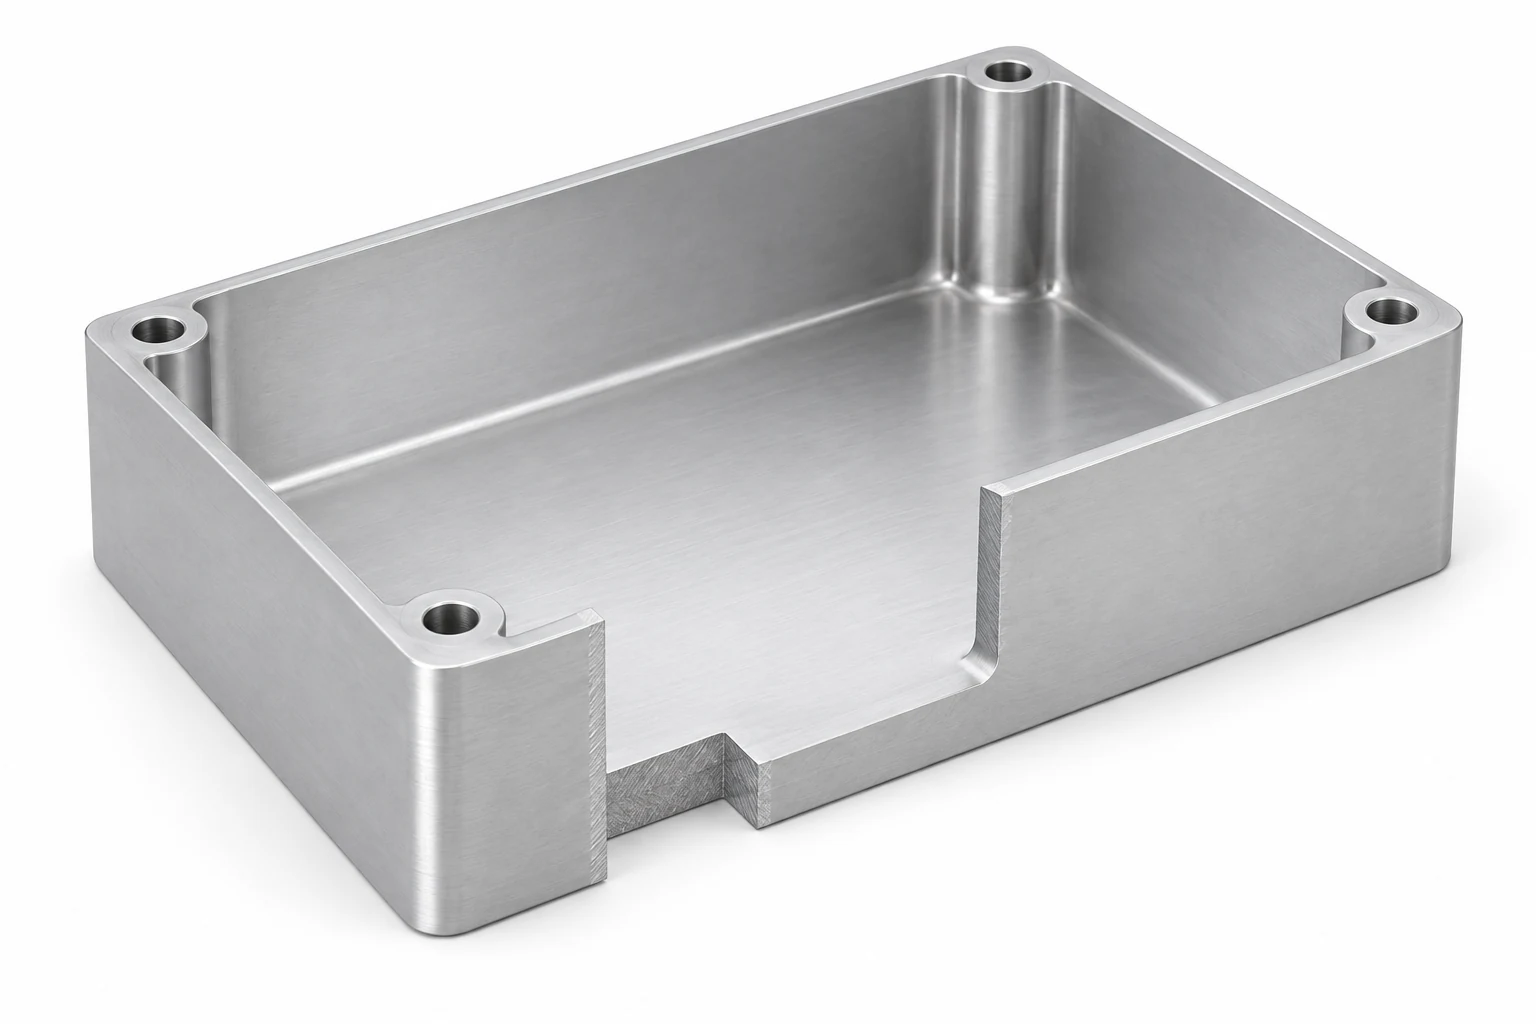
Revise cómo se sujetará la pieza, dónde actuarán los dispositivos de sujeción, cómo se separan las operaciones de desbaste y acabado, y si el requisito final de planicidad se aplica libre de la fijación o en un ensamblaje definido. Deje espacio en la geometría para radios de esquina útiles y acceso práctico de la herramienta. Estas decisiones pueden determinar el resultado incluso antes de que pequeñas diferencias en la maquinabilidad cobren importancia.
6082 sigue siendo un material adecuado para mecanizado, pero sus virutas pueden ser difíciles de romper en algunas operaciones. Hydro analiza específicamente técnicas de control de virutas para esta aleación. Una buena maquinabilidad no garantiza que una cavidad profunda se limpie por sí sola. [4]
Deje que la corrosión, la anodización y la soldadura restrinjan la elección
Corrosión y apariencia superficial
6061 ofrece una combinación útil de resistencia a la corrosión y respuesta a la anodización. 6082 también admite la anodización y su uso estructural. 2024 requiere mayor atención en cuanto a protección contra la corrosión y apariencia; su alta resistencia por sí sola no es una razón suficiente para elegirla como carcasa estética. [1] [3] [4]
Para el 7075, el temple es determinante. Kaiser indica una mejor resistencia a la corrosión bajo tensión para T7351 que para T651, aunque con una resistencia típica menor. La fisuración por corrosión bajo tensión implica un material susceptible, tensiones de tracción y un entorno corrosivo; una calificación general de corrosión no resuelve dicho riesgo. Considere la exposición real y la dirección de las tensiones en el material. [2]
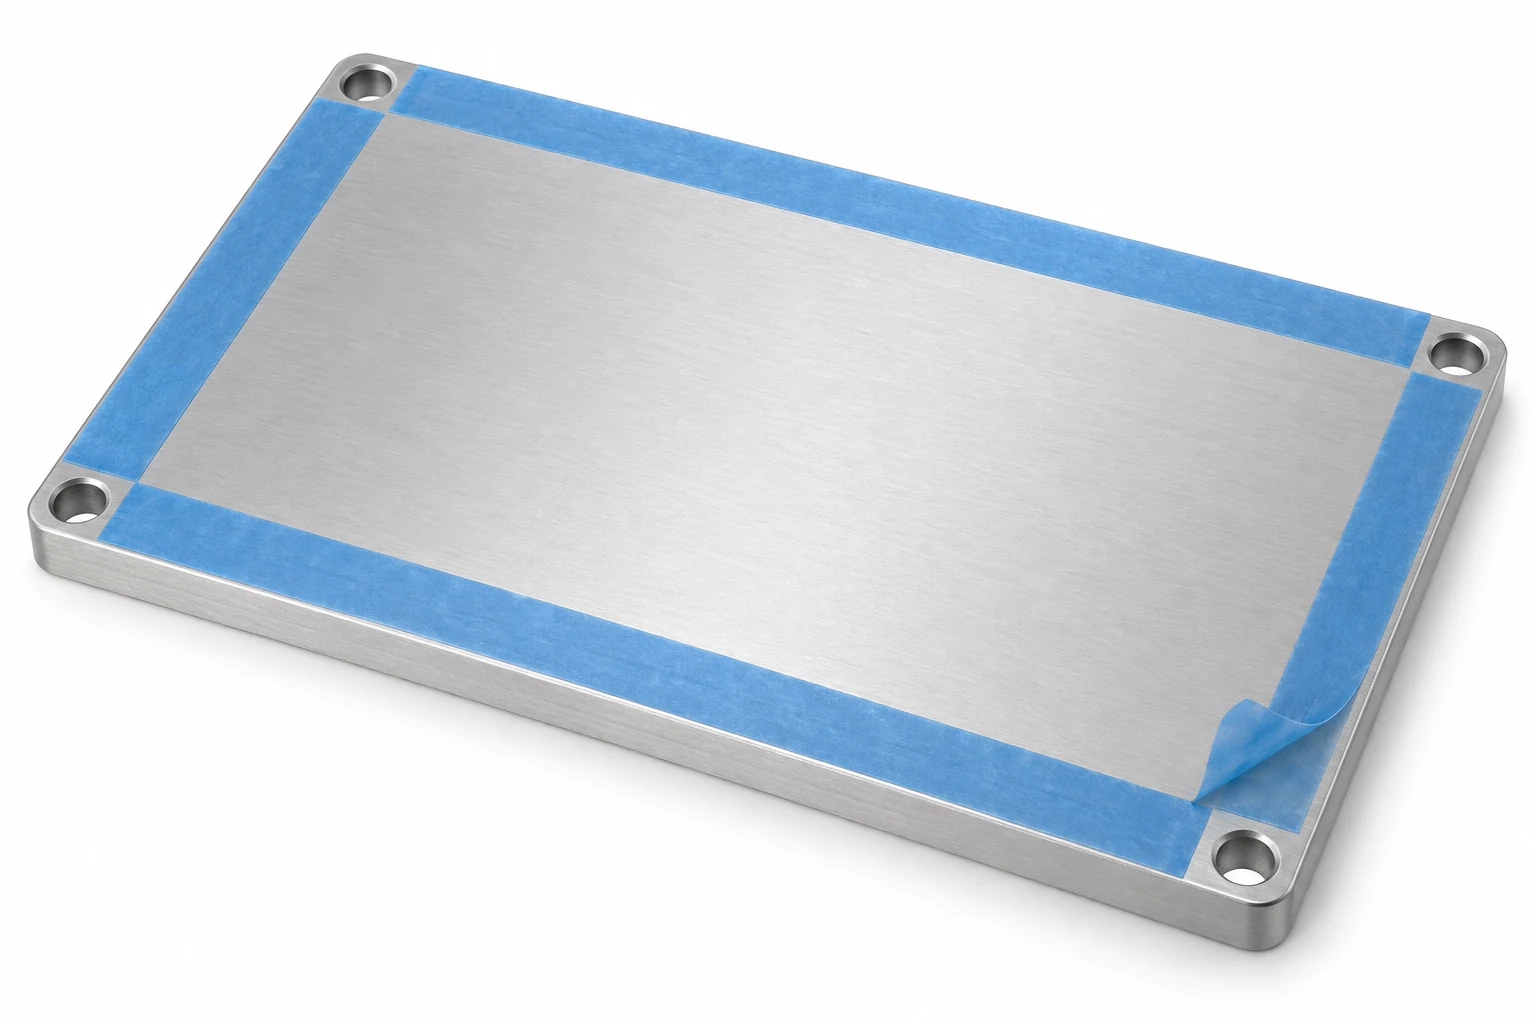
La anodización también afecta la geometría final. Defina los requisitos del recubrimiento, los orificios ajustados, las roscas, las superficies de acoplamiento y cualquier zona que deba enmascararse antes del mecanizado. Estas interfaces vinculan la especificación del acabado con los requisitos dimensionales e inspectores de la pieza. Una superficie enmascarada sigue requiriendo una estrategia de protección adecuada. Para piezas visibles, acuerde una muestra de apariencia utilizando la aleación y el acabado previstos. Las directrices publicadas por la NASA sobre anodización explican los efectos dimensionales y dependientes de la aleación en la apariencia; sin embargo, no imponen obligatoriamente los requisitos de proceso de la NASA para una carcasa comercial. [7]
Conjuntos soldados
Cuando una pieza mecanizada debe soldarse por fusión en un conjunto, 6061 o 6082 suele ser un punto de partida más práctico que 2024 o 7075. El calor de la soldadura reduce localmente la resistencia del aluminio tratado térmicamente, por lo que el valor T6 sin soldar no puede utilizarse sin modificaciones en la zona soldada. La junta y el procedimiento de soldadura requieren su propia evaluación. [4] [8]
Un soporte mecanizado en una sola pieza evita una junta soldada, pero eso implica un cambio en la ruta de diseño. Puede alterar el tamaño del material en bruto, la cantidad de material eliminado y el costo. No trate las cotizaciones «mecanizado a partir de bloque macizo» y «mecanizado y luego soldado» como equivalentes.
Compare el costo de una pieza terminada aceptable.
Inicie una comparación general de piezas con 6061, luego cotice las alternativas que cumplan un requisito identificado. No existe un porcentaje fijo fiable para la diferencia de costo entre 6061 y 7075. El tamaño disponible en stock, la cantidad de material eliminado, la sujeción de piezas, la cantidad, el acabado y la inspección afectan todos el resultado. Un bloque en bruto 6082 disponible localmente puede ser más económico que un tamaño 6061 menos adecuado; confirme esa alternativa mediante la revisión de diseño.
Mantenga la misma revisión del plano, cantidad, dimensiones finales y requisitos de inspección en una comparación directa de materiales. Cotice por separado una pieza rediseñada y más ligera. La CNC guía de costos y selección de proveedores explica cómo comparar ese alcance completo.
Una indicación útil de material identifica la aleación, el temple completo, la especificación del producto y los registros requeridos. A continuación, el plano define las tolerancias funcionales, el acabado, el enmascarado y la aceptación tras el acabado. Si se permiten sustituciones, indique las alternativas aprobadas y sus condiciones, en lugar de escribir únicamente «aluminio o equivalente».
Preguntas frecuentes sobre la selección de aleaciones de aluminio
¿Es 7075 mejor que 6061 para todo soporte mecanizado en CNC?
No. 7075 puede ser útil cuando la resistencia limita un soporte compacto, pero un soporte limitado por la deformación elástica podría beneficiarse más de un cambio geométrico. Compare el temple especificado, la carga, la exposición a la corrosión y los requisitos de unión antes de sustituirlo.
¿Puede 6082 reemplazar a 6061 sin modificar el plano?
Únicamente si la especificación aprobada ya permite dicha sustitución. De lo contrario, la autoridad de diseño debe aprobar la aleación, el temple, la forma del producto y las propiedades requeridas. Aplicaciones similares no establecen la equivalencia de materiales.
¿Cuándo tiene sentido usar 2024 en lugar de 6061 o 7075?
2024 tiene sentido cuando un diseño estructural o una especificación de material existente lo justifican, incluidos los datos pertinentes sobre fatiga y propiedades direccionales. Incluya los requisitos de protección contra la corrosión y de acabado. No constituye una mejora automática para una carcasa ordinaria.
¿Garantiza el aluminio T651 una carcasa mecanizada plana?
No. El material en bruto sometido a alivio de tensiones aún requiere un plan de mecanizado adecuado al volumen de material a eliminar, la geometría de las paredes y el soporte. Defina si la planicidad final se mide en estado libre o bajo una restricción de ensamblaje especificada.
¿Coincidirán distintas aleaciones de aluminio tras el anodizado?
No lo dé por supuesto. La composición de la aleación, la preparación superficial y el proceso de anodizado afectan al aspecto. Utilice una muestra acordada o criterios de aceptación para las superficies visibles, y defina por separado el acabado requerido en las interfaces funcionales.
Fuentes técnicas
- Kaiser Aluminum, Sheet Coil & Plate Alloy 6061—Technical Data, Rev. 05/06, pp. 1–2: resistencia típica, módulo, densidad nominal y características comparativas.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 7075—Technical Data, Rev. 05/06, pp. 1–2: propiedades T651/T7351 y clasificaciones de resistencia a la corrosión.
- Kaiser Aluminum, Sheet Coil & Plate Alloy 2024—Technical Data, Rev. 05/06, pp. 1–2: propiedades típicas T4/T351 y limitaciones del acabado.
- Hydro, Alloy 6082, Revision 2019/02 (March 2019), pp. 1–2: mínimos para extrusión, definiciones de temple, mecanizado, soldadura y anodizado.
- Oak Ridge National Laboratory, Efectos de la tensión residual inicial en placas de aluminio sobre la deformación de las piezas mecanizadas, 2024, resumen de publicación. Material estudiado: 7050-T7451.
- Kaiser Aluminum, KaiserSelect General Engineering Plate: productos de chapa T651 y la relación entre la tensión residual y la distorsión por mecanizado.
- NASA/JSC, Especificación de proceso para el anodizado de aleaciones de aluminio, PRC-5006 Rev. D, June 2020, sections 3.0–3.1. Citado por principios de diseño; el plano y el contrato determinan el proceso y la revisión aplicables.
- TWI, Soldabilidad de materiales: aleaciones de aluminio, Job Knowledge 21: aleaciones tratables térmicamente, limitaciones de la soldadura por fusión y resistencia de la zona afectada térmicamente.



