En esta página
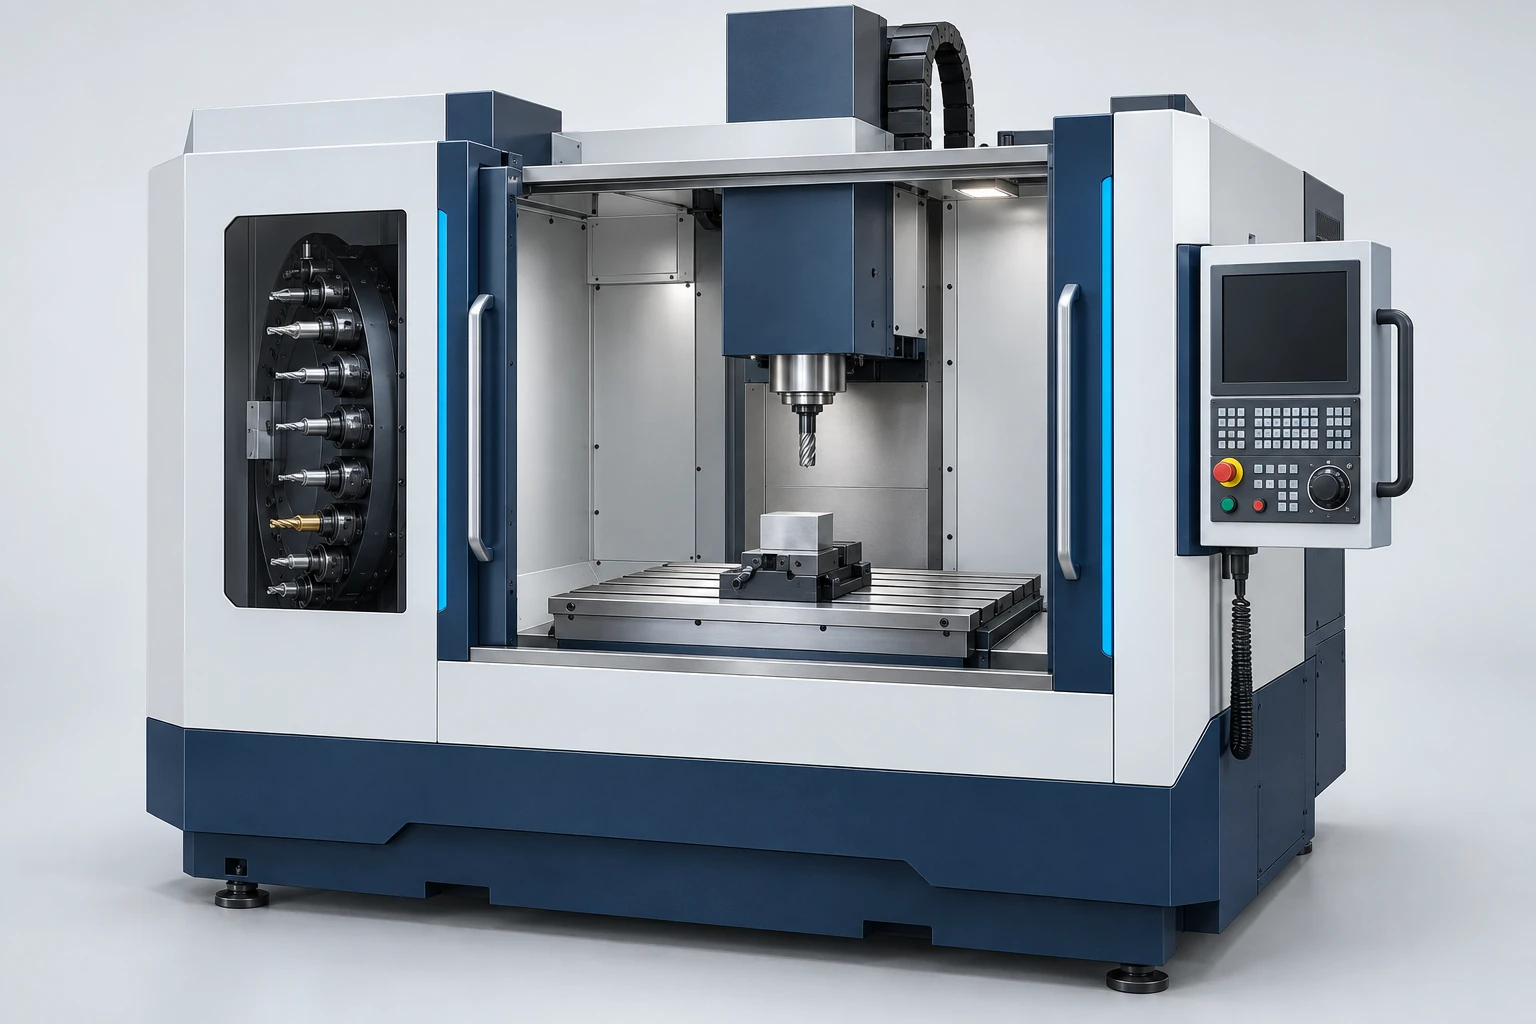
Un CNC centro de mecanizado combina el movimiento programado de los ejes, un husillo giratorio para herramientas y el cambio automático de herramientas para ejecutar operaciones como fresado, taladrado, rectificado interior (boring) y roscado. Su capacidad útil proviene de toda la configuración: qué superficies puede alcanzar, cómo se sujeta la pieza, qué pueden cortar el husillo y las herramientas, y cómo se controla el resultado.
Los nombres que aparecen en el folleto de una máquina describen aspectos distintos. «Vertical» identifica una disposición del husillo; «cinco ejes» describe un movimiento controlado; «puente» (gantry) describe una configuración estructural. Una máquina puede pertenecer a las tres categorías. Comprender estas capas resulta más útil que considerar los tipos de máquinas CNC como una escalera que va de lo básico a lo avanzado.
Contribución de los componentes principales
Siga la conexión desde el programa hasta el filo cortante. El CNC control interpreta los movimientos programados y coordina los accionamientos; el sistema de ejes posiciona la herramienta respecto a la pieza. El husillo gira una herramienta sujeta en un portaherramientas adecuado. La mesa y la fijación ubican y sujetan la pieza, mientras que el bastidor y las guías soportan los conjuntos bajo carga.
El cambiador automático de herramientas (ATC) recupera distintos conjuntos de herramientas desde una torre portaherramientas (magazine). Esto permite que, con una sola configuración, la máquina pase del fresado de desbaste al taladrado y al acabado, sin necesidad de intercambios manuales en cada paso. La torre almacena las herramientas; el husillo realiza el corte. Un mayor número de posiciones en la torre incrementa el inventario disponible de herramientas, no la resistencia del husillo.
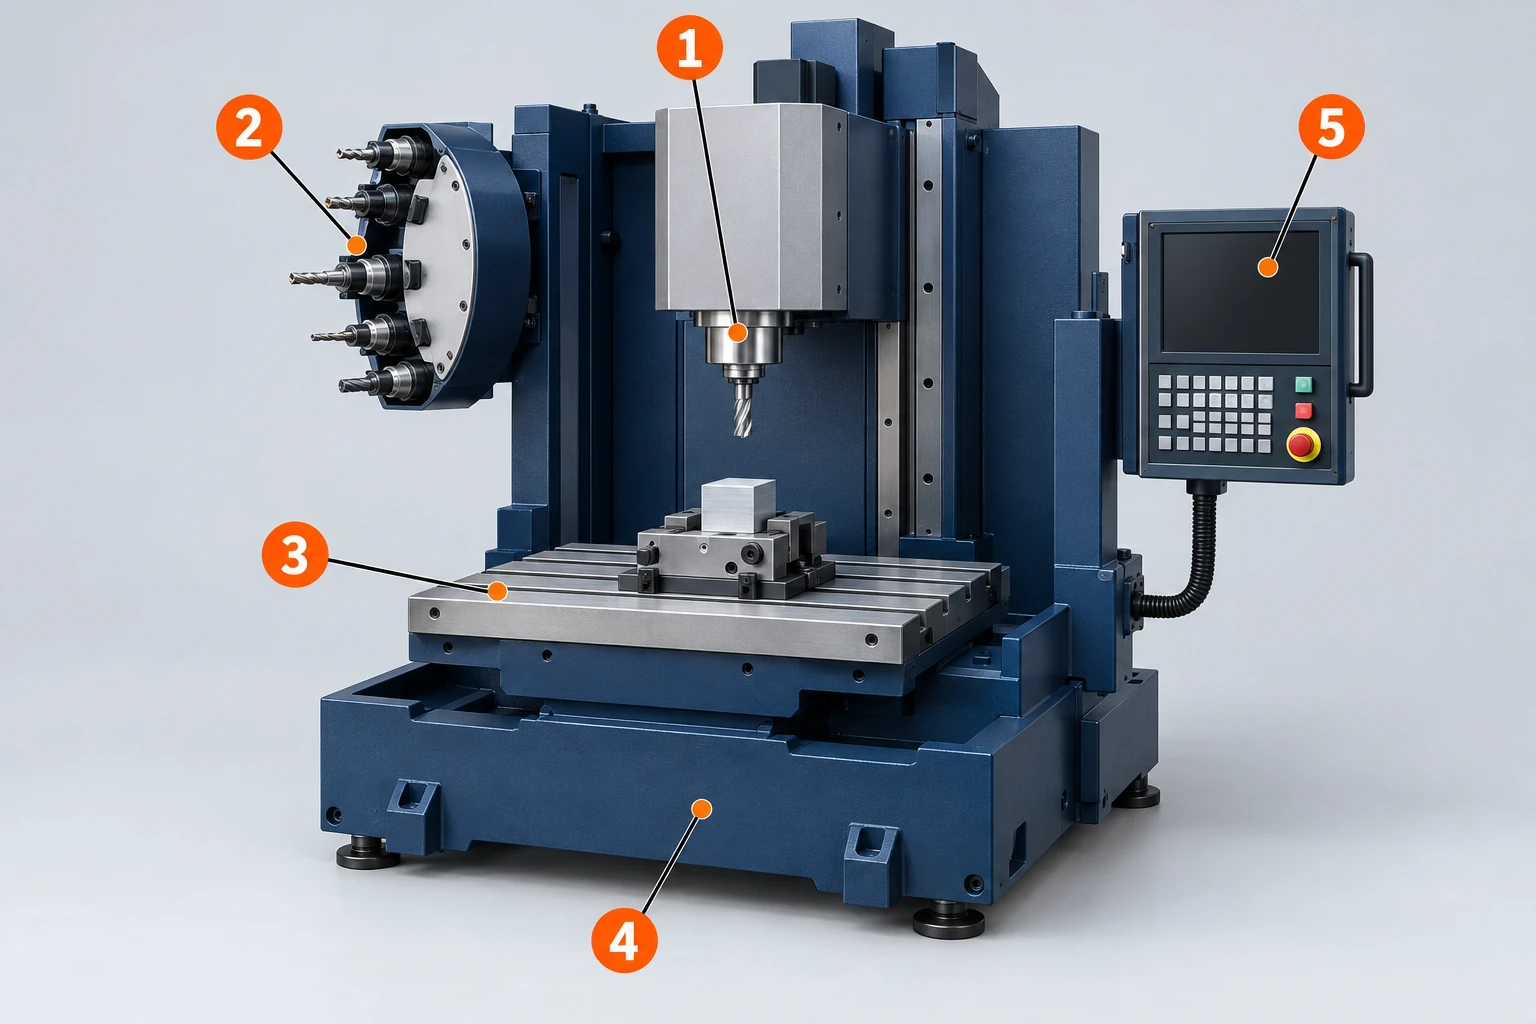
Los sistemas de suministro de refrigerante, evacuación de virutas, lubricación y medición respaldan esta cadena. Por ejemplo, una fresa capaz sigue necesitando una vía de escape para las virutas, y un programa preciso sigue requiriendo compensaciones correctas de pieza y herramienta. El manual de la fresadora Haas ilustra cómo se integran estos conjuntos. Para las piezas individuales y el movimiento básico, consulte nuestra introducción a las fresadoras.
Lea los tipos de máquina como opciones de configuración superpuestas
Un centro de mecanizado vertical (VMC) normalmente accede a la pieza con un husillo en posición vertical. Un centro de mecanizado horizontal (HMC) accede desde el lateral. Una configuración de pórtico o puente abarca el área de trabajo mediante un elemento transversal soportado; qué estructura se desplaza depende del diseño. Algunas máquinas combinan dicha configuración con un cabezal inclinable.
| Capa de configuración | Descripciones típicas | Qué le ayuda a comprender |
|---|---|---|
| Disposición del husillo | Vertical, horizontal | La dirección básica de aproximación de la herramienta y la disposición de sujeción de pieza probable. |
| Estructura y conjuntos móviles | Columna, puente, pórtico; mesa móvil o cabezal móvil | Cómo se soporta el área de trabajo y qué masas se desplazan. |
| Movimiento controlado | Tres ejes lineales; ejes rotativos adicionales | Qué orientaciones están disponibles y si pueden cambiar durante el mecanizado. |
| Manipulación de herramientas y piezas | Magacín de herramientas, cambiador de paletas, grupo de paletas, carga robótica | Cómo entran las herramientas y la pieza en el proceso y cuánta preparación puede realizarse fuera del tiempo de corte. |
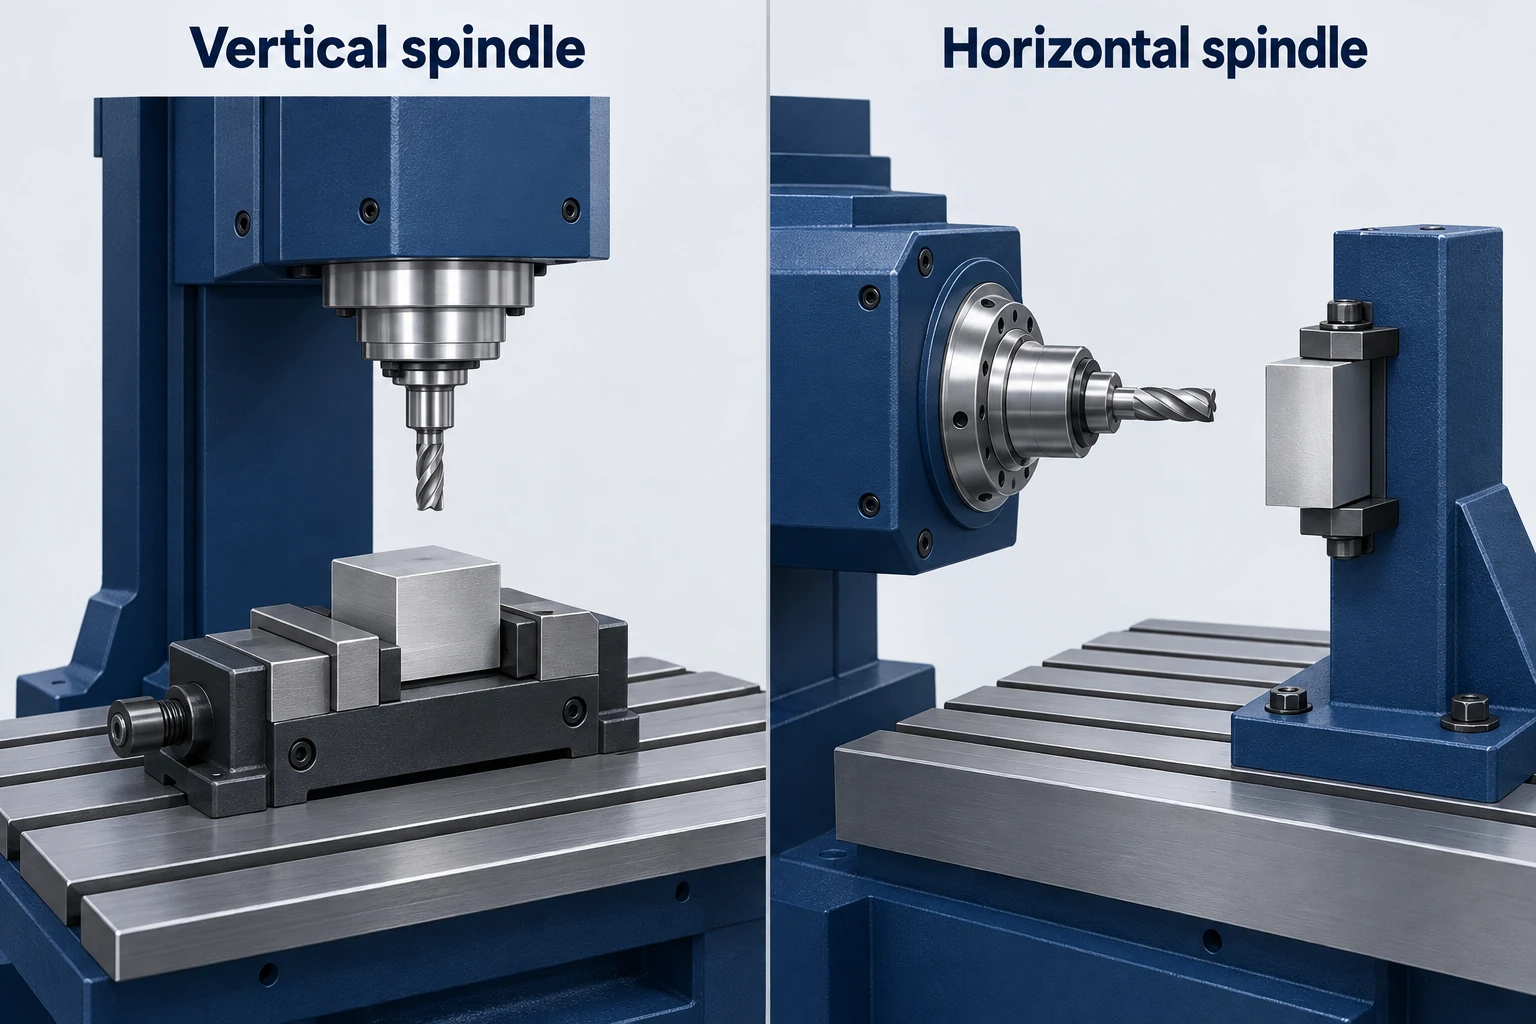
Estas capas pueden combinarse. Un VMC puede incorporar una mesa rotativa de dos ejes y automatización de paletas; un HMC puede usar indexación en lugar de mecanizado simultáneo multieje. Una máquina de gran formato con configuración de puente puede tener un husillo fijo o un cabezal orientable. Configuraciones de máquinas de pórtico demuestran por qué el nombre estructural por sí solo no determina la capacidad de ejes.
La orientación afecta el acceso y la evacuación de virutas, pero los huecos y las fijaciones aún pueden atrapar virutas. Nuestra comparación entre fresado vertical y horizontal examina detalladamente esas compensaciones en la configuración. Aquí, la siguiente pregunta es qué movimiento admite efectivamente la configuración seleccionada.
Distinga el número de ejes independientes del modo en que se utilizan dichos ejes.
Tres ejes lineales permiten que el borde cortante se desplace a través de un volumen. Pueden producir muchas superficies curvas, así como caras planas, siempre que la orientación fija de la herramienta alcance la geometría. «Fresado de tres ejes» no significa «solo piezas planas».
Un eje rotatorio adicional puede acercar otra cara al husillo. Dependiendo de la máquina y del control numérico, puede indexarse entre pasadas o moverse de forma coordinada durante el mecanizado. El fresado de cinco ejes combina comúnmente tres ejes lineales con dos ejes rotatorios; dichas rotaciones pueden ubicarse en la mesa, en la cabeza o distribuirse entre ambas.
En 3+2 posicionamiento, los ejes rotatorios establecen una orientación y permanecen fijos durante ese segmento de corte. En fresado simultáneo de cinco ejes, la orientación puede cambiar a lo largo de la trayectoria de corte. Haas describe ambos modos en sus centros de mecanizado universales. Un orificio taladrado en ángulo puede requerir únicamente posicionamiento; una superficie que se beneficia de cambios continuos en la orientación de la herramienta representa una tarea distinta.
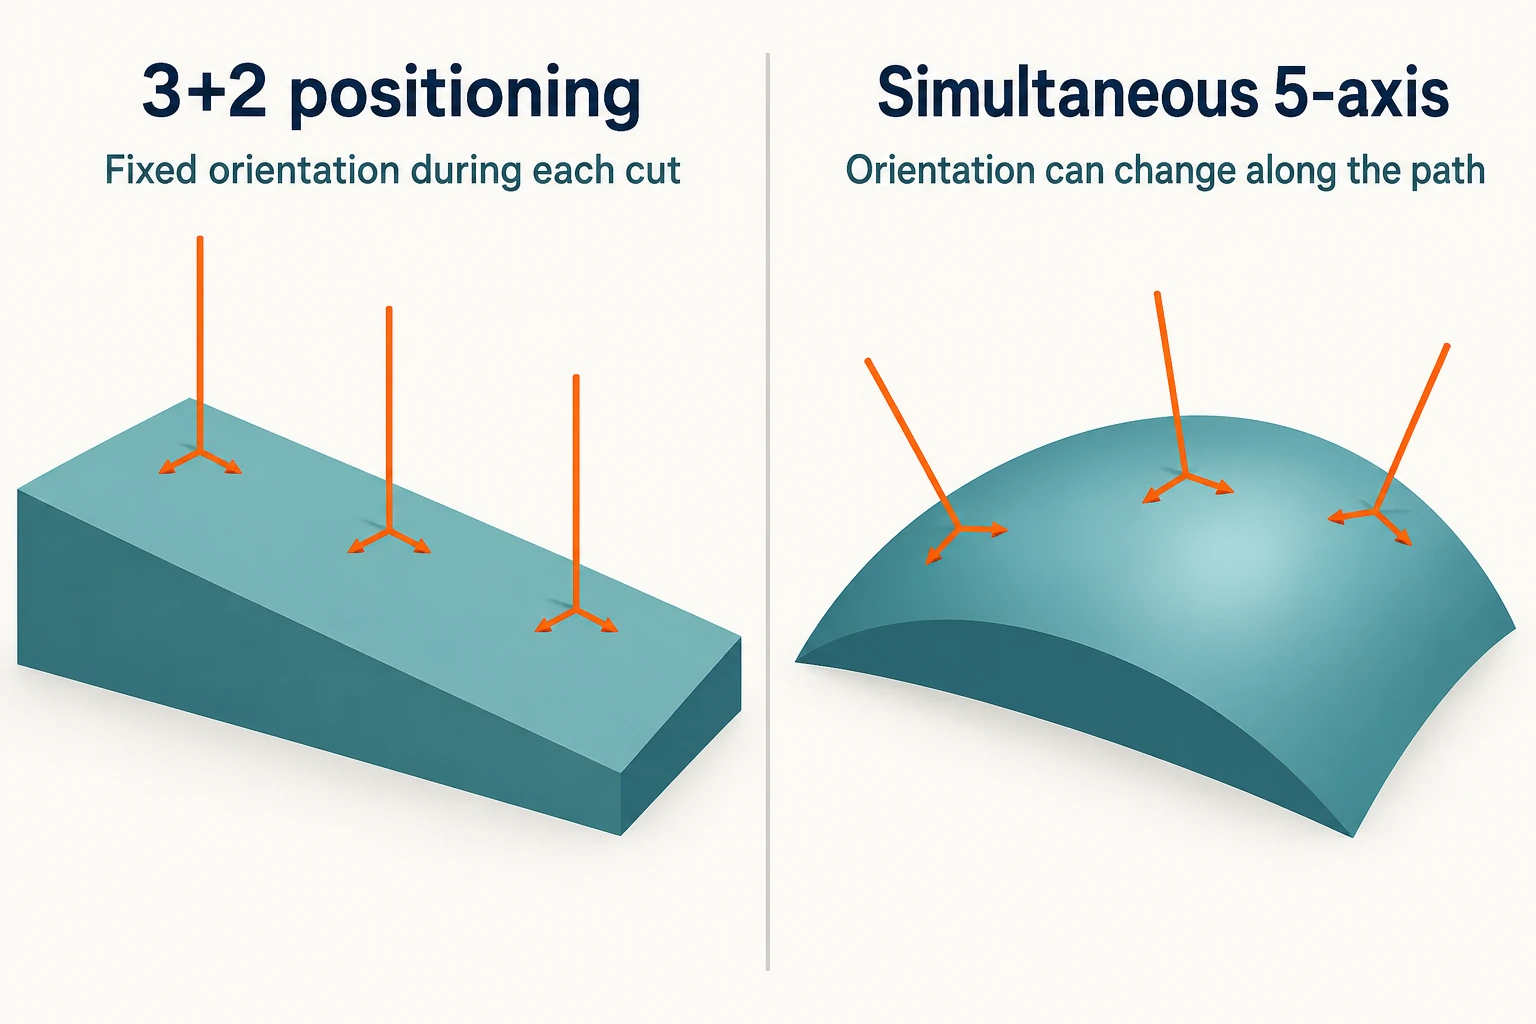
La distinción radica en el movimiento relativo requerido, no en una afirmación de que cada eje deba moverse en todo instante. Verifique también las funciones de control habilitadas, el recorrido rotatorio y los límites de interferencia. Una mesa rotatoria instalada no implica, por sí sola, capacidad simultánea.
Ejes adicionales pueden reducir las reubicaciones o permitir un acercamiento de la herramienta más corto, pero la cara sujeta sigue estando sujeta. Una abrazadera, una fijación o la carcasa del husillo aún pueden obstruir una superficie. Por tanto, el acceso de cinco ejes es una capacidad de configuración, no una garantía de acabar todas las superficies en una sola sujeción.
Verifique el espacio ocupado por la configuración completa.
El recorrido de los ejes mide el desplazamiento; el tamaño de la mesa describe una superficie de soporte. Ninguno de los dos constituye una especificación completa del tamaño máximo de la pieza. Comience considerando conjuntamente la materia prima y el dispositivo de sujeción, luego añada el portaherramientas, la herramienta de corte, los movimientos de aproximación y cualquier barrido causado por la rotación.
El espacio libre vertical es especialmente fácil de malinterpretar. En una configuración vertical simplificada, la línea de referencia del husillo debe situarse por encima de la superficie objetivo a una distancia igual a la longitud de referencia del conjunto de herramienta. Elevar la pieza sobre un dispositivo de sujeción modifica dicha posición. Además, una broca larga requiere espacio libre por encima de la pieza antes de penetrar en el agujero. Por ello, la distancia entre el husillo y la mesa, la longitud de la herramienta y el recorrido de los ejes deben verificarse conjuntamente.
En trabajos rotativos, una esquina que queda dentro del volumen de la máquina en posición vertical puede salirse del mismo al inclinarse. El espacio útil puede reducirse aún más una vez que se incluyen la cabeza del husillo y el portaherramientas. Las orientaciones para configuraciones de cinco ejes de Haas exigen específicamente verificar el espacio libre durante el indexado; una simple caja envolvente alrededor de la pieza desnuda no permite establecerlo.
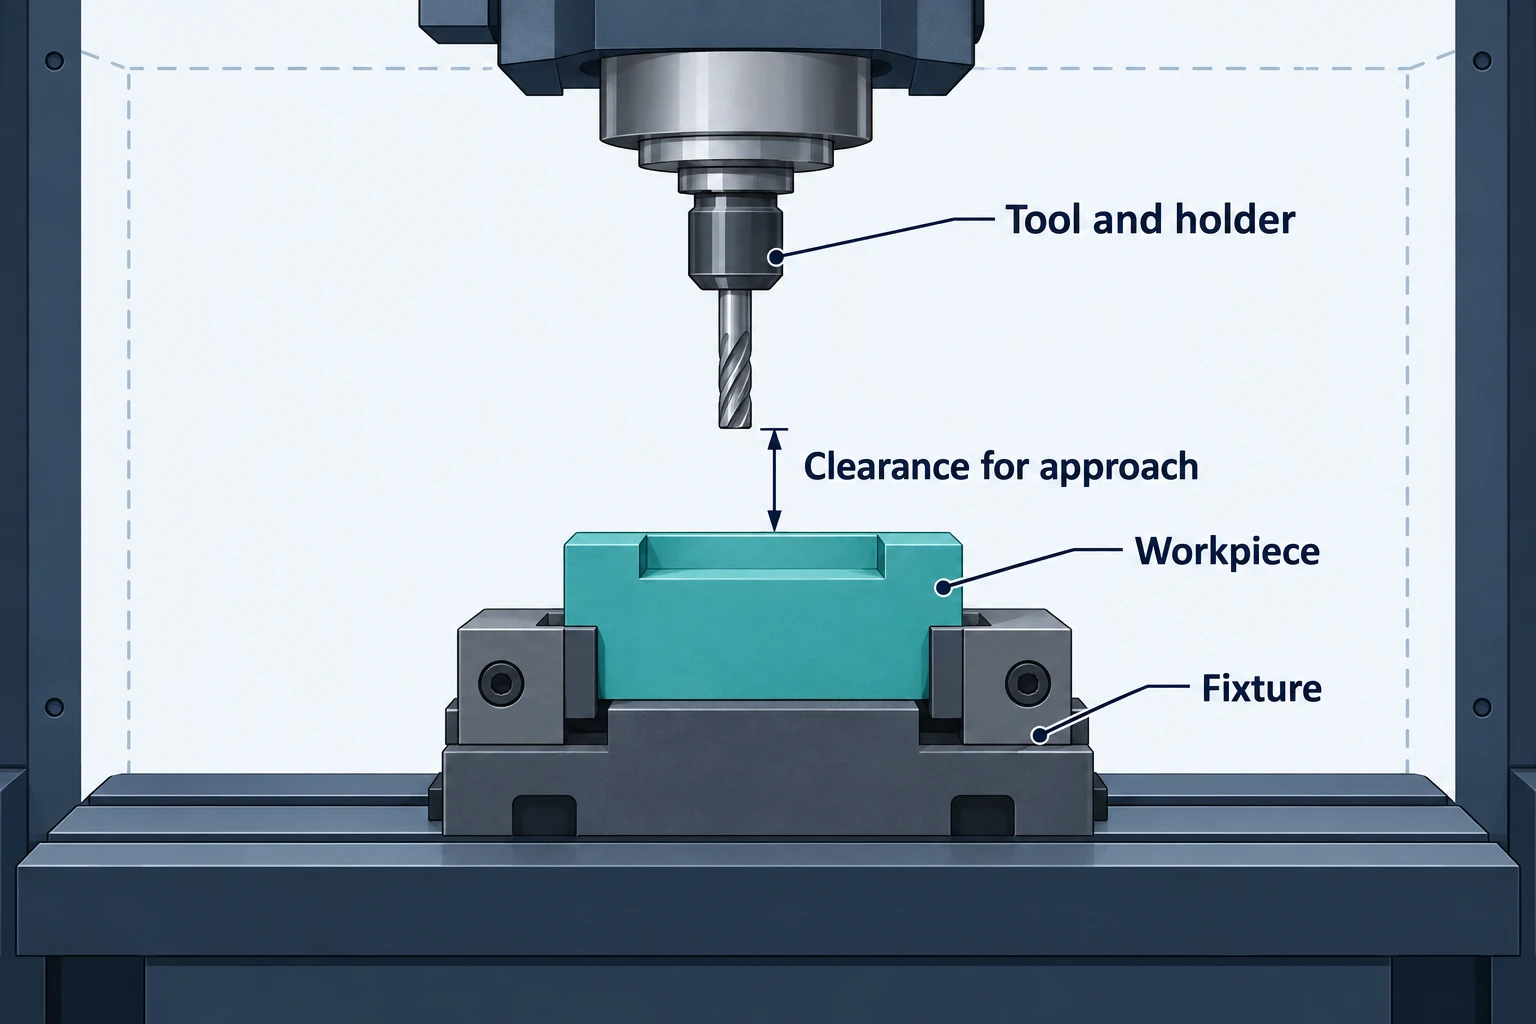
Los límites de carga de la mesa o de la plataforma deben incluir el dispositivo de sujeción y toda la pieza soportada. Los sistemas rotativos también pueden imponer restricciones adicionales sobre la distribución de la carga o el momento de vuelco. Que una pieza quepa dentro de los recorridos lineales no resuelve dichos límites independientes.
Una revisión útil de la configuración responde tres preguntas:
- ¿Puede soportarse el conjunto?
- ¿Se puede alcanzar cada posición requerida de la herramienta?
- ¿Puede todo el recorrido de aproximación y reorientación evitar obstáculos con los componentes circundantes?
Para espacios reducidos, utilice en la revisión la geometría real de la máquina, del dispositivo de sujeción y del portaherramientas.
Ajuste el husillo y el paquete de herramientas al tipo de mecanizado
La velocidad máxima del husillo es solo una parte del sistema de corte. Una fresa pequeña y una fresa de cara grande operan a velocidades de rotación distintas para lograr la misma velocidad periférica de corte. Sus requisitos de carga también dependen del material, de la profundidad de penetración y de la tasa prevista de remoción de material.
Compare la torque y potencia del husillo en el rango de velocidades relevante, en lugar de comparar únicamente la velocidad máxima rpm o la potencia máxima. Las clasificaciones continuas y las de corta duración son distintas. El valor de potencia más alto indicado en un folleto puede no estar disponible a la velocidad requerida para una operación específica.
El portaherramientas, la interfaz de la herramienta y la sobresaliente también son relevantes, junto con el husillo. Una abertura estrecha podría permitir el paso de la fresa pero impedir el de su portaherramientas más ancho. Alargar la fresa puede mejorar el alcance, pero reduce la rigidez del conjunto. Las recomendaciones de Sandvik sobre vibraciones consideran la herramienta, el portaherramientas, la máquina, la pieza de trabajo y la fijación como partes de un mismo problema de estabilidad. Esto genera un compromiso entre el juego libre, las vibraciones y las condiciones de corte admisibles; una máquina más grande no elimina automáticamente dicho compromiso.
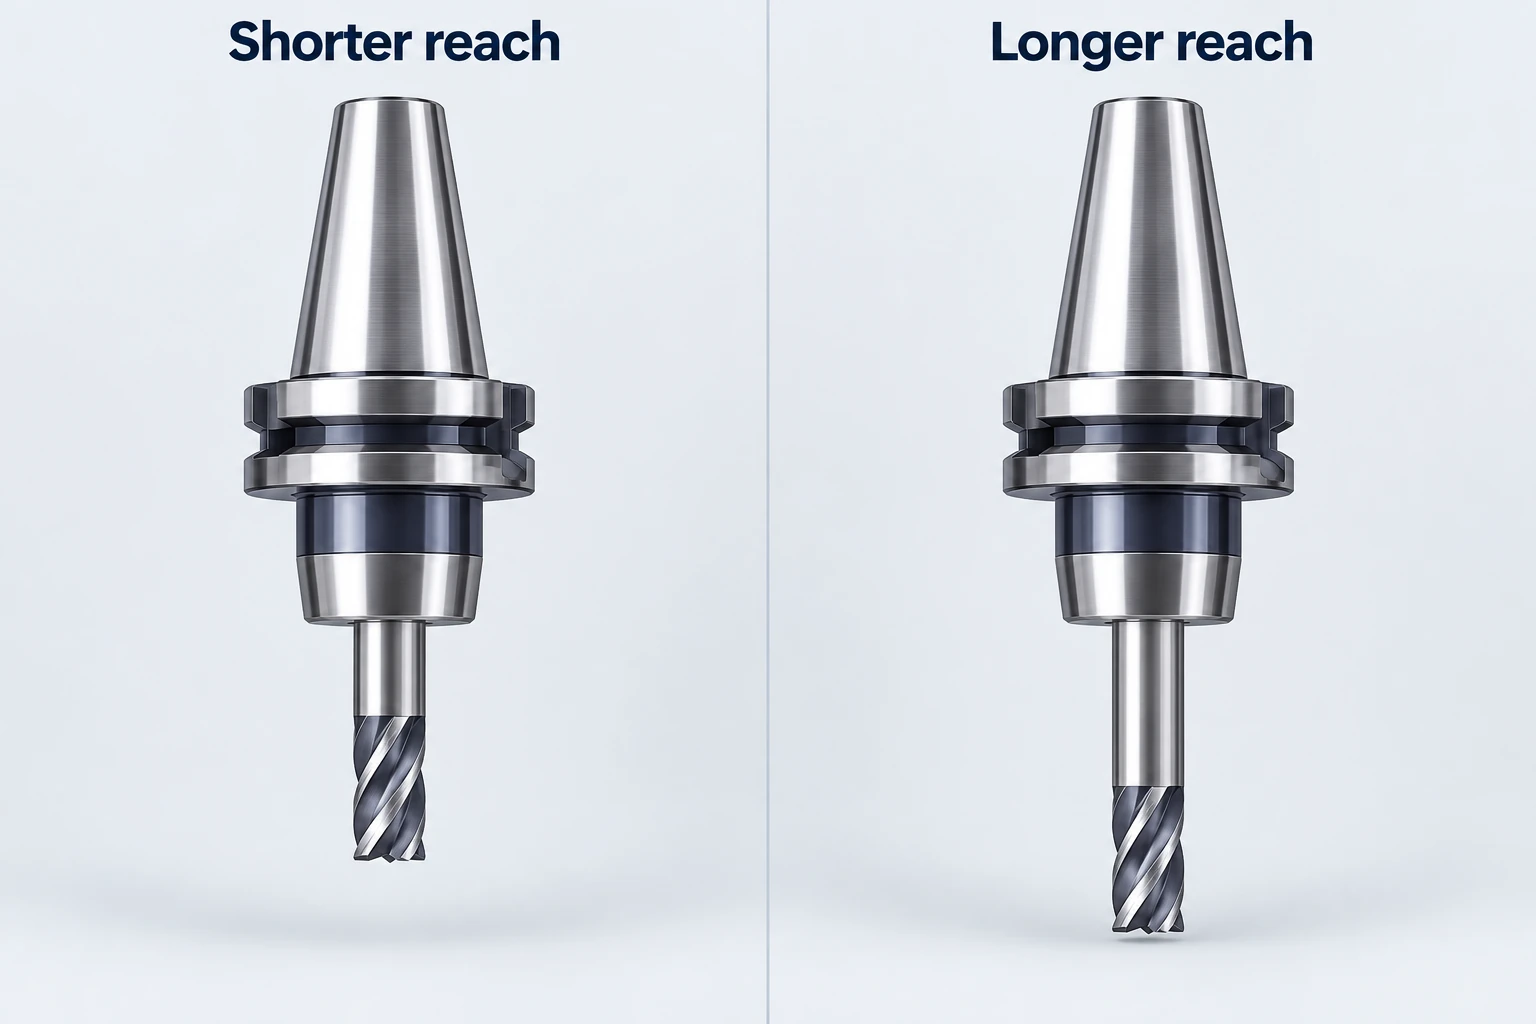
El almacenamiento de herramientas tiene sus propios límites. Verifique la longitud, el diámetro y la masa de las herramientas, incluido el efecto que tienen las herramientas de dimensiones superiores sobre los compartimentos adyacentes. Una capacidad nominal del magazine no significa que cada compartimento pueda contener simultáneamente la herramienta más grande permitida. Las herramientas necesarias para la medición por palpado, el acabado o el reemplazo también ocupan capacidad.
Por último, adapte el sistema de refrigeración y la gestión de virutas a la operación. El refrigerante interno de la herramienta, cuando lo admiten tanto la máquina como la herramienta, es una opción; su presencia no se deduce automáticamente de la existencia de una manguera de refrigerante en la carcasa. Un ciclo largo sin supervisión requiere además un plan creíble para la evacuación de virutas y para herramientas desgastadas o rotas.
Distinga la capacidad de mecanizado de la capacidad de producción
Un cambiador de paletas introduce en la máquina una fijación y una pieza de trabajo ya preparadas. Un grupo de paletas almacena más trabajos preparados. Un robot puede cargar piezas en bruto individuales o piezas terminadas. Estos sistemas modifican la manipulación y la programación, mientras que el husillo, los ejes y la sujeción de la máquina siguen determinando el corte factible.
Con una disposición adecuada de dos estaciones, se puede preparar una paleta fuera de la máquina mientras esta trabaja en otra. La ventaja depende de cómo se solapan el tiempo de preparación, el tiempo de corte y el tiempo de intercambio. Si la tarea externa dura más que el ciclo, el husillo podría seguir esperando. Si el corte domina el ciclo, una carga más rápida podría tener un efecto menor sobre la producción de lo esperado.
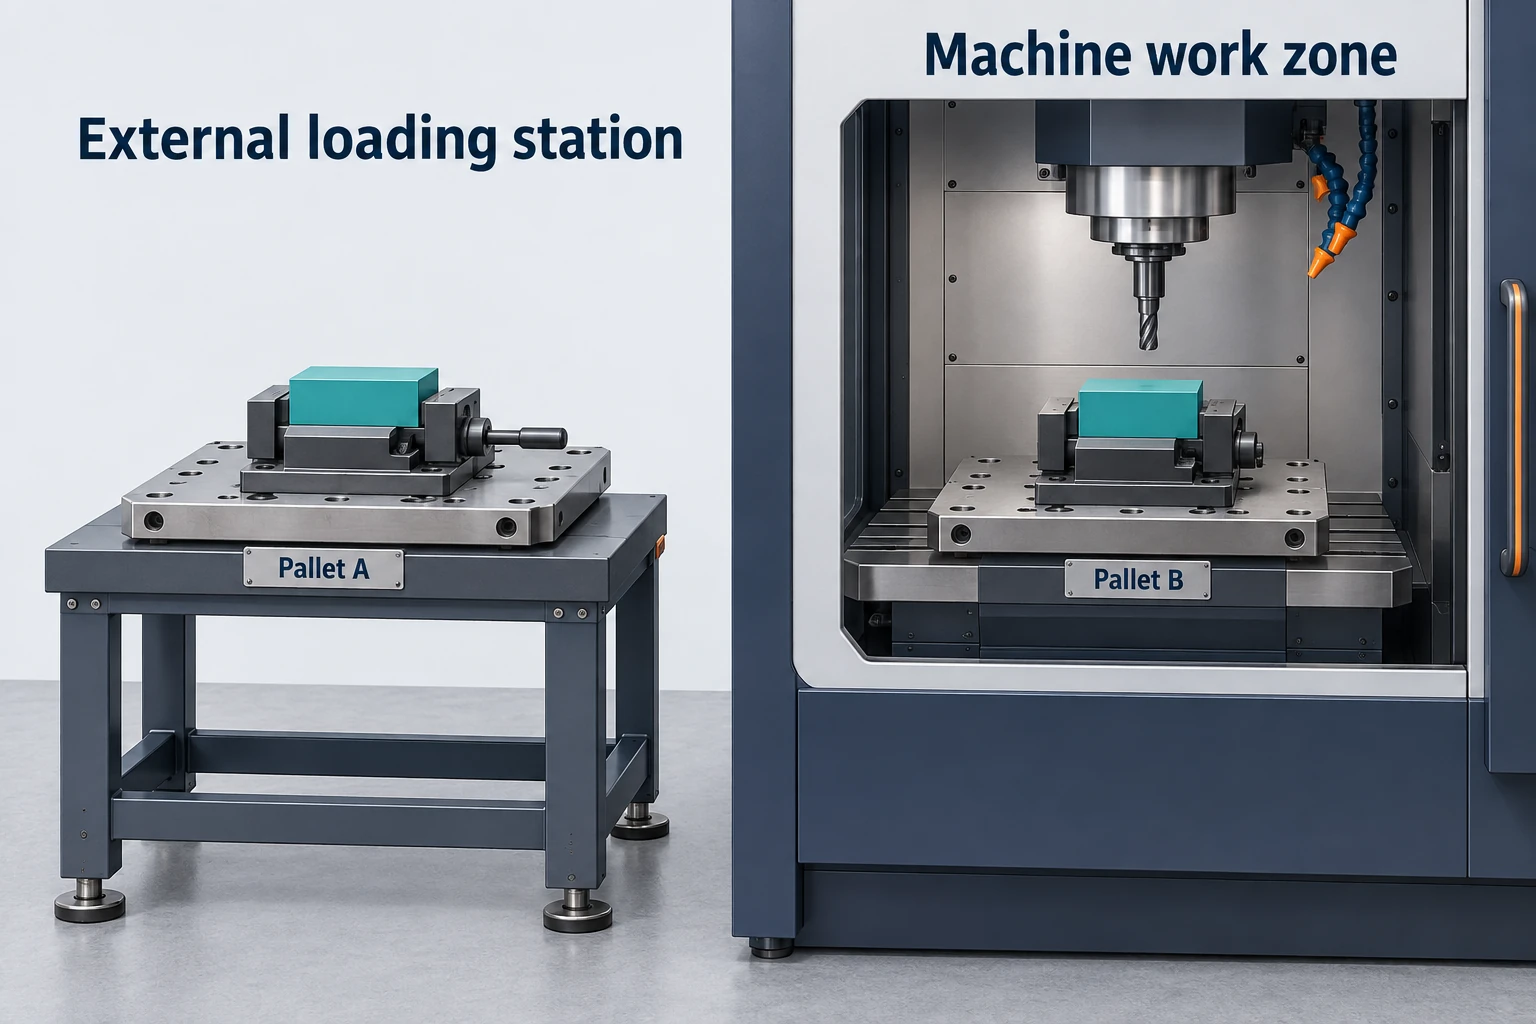
Gama de automatización para centros de mecanizado de Mazak incluye distintos sistemas de transporte de piezas y paletas. La distinción útil radica en qué maneja cada sistema, no en un umbral universal de tamaño de lote. Los trabajos repetitivos pueden justificar el uso de dispositivos de sujeción reutilizables y juegos de herramientas previamente preparados; por el contrario, series cortas y variadas pueden beneficiarse más de la flexibilidad.
La automatización también pone de manifiesto las dependencias del proceso. La siguiente paleta requiere el programa correcto, los desplazamientos (offsets) y las herramientas adecuadas; el trabajo necesita capacidad suficiente para las virutas, planificación de vida útil de las herramientas y controles apropiados. Añadir un grupo de paletas no resuelve un proceso de corte inestable ni un dispositivo de sujeción que deforme la pieza.
Mantenga separados el movimiento de la máquina y la precisión dimensional de la pieza terminada
Precisión de posicionamiento se refiere a qué tan cerca llega un eje a una posición especificada bajo las condiciones de ensayo declaradas. Repetibilidad se refiere a la dispersión observada al retornar a una posición determinada. Un movimiento puede repetirse de forma consistente aunque siga presentando un desfase respecto a la ubicación deseada. Por ejemplo, las especificaciones del HCN NEO de Mazak distinguen claramente estas dos medidas y especifican las condiciones de máquina y temperatura bajo las cuales se obtuvieron sus resultados muestrales.
Una característica terminada está influenciada por múltiples factores: geometría y comportamiento térmico de la máquina, fuerzas de corte, desgaste de la herramienta, alineación del dispositivo de sujeción y movimiento de la pieza. Un valor de repetibilidad no puede copiarse directamente como tolerancia de la pieza. Tampoco una resolución fina en la pantalla del controlador demuestra una precisión equivalente en la fabricación.
La sonda facilita la configuración de la pieza y la verificación de características seleccionadas; los sistemas adecuados de ajuste de herramientas también pueden verificar las herramientas. Sin embargo, sigue operando dentro de un sistema de medición: los errores de la máquina, la calibración de la sonda, la temperatura y la toma de muestras afectan el resultado. Decida cómo se verificará cada característica crítica, incluyendo su estado tras su liberación del dispositivo de sujeción o tras procesamientos posteriores. Los datos obtenidos directamente en la máquina pueden respaldar la aceptación cuando el método es adecuado y ha sido validado; no sustituyen automáticamente todas las inspecciones finales.
Revisión práctica de la configuración para una carcasa
Considere una carcasa con un hueco superior, orificios laterales, un orificio inclinado y una cara de localización inferior. El objetivo es identificar las necesidades de configuración antes de asignar una máquina, no prescribir un plan de proceso definitivo.
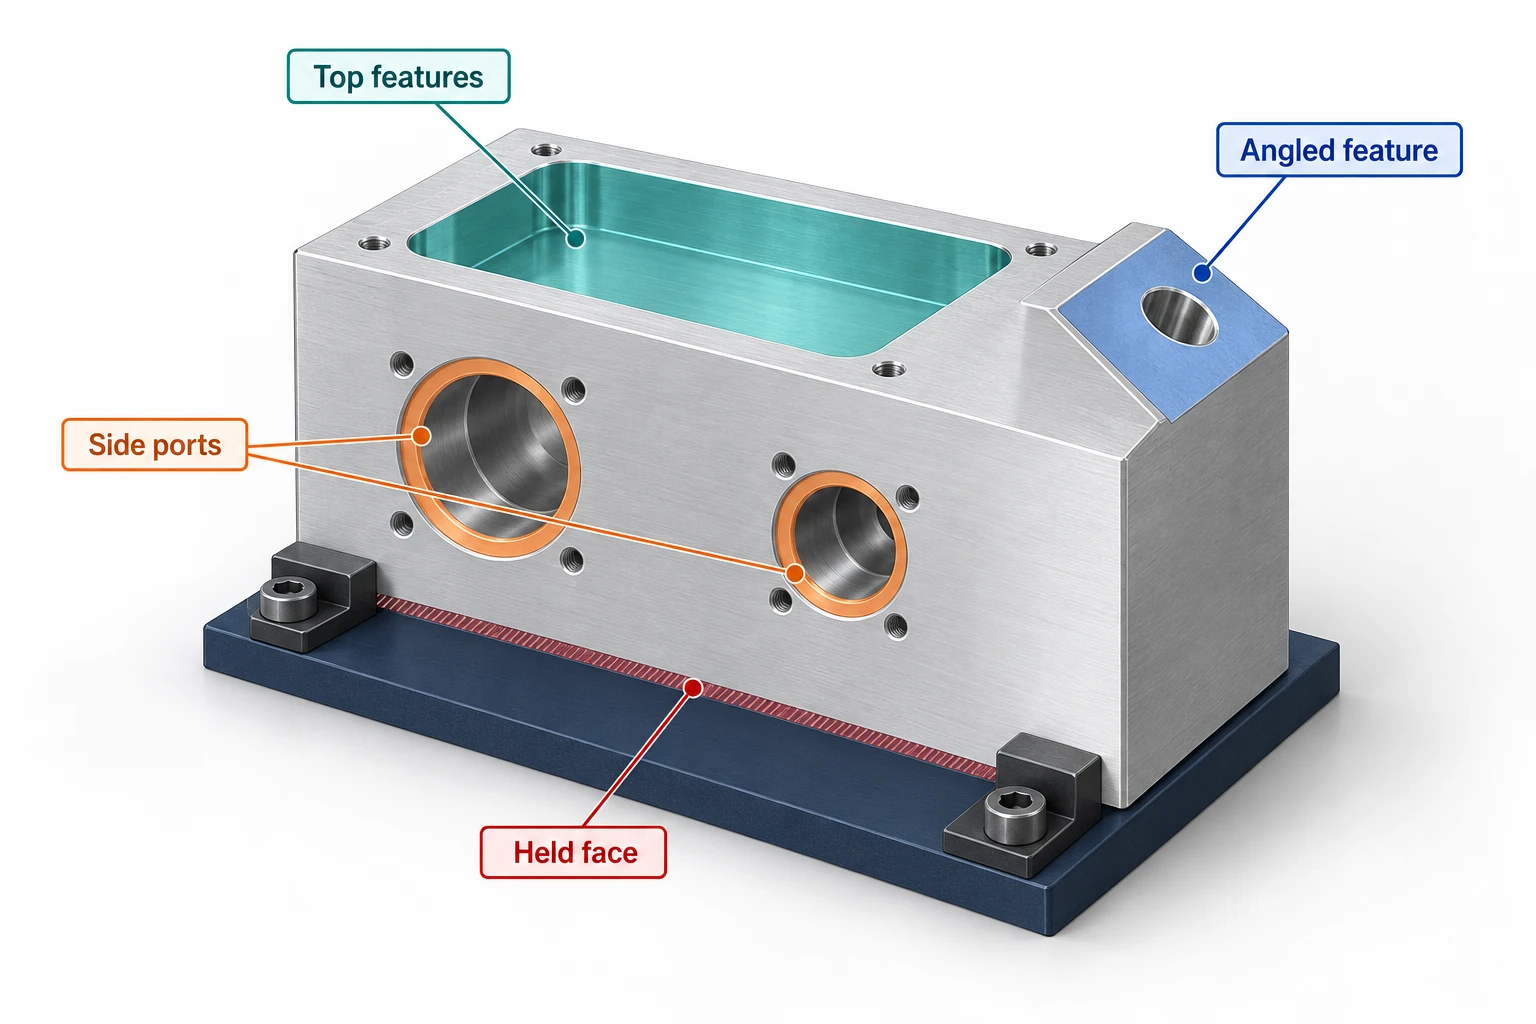
| Requisito | Configuración a investigar | Qué puede seguir impidiendo su funcionamiento |
|---|---|---|
| Hueco superior y características de montaje | Fresado con orientación fija, con herramientas y soportes adecuados. | Paredes profundas, interferencia del portaherramientas o soporte inadecuado. |
| Orificios laterales | Configuraciones adicionales, una fresadora horizontal indexable (HMC) o una fresadora vertical equipada con eje rotativo (VMC). | Abrazaderas que ocultan los orificios; incertidumbre en las relaciones geométricas entre características tras el reubicado. |
| Orificio sobre una superficie inclinada | Un dispositivo de sujeción especializado con ángulo fijo o un acceso rotativo posicional. | Espacio insuficiente de aproximación o recorrido rotativo; no se requiere movimiento simultáneo únicamente porque el orificio esté inclinado. |
| Cara de localización inferior | Una estrategia de sujeción que deje dicha cara accesible, o una configuración posterior. | La cara utilizada para sujetar la primera configuración no puede mecanizarse a través de su dispositivo de sujeción. |
| Lotes repetidos | Dispositivos de sujeción reutilizables, inventario suficiente de herramientas y automatización adecuada de carga. | Cuellos de botella en la preparación, límites de vida útil de las herramientas o control deficiente de las virutas. |
| Características críticas estrechamente relacionadas | Una estrategia controlada de referencias (datums) y un plan de medición adecuado. | Efectos térmicos, de corte o de sujeción no contemplados en las especificaciones de posicionamiento de la máquina. |
Esta revisión genera un resumen de configuración útil: accesos necesarios, espacio utilizable, exigencias de corte, necesidades de manipulación y método de verificación. Más de una disposición de máquina puede satisfacerlo. La elección entonces depende de la ruta completa, las herramientas disponibles y la cantidad del pedido. Si esas preguntas sobre el acceso apuntan hacia el mecanizado rotativo, nuestra página de servicio de mecanizado de cinco ejes conecta la discusión de configuración con una revisión específica de pieza.
Preguntas sobre centros de mecanizado CNC
¿Es un centro de mecanizado CNC lo mismo que una fresadora CNC?
Los términos se solapan. Un centro de mecanizado suele combinar capacidad de fresado CNC con cambio automático de herramientas, lo que le permite ejecutar varias operaciones en una misma puesta a punto. El término «fresadora CNC» es más amplio; por sí solo no implica la presencia de cambio automático de herramientas, ejes rotativos ni plataformas intercambiables.
¿Son los centros de mecanizado vertical, horizontal y de cinco ejes tipos distintos?
Describen capas diferentes de configuración. «Vertical» y «horizontal» hacen referencia a la disposición básica del husillo; «cinco ejes» describe el movimiento controlado. Una máquina vertical puede tener capacidad de cinco ejes, y una máquina horizontal puede incorporar ejes rotativos adicionales. Verifique la disposición real y las funciones habilitadas.
¿Significa siempre el mecanizado de cinco ejes corte simultáneo?
No. En el posicionamiento 3+2, dos ejes rotativos establecen una orientación antes de un segmento de corte y permanecen fijos durante su ejecución. El mecanizado simultáneo de cinco ejes permite modificar la orientación a lo largo de la trayectoria. El tipo de movimiento requerido, la configuración de la máquina y el sistema de control determinan qué modo está disponible y resulta útil.
¿Puede un centro de mecanizado también tornear piezas?
Únicamente cuando está equipado para esa función. La interpolación circular con una fresa giratoria sigue siendo fresado. El torneado en una plataforma de centro de mecanizado requiere herramientas, control y una configuración de máquina específicamente concebida para el proceso de torneado; una mesa indexable por sí sola no garantiza dicha capacidad.
¿Qué especificación determina la pieza más grande que puede fabricar una máquina?
Ningún valor único lo determina. Evalúe conjuntamente la materia prima, el dispositivo de sujeción, la carga, la herramienta y su portaherramientas, los recorridos lineales y rotativos, las trayectorias de aproximación y los márgenes de seguridad contra colisiones. Una pieza puede caber sobre la mesa y, aun así, dejar alguna característica inaccesible, especialmente si el dispositivo de sujeción aumenta la altura o si la configuración implica rotación.



