Op deze pagina
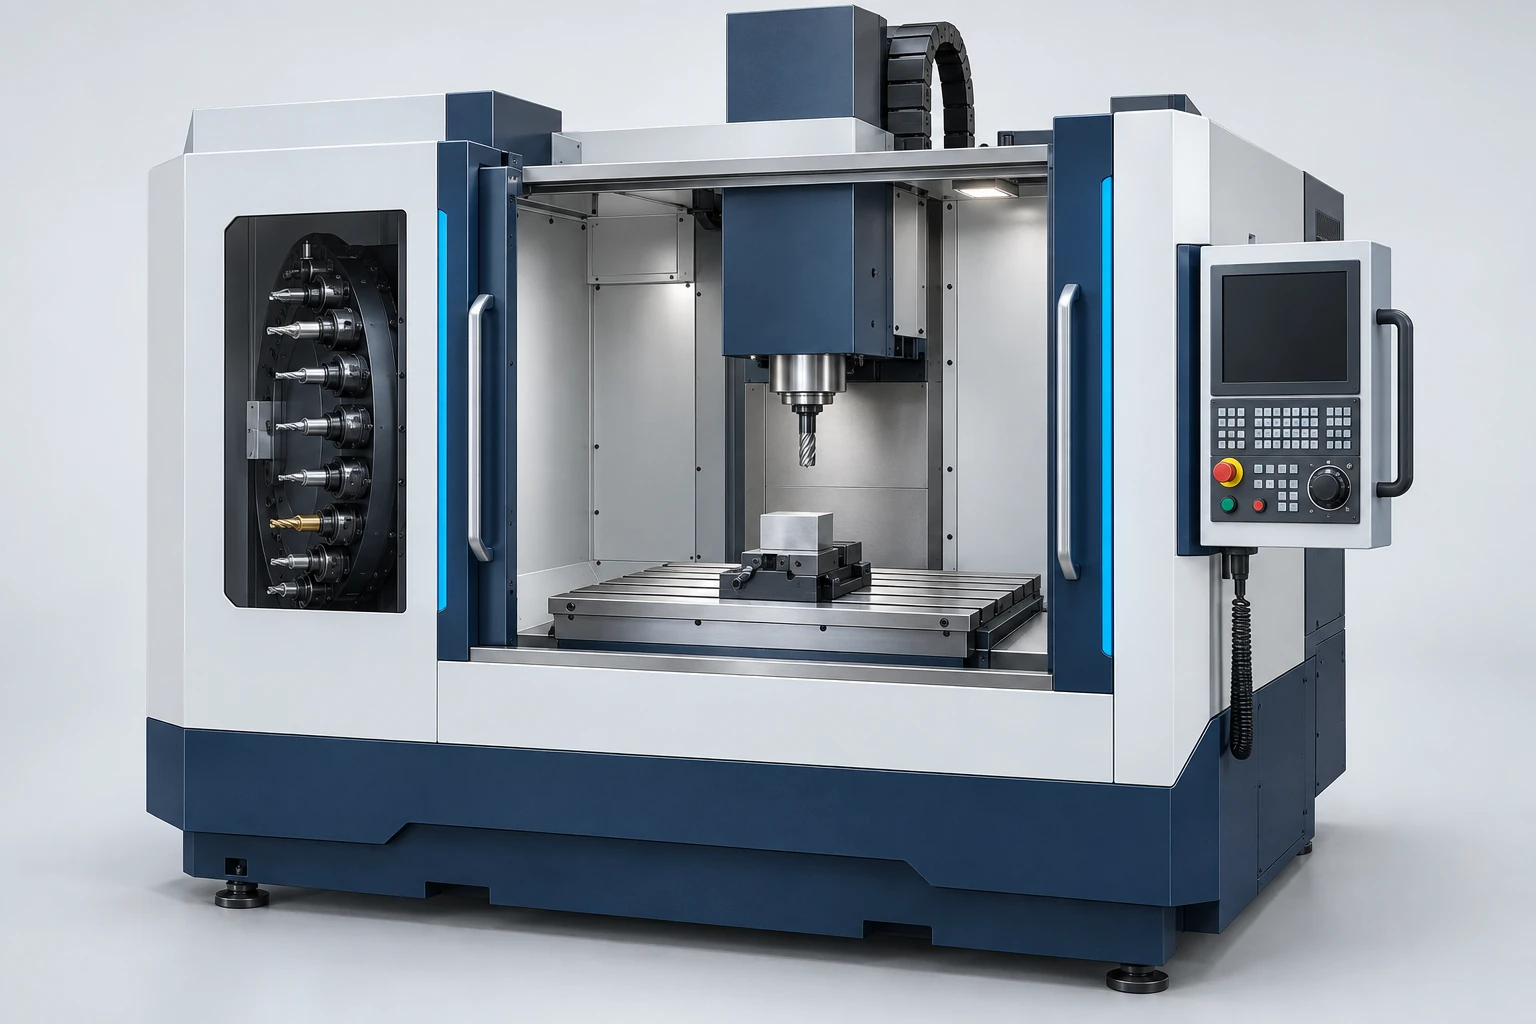
Een CNC-bewerkingscentrum combineert geprogrammeerde asbeweging, een roterende gereedschapsspindel en automatisch gereedschapswisselen om bewerkingen zoals frezen, boren, ruimen en tappen uit te voeren. De praktische mogelijkheden volgen uit de gehele configuratie: welke oppervlakken bereikbaar zijn, hoe het onderdeel wordt vastgezet, wat de spindel en het gereedschap kunnen bewerken, en hoe het resultaat wordt gecontroleerd.
De namen in een machinebrochure beschrijven verschillende aspecten. ‘Verticaal’ geeft een spindelopstelling aan; ‘vijfassig’ beschrijft gecontroleerde beweging; ‘portaal’ verwijst naar een constructieve opbouw. Een machine kan tot alle drie de categorieën behoren. Het begrijpen van deze lagen is nuttiger dan CNC machinetypen als een ladder van basis- naar geavanceerd te beschouwen.
Wat de belangrijkste onderdelen bijdragen
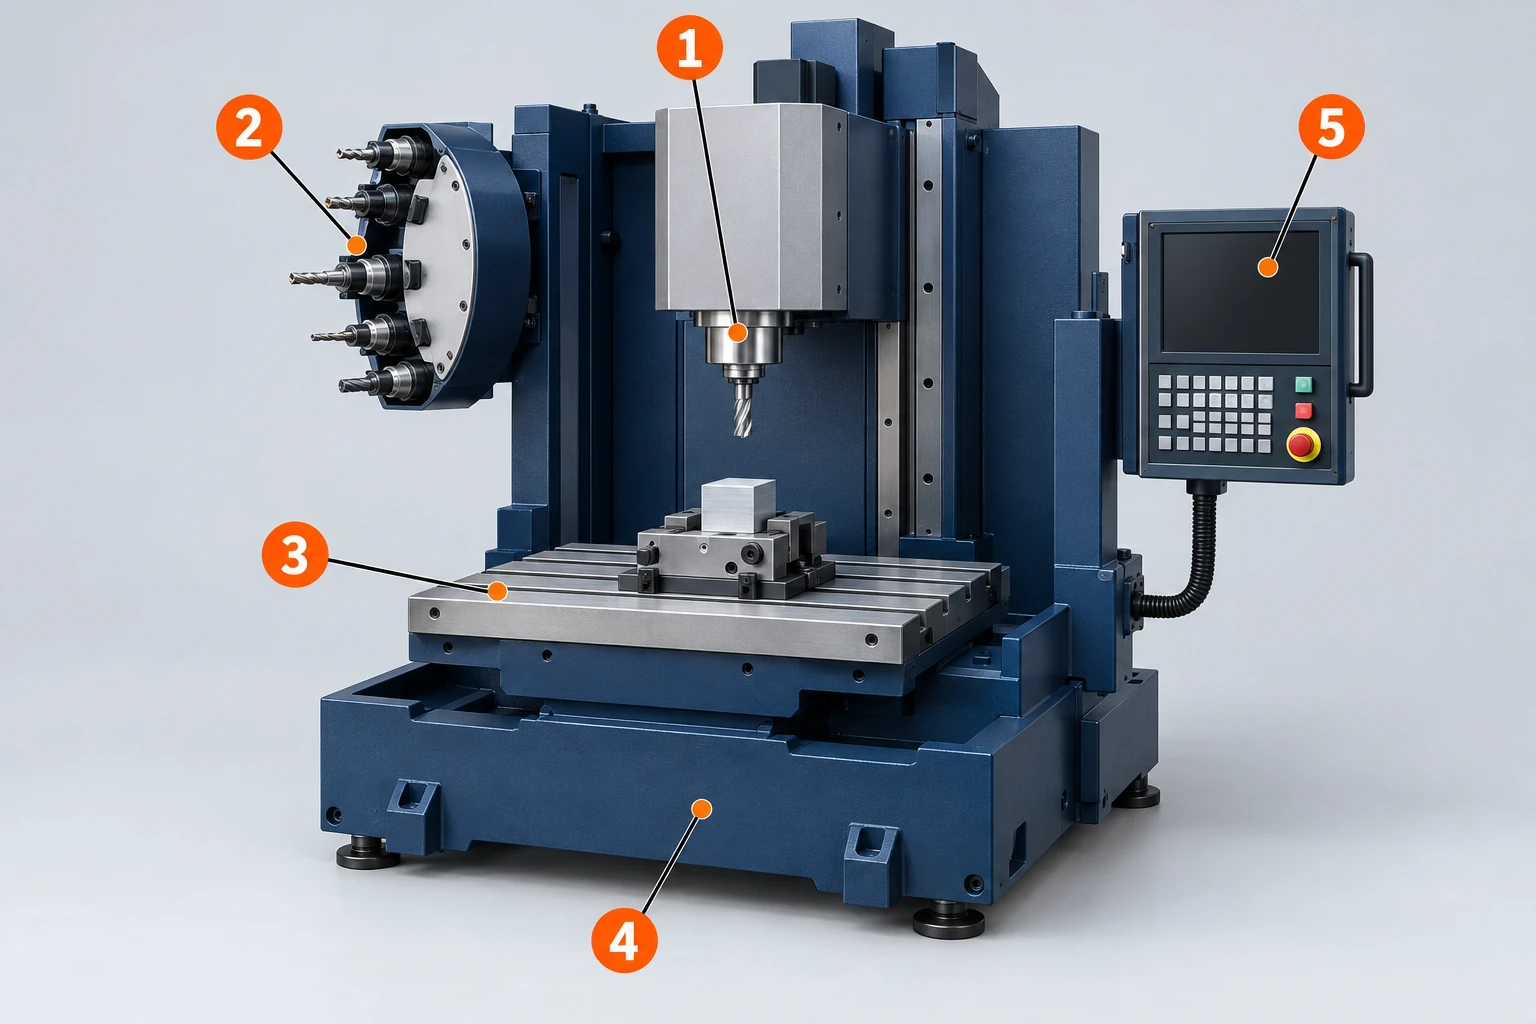
Volg de verbinding van programma tot snijkant. De CNC besturing interpreteert geprogrammeerde bewegingen en coördineert de aandrijvingen; het assysteem positioneert het gereedschap ten opzichte van het werkstuk. De spindel roteert een gereedschap dat in een geschikte houder is bevestigd. De tafel en de opspanning lokaliseren en fixeren het werkstuk, terwijl het frame en de geleidingen de onderdelen onder belasting ondersteunen.
De automatische gereedschapswisselaar (ATC) haalt verschillende gereedschapsopstellingen uit een magazijn. Dat maakt het mogelijk om binnen één opspanning van ruwfrezen naar boren en afwerken over te gaan, zonder bij elke stap handmatig gereedschap te wisselen. Het magazijn slaat gereedschap op; de spindel voert de snijbewerking uit. Meer magazijnvakken vergroten de beschikbare gereedschapsvoorraad, niet de spindelkracht.
Koelvloeistofaanvoer, spaanafvoer, smering en meetystemen ondersteunen deze keten. Bijvoorbeeld: een geschikte frees heeft nog steeds een ontsnappingsroute voor spân nodig, en een nauwkeurig programma vereist nog steeds juiste werkstuk- en gereedschapsinstellingen. De Haas-freestafelhandleiding illustreert hoe deze onderdelen op elkaar aansluiten. Voor de individuele onderdelen en basisbewegingen zie onze inleiding tot freestafels.
Lees machinetypen als overlappende configuratiekeuzes
Een verticaal bewerkingscentrum (VMC) benadert het werkstuk doorgaans met een rechtopstaande spindel. Een horizontaal bewerkingscentrum (HMC) benadert het vanaf de zijkant. Een portaal- of brugopstelling overspant het werkgebied met een gesteunde dwarsbalk; welke structuur beweegt, is afhankelijk van het ontwerp. Sommige machines combineren die opstelling met een kantelbare kop.
| Configuratietlaag | Typische beschrijvingen | Wat het u helpt begrijpen |
|---|---|---|
| Spindelopstelling | Verticaal, horizontaal | De basisrichting van de gereedschapsaanloop en de waarschijnlijke werkstukopspanningsopstelling. |
| Structuur en bewegende onderdelen | Kolom, brug, portaal; bewegende tafel of bewegende kop | Hoe het werkgebied wordt ondersteund en welke massa’s zich bewegen. |
| Gecontroleerde beweging | Drie lineaire assen; extra roterende assen | Welke oriëntaties beschikbaar zijn en of deze tijdens een bewerking kunnen veranderen. |
| Gereedschap- en werkstukhantering | Gereedschapsmagazijn, palletwisselaar, palletpool, robotlading | Hoe gereedschap en werkstuk in het proces worden geïntroduceerd en hoeveel voorbereiding buiten de bewerkingstijd kan plaatsvinden. |
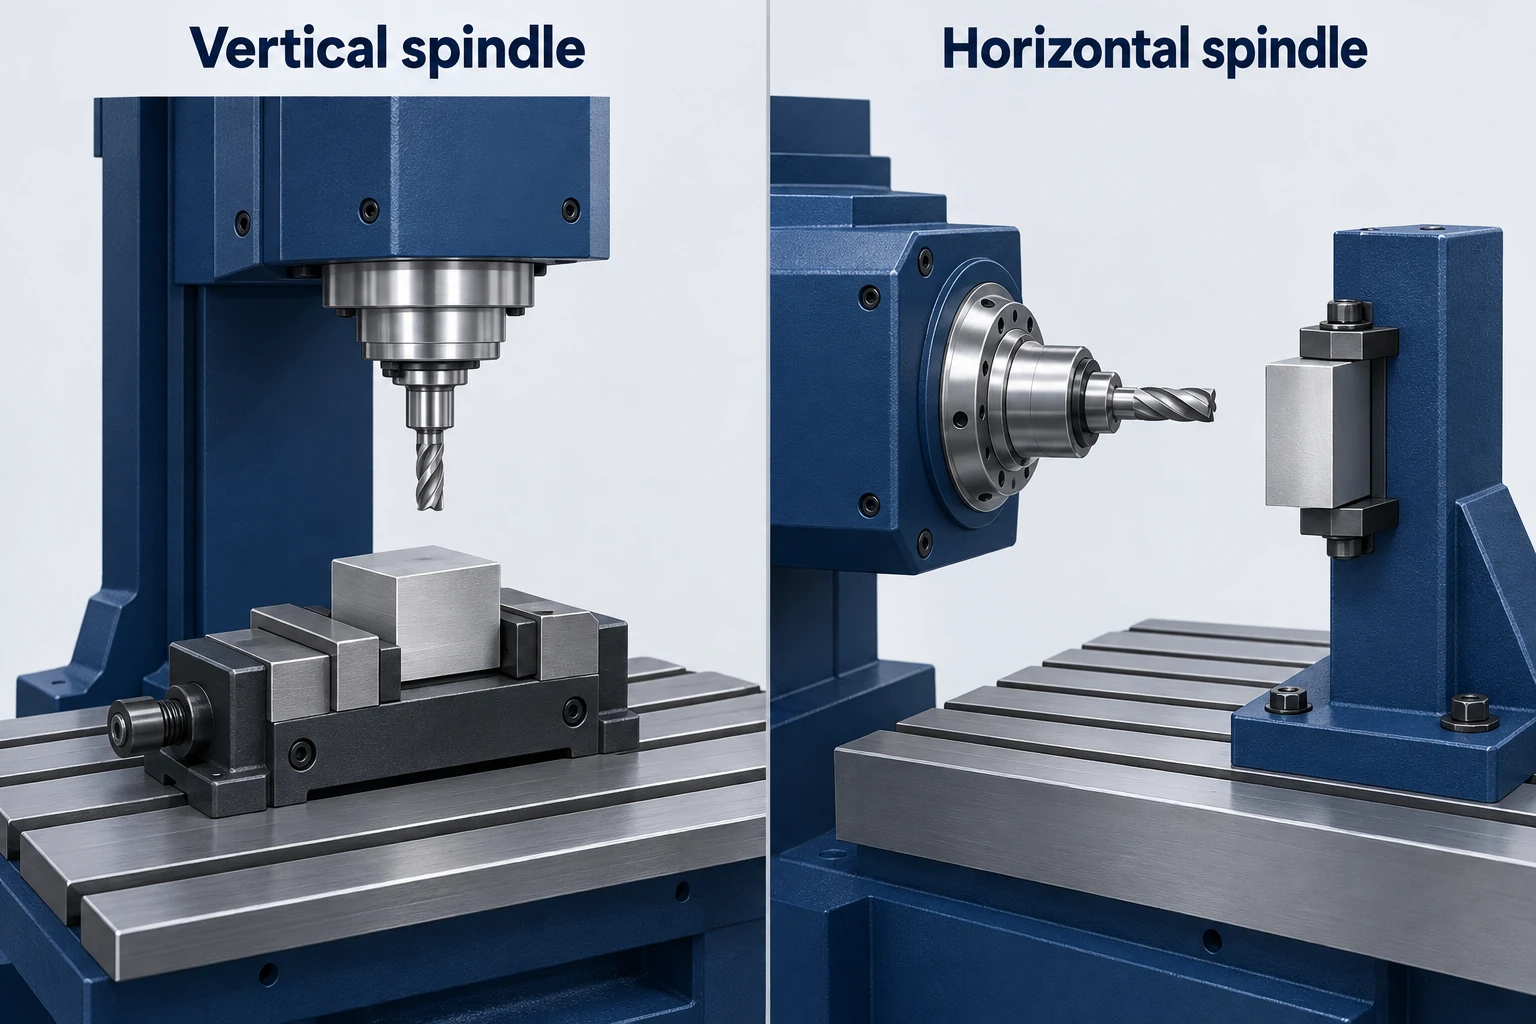
Deze lagen kunnen worden gecombineerd. Een VMC kan bijvoorbeeld een roterende tafel met twee assen en palletautomatisering hebben; een HMC kan indexeren gebruiken in plaats van simultaan meervoudig-assige verspaning. Een grote brugmachine kan een vaste spindel of een zwenkende kop hebben. Gantryconfiguraties tonen aan waarom de structurele naam alleen niet bepaalt welke asfunctionaliteit beschikbaar is.
Oriëntatie beïnvloedt de toegankelijkheid en het afvoeren van spaanders, maar uitsparingen en opspanningen kunnen spaanders nog steeds opsluiten. Onze vergelijking tussen verticaal en horizontaal frezen onderzoekt deze instelafwegingen gedetailleerd. Hier is de volgende vraag welke beweging de geselecteerde configuratie daadwerkelijk ondersteunt.
Scheid het aantal assen duidelijk van de manier waarop die assen worden gebruikt.
Drie lineaire assen laten het snijkant zich door een volume verplaatsen. Ze kunnen zowel veel gebogen oppervlakken als vlakke vlakken produceren, mits de vaste gereedschapsoriëntatie de gewenste geometrie bereikt. ‘Drie-assig’ betekent niet ‘alleen vlakke onderdelen’.
Een extra roterende as kan een ander vlak naar de spindel brengen. Afhankelijk van de machine en de besturing kan deze as tussen de sneden in indexeren of tijdens de bewerking in samenhang met de andere assen bewegen. Vijf-assig frezen combineert meestal drie lineaire assen met twee roterende assen; die rotaties kunnen zich in de tafel, in de kop of verdeeld over beide bevinden.
Bij 3+2 positionering stellen de roterende assen een oriëntatie in en blijven tijdens dat verspaningssegment vast. Bij simultane vijf-assige verspaning kan de oriëntatie langs het verspaningspad veranderen. Haas beschrijft beide werkwijzen op zijn universele verspaningscentra. Een schuin geboorde boring heeft mogelijk alleen positionering nodig; een oppervlak dat baat heeft bij voortdurend veranderende gereedschapsoriëntatie stelt een andere eis.
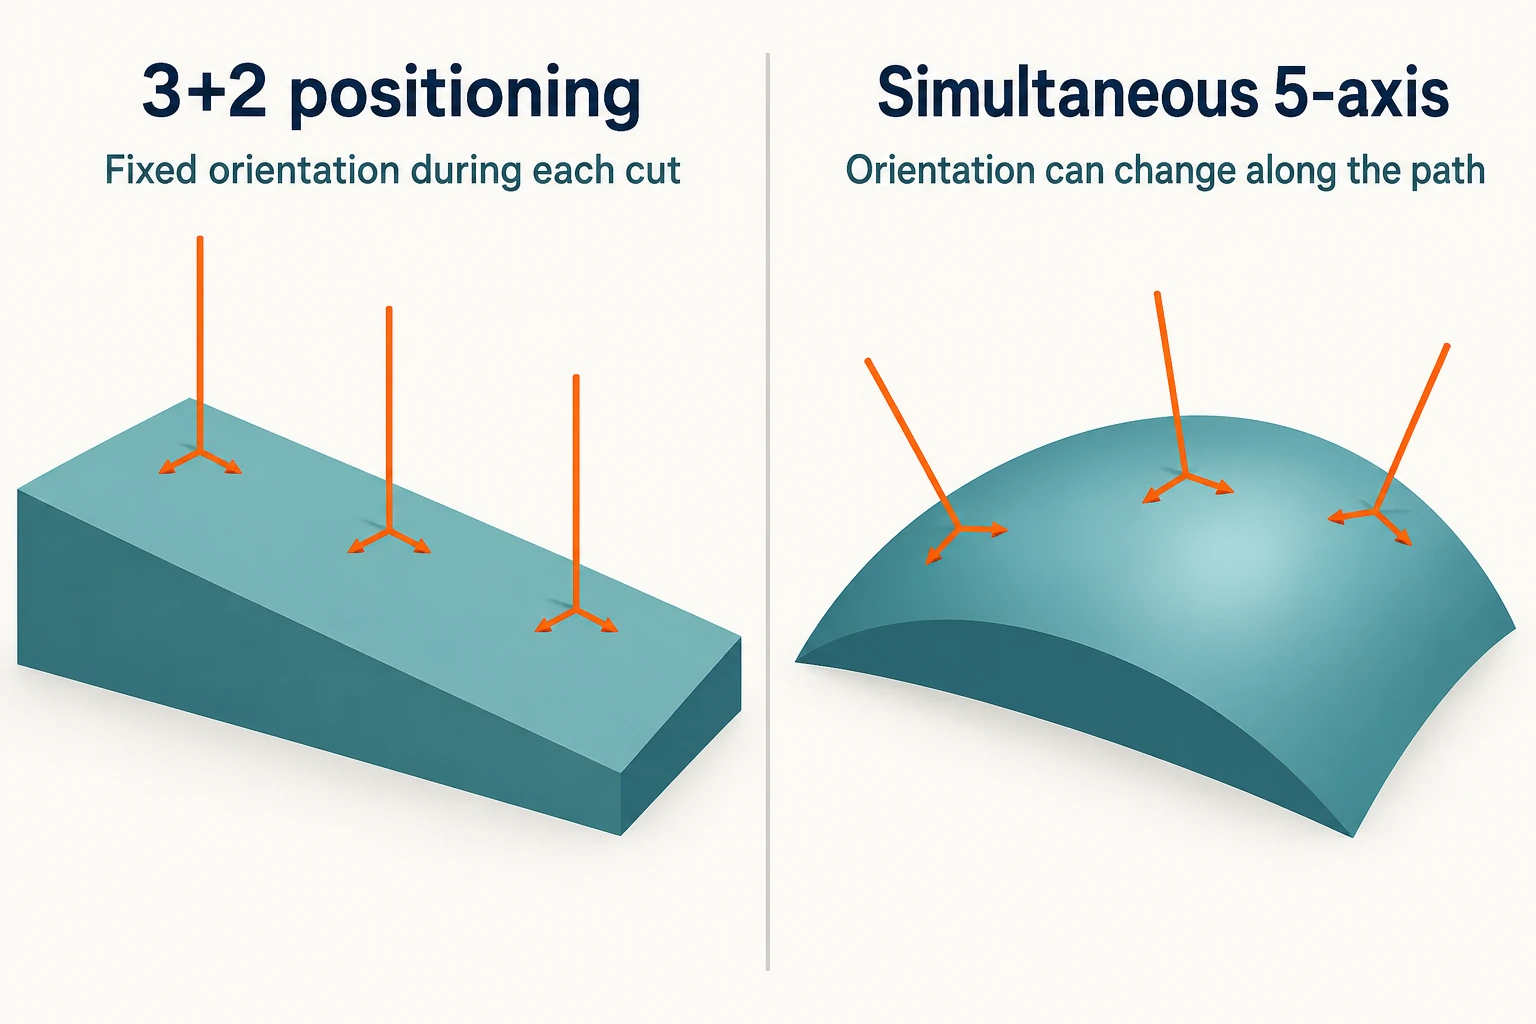
Het verschil ligt in de vereiste relatieve beweging, niet in de bewering dat elke as op elk moment moet bewegen. Controleer ook de ingeschakelde besturingsfuncties, de roterende bewegingsbereiken en de interferentiegrenzen. Een gemonteerde roterende tafel garandeert op zichzelf nog geen gelijktijdige bewerkingsmogelijkheid.
Extra assen kunnen herpositioneringen verminderen of een kortere gereedschapsaanpak toestaan, maar het vastgehouden vlak blijft vastgehouden. Een klem, opspanning of spindelhuis kan nog steeds een oppervlak blokkeren. Vijf-assige toegankelijkheid is daarom een instelmogelijkheid, geen belofte om elk oppervlak in één opspanning te bewerken.
Controleer de ruimte die de volledige opstelling inneemt.
De asverplaatsing geeft de bewegingsafstand aan; de tafelafmeting beschrijft een ondersteunend oppervlak. Geen van beide vormt een volledige specificatie voor de maximale onderdeelafmeting. Begin met het uitgangsmateriaal en de opspanning samen, voeg daarna de houder, de frees en de naderingsbewegingen toe, evenals eventuele ruimte die nodig is voor rotatie.
De verticale vrije ruimte is bijzonder gemakkelijk verkeerd te lezen. Bij een vereenvoudigde verticale opstelling moet de spindelpeillijn zich boven het doeloppervlak bevinden met een afstand gelijk aan de peillengte van de gereedschapsopbouw. Het verhogen van het werkstuk op een opspanning verandert deze positie. Ook een lange boor heeft vrije ruimte boven het werkstuk nodig voordat deze in een gat ingaat. Daarom moeten de afstand tussen spindel en tafel, de gereedschapslengte en de asverplaatsing gezamenlijk worden gecontroleerd.
Bij roterend werk kan een hoek die vrij is van de behuizing wanneer het onderdeel rechtop staat, naar buiten zwaaien wanneer het wordt gekanteld. De bruikbare ruimte kan verder krimpen zodra de spindelkop en gereedschapshouder zijn meegerekend. Haas’ richtlijnen voor vijf-assige opspanning benadrukken specifiek de noodzaak van voldoende vrijheid bij indexering; een eenvoudige begrenzende doos rond het blote onderdeel is daarvoor onvoldoende.
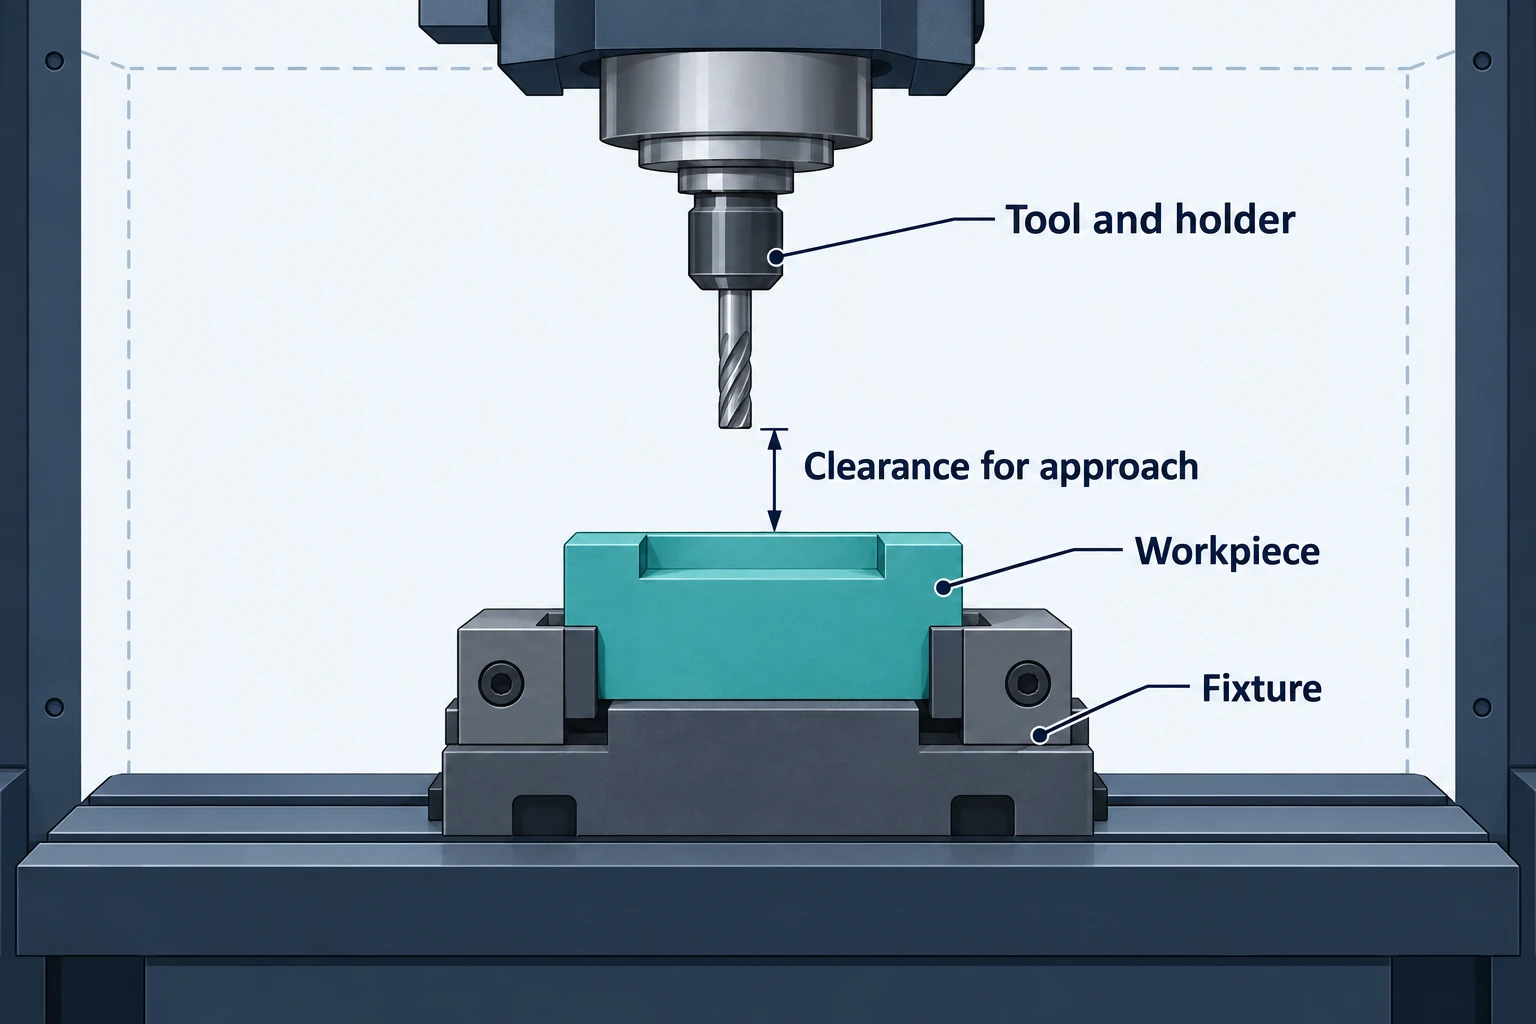
De belastingslimieten van de tafel of pallet omvatten de spanvorziening en al het ondersteunde werk. Roterende systemen kunnen ook beperkingen opleggen aan de belastingsverdeling of het kippend moment. Een onderdeel dat binnen de lineaire asverplaatsingen past, lost deze afzonderlijke limieten niet op.
Een nuttige controle van de opstelling beantwoordt drie vragen:
- Kan de assemblage worden ondersteund?
- Kan elke vereiste gereedschapspositie worden bereikt?
- Kan het gehele benaderings- en heroriëntatiepad vrij blijven van omliggende apparatuur?
Gebruik bij nauwe ruimten de werkelijke machine-, span- en gereedschapsopnamegeometrie tijdens de controle.
Pas de spindel en het gereedschappakket aan op de bewerking.
Het maximale toerental van de spindel is slechts één onderdeel van het snijdsysteem. Een kleine frees en een grote vlakfrees draaien bij dezelfde omtrekssnelheid met verschillende toerentallen. Hun belastingsvereisten hangen ook af van het materiaal, de ingreep en de gewenste verspaningssnelheid.
Vergelijk het koppel en het vermogen van de spindel over het relevante toerentalbereik, in plaats van alleen het maximale toerental (rpm) of het piekvermogen. Continue en kortstondige waarden verschillen van elkaar. De hoogste vermogenswaarde in een brochure is mogelijk niet beschikbaar bij het toerental dat nodig is voor een bepaalde bewerking.
Naast de spindel zijn ook de gereedschapshouder, de gereedschapsinterface en de uitsteeklengte van belang. Een smalle opening kan weliswaar de frees toelaten, maar de bredere houder blokkeren. Het verlengen van de frees kan het bereik verbeteren, maar verlaagt tegelijkertijd de stijfheid van de gehele opstelling. Sandvik’s richtlijnen voor trillingsbeheersing beschouwen het gereedschap, de houder, de machine, het werkstuk en de opspaninrichting als onderdelen van één en hetzelfde stabiliteitsprobleem. Dat leidt tot een afweging tussen vrijheid, trillingen en toegestane verspaningsvoorwaarden; een grotere machine lost dit probleem niet automatisch op.
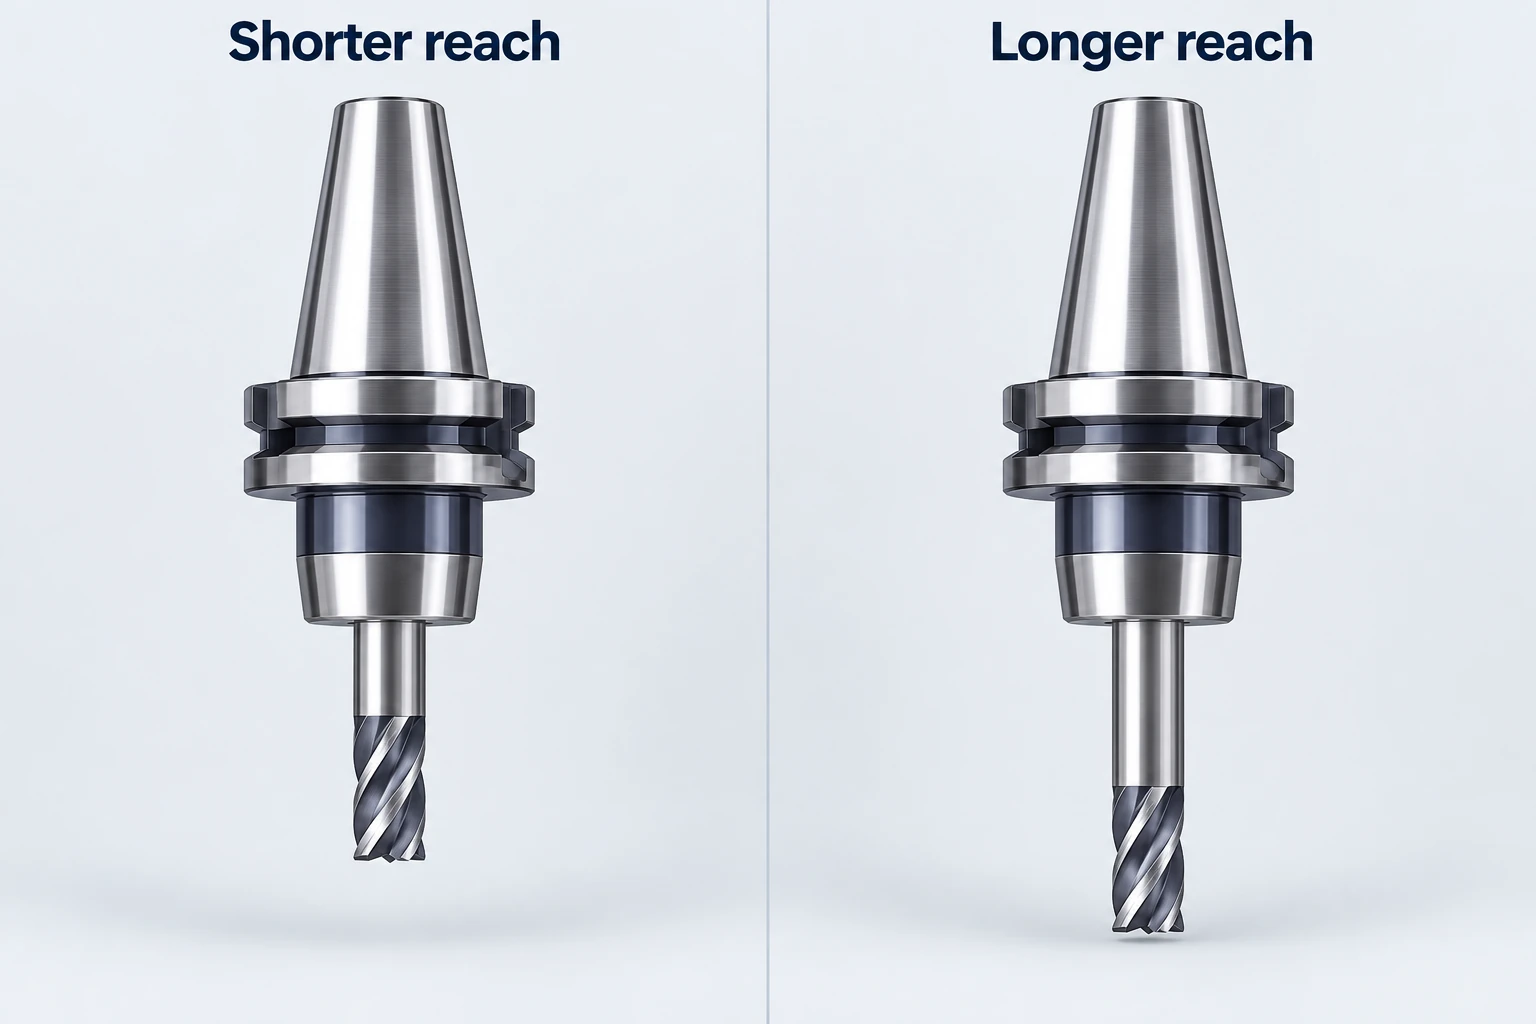
Ook de gereedschapsopslag kent eigen beperkingen. Controleer de lengte, diameter en massa van de gereedschappen, inclusief de invloed van te grote gereedschappen op aangrenzende vakken. Een nominale magazijninhoud betekent niet dat elk vak tegelijkertijd het grootst toegestane gereedschap kan bevatten. Ook gereedschappen voor tasten, afronden of vervanging nemen capaciteit in beslag.
Ten slotte moet de koelvloeistof- en spaanafvoer worden afgestemd op de bewerking. Koelvloeistof door het gereedschap, indien ondersteund door zowel de machine als het gereedschap, is één optie; deze wordt echter niet impliciet geboden door de aanwezigheid van een koelvloeistofslang aan de behuizing. Een lange onbewaakte cyclus vereist ook een geloofwaardig plan voor spaanafvoer en voor versleten of gebroken gereedschappen.
Maak onderscheid tussen bewerkingsmogelijkheden en productiecapaciteit
Een palletwisselaar brengt een voorbereide opspanning en een werkstuk in de machine. Een palletpool bevat meerdere voorbereide opdrachten. Een robot kan individuele grondstoffen of afgewerkte onderdelen laden. Deze systemen wijzigen de handlings- en planningsprocessen, terwijl de spindel, assen en opspanning van de machine nog steeds bepalen welke bewerking uitvoerbaar is.
Met een geschikte tweepostopstelling kan één pallet buiten de machine worden voorbereid terwijl de machine op een andere pallet werkt. Het voordeel hangt af van de mate waarin de voorbereidingstijd, de bewerkingstijd en de wisseltijd overlappen. Als de externe taak langer duurt dan de cyclus, kan de spindel nog steeds moeten wachten. Als de bewerkingstijd overheerst, kan snellere belading de productie minder sterk verhogen dan verwacht.
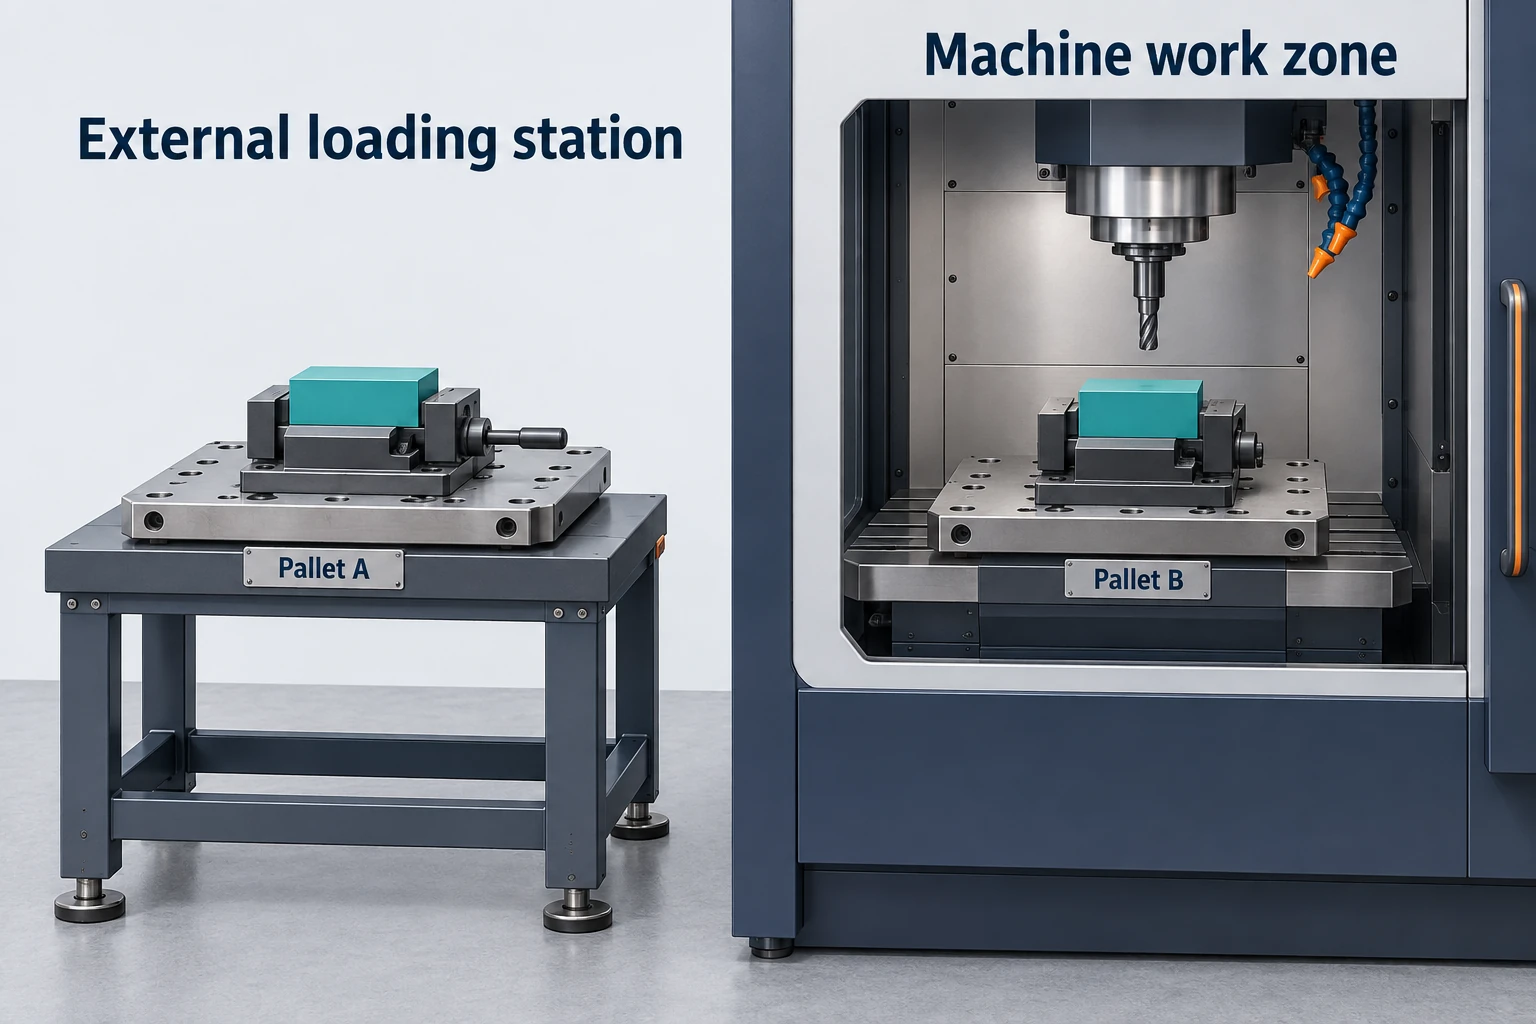
Mazaks assortiment voor automatisering van verspaningscentra omvat verschillende systemen voor werkstuk- en pallettransport. Het nuttige onderscheid ligt in wat elk systeem precies kan afhandelen, niet in een universele drempelwaarde voor batchgrootte. Herhaald werk kan gerechtvaardigd worden door herbruikbare opspaninrichtingen en vooraf ingestelde gereedschapssets; gevarieerde korte series profiteren daarentegen meer van flexibiliteit.
Automatisering brengt ook procesafhankelijkheden aan het licht. De volgende pallet vereist het juiste programma, de juiste compensaties en gereedschappen; de opdracht vereist voldoende spaanruimte, gereedschapslevensplanning en geschikte controles. Het toevoegen van een palletpool lost geen instabiel snijproces of een spanmiddel op dat het onderdeel vervormt.
Houd bewegingsnauwkeurigheid van de machine en nauwkeurigheid van het afgewerkte onderdeel gescheiden
Positienauwkeurigheid betreft hoe nauwkeurig een as een opgegeven positie bereikt onder de genoemde testomstandigheden. Herhaalbaarheid betreft de spreiding bij het terugkeren naar een positie. Een beweging kan consistent worden herhaald, terwijl deze toch een offset vertoont ten opzichte van de gewenste locatie. De specificaties van Mazak’s HCN NEO, bijvoorbeeld, onderscheiden deze metingen en geven de machine- en temperatuurvoorwaarden aan waaronder hun voorbeeldresultaten zijn verkregen.
Een afgewerkte functionaliteit wordt beïnvloed door meer factoren: machinegeometrie en thermisch gedrag, snijkrachten, gereedschapsslijtage, uitlijning van het spanmiddel en beweging van het werkstuk. Een herhaalbaarheidswaarde kan niet eenvoudig worden overgenomen als tolerantie voor een onderdeel. Evenmin impliceert een fijne stapgrootte op de besturingsweergave automatisch equivalente fabricagenauwkeurigheid.
Meetprobing ondersteunt de opspanning van het werkstuk en geselecteerde kenmerkcontroles; geschikte gereedschapinstelsystemen kunnen ook gereedschappen controleren. Het werkt nog steeds binnen een meetstelsel: machinefouten, probe-calibratie, temperatuur en bemonsteringsfrequentie beïnvloeden het resultaat. Bepaal hoe elk kritiek kenmerk wordt gecontroleerd, inclusief de toestand ervan na loskoppeling van de opspaninrichting of na latere bewerking. Gegevens van de machine zelf kunnen acceptatie ondersteunen wanneer de methode geschikt is en gevalideerd; zij vervangen niet automatisch elke eindinspectie.
Een praktische configuratiebeoordeling voor één behuizing
Neem een behuizing met een bovenzak, zijpoorten, een schuin gat en een onderzijde positioneringsvlak. Het doel is om configuratiebehoeften te identificeren voordat een machine wordt toegewezen — niet om een definitief procesplan vast te leggen.
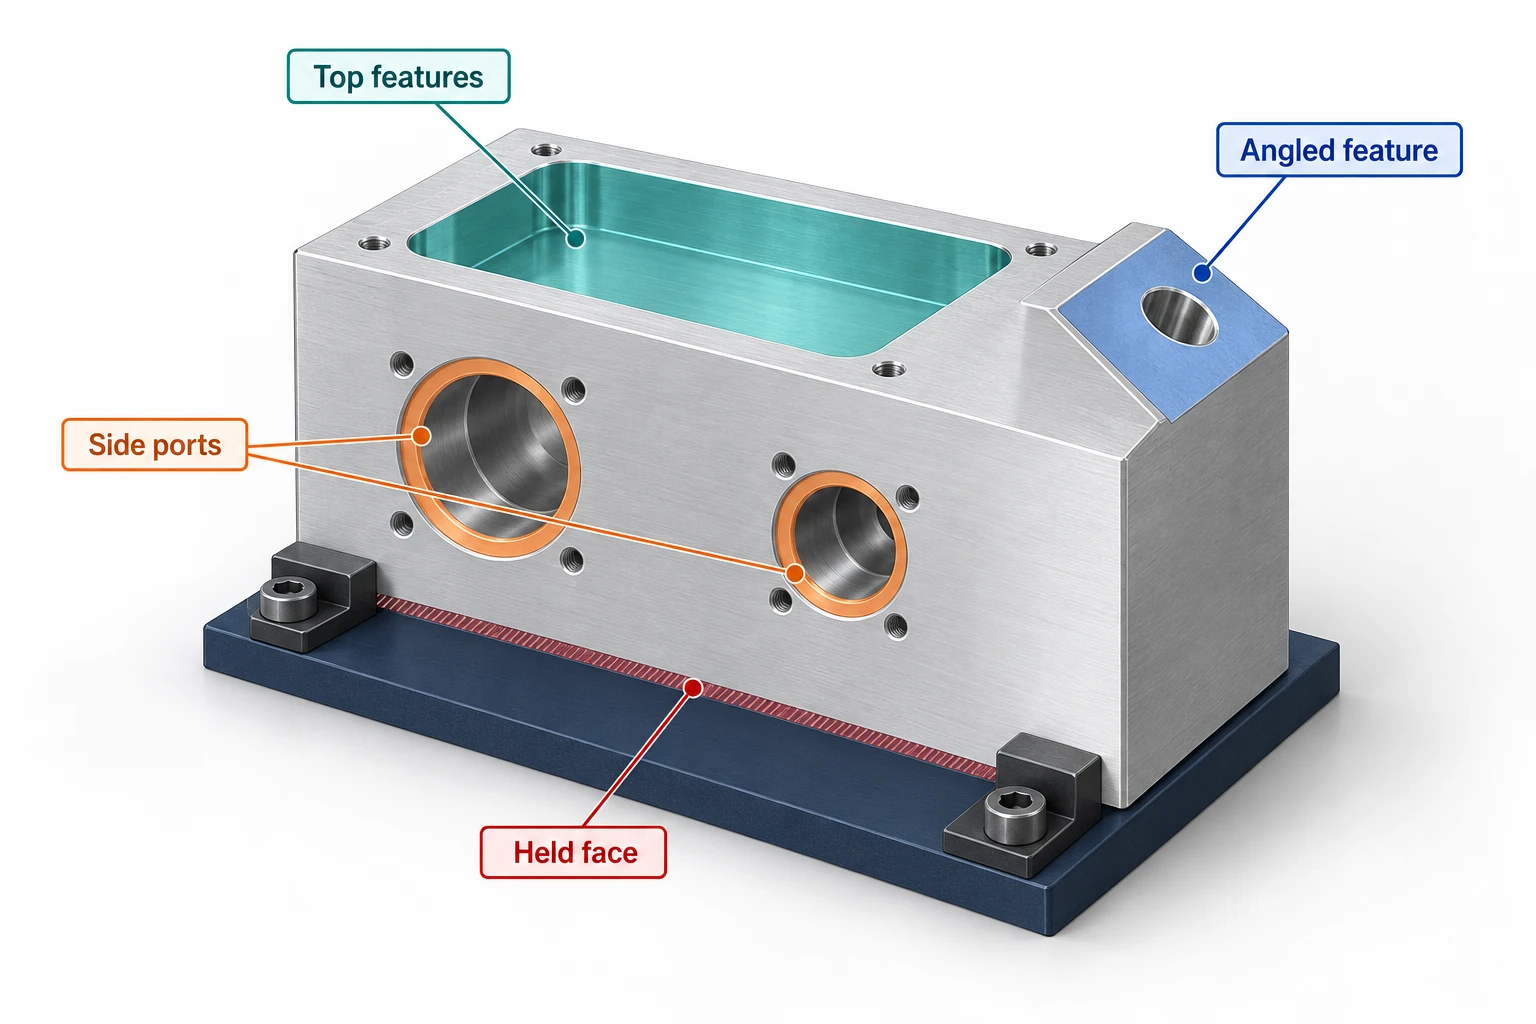
| Vereiste | Te onderzoeken configuratie | Wat kan het nog steeds verhinderen om te functioneren |
|---|---|---|
| Bovenzak en montagekenmerken | Vaste-oriëntatie freesbewerking met geschikte gereedschappen en ondersteuning. | Diepe wanden, interferentie van de gereedschapshouder of onvoldoende ondersteuning. |
| Zijpoorten | Aanvullende opspanningen, een indexeerbare HMC of een VMC met roterende as. | Klemmen die de poorten verbergen; onzekerheid over de onderlinge relaties van kenmerken na herpositionering. |
| Gat in een schuin vlak | Een speciale schuine opspanning of positionele roterende toegang. | Onvoldoende aanrijvingsruimte of roterende bewegingsruimte; gelijktijdige beweging is niet vereist alleen omdat het gat schuin is. |
| Onderzijde positioneringsvlak | Een opspanstrategie die het toegankelijk laat, of een latere opspanning. | Het vlak dat wordt gebruikt om de eerste opspanning te realiseren, mag niet worden bewerkt via de opspanning. |
| Herhaalde productiebatchen | Herbruikbare opspanningen, voldoende gereedschapsvoorraad en geschikte laadautomatisering. | Knelpunten bij de voorbereiding, beperkingen door gereedschapslevensduur of onvoldoende spaanafvoer. |
| Nauw verwante kritieke kenmerken | Een gecontroleerde referentiestrategie en een passend meetplan. | Thermische, snij- of klemeffecten die niet worden weerspiegeld in de positieerprecisiespecificaties van de machine. |
Deze beoordeling levert een nuttig configuratieoverzicht op: vereiste toegang, bruikbare ruimte, snijvereisten, hanteringsbehoeften en verificatiemethode. Meer dan één machineopstelling kan hieraan voldoen. De keuze hangt dan af van de volledige bewerkingsroute, het beschikbare gereedschap en de bestelhoeveelheid. Voor de opties met rotatietoegang in deze behuizingbeoordeling wordt het gerelateerde procesbereik beschreven op de pagina over vijfassige verspaning.
Vragen over CNC-bewerkingscentra
Is een CNC-bewerkingscentrum hetzelfde als een CNC-freesmachine?
De termen overlappen. Een bewerkingscentrum combineert meestal CNC-freescapaciteit met automatisch gereedschapswisselen, zodat meerdere bewerkingen in één opspanning kunnen worden uitgevoerd. De term ‘CNC-freesmachine’ is breder; de naam alleen impliceert niet noodzakelijkerwijs gereedschapswisselen, rotatieassen of palletfuncties.
Zijn verticale, horizontale en vijfassige bewerkingscentra afzonderlijke typen?
Ze beschrijven verschillende configuratielagen. Verticaal en horizontaal verwijzen naar de basisopstelling van de spindel; vijfassig beschrijft gecontroleerde beweging. Een verticale machine kan vijfassige capaciteit hebben, en een horizontale machine kan extra rotatieassen bevatten. Controleer de werkelijke opstelling en de ingeschakelde functies.
Betekent vijfassige bewerking altijd simultaan snijden?
Nee. Bij 3+2-positionering stellen twee rotatieassen een oriëntatie in vóór een snijsegment en blijven deze tijdens dat segment vaststaan. Bij simultane vijfassige bewerking kan de oriëntatie langs het bewegingspad veranderen. De vereiste beweging, de machineconfiguratie en de besturing bepalen welke modus beschikbaar en nuttig is.
Kan een bewerkingscentrum ook onderdelen draaien?
Alleen wanneer de machine hiervoor is uitgerust. Cirkelvormige interpolatie met een roterende frees is nog steeds frezen. Draaien op een verspaningscentrum vereist gereedschap, besturing en een machineconfiguratie die specifiek is ontworpen voor het draaiproces; een enkel indexeertafel biedt deze mogelijkheid niet.
Welke specificatie bepaalt het grootste onderdeel dat een machine kan produceren?
Geen enkel getal doet dat. Beoordeel samen het grondmateriaal, de opspanning, de belasting, het gereedschap en de houder, de lineaire en roterende asverplaatsingen, de benaderingspaden en de botsingsvrije ruimte. Een onderdeel kan wel op de tafel passen, maar toch een functie onbereikbaar laten — vooral wanneer de opspanning extra hoogte toevoegt of de opspanning wordt geroteerd.
Technische bronnen
- Haas Automation — Handleiding voor freesmachinisten, ‘Inleiding’; Gantry-serie; GM-2-5AX; PMC-500SS; 5-assige CNC-frezen. Machineopbouw, structurele opstellingen en rotatietoegang.
- Makino — Verticale verspaningscentra: Verhoging van de winstgevendheid van de werkplaats via keuze en inzet van machines (2021). Spindel-, gereedschap- en opspanningsoverwegingen.
- Sandvik Coromant — Hoe trillingen bij frezen te verminderen; formules en definities voor frezen. Relaties tussen gereedschapslengte, stijfheid en snijsnelheid.
- Mazak — Horizontale verspaningscentra HCN NEO; automatiseringssystemen voor verspaningscentra. Opgegeven specificaties voor machinebewegingen en configuraties van handlingsystemen.
- Renishaw — Machine tool-probes voor het instellen en inspecteren van werkstukken; TE415 Probe Calibration; Post-process Monitoring. Meetbereik en kalibratie.
- DMG MORI — DMU 340 P (FD). Een bewerkingscentrumconfiguratie die is uitgerust voor draaien.
Over VETCNC
VETCNC combineert een familieachtergrond in de maakindustrie met online CNC-inkoop. Kevin heeft tien jaar ervaring in de CNC-sector en werkt samen met de fabrieken van zijn familie in China en een breder partnernetwerk. Het doel is om de productieafspraken, technische eisen en verantwoordelijkheden duidelijk te maken voordat een bestelling wordt geplaatst.
Lees Kevins verhaal →


