Tässä artikkelissa
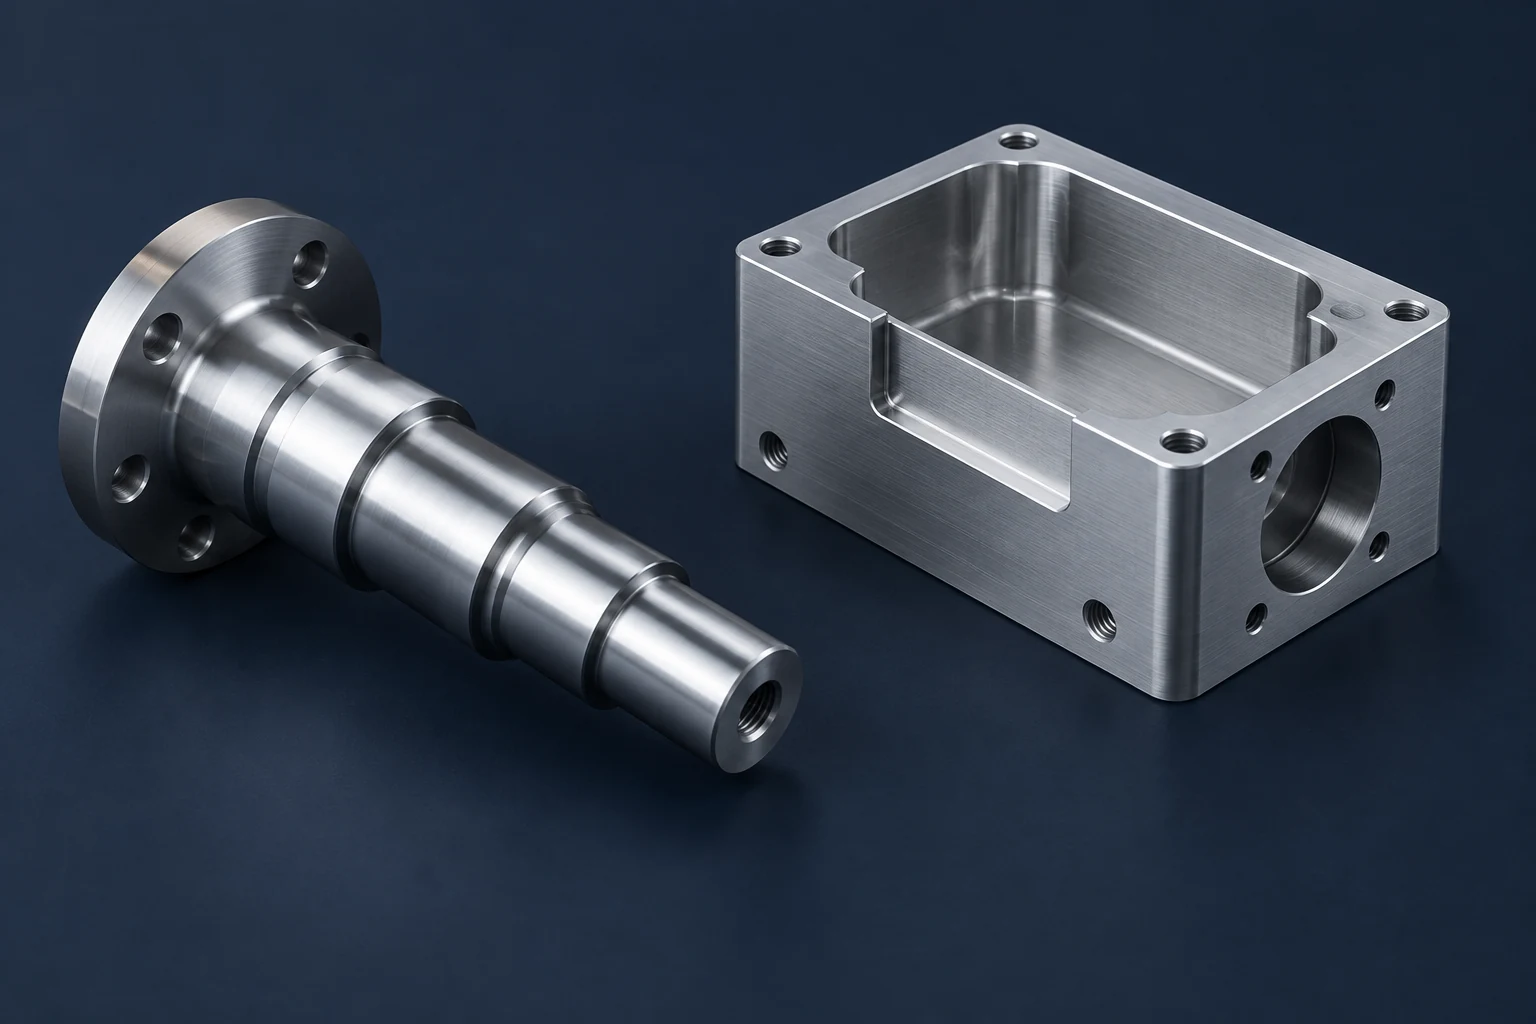
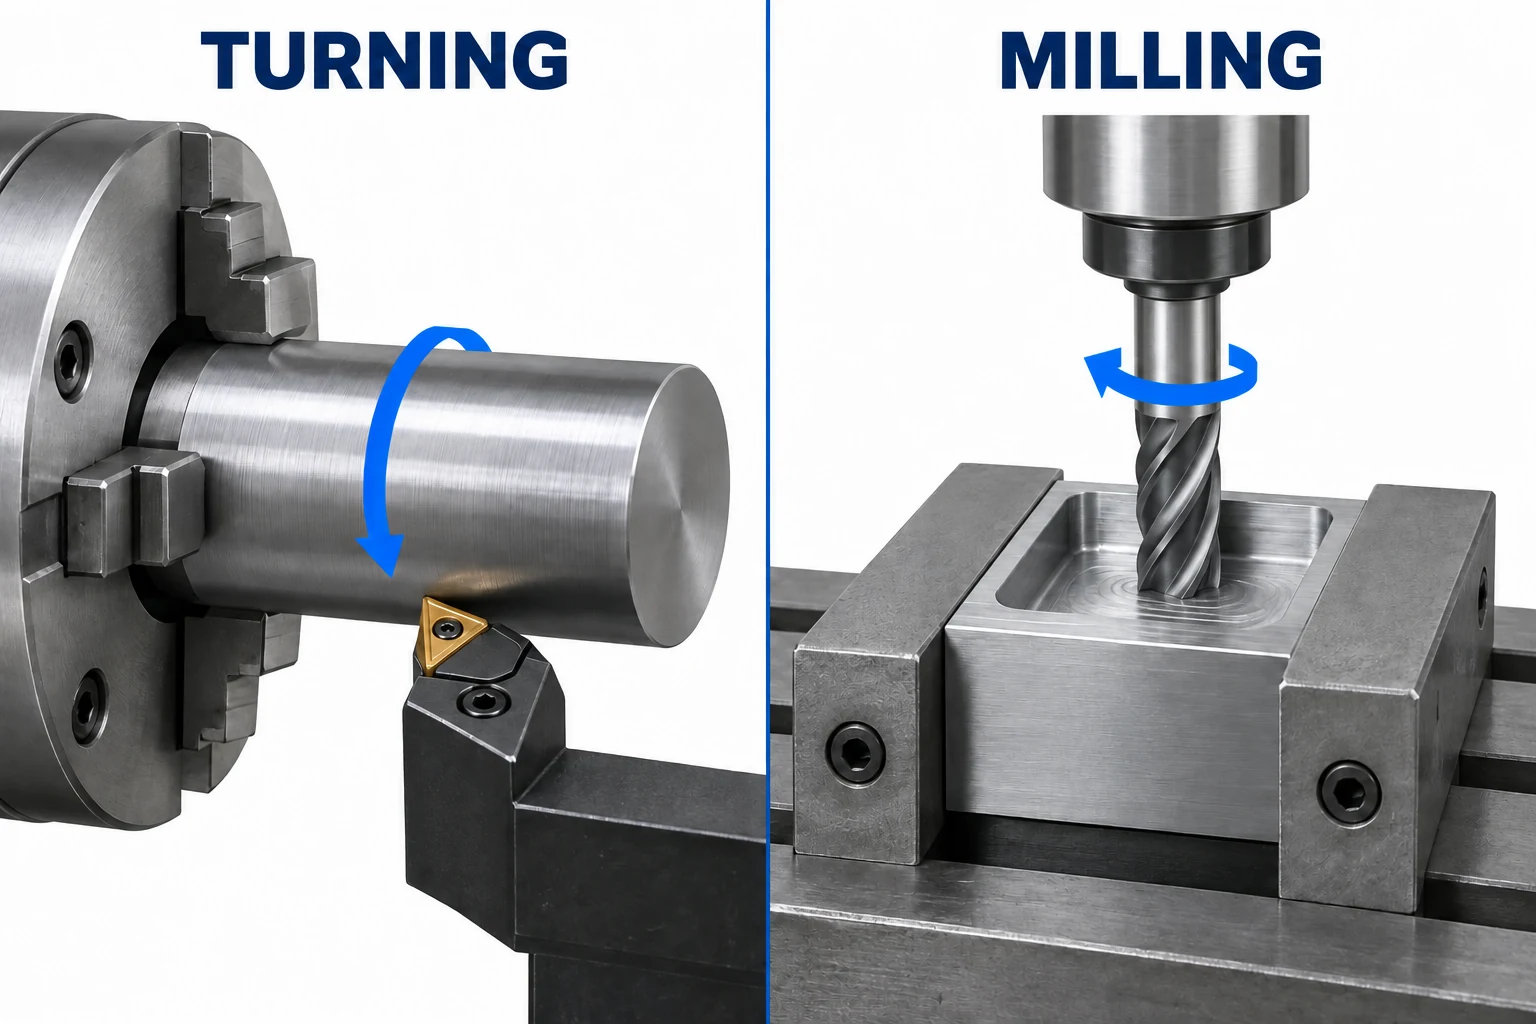
CNC-sorvauskone pyörittää työkappaleita normaalisti vastakkain leikkaustyökalua, joka ei pyöri. CNC-jyrsinkone puolestaan pyörittää leikkuutyökalua ja liikuttaa sitä kiinnitetyn työkappaleen suhteen. Tämä ero tekee sorvauksesta luonnollisen lähtöpisteen akselien, putkien ja muiden yhden akselin ympärille järjestettyjen piirteiden valmistukseen; jyrsintä puolestaan on luonnollinen lähtöpiste taskujen, tasojen ja useiden pintojen kattavien piirteiden valmistukseen. Osan, jossa on molempia piirteitä, saattaa vaatia molemmat prosessit. [1]
Koneistetun komponentin tapauksessa hyödyllinen kysymys on, mikä valmistusreitti tuottaa sen tärkeimmät piirteet vakaa tuenta, selkeä työkalun pääsy ja hallittava määrä asetusten vaihtoja. Ulkoinen siluetti on vain ensimmäinen vihje.
Kuinka työkalun liike vaikuttaa valmistettavissa oleviin muotoihin
Tavallisessa sorvauksessa työkalu etenee pyörivän osan akselin suuntaisesti tai poikittain akselin suhteen. Etenevä liike akselin suuntaisesti pienentää ulkohalkaisijaa; poikittainen eteneminen päätyyn tuottaa pinnan. Poratyökalulla voidaan valmistaa sisähalkaisija. Nämä toiminnot sopivat piirteisiin, jotka jakavat keskiviivan, kuten portaatut halkaisijat, olakkeet ja urat. Oppaamme -sorvaustoiminnoista selittää näitä leikkauksia yksilöllisesti. [2]
Jyrsinnässä työkalu voi seurata polkua pinnan yli, profiilin ympäri tai taskun läpi. Työkappale pysyy kiinnitettynä, mutta se ei välttämättä ole paikallaan: pöytä voi siirtyä, ja pyörivä akseli voi indeksoida tai kiertää sitä. Myös pyöreä työkalupolku mahdollistaa pyöreän aukeaman valmistuksen jyrsimellä. Siten ”pyöreä ominaisuus” ei aina tarkoita ”sorvausta”. [3] CNC-jyrsintäprosessin opas käy läpi näitä liikkeitä työkalun ja työkalupolun valintojen kautta.
Sovita prosessi osan ominaisuuksiin
Aloita pinnoiden kanssa, jotka määrittelevät komponentin toiminnan. Suuri pyöreä ääriviiva saattaa olla vähemmän tärkeä kuin sen sisällä olevat taskut; suorakulmainen liitoslaatta saattaa olla toissijainen verrattuna siihen poraukseen ja laakeristoihin, joita se tukee.
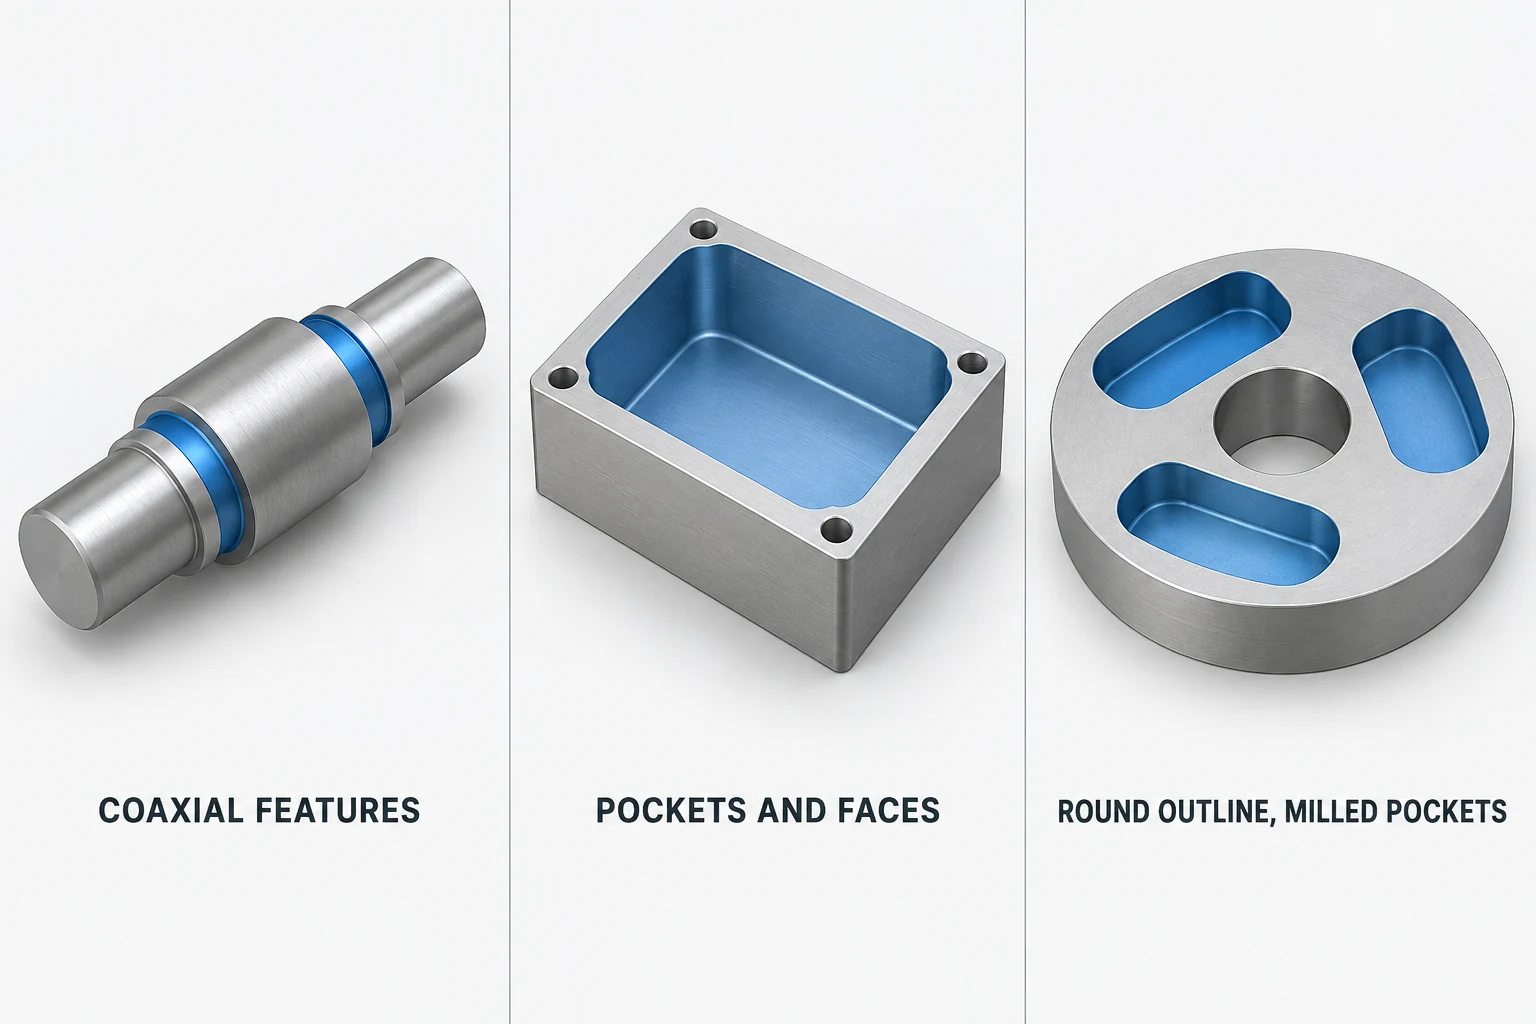
| Osan vaatimus | Todennäköinen aloitusreitti | Mitä voisi muuttaa reitin? |
|---|---|---|
| Portaatun akselin olakkeet ja kehän suuntaiset urat | Sorvaus | Tasot, risteävät reiät tai avainurut lisäävät koneistusoperaatioita; ohuet osat vaativat sopivaa tukea. |
| Kannenmuotoinen osa, jossa on aksiaalinen poraus ja ulkohalkaisija | Sorvaus ja sisäkoneistus | Ohut seinämä, vaikea pääsy poraukseen tai myöhempäinen käsittely saattavat muuttaa kiinnitystapaa ja viimeistelyjärjestystä. |
| Kotelo avoimilla lokeroilla, kiinnityspinnoilla ja erillään sijaitsevilla rei’illä | Jyrsintä | Syvät taskut ja esteelliset pinnat saattavat vaatia eri työkaluja, eri kappaleen asennetta tai toista prosessia. |
| Ympyränmuotoinen levy useilla taskuilla ja kiinnitysrei’illä | Jyrsintä voi valmistaa suurimman osan piirteistä. | Vaativan ulkohalkaisijan tai porauspinnan ja pään välisen suhteen saattaa perustella sorvausoperaation. |
| Liittimellinen akseli reikäkuvion ja kiinnityspintojen kanssa | Sorvaus ja jyrsintä yhdessä | Vertaa siirtoa jyrsimeen sopivasti varustetun sorvauskeskuksen kanssa. |
Tämä on piirteiden perusteella laadittu lyhennetty luettelo, ei kiinteä reitityssääntö. Esimerkiksi pieni suorakulmainen raaka-aine voidaan kiinnittää sopivaan sorvauskiinnittimeen, ja jyrsin voi muotoilla sylinterimäisen pinnan. Kysymys on siitä, onko tämä lähestymistapa järkevä koko komponentille.
Kun osaa vaaditaan sekä sorvattavaksi että jyrstäväksi
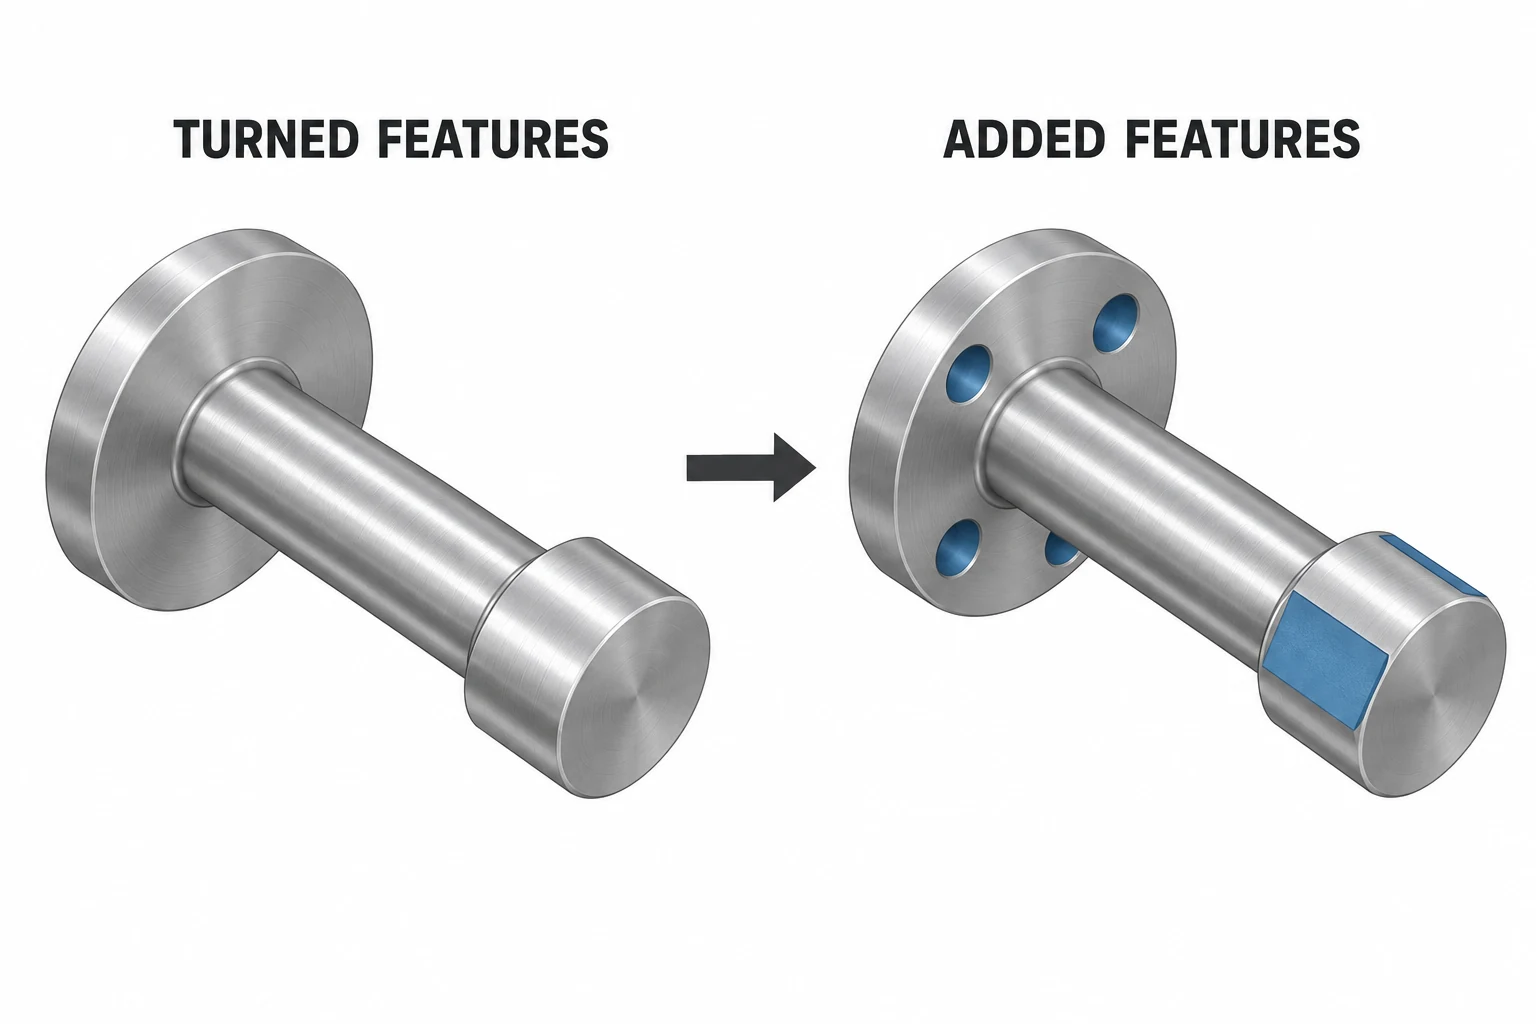
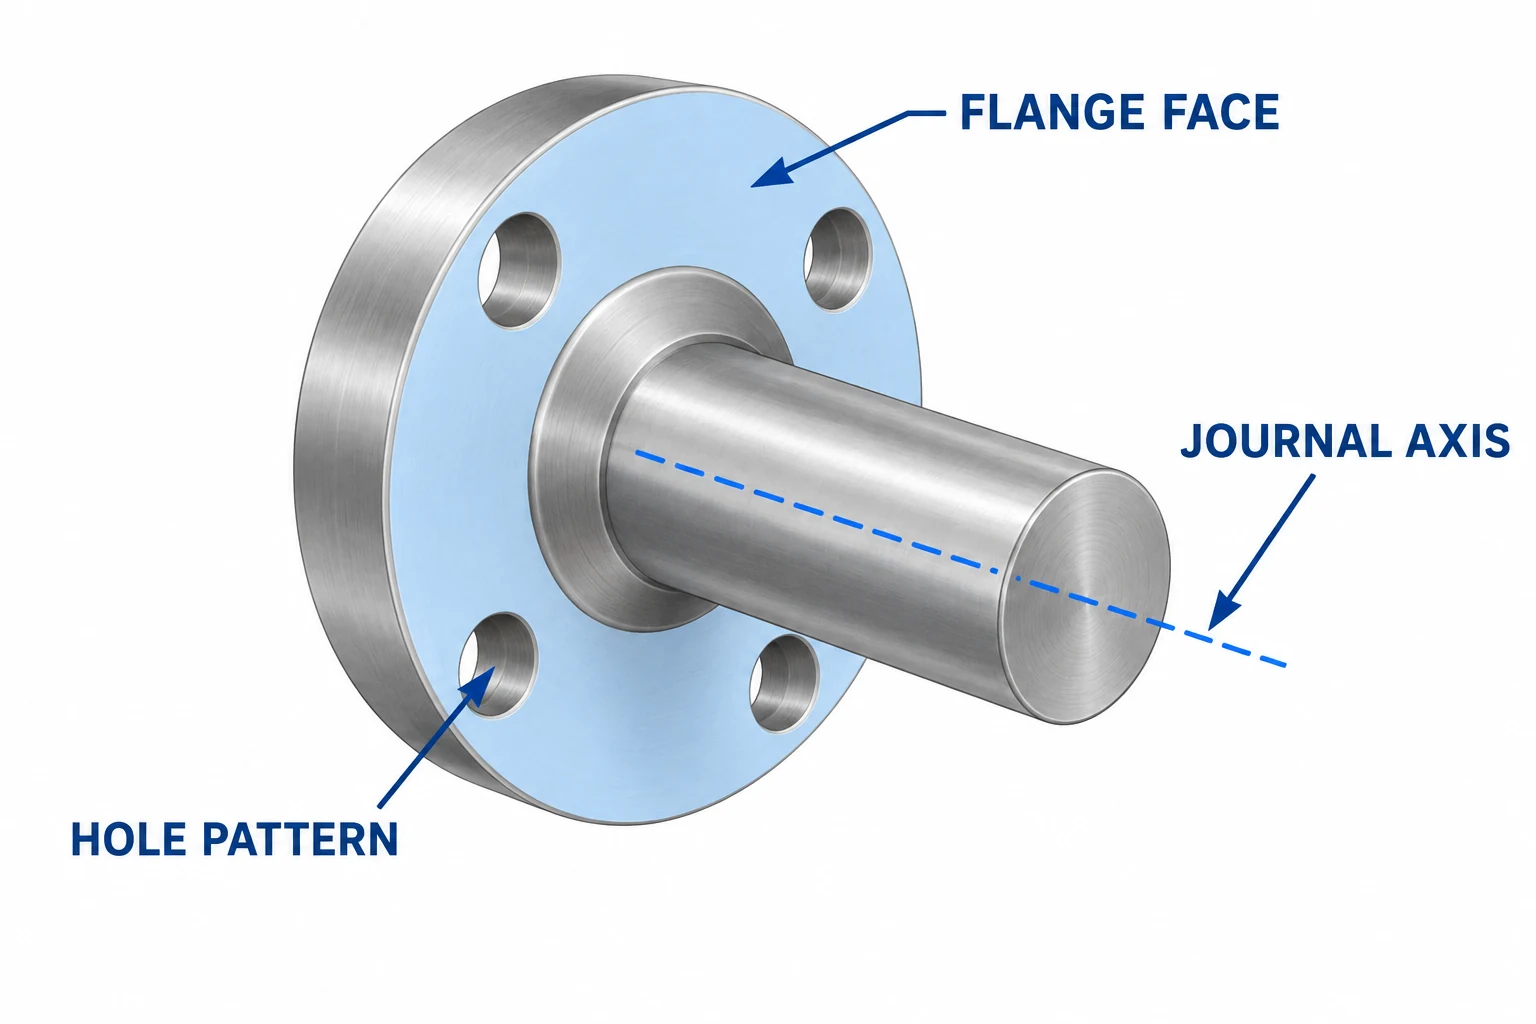
Tarkastellaan liittimellistä akselia, jossa on keskitetty juoksupinta (laakerin istutin), kaksi kiinnityspintaa ja liittimen läpi kulkevia kiinnitysreikiä. Sorvaus voi muodostaa juoksupinnan, liittimen halkaisijan ja pääpinnat. Kiinnityspinnat ja keskitetyt ulkopuoliset reiät vaativat lisätoimenpiteitä. Perussovittelussa tämä tarkoittaa yleensä osan siirtämistä toiseen asentoon.
Sorvauskeskus, jossa on käyttövoimalla varustettu eli elävä työkalujärjestelmä, voi pyörittää poraa tai jyrsintätyökalua. Tarvittavalla pyörivän akselin sijoituksella ja akselikonfiguraatiolla se voi koneistaa valittuja pää- tai säteittäisiä piirteitä, kun osa pysyy kiinnitettynä. Haas dokumentoi elävän työkalujärjestelmän ja C-akselin vaihtoehdon avulla jyrsintää, porausta, kiinnityspintojen koneistusta ja kierreporauksen tekemistä; saatavilla olevat toimenpiteet riippuvat koneen konfiguraatiosta. [4]
Toimenpiteiden yhdistäminen voi poistaa osan siirron ja sen uudelleensijoittelun työn. Se ei kuitenkaan tee kaikista jyrsintätoimenpiteistä tarpeeton. Työkalun saavutettavuus, käytettävissä olevat akselit, kiinnitin tila, leikkuukuorma ja jyrsintätoimenpiteiden määrä ovat edelleen merkityksellisiä. Laajia lokeroita sisältävä osa voi soveltua erilliseen jyrsimeen, vaikka siihen tarvittaisiinkin sorvausta.
Tarkista kiinnitystapa ja ominaisuuksien väliset suhteet ennen tarkkuusvertailua
Eikä ”CNC sorvauskone” eikä ”CNC jyrsin” määritä sitä tarkkuutta, johon valmis osa pääsee. Työkalu, työkappaleen kiinnitys, materiaali, piirteiden geometria, lämpötilaolosuhteet ja tarkastusmenetelmä vaikuttavat kaikki lopputulokseen. Kone voi sijoittaa tarkasti, mutta huonosti tuettu työkappale voi silti liikkua leikkuukuorman alaisena. [3] [5]
Liittimellisessä akselissa tulee selvittää, mikä suhde on kokoonpanossa merkityksellinen. Jos kiinnitysreikäkuvion sijoitus on määritettävä juoksupinnan akselin suhteen, jyrsintäasennossa tarvitaan luotettava tapa määrittää kyseinen akseli. Jos tiivistyspinnan on pyörimisakselinsa suhteen oltava tasainen juoksupinnan suhteen, prosessi ja tarkastussuunnitelma on suunnattava niin, että tämä suhde säilyy ja voidaan tarkistaa. Useiden toisiinsa liittyvien piirteiden koneistaminen yhdessä kiinnityksessä voi vähentää uudelleensijoitteluvirheitä, mutta mittauksia ilman se ei todista lopputulosta.
Tunnistetaan myös ne pinnat, joita käytetään kiinnitykseen. Pyörivän puristimen leuka tai puristin voi peittää koneistettavan piirteen. Ohuet seinämät voivat vääntyä puristusvoiman vaikutuksesta, ja pitkä tuettu osa voi taipua. Toisen asennon käyttäminen on joskus käytännöllisin tapa saada pinta näkyviin tai tukea sitä asianmukaisesti, eikä sitä pidä nähdä vain eliminoitavana kustannuksena. [5]
Vertaa koko valmistusreittiä vaaditulla määrällä
Yksinkertaisemman näköinen koneistusreitti ei aina ole edullisin vaihtoehto. Vertaa samaa materiaalia ja sen tilaa, piirustuksen versiota, määrää, pinnankäsittelyä ja tarkastusvaatimuksia. Ota huomioon ohjelmointi, kiinnittimet, asetukset, leikkausaika, siirrot ja mahdolliset viimeistelytoimenpiteet. Meidän CNC koneistuskustannusopas selittää, miten nämä kohdat vaikuttavat tarjoukseen.
Pienelle erälle tuttu sorvaus- ja jyrsintäreitti voi välttää merkittävää ohjelmointia tai erikoisempaa työkalukokoonpanoa. Toistuville tilauksille integroitu reitti voi hyvittää valmistelukustannuksensa lyhyemmillä käsittely- ja kierrosaikoilla. Nämä ovat arvioitavia vaihtoehtoja, ei yleispätevää kriittistä määrää.
Hyödyllinen vertailu esittää ehdotetut asetukset rinnakkain niiden kriittisten ominaisuuksien kanssa, jotka kunkin asetuksen avulla valmistetaan. Jos yksi reitti on halvempi, tarkista, sisältääkö se samat tarkastus-, jäysteenpoisto-, pinnankäsittely- ja valmiiden pintojen käsittelyvaatimukset. Muussa tapauksessa hinnat voivat kuvata eri toimitustuotteita.
Käytännöllinen järjestys reitin valintaan
- Tunnista hallitsevat ominaisuudet. Erottele halkaisijat ja aksiaaliset pinnat taskuista, tasapinnoista, urista ja keskittämisestä poikkeavista rei’istä.
- Merkitse toiminnalliset suhteet. Näytä, mitkä poratut rei’ät, akselin juuret, pinnat ja reikäpaikat täytyy pitää keskenään suorassa linjassa tai sijainnissaan suhteessa toisiinsa.
- Tarkista pääsy ja tuenta. Harkitse, miten kunkin toimenpiteen kohdeominaisuus saavutetaan ja missä osaa voidaan kiinnittää.
- Vertaa täydellisiä vaihtoehtoja. Arvioi sorvausta, jyrsintää tai yhdistettyä reittiä todellisella tilausmäärällä samoin hyväksyntävaatimuksin.
CNC sorvaus– ja CNC jyrsintä-sivut kuvaavat vastaavia prosessialueita. Määritä valmistusreitti piirustukseen, kun se vaaditaan suunnittelun tai hyväksyntäperusteen mukaan.
Kysymyksiä CNC-sorvaus- ja jyrsinkoneista
Voiko CNC-jyrsin valmistaa pyöreitä osia?
Kyllä. Jyrsin voi koneistaa pyöreitä taskuja, porauksia ja ulkoisia profiileja sopivalla työpolulla ja asennuksella. Osaa, joka koostuu pääasiassa samanakselisista halkaisijoista, voidaan kuitenkin luontevammin valmistaa sorvaamalla.
Voiko CNC-sorvi leikata tasopinnan?
Sorvi, jossa on sopiva elävä työkalujärjestelmä ja pyörivän akselin sijaintiohjaus, voi jyrsiä tasopintoja. Perussorvauskonfiguraatiota ei pidä olettaa kykenevän tähän; osan valmistukseen saattaa edellyttää erillistä jyrsintäasennusta.
Pitäisikö minun määritellä piirustukseen jyrsintä vai sorvaus?
Määrittele ensin geometria, materiaali, toiminnalliset tarkkuudet ja pinnavaatimukset. Lisää prosessivaatimus vain silloin, kun se on välttämätön suunnittelun tai hyväksyntäperusteen kannalta. Muissa tapauksissa anna valmistajan ehdottaa reittiä, joka täyttää kaikki vaatimukset.
Tekniset lähteet
- MIT OpenCourseWare — Sorvi ja Johdatus jyrsimeen. Leikkausliike ja tyypilliset operaatiot.
- Sandvik Coromant — Yleinen sorvaus; ulkoinen sorvaus. Työkalun eteenpäin liikkuminen ja pyörivät ominaisuudet.
- Sandvik Coromant — Mikä on onnistunut jyrsintä? Ominaisuuksien saavutettavuus, komponentin jäykkyys ja prosessin valinta.
- Haas Automation — 4000-rpm:n elävä työkalujärjestelmä C-akselilla. Esimerkki konfiguraatiosta riippuvaisesta toissijaisesta koneistuksesta.
- MIT Center for Bits and Atoms — Subtraktiivinen polun suunnittelu. Leikkausvoimat, työkappaleen kiinnitys ja koneistusstrategia.



