På denna sida
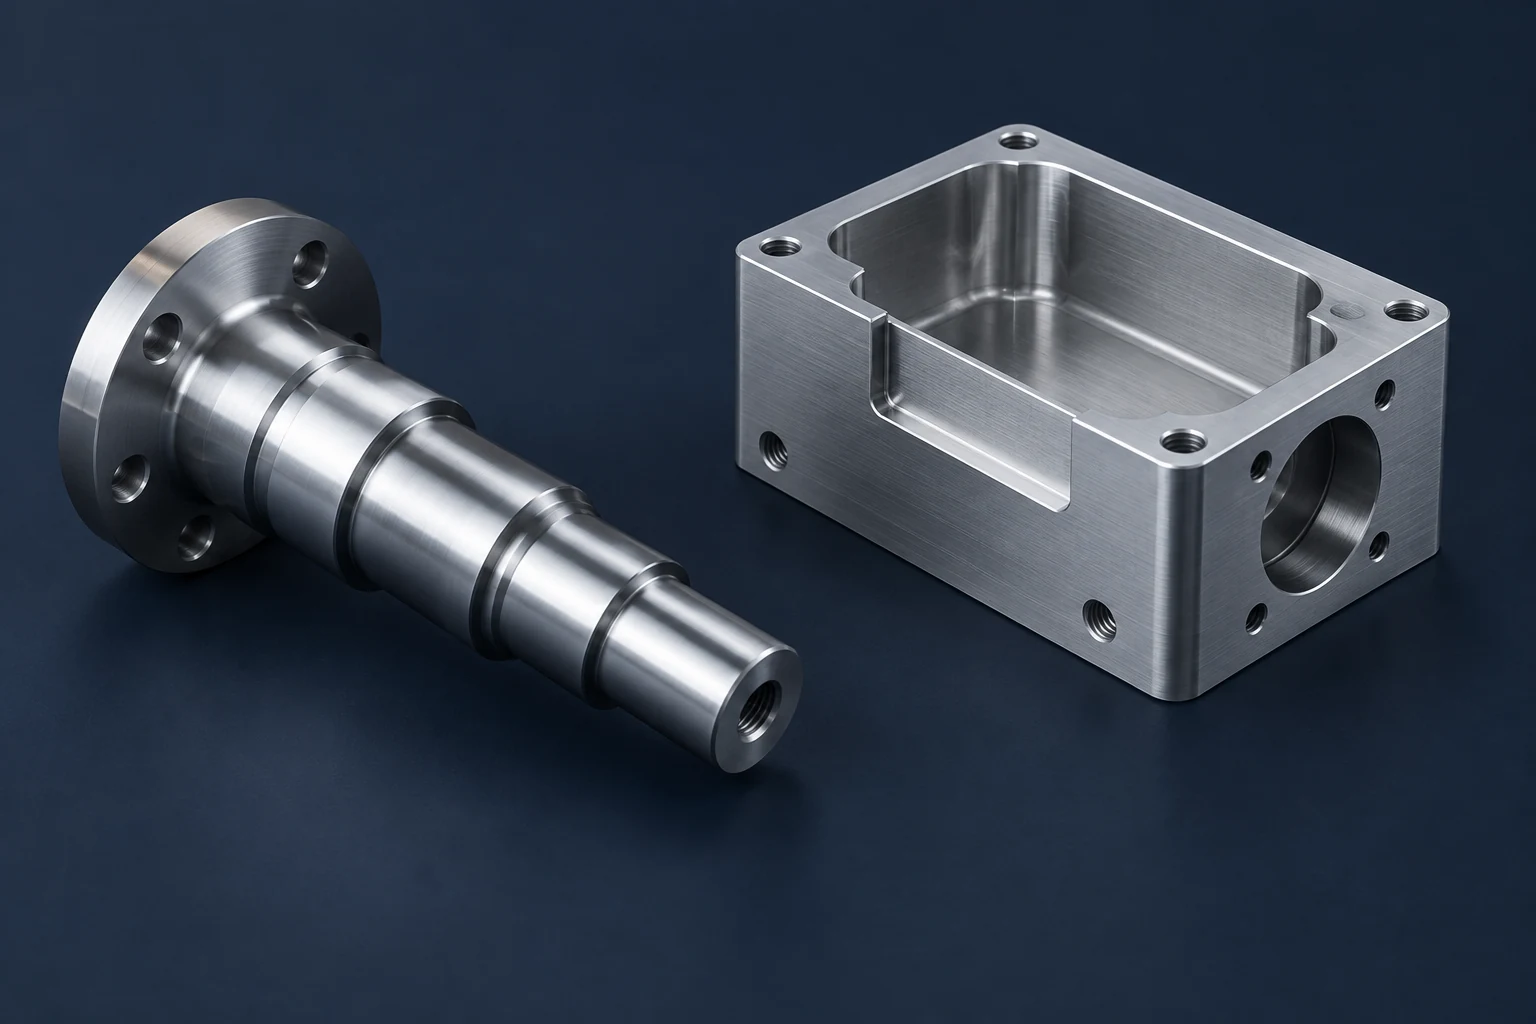
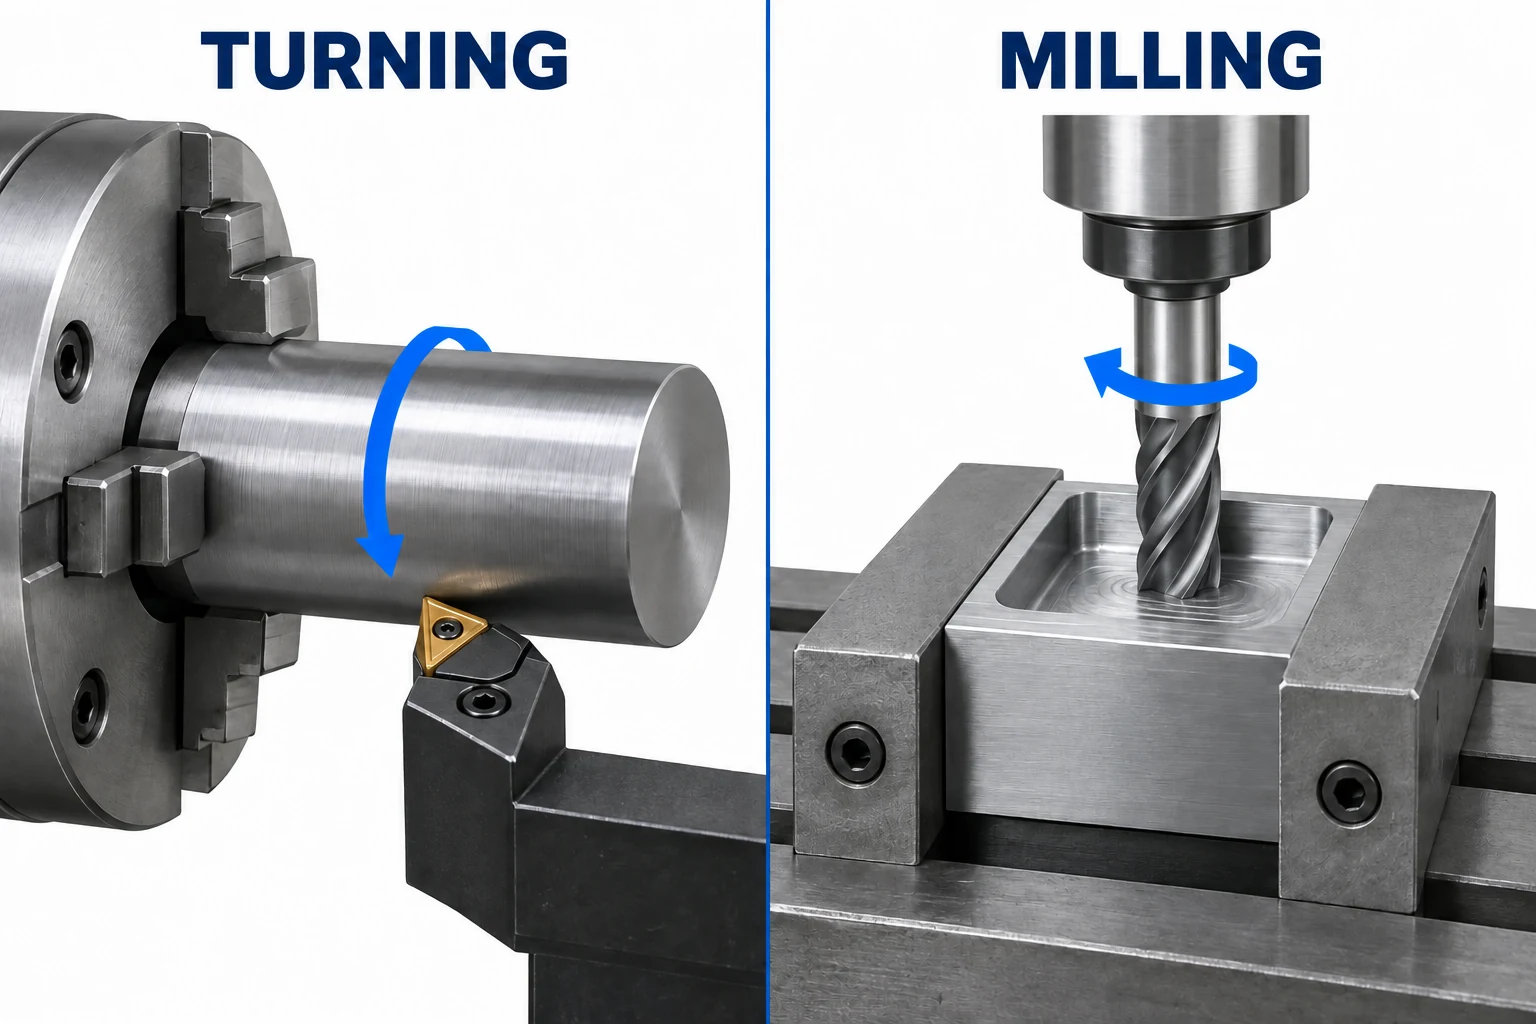
En CNC-svarvmaskin roterar normalt arbetsstycket mot ett skärande verktyg som inte självt roterar. En CNC-fräsrotor roterar fräsen och rör den i förhållande till ett fastspänt arbetsstycke. Den skillnaden gör svarvning till en naturlig utgångspunkt för axlar, mantlar och andra funktioner som är ordnade kring en axel; fräsning är en naturlig utgångspunkt för fickor, plana ytor och funktioner som sprids över flera sidor. Ett komponent med båda typerna av funktioner kan kräva båda processerna. [1]
För en maskinerad komponent är den användbara frågan vilken väg som kan framställa dess viktiga funktioner med stabil stöd, tydlig verktygsåtkomst och ett hanterbart antal monteringspositioner. Den yttre konturen är endast den första ledtråden.
Hur skärningsrörelsen påverkar de former du kan tillverka
Under vanlig svarvning matas ett verktyg längs eller tvärs axeln på ett roterande arbetsstycke. Matning längs axeln kan minska en ytterdiameter; matning tvärs över en ändyta ger en plan yta. Ett borrverktyg kan slutföra en inre diameter. Dessa operationer lämpar sig för funktioner som delar en centrumlinje, inklusive trappade diametrar, axelskultar och spår. Vår guide till svarvoperationer förklarar dessa snitt individuellt. [2]
Vid fräsning kan fräsen följa en bana över en yta, runt en profil eller genom en ficka. Arbetsstycket förblir fastspänt, men är inte nödvändigtvis stillastående: bordet kan translatera, och en roterande axel kan indexera eller vrida det. En cirkulär verktygsväg gör också att en fräs kan framställa en rund öppning. ”Rund funktion” betyder alltså inte alltid ”svarvning”. [3] I guiden till CNC-fräsprocessen följs dessa rörelser genom valet av fräs och verktygsväg.
Anpassa processen till de aktuella funktionerna
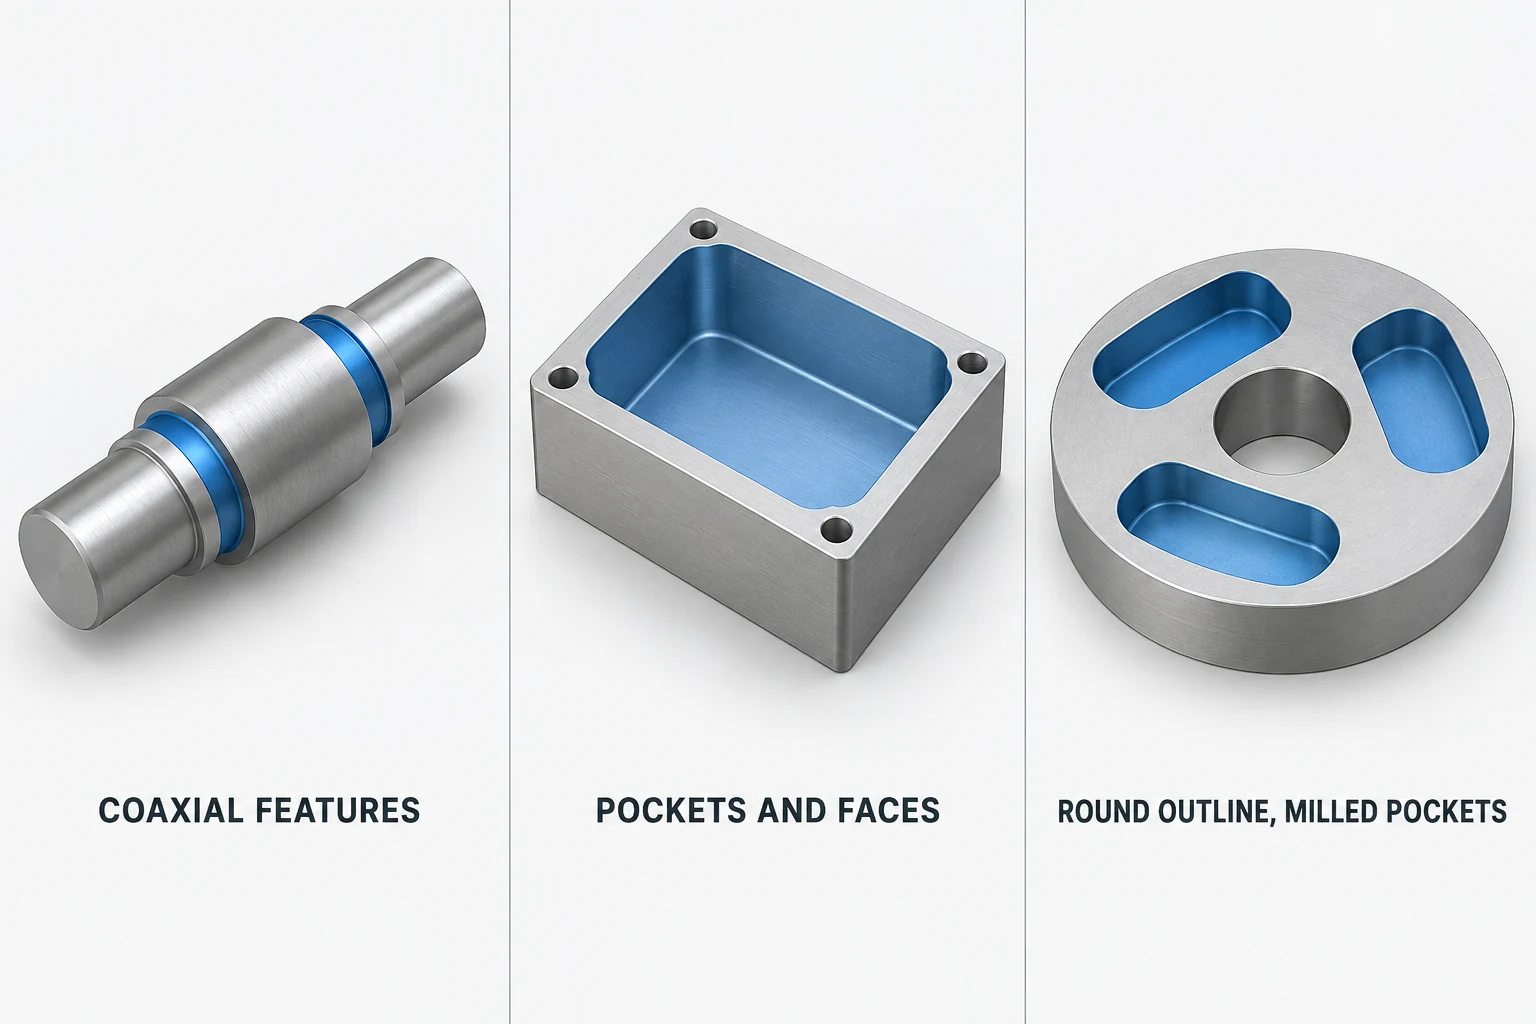
Börja med de ytor som styr hur komponenten fungerar. En stor rund kontur kan vara mindre viktig än fickorna inuti den; en rektangulär fläns kan vara sekundär jämfört med det hål och de lagerytorna den stödjer.
| Komponentkrav | Trolig utgångsväg | Vad kan ändra vägen? |
|---|---|---|
| Trappad axel med axelskultar och omgivande spår | Svarvning | Planheter, tvärborrningar eller nyckelfickor lägger till operationer; smala sektioner kräver lämpligt stöd. |
| Mantel med axialt hål och ytterdiameter | Svarvning och inre bearbetning | En tunn vägg, svår borråtkomst eller en senare behandling kan ändra hållnings- och avslutningssekvensen. |
| Hus med öppna fickor, monteringsytor och separerade hållägen | Fräsning | Djupa fickor och blockerade ytor kan kräva annan verktygsmaterial, orientering eller en annan process. |
| Cirkulär platta med många fickor och monteringshål | Fräsning kan slutföra de flesta funktionerna | En krävande förhållande mellan ytterdiameter eller borrning-till-framsida kan motivera en snurrlåsoperation. |
| Flänsad axel med ett hålmönster och fästplattor för skiftnyckel | Svarvning plus fräsning | Jämför överföring till en fräs med en lämpligen utrustad svarvcenter. |
Detta är en funktionsbaserad kortlista, inte en fast routningsregel. Till exempel kan ett litet rektangulärt blankstycke hållas i en lämplig svarvfixtur, och en fräs kan konturfräsa en cylindrisk yta. Frågan är om detta tillvägagångssätt är rimligt för hela komponenten.
När en del kräver både drejning och fräsning
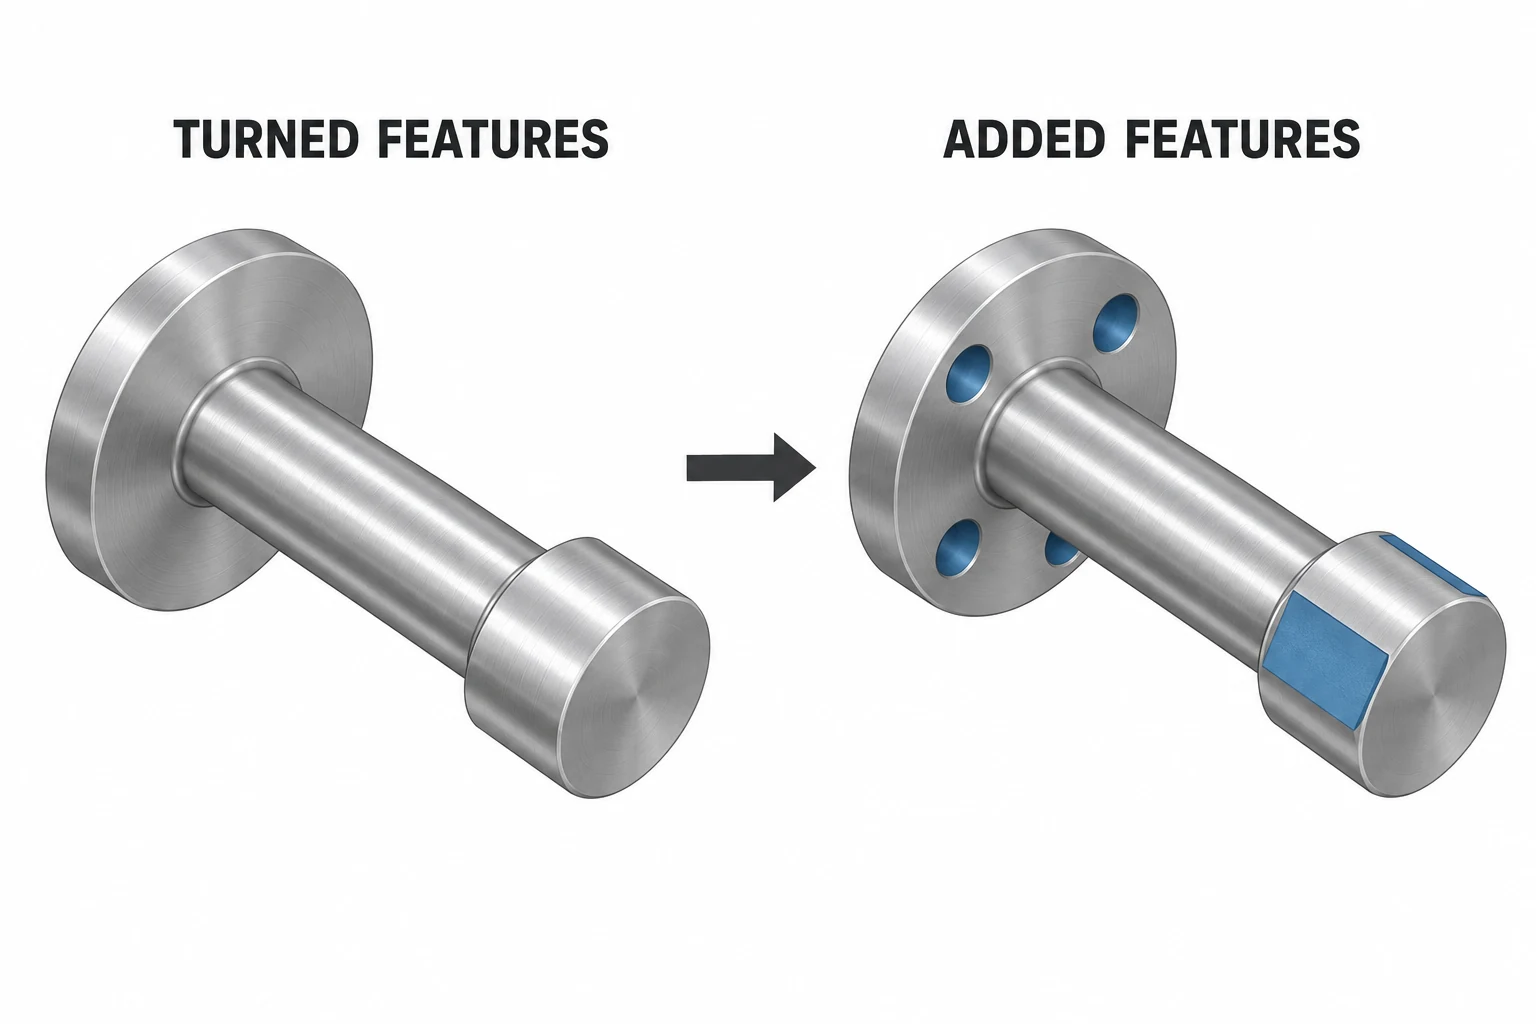
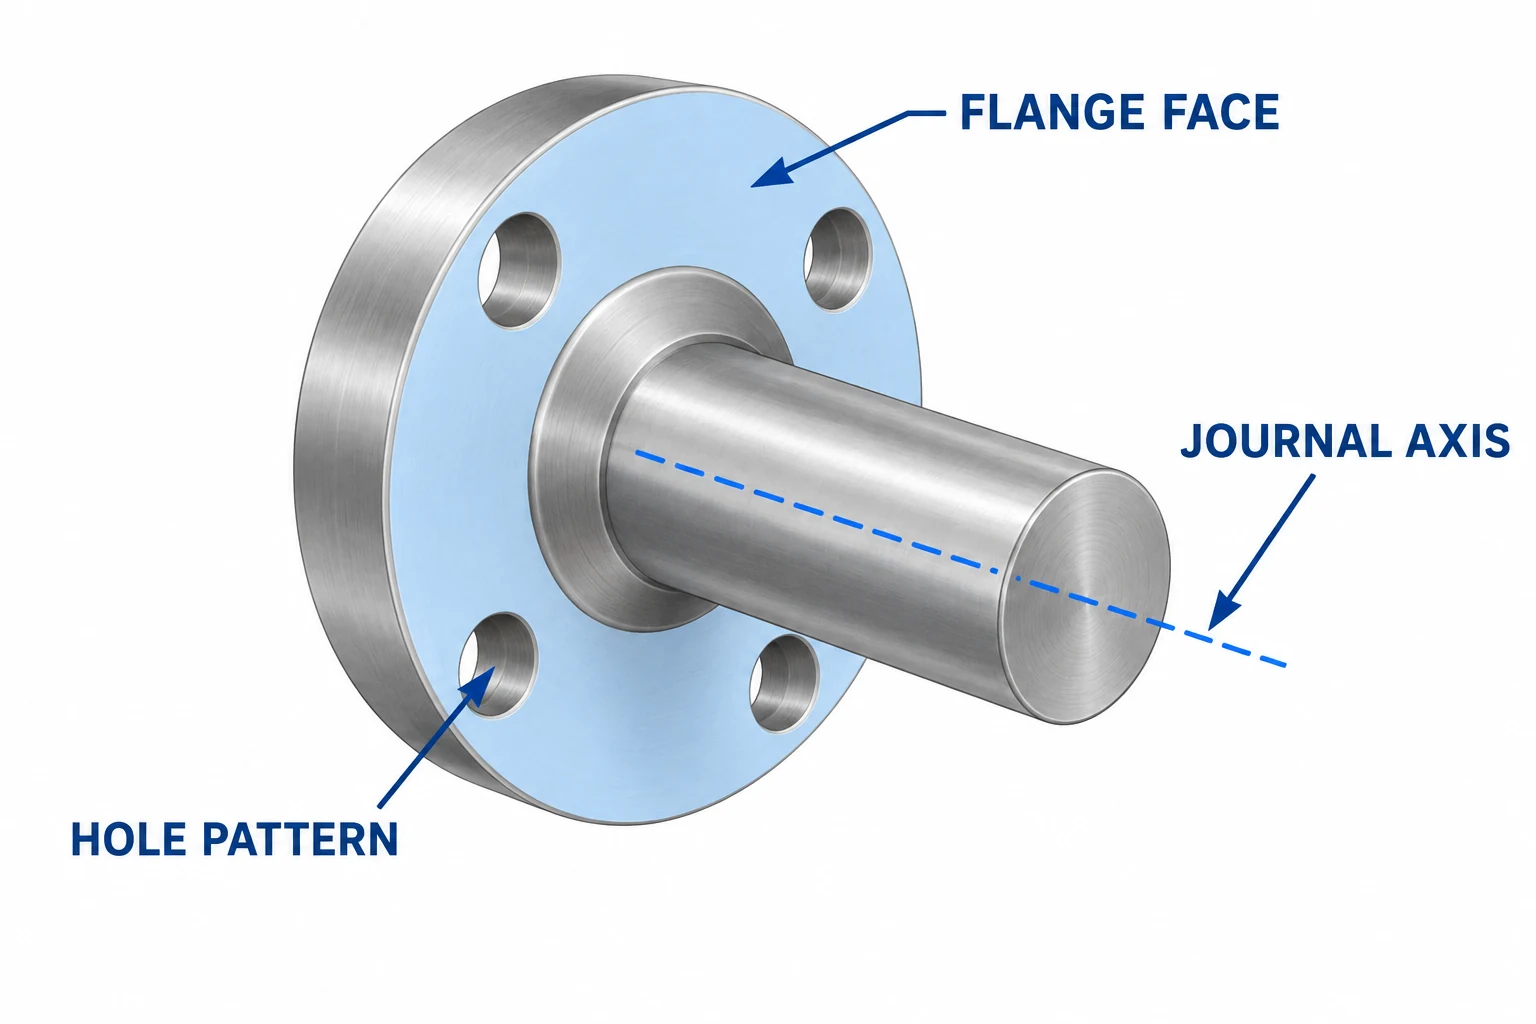
Överväg en flänsad axel med en central journal (lagerplats), två vredytor och borrhål genom flänsen. Svarvning kan användas för att tillverka journalen, flänsens diameter och ändytorna. De plana ytorna och de excentriska borrhålen kräver ytterligare bearbetningsoperationer. På en grundläggande svarvmaskin innebär detta vanligtvis att delen flyttas till en annan uppsättning.
En drejningscenter med drivna, eller livverktyg, kan rotera en borr eller fräs. Med den nödvändiga spindelpositioneringen och axelkonfigurationen kan det bearbeta valda ytor eller radiella funktioner medan komponenten förblir fastspänd. Haas dokumenterar fräsning, borrning, bearbetning av plana ytor och gängning med sina livverktyg och C-axel-alternativ; de tillgängliga operationerna beror på maskinens konfiguration. [4]
Kombinering av operationer kan eliminera en överföring och arbetet med att lokalisera delen på nytt. Det innebär inte att varje fräsoperation blir onödig. Verktygets räckvidd, tillgängliga axlar, fästutrustningens fria utrymme, skärlasten och mängden fräsning spelar fortfarande roll. En del som domineras av stora fickor kan vara lämplig för en separat fräs, även om den också kräver svarvning.
Kontrollera spännning och samband mellan funktioner innan du jämför noggrannheten
Varken “CNC-svarv” eller “CNC-fräs” anger den tolerans som en färdig del kommer att uppnå. Verktyget, spännanordningen, materialet, geometrin för detaljen, termiska förhållanden och inspektionsmetoden påverkar alla resultatet. En maskin kan positionera med hög noggrannhet, samtidigt som en dåligt understödd arbetsstyck flyttar sig under skärbelastning. [3] [5]
På den flänsade axeln frågar man vilken relation som är avgörande för monteringen. Om bultmönstret måste placeras utifrån axelns journalaxel kräver fräsningen en pålitlig metod att fastställa denna axel. Om en tätyta måste rotera koncentriskt i förhållande till journalaxeln måste bearbetnings- och kontrollplanen bevara och verifiera denna relation. Att bearbeta flera relaterade funktioner i en och samma spännning kan minska fel orsakade av omposition, men det bevisar inte det slutliga resultatet utan mätning.
Identifiera även de ytor som används för att gripa arbetsstycket. En chuckback eller ett skruvstycke kan blockera en detalj som behöver bearbetas. Tunna väggar kan deformeras under spännkraften, och en lång sektion utan stöd kan böja sig. En andra uppspänning är ibland den praktiska lösningen för att exponera en yta eller stödja den på rätt sätt, snarare än något som måste elimineras till varje pris. [5]
Jämför hela bearbetningsvägen vid den krävda mängden
En enklare utseende maskinrutning är inte alltid den billigare rutten. Jämför samma material och tillstånd, ritningsrevision, kvantitet, ytyta och inspektionskrav. Inkludera programmering, fästmedel, installation, skärtid, överföringar samt eventuella avslutande operationer. Våran kostnads- och urvalsguide för CNC-bearbetning förklarar hur dessa poster ingår i ett offertförslag.
För en liten serie kan en välkänd svarv- och frässtrategi undvika omfattande programmering eller specialiserad spännanordning. För upprepade beställningar kan en integrerad strategi återvinna sina förberedelsekostnader genom kortare hanteringstid och cykeltid. Det är alternativ som ska utvärderas, inte en universell brytpunkt för kostnadseffektivitet.
En användbar jämförelse visar de föreslagna monteringsuppsättningarna bredvid de kritiska egenskaper som varje uppsättning slutför. Om en väg är billigare bör du kontrollera om den inkluderar samma inspektion, avburkning, ytbearbetning och hantering av färdiga ytor. Annars kan priserna beskriva olika levererbara resultat.
En praktisk sekvens för att välja bearbetningsväg
- Identifiera de dominerande geometriska formerna. Separera diametrar och axiella ytor från fickor, plana ytor, spår och excentriska hål.
- Markera de funktionella sambanden. Visa vilka borrningar, axellagerytor, ansiktsytor och hållägenheter som måste bibehålla sin justering eller position i förhållande till varandra.
- Kontrollera tillträde och stöd. Överväg hur varje bearbetningsoperation når sin geometriska funktion och var delen kan spännas.
- Jämför fullständiga alternativ. Utvärdera svarvning, fräsning eller en kombinerad process vid den faktiska beställningsmängden, med samma godkännandekrav.
Sidorna för CNC drejning och CNC fräsning beskriver de motsvarande processomfattningarna. Ange en tillverkningsväg på ritningen när den krävs av konstruktionen eller godkännandebasen.
Frågor om CNC-drejbänkar och fräsar
Kan en CNC-fräs maskin tillverka runda delar?
Ja. En fräs kan bearbeta cirkulära fickor, borrningar och yttre profiler med en lämplig verktygsväg och uppställning. En del som främst består av koaxiala diametrar kan ändå naturligare bearbetas genom svarvning.
Kan en CNC-svarvmaskin skära en plan yta?
En svarvmaskin utrustad med lämplig roterande verktygsutrustning och spindelpositionering kan fräsa plana ytor. En grundläggande svarvkonfiguration bör inte antas ha denna funktion; komponenten kan behöva en separat fräsningssättning.
Ska jag ange fräsning eller svarvning på ritningen?
Ange först geometrin, materialet, de funktionella toleranserna och ytkraven. Lägg till en processkrav när det är nödvändigt för konstruktionen eller godkännandebasen. Annars ska tillverkaren få föreslå en bearbetningsväg som uppfyller alla krav.
Tekniska källor
- MIT OpenCourseWare — Svarvbank och Introduktion till fräsningen. Skärande rörelse och typiska operationer.
- Sandvik Coromant — Allmän drejning; Ytterdrejning. Verktygsförsättning och rotationsfunktioner.
- Sandvik Coromant — Vad är framgångsrik fräsning? Tillgänglighet till bearbetningsområdet, komponentens styvhet och processval.
- Haas Automation — 4000-rpm liv verktygsutrustning med C-axel. Ett exempel på sekundär bearbetning som är beroende av konfiguration.
- MIT:s Center for Bits and Atoms – Subtraktiv vägplanering. Skärkrafter, fästning och bearbetningsstrategi.



