På denna sida
Grågjutjärn bryts ofta lättare än stål i korta spån, men termen “gjutjärn” är för allmän för att kunna välja en fräsprocess. Segjärn, dess värmebehandlade varianter och gråjärn kan ställa mycket olika krav på skärande kanten. Identifiera först materialets sort, tillstånd och blank, och välj sedan verktyg, skärdata och kylmedel för just den kombinationen.
Den här jämförelsen fokuserar på grå- och segjärn jämfört med kolstål och låglegerat stål. Den underliggande CNC-fräsprocessen är densamma. Vad som skiljer är hur materialet separerar, sliter på verktyget och beter sig vid den färdiga kanten.
Grafitformen påverkar hur gjutjärn skärs
Gråjärn innehåller grafitfläckar i en metallisk matris. Segjärn – även kallat nodulärt eller sfäroidalt grafitjärn – innehåller avrundade grafitpartiklar. Även den omgivande matrisen spelar roll: ferrit och perliten ger inte samma bearbetningsrespons. Ett materialnamn utan dess sort och tillstånd lämnar denna skillnad obestämd.[1]
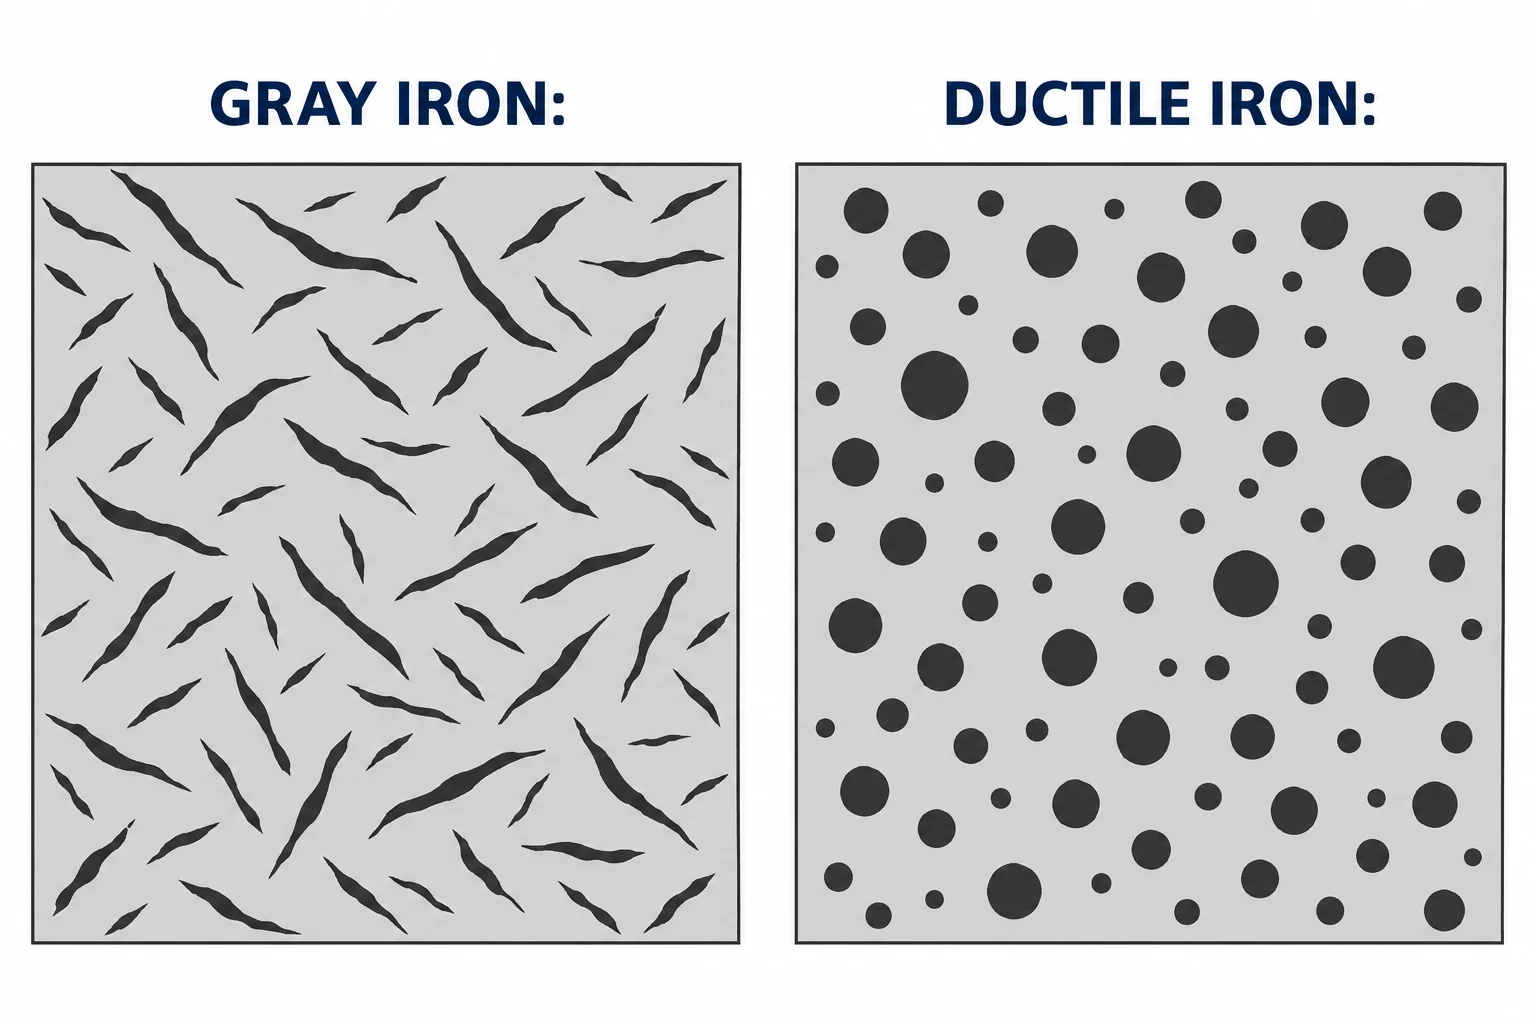
Grafit hjälper till att avbryta spånbildningen. Dura-Bars bearbetningsguide illustrerar fina spån från gråjärn och kontrollerbara spån från segjärn från dess kontinuerligt gjutna sorters, jämfört med längre stålspån. Det är användbar evidens för just dessa material, inte ett bevis för att alla stål ger trådiga spån eller att alla järn är lätta att bearbeta. Verktygsgeometri, ingrepp och materialtillstånd är fortfarande avgörande.[2]
| Materialtillstånd | Huvudfräsproblem | Vad som bör fastställas först |
|---|---|---|
| Grågjutjärn | Abrasiv slitage; sprickbildning vid en oskyddad utgående kant | Sort, matris, hårdhet och blankkvalitet |
| Ferritiskt eller ferritisk-perlitiskt segjärn | Kan fräsas mer likt låglegerat stål än gråjärn | Verklig struktur och tillämpliga fräsrekommendationer |
| Perlitisikt segjärn | Större abrasion kan påverka valet av insert | Slitagebeständighet såväl som kanttoughness |
| Mjukt, kolarmt stål | Material som fastnar vid kanten; burkar | Sort, tillstånd och spånbildning |
| Hårdare legerat stål eller värmebehandlat järn | Olika krav på kantbelastning och slitage | Hårdhet vid bearbetningssteget |
Detta är utgångsdistinktioner, inte en rangordning av alla materialklasser. Sandvik Coromant separerar dessa materialgrupper i sin fräsningsspecifikation. [3] För en materialsubstitution måste man först fastställa att det nya materialet uppfyller delens funktionella och miljömässiga krav; enklare bearbetning i sig är inte ett godkännande av konstruktionen.
Den första bearbetningen beror på råmaterialet
En formgjuten del, ett kontinuerligt gjutet stångmaterial och en stålbiljot har inte likvärdiga ytor eller tillräckliga bearbetningsreserver från början. På en formgjuten del identifierar man lokaliserytor, varierande bearbetningsreserver och områden som måste rensas fullständigt. Kontrollera för klibbande sand, oxidskala och synliga defekter innan man tolkar en dålig första skärning som ett problem med fördelningshastigheten. ASTM A48/A48M behandlar dessa ytförhållanden för gråjärnsgjutningar. [4]
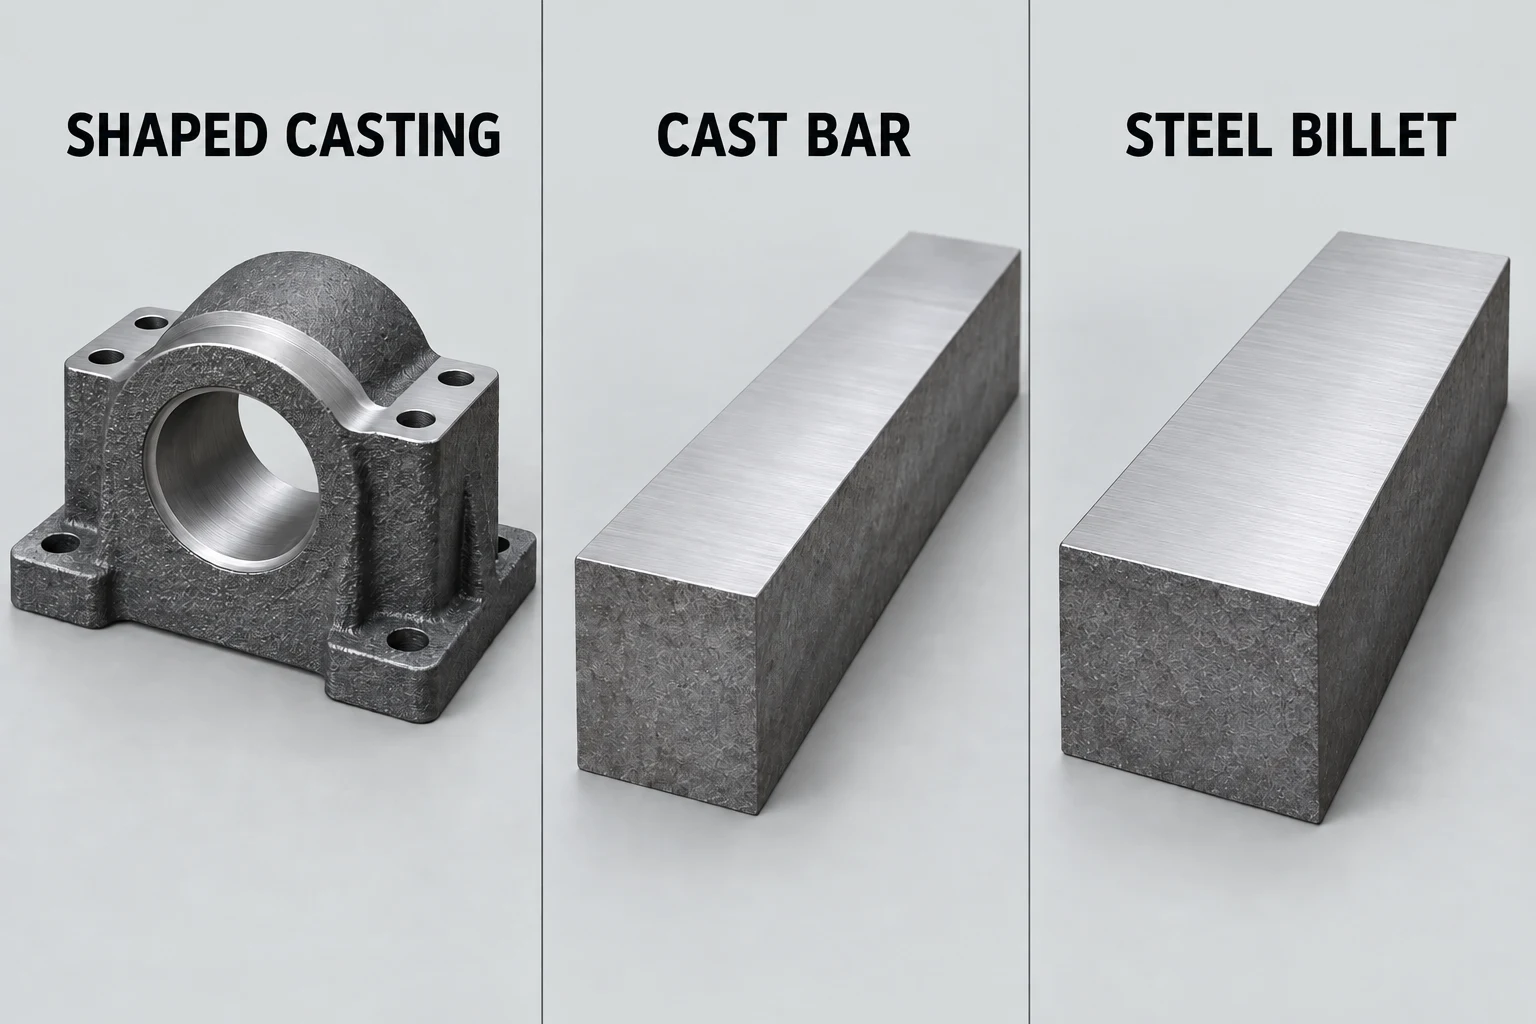
Kontinuerligt gjutet material har egna, materialklassspecifika rekommendationer. Dura-Bar begränsar uttryckligen sina publicerade skärdata till sina konstruerade järnmaterial; okontrollerade karbider och inklusioner kan göra samma data olämpliga för andra järnmaterial. Överför inte ett provskärningsexperiment på stångmaterial till en okänd formgjuten del. [2]
För ett lagerhus ska man registrera om bocket och monteringsfötterna anländer som formgjutna, förbearbetade eller redan färdigbearbetade. Detta påverkar inställningen och återstående arbete även om den slutgiltiga ritningen är identisk. Sidan om bearbetning av gjutjärn innehåller information om blankdel och färdigdel som krävs för en beställning.bearbetning av gjutjärn sidan om bearbetning av gjutjärn
Välj verktyg och kylvätska tillsammans
För grovfräsning av gråjärn är belagda hårdmetallverktyg och torrfräsning vanliga utgångspunkter. Ett mer perlitisikt segjärn kan kräva högre slitfasthet, medan ferritiskt segjärn kan kräva verktyg som är mer lika de som används vid stålfräsning. Anpassa insatsens materialklass och geometri till den faktiska materialundergruppen i stället för att välja ett verktyg utifrån ordet ”järn”. [3]
Fräsning innebär att varje skärande kant upprepade gånger flyttas in i och ut ur kontakt med materialet. Kylvätska kan öka den termiska cykling som en het kant utsätts för; i andra situationer hjälper den att spola bort damm eller stödja slutförandet. Sandviks anvisningar för torrfräsning diskuterar båda effekterna. Om en våtprocess väljs måste verktyget vara lämpligt för detta och kylvätsketillförseln måste vara tillräcklig. Att alltid arbeta torrt respektive alltid använda kylvätska undviker båda applikationsbeslutet. [5]
Dura-Bar publicerar också kylvätskrekommendationer för sitt material, vilket illustrerar varför en materialleverantörs råd måste läsas tillsammans med verktygstillverkarens applikationsanvisningar. Ingen av källorna ger en universell metod för en okänd formgjuten del. [6] Registrera verktyget, materialtillståndet, ingreppet och kylvätskeläget tillsammans när man ställer in startparametrarna för provskärningen.
Skilj mellan kantskador och ytstruktur
En skavd kant saknar material. En burr är material som sticker ut bortom den avsedda konturen. Att ta bort burren kan återställa en kant; att ta bort mer material kan inte återställa ett hörn som har brutits bort. Kontrollera dessa separat från ystrukturen på den fräsade ytan.
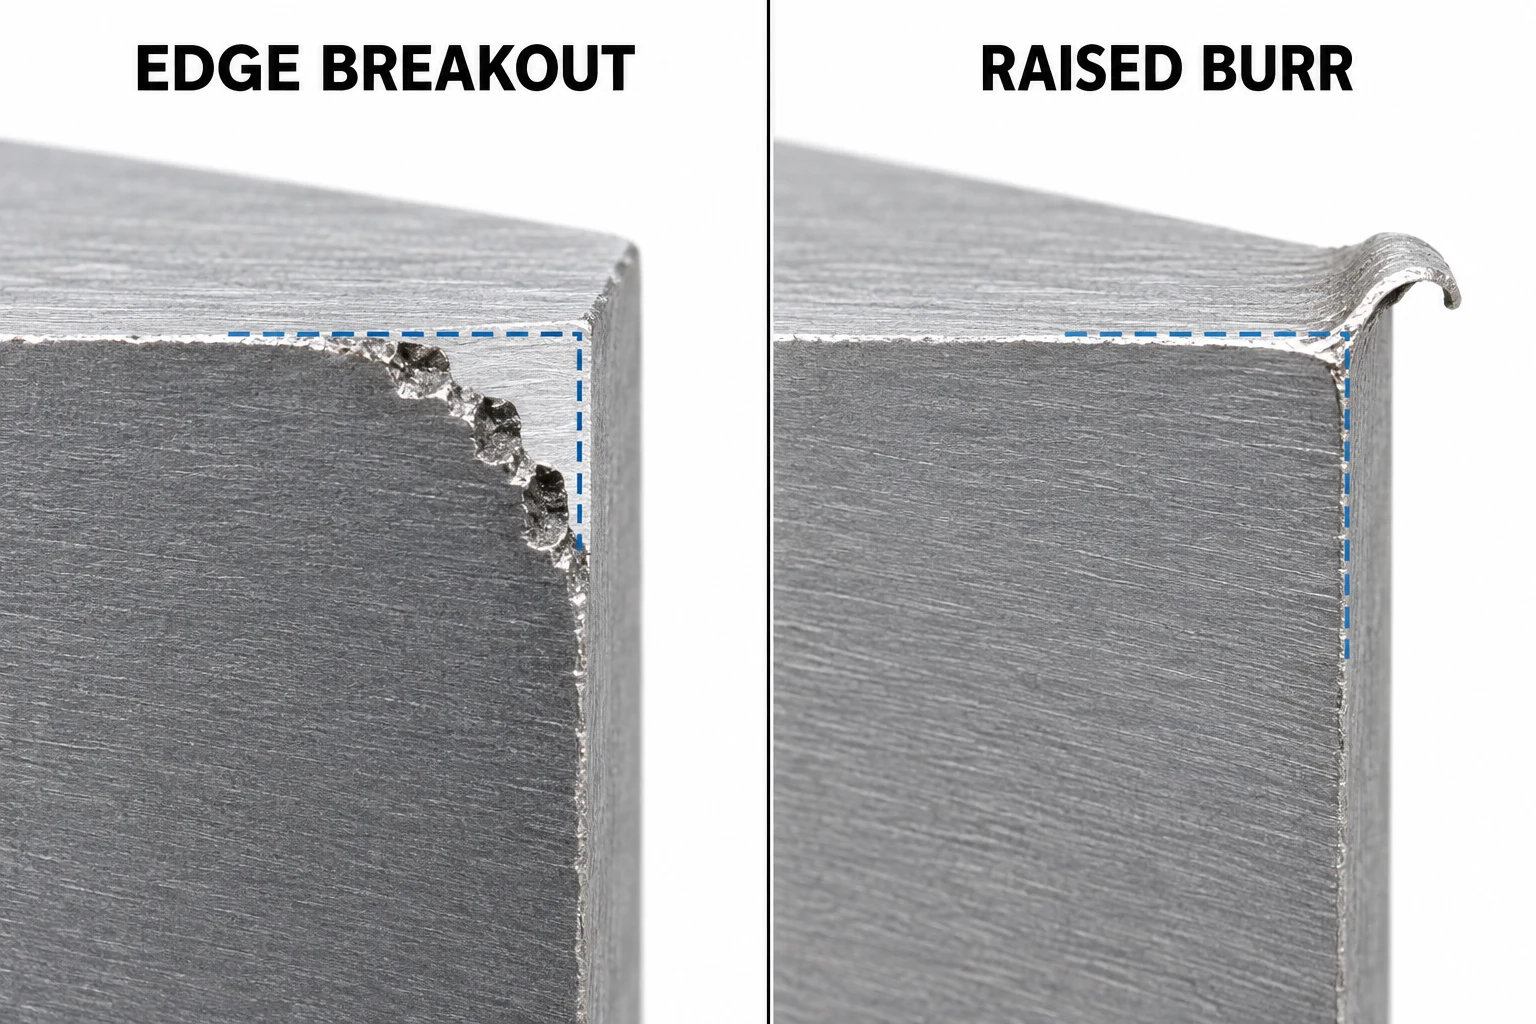
| Observation | Användbar nästa kontroll |
|---|---|
| Uppbrott vid fräsans utgång | Kontrollera kantstöd, verktygsnötning och utgångssnittet; bevara eventuell specificerad tätkant. |
| Upphöjd kant eller smetat material | Undersök skärande kant för fastsittande material och granska skärningsförhållandena innan avburkning. |
| Dålig struktur över hela ytan | Kontrollera verktygsförhållande och monteringen; mät den specificerade ytkravet istället för att bedöma glansen. |
| Yta som ser korrekt ut, men dålig monteringspassning | Kontrollera mått och referensytans förhållanden oberoende av ytans utseende. |
Använd varje observation för att välja en relevant kontroll; utseendet ensamt ställer inte diagnosen. Skadad gråjärnsexit och burrbildning i stål är kända fräsproblem, men en löst monterad uppsättning eller ett skadat verktyg kan också påverka resultatet.[3]
Jämför en materialändring på den färdigbearbetade funktionen
Vid ett föreslaget byte från stål till gjutjärn ska ritningens funktionella krav bibehållas oförändrade vid jämförelse av potentiella bearbetningsmetoder:
- Identifiera båda materialen: grad, levererat tillfälle, hårdhetsuppgifter och blankform.
- Välj representativa funktioner: inkludera en färdig yta, en utgångskant och eventuell passning som styr monteringen.
- Registrera bearbetningsförhållandena: verktyg och insert, ingrepp, hastighet, förskick, spännmetod och kylmedelsläge.
- Jämför användbara resultat: acceptabel funktionskvalitet, verktygsförhållande, sktid och rengöringsarbete – inte endast sktid.
Ett prov som använder olika råmaterialtilldelningar eller godkännandekriterier kan inte isolera materialets effekt. För en befintlig ståldesign ska den angivna stålgård och värmebehandling som anges på angiven stålgård och värmebehandling användas som referens tills ett alternativ godkänts.
Frågor om fräsning av gjutjärn
Kan gjutjärn använda samma fräsinställningar som stål?
Ibland har en duktilt gjutjärnsapplikation liknande verktygskrav som låglegerat stål, men materialnamnet är inte tillräckligt för att överföra inställningar. Jämför grad, mikrostruktur, hårdhet, fräs och skärningsförhållanden innan startdata väljs.
Betyder en bättre utseende yta en mer exakt del?
Nej. Ytstruktur, storlek och geometriska förhållanden är separata krav. En blank yta kan fortfarande ha felaktig placering eller form; en mörkare yta kan uppfylla ritningen. Kontrollera de egenskaper som styr funktionen.
Tekniska källor
- Universidad Complutense de Madrid, Metallografisk atlas: gråjärn i en perlitis matris; ASTM International, A536, Standardspecifikation för segjärngjutningar, offentlig omfattning.
- Dura-Bar, Fräsningssguide, april 2019. Spånexempel och snittdatagränser gäller för tillverkarens angivna kontinuerligt gjutna grader.
- Sandvik Coromant, Hur man fräsar i olika material, avsnitt om stål, gråjärn och segjärn.
- ASTM International, A48/A48M-22, Standardspecifikation för gråjärngjutningar, offentlig sammanfattning och omfattning.
- Sandvik Coromant, Torrfrysning eller med skärvätska.
- Dura-Bar, Top 4 maskintips, februari 2019; rekommendationerna avser Dura-Bar-utgångsmaterial och lämpliga monteringsuppsättningar.



