På denna sida
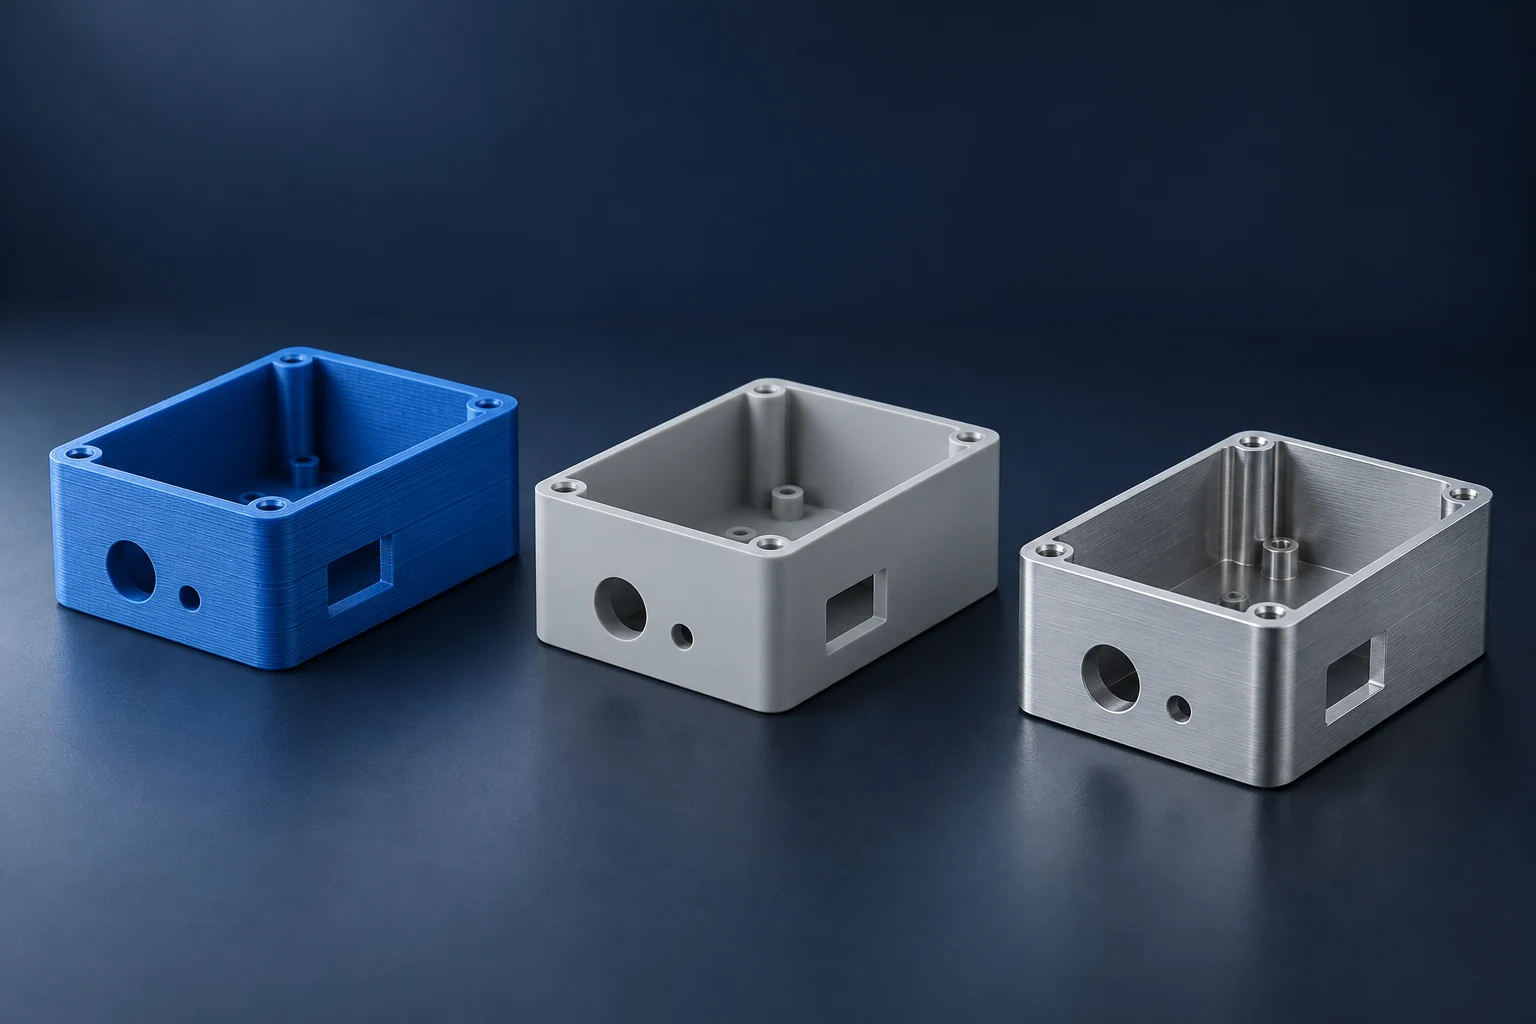
Snabbprototypning använder korta design- och tillverkningscykler för att omvandla en idé till en fysisk del som kan besvara en specifik fråga. Vanliga metoder inkluderar FDM, SLA och SLS 3D-utskrift, CNC-bearbetning, uretangjutning och prototypverktyg. Valet av lämplig metod beror på vad nästa provbit måste visa: form, monteringspassning, materialbeteende eller produktionsprocessen.
En utskriven modell kan avslöja ett tillträdesproblem innan något metall skärs. Ett bearbetat prov kan vara mer användbart när testet kräver en specificerad metall eller plast i halvfabrikatform. Ingen av dessa resultat validerar automatiskt en senare formgjuten eller gjuten komponent. Välj metoden utifrån den information du behöver från denna byggnadsomgång.
Hur de främsta metoderna för snabb prototypframställning skiljer sig åt
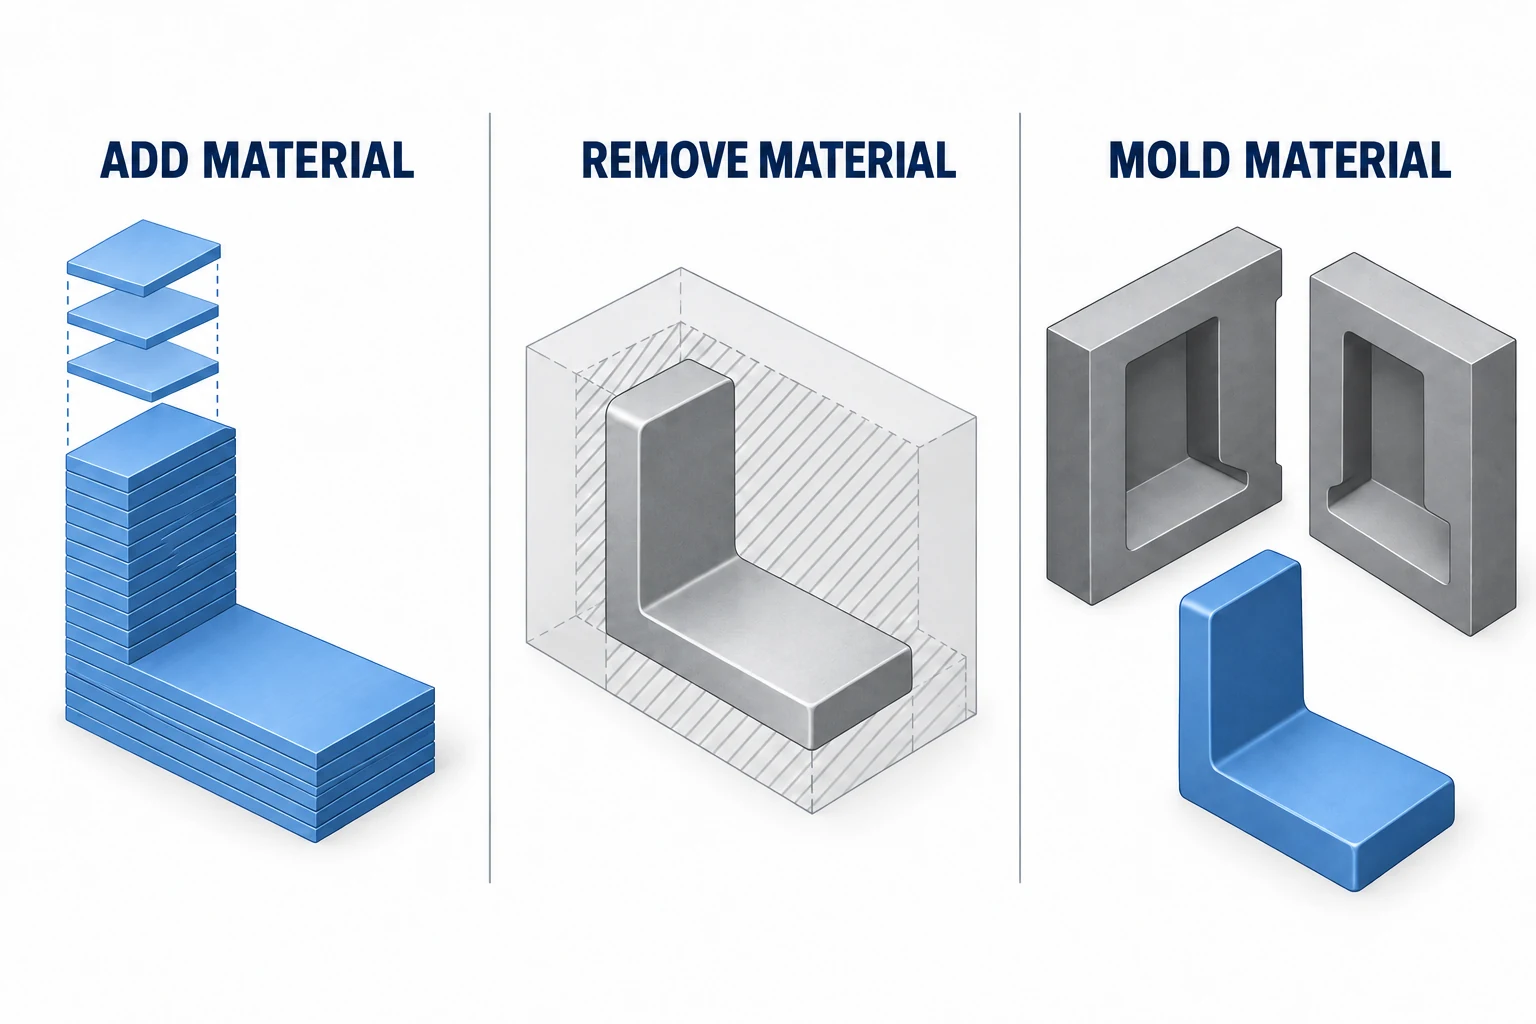
Metoderna skiljer sig åt i hur de bildar komponenten. Additiv tillverkning bygger upp material lager för lager; bearbetning tar bort material från ett halvfabrikat. Verktygsbaserade metoder skapar först en form eller ett mönster, och använder sedan detta verktyg för att framställa provet. Dessa skillnader påverkar geometrin, materialvalet och arbetet som krävs innan testning.[1]
| Metod | Startanvändning | Kontrollera innan du litar på resultatet |
|---|---|---|
| FDM/FFF: extruderad termoplastisk filament | Tidiga modeller för förpackning, tillträde och montering | Lagerriktning, stödkontakt och det faktiska tryckta materialet |
| SLA: ljushärdad flytande fotopolymer | Fin detaljering, ytkvalitet och utvalda funktionella kontroller | Harpsegenskaper, stödborttagning och nödvändig efterhärdning |
| SLS: laserfusinerad polymerpulver | Komplexa polymerkomponenter och funktionsmonterade delar | Materialklass, pulverborttagning och de färdiga gränsytorna |
| CNC-bearbetning: skärning av halvfabrikatmaterial | Specificerat metall- eller plasthalvfabrikat; bearbetade monteringsytor | Verktygstillträde, spänning, materialtillstånd och slutlig ytyta |
| Uretangjutning i en silikonform | Flertalet kopior från ett mastermönster | Mastermönstrets kvalitet och om gjutningsharpset är lämpligt för testet |
| Prototypinjektionsverktyg | Gjutna prover i den valda termoplasten | Verktygsdesign, bearbetningsförhållanden och skillnader jämfört med produktionsverktyget |
FDM kallas också ofta fused filament fabrication (FFF). SLA använder en fotopolymerhar resin; SLS använder omgivande outfusad pulver för att stödja bygget. Deras råmaterial och bearbetningssteg är inte utbytbara. Tabellen sammanfattar metodval snarare än att rangordna varje maskin efter noggrannhet eller hastighet.[2]
Snabbverktygstillverkning tillverkar verktyget, inte den färdiga komponenten direkt. En CNC-fräsad forminsats eller ett tryckt formverktyg kan därför stödja en annan tillverkningsprocess. Verktygsmaterial, temperatur och belastning begränsar fortfarande var det kan användas.[3]Silikonformer och uretansprov är en separat väg jämfört med injektering av en produktions-termostoplast.[4]
Andra konstruktioner kan kräva plåtframställning, termoformning eller additiv metalltillverkning. Börja med den tillverkningsfamilj som kan återge den funktion och det materialbeteende som studeras.grundläggande CNC-bearbetningsguide förklarar den subtraktiva vägen i mer detalj.
Välj metoden utifrån testfrågan
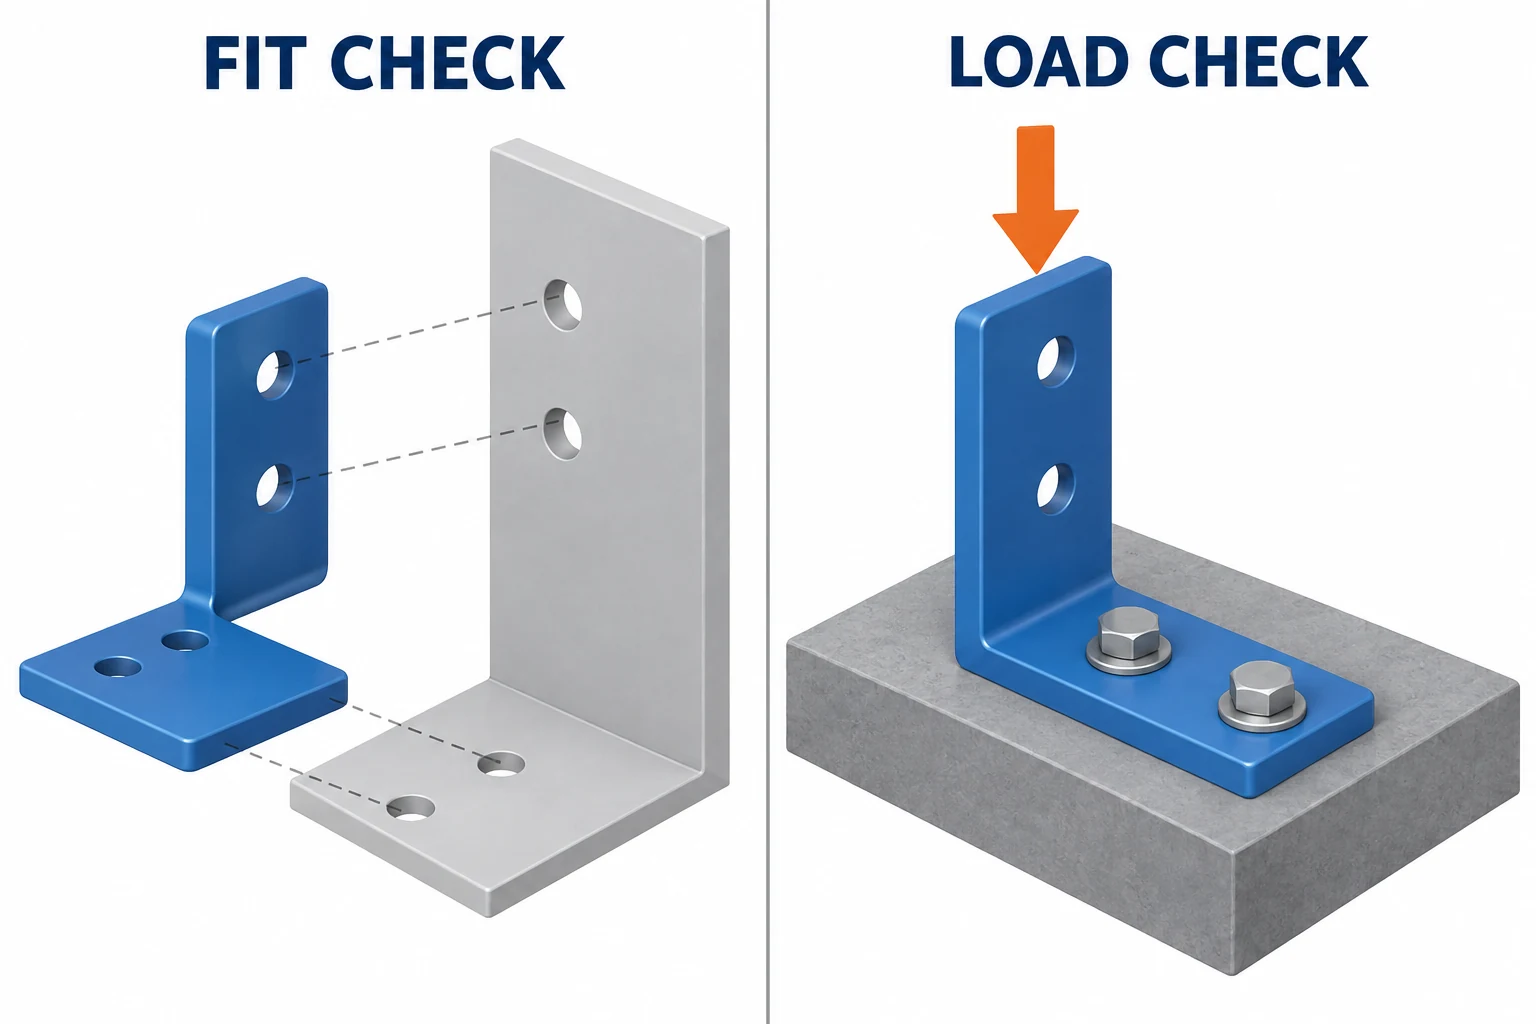
Formulera nästa beslut som en fråga innan du väljer en process: ”Kan kopplingen monteras?” skiljer sig från ”Kommer stödet att behålla sin styvhet under belastning?” Den första frågan kan kräva exakt tillträdesgeometri; den andra beror också på material, tillverkningsförhållanden, fästning och den pålagda belastningen.
Använd en polymermodell för lagerstödet för att klargöra monteringsåtkomst och monteringssekvens så länge dessa funktioner fortfarande är under förändring. Byt till den specificerade aluminiumlegeringen och tillståndet när nästa beslut gäller om stödet deformeras för mycket under belastning. Denna metodändring följer en ändring av testfrågan, inte en regel att varje prototyp måste börja med additiv tillverkning eller avslutas med bearbetning.
Gör godkännandekriteriet mätbart innan provexemplet beställs. Om konstruktionskravet tillåter högst 0,10 mm förskjutning vid lagerplatsen under en belastning på 100 N i en specificerad riktning måste testplanen inkludera denna belastning, mätplats, monteringsanordning och gräns. En mätning på 0,15 mm skulle misslyckas vid den angivna förskjutningskontrollen; den skulle inte fastställa om orsaken var stödet, lösa fästdon eller rörelse i provanordningen. Registrera och separera dessa effekter innan komponentens geometri ändras. En passningskontroll ensam kan inte fastställa styvheten.
Geometrin, materialklassen, värmebehandlingsstatus, byggriktning, ytyta och monteringskomponenter måste stämma överens med produktionen; andra egenskaper får avvika. Inkludera endast de egenskaper som påverkar den aktuella testfrågan. MIT:s översikt över prototypframställning utgår likaså från det krävda modellen, inmatningsdata, material, toleranser, kvantitet och tidsplan. [4]
Ett bekant materialnamn räcker inte för att överföra alla egenskaper mellan processer. NIST:s arbete med additiva material undersöker hur råmaterial, processparametrar, maskiner och byggmiljö påverkar det resulterande materialet. [5] Granska tillämpliga data och provningsvillkor i stället för att anta att ett tryckt eller gjutet substitut beter sig som det angivna grundmaterialet.
Från CAD till ett användbart testresultat
- Definiera frågan och godkännandekontrollen. Ange vilken observation eller mätning som stödjer nästa konstruktionsbeslut. Identifiera de sammanmonterade delarna och den miljö som krävs för testet.
- Förbered konstruktionen för den valda tillverkningsvägen. Behåll modellen och ritningen på en enda revisionsnivå. Lös verktygsåtkomsten för bearbetning, orienteringen och stöden för additiv tillverkning, eller utformnings- och fyllningskraven för formgjutning.
- Förbered tillverkningsinstruktionerna. Additiv tillverkning använder en skivad byggprocess; CNC använder lämpliga verktygspågar och maskininstruktioner; en formgjutningsväg kräver sin verktygsdefinition innan delar kan tillverkas.
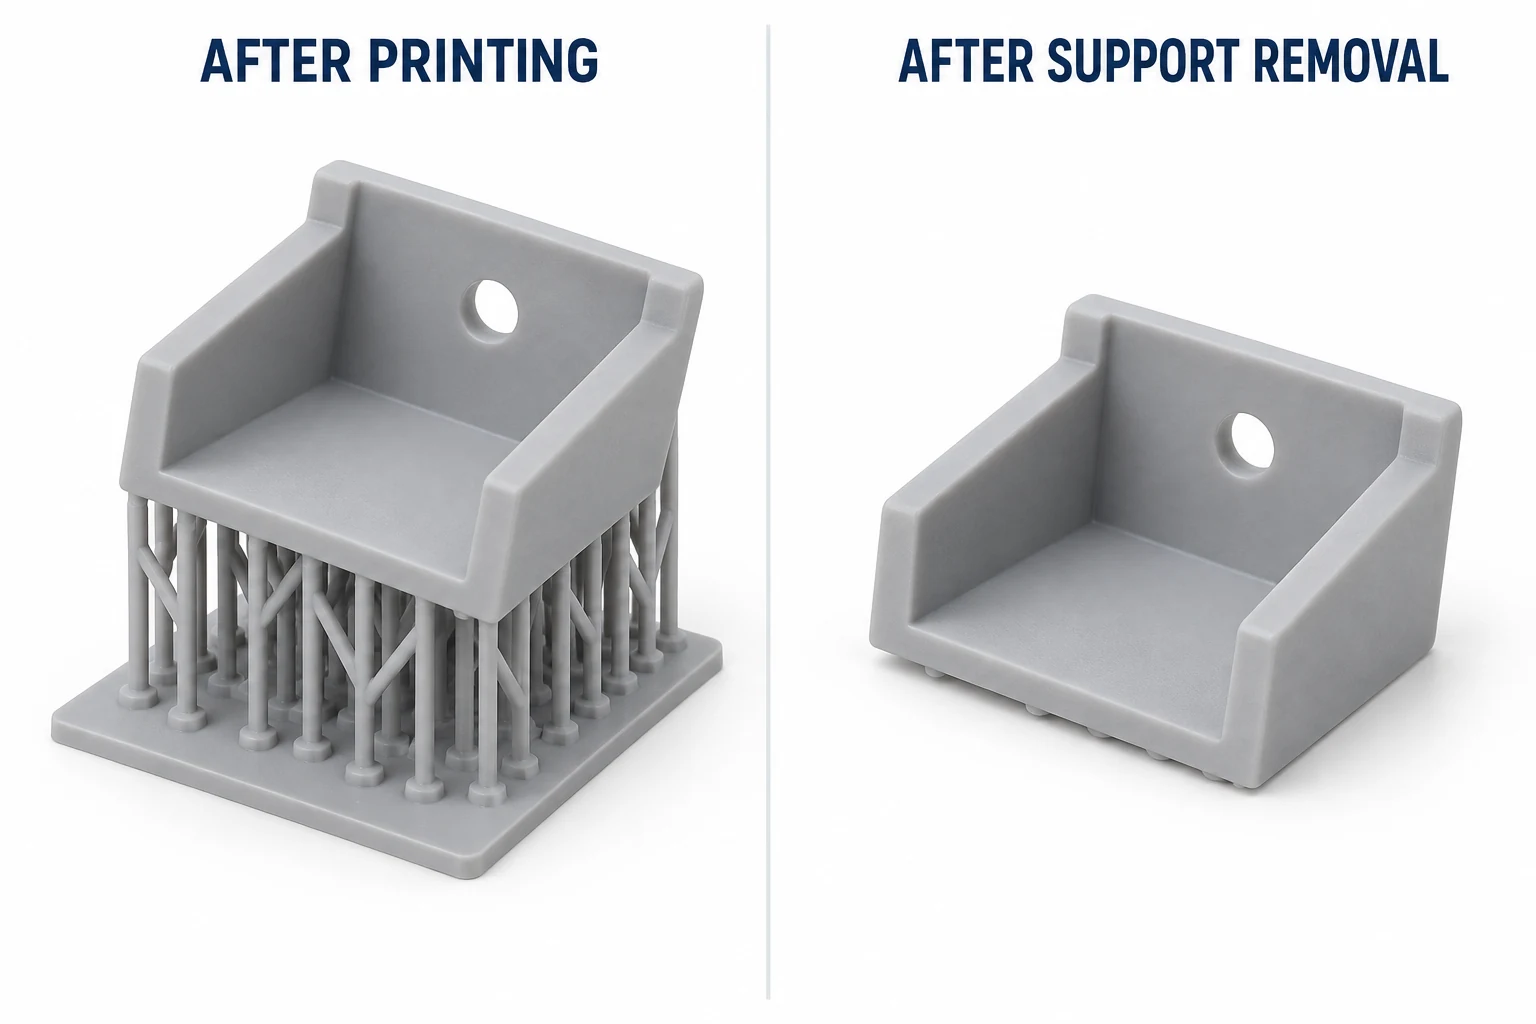
- Slutför provets krävda tillstånd. Beroende på tillverkningsvägen kan detta innebära borttagning av stöd eller pulver, tvättning och härdning, bearbetning av anslutningsytor, avkantning eller ytbehandling.
- Inspektera, testa och dokumentera beslutet. Bekräfta först att provet är lämpligt för det planerade testet. Dokumentera resultatet, revisionen och eventuella skillnader som endast gäller provet, och behåll eller revidera sedan konstruktionen.
Förberedelse och efterbehandling bör ingå i planeringen från början. En utskriven provbit som fortfarande sitter kvar på sina stöd är inte nödvändigtvis klar för en monteringskontroll, och borttagning av stöd ersätter inte någon tvätt eller härdning som krävs för dess harts. Följ anvisningarna för aktuellt material och utrustning. [6]
Jämför tiden till ett svar
Maskintiden utgör endast en del av tidsplanen. Jämför designförberedelse, kötid, tillgänglighet av råmaterial eller verktyg, tillverkning, efterbehandling, inspektion och leverans. En process som bygger snabbt kan ändå vara ett dåligt val om provbiten kräver omfattande rengöring innan den kritiska gränsytan kan kontrolleras.
Jämför den totala kostnaden för den krävda mängden testklara delar för varje genomförbar tillverkningsväg. Inkludera programmering eller verktygstillverkning, material, ytbehandling och kontroll. Separera valfritt kosmetiskt arbete när utseendet inte ingår i testet. kostnadsanvisning för bearbetning förklarar hur installationsarbete och återkommande arbete bidrar till ett CNC-erbjudande.
Överväg även den troliga nästa revisionen. En form som tillverkas innan monteringsgeometrin är fastställd innebär en annan förpliktelse än en direktproducerad provbit. Fler identiska provbitar kan motivera förberedelse som inte skulle vara rimlig för en enskild formkontroll, men det finns ingen universell kvantitet vid vilken en metod automatiskt blir billigast.
Använd resultatet för att planera nästa byggnad
Snabb prototypframställning är användbar när varje byggnad minskar en specifik osäkerhet. När en provbit misslyckas bör du först skilja mellan ett konstruktionsfel och en icke-representativ provbit. Att ett utskrivet stöd går sönder längs en svag byggriktning utesluter inte i sig den avsedda metallbearbetade konstruktionen; använd en representativ provbit för detta strukturella beslut. Omvänt är en monteringskollision orsakad av den avsedda geometrin användbar bevisning även från en lågkostnadsmodell. Justera den berörda funktionen och upprepa den påverkade kontrollen istället för att automatiskt byta tillverkningsmetod.
När provbiten godkänns ska beslutet den stödjer samt de öppna frågorna dokumenteras. En godkännande av monteringsåtkomst kan frigöra den aktuella geometrin för nästa byggnad utan att godkänna utmattningshållfasthet, värmebeständighet eller batchens upprepningsbarhet. Detta förhindrar att en framgångsrik tidig demonstration blir ett obefogat godkännande för produktion. [4] [5]
Identifiera innan produktionen börjar vad prototypen inte representerade. En fräsad plastdel avslöjar inte hur den föreslagna injekteringsskålen fylls eller släpper ifrån sig. Ett framgångsrikt enskilt prov visar inte variationen över en hel serie. MIT:s design- och tillverkningsprojekt kopplar explicit CAD-beslut med verktyg, formgjutna delar och mätta produktionsresultat. [7]
För CNC-tillverkningsvägen beskriver vår sida för prototyp- och produktionsbearbetning stadierna för provbit, pilotproduktion och upprepad beställning. När konstruktionen är klar för denna övergång behandlar vår praktiska guide för övergång från prototyp till produktion planering av provproduktion, godkännanderegister och ändringar mellan batchar.
Frågor om snabb prototypframställning
Är snabbprototypframställning detsamma som 3D-utskrift?
Nej. 3D-utskrift är en familj av metoder som används för snabbprototypframställning. Ett fysiskt utvecklingsprogram kan även använda CNC-bearbetning, gjutning eller prototypverktyg när dessa tillverkningsvägar bättre passar materialet och testet.
Kräver en prototyp det slutgiltiga produktionsmaterialet?
Endast när frågan är beroende av det. En form- eller tillträdesmodell kan använda ett substitut. Tester av styvhet, värmerespons, nötning eller kemisk påverkan kräver representativt material och bearbetningsförhållanden; dokumentera eventuella avvikelser innan resultatet tolkas.
Vilken prototypningsmetod är snabbast?
Den snabbaste användbara vägen är den som levererar ett prov som är lämpligt för det planerade testet så snabbt som möjligt. Jämför hela förberedelse-, tillverknings- och ytbehandlingssekvensen, inklusive tillgänglighet och leverans, snarare än en maskins byggtid ensam.
Källor
- NIST, Vad är additiv tillverkning?, processdefinition.
- Formlabs, Vad är snabbprototypning? Metoder, verktyg och exempel, metodbeskrivningar.
- Formlabs, Snabbverktygstillverkning, verktygets syfte, bearbetningskrav och materialbegränsningar.
- Allison Rae, Översikt över prototypning, MIT OpenCourseWare, 2006, modellsyften och planeringsfrågor.
- NIST, Karaktärisering av material för additiv tillverkning, samband mellan process och materialens egenskaper.
- Stratasys, Snabb prototypning: Metoder, fördelar och processguide, tillverkningsförberedelse och efterbearbetning.
- MIT OpenCourseWare, Design och tillverkning II: Yo-Yo-projekt, vårtermin 2025, granskning från design till produktion.



