Auf dieser Seite
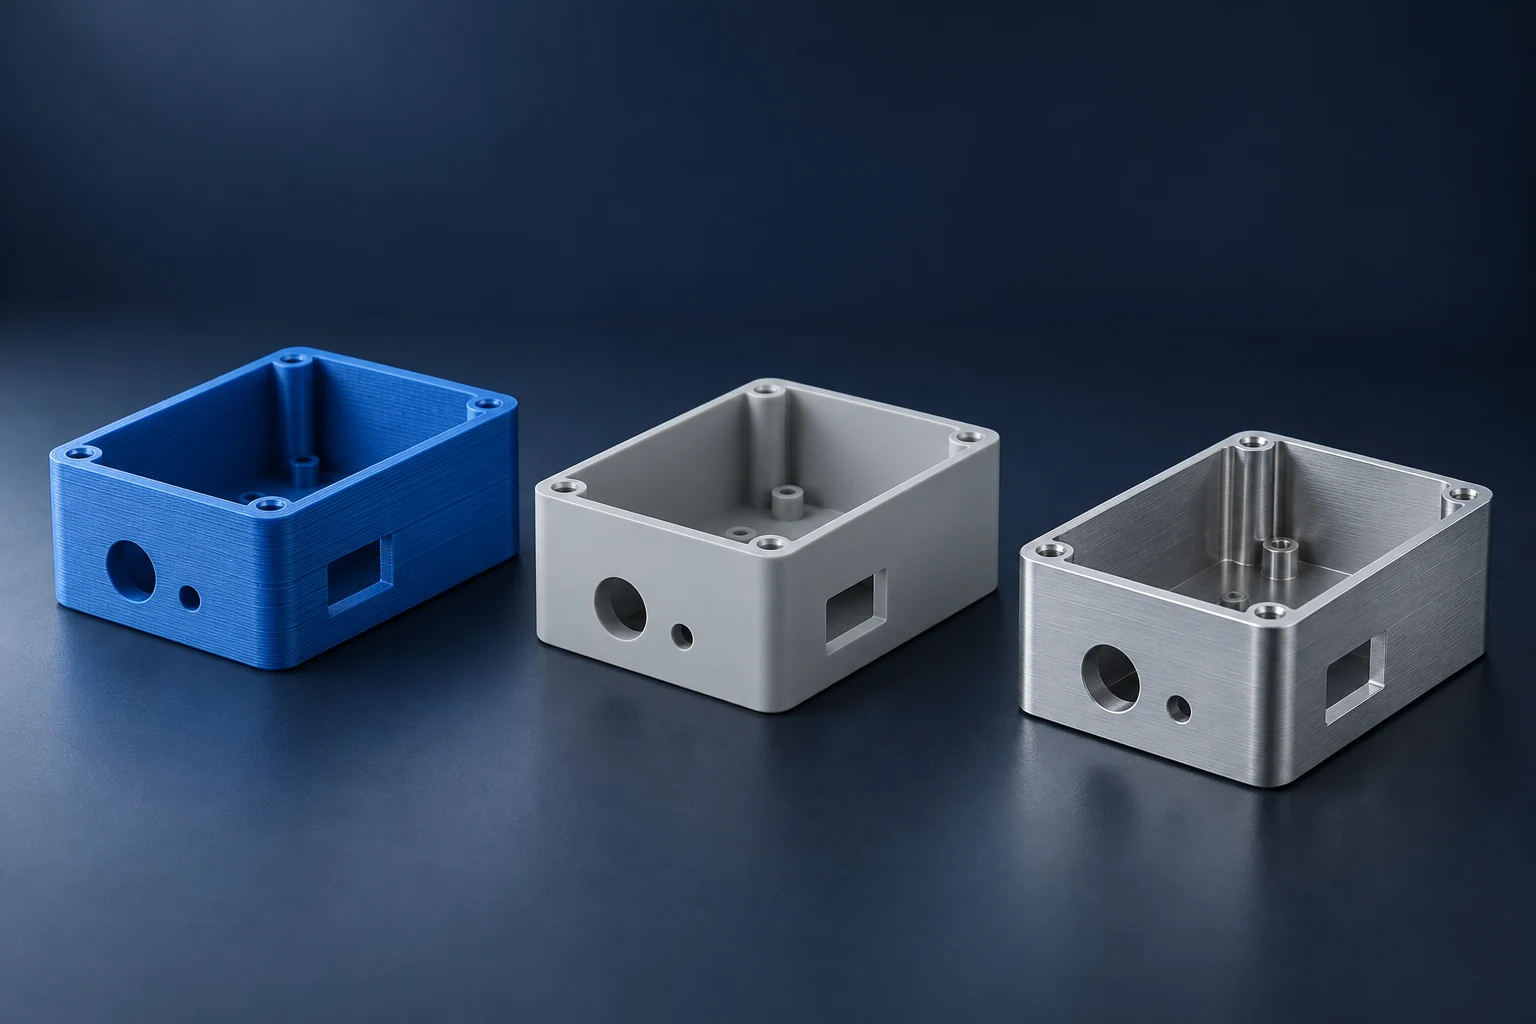
Schnellprototypen werden mithilfe kurzer Entwurfs- und Fertigungszyklen erstellt, um eine Idee in ein physisches Bauteil zu überführen, das eine konkrete Frage beantworten kann. Gängige Verfahren sind FDM-, SLA- und SLS-3D-Druck, CNC-Bearbeitung, Polyurethan-Guss sowie Prototypwerkzeuge. Die sinnvolle Wahl hängt davon ab, was das nächste Muster zeigen muss: Form, Montagepassung, Werkstoffverhalten oder den Serienfertigungsprozess.
Ein gedrucktes Modell kann bereits vor dem ersten Metallschnitt ein Zugangsproblem aufdecken. Ein zerspantes Muster ist möglicherweise aussagekräftiger, wenn der Test ein bestimmtes Metall oder einen vorgegebenen Kunststoff erfordert. Keines dieser Ergebnisse validiert automatisch ein später spritzgegossenes oder gegossenes Bauteil. Wählen Sie das Verfahren gezielt nach den Nachweisen, die Sie aus diesem Fertigungszyklus benötigen.
Unterschiede zwischen den wichtigsten Rapid-Prototyping-Verfahren
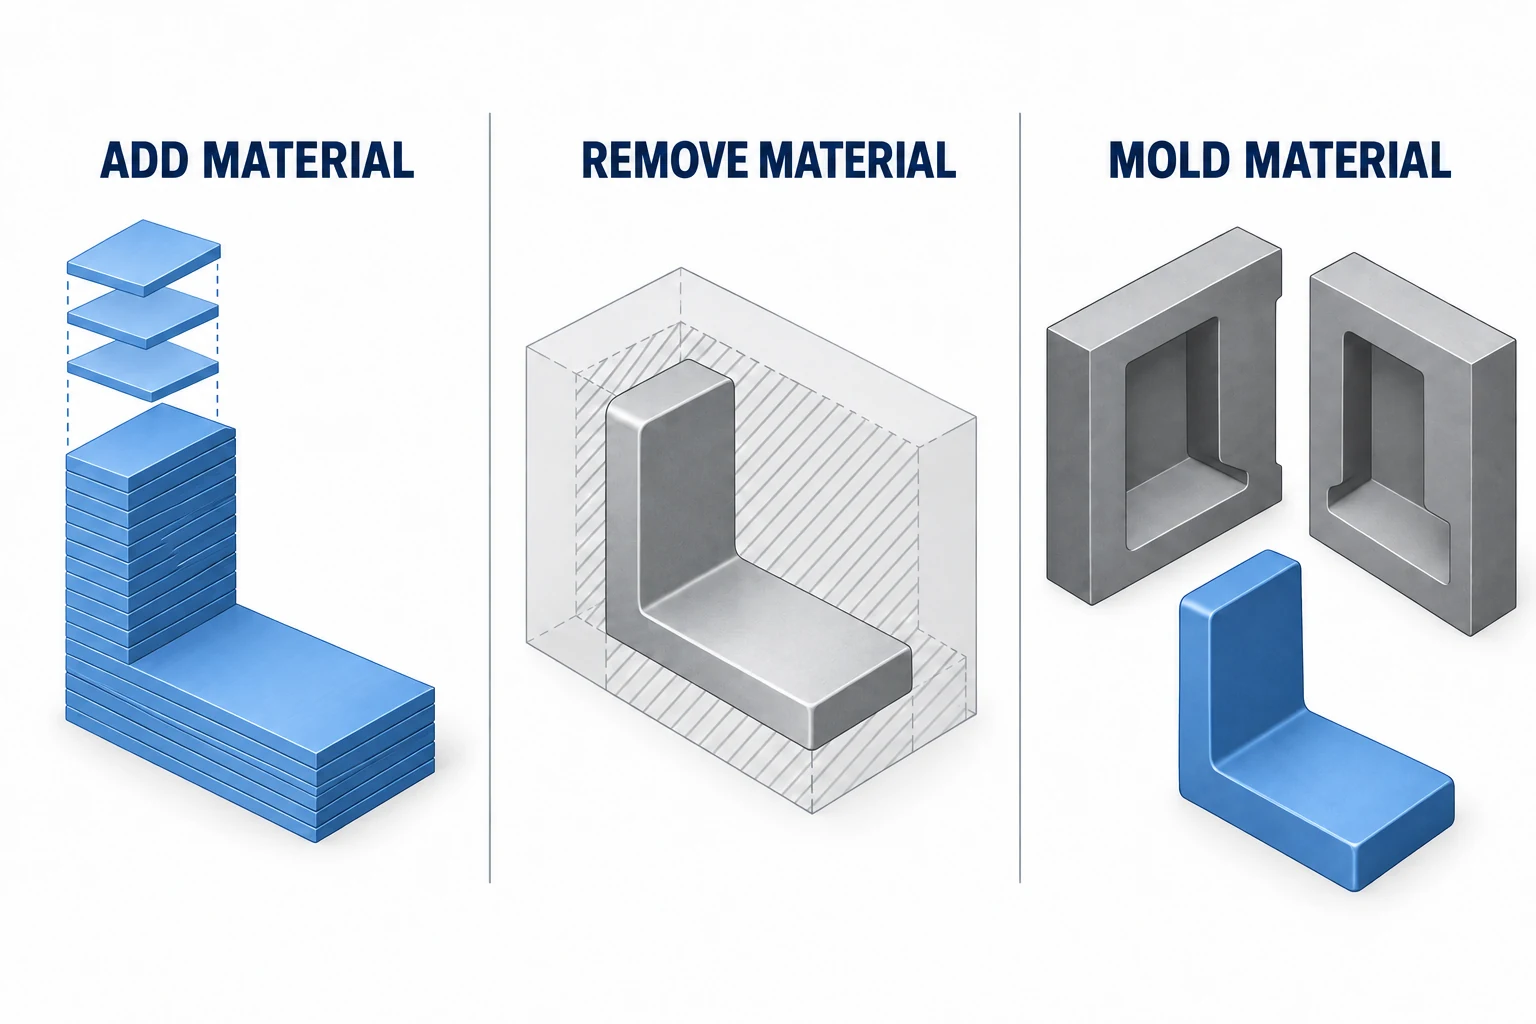
Die Verfahren unterscheiden sich darin, wie das Bauteil hergestellt wird. Bei der additiven Fertigung wird Material schichtweise aufgebaut; bei der spanabhebenden Bearbeitung wird es von einem Rohling entfernt. Werkzeugbasierte Verfahren erzeugen zunächst eine Form oder einen Modellkörper und nutzen dieses Werkzeug anschließend zur Herstellung des Musters. Diese Unterschiede wirken sich auf Geometrie, Werkstoffe und den erforderlichen Aufwand vor der Prüfung aus. [1]
| Verfahren | Nützliche Anwendungsstartpunkte | Prüfen Sie vor der Verwendung des Ergebnisses dessen Aussagekraft |
|---|---|---|
| FDM / FFF: extrudierte Thermoplast-Filamente | Frühe Verpackungs-, Zugangs- und Montagemodelle | Schichtausrichtung, Stützkontakt und das tatsächlich gedruckte Material |
| SLA: lichtgehärtetes Flüssigharz | Feine Details, Oberflächenoptik und ausgewählte funktionale Prüfungen | Harzeigenschaften, Entfernung der Stützstrukturen und erforderliche Nachhärtung |
| SLS: laserfusioniertes Polymerpulver | Komplexe Polymerkomponenten und funktionale Baugruppen | Werkstoffqualität, Pulverentfernung und die fertigen Schnittstellen |
| CNC-Bearbeitung: Zerspanen von Halbzeug | Spezifizierter metallischer oder kunststoffbasierter Rohling; bearbeitete Passflächen | Werkzeugzugang, Spannung, Werkstoffzustand und Endoberfläche |
| Urethan-Guss in einer Silikonform | Mehrere Exemplare aus einem Master-Muster | Qualität des Master-Musters und Eignung des Guss-Harzes für den Test |
| Prototyp-Spritzgusswerkzeug | Spritzgegossene Proben aus dem ausgewählten Thermoplast | Werkzeugkonstruktion, Verarbeitungsbedingungen und Abweichungen vom Serienwerkzeug |
FDM wird auch häufig als Fused Filament Fabrication (FFF) bezeichnet. SLA verwendet ein Photopolymerharz; SLS nutzt umgebendes, nicht gesintertes Pulver als Stützstruktur. Die Einsatzstoffe und Verfahrensschritte sind nicht austauschbar. Die Tabelle fasst die Methodenwahl zusammen, statt jede Maschine nach Genauigkeit oder Geschwindigkeit zu bewerten. [2]
Schnellwerkzeugbau stellt das Werkzeug her, nicht direkt das fertige Bauteil. Ein CNC-bearbeiteter Formeinsatz oder ein additiv gefertigtes Formwerkzeug kann daher einen anderen Fertigungsprozess unterstützen. Werkstoff, Temperatur und Belastung begrenzen nach wie vor den Einsatzbereich. [3] Silikonformen und Urethan-Muster stellen einen separaten Weg dar, der sich vom Spritzgießen eines serienmäßigen Thermoplasts unterscheidet. [4]
Andere Konstruktionen erfordern möglicherweise Blechfertigung, Tiefziehen oder additive Metallfertigung. Beginnen Sie mit der Fertigungsfamilie, die die zu untersuchende Geometriefunktion und das Werkstoffverhalten reproduzieren kann. Der Leitfaden zu den Grundlagen der CNC-Bearbeitung erläutert den subtraktiven Weg ausführlicher.
Wählen Sie das Verfahren anhand der zu klärenden Testfrage
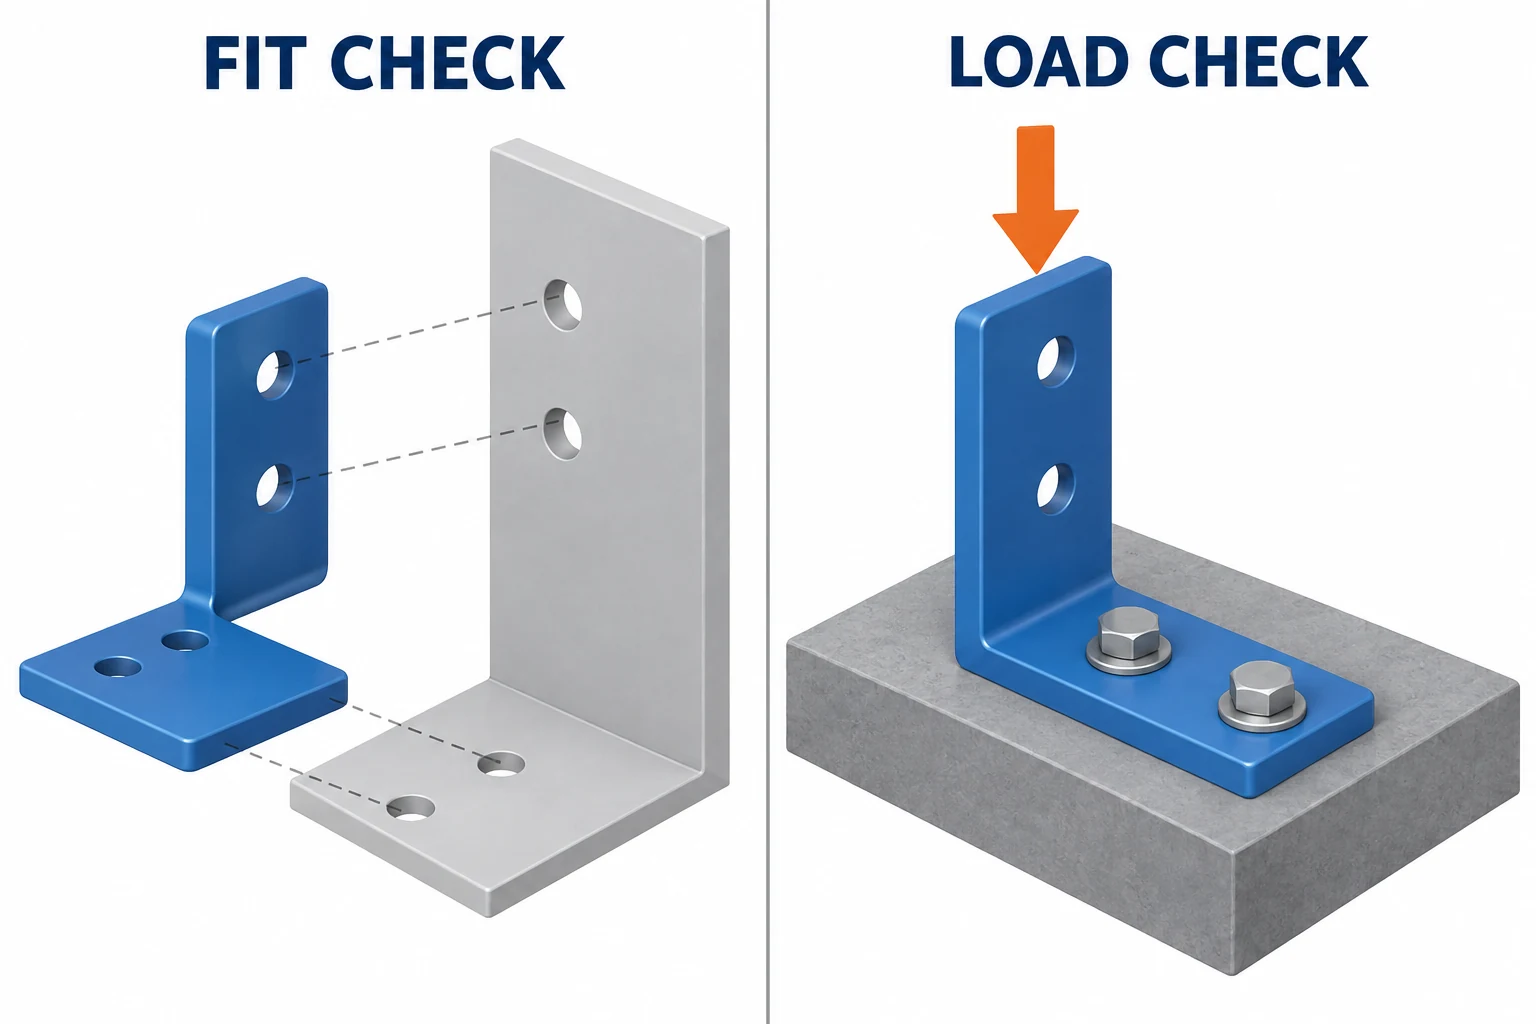
Formulieren Sie die nächste Entscheidung als Frage, bevor Sie ein Verfahren wählen: „Kann der Stecker montiert werden?“ ist etwas anderes als „Bleibt die Stütze unter Last steif?“. Die erste Frage erfordert möglicherweise eine präzise Zugangsgeometrie; die zweite hängt zudem von Werkstoff, Fertigungsbedingungen, Befestigung und der aufgebrachten Last ab.
Verwenden Sie für eine Lagerhalterung ein Polymermodell, um Zugangsmöglichkeiten für die Montage und die Montagereihenfolge zu klären, solange diese Merkmale noch in der Entwicklungsphase sind. Wechseln Sie zur vorgegebenen Aluminiumlegierung und zum vorgegebenen Zustand, sobald die nächste Entscheidung darin besteht, ob sich die Halterung unter Last zu stark durchbiegt. Diese Änderung der Herstellungsmethode folgt einer Änderung der zu prüfenden Fragestellung – nicht einer Regel, wonach jeder Prototyp zunächst mit Drucken beginnen oder zwangsläufig mit Zerspanung enden muss.
Legen Sie die Akzeptanzkriterien vor der Bestellung des Musters messbar fest. Wenn die Konstruktionsanforderung eine Verschiebung von maximal 0.10 mm am Lagersitz unter einer Last von 100 N in einer vorgegebenen Richtung zulässt, muss der Prüfplan diese Last, den Messort, die Aufspannungsanordnung sowie die zulässige Grenze enthalten. Eine Messung von 0.15 mm würde die Prüfung der festgelegten Verschiebungsgrenze nicht bestehen; sie würde nicht klären, ob die Ursache in der Halterung selbst, in locker sitzenden Verbindungselementen oder in einer Bewegung der Prüfvorrichtung liegt. Erfassen und trennen Sie diese Effekte, bevor Sie die Geometrie des Bauteils ändern. Eine reine Passgenauigkeitsprüfung allein kann die Steifigkeit nicht belegen.
Formulieren Sie kurz, was mit der Serienfertigung übereinstimmen muss und was davon abweichen darf. Relevante Merkmale umfassen Geometrie, Werkstoffgüte, Wärmebehandlungszustand, Baurichtung, Oberflächenfinish sowie Montagehardware. Führen Sie nur solche Merkmale auf, die die jeweils zu prüfende Frage beeinflussen. Die Übersicht zum Prototyping am MIT beginnt ebenfalls mit dem erforderlichen Modell, den Eingabedaten, dem Werkstoff, den Toleranzen, der Stückzahl und dem Zeitplan. [4]
Ein geläufiger Werkstoffname reicht nicht aus, um sämtliche Eigenschaften zwischen verschiedenen Fertigungsverfahren zu übertragen. Die Arbeiten des NIST zu additiv hergestellten Werkstoffen untersuchen, wie Zusatzwerkstoff (Feedstock), Prozessparameter, Maschinen und Aufbauumgebung den resultierenden Werkstoff beeinflussen. [5] Überprüfen Sie stattdessen die jeweils anwendbaren Daten und Prüfbedingungen – gehen Sie nicht davon aus, dass ein additiv gefertigtes oder gegossenes Ersatzwerkstoff sich wie das spezifizierte Ausgangsmaterial verhält.
Von CAD zu einem aussagekräftigen Testergebnis
- Formulieren Sie die Fragestellung und die Akzeptanzprüfung. Legen Sie fest, welche Beobachtung oder Messung die nächste Konstruktionsentscheidung stützt. Identifizieren Sie die zusammenzufügenden Teile sowie die für den Test erforderliche Umgebung.
- Bereiten Sie den Entwurf für den gewählten Fertigungsweg vor. Halten Sie Modell und Zeichnung auf einer einzigen Änderungsstufe. Klären Sie den Werkzeugzugang für die Zerspanung, Orientierung und Stützstrukturen für den Druck oder Freigabe- und Füllanforderungen für das Formen.
- Erstellen Sie die Fertigungsanweisungen. Beim Druck wird ein aufgeteilter Aufbau verwendet; CNC verwendet geeignete Werkzeugwege und Maschinenanweisungen; ein werkzeugbasierter Prozess erfordert vor der Fertigung der Teile ihre Werkzeugdefinition.
- Stellen Sie den geforderten Zustand der Probe her. Je nach gewähltem Verfahren kann dies das Entfernen von Stützstrukturen oder Pulverresten, das Reinigen und Aushärten, das Nachbearbeiten von Fügeflächen, das Entgraten oder die Oberflächenveredelung umfassen.
- Prüfen, testen und dokumentieren Sie die Entscheidung. Stellen Sie zunächst sicher, dass die Probe für den geplanten Test geeignet ist. Dokumentieren Sie das Ergebnis, die verwendete Änderungsstufe sowie alle nur an dieser Probe festgestellten Abweichungen; bewahren Sie das Design anschließend auf oder passen Sie es an.
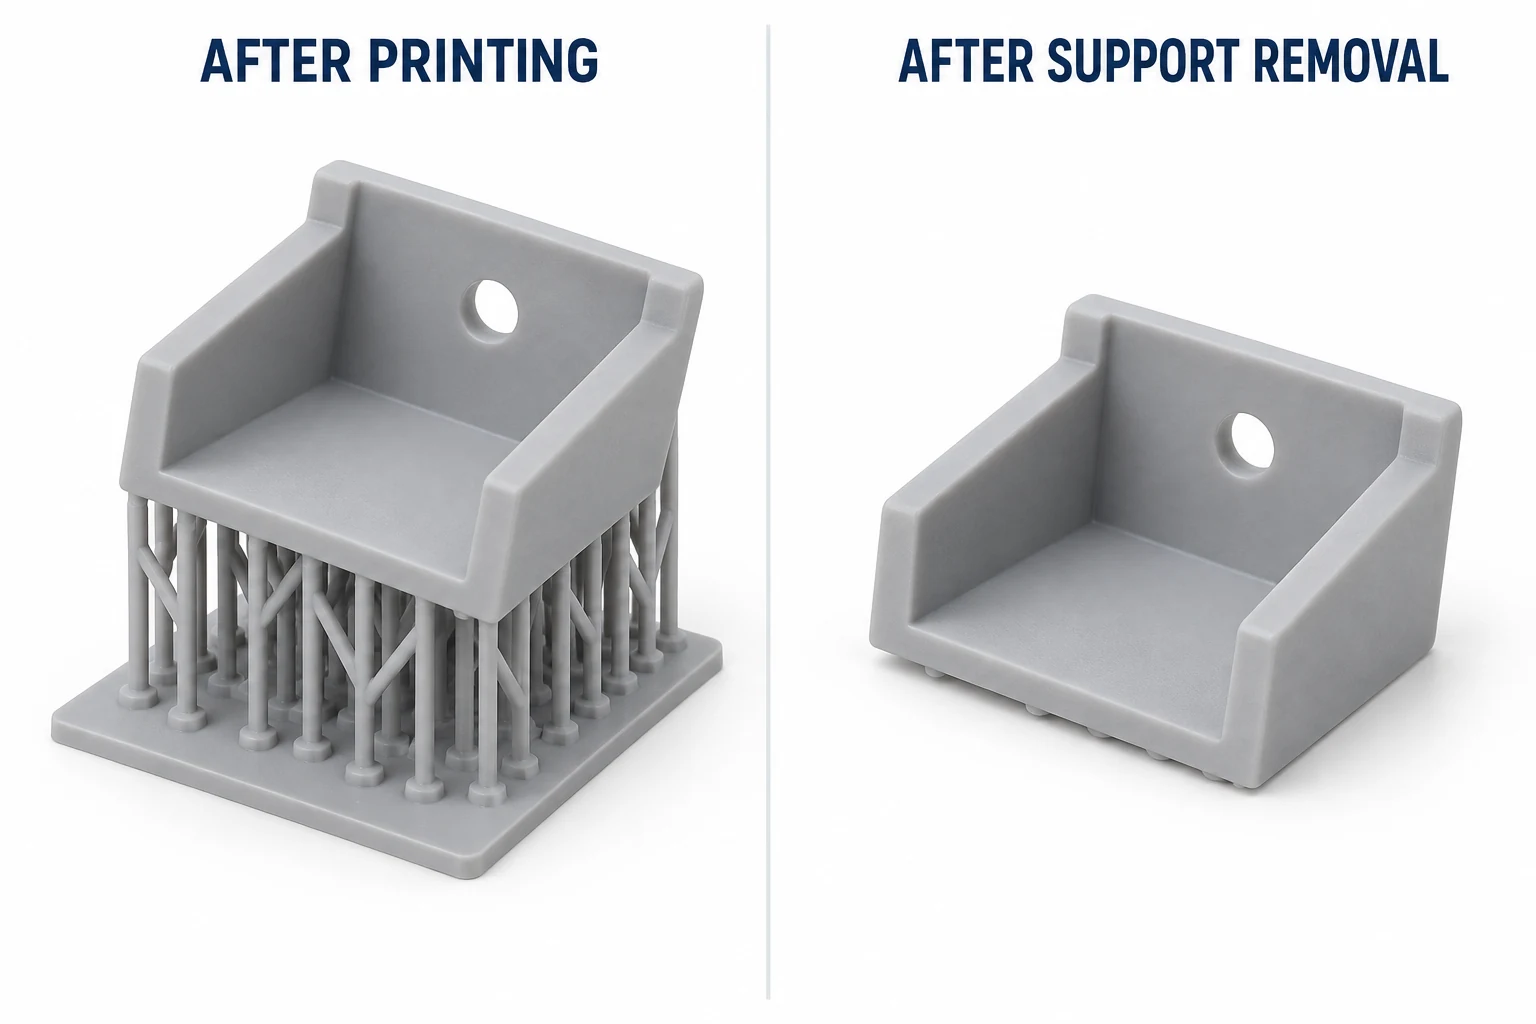
Vorbereitung und Nachbearbeitung gehören von Anfang an in den Plan. Eine gedruckte Probe, die noch auf ihren Stützstrukturen liegt, ist nicht zwangsläufig für eine Montageprüfung bereit, und das Entfernen der Stützstrukturen ersetzt keinesfalls das erforderliche Spülen oder Aushärten des Harzes. Befolgen Sie die jeweiligen Material- und Geräteanweisungen. [6]
Lieferzeit und Kosten für prüfbereite Muster
Die Maschinenlaufzeit ist nur ein Teil des Zeitplans. Vergleichen Sie Konstruktionsvorbereitung, Warteschlangenzeit, Lagerbestand oder Werkzeugverfügbarkeit, Fertigung, Nachbearbeitung, Prüfung und Lieferung. Ein Verfahren, das schnell baut, kann dennoch eine ungeeignete Wahl sein, wenn die Probe umfangreiche Reinigungsarbeiten benötigt, bevor die kritische Schnittstelle überprüft werden kann.
Vergleichen Sie für jede machbare Fertigungsroute die Gesamtkosten der erforderlichen, testbereiten Menge. Dazu gehören Programmier- oder Werkzeugaufwand, Material, Oberflächenfinish und Prüfung. Halten Sie optionale kosmetische Arbeiten separat, wenn das Erscheinungsbild nicht Teil des Tests ist. Die Bearbeitungskostenübersicht erläutert, wie Rüst- und wiederkehrende Arbeiten zu einem CNC-Angebot beitragen.
Berücksichtigen Sie außerdem die wahrscheinliche nächste Überarbeitung. Eine Spritzgussform, die hergestellt wird, bevor die Befestigungsgeometrie festgelegt ist, stellt eine andere Verpflichtung dar als eine direkt gefertigte Probe. Mehrere identische Proben können Aufwand rechtfertigen, der für eine einfache Formüberprüfung wenig Sinn ergäbe; es gibt jedoch keine universelle Stückzahl, ab der ein Verfahren automatisch das kostengünstigste wird.
Verwenden Sie das Ergebnis, um den nächsten Aufbau zu planen
Schnelles Prototyping ist dann sinnvoll, wenn jeder Aufbau eine konkrete Unsicherheit reduziert. Falls ein Muster versagt, unterscheiden Sie zunächst ein Konstruktionsversagen von einer nicht repräsentativen Probe. Ein gedrucktes Halterungsmodell, das entlang einer schwachen Aufbaurichtung bricht, widerlegt nicht automatisch das geplante Design aus zerspantem Metall; verwenden Sie für diese strukturelle Entscheidung eine repräsentative Probe. Umgekehrt stellt eine Montagekollision, die durch die vorgesehene Geometrie verursacht wird, bereits wertvolle Erkenntnis dar – selbst wenn sie an einem kostengünstigen Modell gewonnen wurde. Passen Sie das betroffene Merkmal an und wiederholen Sie die entsprechende Prüfung, statt die Fertigungsmethode pauschal zu wechseln.
Wenn das Muster die Prüfung besteht, dokumentieren Sie die Entscheidung, die es stützt, sowie die weiterhin offenen Fragen. Eine Freigabe der Montagezugänglichkeit kann diese Geometrie für den nächsten Aufbau freigeben, ohne damit gleichzeitig Ermüdungslebensdauer, Temperaturbeständigkeit oder Chargenwiederholgenauigkeit freizugeben. Dadurch wird verhindert, dass eine erfolgreiche frühe Demonstration fälschlicherweise als uneingeschränkte Produktionsfreigabe missverstanden wird. [4] [5]
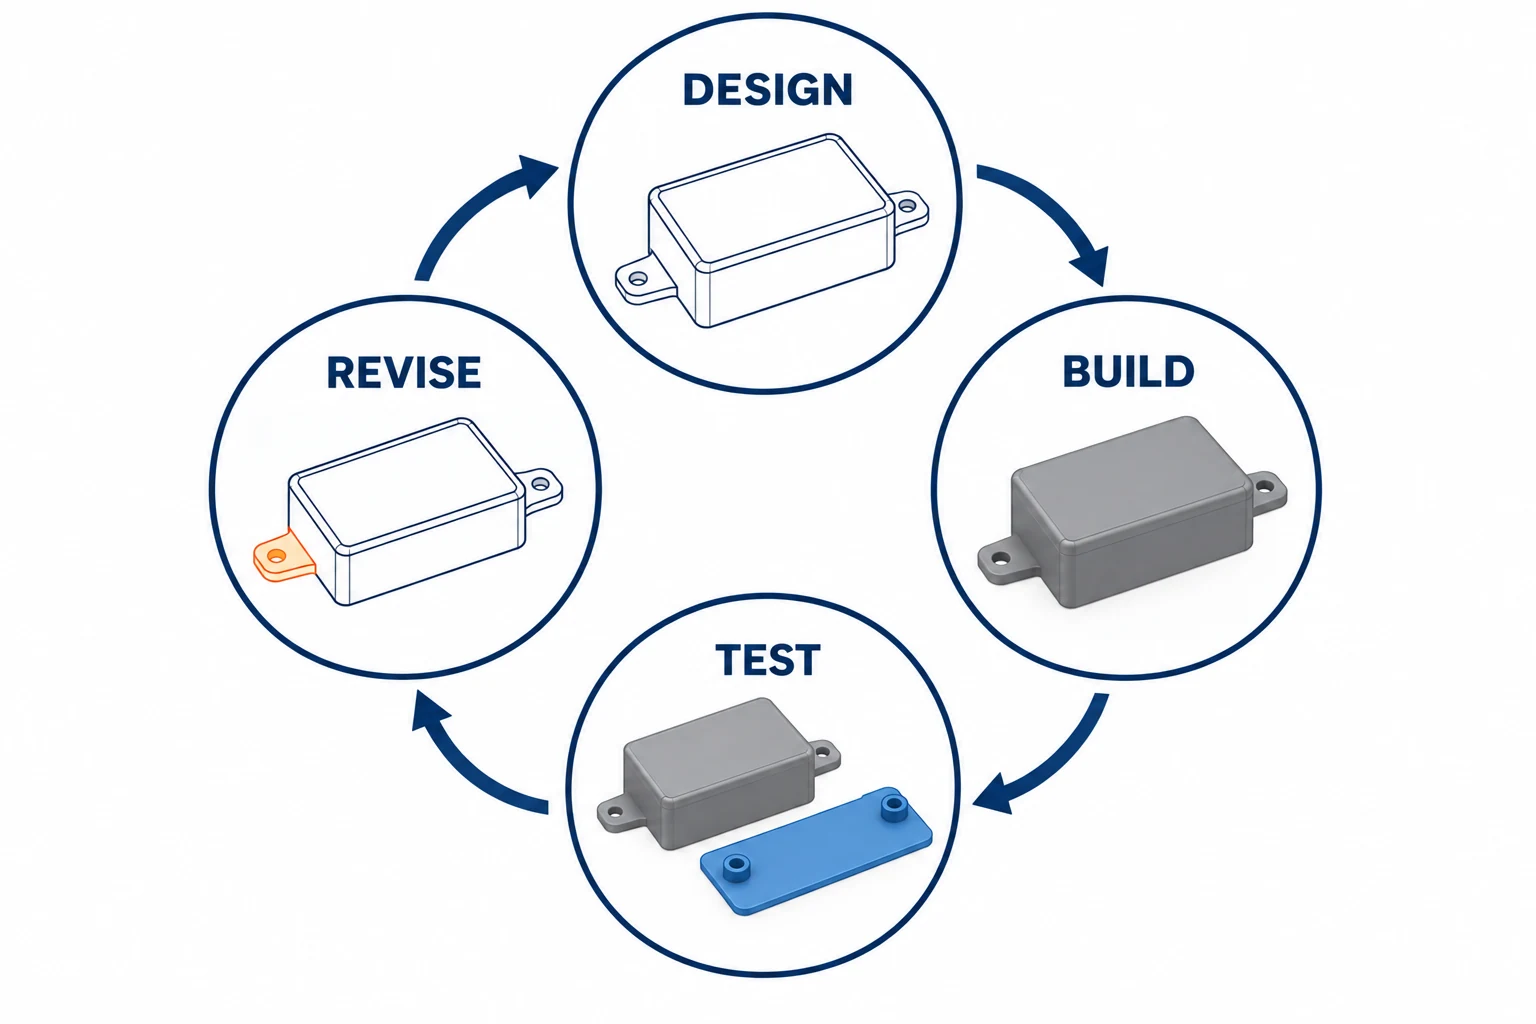
Bevor mit der Produktion begonnen wird, identifizieren Sie, was der Prototyp nicht repräsentiert. Ein bearbeitetes Kunststoffteil zeigt nicht auf, wie die vorgeschlagene Spritzgussform sich füllt oder entformt. Eine erfolgreiche Einzelprobe zeigt nicht die Variation innerhalb einer Charge. Das Konstruktions- und Fertigungsprojekt des MIT verbindet ausdrücklich CAD-Entscheidungen mit Werkzeugen, spritzgegossenen Teilen und gemessenen Produktionsresultaten. [7]
Für die CNC-Route legt unsere Seite für Prototypen- und Serienfertigungsdienstleistungen die Phasen Muster, Vorserienfertigung und Serienbestellung dar. Sobald das Design für diesen Übergang bereit ist, behandelt der Leitfaden vom Prototyp zur Serienfertigung die Planung von Versuchen, Freigabedokumentationen sowie Änderungen zwischen Chargen.
Fragen zur schnellen Prototypenerstellung
Ist Rapid Prototyping dasselbe wie 3D-Druck?
Nein. Der 3D-Druck ist eine Gruppe von Verfahren für das Rapid Prototyping. Für die Herstellung physischer Entwicklungsmuster kommen auch CNC-Bearbeitung, Gießen oder Prototypwerkzeuge infrage, wenn diese Verfahren besser zum Material und zur geplanten Prüfung passen.
Muss ein Prototyp aus dem endgültigen Serienfertigungsmaterial bestehen?
Nur dann, wenn die Frage davon abhängt. Ein Form- oder Zugangsmodell darf ein Ersatzmaterial verwenden. Tests zur Steifigkeit, Wärmeempfindlichkeit, Verschleißfestigkeit oder chemischen Beständigkeit erfordern repräsentatives Material und entsprechende Verarbeitungsbedingungen; dokumentieren Sie alle Abweichungen vor der Auswertung des Ergebnisses.
Welches Prototyping-Verfahren ist am schnellsten?
Der schnellste sinnvolle Weg ist derjenige, der baldmöglichst ein Muster liefert, das für den geplanten Test geeignet ist. Vergleichen Sie die gesamte Vorbereitungs-, Fertigungs- und Nachbearbeitungssequenz – einschließlich Verfügbarkeit und Lieferung – statt nur die Bauzeit einer Maschine.
Technische Quellen
- NIST, Was ist additive Fertigung?, Prozessdefinition.
- Formlabs, What Is Rapid Prototyping? Methods, Tools and Examples, Methodenbeschreibungen.
- Formlabs, Rapid Tooling, Werkzeugzweck, Verarbeitungsanforderungen und Materialgrenzen.
- Allison Rae, Überblick über Prototypenentwicklung, MIT OpenCourseWare, 2006, für Modellzwecke und Planungsfragen.
- NIST, Charakterisierung von additiv gefertigten Materialien, Prozess- und Werkstoffeigenschaftsbeziehungen.
- Stratasys, Rasche Prototypenentwicklung: Verfahren, Vorteile & Prozessleitfaden, Fertigungsvorbereitung und Nachbearbeitung.
- MIT OpenCourseWare, Konstruktion und Fertigung II: Yo-Yo-Projekt, Frühjahr 2025, Überprüfung von der Konstruktion bis zur Fertigung.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


