Auf dieser Seite
Grauguss bricht häufig leichter in kurze Späne als Stahl, doch ist die Bezeichnung „Gusseisen“ zu allgemein, um einen Fräsprozess auszuwählen. Sphäroguss, seine wärmebehandelten Varianten sowie Grauguss stellen sehr unterschiedliche Anforderungen an die Schneidkante. Identifizieren Sie zunächst die Güte, den Zustand und das Rohmaterial; wählen Sie dann Werkzeuge, Schnittdaten und Kühlschmierstoff für diese spezifische Kombination aus.
Dieser Vergleich konzentriert sich auf Grau- und Sphäroguss im Vergleich zu Kohlenstoffstählen und niedriglegierten Stählen. Der zugrundeliegende CNC Fräsprozess bleibt unverändert. Was sich ändert, ist, wie sich das Material trennt, das Werkzeug verschleißt und sich an der fertigen Kante verhält.
Die Form des Graphits beeinflusst, wie Gusseisen zerspant wird.
Grauguss enthält Graphitflocken innerhalb einer metallischen Matrix. Sphäroguss – auch als Kugelgraphitguss oder Sphärographitguss bezeichnet – enthält abgerundete Graphitpartikel. Auch die umgebende Matrix ist entscheidend: Ferrit und Perlit führen nicht zu identischem Zerspanungsverhalten. Ein Werkstoffname ohne Angabe seiner Güte und seines Zustands lässt diese Unterscheidung offen. [1]
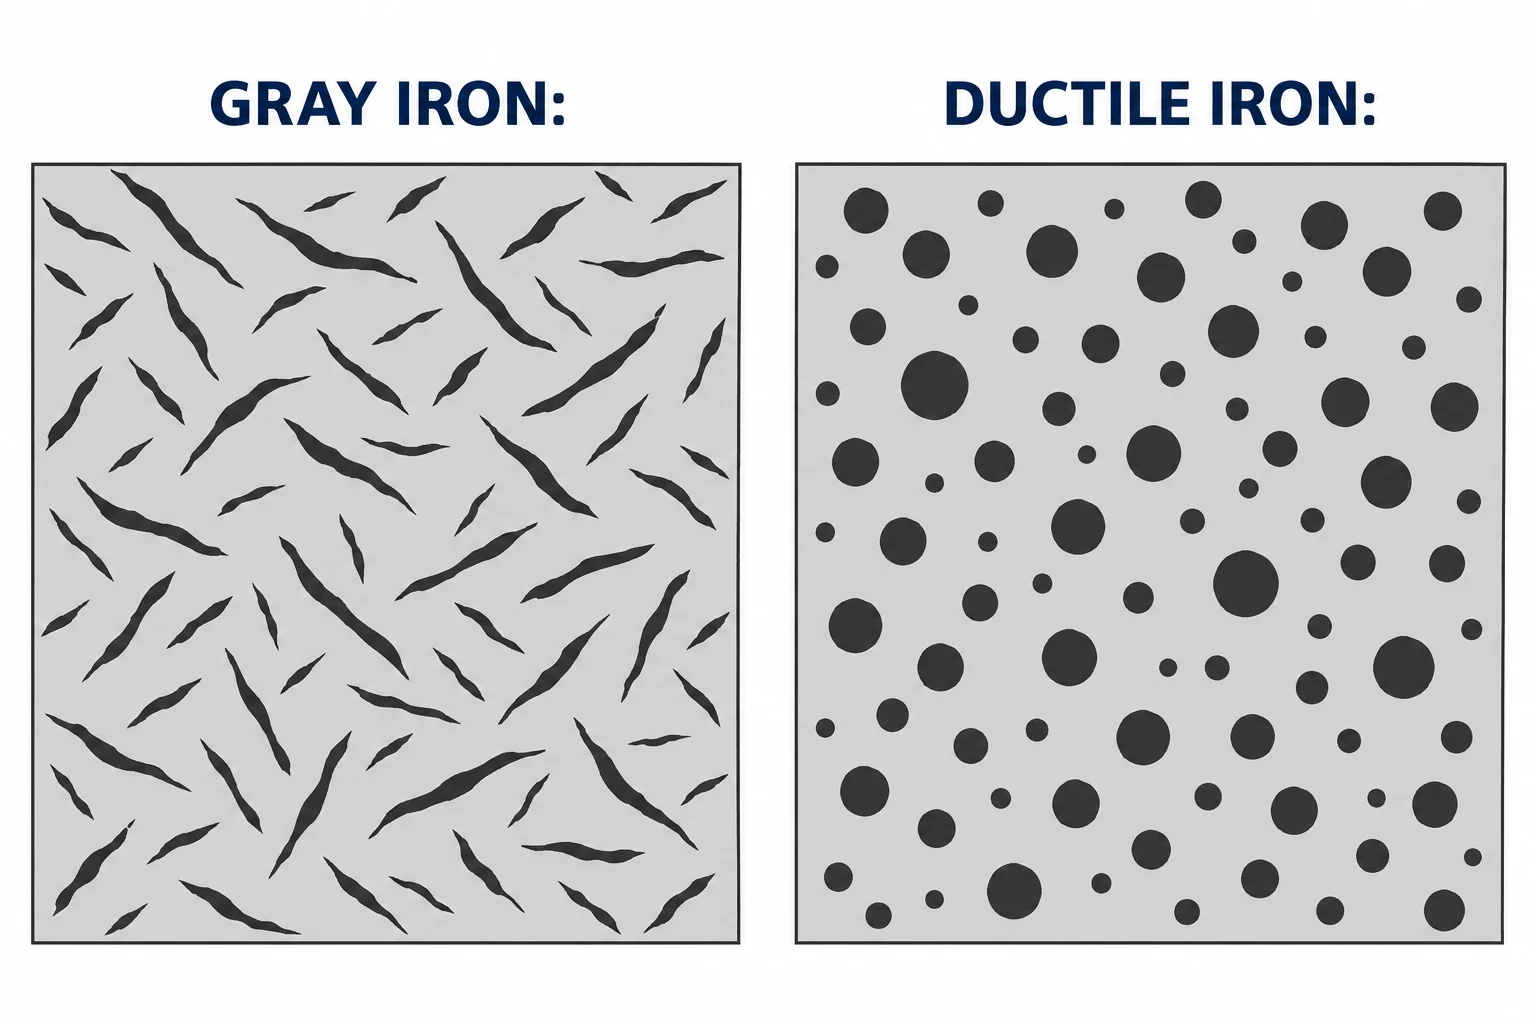
Graphit trägt zur Unterbrechung der Spanbildung bei. Der Bearbeitungsleitfaden von Dura-Bar zeigt feine Späne aus Grauguss und kontrollierbare Späne aus Sphäroguss seiner kontinuierlich gegossenen Sorten im Vergleich zu längeren Stahlschnitten. Dies ist ein nützlicher Nachweis für diese Materialien, jedoch kein Beweis dafür, dass jeder Stahl fadenförmige Späne erzeugt oder jeder Gusseisen leicht zerspanbar ist. Werkzeuggeometrie, Eingriff und Werkstoffzustand bleiben entscheidend. [2]
| Werkstoffzustand | Hauptanliegen beim Fräsen | Was zuerst festzulegen ist |
|---|---|---|
| Grauguss | Abrasive Verschleiß; Ausbruch an einer nicht gestützten Austrittskante | Sorte, Matrix, Härte und Rohlingqualität |
| Ferritischer oder ferritisch-perlitischer Sphäroguss | Kann eher wie niedriglegierter Stahl als wie Grauguss zerspanen werden | Tatsächliche Gefügestruktur sowie geeignete Fräswerkzeugempfehlungen |
| Perlitischer Sphäroguss | Stärkerer abrasiver Verschleiß kann die Wahl des Schneidplattentyps beeinflussen | Verschleißfestigkeit sowie Kantenzähigkeit |
| Weicher, kohlenstoffarmer Stahl | Anhaftendes Material an der Schneide; Gratbildung | Sorte, Zustand und Spanbildung |
| Härterer legierter Stahl oder wärmebehandelter Gusseisen | Unterschiedliche Anforderungen an die Schneidenbelastung und den Verschleiß | Härte zum Zeitpunkt der Bearbeitung |
Dies sind erste Unterscheidungsmerkmale, keine Rangfolge aller Werkstoffgüten. Sandvik Coromant trennt diese Werkstoffgruppen in seinen Fräsrichtlinien. [3] Bei einem Werkstoffersatz muss zunächst sichergestellt werden, dass der neue Werkstoff die funktionellen und umgebungsbedingten Anforderungen des Bauteils erfüllt; eine einfachere Zerspanbarkeit allein stellt keine Freigabe für das Konstruktionsdesign dar.
Der erste Schnitt hängt vom Rohling ab
Ein Formguss, ein Stranggussstab und ein Stahlblock weisen nicht von vornherein vergleichbare Oberflächen oder Aufmaße auf. Bei einem Gussstück sind die Lageflächen, die variablen Aufmaße sowie die Bereiche zu identifizieren, die vollständig sauber gefräst werden müssen. Vor der Behandlung eines schlechten ersten Schnitts als Problem der Vorschubgeschwindigkeit ist auf anhaftenden Sand, Zunder und sichtbare Fehler zu prüfen. ASTM A48/A48M behandelt diese Oberflächenbedingungen bei Grauguss-Gussteilen. [4]
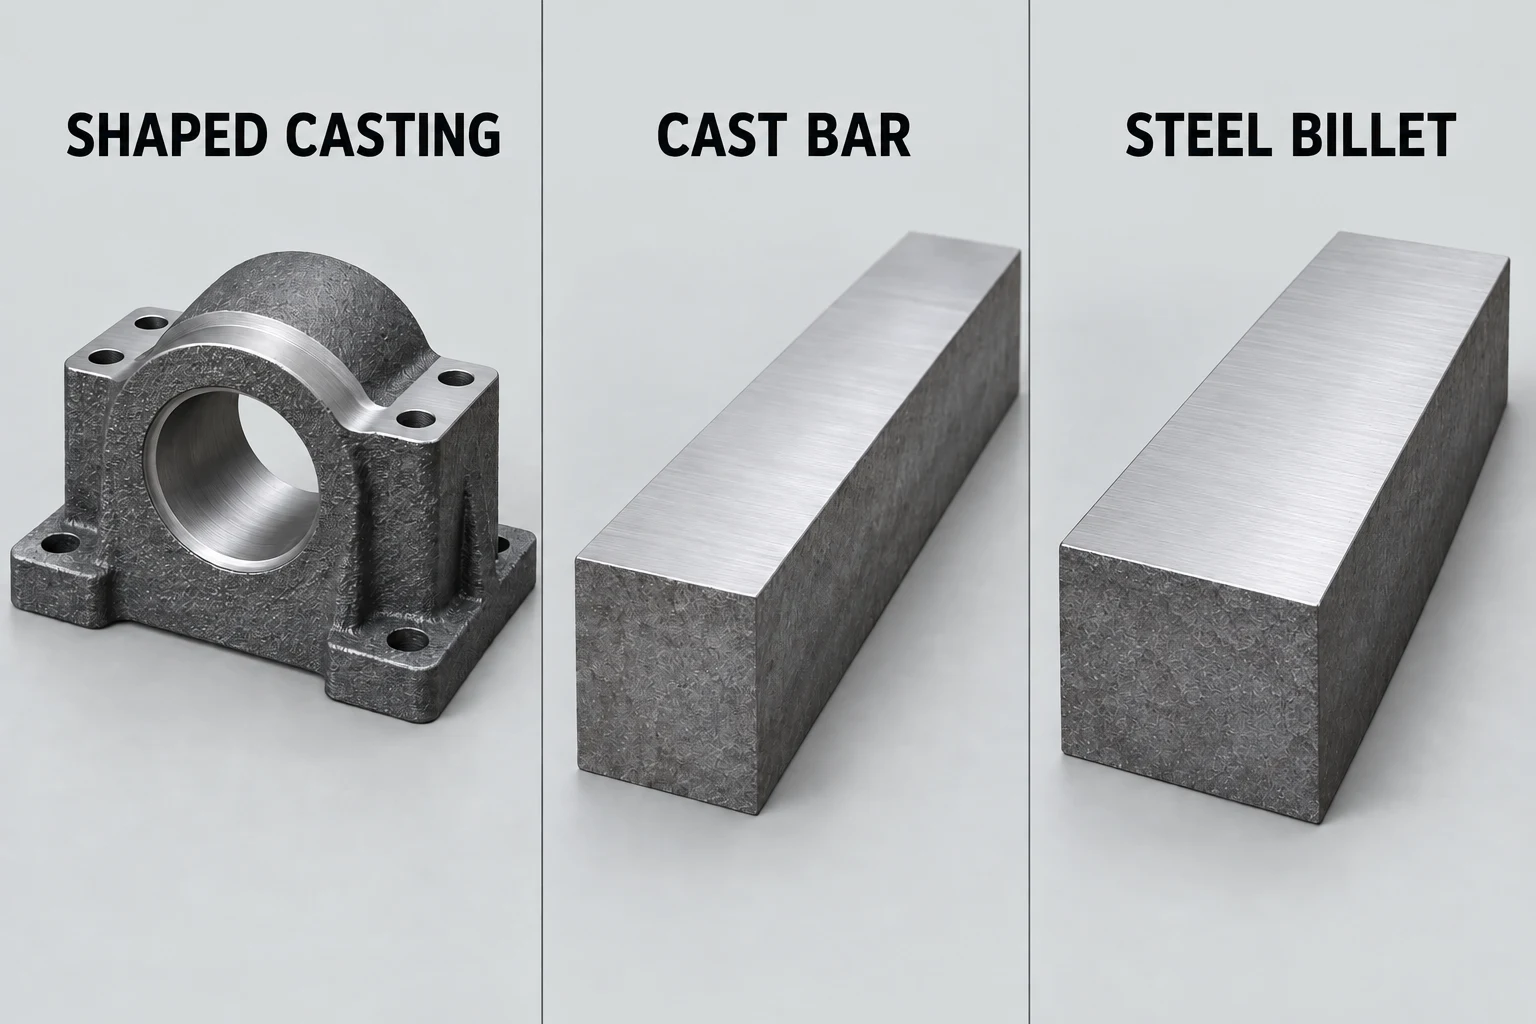
Gegossenes Stranggussmaterial weist für jede Sorte eigene Empfehlungen auf. Dura-Bar beschränkt seine veröffentlichten Schnittdaten ausdrücklich auf seine entwickelten Gusseisensorten; unkontrollierte Karbide und Einschlüsse können dieselben Daten für andere Gusseisensorten ungeeignet machen. Übertragen Sie einen Versuch mit Stabmaterial nicht auf eine nicht identifizierte Gussteilcharge. [2]
Notieren Sie bei einem Lagergehäuse, ob Bohrung und Montagefüße als Rohguss, vorgefräst oder bereits fertig bearbeitet angeliefert werden. Dies verändert den Aufspannaufwand und den verbleibenden Bearbeitungsumfang – selbst wenn die endgültige Zeichnung identisch ist. Die Gusseisen-Bearbeitungsseite enthält alle für eine Bestellung erforderlichen Angaben zum Rohling und zum fertigen Teil.
Wählen Sie Werkzeuge und Kühlschmierstoff gemeinsam aus
Bei der Vorstufe der Grauguss-Fräsbearbeitung sind beschichtete Hartmetallwerkzeuge und trockenes Schneiden übliche Ausgangswahlmöglichkeiten. Ein duktiler Gusseisenwerkstoff mit höherem Perlitanteil erfordert möglicherweise eine höhere Verschleißfestigkeit, während ferritisches duktiles Gusseisen Werkzeuge nahe denen für Stahlanwendungen benötigt. Passen Sie die Einsätze-Klasse und -Geometrie an die tatsächliche Materialuntergruppe an, statt ein Werkzeug allein aufgrund des Wortes „Eisen“ auszuwählen. [3]
Beim Fräsen bewegt sich jede Schneidkante wiederholt in den Schnitt hinein und wieder heraus. Kühlflüssigkeit kann die thermische Zyklierung einer heißen Schneidkante verstärken; in anderen Fällen hilft sie jedoch dabei, Staub abzuspülen oder die Feinbearbeitung zu unterstützen. Sandviks Leitfaden zum Trockenfräsen behandelt beide Effekte. Falls ein Nassverfahren gewählt wird, muss das Werkzeug dafür geeignet sein und die Kühlflüssigkeitszufuhr ausreichend dimensioniert sein. Die Aussagen „immer trocken“ und „immer mit Kühlmittel“ umgehen beide die erforderliche Anwendungsentscheidung. [5]
Dura-Bar veröffentlicht zudem Kühlflüssigkeitsempfehlungen für seine Standardware, was verdeutlicht, warum die Empfehlungen des Materiallieferanten stets gemeinsam mit der Anwendungsempfehlung des Fräswerkzeugherstellers zu berücksichtigen sind. Keine der beiden Quellen liefert ein universelles Rezept für eine unbekannte Gussteilkomponente. [6] Dokumentieren Sie beim Festlegen der Startparameter für den Versuch gemeinsam Werkzeug, Materialzustand, Eingriff und Kühlmodus.
Unterscheiden Sie Kantenbeschädigungen von der Oberflächentextur
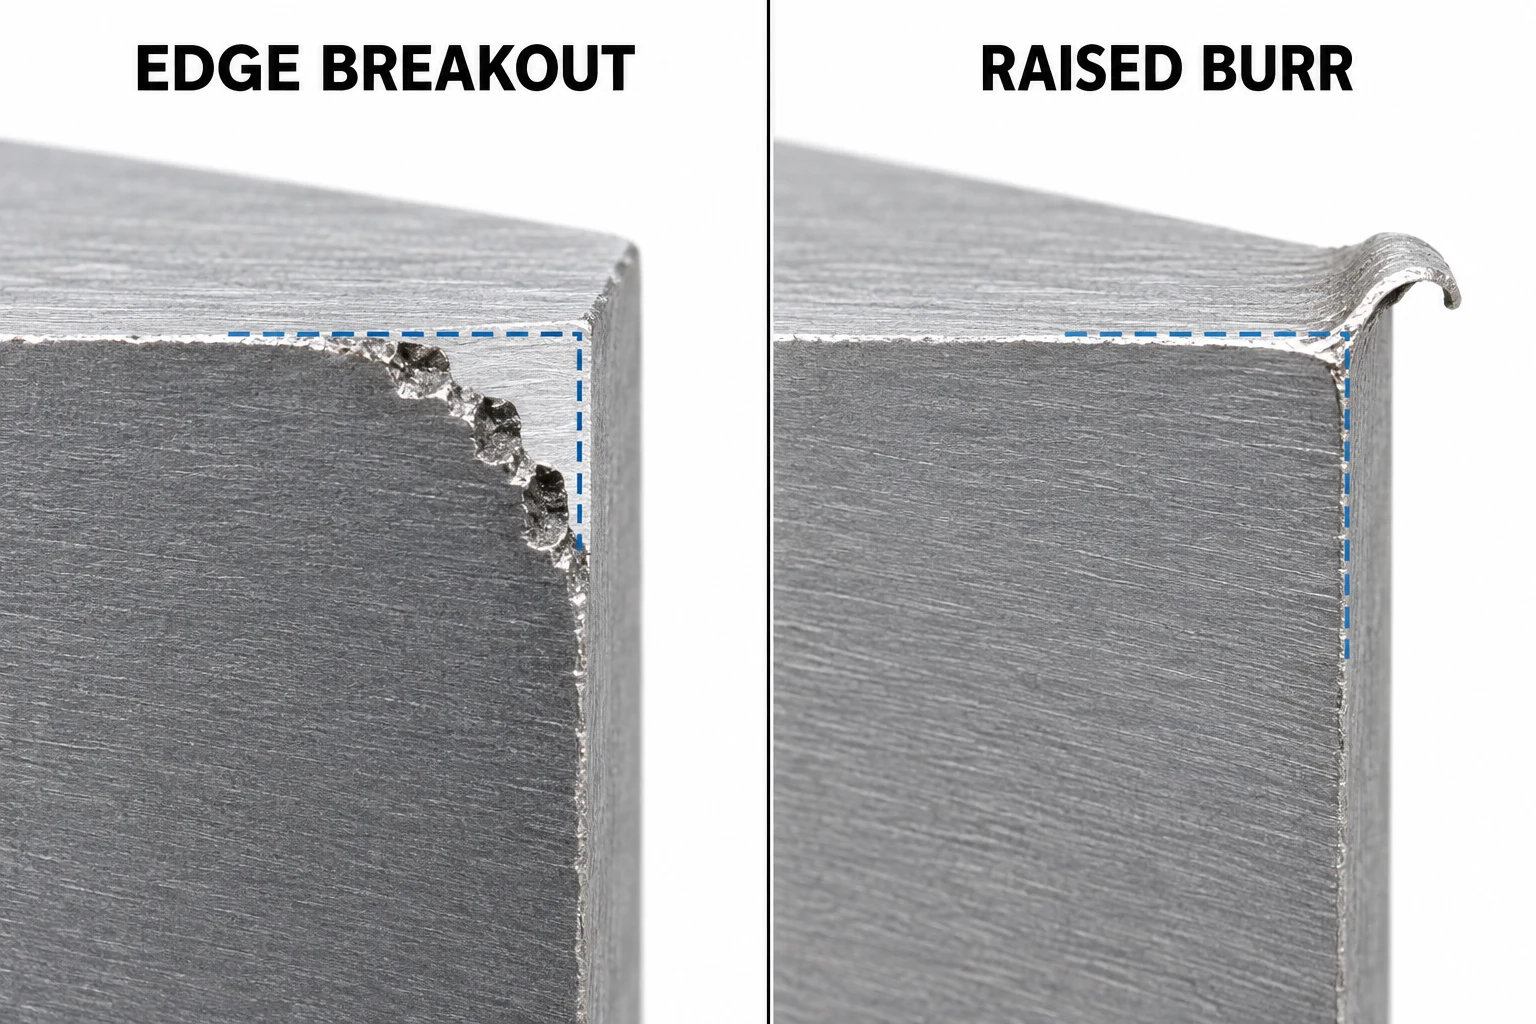
Eine abgesplitterte Kante weist Materialverlust auf. Ein Grat ist Material, das über die vorgesehene Kontur hinausragt. Durch Entfernen des Grats kann eine Kante wiederhergestellt werden; durch Entfernen weiteren Materials lässt sich jedoch keine abgebrochene Ecke wiederherstellen. Prüfen Sie diese Merkmale separat von der Textur der gefrästen Fläche.
| Beobachtung | Nützliche nächste Prüfung |
|---|---|
| Ausbruch beim Austritt des Fräswerkzeugs | Überprüfen Sie die Kantenunterstützung, den Werkzeugverschleiß und den Austrittsschnitt; bewahren Sie gegebenenfalls spezifizierte Dichtkanten auf. |
| Erhabene Lippe oder verschmiertes Material | Prüfen Sie die Schneide des Werkzeugs auf anhaftendes Material und überprüfen Sie die Schnittbedingungen vor dem Entgraten. |
| Schlechte Textur über die gesamte Fläche | Überprüfen Sie den Werkzeugzustand und die Aufspannung; messen Sie die vorgeschriebene Oberflächenanforderung statt einer rein visuellen Beurteilung des Glanzes. |
| Optisch korrekte Fläche, aber schlechte Passgenauigkeit bei der Montage | Überprüfen Sie Abmessungen und Bezugsflächen-Beziehungen unabhängig vom optischen Eindruck der Oberfläche. |
Die Tabelle stellt eine Prüfreihenfolge dar, keine Diagnose allein aufgrund des optischen Eindrucks. Ausbrüche beim Austritt aus Grauguss und Gratbildung bei Stahl sind bekannte Fräsprobleme; jedoch können auch eine lockere Aufspannung oder ein beschädigtes Werkzeug das Ergebnis beeinflussen. [3]
Vergleichen Sie eine Materialänderung an der fertigen Geometrie
Bei einem vorgeschlagenen Wechsel von Stahl zu Eisen bleiben die funktionalen Anforderungen der Zeichnung unverändert, während die in Frage kommenden Fertigungsverfahren verglichen werden:
- Identifizieren Sie beide Werkstoffe: Sorte, Lieferzustand, Härteangaben und Rohform.
- Wählen Sie repräsentative Merkmale aus: darunter eine fertig bearbeitete Fläche, eine Austrittskante sowie jegliche Passung, die die Montage steuert.
- Dokumentieren Sie die Bearbeitungsbedingungen: Werkzeug und Einsatz, Eingriff, Schnittgeschwindigkeit, Vorschub, Spannmethode und Kühlmittelbetrieb.
- Vergleichen Sie aussagekräftige Ergebnisse: akzeptable Merkmalsqualität, Werkzeugzustand, Zerspanzeit und Reinigungsaufwand – nicht nur die Zerspanzeit allein.
Ein Versuch, bei dem unterschiedliche Zuschläge für das Rohmaterial oder abweichende Annahmekriterien verwendet werden, kann den Einfluss des Werkstoffs nicht isolieren. Bei einem bestehenden Stahlkonstruktionsentwurf ist die festgelegte Stahlsorte und Wärmebehandlung als Referenzbasis beizubehalten, bis eine Alternative genehmigt ist.
Fragen zum Fräsen von Gusseisen
Kann Gusseisen mit denselben Fräseinstellungen wie Stahl bearbeitet werden?
Manchmal weist eine Anwendung aus duktilem Gusseisen ähnliche Werkzeuganforderungen wie niedriglegierter Stahl auf; allein die Werkstoffbezeichnung reicht jedoch nicht aus, um Fräseinstellungen zu übernehmen. Vor der Auswahl von Startdaten sind stets Sorte, Gefüge, Härte, Fräswerkzeug und Schnittbedingungen zu vergleichen.
Bedeutet eine optisch ansprechendere Oberfläche automatisch ein genauer gefertigtes Teil?
Nein. Oberflächentextur, Maße und geometrische Beziehungen sind voneinander unabhängige Anforderungen. Eine glänzende Fläche kann dennoch eine falsche Lage oder Form aufweisen; eine dunklere Fläche kann dagegen vollständig der Zeichnung entsprechen. Prüfen Sie stets die Merkmale, die die Funktion bestimmen.
Quellen
- Universidad Complutense de Madrid, Metallographic Atlas: gray iron in a pearlitic matrix; ASTM International, A536, Standard Specification for Ductile Iron Castings, öffentlicher Geltungsbereich.
- Dura-Bar, Machining Guide, April 2019. Spanbeispiele und Schnittdaten-Grenzwerte gelten für die vom Hersteller spezifizierten kontinuierlich gegossenen Sorten.
- Sandvik Coromant, So führen Sie das Fräsen in verschiedenen Werkstoffen durch, Stahl-, Grauguss- und Sphärogussabschnitte.
- ASTM International, A48/A48M-22, Standard Specification for Gray Iron Castings, öffentliche Zusammenfassung und Geltungsbereich.
- Sandvik Coromant, Trockenfräsen oder mit Kühlschmierstoff.
- Dura-Bar, Top 4 Machining Tips, Februar 2019; die Empfehlungen beziehen sich auf Dura-Bar-Rohmaterial und geeignete Aufspannungen.


