W tym artykule
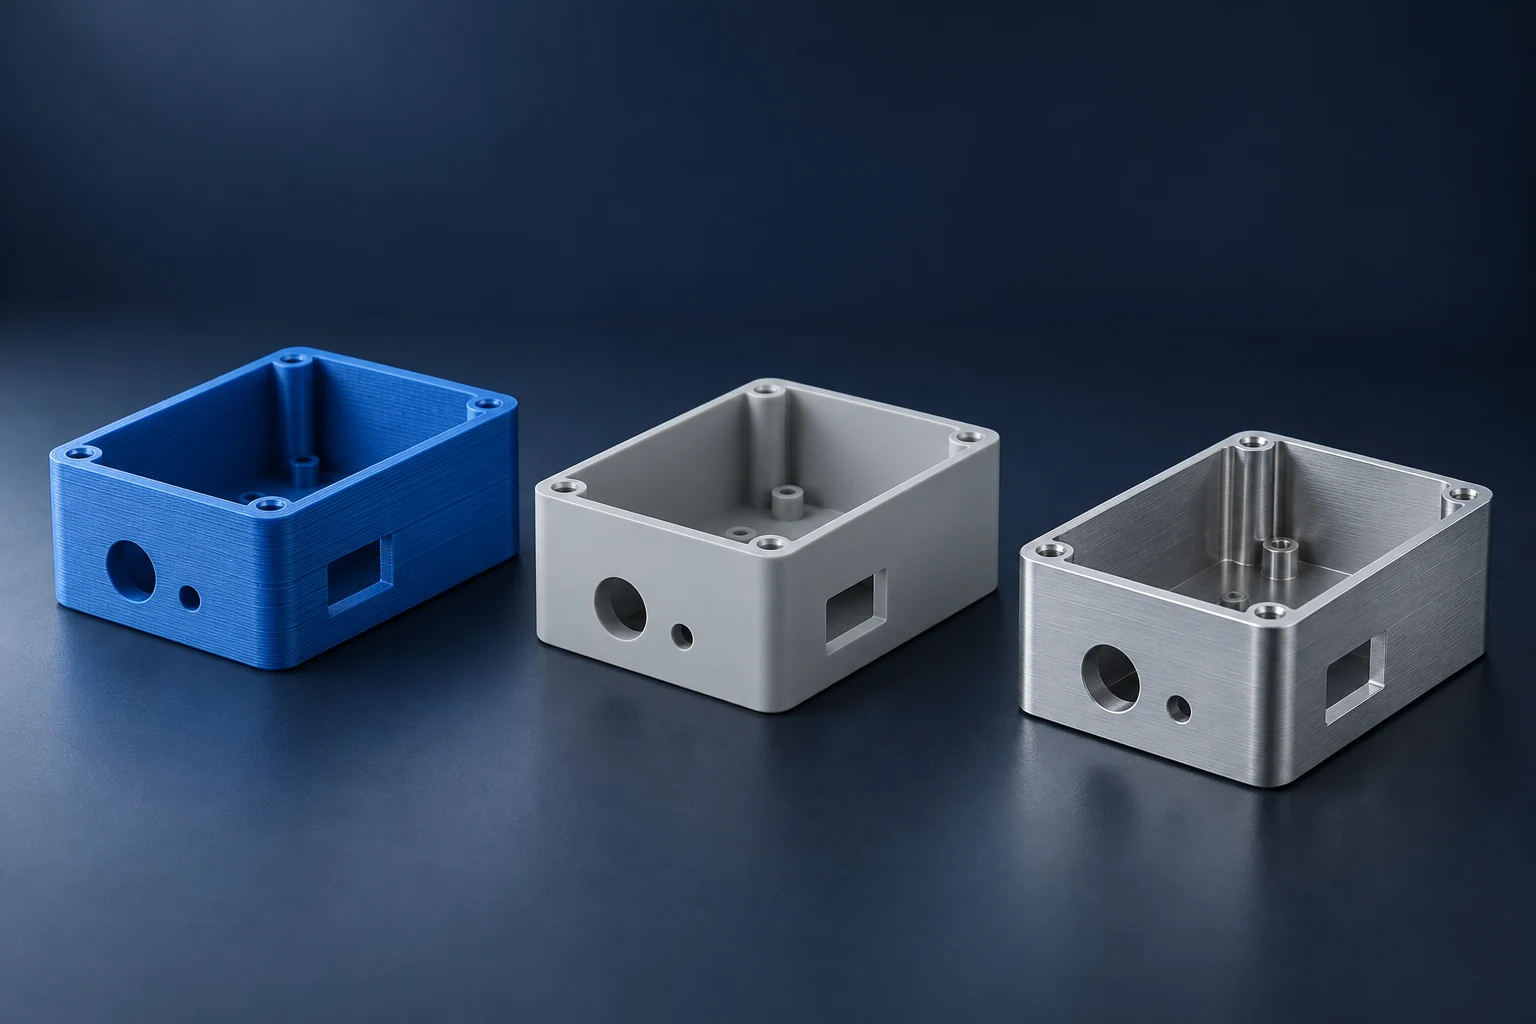
Szybkie prototypowanie wykorzystuje krótkie cykle projektowania i budowy, aby przekształcić pomysł w fizyczny element odpowiadający na konkretne pytanie. Popularne metody obejmują druk FDM, SLA i SLS 3D oraz CNC obróbkę, odlewane poliuretanem i wykonywanie narzędzi prototypowych. Odpowiedni wybór zależy od tego, co kolejny próbnik musi pokazać: kształt, dopasowanie montażowe, zachowanie materiału lub proces produkcyjny.
Drukowany model może ujawnić problem z dostępem jeszcze przed rozpoczęciem cięcia metalu. Próbnik wykonany metodą obróbki może okazać się bardziej przydatny, gdy test wymaga określonego metalu lub gotowego tworzywa sztucznego. Żadna z tych metod nie gwarantuje automatycznej walidacji późniejszych części odlewanych lub formowanych. Wybierz metodę w oparciu o dowody, których potrzebujesz z tej konkretnie wykonanej partii.
Jak różnią się główne metody szybkiego prototypowania
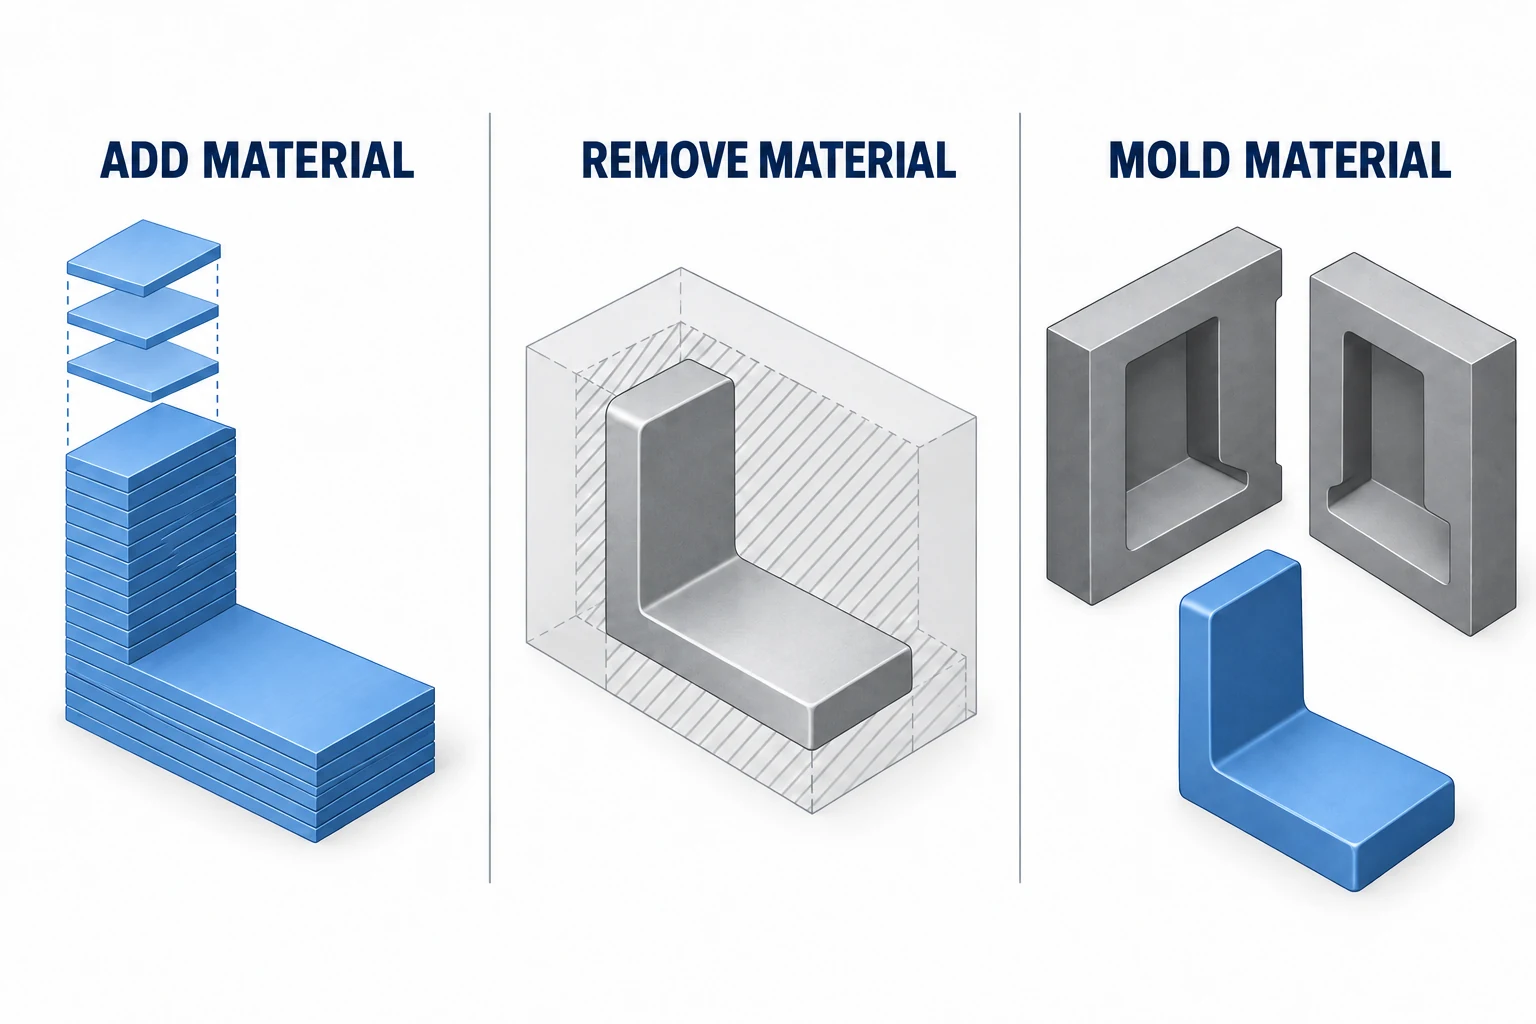
Ścieżki te różnią się sposobem tworzenia części. Wytwarzanie przyrostowe buduje materiał warstwa po warstwie; obróbka usuwa go z półfabrykatu. Ścieżki związane z narzędziami najpierw tworzą formę lub wzór, a następnie wykorzystują to narzędzie do wykonania próbki. Te różnice wpływają na geometrię, materiały oraz pracę niezbędną przed przeprowadzeniem testów. [1]
| Metoda | Przydatne początkowe zastosowanie | Sprawdzenie przed zaufaniem wynikowi |
|---|---|---|
| FDM / FFF: ekstrudowany filament termoplastyczny | Wczesne modele opakowań, dostępu i montażu | Kierunek warstw, kontakt z podporami oraz rzeczywisty użyty materiał drukowany |
| SLA: światłem utwardzana ciecz żywiczna | Drobne detale, wygląd oraz wybrane sprawdzanie funkcjonalne | Właściwości żywicy, usuwanie podpór oraz wymagane utwardzanie końcowe |
| SLS: proszek polimerowy spiekany laserem | Złożone komponenty polimerowe i zespoły funkcjonalne | Gatunek materiału, usuwanie proszku oraz gotowe powierzchnie styku |
| CNC obróbka: cięcie materiału półfabrykatowego | Określony metal lub tworzywo sztuczne w postaci półfabrykatu; cechy montażowe uzyskane metodą obróbki | Dostęp narzędzi, zamocowanie, stan materiału oraz wykończenie końcowe |
| Odlewane poliuretanem w formie silikonowej | Kilka egzemplarzy na podstawie wzorca głównego | Jakość wzorca głównego oraz dopasowanie żywicy odlewniczej do celów testu |
| Prototypowe narzędzia do wtrysku | Próbki wtryskane z wybranego termoplastu | Projekt narzędzia, warunki przetwarzania oraz różnice względem narzędzi produkcyjnych |
FDM jest również powszechnie nazywane wytwarzaniem z połączonego filamentu (FFF). SLA wykorzystuje fotopolimerową żywicę; SLS używa otaczającego, niezspiekanego proszku do wspierania procesu budowy. Ich materiały wyjściowe i etapy obróbki nie są wzajemnie zamienne. Tabela podsumowuje wybory metod, a nie porządkuje każdą maszynę według dokładności lub prędkości. [2]
Szybkie wytwarzanie narzędzi polega na produkcji narzędzia, a nie gotowego elementu bezpośrednio. W związku z tym wstawka formy wykonana metodą CNC lub wydrukowany narzędzie kształtujące mogą wspierać kolejny proces produkcyjny. Materiał narzędzia, temperatura i obciążenie nadal ograniczają zakres jego zastosowania. [3] Formy silikonowe oraz próbki poliuretanowe stanowią odrębną ścieżkę niż wtrysk termoplastu przeznaczonego do produkcji seryjnej. [4]
Inne projekty mogą wymagać obróbki blachy, termoformowania lub addytywnej obróbki metali. Rozpocznij od rodziny technik produkcyjnych, która pozwala na odtworzenie badanych cech geometrycznych oraz zachowania materiału. Przewodnik podstawowy dotyczący obróbki CNC szczegółowo wyjaśnia ścieżkę ubytkową.
Wybierz metodę w oparciu o pytanie testowe
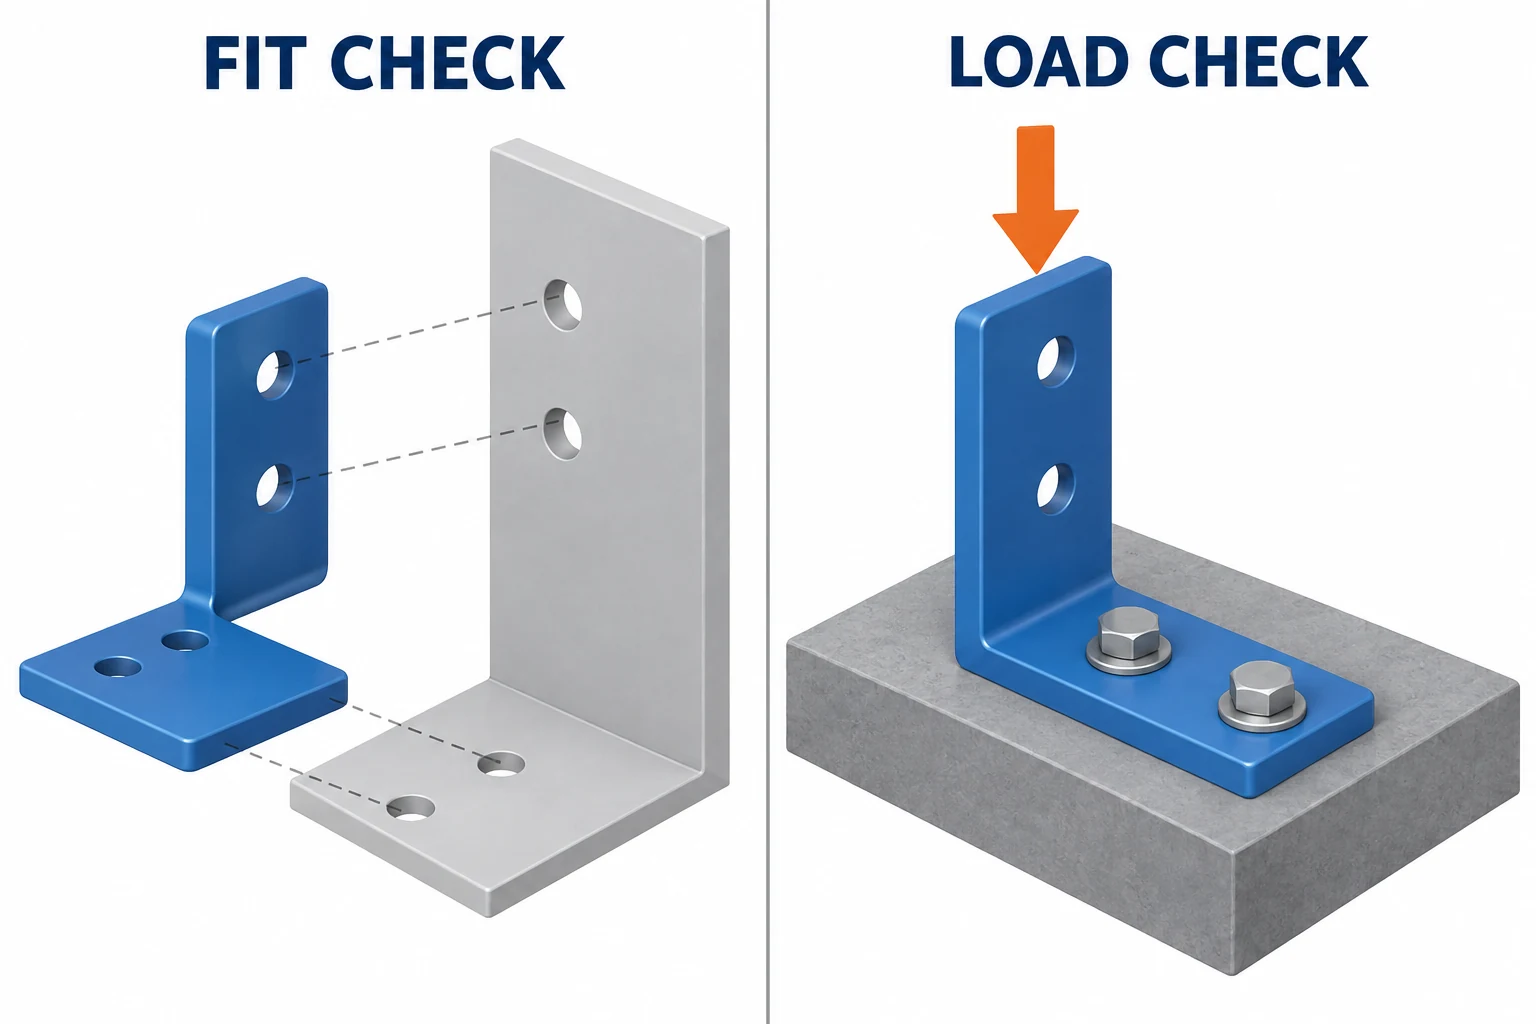
Zapisz kolejną decyzję w postaci pytania przed wybraniem metody: „Czy łącznik można zamontować?” różni się od pytania „Czy podpora zachowa sztywność pod obciążeniem?”. Pierwsze może wymagać dokładnej geometrii dostępu; drugie zależy także od materiału, warunków produkcji, sposobu mocowania oraz przyłożonego obciążenia.
Dla podpory łożyska użyj modelu polimerowego, aby rozwiązać kwestie dostępu do montażu i kolejności montażu, dopóki te cechy są jeszcze zmienne. Przejdź do określonego stopu aluminium i stanu wytrzymałościowego, gdy kolejnym pytaniem testowym będzie, czy podpora ugięła się zbyt mocno pod obciążeniem. Ta zmiana metody wynika ze zmiany pytania testowego, a nie z reguły głoszącej, że każdy prototyp musi zaczynać się od druku lub kończyć się obróbką skrawaniem.
Zdefiniuj warunek akceptacji jako wielkość mierzalną przed zamówieniem próbki. Jeśli wymaganie projektowe przewiduje maksymalne ugięcie o 0.10 mm w miejscu gniazda łożyska pod obciążeniem 100 N w określonym kierunku, plan testu musi zawierać to obciążenie, miejsce pomiaru, układ mocowania oraz dopuszczalny limit. Odczyt 0.15 mm nie spełni określonego warunku ugięcia; nie pozwoli on również ustalić, czy przyczyną była podpora, luźne elementy mocujące czy ruch w oprawie testowej. Zarejestruj i oddziel te efekty przed zmianą geometrii części. Sam sprawdzian dopasowania nie pozwala ocenić sztywności.
Podaj krótkie stwierdzenie, co musi być zgodne z produkcją, a co może się różnić. Istotne elementy obejmują geometrię, gatunek materiału, stan obróbki cieplnej, orientację wydruku, wykończenie oraz elementy montażowe. Wymień tylko te, które wpływają na badane pytanie. Podobnie przegląd prototypowania MIT zaczyna się od wymaganego modelu, danych wejściowych, materiału, tolerancji, ilości i terminu realizacji. [4]
Powszechna nazwa materiału nie wystarcza do przeniesienia wszystkich jego właściwości między procesami. Prace NIST nad materiałami addytywnymi analizują, jak surowiec, parametry procesu, maszyny oraz środowisko budowy wpływają na ostateczne właściwości materiału. [5] Sprawdź stosowne dane i warunki testowe zamiast zakładać, że materiał wydrukowany lub odlewany zachowuje się tak samo jak określony materiał gotowy.
Od CAD do użytecznego wyniku testu
- Zdefiniuj pytanie i kryterium akceptacji. Określ, jakie obserwacje lub pomiary wspierają kolejną decyzję projektową. Zidentyfikuj współpracujące części oraz środowisko niezbędne do przeprowadzenia testu.
- Przygotuj projekt do wybranego procesu. Zachowaj model i rysunek w jednej wersji. Rozwiąż problemy dostępu narzędzi do frezowania, orientacji i podpór przy drukowaniu lub wymagania dotyczące luzów i wypełnienia przy formowaniu.
- Przygotuj instrukcje produkcyjne. Drukowanie wykorzystuje warstwowe generowanie modelu; CNC wykorzystuje odpowiednie ścieżki narzędzia i instrukcje maszynowe; proces z użyciem matryc wymaga najpierw zdefiniowania narzędzia przed rozpoczęciem produkcji części.
- Zakończ wymagany stan próbki. W zależności od procesu może to obejmować usunięcie podpór lub proszku, płukanie i utwardzanie, frezowanie powierzchni styku, usuwanie wyprasek lub wykończenie.
- Przeprowadź kontrolę, test i zapisz decyzję. Najpierw potwierdź, że próbka nadaje się do zaplanowanego testu. Zapisz wynik, wersję oraz wszelkie różnice charakterystyczne wyłącznie dla próbki, a następnie zachowaj lub zmodyfikuj projekt.
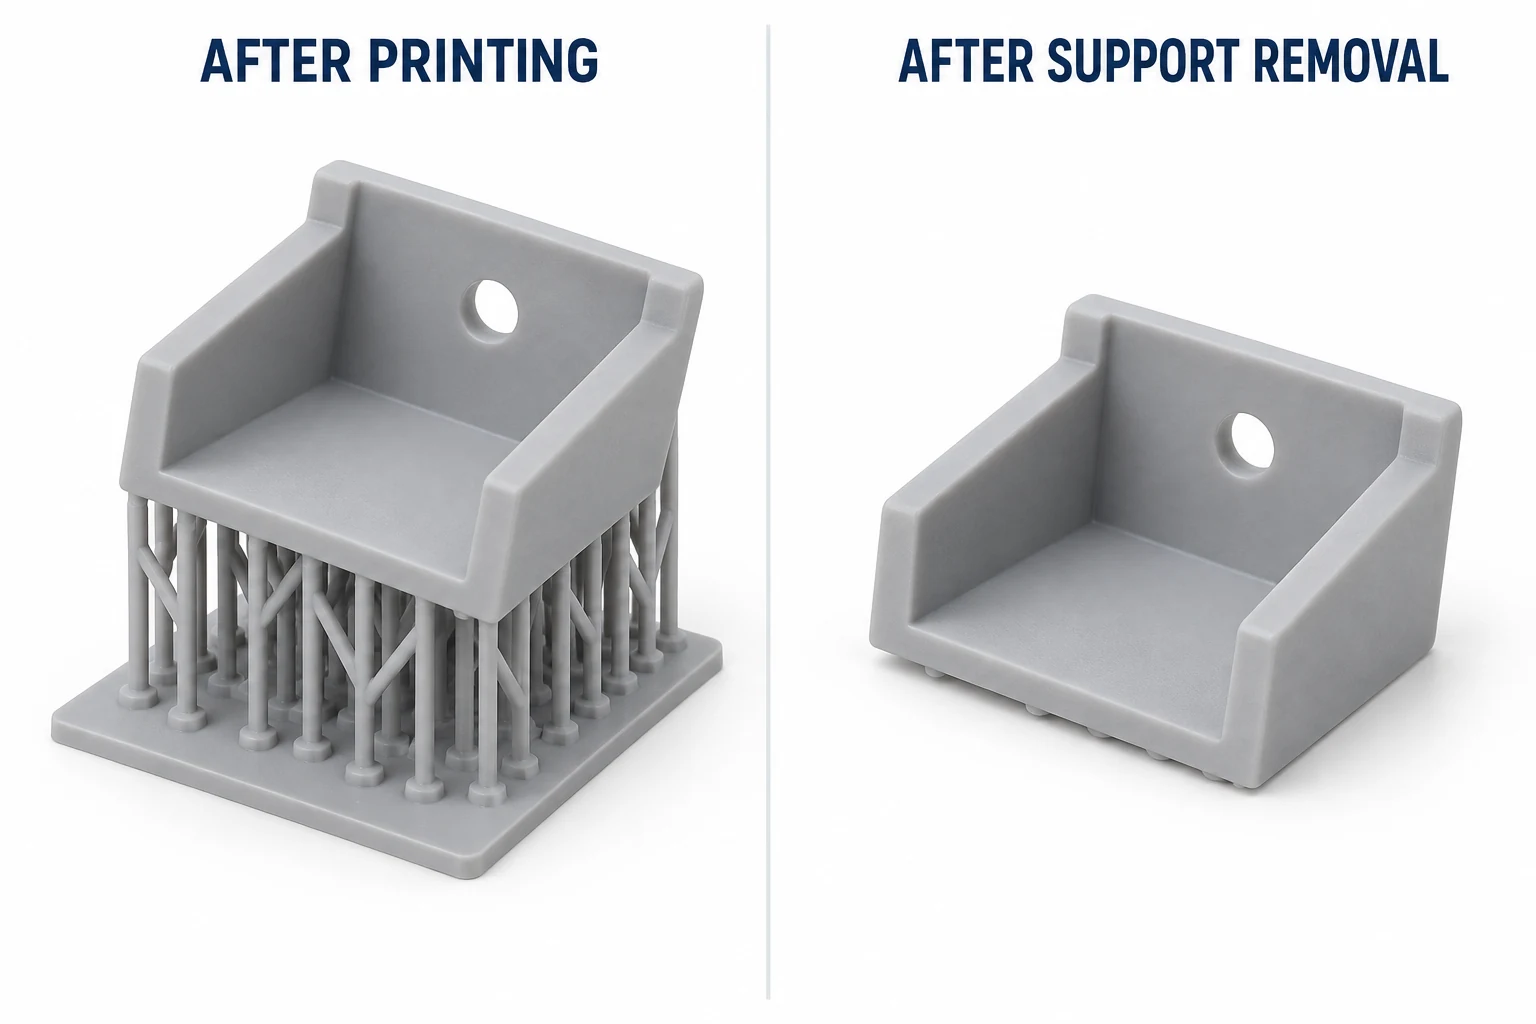
Przygotowanie i obróbka końcowa powinny być uwzględnione w planie od samego początku. Próbka wydrukowana, ale wciąż na podporach, nie jest koniecznie gotowa do sprawdzenia montażu, a usunięcie podpór nie zastępuje płukania ani utwardzania wymaganego dla żywicy. Postępuj zgodnie z instrukcjami dotyczącymi odpowiedniego materiału i sprzętu. [6]
Porównaj czas potrzebny na uzyskanie odpowiedzi
Czas pracy maszyny stanowi tylko jedną część harmonogramu. Porównaj przygotowanie projektu, czas oczekiwania w kolejce, dostępność surowca lub narzędzi, wykonywanie części, obróbkę końcową, kontrolę jakości i dostawę. Proces, który pozwala szybko wytworzyć element, może nadal być słabym wyborem, jeśli próba wymaga obszernego oczyszczania przed sprawdzeniem krytycznego interfejsu.
Dla każdej możliwej trasy porównaj całkowity koszt wymaganej ilości gotowych do testów próbek. Uwzględnij programowanie lub oprzyrządowanie, materiał, wykończenie i kontrolę jakości. Oddzielnie rozpatruj opcjonalne prace estetyczne, gdy wygląd nie jest częścią testu. przewodnik po kosztach obróbki wyjaśnia, jak prace przygotowawcze i powtarzalne wpływają na CNC ofertę.
Rozważ również prawdopodobną kolejną wersję projektu. Forma wytwarzana przed ustaleniem geometrii mocowania wiąże się z innym zobowiązaniem niż próbka bezpośrednio wyprodukowana. Kilka identycznych próbek może uzasadnić przygotowanie, które byłoby nieopłacalne przy jednej kontroli kształtu, ale nie istnieje uniwersalna ilość, przy której jedna metoda staje się najtańsza.
Skorzystaj z wyniku, aby zaplanować kolejne wytworzenie
Szybkie prototypowanie jest przydatne, gdy każda kolejna budowa zmniejsza określoną niepewność. Gdy próbka zawodzi, najpierw rozróżnij awarię projektu od nierzeprezentatywnej próbki. Przerwanie wydrukowanej podpórki wzdłuż słabego kierunku budowy samo w sobie nie odrzuca zaprojektowanej konstrukcji z metalu wykonanej metodą frezowania; dla tej decyzji strukturalnej należy użyć reprezentatywnej próbki. Z kolei kolizja w montażu spowodowana zamierzonym kształtem stanowi przydatne dowody nawet w przypadku taniego modelu. Zmodyfikuj odpowiedni element i powtórz dotkniętą kontrolę, zamiast automatycznie zmieniać metodę produkcji.
Gdy próbka przejdzie test, zapisz podejmowaną na jej podstawie decyzję oraz nadal otwarte pytania. Zatwierdzenie dostępu do mocowania może uwolnić tę geometrię do kolejnego wytworzenia bez jednoczesnego zatwierdzania odporności na zmęczenie, odporności cieplnej ani powtarzalności partii. Dzięki temu udany wczesny test nie staje się nieuzasadnionym zatwierdzeniem produkcji. [4] [5]
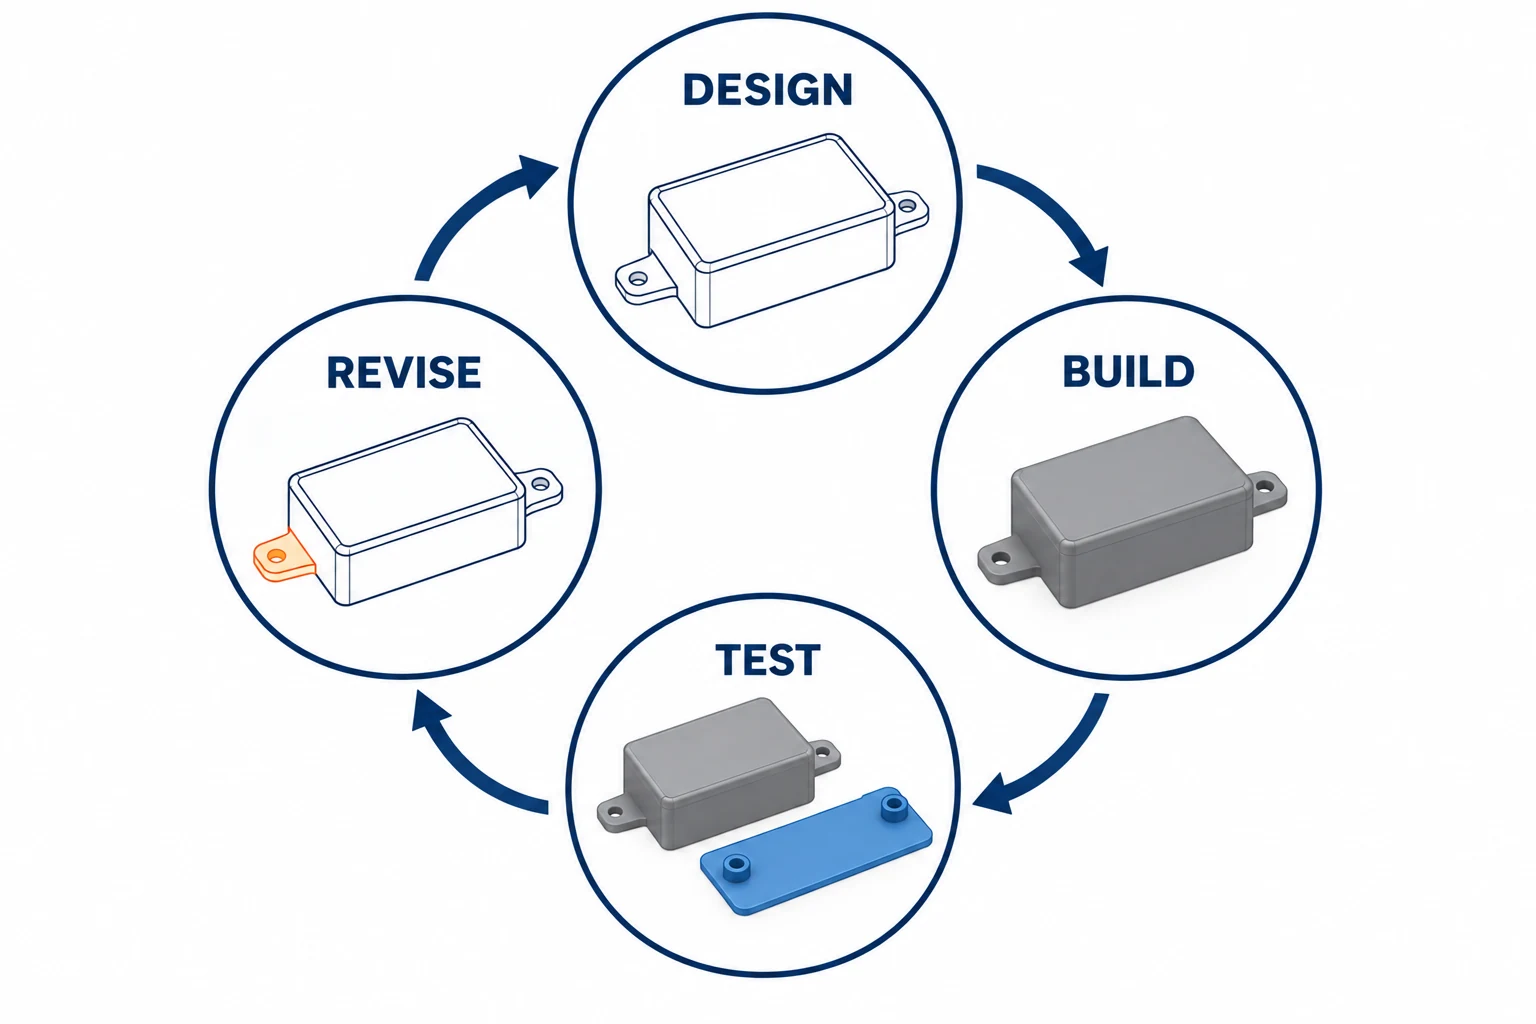
Przed produkcją określ, co prototyp nie reprezentował. Część z plastiku wykonana metodą frezowania nie ujawnia, jak zaproponowana forma do wtrysku wypełnia się lub zwalnia. Powodzenie pojedynczej próbki nie pokazuje zmienności w całej partii. Projekt MIT dotyczący projektowania i produkcji łączy explicite decyzje CAD z narzędziami, częściami wtryskanymi oraz zmierzonymi wynikami produkcji. [7]
Dla ścieżki CNC, nasza strona usług prototypowania i produkcji określa etapy próbki, produkcji pilotażowej i powtarzania zamówienia. Gdy projekt jest gotowy do tego przejścia, przewodnik po przejściu od prototypu do produkcji obejmuje planowanie prób, dokumentację wprowadzania do produkcji oraz zmiany między partiami.
Pytania dotyczące szybkiego prototypowania
Czy szybkie prototypowanie to to samo co 3D drukowanie?
Nie. 3D drukowanie to jedna z rodzin metod stosowanych w szybkim prototypowaniu. Program fizycznego rozwoju może również wykorzystywać CNC obróbkę skrawaniem, odlewanie lub narzędzia prototypowe, gdy te ścieżki lepiej odpowiadają materiałowi i przeprowadzanemu testowi.
Czy prototyp musi być wykonany z ostatecznego materiału produkcyjnego?
Tylko wtedy, gdy pytanie zależy od tego warunku. Model kształtu lub dostępu może wykorzystywać materiał zastępczy. Testy sztywności, odporności cieplnej, zużycia lub ekspozycji chemicznej wymagają reprezentatywnego materiału i warunków obróbki; wszelkie różnice należy udokumentować przed interpretacją wyników.
Którą metodę prototypowania można uznać za najszybszą?
Najszybszą przydatną ścieżką jest ta, która najwcześniej dostarcza próbki nadającej się do zaplanowanego testu. Porównaj pełny cykl przygotowania, produkcji i wykańczania, w tym dostępność i czas dostawy, a nie tylko czas pracy maszyny.
Źródła
- NIST, Co to jest wytwarzanie przyrostowe?, definicja procesu.
- Formlabs, Czym jest szybkie prototypowanie? Metody, narzędzia i przykłady, opisy metod.
- Formlabs, Szybkie wykonywanie narzędzi, cel narzędzi, wymagania procesowe i ograniczenia materiałowe.
- Allison Rae, Przegląd prototypowania, MIT OpenCourseWare, 2006, cele modeli i pytania planistyczne.
- NIST, Charakterystyka materiałów stosowanych w produkcji przyrostowej, zależności między procesem a właściwościami materiału.
- Stratasys, Szybkie prototypowanie: metody, korzyści & przewodnik po procesie, przygotowanie do produkcji i obróbka końcowa.
- MIT OpenCourseWare, Projektowanie i produkcja II: Projekt yo-yo, wiosna 2025, przegląd przejścia od projektu do produkcji.



