W tym artykule
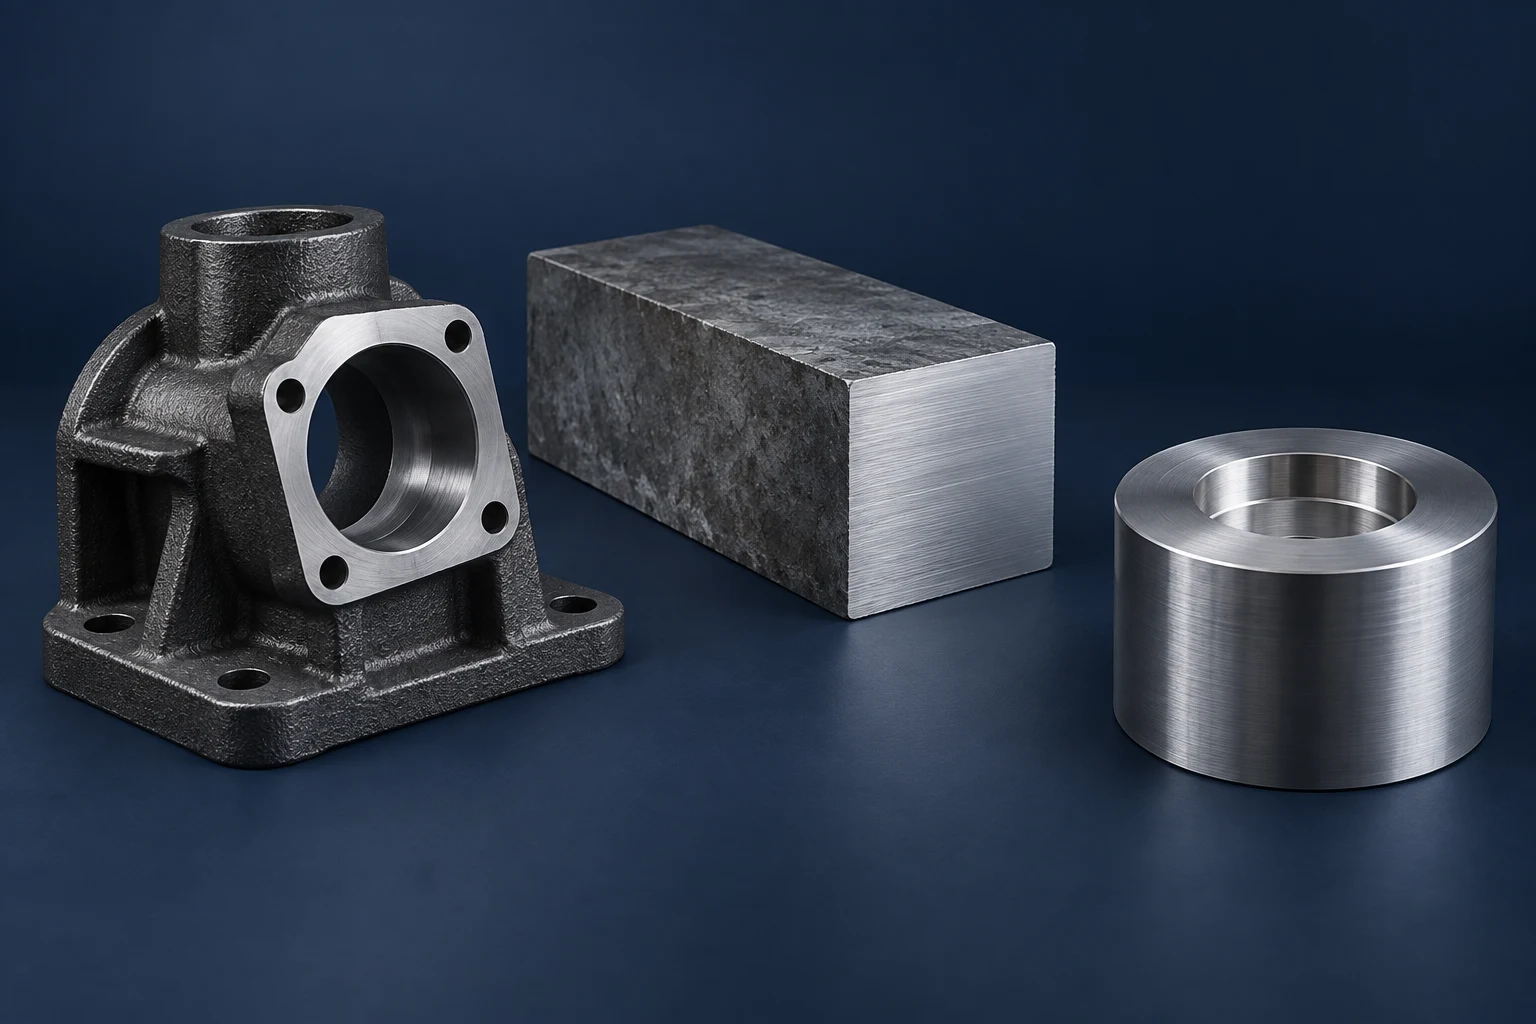
Żeliwo szare często łamie się na krótkie wióry łatwiej niż stal, ale określenie „żeliwo odlewnicze” jest zbyt ogólne, aby wybrać odpowiedni proces frezowania. Żeliwo ciągliwe, jego warianty po obróbce cieplnej oraz żeliwo szare mogą stawiać bardzo różne wymagania wobec krawędzi skrawającej. Najpierw zidentyfikuj gatunek, stan materiału oraz rodzaj półfabrykatu; dopiero wtedy dobierz narzędzia, parametry skrawania i chłodziwo dla tej konkretnej kombinacji.
Porównanie to dotyczy żeliwa szarego i ciągliwego w stosunku do stali węglowej oraz niskostopowej. Podstawowy CNC proces frezowania pozostaje taki sam. To, co się zmienia, to sposób oddzielania materiału, zużycie narzędzia oraz zachowanie materiału przy gotowym brzegu.
Kształt grafitu wpływa na sposób frezowania żeliwa odlewniczego
Żeliwo szare zawiera płatki grafitu w metalicznej macierzy. Żeliwo ciągliwe — zwane również żeliwem kulistym lub sferoidalnym — zawiera zaokrąglone cząstki grafitu. Również macierz otaczająca ma znaczenie: ferryt i perlit nie dają takiej samej odporności na obróbkę skrawaniem. Nazwa materiału bez podania jego gatunku i stanu pozostawia tę różnicę niejasną. [1]
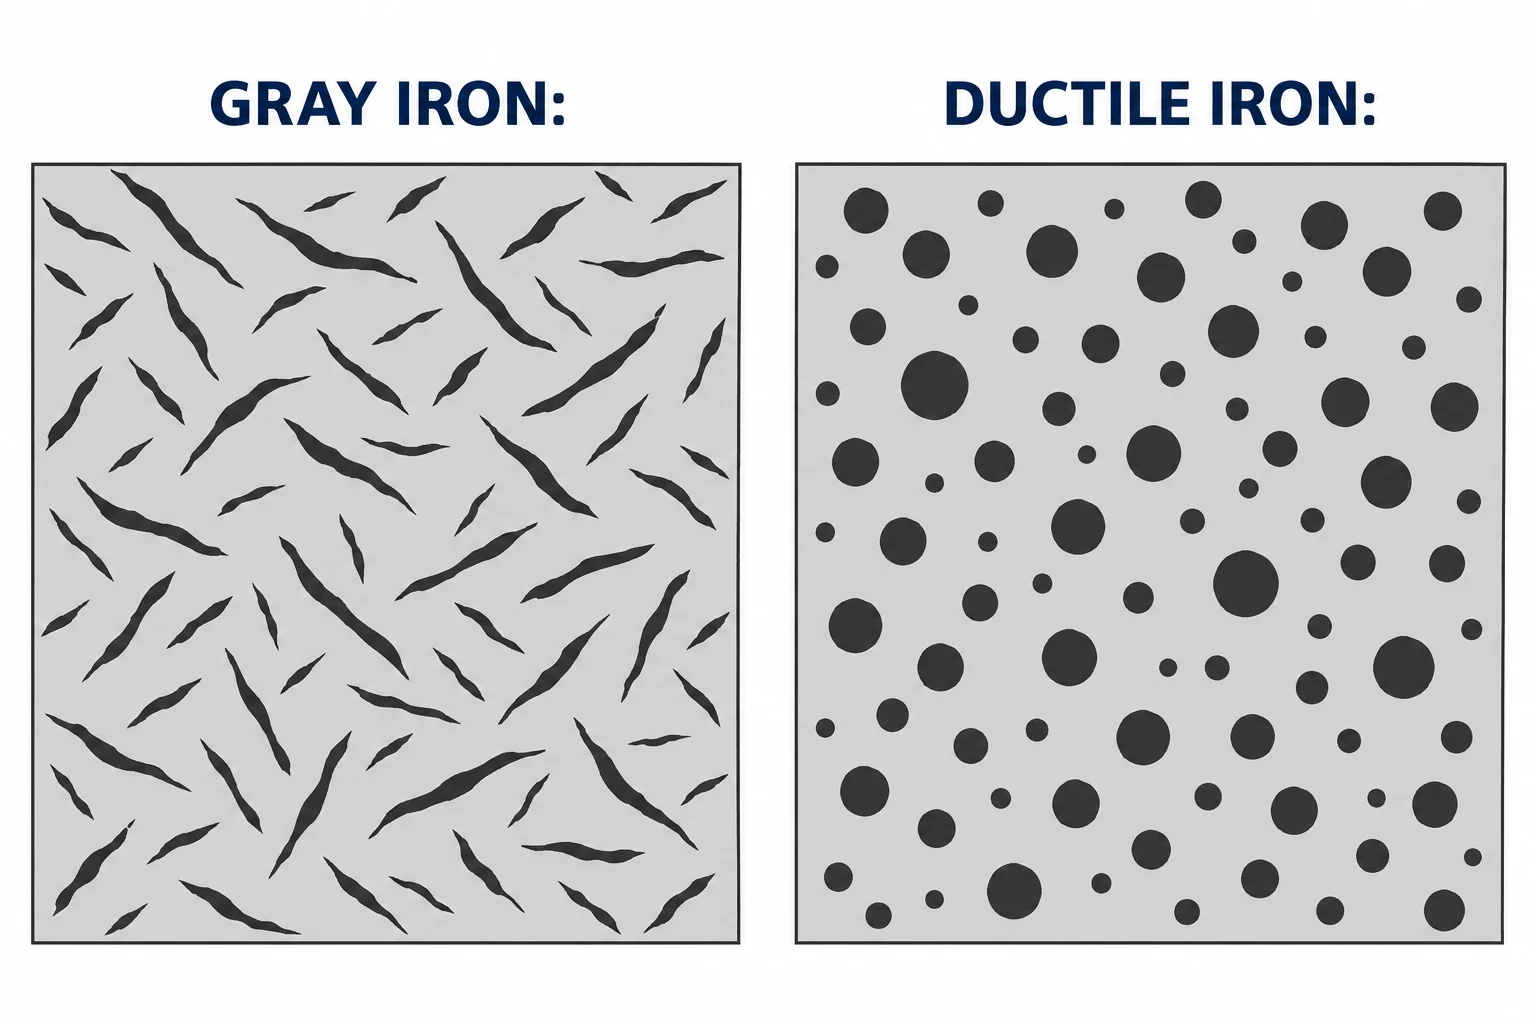
Grafit wspomaga przerwanie tworzenia wiórów. Przewodnik Dura-Bar dotyczący obróbki skrawaniem ilustruje drobne wióry żeliwa szarego oraz dobrze kontrolowane wióry żeliwa ciągliwego z jego gatunków odlewanych ciągle, w porównaniu z dłuższymi wiórami ze stali. To przydatne dane dla tych konkretnych materiałów, ale nie dowód na to, że każda stal tworzy wióry nićkowate ani że każde żeliwo łatwo się obrabia. Geometria narzędzia, stopień jego obciążenia oraz stan materiału nadal mają decydujące znaczenie. [2]
| Stan materiału | Główna kwestia frezowania | Co należy ustalić w pierwszej kolejności |
|---|---|---|
| Żeliwo szare | Zużycie ścierne; wykruszenie na niepodpartej krawędzi wyjściowej | Gatunek, struktura macierzy, twardość oraz jakość półfabrykatu |
| Żeliwo ciągliwe ferrytyczne lub ferrytyczno-perlitowe | Może być obrabiane bardziej podobnie do stali niskostopowej niż do żeliwa szarego | Rzeczywista struktura oraz zalecane typy frezów |
| Żeliwo ciągliwe perlitowe | Zwiększone zużycie ścierne może wymusić zmianę typu płytki tnącej | Odporność na zużycie oraz odporność krawędzi na uszkodzenia |
| Miękka stal węglowa o niskiej zawartości węgla | Przyczepianie się materiału do krawędzi; wypraski | Gatunek, stan materiału oraz kształtowanie wiórów |
| Twardsza stal stopowa lub żeliwo odlewnicze po obróbce cieplnej | Inne wymagania dotyczące obciążenia krawędzi oraz zużycia | Twardość materiału w momencie obróbki |
To są podstawowe różnice, a nie ranking wszystkich gatunków. Sandvik Coromant oddziela te grupy materiałów w swoich wytycznych dotyczących frezowania. [3] Przy zastąpieniu materiału należy najpierw potwierdzić, że nowy materiał spełnia funkcjonalne i środowiskowe wymagania danej części; łatwiejsze skrawanie samo w sobie nie stanowi uzasadnienia projektowego.
Pierwsze przejście zależy od półfabrykatu.
Odlew o kształcie gotowej części, pręt odlewany ciągły oraz blok stalowy nie posiadają początkowo równoważnych powierzchni ani zapasów obróbkowych. W przypadku odlewu należy zidentyfikować powierzchnie bazujące, zmienne zapasy materiału oraz obszary, które muszą zostać całkowicie dopierozone. Przed uznaniem słabego pierwszego przejścia za problem związany z prędkością posuwu należy sprawdzić obecność przywarłego piasku, warstwy skaleń oraz widocznych wad. ASTM A48/A48M określa te warunki powierzchniowe dla odlewów żeliwa szarego. [4]
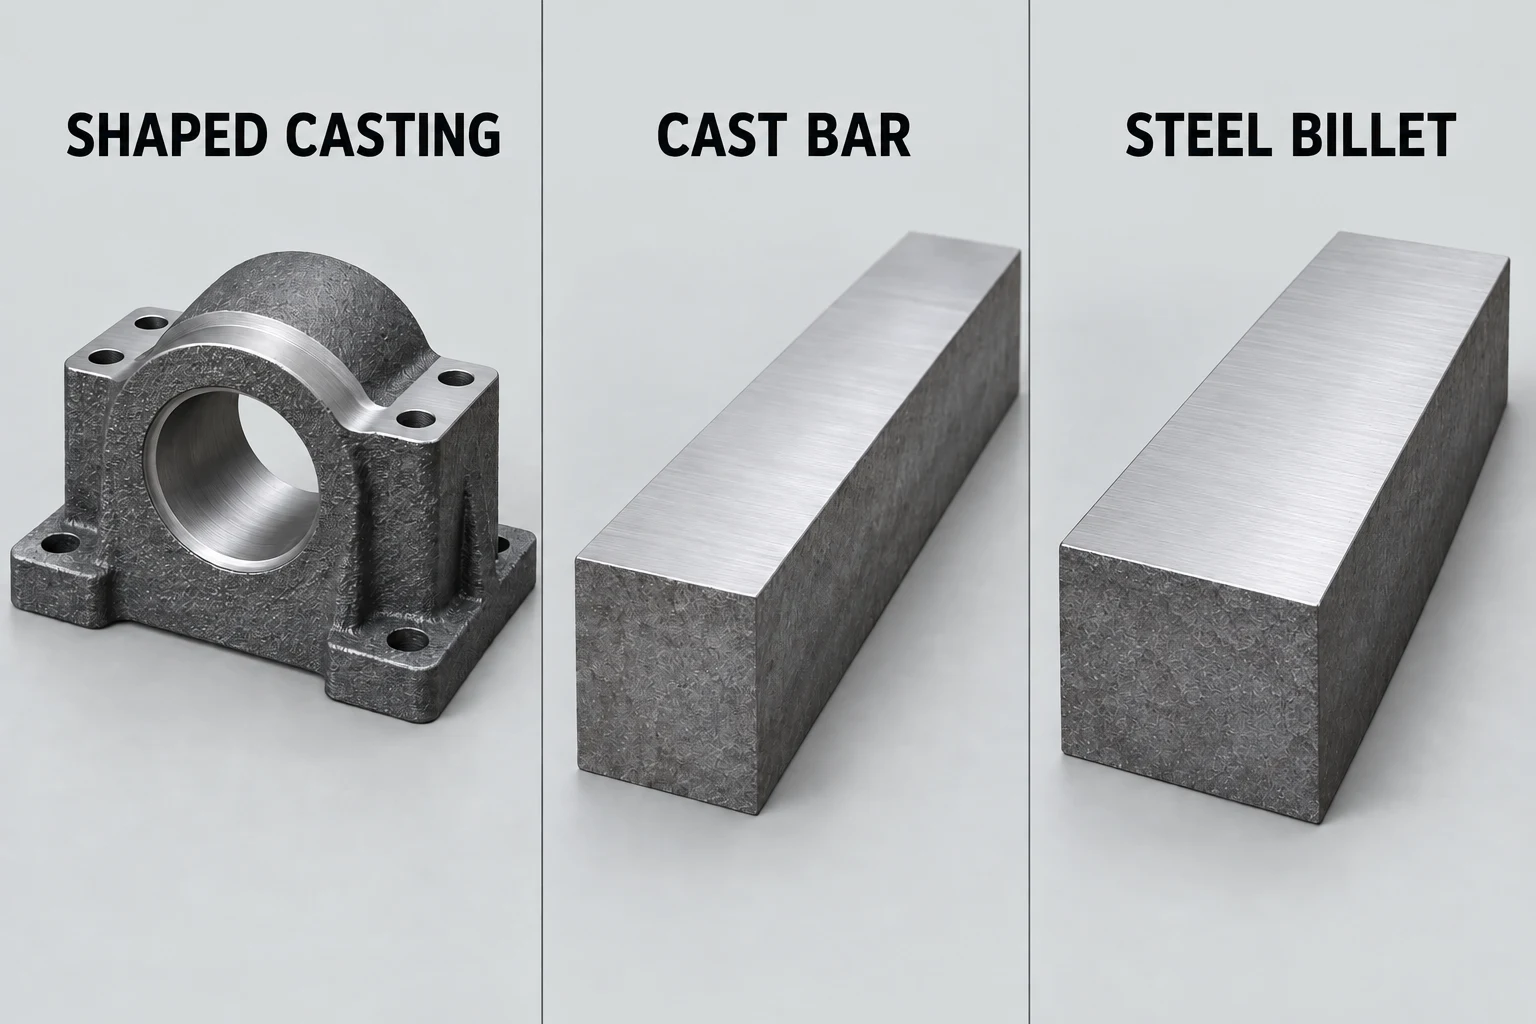
Dla półfabrykatów odlewanych ciągle obowiązują własne, zależne od gatunku zalecenia. Dura-Bar wyraźnie ogranicza swoje opublikowane dane dotyczące skrawania do swoich specjalnie zaprojektowanych gatunków żeliwa; niestabilne karbidy i wtrącenia mogą sprawić, że te same dane będą nieodpowiednie dla innych gatunków żeliwa. Nie należy przenosić prób wykonanych na prętach do niezidentyfikowanego odlewu. [2]
W przypadku obudowy łożyska należy zanotować, czy otwór i stopki montażowe są dostarczane jako odlew, wstępnie obrabione czy już gotowe. To wpływa na sposób zamocowania i zakres pozostałej obróbki, nawet jeśli końcowy rysunek jest identyczny. Strona poświęcona obróbce żeliwa zawiera informacje o półfabrykacie i gotowej części niezbędne do złożenia zamówienia.
Wybieraj narzędzia i chłodziwo łącznie.
W przypadku frezowania żeliwa szarego w fazie roughingowej typowymi początkowymi wyborem są frezy z węglików spiekanych z powłoką oraz obróbka sucha. Żeliwo sferoidalne o wyższej zawartości pierwitków może wymagać większej odporności na ścieranie, podczas gdy żeliwo sferoidalne ferrytyczne może wymagać narzędzi bliższych tym stosowanym przy stali. Dobierz gatunek płytki tnącej i jej geometrię do rzeczywistej podgrupy materiału, a nie wybieraj narzędzia wyłącznie na podstawie słowa „żeliwo”. [3]
Frezowanie powoduje wielokrotne wprowadzanie i wycofywanie każdego ostrza tnącego z i do strefy kontaktu. Środek chłodzący może nasilać cyklowanie termiczne rozgrzanego ostrza; w innych przypadkach pomaga usunąć pył lub wspiera obróbkę wykańczającą. Wskazówki Sandvik dotyczące frezowania bez środka chłodzącego omawiają oba te efekty. Jeśli wybierze się proces mokry, narzędzie musi być do niego przystosowane, a podaż środka chłodzącego musi być wystarczająca. Sformułowania „zawsze bez środka chłodzącego” i „zawsze stosować środek chłodzący” pomijają decyzję aplikacyjną. [5]
Dura-Bar publikuje również zalecenia dotyczące środków chłodzących do swoich materiałów, co ilustruje, dlaczego porady dostawcy materiału należy czytać w połączeniu z wskazówkami producenta narzędzi dotyczącymi ich zastosowania. Żadne z tych źródeł nie podaje uniwersalnego przepisu dla nieznanego odlewu. [6] Zapisz narzędzie, stan materiału, stopień zagłębiania (engagement) oraz tryb stosowania środka chłodzącego jako zestaw początkowych parametrów próby.
Różnicuj uszkodzenie krawędzi od struktury powierzchni
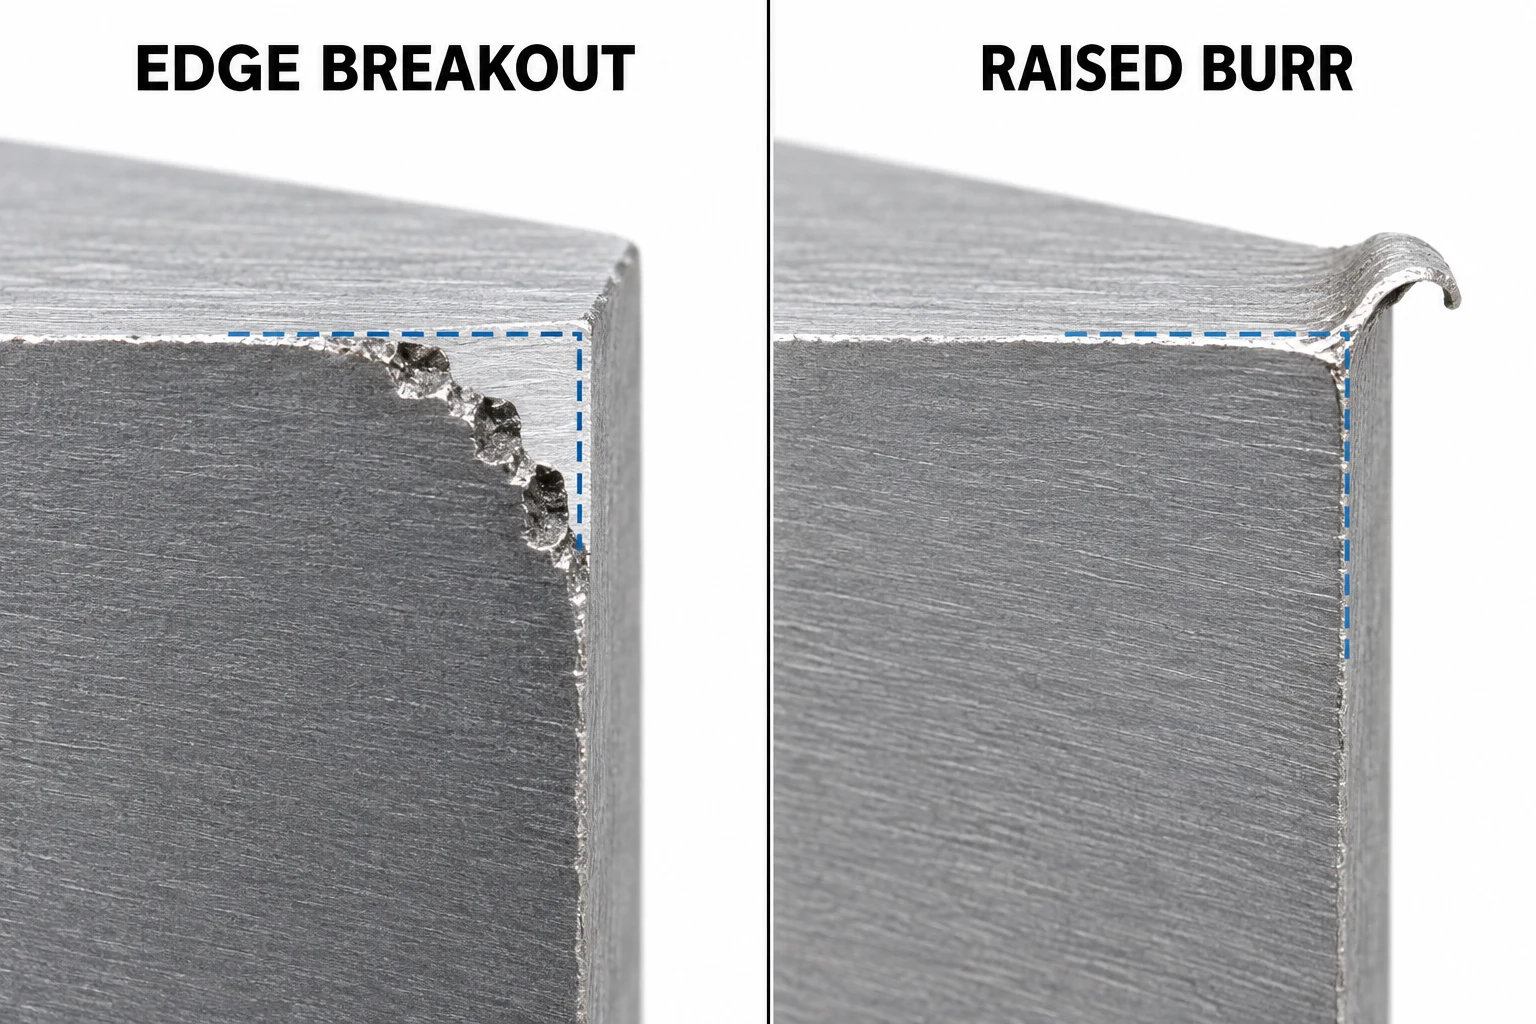
Ułamane ostrze oznacza brak materiału. Zaś burr to materiał wystający poza zamierzony kontur. Usunięcie burra może przywrócić krawędź; usunięcie dodatkowego materiału nie przywróci narożnika, który się odłamał. Sprawdzaj je osobno od struktury powierzchni frezowanej ściany.
| Obserwacja | Następna użyteczna kontrola |
|---|---|
| Odłamanie na wyjściu frezu | Sprawdź wsparcie krawędzi, zużycie narzędzia oraz cięcie na wyjściu; zachowaj wszelkie określone krawędzie uszczelniające. |
| Wystający guzek lub rozsmarowany materiał | Zbadaj ostrze tnące pod kątem przywarłego materiału i przeanalizuj warunki skrawania przed usuwaniem burrów. |
| Słaba struktura całej powierzchni | Zbadaj stan narzędzia i ustawienia; zmierz określone wymagania dotyczące chropowatości powierzchni zamiast oceniać ją subiektywnie na podstawie połysku. |
| Powierzchnia wyglądem prawidłowa, ale słabe dopasowanie w montażu | Sprawdź wymiary i relacje między punktami odniesienia niezależnie od wyglądu powierzchni. |
Korzystaj z każdej obserwacji, aby wybrać odpowiednią kontrolę; sam tylko wygląd nie pozwala jednoznacznie postawić diagnozy. Uszkodzenia na wyjściu frezu przy obróbce żeliwa szarego oraz powstawanie burrów przy obróbce stali to znane problemy frezowania, jednak luźne ustawienie lub uszkodzone narzędzie mogą również wpływać na wynik. [3]
Porównaj zmianę materiału na gotowej cechę
Dla proponowanej zmiany ze stali na żeliwo utrzymaj stałe funkcjonalne wymagania rysunku i porównaj kandydujące procesy:
- Zidentyfikuj oba materiały: gatunek, stan dostawy, informacje o twardości oraz kształt półfabrykatu.
- Wybierz reprezentatywne cechy: uwzględnij frezowaną powierzchnię, krawędź wyjściową oraz wszelkie dopasowanie wpływające na montaż.
- Zarejestruj warunki obróbki: narzędzie i płytki, głębokość wcutu, prędkość skrawania, posuw, sposób zamocowania i sposób podawania chłodziwa.
- Porównaj użyteczne wyniki: akceptowalną jakość cech geometrycznych, stan narzędzia, czas skrawania oraz nakład pracy związany z oczyszczaniem — nie tylko czas skrawania.
Próba przeprowadzona przy zastosowaniu innych tolerancji materiału surowego lub innych kryteriów akceptacji nie pozwala na wyizolowanie wpływu materiału. W przypadku istniejącego projektu wykonanego ze stali należy zachować określoną gatunkowość stali i rodzaj obróbki cieplnej jako punkt odniesienia, dopóki nie zostanie zatwierdzona alternatywa.
Pytania dotyczące frezowania żeliwa
Czy do frezowania żeliwa można stosować te same ustawienia, co do stali?
Czasem aplikacje z żeliwa sferoidalnego wymagają podobnych narzędzi co stal niskostopowa, lecz sama nazwa materiału nie wystarcza do przenoszenia ustawień. Przed wybraniem danych początkowych należy dopasować gatunek, strukturę metalograficzną, twardość, frez oraz warunki skrawania.
Czy lepszy wygląd powierzchni oznacza bardziej dokładną część?
Nie. Tekstura powierzchni, jej wymiary oraz relacje geometryczne to osobne wymagania. Połyskująca powierzchnia może nadal mieć nieprawidłową lokalizację lub kształt; ciemniejsza powierzchnia może spełniać wymagania rysunku. Należy kontrolować cechy decydujące o funkcjonalności.
Źródła
- Uniwersytet Komplutenski w Madrycie, Atlas metalograficzny: żeliwo szare w macierzy ferrytyczno-perlitowej; ASTM International, A536, Specyfikacja standardowa dla odlewów z żeliwa sferoidalnego, publiczny zakres.
- Dura-Bar, Przewodnik po obróbce skrawaniem, kwiecień 2019. Przykłady wiórków oraz ograniczenia parametrów skrawania dotyczą określonych przez producenta ciągłych gatunków żeliwa odlewniczego.
- Sandvik Coromant, Jak frezować różne materiały, rozdziały poświęcone stali, żeliwu szaremu i żeliwu sferoidalnemu.
- ASTM International, A48/A48M-22, Specyfikacja standardowa dla odlewów z żeliwa szarego, publiczny streszczenie i zakres.
- Sandvik Coromant, Frezowanie bez chłodziwa lub z chłodziwem.
- Dura-Bar, Najważniejsze 4 wskazówki dotyczące obróbki skrawaniem, luty 2019; zalecenia dotyczą materiału Dura-Bar oraz odpowiednich konfiguracji obróbkowych.



