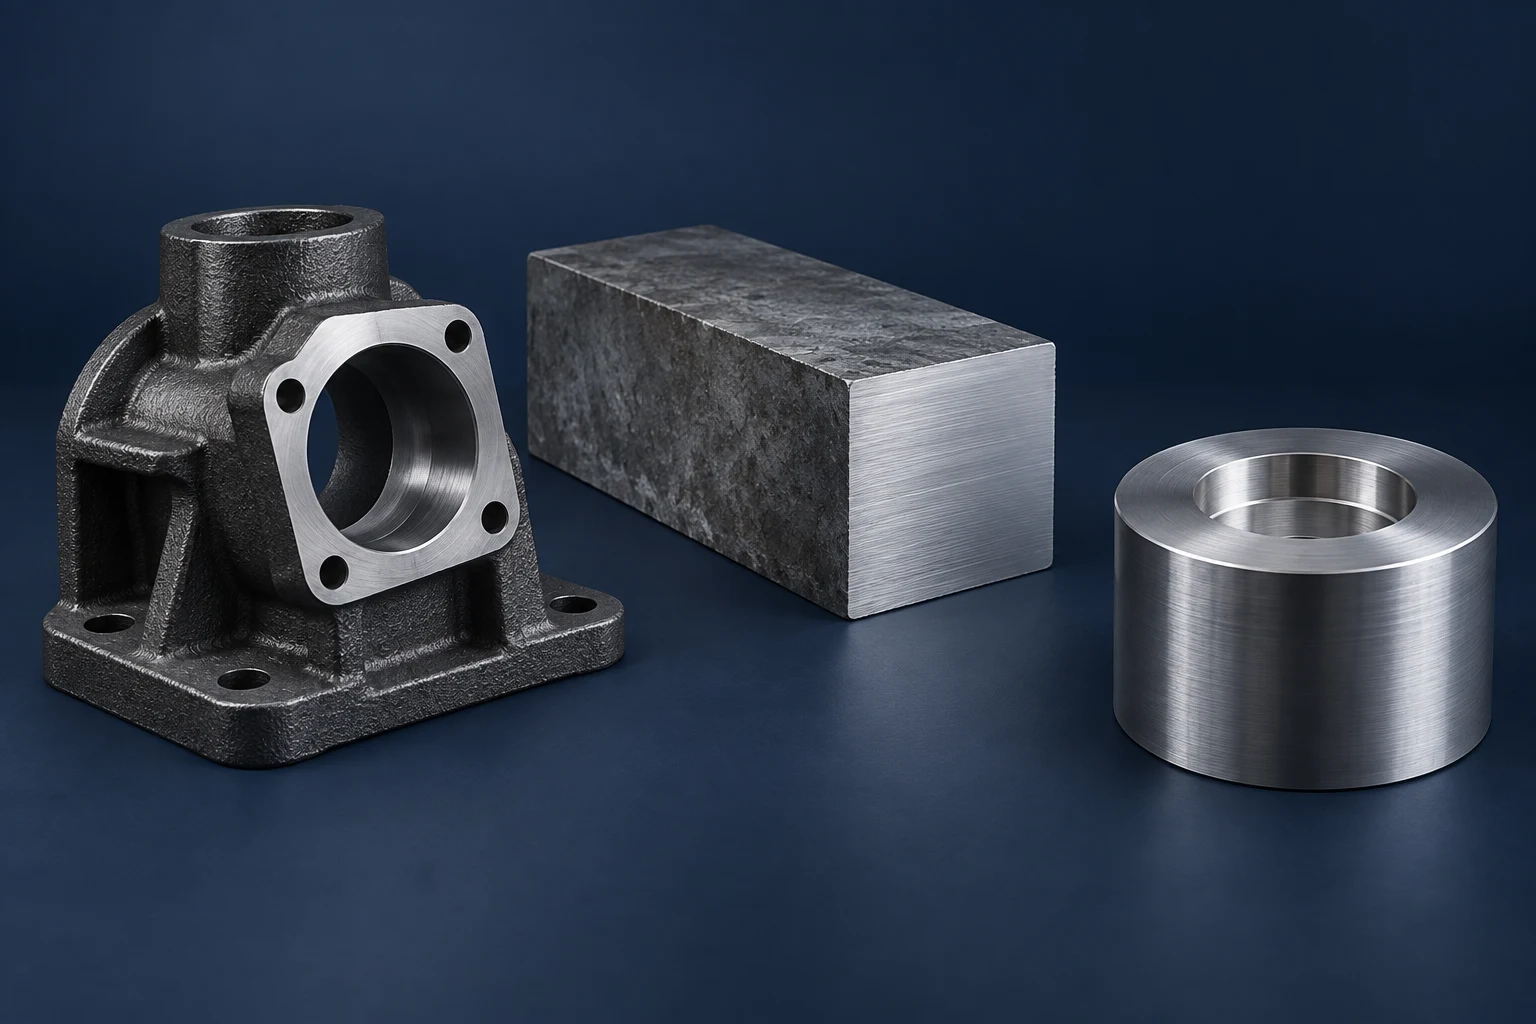
En esta página
El hierro fundido gris suele romperse en virutas cortas con mayor facilidad que el acero, pero la denominación «hierro fundido» es demasiado genérica para seleccionar un proceso de fresado. El hierro fundido dúctil, sus variantes tratadas térmicamente y el hierro fundido gris pueden exigir requisitos muy distintos al borde de corte. Identifique primero la calidad, el estado y la pieza bruta; luego seleccione las herramientas, los parámetros de corte y el refrigerante adecuados para esa combinación.
Esta comparación se centra en los hierros fundidos gris y dúctil frente a los aceros al carbono y de baja aleación. El CNC proceso de fresado subyacente permanece invariable. Lo que cambia es cómo se separa el material, desgasta la herramienta y se comporta en el borde finalizado.
La forma del grafito modifica la forma en que se mecaniza el hierro fundido
El hierro fundido gris contiene láminas de grafito dentro de una matriz metálica. El hierro fundido dúctil —también denominado hierro fundido nodular o de grafito esferoidal— contiene partículas redondeadas de grafito. La matriz circundante también es relevante: la ferrita y la perlita no generan la misma respuesta durante el mecanizado. Un nombre de material sin su calidad y estado deja dicha distinción sin resolver. [1]
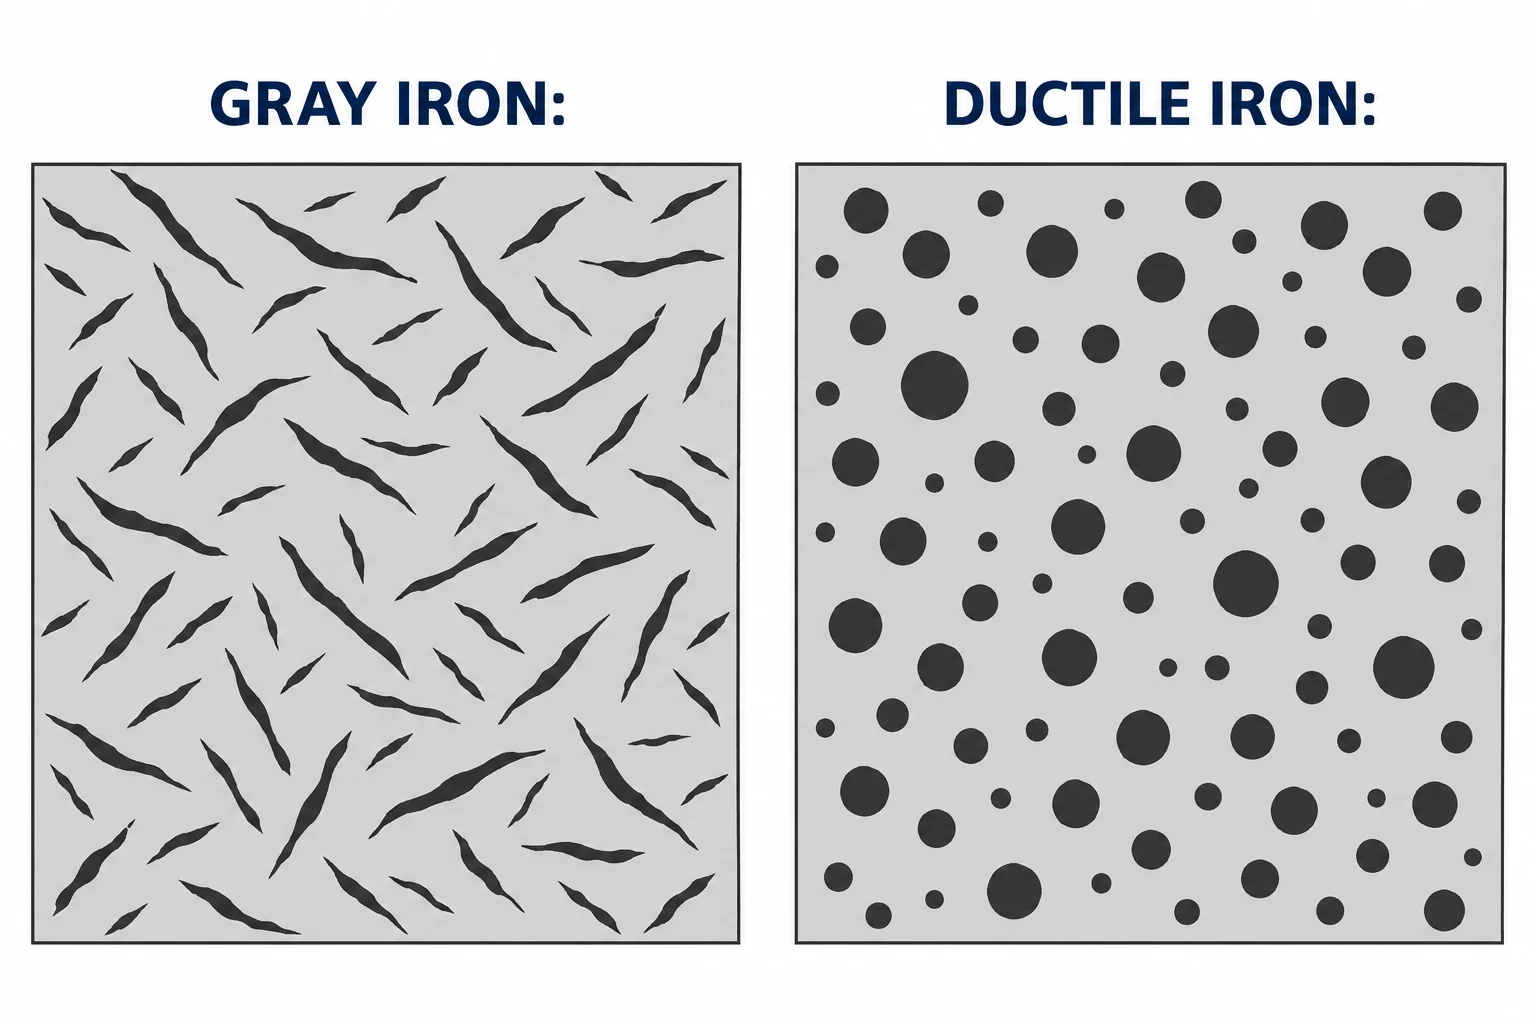
El grafito ayuda a interrumpir la formación de virutas. La guía de mecanizado de Dura-Bar ilustra virutas finas de hierro fundido gris y virutas controlables de hierro fundido dúctil procedentes de sus calidades de colada continua, comparadas con virutas más largas de acero. Esa es una evidencia útil para esos materiales, pero no prueba que todo acero produzca virutas filamentosas ni que todo hierro sea fácil de mecanizar. La geometría de la herramienta, la profundidad de penetración y el estado del material siguen siendo factores determinantes. [2]
| Estado del material | Preocupación principal en el fresado | Qué establecer primero |
|---|---|---|
| Hierro fundido gris | Desgaste abrasivo; desprendimiento en un borde de salida sin soporte | Calidad, matriz, dureza y calidad de la pieza bruta |
| Hierro fundido dúctil ferrítico o ferrítico-perlítico | Puede mecanizarse de forma más similar al acero de baja aleación que al hierro fundido gris | Estructura real y recomendaciones aplicables para la fresa |
| Hierro fundido dúctil perlítico | Un mayor desgaste abrasivo puede modificar la elección de la plaquita | Resistencia al desgaste así como tenacidad del borde |
| Acero blando bajo en carbono | Material adherido en el borde; rebabas | Calidad, estado y formación de virutas |
| Acero de aleación más duro o hierro fundido tratado térmicamente | Requisitos distintos de carga en el borde y desgaste | Dureza en la etapa de mecanizado |
Estas son distinciones iniciales, no una clasificación de todos los grados. Sandvik Coromant separa estos grupos de materiales en sus recomendaciones para el fresado. [3] Para una sustitución de material, primero debe verificarse que el nuevo material cumpla con los requisitos funcionales y ambientales de la pieza; una mayor facilidad de mecanizado por sí sola no constituye una aprobación del diseño.
El primer corte depende de la pieza bruta.
Una fundición moldeada, una barra de colada continua y un lingote de acero no parten de superficies equivalentes ni de holguras de material iguales. En una fundición, identifique las superficies de ubicación, las holguras variables y las zonas que deben quedar completamente limpias. Verifique la presencia de arena adherida, óxido y defectos visibles antes de atribuir un primer corte deficiente a un problema de velocidad de avance. ASTM A48/A48M aborda estas condiciones superficiales en fundiciones de hierro gris. [4]
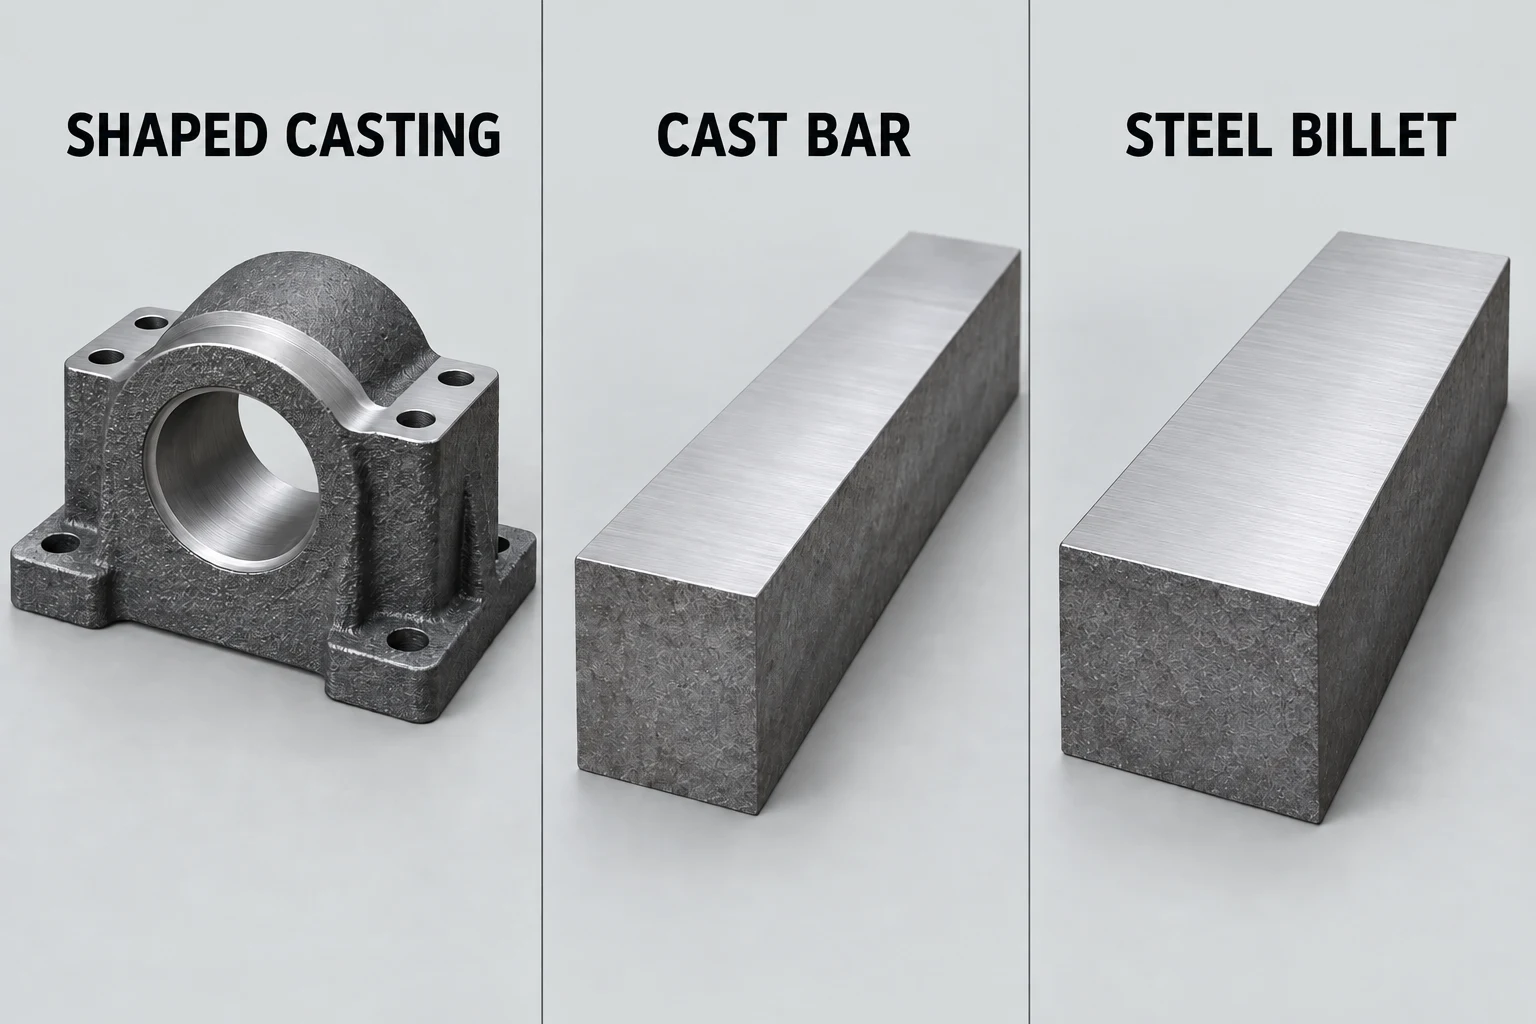
El material bruto de colada continua tiene sus propias recomendaciones específicas según grado. Dura-Bar limita expresamente sus datos publicados de corte a sus grados de hierro diseñados; los carburos e inclusiones no controlados pueden hacer que esos mismos datos resulten inadecuados para otros tipos de hierro. No transfiera una prueba realizada con barra bruta a una fundición no identificada. [2]
Para una carcasa de rodamiento, registre si el agujero y las patas de montaje llegan como fundición, pre-mecanizados o ya acabados. Esto modifica la configuración y el trabajo restante incluso cuando el plano final es idéntico. La página de mecanizado de hierro fundido cubre la información sobre la pieza bruta y la pieza acabada necesaria para realizar un pedido.
Elija las herramientas y el refrigerante conjuntamente.
Para el fresado en desbaste de hierro gris, el carburo recubierto y el corte en seco son opciones comunes de partida. Un hierro dúctil más perlítico puede requerir mayor resistencia a la abrasión, mientras que un hierro dúctil ferrítico puede demandar herramientas más similares a las usadas en aplicaciones con acero. Ajuste el grado y la geometría de la plaquita al subgrupo de material real, en lugar de seleccionar una herramienta únicamente por contener la palabra «hierro». [3]
El fresado mueve repetidamente cada filo de corte hacia y fuera del contacto. El fluido de corte puede aumentar el ciclo térmico de un filo caliente; en otras situaciones ayuda a eliminar el polvo o a mejorar el acabado. Las recomendaciones de Sandvik para fresado en seco analizan ambos efectos. Si se selecciona un proceso húmedo, la herramienta debe ser adecuada para él y el suministro de fluido debe ser suficiente. Las indicaciones «siempre en seco» y «siempre usar refrigerante» omiten ambas la decisión específica de aplicación. [5]
Dura-Bar también publica recomendaciones de refrigerante para sus materiales en stock, lo que ilustra por qué las indicaciones del proveedor del material deben leerse junto con las guías de aplicación del fabricante de herramientas. Ninguna de ambas fuentes ofrece una receta universal para una fundición desconocida. [6] Registre conjuntamente la herramienta, el estado del material, la profundidad de penetración y el modo de refrigerante al establecer los parámetros iniciales de la prueba.
Distinga el daño en el filo de la textura superficial
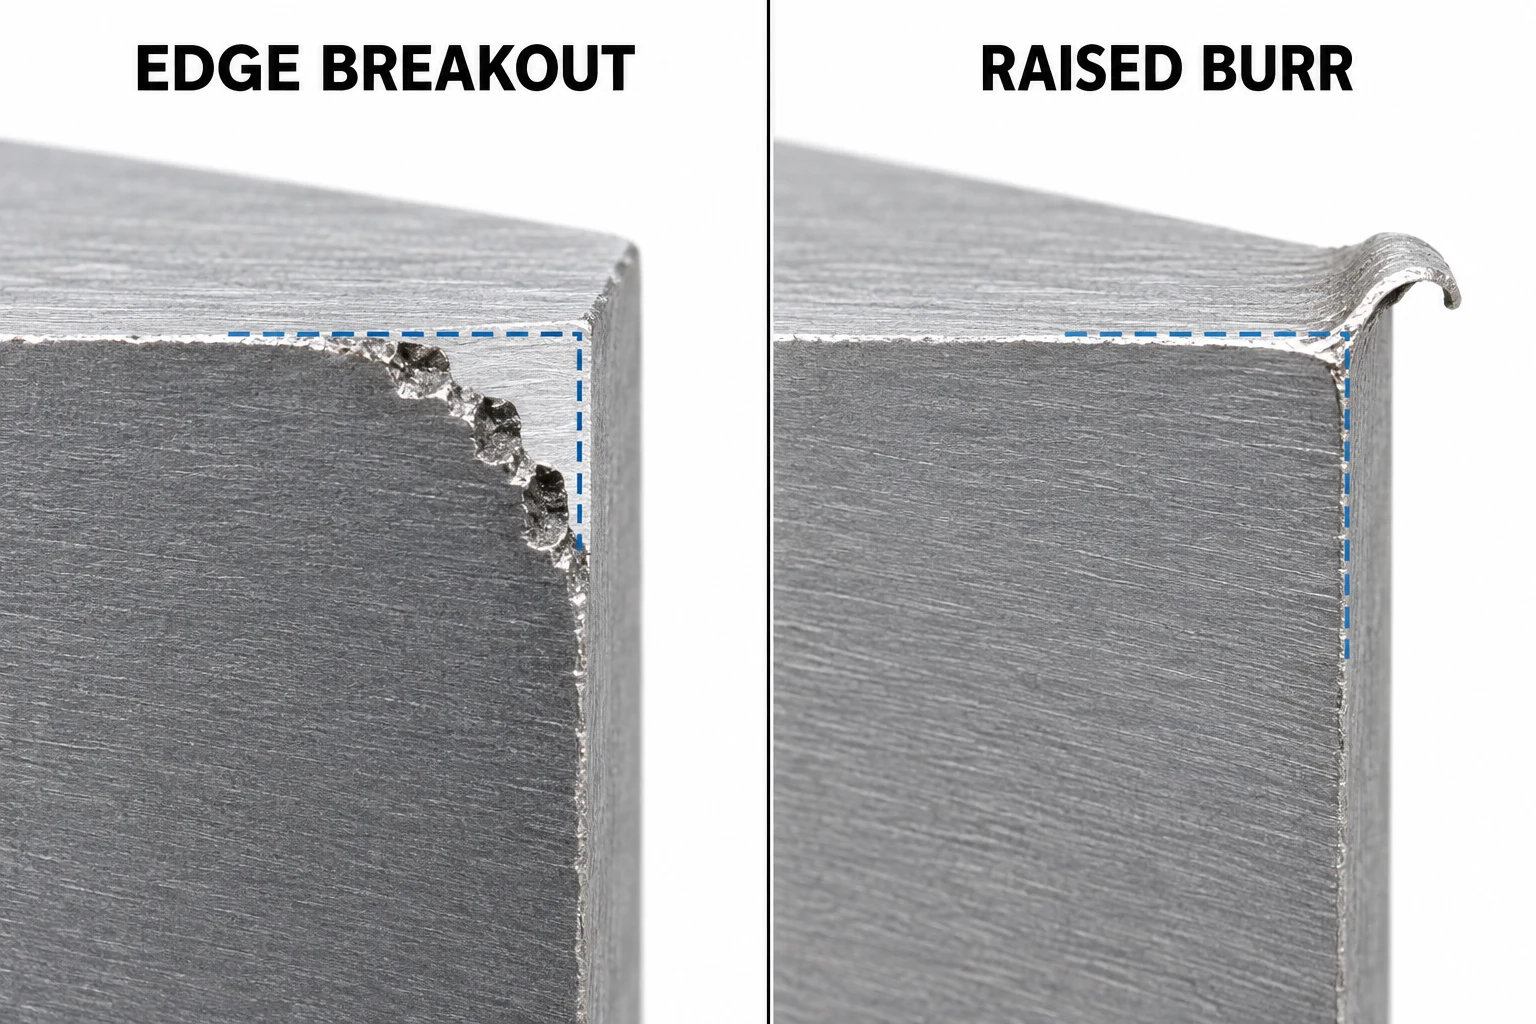
Un filo astillado presenta pérdida de material. Una rebaba es material que sobresale más allá del contorno previsto. La eliminación de la rebaba puede restaurar un filo; eliminar más material no puede restaurar una esquina que se ha desprendido. Inspeccione estos aspectos por separado de la textura de la cara fresada.
| Observación | Siguiente verificación útil |
|---|---|
| Desprendimiento en la salida de la fresa | Verifique el soporte del filo, el desgaste de la herramienta y el corte de salida; conserve cualquier borde de sellado especificado. |
| Reborde elevado o material emborronado | Inspeccione el filo de corte para detectar material adherido y revise las condiciones de corte antes del desbaste. |
| Textura deficiente en toda la superficie | Inspeccione el estado de la herramienta y la configuración; mida el requisito de rugosidad superficial especificado en lugar de juzgarlo únicamente por el brillo. |
| Superficie con apariencia correcta, pero ajuste deficiente en el montaje | Verifique las dimensiones y las relaciones entre los puntos de referencia independientemente de la apariencia superficial. |
Utilice cada observación para elegir una verificación relevante; la apariencia por sí sola no permite establecer un diagnóstico. El daño en la salida de la fresa sobre hierro gris y la formación de rebabas en acero son problemas reconocidos en el fresado, pero una configuración floja o una herramienta dañada también pueden afectar el resultado. [3]
Compare un cambio de material en la característica terminada
Para un cambio propuesto de acero a hierro fundido, mantenga fijos los requisitos funcionales del plano mientras compara los procesos candidatos:
- Identifique ambos materiales: grado, estado de suministro, información de dureza y forma del material en bruto.
- Seleccione características representativas: incluya una superficie terminada, un borde de salida y cualquier ajuste que controle el montaje.
- Registre las condiciones de mecanizado: herramienta e inserto, profundidad de penetración, velocidad de corte, avance, método de sujeción y modo de refrigeración.
- Compare los resultados útiles: calidad aceptable de las características, estado de la herramienta, tiempo de corte y esfuerzo de limpieza —no solo el tiempo de corte.
Una prueba que utilice distintos sobreespesores de material o criterios de aceptación no puede aislar el efecto del material. Para un diseño existente en acero, mantenga como referencia su grado de acero y tratamiento especificados hasta que se apruebe una alternativa.
Preguntas sobre el fresado de fundición gris
¿Puede utilizarse la misma configuración de fresado para fundición gris que para acero?
En ocasiones, una aplicación de fundición dúctil presenta requisitos similares de herramientas a los del acero de baja aleación, pero el nombre del material no basta para trasladar directamente los parámetros de mecanizado. Ajuste previamente el grado, la matriz, la dureza, la fresa y las condiciones de corte antes de seleccionar los datos iniciales.
¿Significa una superficie con mejor apariencia que la pieza sea más precisa?
No. La textura superficial, las dimensiones y las relaciones geométricas son requisitos independientes. Una cara brillante puede seguir teniendo una ubicación o forma incorrectas; una cara más oscura puede cumplir con el plano técnico. Inspeccione las características que determinan la funcionalidad.
Fuentes
- Universidad Complutense de Madrid, Atlas metalográfico: fundición gris en matriz perlítica; ASTM International, A536, Especificación estándar para fundiciones de hierro dúctil, alcance público.
- Dura-Bar, Guía de mecanizado, abril 2019. Los ejemplos de virutas y los límites de datos de corte se aplican a los grados de colada continua especificados por el fabricante.
- Sandvik Coromant, Cómo fresar en distintos materiales, secciones sobre acero, fundición gris y fundición nodular.
- ASTM International, A48/A48M-22, Especificación estándar para fundiciones de hierro gris, resumen y alcance públicos.
- Sandvik Coromant, Fresado en seco o con fluido de corte.
- Dura-Bar, 4 consejos principales para el mecanizado, febrero 2019; las recomendaciones se refieren al material Dura-Bar y a configuraciones adecuadas.



