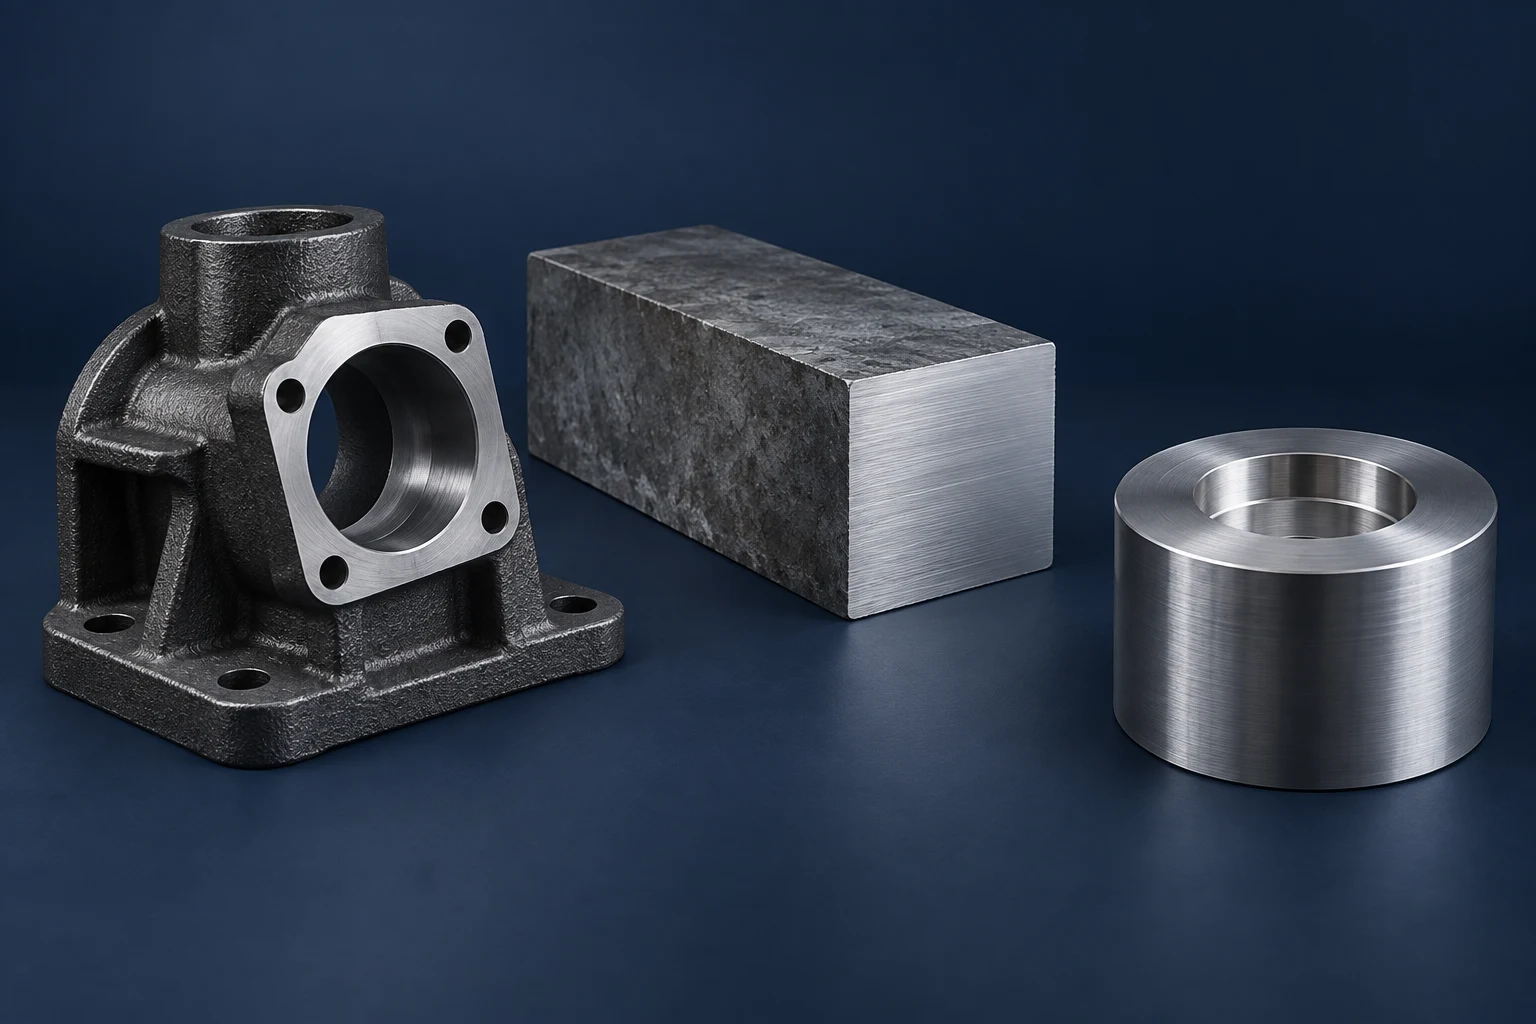
Sur cette page
La fonte grise produit souvent des copeaux courts plus facilement que l’acier, mais l’expression « fonte » est trop vague pour choisir un procédé d’usinage. La fonte ductile, ses variantes traitées thermiquement et la fonte grise imposent des exigences très différentes au tranchant de l’outil. Identifiez d’abord la nuance, l’état et la pièce brute ; puis sélectionnez les outils, les paramètres de coupe et le fluide de coupe adaptés à cette combinaison.
Cette comparaison porte sur la fonte grise et la fonte ductile par rapport aux aciers au carbone et aux aciers faiblement alliés. Le procédé de fraisage CNC sous-jacent reste identique. Ce qui change, c’est la façon dont le matériau se coupe, use l’outil et se comporte au niveau du arête finie.
La forme du graphite modifie le comportement de la fonte en fraisage
La fonte grise contient des flocons de graphite inclus dans une matrice métallique. La fonte ductile — aussi appelée fonte à graphite nodulaire ou sphéroïdal — contient des particules de graphite arrondies. La matrice environnante compte également : la ferrite et la perlite n’offrent pas la même réponse à l’usinage. Un simple nom de matériau, sans indication de nuance ni d’état, laisse cette distinction non résolue. [1]
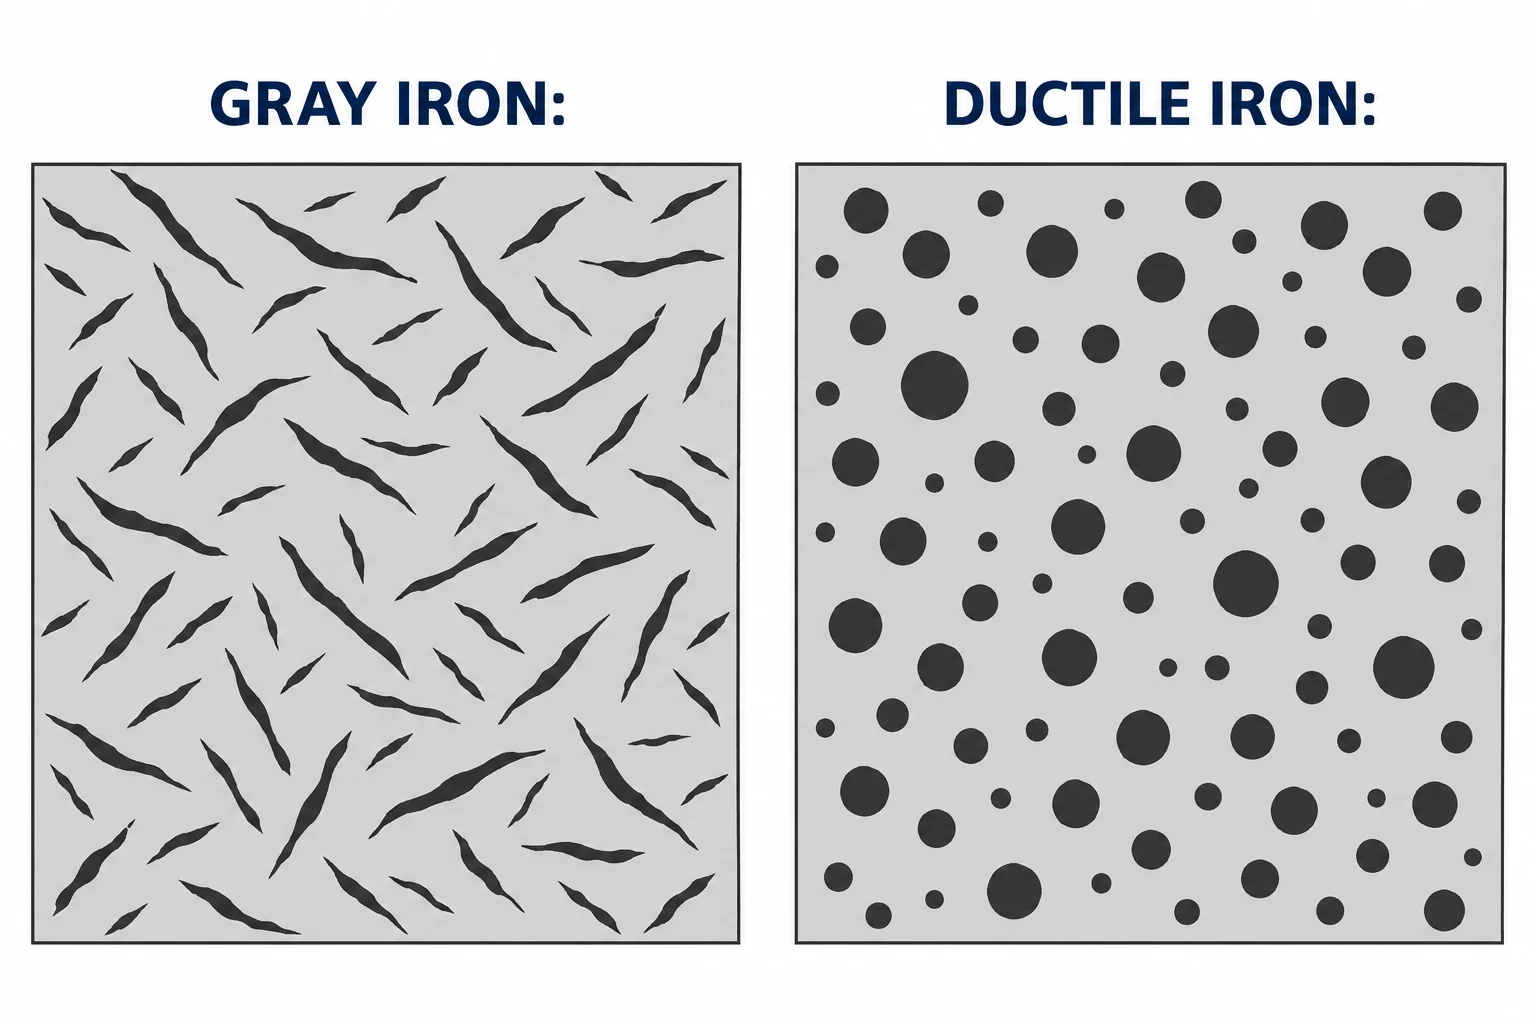
Le graphite contribue à interrompre la formation des copeaux. Le guide d’usinage de Dura-Bar illustre des copeaux fins issus de fonte grise et des copeaux maîtrisables issus de fonte ductile, provenant de ses nuances coulées en continu, comparés à des copeaux plus longs obtenus avec de l’acier. Il s’agit là d’une preuve utile pour ces matériaux précis, mais non d’une démonstration que tout acier produit systématiquement des copeaux filamenteux ou que toute fonte est facile à usiner. La géométrie de l’outil, son taux d’engagement et l’état du matériau restent déterminants. [2]
| État du matériau | Préoccupation principale en fraisage | Ce qu’il faut établir en premier lieu |
|---|---|---|
| Fonte grise | Usure abrasive ; écaillage au niveau d’un bord de sortie non supporté | Nuance, matrice, dureté et qualité de la pièce brute |
| Fonte ductile ferritique ou ferrito-perlitique | Peut être usinée de façon plus similaire à un acier faiblement allié qu’à de la fonte grise | Structure réelle et recommandations applicables concernant les fraises |
| Fonte ductile perlitée | Une usure accrue peut modifier le choix de la plaquette | Résistance à l’usure ainsi que ténacité du tranchant |
| Acier doux faiblement carboné | Matériau adhérent au tranchant ; bavures | Nuance, état et formation des copeaux |
| Acier allié plus dur ou fonte traitée thermiquement | Exigences différentes en matière de charge appliquée au tranchant et d’usure | Dureté au stade de l’usinage |
Il s’agit de distinctions initiales, non pas d’un classement de tous les aciers. Sandvik Coromant distingue ces groupes de matériaux dans ses recommandations de fraisage [3]. Pour une substitution de matériau, vérifiez d’abord que le nouveau matériau satisfait aux exigences fonctionnelles et environnementales de la pièce ; une usinabilité plus facile à elle seule ne constitue pas une validation du choix de conception.
La première passe dépend de la pièce brute.
Une pièce moulée façonnée, une barre coulée en continu et un billet d’acier ne présentent pas des surfaces initiales ni des dépassements de matière équivalents. Sur une pièce moulée, identifiez les surfaces de positionnement, les dépassements variables et les zones devant être entièrement reprises. Vérifiez la présence de sable résiduel, de calamine ou de défauts visibles avant d’interpréter une mauvaise première passe comme un problème de vitesse d’avance. ASTM A48/A48M traite de ces états de surface pour les pièces moulées en fonte grise. [4]
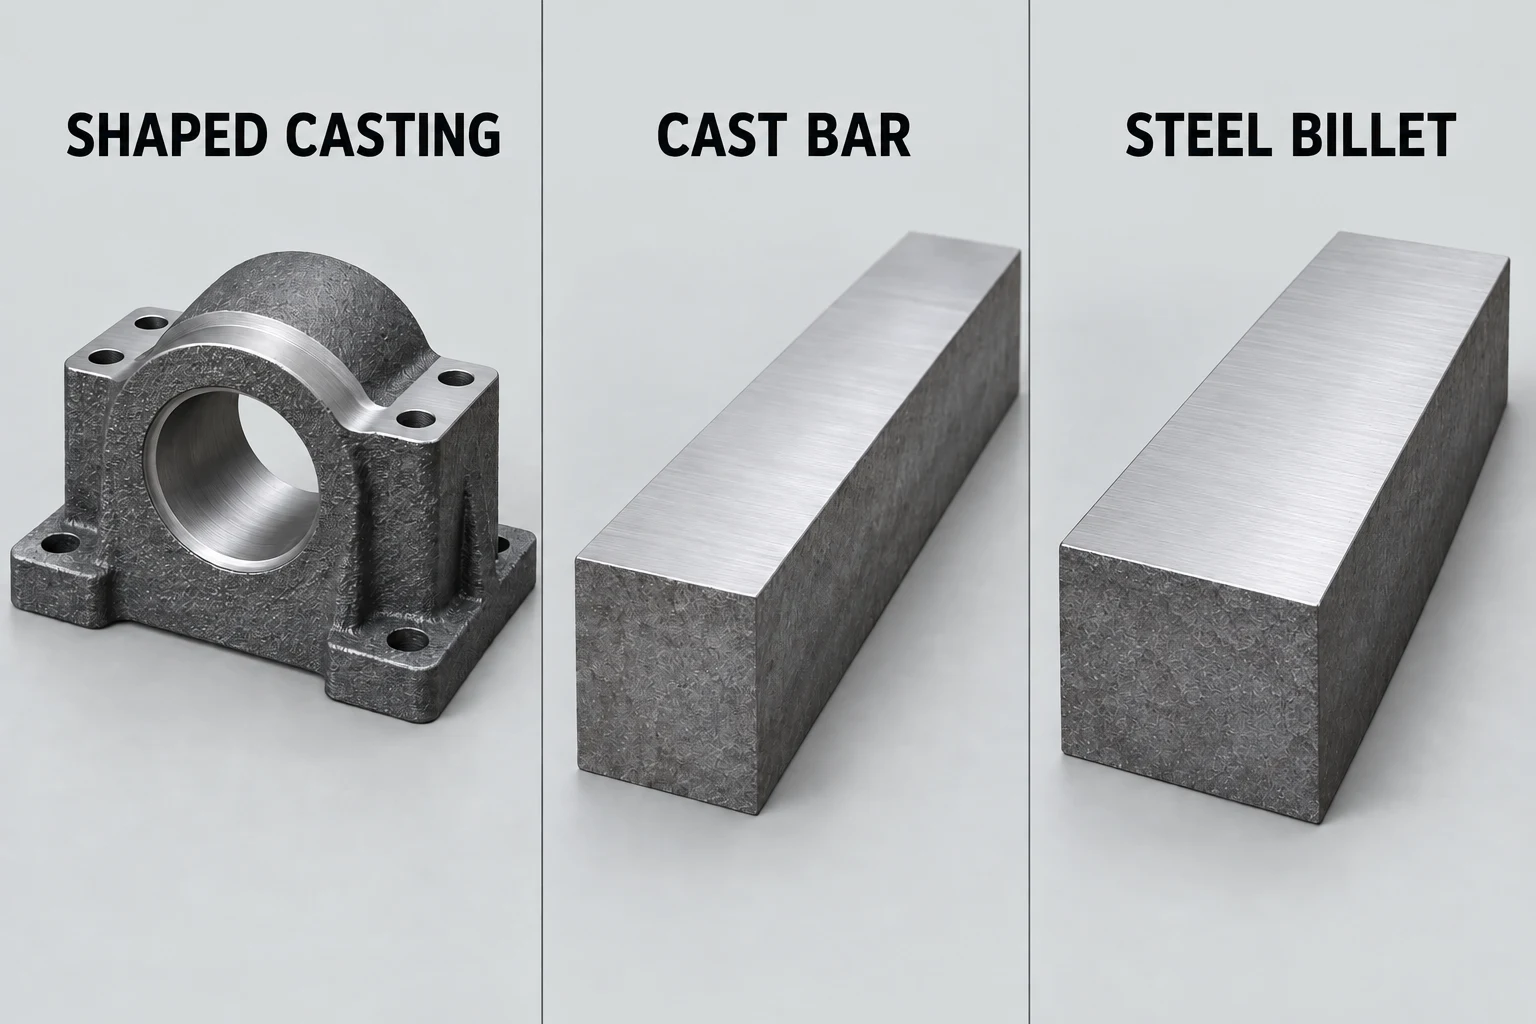
La matière coulée en continu fait l’objet de recommandations spécifiques à chaque nuance. Dura-Bar limite explicitement ses données publiées d’usinage à ses nuances de fonte technique ; des carbures et inclusions non maîtrisés peuvent rendre ces mêmes données inadaptées à d’autres fontes. N’appliquez pas les résultats d’un essai effectué sur une barre à une pièce moulée non identifiée. [2]
Pour un boîtier de roulement, indiquez si l’alésage et les pattes de fixation arrivent en état de fonderie, pré-usinés ou déjà finis. Cela modifie la configuration et le travail restant, même lorsque le dessin final est identique. La page sur l’usinage de la fonte détaille les informations requises sur la pièce brute et la pièce finie pour toute commande.
Choisissez les outils et le fluide de coupe conjointement.
Pour l’ébauche de fonte grise, les plaquettes en carbure revêtues et l’usinage à sec constituent des choix courants pour débuter. Une fonte ductile plus perlitée peut nécessiter une meilleure résistance à l’abrasion, tandis qu’une fonte ductile ferritique peut exiger des outils proches de ceux utilisés pour l’acier. Associez la nuance et la géométrie de la plaquette au sous-groupe matériel réel, plutôt que de sélectionner un outil simplement sur la base du mot « fonte ». [3]
Le fraisage déplace répétitivement chaque arête coupante en contact puis hors contact avec la pièce. Le fluide de coupe peut accentuer les cycles thermiques d’une arête chauffée ; dans d’autres cas, il aide à évacuer les poussières ou à améliorer la finition. Les recommandations de Sandvik sur le fraisage à sec abordent ces deux effets. Si un procédé humide est retenu, l’outil doit y être adapté et l’alimentation en fluide doit être suffisante. Les règles absolues « toujours à sec » ou « toujours avec fluide » contournent la décision adaptée à l’application. [5]
Dura-Bar publie également des recommandations relatives aux fluides de coupe pour ses produits standard, ce qui illustre pourquoi les conseils du fournisseur de matière doivent être lus conjointement avec les recommandations d’application du fabricant d’outils. Aucune de ces deux sources ne fournit une recette universelle applicable à une pièce moulée inconnue. [6] Enregistrez conjointement l’outil utilisé, l’état du matériau, l’engagement de coupe et le mode d’application du fluide lors de la définition des paramètres initiaux de l’essai.
Faites la distinction entre les dommages portés à l’arête et la texture de surface.
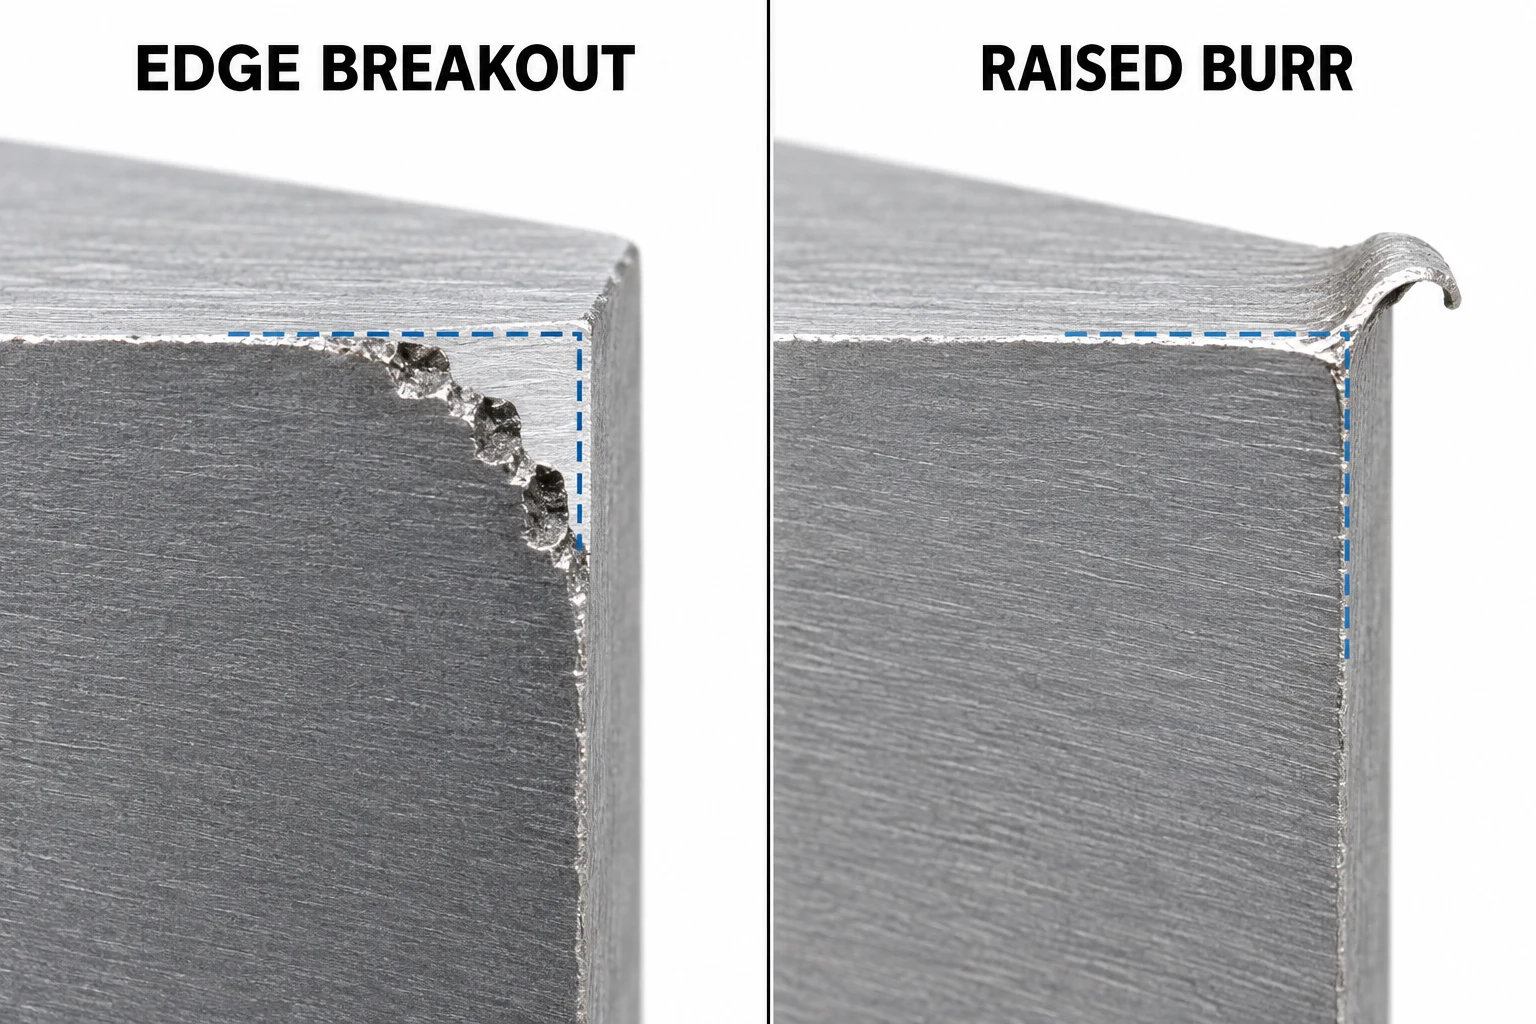
Une arête ébréchée présente un manque de matière. Une bavure est un excédent de matière dépassant du contour prévu. L’élimination de la bavure peut restaurer une arête ; en revanche, l’enlèvement de matière supplémentaire ne permet pas de restaurer un coin qui s’est détaché. Inspectez ces défauts séparément de la texture de la face fraisee.
| Observation | Vérification utile suivante |
|---|---|
| Écaillage à la sortie de l’outil | Vérifiez le support de l’arête, l’usure de l’outil et la coupe à la sortie ; préservez toute arête d’étanchéité spécifiée. |
| Lèvre surélevée ou matière étalée | Inspectez l’arête coupante pour détecter toute matière adhérente et vérifiez les conditions de coupe avant l’ébavurage. |
| Texture médiocre sur l’ensemble de la face | Inspectez l’état de l’outil et la configuration de la machine ; mesurez la spécification de rugosité requise plutôt que d’apprécier subjectivement l’éclat de la surface. |
| Face présentant un aspect correct, mais mauvais ajustement en assemblage | Vérifiez les cotes dimensionnelles et les relations entre les références indépendamment de l’apparence de la surface. |
Ce tableau constitue une séquence de vérification, et non un diagnostic fondé uniquement sur l’apparence. Les dommages à la sortie observés sur la fonte grise et la formation de bavures sur l’acier sont des problèmes reconnus en fraisage, mais un montage instable ou un outil endommagé peuvent également affecter le résultat. [3]
Comparez l’effet d’un changement de matériau sur la caractéristique finie
Pour une modification proposée d’un acier vers une fonte, conservez les exigences fonctionnelles du plan tout en comparant les procédés candidats :
- Identifier les deux matériaux : nuance, état livré, informations sur la dureté et forme de la pièce brute.
- Sélectionner des caractéristiques représentatives : inclure une face usinée, une arête de sortie et tout ajustement déterminant l’assemblage.
- Enregistrer les conditions d’usinage : outil et plaquette, taux d’engagement, vitesse de coupe, avance, méthode de serrage et mode de lubrification.
- Comparer les résultats utiles : qualité acceptable des caractéristiques, état de l’outil, durée d’usinage et effort de nettoyage — pas uniquement la durée d’usinage.
Un essai utilisant des surépaisseurs ou des critères d’acceptation différents ne permet pas d’isoler l’effet du matériau. Pour une conception existante en acier, conservez sa nuance d’acier et son traitement spécifiés comme référence jusqu’à l’approbation d’une alternative.
Questions relatives au fraisage de la fonte
La fonte peut-elle utiliser les mêmes paramètres de fraisage que l’acier ?
Parfois, une application en fonte ductile présente des exigences similaires en matière d’outillage à celles d’un acier faiblement allié, mais le simple nom du matériau ne suffit pas pour transférer les paramètres. Associez la nuance, la matrice, la dureté, la fraise et les conditions de coupe avant de sélectionner les données initiales.
Une apparence plus soignée de la surface signifie-t-elle nécessairement une pièce plus précise ?
Non. La texture de surface, les dimensions et les relations géométriques sont des exigences distinctes. Une face brillante peut néanmoins présenter un mauvais positionnement ou une mauvaise forme ; une face plus sombre peut satisfaire aux exigences du plan. Vérifiez les caractéristiques qui déterminent la fonction.
Sources
- Universidad Complutense de Madrid, Atlas métallographique : fonte grise dans une matrice perlitée ; ASTM International, A536, Spécification standard pour les pièces moulées en fonte ductile, domaine public.
- Dura-Bar, Guide d’usinage, avril 2019. Les exemples de copeaux et les limites de données de coupe s’appliquent aux nuances coulées en continu spécifiées par le producteur.
- Sandvik Coromant, Comment fraiser différents matériaux, sections consacrées à l’acier, à la fonte grise et à la fonte nodulaire.
- ASTM International, A48/A48M-22, Spécification standard pour les pièces moulées en fonte grise, résumé et domaine public.
- Sandvik Coromant, Fraisage à sec ou avec fluide de coupe.
- Dura-Bar, Les 4 meilleures astuces d’usinage, février 2019 ; les recommandations concernent les produits Dura-Bar et les configurations adaptées.



