Op deze pagina
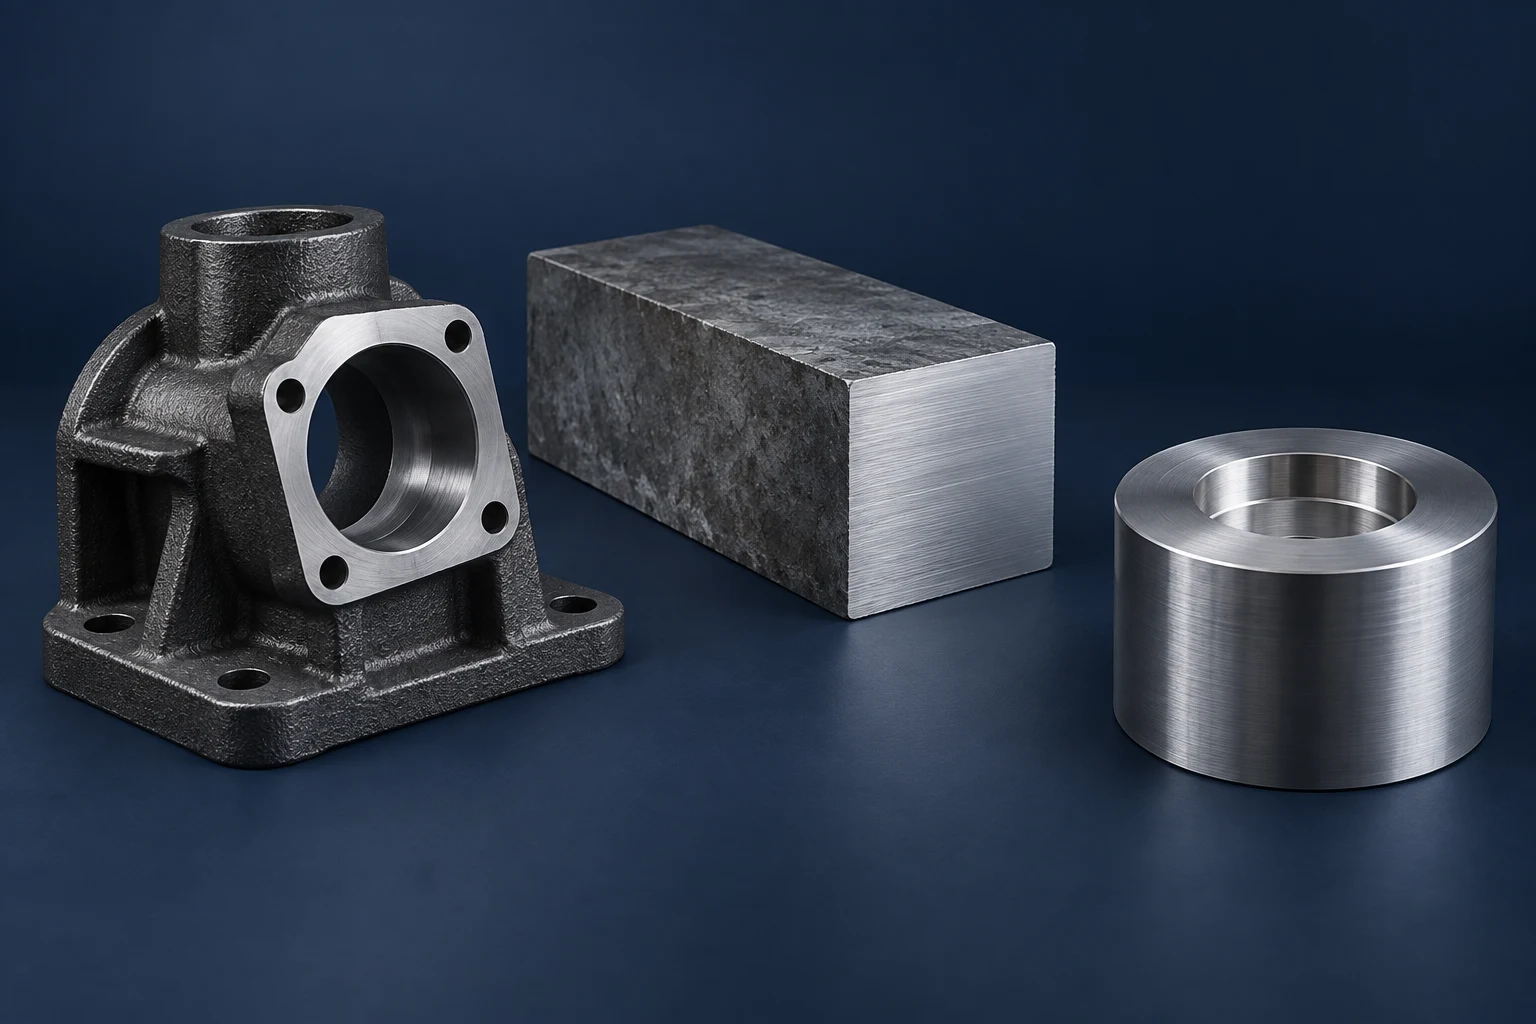
Grijsgietijzer breekt vaak gemakkelijker in korte spaanders dan staal, maar de term ‘gietijzer’ is te algemeen om op basis daarvan een freesproces te kiezen. Sferoïdaal gietijzer, zijn warmtebehandelde varianten en grijsgietijzer stellen zeer verschillende eisen aan het snijpunt. Identificeer eerst de kwaliteit, toestand en het ruwproduct; kies daarna de gereedschappen, snijgegevens en koelvloeistof voor die combinatie.
Deze vergelijking richt zich op grijsgietijzer en sferoïdaal gietijzer versus koolstofstaal en laaggelegeerd staal. Het onderliggende CNC-freesproces blijft hetzelfde. Wat verandert, is hoe het materiaal zich afscheidt, het gereedschap slijt en zich gedraagt aan de afgewerkte rand.
De vorm van de grafietdeeltjes beïnvloedt hoe gietijzer wordt gefreesd
Grijsgietijzer bevat grafietlamellen in een metalen matrix. Sferoïdaal gietijzer — ook wel nodulair of sferoïdaal grafietgietijzer genoemd — bevat afgeronde grafietdeeltjes. Ook de omliggende matrix is van belang: ferriet en perliet geven niet dezelfde bewerkbaarheidsreactie. Een materiaalnaam zonder specificatie van kwaliteit en toestand laat dat onderscheid onopgelost. [1]
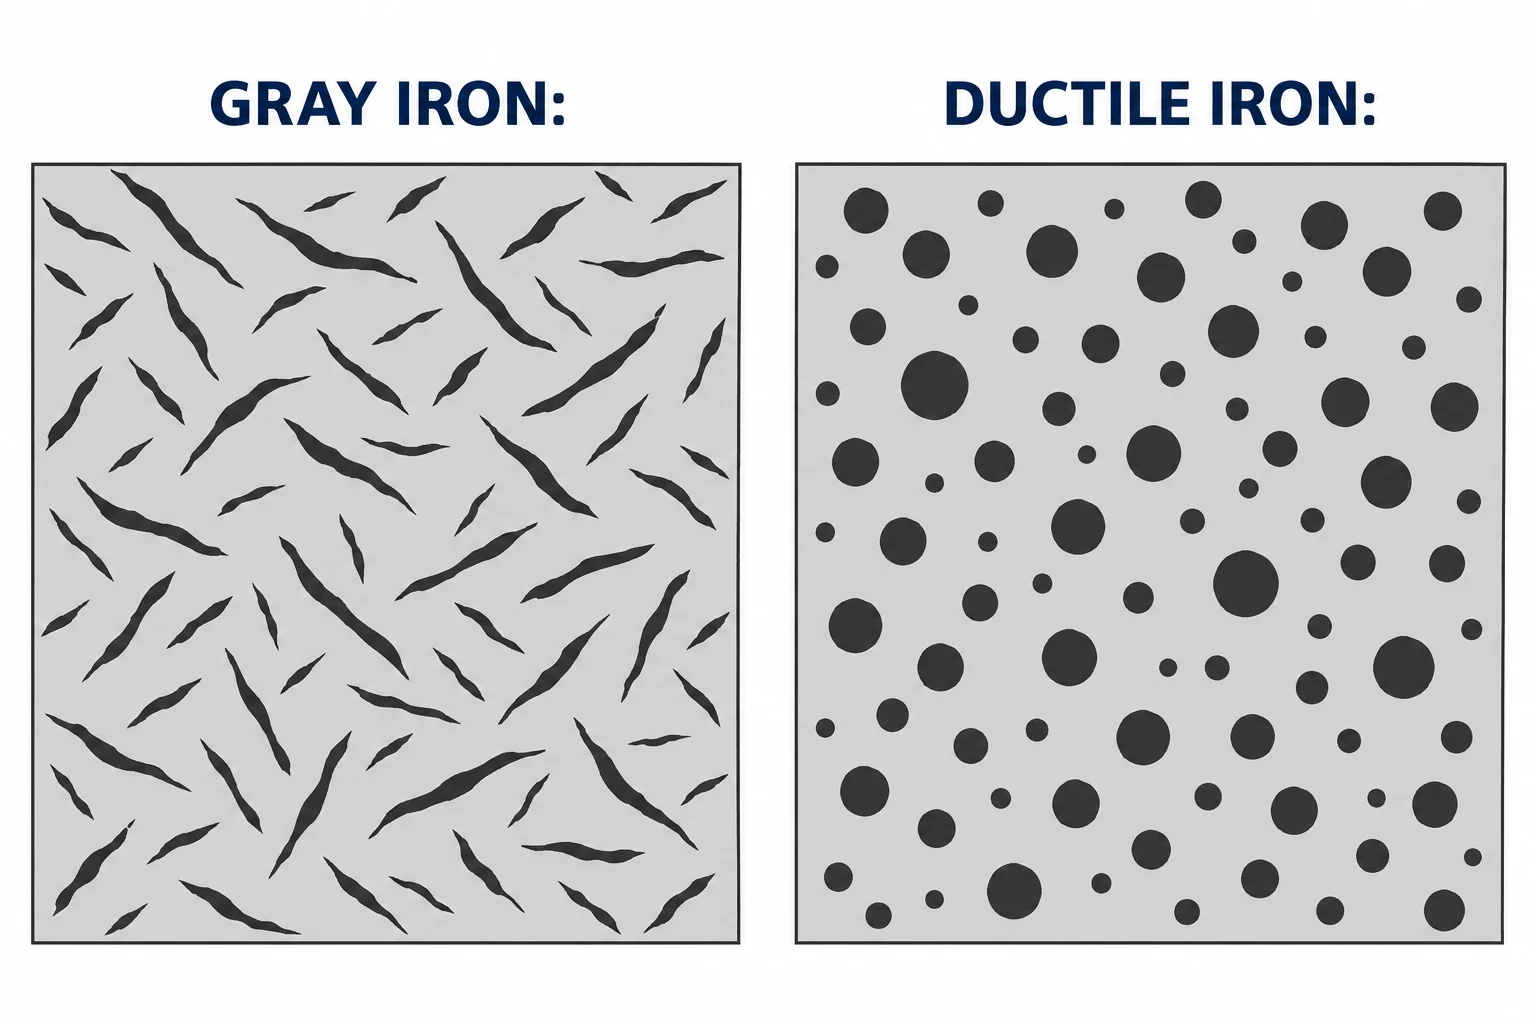
Grafiet helpt bij het onderbreken van spaadvorming. De bewerkbaarheidsrichtlijn van Dura-Bar illustreert fijne spaanders van grijsgietijzer en goed controleerbare spaanders van sferoïdaal gietijzer uit zijn continu-gegoten kwaliteiten, vergeleken met langere staalspaanders. Dat is nuttig bewijsmateriaal voor die specifieke materialen, maar geen bewijs dat elk soort staal strookachtige spaanders vormt of dat elk soort gietijzer gemakkelijk te bewerken is. De gereedschapsgeometrie, de ingrijpingsomvang en de materiaaltoestand blijven van belang. [2]
| Materiaaltoestand | Belangrijkste freesprobleem | Wat u eerst moet vaststellen |
|---|---|---|
| Grijsgietijzer | Abrasieve slijtage; uitbraak aan een niet-ondersteunde uitgangsrand | Kwaliteit, matrix, hardheid en kwaliteit van het ruwproduct |
| Ferritisch of ferritisch-perliet sferoïdaal gietijzer | Kan zich meer gedragen als laaggelegeerd staal dan als grijsgietijzer | Daadwerkelijke structuur en toepasselijke freeskopaanbevelingen |
| Perlitisch sferoïdaal gietijzer | Grotere abrasie kan de keuze van de wisselplaat beïnvloeden | Slijtvastheid én randtaaiheid |
| Zacht, koolstofarm staal | Aanhechtend materiaal aan de rand; bramen | Kwaliteit, toestand en spaadvorming |
| Harder gelegeerd staal of warmtebehandeld gietijzer | Andere belasting en slijtage-eisen voor de snijkant | Hardheid tijdens de bewerkingsfase |
Dit zijn uitgangspunten voor onderscheid, geen rangschikking van alle kwaliteiten. Sandvik Coromant onderscheidt deze materiaalgroepen in zijn richtlijnen voor het frezen. [3] Bij een materiaalvervanging dient u eerst te verifiëren dat het nieuwe materiaal voldoet aan de functionele en milieu-eisen van het onderdeel; gemakkelijker bewerkbaarheid alleen is geen ontwerpgoedkeuring.
De eerste bewerking hangt af van het uitgangsmateriaal.
Een gevormde gietvorm, een continu-gegoten staaf en een staalblok beginnen niet met gelijkwaardige oppervlakken of bewerkingsmarges. Identificeer bij een gietstuk de positioneringsoppervlakken, de variabele voorziening voor nabewerking en de gebieden die volledig moeten worden schoongemaakt. Controleer op aangehechte zandkorrels, oxidehuid en zichtbare gebreken voordat u een slechte eerste bewerking toeschrijft aan een probleem met de voedingssnelheid. ASTM A48/A48M behandelt deze oppervlakstoestanden voor grijsgietijzeren onderdelen. [4]
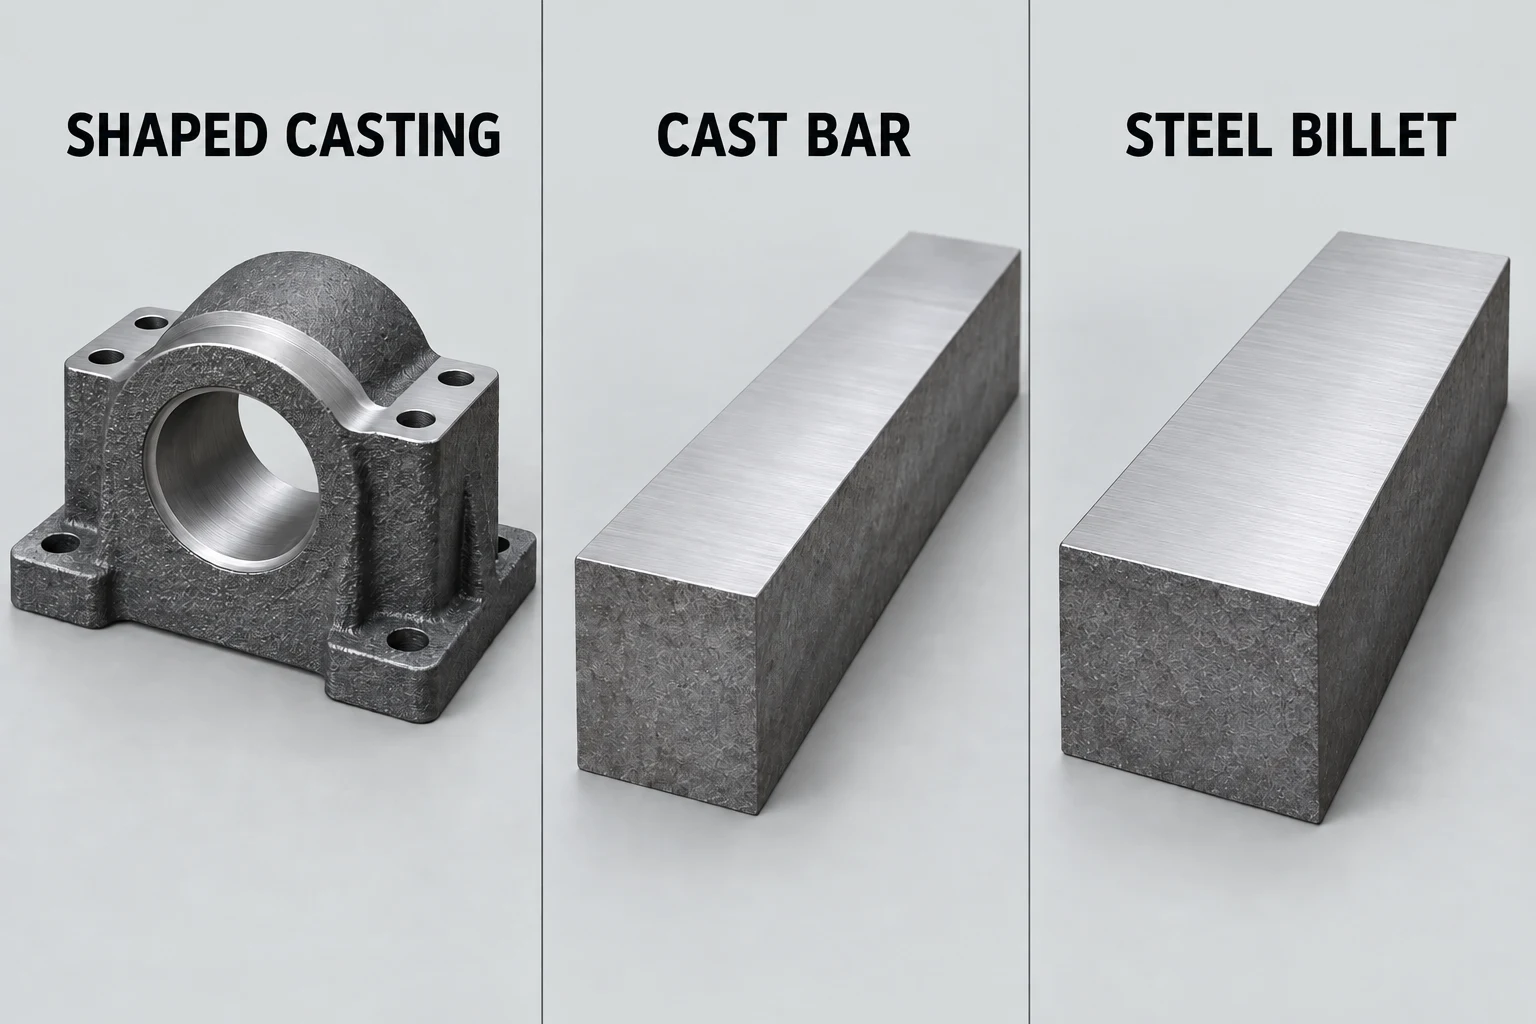
Voor continu-gegoten materiaal gelden specifieke aanbevelingen per kwaliteit. Dura-Bar beperkt haar gepubliceerde snijgegevens expliciet tot haar geïngineerde gietijzerkwaliteiten; ongecontroleerde carbiden en insluitsels kunnen dezelfde gegevens ongeschikt maken voor ander gietijzer. Pas een proefbewerking op een staafmateriaal niet toe op een ongeïdentificeerd gietstuk. [2]
Voor een lagerhuis dient u vast te leggen of de boring en de montagevoet als gegoten, voorbewerkte of reeds afgewerkte onderdelen worden geleverd. Dat verandert de opspanning en de resterende bewerkingsstappen, zelfs wanneer de eindtekening identiek is. De pagina over het bewerken van gietijzer bevat de informatie over het uitgangsmateriaal en het afgewerkte onderdeel die nodig is voor een bestelling.
Kies gereedschap en koelvloeistof gezamenlijk.
Voor ruwfrezen van grijsgietijzer zijn gecoat hardmetalen en droogfrezen veelgebruikte uitgangspunten. Een meer perlietachtig sferoïdaal gietijzer kan meer weerstand tegen slijtage vereisen, terwijl ferritisch sferoïdaal gietijzer gereedschap vereist dat dichter bij toepassingen voor staal ligt. Pas de snijplaatkwaliteit en -vorm aan op de werkelijke materiaalsubgroep, in plaats van een gereedschap te kiezen op basis van het woord ‘ijzer’. [3]
Bewerking door frezen brengt elke snijkant herhaaldelijk in en uit contact. Snijvloeistof kan de thermische cycli van een hete snijkant versterken; in andere situaties helpt deze bij het verwijderen van stof of ondersteunt deze de afwerkingsbewerking. De richtlijnen van Sandvik voor droogfrezen bespreken beide effecten. Indien een natte bewerking wordt gekozen, moet het gereedschap daarop zijn afgestemd en moet de toevoer van vloeistof voldoende zijn. „Altijd droog” en „altijd koelvloeistof gebruiken” omzeilen beide de toepassingsbeslissing. [5]
Dura-Bar publiceert eveneens aanbevelingen voor koelvloeistof voor zijn standaardproducten, wat illustreert waarom het advies van de materiaalleverancier samen met de toepassingsrichtlijnen van de gereedschapsfabrikant moet worden gelezen. Geen van beide bronnen biedt een universeel recept voor een onbekend gietstuk. [6] Noteer het gereedschap, de materiaaltoestand, de ingrijping en de koelvloeistofmodus gezamenlijk bij het instellen van de beginparameters van de proef.
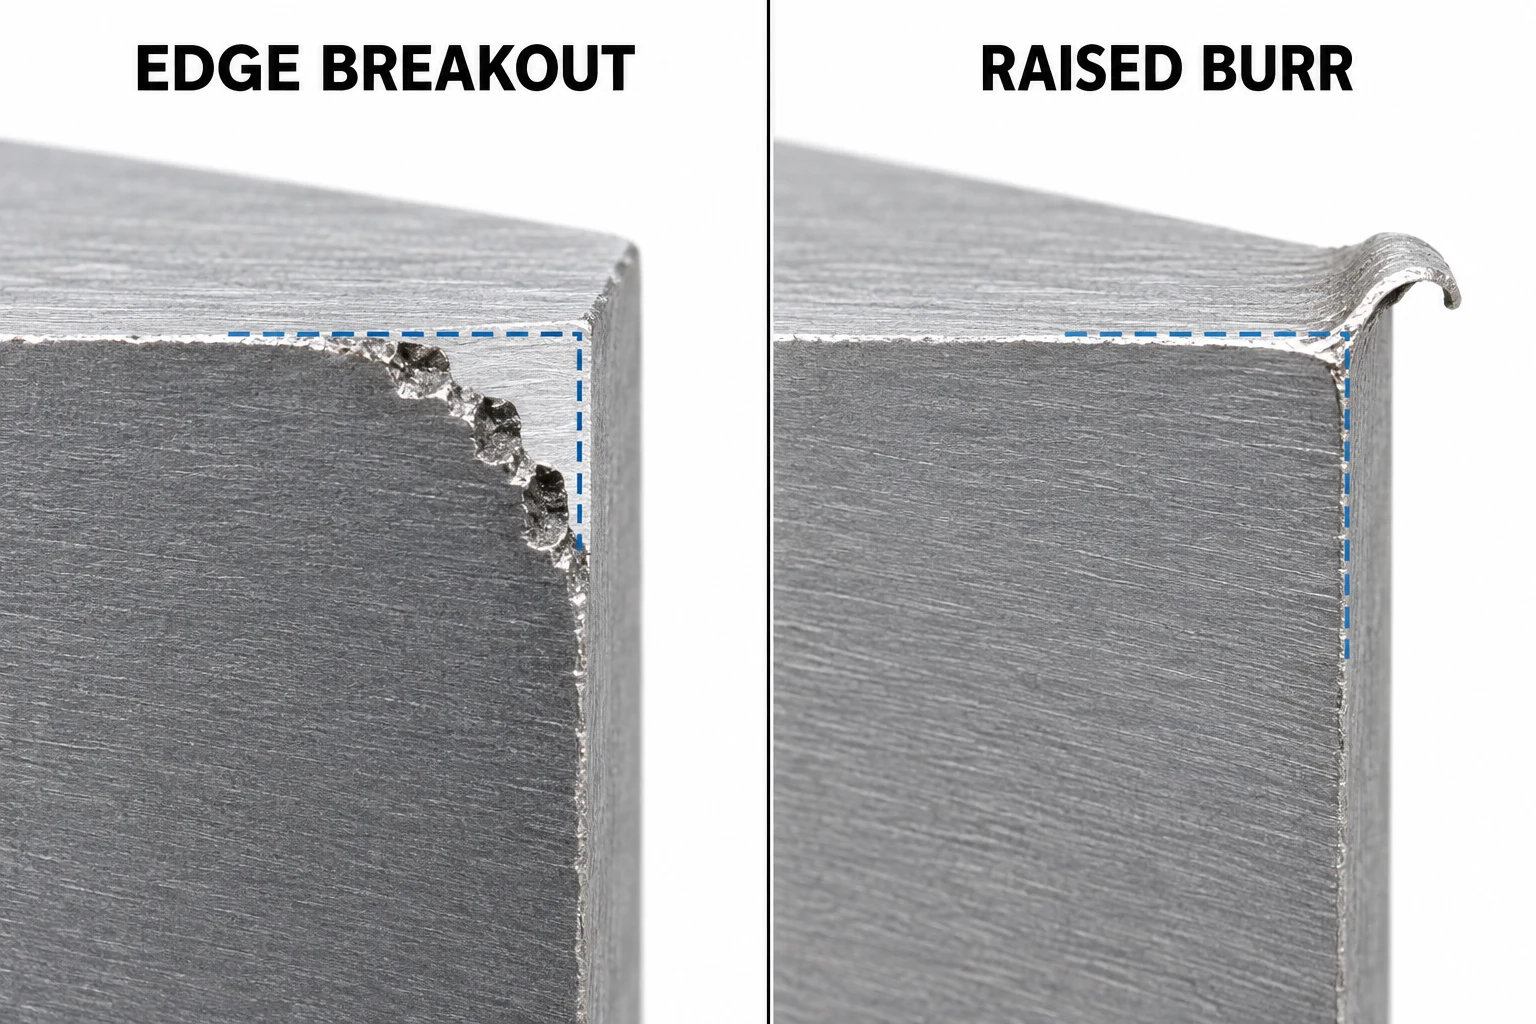
Onderscheid schade aan de snijkant van de oppervlaktetextuur
Een beschadigde snijkant vertoont materiaalverlies. Een braam is materiaal dat buiten de beoogde contouren uitsteekt. Het verwijderen van de braam kan een snijkant herstellen; het verwijderen van extra materiaal kan een afgebroken hoek echter niet herstellen. Controleer deze aspecten afzonderlijk van de oppervlaktetextuur van de gefreesde vlakken.
| Observatie | Nuttige volgende controle |
|---|---|
| Uitbraak aan de uittrederand | Controleer de steun van de snijkant, slijtage van het gereedschap en de uittredesnit; behoud eventuele gespecificeerde afdichtingsranden. |
| Verhoogde rand of vervormd materiaal | Inspecteer de snijkant op aangehecht materiaal en herzie de snijvoorwaarden voordat u ontbramt. |
| Slechte oppervlaktetextuur over de gehele vlakken | Controleer de toestand van het gereedschap en de opspanning; meet de gespecificeerde oppervlakte-eis in plaats van te oordelen op basis van glans. |
| Correct ogende vlakken, maar slechte pasvorm bij montage | Controleer de afmetingen en de referentiepuntrelaties onafhankelijk van het uiterlijk van het oppervlak. |
Gebruik elke observatie om een relevante controle te kiezen; uitsluitend het uiterlijk stelt geen diagnose vast. Beschadiging bij het uittredebeschadiging bij grijsgietijzer en de vorming van stalen bramen zijn erkende zorgen bij het frezen, maar een losse opspanning of een beschadigd gereedschap kan het resultaat ook beïnvloeden. [3]
Vergelijk een materiaalwijziging op de afgewerkte functie
Voor een voorgestelde wijziging van staal naar gietijzer blijven de functionele eisen van de tekening ongewijzigd, terwijl kandidaatprocessen worden vergeleken:
- Identificeer beide materialen: kwaliteit, geleverde toestand, hardheidsgegevens en halffabrikaatvorm.
- Selecteer representatieve functies: neem een afgewerkte vlak, een uittrederand en eventuele pasvlakken die de montage bepalen.
- Registreer de bewerkingsomstandigheden: gereedschap en wisselplaat, ingrijping, snijsnelheid, voeding, opspanning en koelvloeistofmodus.
- Vergelijk bruikbare resultaten: aanvaardbare kwaliteit van de functionaliteiten, gereedschapsconditie, bewerkingstijd en schoonmaakinspanning — niet alleen de bewerkingstijd.
Een proef met verschillende bewerkingsmarges of acceptatiecriteria kan het effect van het materiaal niet isoleren. Voor een bestaand staalontwerp dient de gespecificeerde staalkwaliteit en warmtebehandeling als uitgangspunt te worden gehandhaafd totdat een alternatief is goedgekeurd.
Vragen over het frezen van gietijzer
Kan gietijzer dezelfde freesinstellingen gebruiken als staal?
Soms heeft een toepassing met sferoïdaal gietijzer vergelijkbare gereedschapsvereisten als laaggelegeerd staal, maar de naam van het materiaal alleen is onvoldoende om instellingen over te nemen. Pas de kwaliteit, matrix, hardheid, frees en snijomstandigheden aan voordat u startgegevens selecteert.
Betekent een beter ogend oppervlak ook een nauwkeuriger onderdeel?
Nee. Oppervlaktestructuur, afmetingen en geometrische relaties zijn afzonderlijke eisen. Een glanzend vlak kan nog steeds een verkeerde positie of vorm hebben; een donkerder vlak kan wel aan de technische tekening voldoen. Controleer de kenmerken die de functie bepalen.
Bronnen
- Universidad Complutense de Madrid, Metallografische atlas: grijs gietijzer in een perlietische matrix; ASTM International, A536, standaardspecificatie voor nodulair gietijzer, openbaar bereik.
- Dura-Bar, Machining Guide, april 2019. Voorbeelden van spaanders en grenzen voor snijgegevens gelden voor de continu-gegoten kwaliteiten zoals gespecificeerd door de producent.
- Sandvik Coromant, How to Do Milling in Different Materials, secties over staal, grijs gietijzer en nodulair gietijzer.
- ASTM International, A48/A48M-22, standaardspecificatie voor grijs gietijzer, openbaar samenvatting en bereik.
- Sandvik Coromant, Dry Milling or with Cutting Fluid.
- Dura-Bar, Top 4 Machining Tips, februari 2019; de aanbevelingen betreffen Dura-Bar-grondstof en geschikte opspanopstellingen.



