Op deze pagina
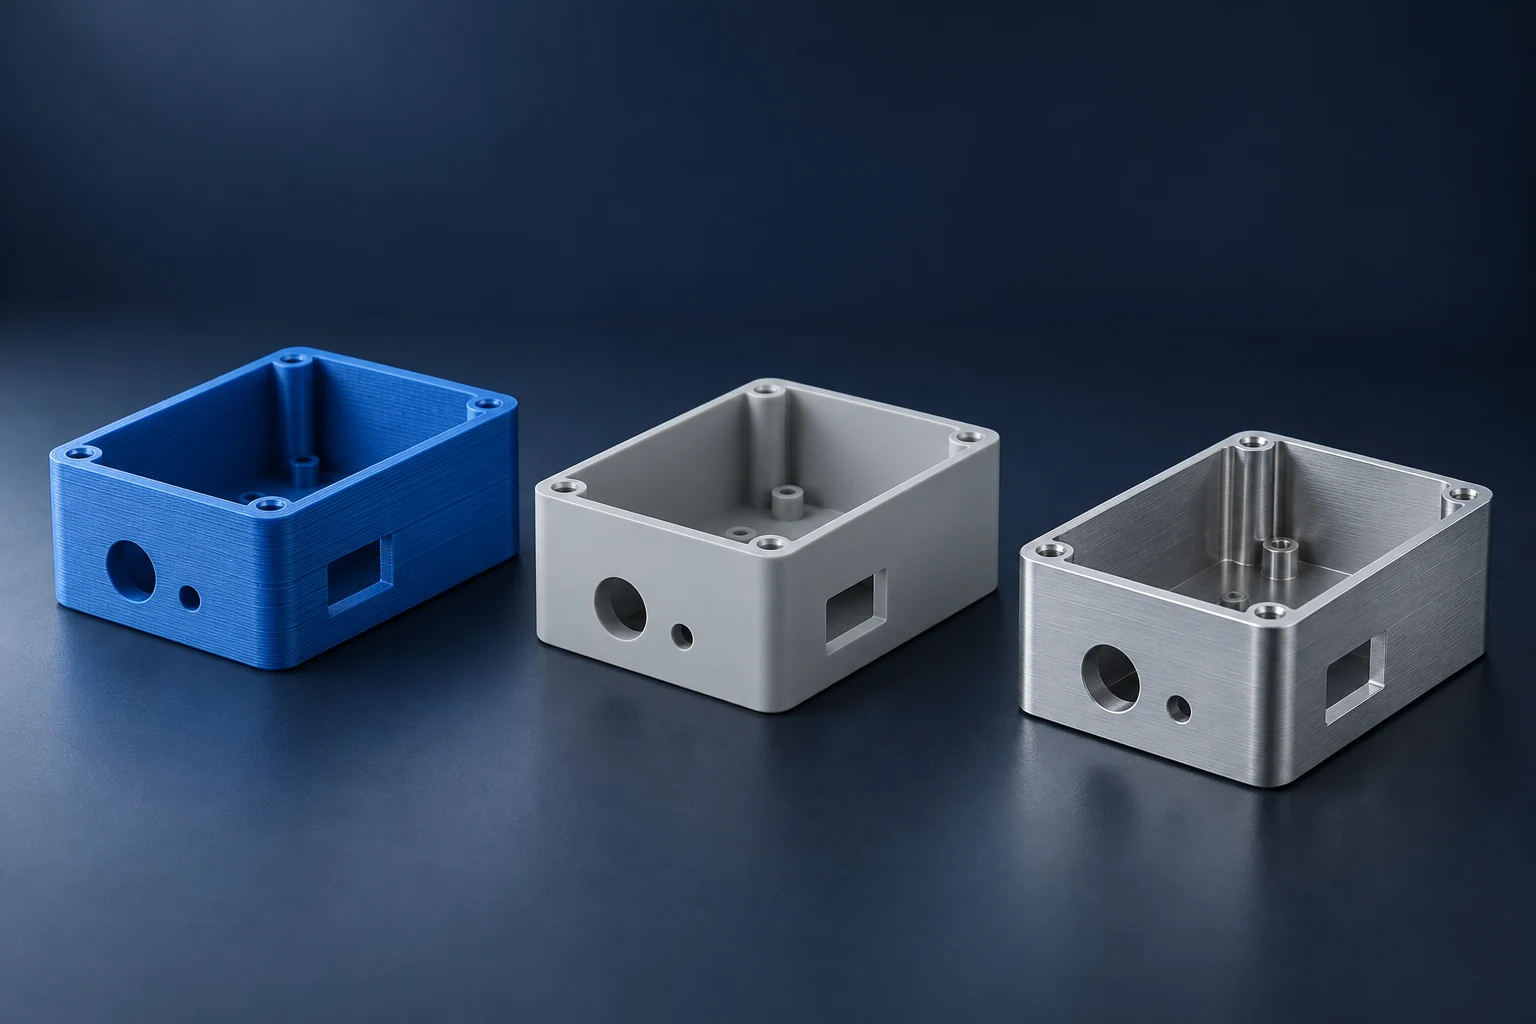
Snel prototyping maakt gebruik van korte ontwerp- en bouwcycli om een idee om te zetten in een fysiek onderdeel dat een specifieke vraag kan beantwoorden. Veelgebruikte methoden zijn FDM-, SLA- en SLS-3D printen, CNC-bewerking, urethaangietwerk en prototypegereedschap. De nuttige keuze hangt af van wat het volgende monster moet tonen: vorm, montagepasvorm, materiaalgedrag of het productieproces.
Een geprint model kan al een toegangsprobleem onthullen voordat er enig metaal wordt bewerkt. Een bewerkt monster kan nuttiger zijn wanneer de test een gespecificeerd metaal of standaardplastic vereist. Geen van beide resultaten valideert automatisch een later geïnjecteerd of gegoten onderdeel. Kies de methode op basis van het bewijs dat u van deze constructie nodig hebt.
Hoe de belangrijkste methoden voor snel prototyping van elkaar verschillen
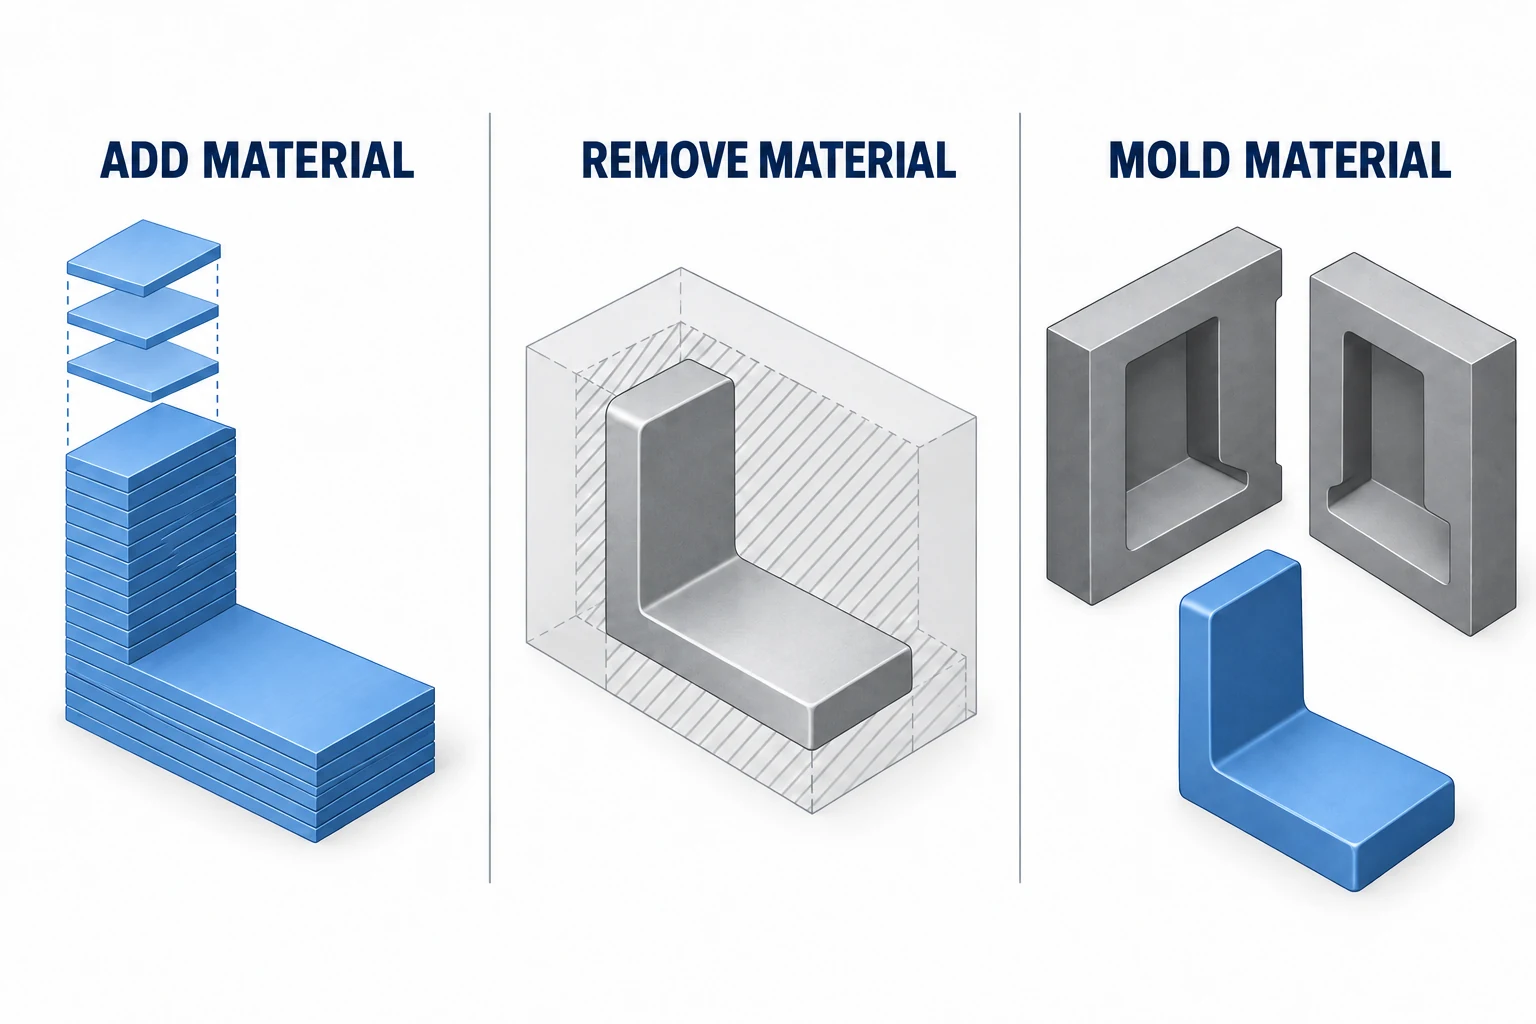
De routes verschillen in de manier waarop het onderdeel wordt gevormd. Additieve fabricage bouwt materiaal laag voor laag op; bewerken verwijdert materiaal van een grondstofblok. Gereedschapsroutes creëren eerst een mal of patroon en gebruiken dat gereedschap vervolgens om het monster te maken. Deze verschillen beïnvloeden de geometrie, materialen en de werkzaamheden die nodig zijn voordat getest kan worden. [1]
| Methode | Nuttige starttoepassing | Controle voordat u zich op het resultaat verlaat |
|---|---|---|
| FDM / FFF: geëxtrudeerde thermoplastische draad | Vroege verpakkings-, toegangs- en montage-modellen | Laagrichting, ondersteuningscontact en het daadwerkelijk geprinte materiaal |
| SLA: met licht geharde vloeibare hars | Fijne details, uiterlijk en geselecteerde functionele controles | Harseigenschappen, verwijdering van ondersteuning en vereiste nabehandeling door belichting |
| SLS: met een laser gesinterd polymeerpoeder | Complexe polymeercomponenten en functionele assemblages | Materiaalkwaliteit, poederverwijdering en de afgewerkte interfaces |
| CNC-bewerken: bewerken van grondstofmateriaal | Gespecificeerd metaal of kunststofgrondstof; bewerkte passende onderdelen | Toegang voor gereedschap, vastzetten, materiaaltoestand en definitieve afwerking |
| Urethaanafgietsel in een siliconenmal | Meerdere exemplaren van een masterpatroon | Kwaliteit van het masterpatroon en of de gietresin geschikt is voor de test |
| Prototype-injectiegereedschap | Geïnjecteerde monsters in de geselecteerde thermoplast | Gereedschapsontwerp, verwerkingsomstandigheden en verschillen ten opzichte van het productiegereedschap |
FDM wordt ook vaak aangeduid als fused filament fabrication (FFF). SLA maakt gebruik van een fotopolymer hars; SLS gebruikt omringend ongesinterd poeder als ondersteuning tijdens de bouw. De uitgangsmaterialen en verwerkingsstappen zijn niet onderling uitwisselbaar. De tabel vat de keuzemogelijkheden per methode samen, in plaats van elke machine te rangschikken op basis van nauwkeurigheid of snelheid. [2]
Snelle gereedschapsproductie levert het gereedschap zelf op, niet direct het eindproduct. Een CNC-bewerkte matrijsinvoeg of een geprint vormgereedschap kan daarom een andere productiemethode ondersteunen. Het gereedschapsmateriaal, de temperatuur en de belasting bepalen nog steeds de toepasbaarheid. [3] Siliconenmallen en urethaanmonsters vormen een afzonderlijke route ten opzichte van spuitgieten van een productiethermoplast. [4]
Andere ontwerpen vereisen mogelijk plaatbewerking, vacuümthermovorming of additieve metalen fabricage. Begin met de productiefamilie die de te onderzoeken functionaliteit én het materiaalgedrag betrouwbaar kan reproduceren. De CNC-bewerkingsbasisgids legt de subtraktieve route uit in meer detail.
Kies de methode op basis van de testvraag
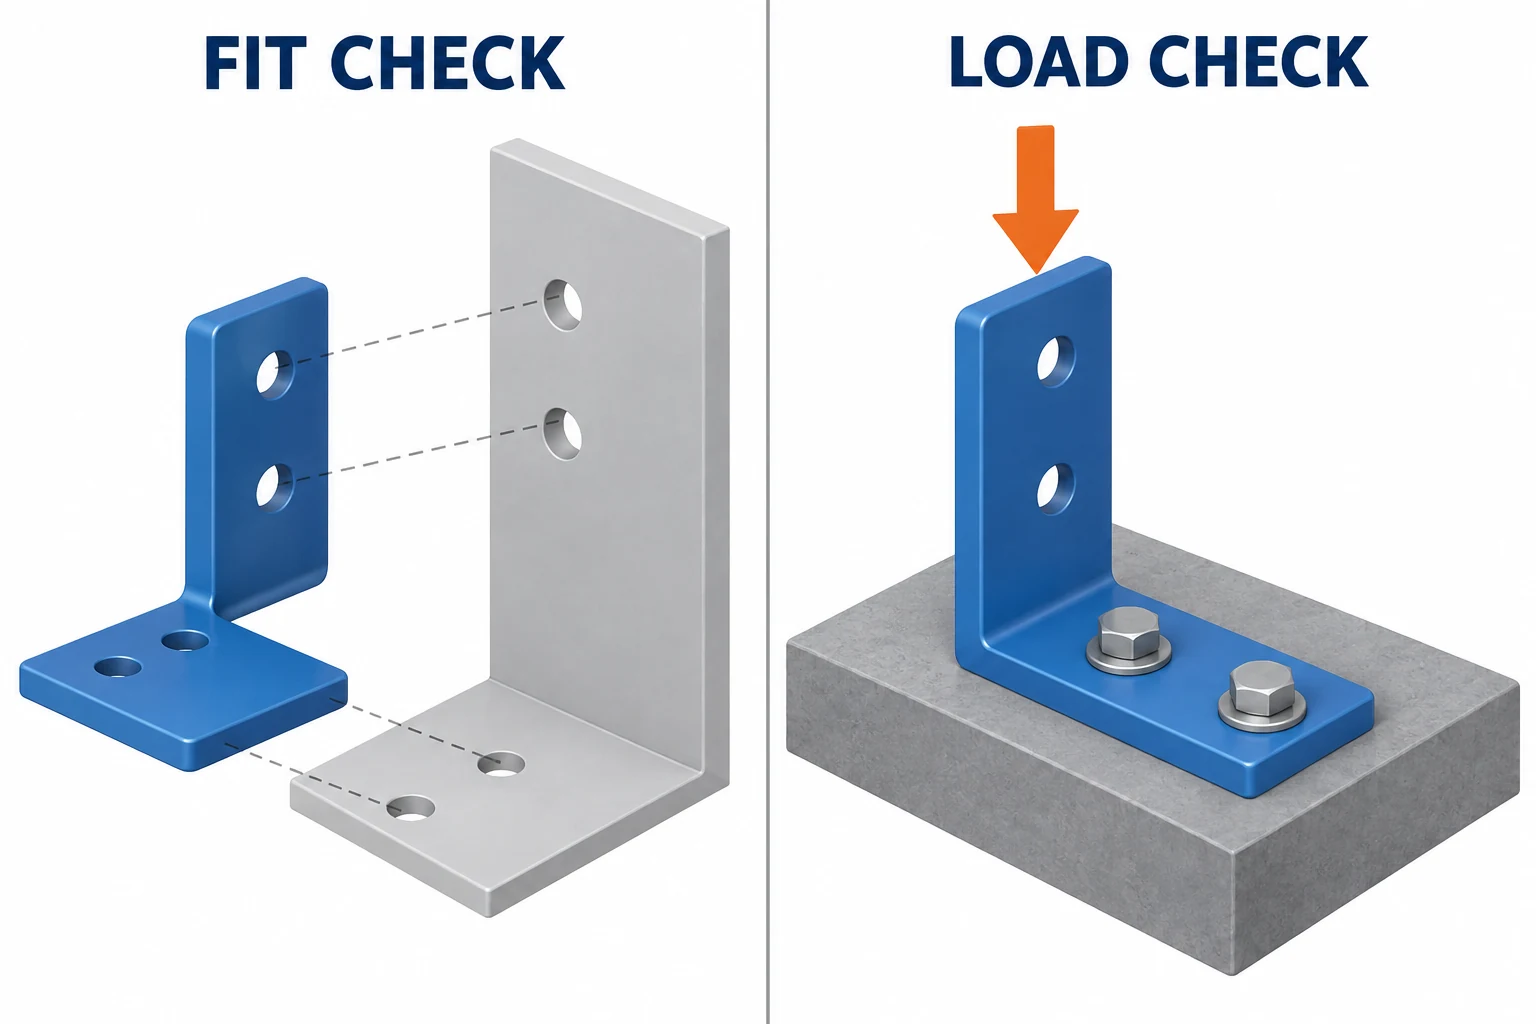
Formuleer het volgende beslissingspunt als een vraag voordat u een proces kiest: ‘Kan de connector worden geïnstalleerd?’ is anders dan ‘Blijft de ondersteuning stijf onder belasting?’ De eerste vraag vereist mogelijk nauwkeurige toegangsgeometrie; de tweede hangt ook af van materiaal, fabricatieconditie, bevestigingswijze en de aangelegde belasting.
Gebruik voor een lagerondersteuning een polymeermodel om de toegang voor montage en de montagevolgorde op te lossen, terwijl die kenmerken nog steeds in ontwikkeling zijn. Ga over op de gespecificeerde aluminiumlegering en toestand wanneer de volgende beslissing is of de ondersteuning te sterk doorbuigt onder belasting. Deze wijziging van methode volgt op een wijziging van de testvraag, niet op een regel dat elk prototype moet beginnen met printen of eindigen met verspaning.
Maak de doorgangsvoorwaarde meetbaar voordat u het monster bestelt. Als de ontwerpvereiste maximaal 0.10 mm verplaatsing toelaat op de lagerzitting onder een belasting van 100 N in een gespecificeerde richting, moet het testplan die belasting, meetlocatie, montageopstelling en limiet bevatten. Een meting van 0.15 mm zou de gestelde verplaatsingscontrole niet halen; het zou niet vaststellen of de oorzaak ligt bij de ondersteuning, losse bevestigingsmiddelen of beweging in de testopspaninrichting. Registreer en scheid deze effecten voordat u de onderdeelgeometrie wijzigt. Een pascontrole alleen kan de stijfheid niet vaststellen.
Houd een beknopte verklaring bij van wat overeen moet komen met de productie en wat mag afwijken. Relevante aspecten zijn onder meer de geometrie, materiaalsoort, warmtebehandelingsconditie, bouworiëntatie, oppervlakteafwerking en assemblagehardware. Neem alleen die aspecten op die invloed hebben op de geteste vraag. De prototyping-overzichtspagina van MIT begint eveneens bij het vereiste model, de invoergegevens, het materiaal, de toleranties, de hoeveelheid en de tijdsplanning. [4]
Een bekende materiaalnaam is niet voldoende om alle eigenschappen tussen processen over te brengen. Het onderzoek van het NIST naar additieve materialen onderzoekt hoe grondstoffen, procesparameters, machines en bouwomgevingen het resulterende materiaal beïnvloeden. [5] Controleer de toepasselijke gegevens en testomstandigheden in plaats van te veronderstellen dat een geprint of gegoten vervangingsmateriaal zich gedraagt als het gespecificeerde uitgangsmateriaal.
Van CAD naar een bruikbaar testresultaat
- Stel de vraag en de acceptatiecontrole vast. Geef aan welke observatie of meting de volgende ontwerpbeslissing ondersteunt. Identificeer de onderdelen waarmee het testmonster moet samenpassen en de omgeving die nodig is voor de test.
- Bereid het ontwerp voor op de geselecteerde productieroute. Houd het model en de technische tekening op één revisienummer. Los eventuele toegangsbeperkingen voor bewerking op, bepaal de oriëntatie en ondersteuningseisen voor printen, of identificeer de ontkoppeling- en vulvereisten voor spuitgieten.
- Bereid de fabricage-instructies voor. Printen maakt gebruik van een gesliceerde bouw; CNC gebruikt geschikte gereedschapsbanen en machine-instructies; bij een gereedschapsgebaseerde route is de definitie van het gereedschap vereist voordat onderdelen kunnen worden vervaardigd.
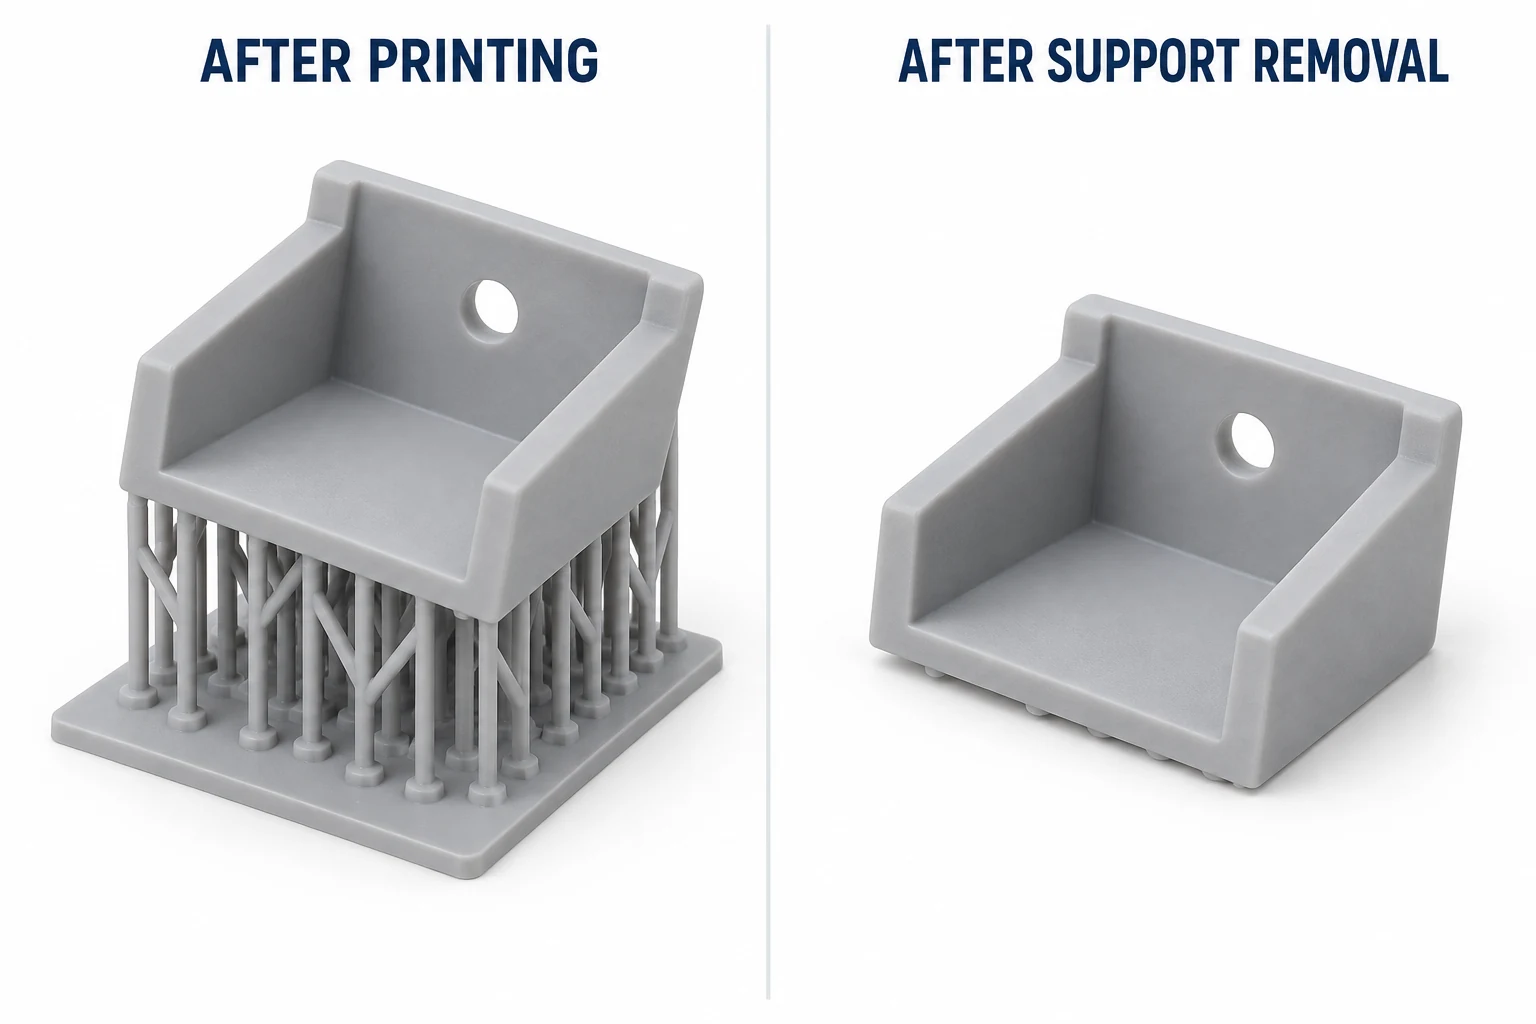
- Voltooi de vereiste conditie van het monster. Afhankelijk van de gekozen route kan dit het verwijderen van ondersteuningselementen of poeder, wassen en uitharden, bewerken van aansluitvlakken, ontbramen of afwerken omvatten.
- Inspecteer, test en registreer de beslissing. Bevestig eerst dat het monster geschikt is voor de geplande test. Registreer het resultaat, de revisie en eventuele, uitsluitend voor het monster geldende verschillen, en behoud of herwerk vervolgens het ontwerp.
Voorbereiding en nabewerking behoren vanaf het begin tot het plan. Een geprint monster dat nog op zijn ondersteuningselementen staat, is niet noodzakelijkerwijs klaar voor een montagecontrole, en het verwijderen van ondersteuningselementen vervangt niet het wassen of uitharden dat voor het harsmateriaal vereist is. Volg de relevante instructies voor materiaal en apparatuur. [6]
Vergelijk de tijd tot een antwoord
De machine-actietijd is slechts één onderdeel van de planning. Vergelijk de tijd voor ontwerpvorbereiding, wachttijd, beschikbaarheid van grondstof of gereedschap, fabricage, nabewerking, inspectie en levering. Een proces dat snel bouwt, kan nog steeds een slechte keuze zijn als het monster uitgebreide schoonmaakwerk vereist voordat de kritieke aansluiting kan worden gecontroleerd.
Vergelijk voor elke haalbare route de totale kosten van de vereiste hoeveelheid die klaar is voor testen. Neem hierbij programmeer- of gereedschapskosten, materiaal, afwerking en inspectie op. Houd optioneel cosmetisch werk gescheiden wanneer het uiterlijk geen onderdeel uitmaakt van de test. De machineringkostenhandleiding legt uit hoe instel- en terugkerende werkzaamheden bijdragen aan een CNC offerte.
Overweeg ook de waarschijnlijke volgende revisie. Een mal die wordt gemaakt voordat de bevestigingsgeometrie is vastgesteld, vraagt een andere inzet dan een direct vervaardigd monster. Meerdere identieke monsters kunnen voorbereiding rechtvaardigen die weinig zin zou hebben voor één vormcontrole, maar er bestaat geen universele hoeveelheid waarbij één methode plotseling de goedkoopste wordt.
Gebruik het resultaat om de volgende bouwfase te plannen
Snel prototyping is nuttig wanneer elke bouwcyclus een specifieke onzekerheid verkleint. Wanneer een monster faalt, onderscheid dan eerst een ontwerpfout van een niet-representatief monster. Het breken van een geprinte ondersteuning langs een zwakke bouwrichting betekent op zich niet dat het beoogde machinaal bewerkte metalen ontwerp wordt afgewezen; gebruik een representatief monster voor die structurele beslissing. Omgekeerd vormt een montagebotsing veroorzaakt door de beoogde geometrie nuttig bewijsmateriaal, zelfs vanuit een goedkope modelconstructie. Werk het betrokken kenmerk bij en herhaal de desbetreffende controle, in plaats van automatisch de fabricagemethode te wijzigen.
Wanneer het monster voldoet, documenteer dan de beslissing die het ondersteunt en de nog openstaande vragen. Een goedkeuring van de toegang voor montage kan die geometrie vrijgeven voor de volgende bouwcyclus, zonder daarmee de vermoeiingsleven, hittebestendigheid of batchherhaalbaarheid goed te keuren. Dit voorkomt dat een succesvolle vroege demonstratie onterecht wordt beschouwd als een productiegoedkeuring zonder onderbouwing. [4] [5]
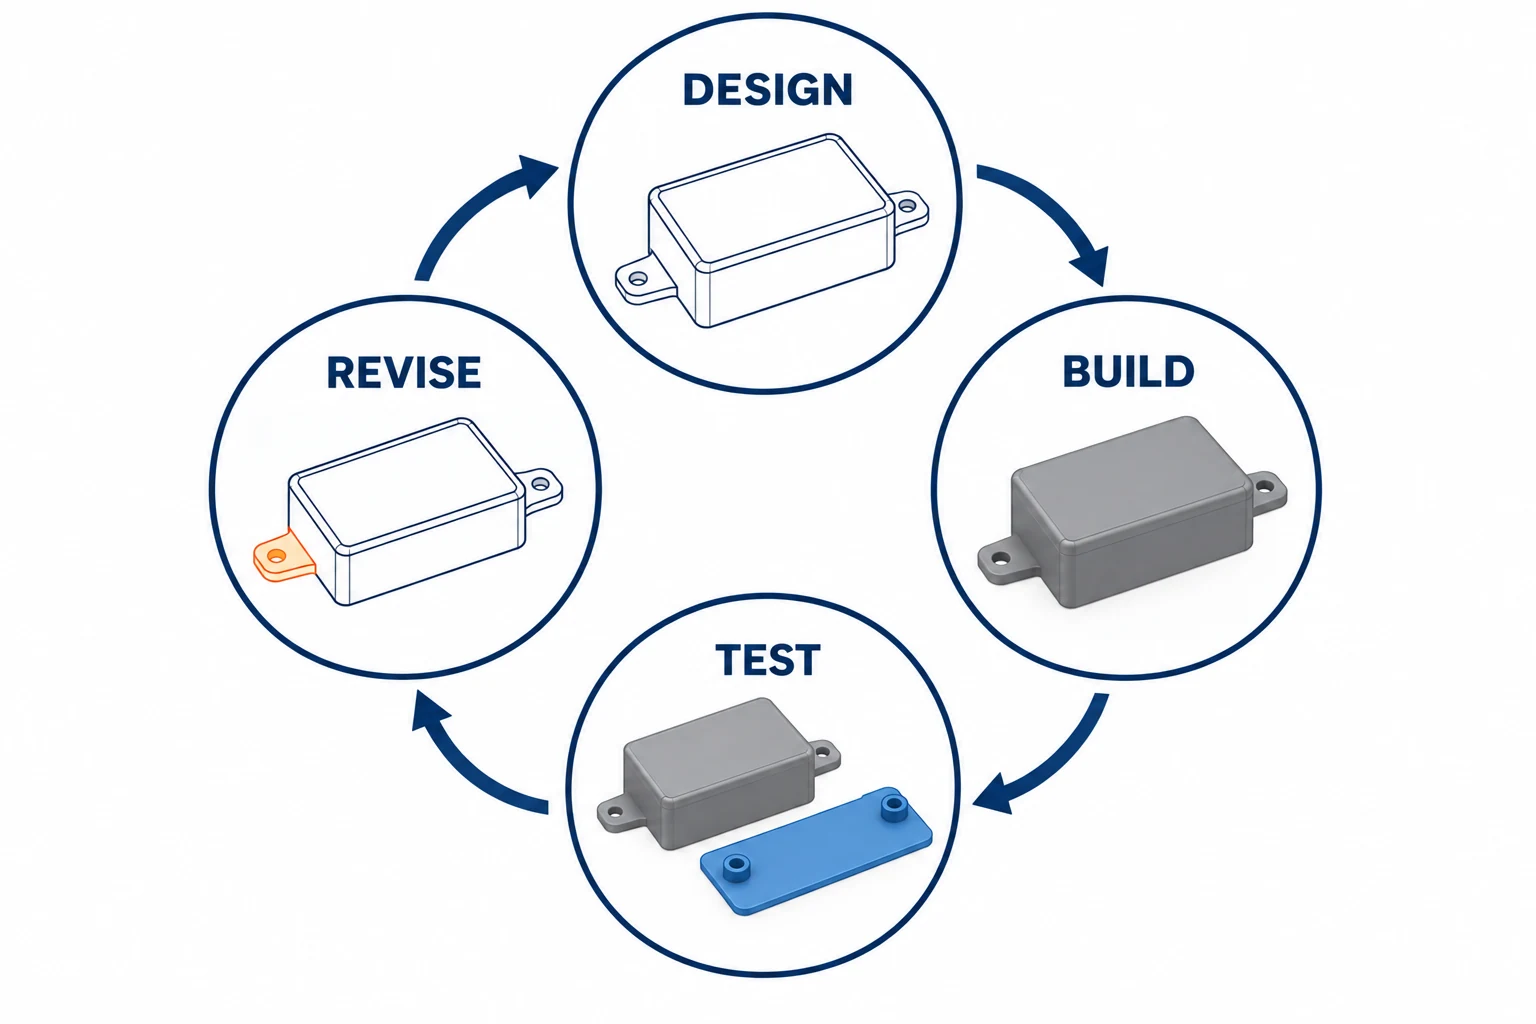
Identificeer, voordat u overgaat op productie, wat het prototype niet vertegenwoordigde. Een bewerkte kunststofonderdeling laat niet zien hoe de voorgestelde spuitgietmal zich vult of het onderdeel vrijgeeft. Een succesvol enkel monster toont niet de variatie binnen een partij. Het ontwerp-en-productieproject van MIT verbindt expliciet CAD beslissingen met gereedschap, spuitgegoten onderdelen en gemeten productieresultaten. [7]
Voor de CNC route stelt onze prototyping- en productiedienstpagina de fasen monster, proefproductie en herhalingsbestelling uit. Zodra het ontwerp klaar is voor deze overgang, behandelt de prototype-naar-productiehandleiding planning van proefproducties, vrijgaveverslagen en wijzigingen tussen partijen.
Vragen over snel prototyping
Is snel prototyping hetzelfde als 3D printen?
Nee. 3D printen is één familie methoden die wordt gebruikt voor snel prototyping. Een fysiek ontwikkelingsprogramma kan ook CNC-bewerking, gieten of prototypegereedschap gebruiken wanneer die routes beter geschikt zijn voor het materiaal en de test.
Moet een prototype van het definitieve productiemateriaal zijn?
Alleen wanneer de vraag daarvan afhankelijk is. Een vorm- of toegangsmodel mag een vervanging gebruiken. Tests van stijfheid, thermische respons, slijtage of chemische blootstelling vereisen representatieve materiaal- en verwerkingsomstandigheden; documenteer eventuele verschillen voordat u het resultaat interpreteert.
Welke prototypemethode is het snelst?
De snelste nuttige route is degene die zo snel mogelijk een monster levert dat geschikt is voor de geplande test. Vergelijk de volledige voorbereidings-, productie- en nabewerkingsreeks, inclusief beschikbaarheid en levering, in plaats van alleen de bouwtijd van een machine.
Bronnen
- NIST, Wat is additieve fabricage?, procesdefinitie.
- Formlabs, Wat is rapid prototyping? Methoden, hulpmiddelen en voorbeelden, methodenbeschrijvingen.
- Formlabs, Rapid tooling, doel van gereedschap, verwerkingsvereisten en materiaalbeperkingen.
- Allison Rae, Overzicht van prototyping, MIT OpenCourseWare, 2006, doeleinden van modellen en planningvragen.
- NIST, Karakterisering van materialen voor additieve fabricage, relatie tussen proces en materiaaleigenschappen.
- Stratasys, Rapid prototyping: methoden, voordelen & procesgids, productievoorbereiding en nabewerking.
- MIT OpenCourseWare, Ontwerp en productie II: Yo-Yo-project, voorjaar 2025, beoordeling van ontwerp naar productie.



