Tässä artikkelissa
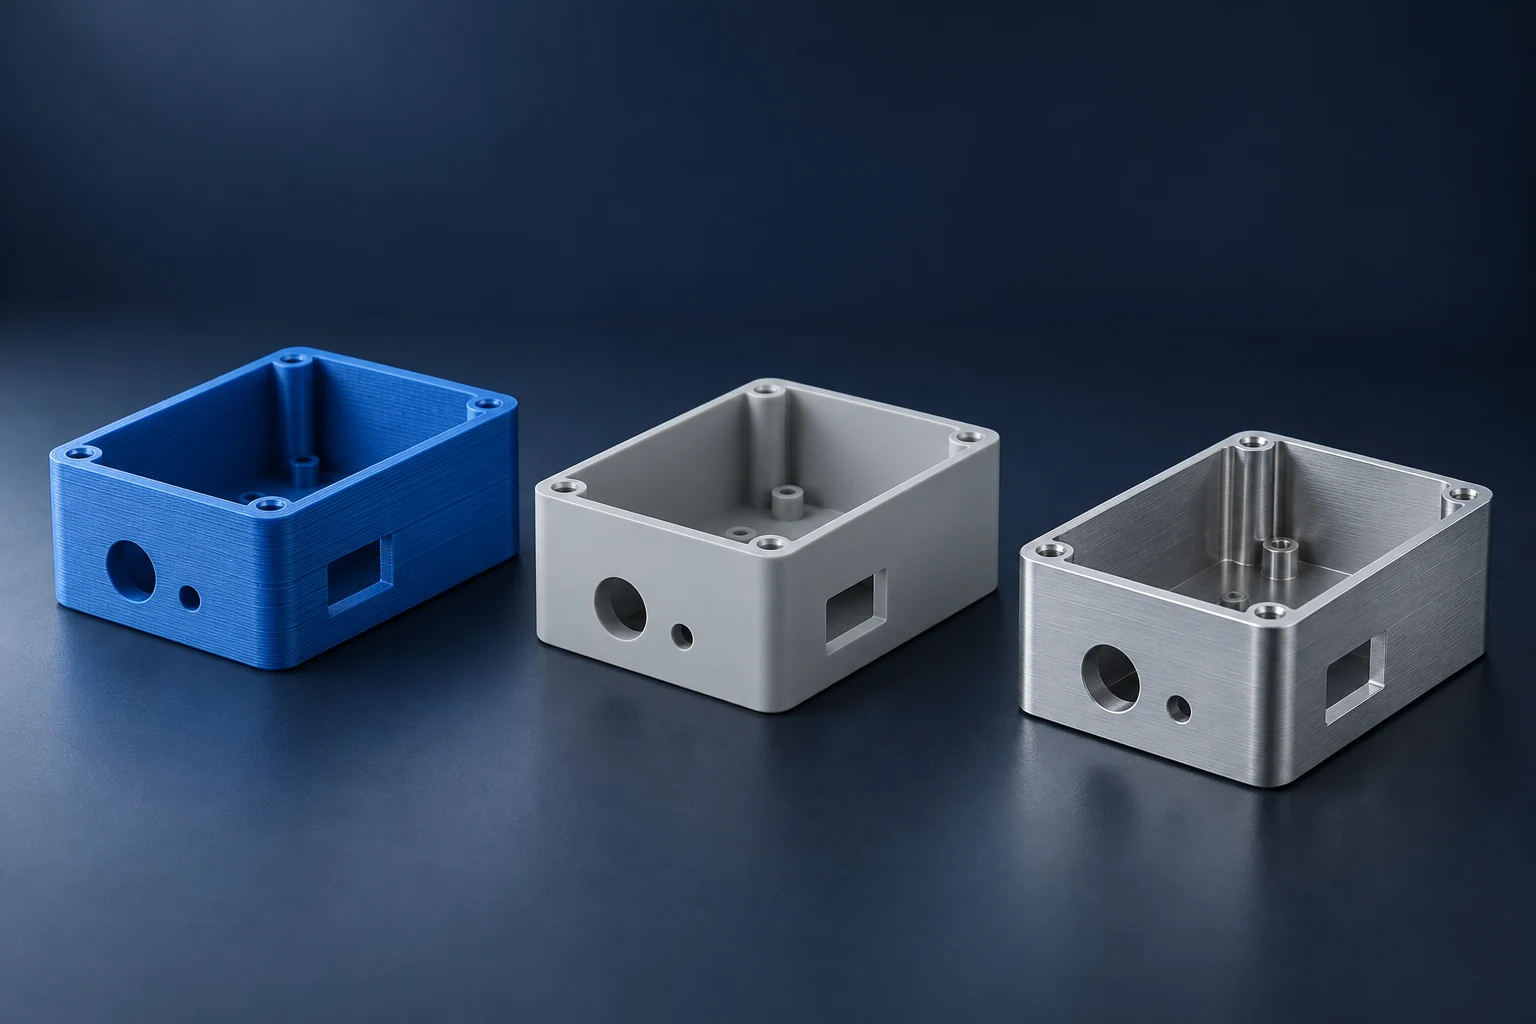
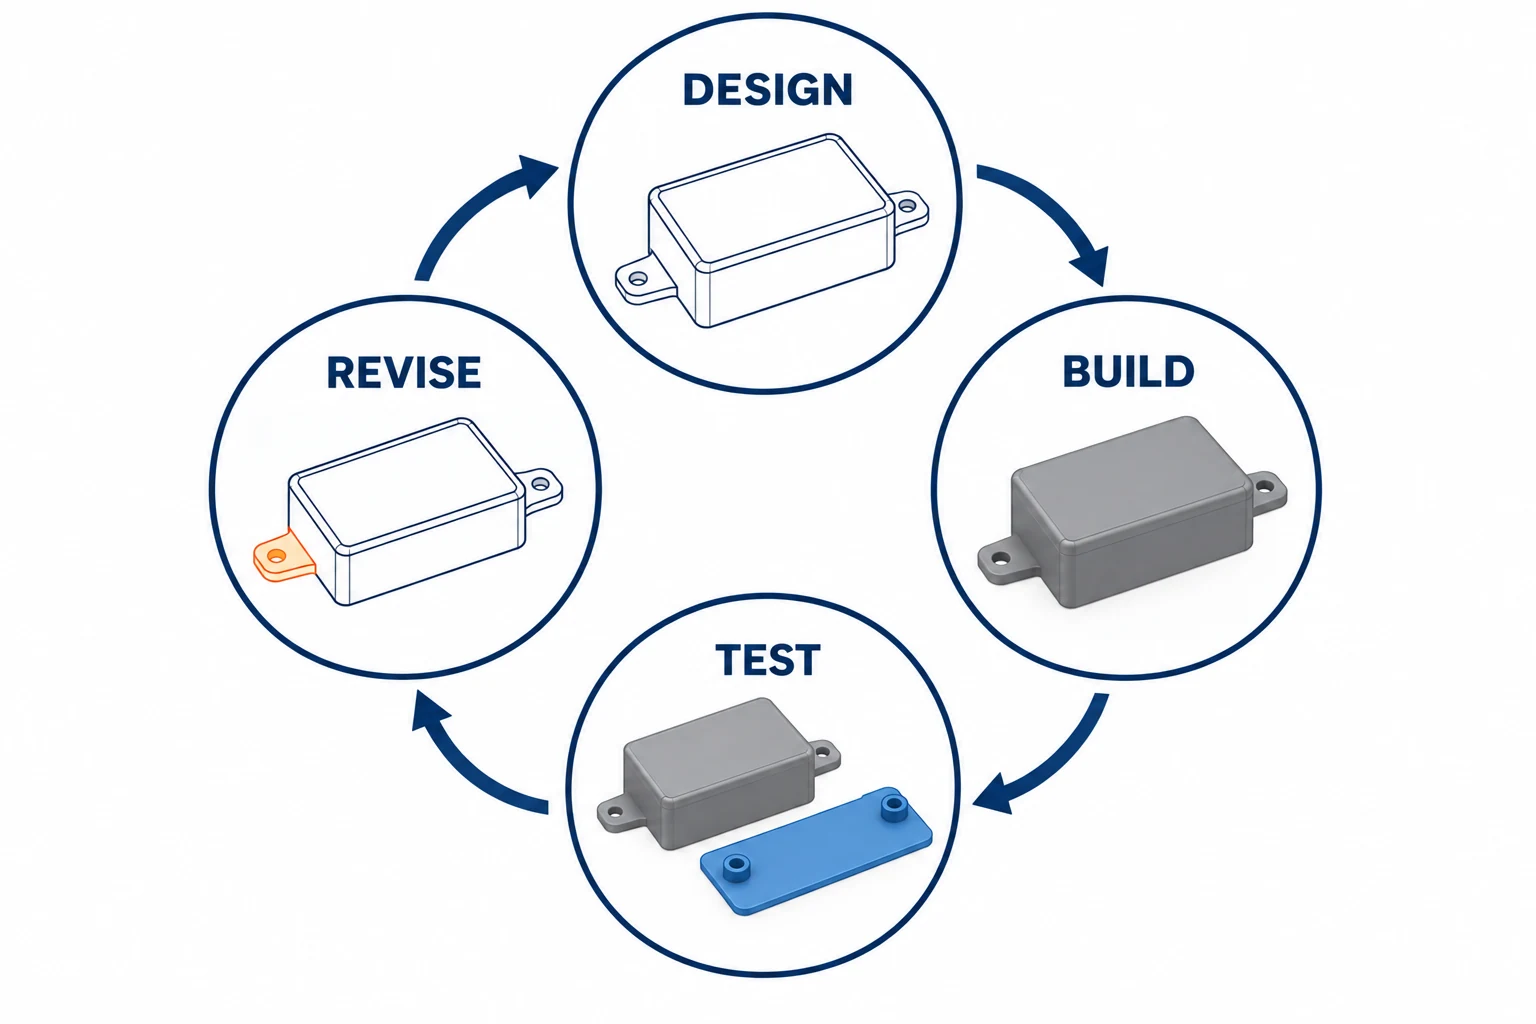
Nopea prototyypitys käyttää lyhyitä suunnittelu- ja valmistuskiertoja muuttaakseen idean fyysiseksi osaksi, joka voi vastata tiettyyn kysymykseen. Yleisiä menetelmiä ovat FDM-, SLA- ja SLS-3D-tulostus, CNC-koneistus, uretaanivalu ja prototyyppityökalut. Hyödyllinen valinta riippuu siitä, mitä seuraava näyte täytyy osoittaa: muotoa, kokoonpanosovitusta, materiaalin käyttäytymistä vai tuotantoprosessia.
Tulostettu malli voi paljastaa pääsyn ongelman ennen kuin mitään metallia on leikattu. Koneistettu näyte voi olla hyödyllisempi, kun testissä vaaditaan tiettyä metallia tai valmiiksi valmistettua muovia. Kumpikaan tulos ei automaattisesti vahvista myöhempää muottivalua tai valuosaan.
Pääpiirteet nopeassa prototyypityksessä käytetyissä menetelmissä
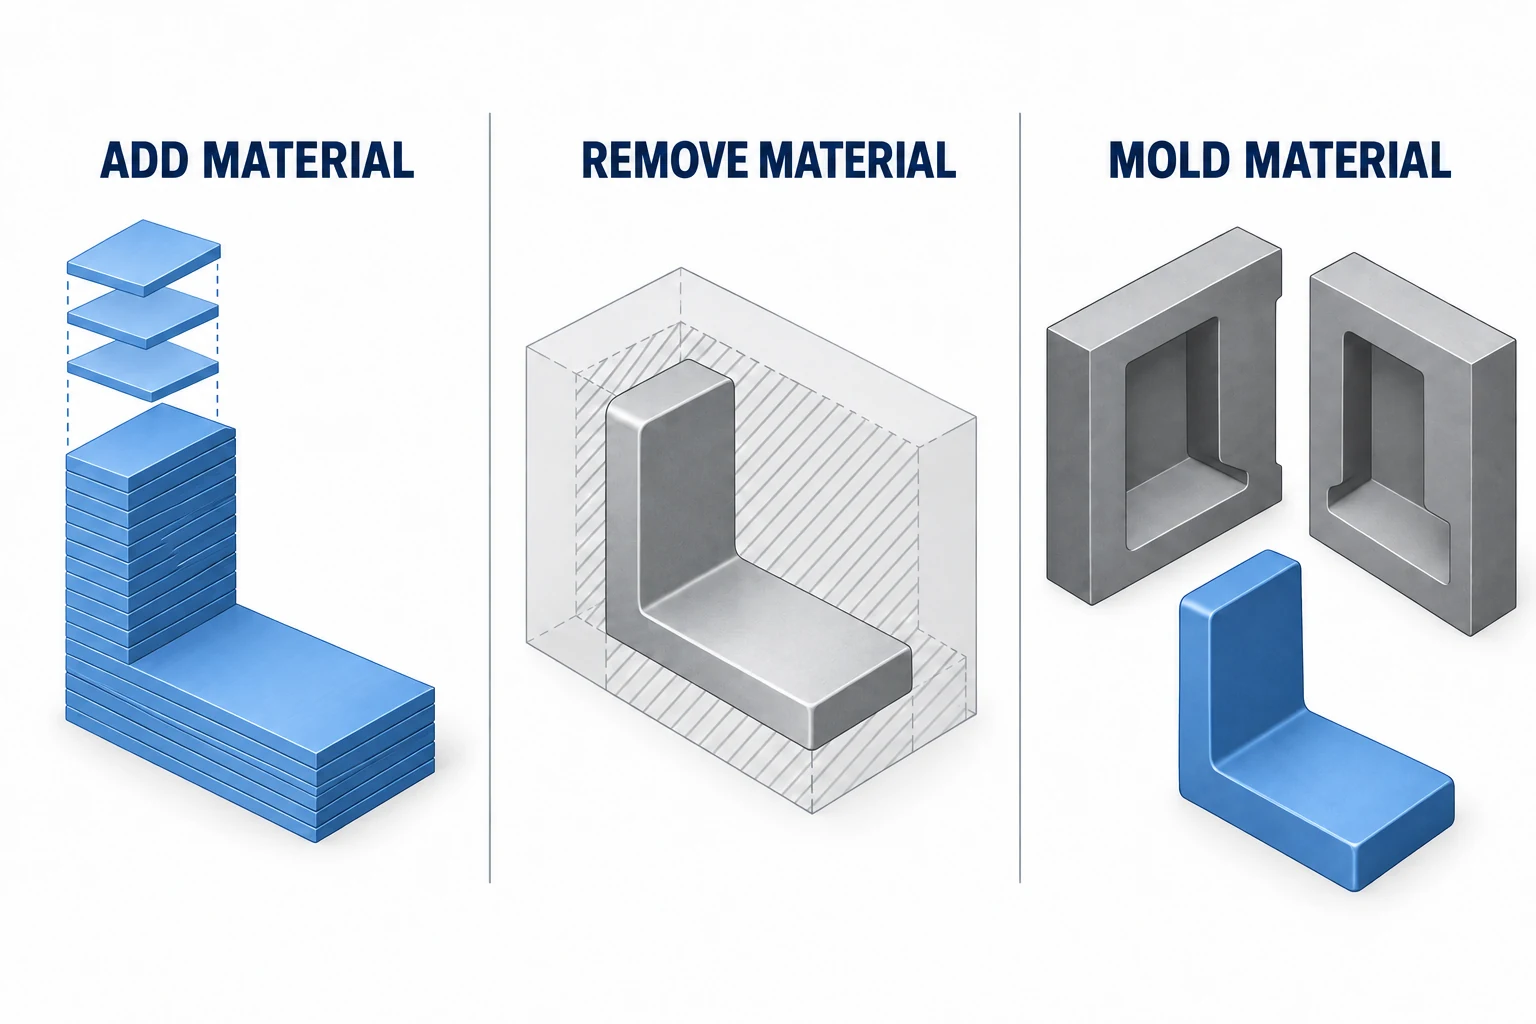
Menetelmät eroavat toisistaan osan muodostamisen tavassa. Lisäävä valmistus rakentaa materiaalia kerros kerrokselta; koneistus poistaa sitä raakapalasta. Työkalumenetelmät luovat ensin muotin tai mallin ja käyttävät sitten tätä työkalua näytteen valmistukseen. Nämä erot vaikuttavat geometriaan, materiaaleihin ja testaukseen edeltävään työhön. [1]
| Menetelmä | Hyödyllinen aloitussovellus | Tarkista ennen kuin luotat tulokseen |
|---|---|---|
| FDM / FFF: puristettu termoplastinen filamentti | Varhaiset pakkaus-, käyttö- ja kokoonpanomallit | Kerrostumisen suunta, tukirakenteiden kosketus ja todellinen tulostettu materiaali |
| SLA: valolla kovettu nestemäinen resiini | Hienot piirteet, ulkonäkö ja valitut toiminnalliset tarkastukset | Resiinin ominaisuudet, tukirakenteiden poisto ja vaadittu jälkikovetus |
| SLS: laserilla sulautettu polymeerijauhe | Monimutkaiset polymeerikomponentit ja toiminnalliset kokoonpanot | Materiaalin luokka, jauheen poisto ja valmiit liitännät |
| CNC-koneistus: raakamateriaalin leikkaaminen | Määritelty metalli- tai muoviraakamateriaali; koneistetut kohdistuspiirteet | Työkalun pääsy, kiinnitys, materiaalin tila ja lopullinen pintakäsittely |
| Uretaanivalu silikonimuottiin | Useita kopioita mesterialukkeesta | Mesterialukkeen laatu ja valitun valumassan soveltuvuus testiin |
| Prototyyppinen ruiskuvalumuottityökalu | Valutut näytteet valitusta termoplastisesta materiaalista | Työkalun suunnittelu, käsittelyolosuhteet ja erot tuotantotyökaluun |
FDM-menetelmää kutsutaan myös yleisesti sulamisfilamenttimuoviluokituksella (FFF). SLA käyttää valokovettuvaa hartsiainesta; SLS käyttää ympäröivää sulamatonta jauhetta tukemaan rakennetta. Niiden lähtöaineet ja käsittelyvaiheet eivät ole vaihdettavissa keskenään. Taulukko tiivistää menetelmävalintoja sen sijaan, että se arvioisi kaikkia koneita tarkkuuden tai nopeuden perusteella. [2]
Nopea työkalujen valmistus tuottaa työkalun, ei suoraan valmista osaa. CNC-koneistettu muottilevy tai tulostettu muotoilutyökalu voi siksi tukea toista valmistusprosessia. Työkalun materiaali, lämpötila ja kuormitus rajoittavat edelleen, missä sitä voidaan käyttää. [3] Silikoni- ja uretaanimuotteihin perustuvat näytteet muodostavat erillisen reitin verrattuna tuotannon termoplastisen muovin ruiskumittaukseen. [4]
Muut suunnittelut voivat vaatia levyjen valmistusta, lämpömuovailua tai metallien lisävalmistusta. Aloita valmistusperheellä, joka pystyy toistamaan tutkittavan ominaisuuden ja materiaalin käyttäytymisen. CNC-koneistuksen perusteet -opas selittää poistavaa valmistusreittiä tarkemmin.
Valitse menetelmä testikysymyksen perusteella
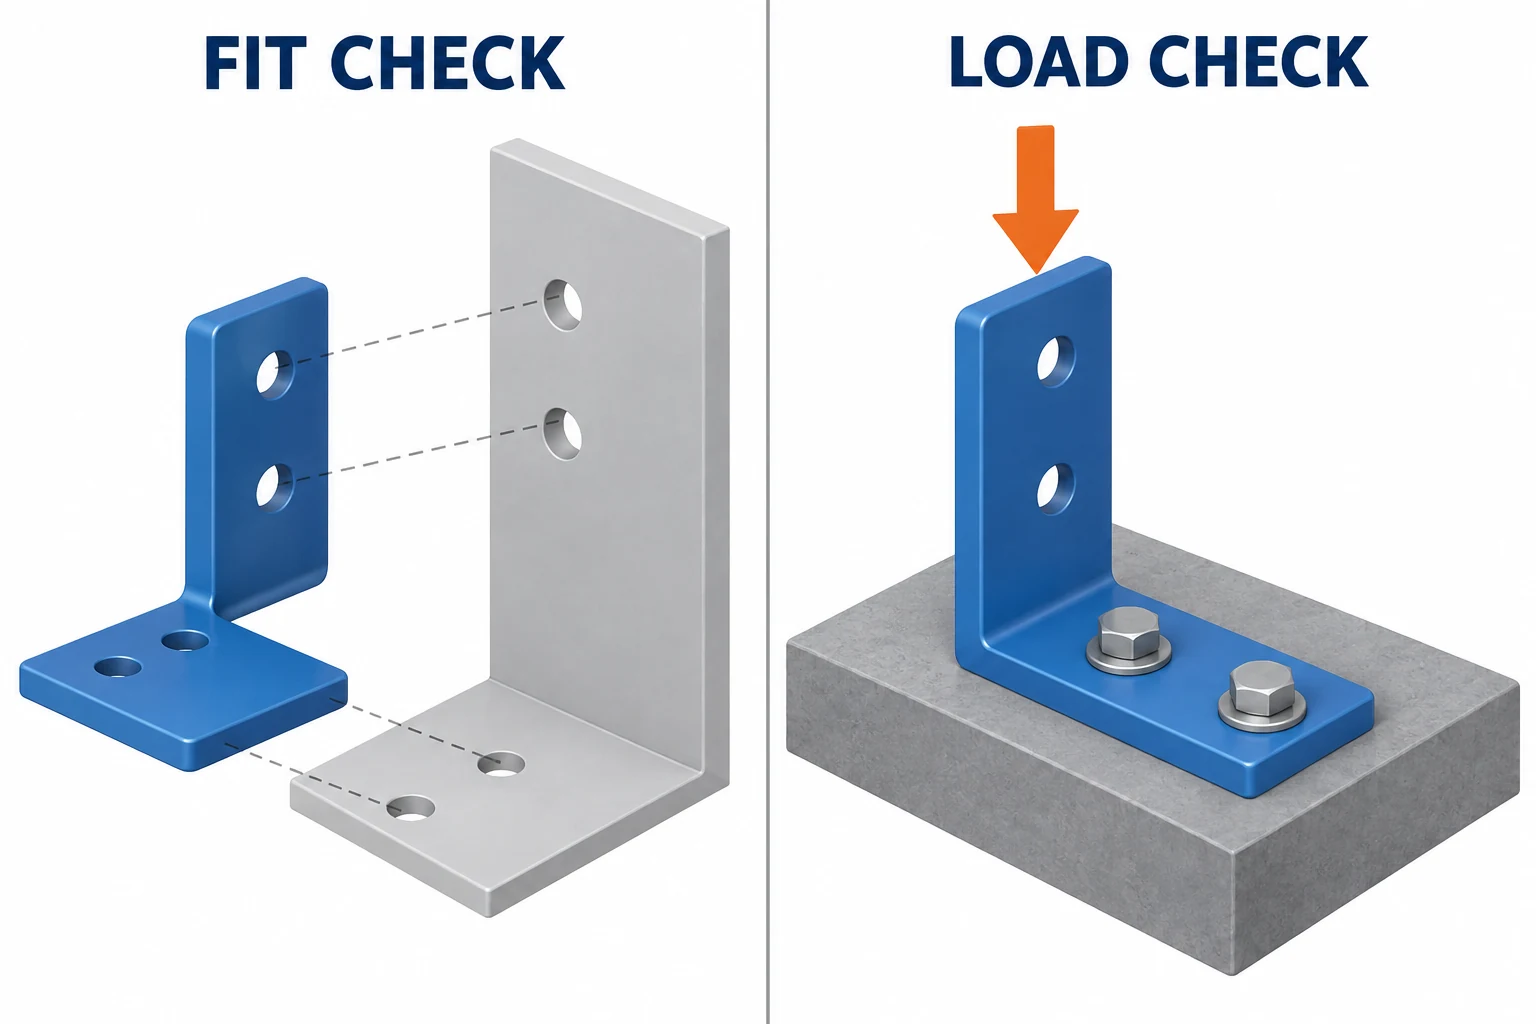
Kirjoita seuraava päätös kysymyksenä ennen prosessin valintaa: »Voidaanko liitäntä asentaa?« eroaa kysymyksestä »Pysyykö tuki jäykkenä kuormituksen alla?« Ensimmäinen saattaa vaatia tarkan pääsyn geometrian; toinen riippuu myös materiaalista, valmistusolosuhteista, kiinnityksestä ja kohdistetusta kuormituksesta.
Laakerituen osalta käytä polymeerimallia kiinnityspääsyn ja kokoonpanojärjestyksen ratkaisemiseen, kun kyseiset ominaisuudet ovat vielä muuttuvassa vaiheessa. Siirry määritettyyn alumiiniseokseen ja sen käsittelytilaan, kun seuraavana päätöksenä on arvioida, taipuuko tuki liikaa kuormituksen alla. Tämän menetelmän vaihto seuraa testikysymyksen muutosta, ei sääntöä, jonka mukaan jokainen prototyyppi pitäisi aloittaa tulostamalla tai päättyä koneistukseen.
Tee hyväksyntäehto mitattavaksi ennen näytteen tilaamista. Jos suunnittelun vaatimus sallii enintään 0.10 mm:n siirtymän laakerin istukkapaikassa 100 N:n kuormituksella määritellyssä suunnassa, testisuunnitelman on sisällettävä tämä kuormitus, mittauspaikka, kiinnitysjärjestely ja raja-arvo. 0.15 mm:n lukema ei läpäise määriteltyä siirtymätarkastusta; sillä ei voida määrittää, johtuuko syy tuesta, löysistä kiinnittimistä vai testikiinnittimen liikkeestä. Kirjaa ja erota nämä vaikutukset ennen osan geometrian muuttamista. Yksi ainoastaan sovitus- eli kokoontumistarkastus ei voi vahvistaa jäykkyyttä.
Pidä lyhyt lause, jossa selitetään, mitä on täsmättävä tuotantoversioon ja mitä saa poiketa. Merkityksellisiä kohteita ovat geometria, materiaaliluokka, lämpökäsittelyn tila, valmistusasento, pinnankäsittely ja kokoonpanorungon kiinnitysosat. Sisällytä vain ne kohdat, jotka vaikuttavat testattavaan kysymykseen. MIT:n prototyyppien yleiskatsaus aloittaa samoin vaaditusta mallista, syötedatasta, materiaalista, tarkkuuksista, määrästä ja aikataulusta. [4]
Tuttu materiaalinimi ei riitä kaikkien ominaisuuksien siirtämiseen eri valmistusmenetelmien välillä. NIST:n työ lisävalmistusmateriaaleista tutkii, miten raaka-aine, prosessiparametrit, koneet ja rakennusympäristö vaikuttavat lopulliseen materiaaliin. [5] Tarkista soveltuvat tiedot ja testausedellytykset sen sijaan, että oletettaisiin, että tulostettu tai valutettu korvaus käyttäytyy kuten määritelty perusmateriaali.
CAD:sta hyödylliseen testitulokseen
- Määritä kysymys ja hyväksyntätarkistus. Ilmoita, mikä havainto tai mittaus tukee seuraavaa suunnittelupäätöstä. Tunnista testiin tarvittavat liitettävät osat ja ympäristö.
- Valmistele suunnittelu valitulle valmistustavalle. Pidä malli ja piirustus yhdessä versiossa. Ratkaise työkalun pääsy koneistukseen, asento ja tukirakenteet tulostukseen tai työkalun irrotus- ja täyttövaatimukset muovaukseen.
- Valmistele valmistusohjeet. Tulostus käyttää pilkottua rakennetta; CNC käyttää sopivia työkaluratoja ja koneohjeita; työkalutie vaatii työkalumäärittelyn ennen osien valmistusta.
- Täytä näytteen vaadittu tila. Riippuen valitusta valmistustavasta tämä voi sisältää tukirakenteiden tai jäännöspulverin poiston, pesun ja kovettamisen, liitospintojen koneistuksen, jäysteenpoiston tai pinnankäsittelyn.
- Tarkasta, testaa ja kirjaa päätös. Varmista ensin, että näyte soveltuu suunniteltuun testiin. Kirjaa tulos, versio ja mahdolliset näytteeseen rajoittuvat erot, ja säilytä tai päivitä sitten suunnittelu.
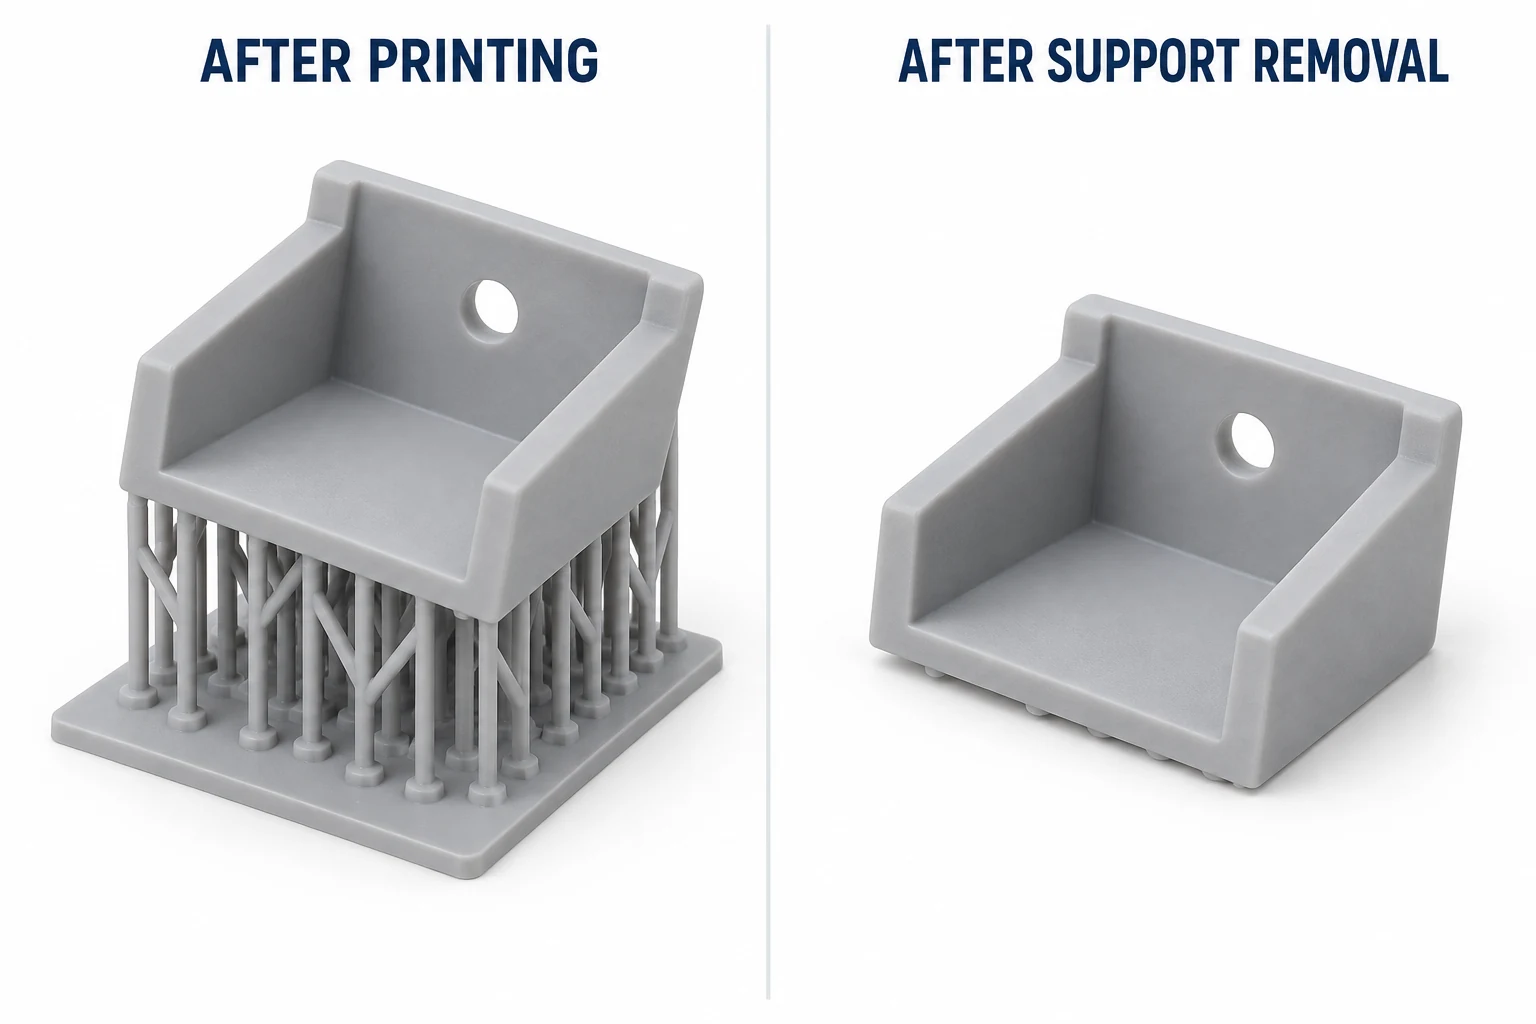
Valmistelu ja jälkikäsittely kuuluvat suunnitelmaan alusta alkaen. Tulostettu näyte, joka on edelleen tukirakenteissaan, ei välttämättä ole valmis kokoonpanotarkistukseen, eikä tukirakenteiden poisto korvaa resiinin pesua tai kovettamista vaativia toimenpiteitä. Noudata asiaankuuluvia materiaali- ja laiteohjeita. [6]
Testivalmiiden näytteiden toimitusaika ja kustannus
Koneen käyttöaika on vain yksi osa aikataulua. Vertaa suunnittelun valmistelua, jonotusaikaa, varastossa olevan materiaalin tai työkalujen saatavuutta, valmistusta, jälkikäsittelyä, tarkastusta ja toimitusta. Nopeasti valmistettava prosessi voi silti olla huono valinta, jos näytteestä on tehtävä laajaa puhdistusta ennen kuin kriittistä liitosta voidaan tarkistaa.
Jokaiselle mahdolliselle valmistustavalle vertaa vaadittujen testivalmiiden osien kokonaiskustannusta. Sisällytä ohjelmointi tai työkalut, materiaali, viimeistely ja tarkastus. Erota vaihtoehtoinen kosmeettinen käsittely erilleen, kun ulkonäkö ei kuulu testin sisältöön. Koneistuskustannusopas selittää, miten asennus- ja toistuvat työt vaikuttavat CNC-tarjoukseen.
Ota huomioon myös todennäköinen seuraava versio. Kiinnitysgeometrian vahvistamisen jälkeen valmistettu muotti edellyttää erilaista sitoumusta kuin suoraan valmistettu näyte. Useita identtisiä näytteitä voidaan perustella valmistelulla, joka ei olisi järkevää vain yhden muodon tarkistamiseen, mutta ei ole yleispätevää määrää, jolla jokin menetelmä tulisi edullisimmaksi.
Käytä tulosta seuraavan tuotteen suunnittelussa
Nopea prototyypitys on hyödyllinen, kun jokainen valmistus vähentää tiettyä epävarmuutta. Kun näyte epäonnistuu, erottele ensin suunnitteluvirhe epäedustavasta näytteestä. Tulostetun tukirakenteen rikkoutuminen heikossa rakentumissuunnassa ei itsessään hylkää suunniteltua koneistettua metallirakennetta; käytä kyseiseen rakenteelliseen päätökseen edustavaa näytettä. Toisaalta kokoonpanossa esiintyvä törmäys tarkoitetun geometrian vuoksi on hyödyllistä näyttöä myös alhaisen kustannuksen mallista. Tarkista kyseinen ominaisuus ja toivita vaikutettu tarkistus, älä vaihda automaattisesti valmistusmenetelmää.
Kun näyte läpäisee testin, kirjaa sen tuoma päätös ja edelleen avoinna olevat kysymykset. Kiinnitystilan hyväksyntä voi vapauttaa kyseisen geometrian seuraavaan rakentamiseen ilman että hyväksytään väsymiskestävyys, kuumuuskestävyys tai erän toistettavuus. Tämä estää onnistuneen varhaisen demonstraation muuttumasta tukeemattomaksi tuotantohyväksynnäksi. [4] [5]
Ennen tuotannon aloittamista on tunnistettava, mitä prototyyppi ei edustanut. Koneistettu muoviosa ei paljasta, kuinka ehdotettu suurpainerakenteen muotti täyttyy tai irtoaa. Yksittäinen onnistunut näyte ei näytä erityyppisyyttä eri tuotantoserioissa. MIT:n suunnittelu- ja valmistusprojekti yhdistää eksplisiittisesti CAD-päätökset työkaluvalintaan, muotattuihin osiin ja mitattuihin tuotantotuloksiin. [7]
CNC-reitille meidän prototyypitys- ja tuotantopalvelusivu kuvaa näytteiden, kokeiluserioiden ja toistotilauksien vaiheet. Kun suunnittelu on valmis tähän siirtymään, prototyypin ja tuotannon välinen opas käsittelee kokeilusuunnittelua, hyväksyntäasiakirjoja ja eri tuotantoserioissa tapahtuvia muutoksia.
Kysymyksiä nopeasta prototyypityksestä
Onko nopea prototyypitys sama asia kuin 3D-tulostus?
Ei. 3D-tulostus on yksi nopean prototyypityksen menetelmäperheistä. Fysikaalisen kehitysohjelman yhteydessä voidaan käyttää myös CNC-koneistusta, valumista tai prototyyppityökaluja, kun nämä menetelmät sopivat paremmin materiaaliin ja testiin.
Tarvitseeko prototyyppi lopullista tuotantomateriaalia?
Vain silloin, kun kysymys riippuu siitä. Muoto- tai pääsy-malli voi käyttää korvaavaa materiaalia. Jäykkyystestejä, lämpövasteita, kulumista tai kemiallista altistumista testattaessa tarvitaan edustavaa materiaalia ja prosessointiolosuhteita; kaikki erot on dokumentoitava ennen tulosten tulkintaa.
Mikä prototyypitysmenetelmä on nopein?
Nopein hyödyllinen reitti on se, joka tuottaa näytteen, joka soveltuu suunniteltuun testiin mahdollisimman pian. Vertaile koko valmistusprosessia – valmistelua, valmistusta ja viimeistelyä – mukaan lukien saatavuus ja toimitusaika, eikä pelkästään koneen rakennusaikaa.
Tekniset lähteet
- NIST, Mikä on lisäämällä valmistettava tuotanto?, prosessin määritelmä.
- Formlabs, Mikä on nopea prototyypitys? Menetelmät, työkalut ja esimerkit, menetelmien kuvaus.
- Formlabs, Nopea työkalujen valmistus, työkalun tarkoitus, käsittelyvaatimukset ja materiaalirajoitukset.
- Allison Rae, Prototyypityksen yleiskatsaus, MIT OpenCourseWare, 2006, mallien tarkoitus ja suunnittelukysymykset.
- NIST, Lisäämällä valmistettavien materiaalien karakterisointi, prosessien ja materiaalien ominaisuuksien väliset suhteet.
- Stratasys, Nopea prototyypitys: menetelmät, hyödyt ja prosessiohje, valmistuksen valmistelu ja jälkikäsittely.
- MIT OpenCourseWare, Suunnittelu ja valmistus II: Yo-Yo -projekti, kevät 2025, suunnittelusta tuotantoon -tarkistus.



