Tässä artikkelissa
Valurauta muodostaa usein lyhyempiä puristuspuristuksia kuin teräs, mutta termi ”valurauta” on liian yleinen kuvaus jyrsintäprosessin valintaan. Taipuisa valurauta, sen lämpökäsittelyyn perustuvat variantit ja valurauta voivat asettaa hyvin erilaisia vaatimuksia leikkausreunalle. Määritä ensin materiaalin laatu, tila ja raakapala; sen jälkeen valitse työkalut, leikkausparametrit ja jäähdytysneste kyseiseen yhdistelmään.
Tämä vertailu keskittyy valurautaan ja taipuisaan valurautaan verrattuna hiilikteräksiin ja alhaiseseen seosteräksiin. PerusCNC-jyrsintäprosessi pysyy samana. Muuttuvat ainoastaan materiaalin irtoaminen, työkalun kulumisnopeus ja valmiin reunan käyttäytyminen.
Grafiitin muoto vaikuttaa siihen, miten valurauta leikataan
Valuraudassa on grafiittilevystä metallimatriisissa. Taipuisassa valuraudassa – jota kutsutaan myös solmukkaaksi tai pallograafiittivaluraudaksi – on pyöristyneitä grafiittihiomuja. Myös ympäröivä matriisi on merkityksellinen: ferriitti ja perliitti eivät anna samaa koneistustulosta. Materiaalin nimi ilman sen laatua ja tilaa jättää tämän eron ratkaisematta. [1]
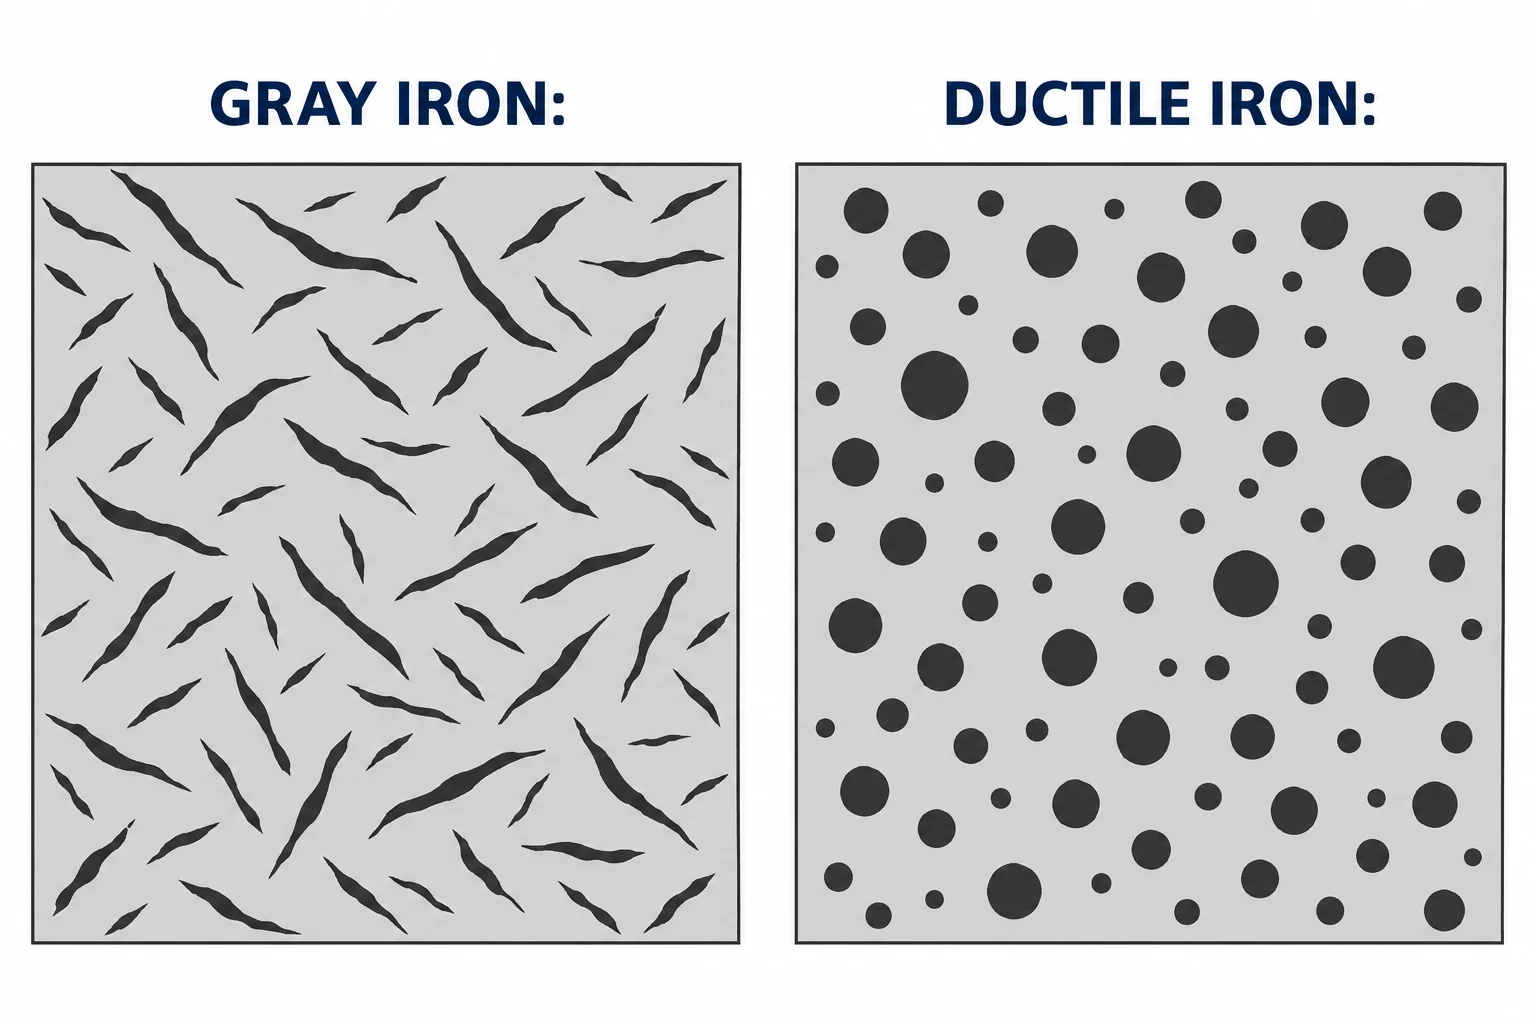
Grafiitti auttaa katkaisemaan puristuspuristuksen muodostumista. Dura-Barin koneistusopas havainnollistaa hienoja valurautapuruspuristuksia ja hallittavia taipuisan valuraudan puristuksia sen jatkuvasti valutuista laaduista verrattuna pidempiin teräspuruspuristuksiin. Tämä on hyödyllistä näyttöä kyseisille materiaaleille, ei kuitenkaan todisteita siitä, että kaikki teräkset muodostavat pitkiä, narumaisia puristuksia tai että kaikki valuraudat ovat helppokoneistettavia. Työkalun geometria, työkalun syöttösyvyys ja materiaalin tila ovat edelleen merkityksellisiä. [2]
| Materiaalin tila | Pääasiallinen jyrsintähuolenaihe | Mitä tulee määrittää ensin |
|---|---|---|
| harmaa valurauta | Kulumisvaurio; irtoaminen tuettomasta poistoreunasta | Laatuasteikko, matriisi, kovuus ja raakapalan laatu |
| Ferritiittinen tai ferritiitti-pearliittinen muovattava valurauta | Sen voi koneistaa enemmän kuin alhaisseostaista terästä kuin harmaata valurautaa | Todellinen rakenne ja soveltuvat työkalusuositukset |
| Pearliittinen muovattava valurauta | Suurempi kulumisvaara voi vaatia vaihtoehtoisen kärkilevyn valintaa | Kulumisvastus sekä terän sitkeys |
| Peukaloidun hiilipitoisuuden teräs | Reunan kiinnittyvä materiaali; jäysteet | Laatu, tila ja puristuspurun muodostuminen |
| Kovempi seosteräs tai kuumakäsittelyllä kovennettu rauta | Eri teräksen kuormitustekijät ja kulumisvaatimukset | Koneistusvaiheen kovuus |
Nämä ovat lähtökohtaisia erotteita, ei kaikkien laatuja järjestävä luokitus. Sandvik Coromant erottaa nämä materiaaliryhmät jyrsintäohjeissaan. [3] Materiaalin korvaamiseksi on ensin varmistettava, että uusi materiaali täyttää osan toiminnalliset ja ympäristövaatimukset; helpompi koneistettavuus yksinään ei riitä suunnittelun hyväksymiseen.
Ensimmäinen leikkaus riippuu lähtötilasta
Muokattu valukappale, jatkuva-valuutettu sauva ja teräsbillettieivät ala yhtä tasaisilla pinnalla tai samalla raakamateriaalin varalla. Valukappaleessa tunnistetaan kiinnityspinnat, muuttuva raakamateriaalin varaus ja alueet, jotka on kokonaan puhdistettava. Tarkistetaan kiinnittyneen hiekan, kuumakäsittelykasvun ja näkyvien vikojen esiintyminen ennen kuin huono ensileikkaus tulkitaan syöttönopeusongelmaksi. ASTM A48/A48M käsittelee näitä pinnan olosuhteita valurautavalukappaleille. [4]
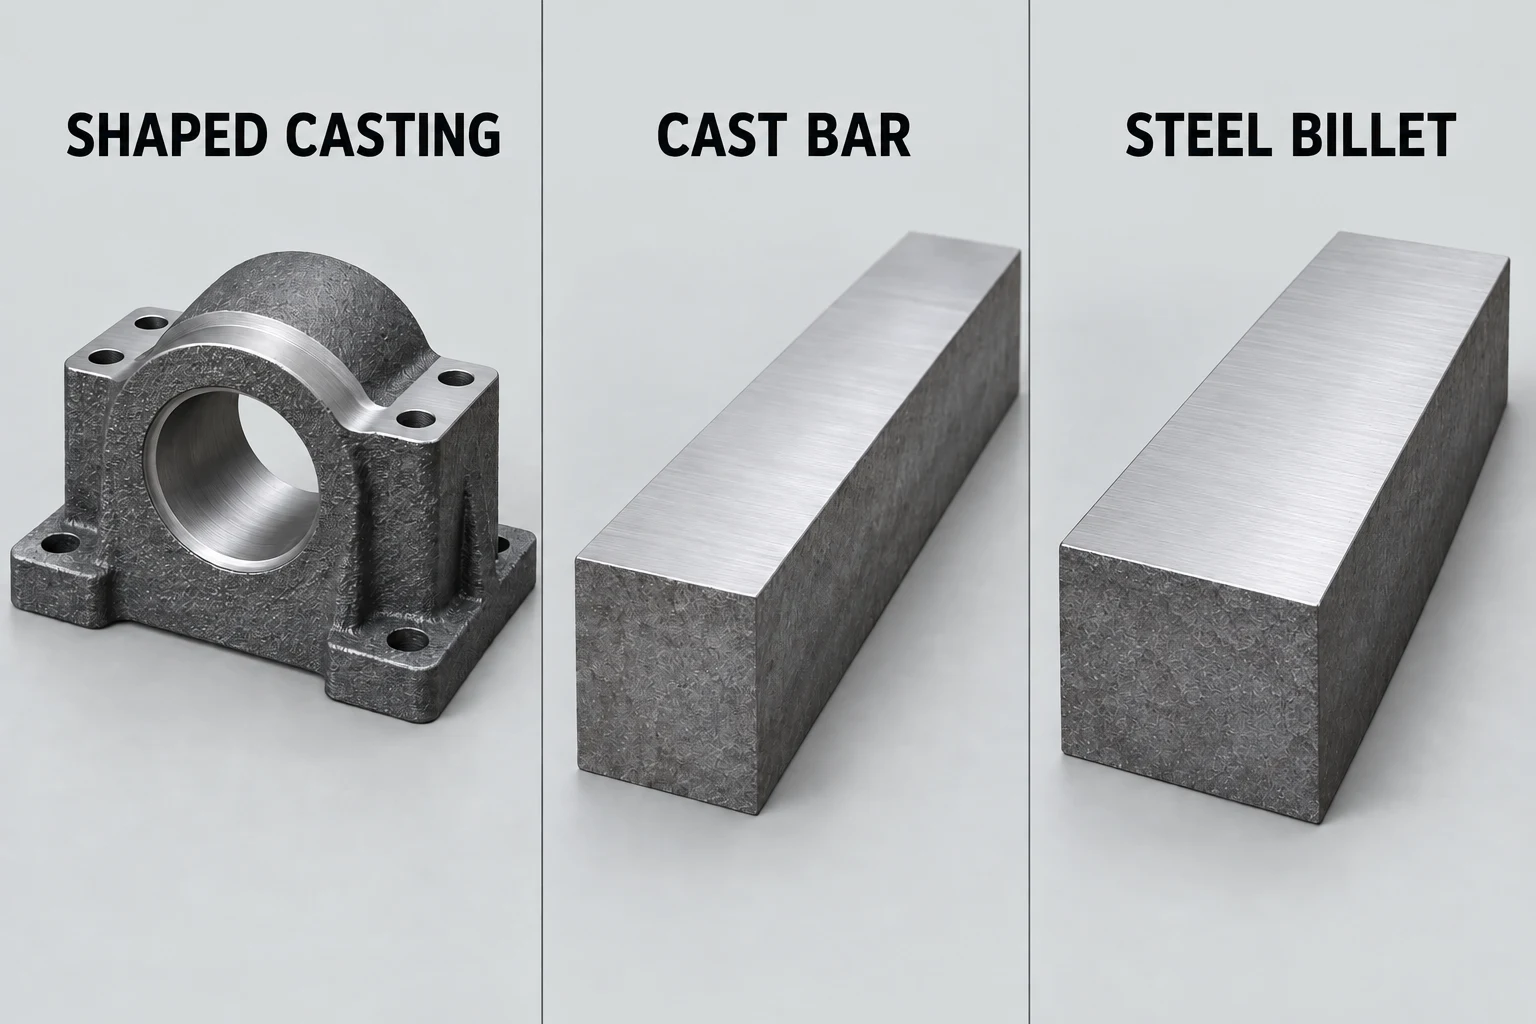
Jatkuva-valuutettu raakamateriaali vaatii omia luokkakohtaisia suosituksiaan. Dura-Bar rajoittaa julkaisemansa leikkausdatat erityisesti sen kehitettyihin valurautaluokkiin; hallitsemattomat karbidit ja epäpuhtaudet voivat tehdä saman datan soveltumattomaksi muille valurautoille. Älä siirrä sauvamaisen raakamateriaalin kokeilua tuntemattomaan valukappaleeseen. [2]
Laakerikoteloa varten merkitään, ovatko reikä ja kiinnitysjalat valukappaleena, esikoneistettuina vai jo valmiiksi koneistettuina. Tämä muuttaa asennusta ja jäljellä olevaa työtä, vaikka lopullinen piirros olisi identtinen. valurautakoneistus-sivu kattaa tilaukseen tarvittavat tiedot raakamateriaalista ja valmiista osasta.
Valitse työkalut ja jäähdytysneste yhdessä
Valurautapohjaisten karkeajyrsintäsovellusten lähtökohtaisia valintoja ovat päällystetty kovametalli ja kuivakäyttö. Pearliittisempi taipuisa valurauta saattaa vaatia suurempaa kulumiskestävyyttä, kun taas ferriittinen taipuisa valurauta voi vaatia työkaluja, jotka ovat lähempänä teräskäyttöä. Valitse kärkilaatu ja -geometria todellisen materiaalialaluokan mukaan eikä valitse työkalua pelkästään sanasta ”rauta”. [3]
Jyrsintä liikuttaa toistuvasti jokaista leikkausreunaa sisään ja ulos kosketuksesta. Leikkausneste voi lisätä kuumennetun reunan lämpövaihteluita; muissa tilanteissa se auttaa pölyn poistossa tai viimeistelyssä. Sandvikin ohjeet kuivajyrsintään käsittelevät molempia vaikutuksia. Jos valitaan kostea prosessi, työkalun on oltava siihen sopiva ja nesteen syöttö riittävä. ”Aina kuivalla” ja ”käytä aina jäähdytysnestettä” -ohjeet ohittavat sovelluskohtaisen päätöksen. [5]
Dura-Bar julkaisee myös jäähdytysnesteiden suosituksia omalle raakamateriaalilleen, mikä havainnollistaa, miksi materiaaliantajan ohjeita on luettava yhdessä työkaluvalmistajan sovellusohjeiden kanssa. Kumpikaan lähde ei tarjoa yleispätevää ratkaisua tuntemattomaan valukappaleeseen. [6] Merkitään työkalu, materiaalin tila, leikkaussyvyys ja jäähdytysnesteentila yhdessä, kun määritetään kokeilun lähtöparametrit.
Erota reunavaurio pinnan tekstuurasta
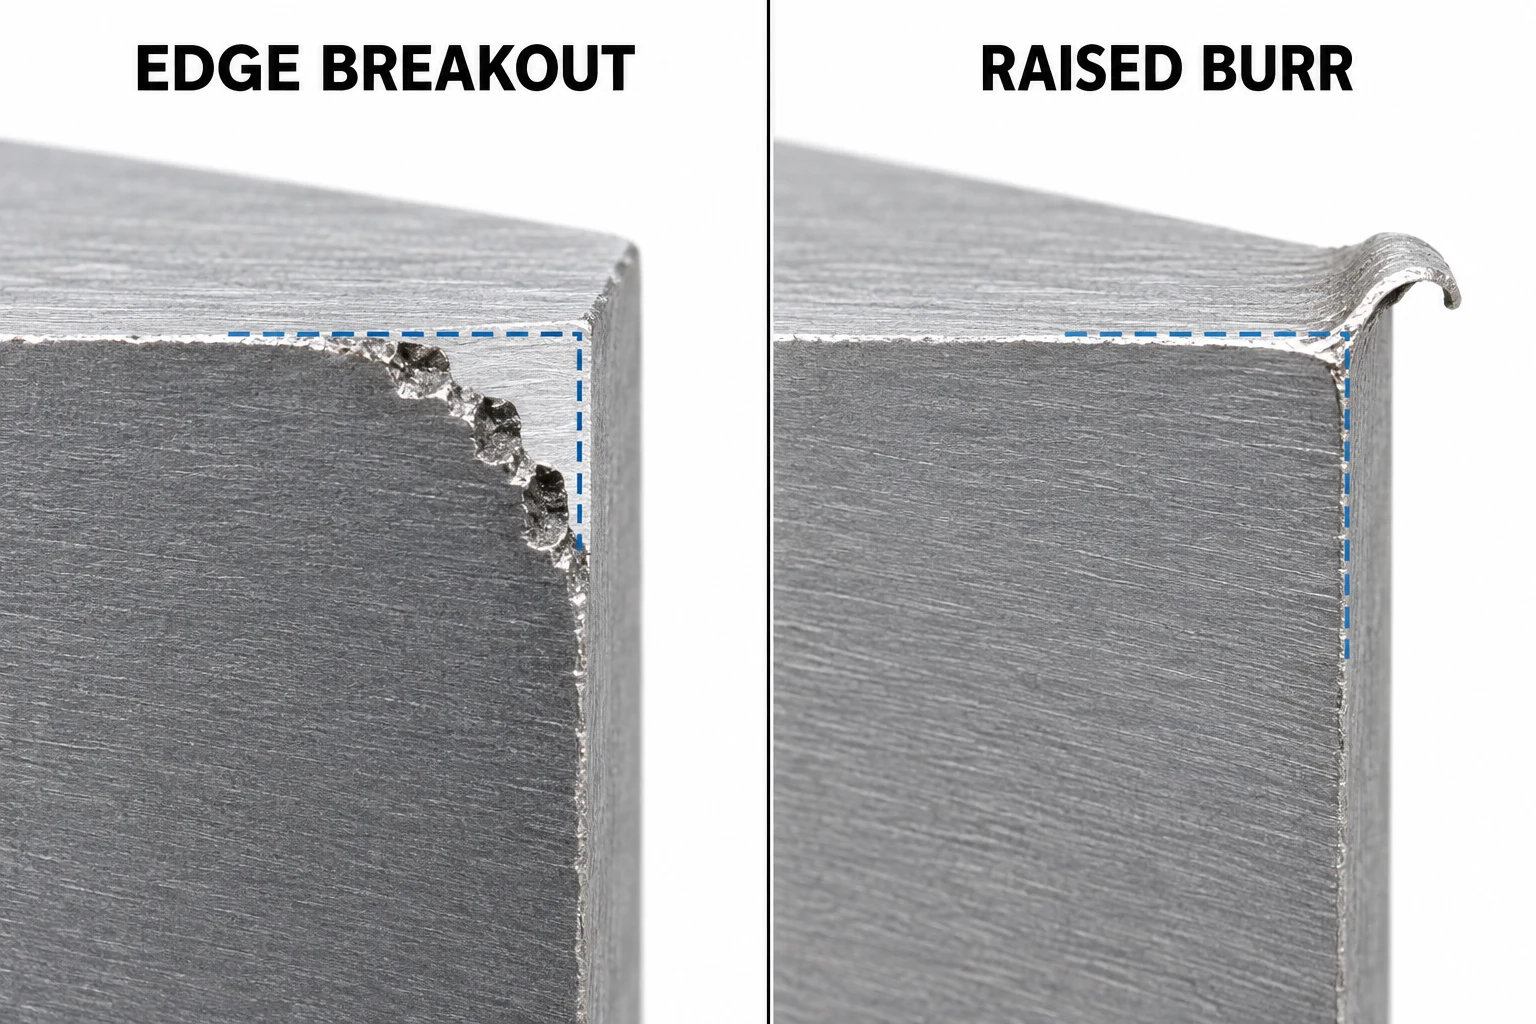
Särkynyt reuna on materiaalia puuttuva reuna. Jäyste on materiaalia, joka ulottuu tarkoitetun muodon ulkopuolelle. Jäysteen poisto voi palauttaa reunan; lisäaineen poisto ei voi palauttaa kulmaa, joka on irronnut pois. Nämä tarkastetaan erikseen jyrsityn pinnan tekstuurista.
| Havainto | Hyödyllinen seuraava tarkistus |
|---|---|
| Purkautuminen työkalun poistumiskohdassa | Tarkista reunan tuenta, työkalun kuluminen ja poistumisleikkaus; säilytä mahdollinen määritelty tiivistysreuna. |
| Kohonneen reunan tai sotkuneen materiaalin muodostuminen | Tarkista leikkuureuna kiinnittyneen materiaalin varalta ja tarkista leikkuuolosuhteet ennen jäysteenpoistoa. |
| Huono pintarakenteen laatu koko pinnan alueella | Tarkista työkalun kunto ja asennus; mittaa määritelty pintavaatimus sen sijaan, että arvioidaan vain kiiltoa. |
| Oikean näköinen pinta, huono kokoonpanotarkkuus | Tarkista mitat ja mittauspisteiden suhteet riippumatta pinnan ulkonäöstä. |
Käytä jokaista havaintoa asianmukaisen tarkistuksen valintaan; pelkkä ulkonäkö ei riitä diagnoosin tekemiseen. Valurautaan liittyvä poistovaurio ja teräkseen liittyvä jäysteen muodostuminen ovat tunnettuja jyrsintäongelmia, mutta löysä kiinnitys tai vaurioitunut työkalu voivat myös vaikuttaa tulokseen. [3]
Vertaa materiaalin muutosta valmiissa piirteessä
Ehdotetussa teräksestä valuraudaksi tehtävässä vaihdossa pidä piirustuksen toiminnalliset vaatimukset muuttumattomina, kun vertaat ehdokasprosesseja:
- Tunnista molemmat materiaalit: laatu, toimitettu tila, kovuustiedot ja raakapala.
- Valitse edustavat piirteet: sisältäen valmiin pinnan, poistoreunan ja minkä tahansa kokoonpanon ohjaavan sovituksen.
- Kirjaa koneistusehdot: työkalu ja kärki, syöttösyvyys, kierrosnopeus, syöttö, kiinnitystapa ja jäähdytystapa.
- Vertaa hyödyllisiä tuloksia: hyväksyttävä piirteiden laatu, työkalun tila, leikkausaika ja puhdistustyön määrä – ei pelkästään leikkausaikaa.
Kokeilu, jossa käytetään eri raakamittasäännöksiä tai hyväksyntäkriteerejä, ei voi eristää materiaalin vaikutusta. Olemassa olevan teräsrakenteen tapauksessa pidä sen määritelty teräslaatuluokka ja käsittely perustana, kunnes vaihtoehto on hyväksytty.
Kysymyksiä valurautaa jyrsittäessä
Voiko valurautaa koneistaa samoilla jyrsintäasetuksilla kuin terästä?
Joskus sähköisesti muovattavan valuraudan sovelluksessa on samankaltaiset työkaluvaatimukset kuin aliallisessa teräksessä, mutta pelkkä materiaalin nimi ei riitä asetusten siirtämiseen. Varmista laatu, metallirakenne, kovuus, porakärki ja leikkuuolosuhteet ennen lähtöarvojen valintaa.
Tarkoittaako paremman näköinen pinta tarkempaa osaa?
Ei. Pinnan tekstuurilla, mitoilla ja geometrisillä suhteilla on erilliset vaatimukset. Kiiltävä pinta voi silti olla väärässä sijainnissa tai muodoltaan virheellinen; tummempi pinta voi täyttää piirustuksen vaatimukset. Tarkasta ne ominaisuudet, jotka ohjaavat osan toimintaa.
Tekniset lähteet
- Complutencen yliopisto, Metallografinen atlas: grafiittivalurauta pearliittisessa rakenteessa; ASTM International, A536, ductiilivalurautaa koskeva standardierintä, julkisen soveltamisalan mukaisesti.
- Dura-Bar, Koneistusopas, huhtikuu 2019. Puristuspurun esimerkit ja leikkuutietojen rajat koskevat tuottajan määrittelemiä jatkuvavalussa valmistettuja laatuluokkia.
- Sandvik Coromant, Miten jyrsitään eri materiaaleja, teräs-, grafiittivalurauta- ja pallovalurautaosiot.
- ASTM International, A48/A48M-22, Valurautavalukkeiden standardieritys, julkisen tiivistelmän ja soveltamisalan kuvaus.
- Sandvik Coromant, Kuivajyrsintä tai leikkuunesteen käyttö.
- Dura-Bar, Parhaat 4 koneistustipsiä, helmikuu 2019; suositukset koskevat Dura-Bar -valukappaleita ja niille sopivia asetuksia.



