Nesta página
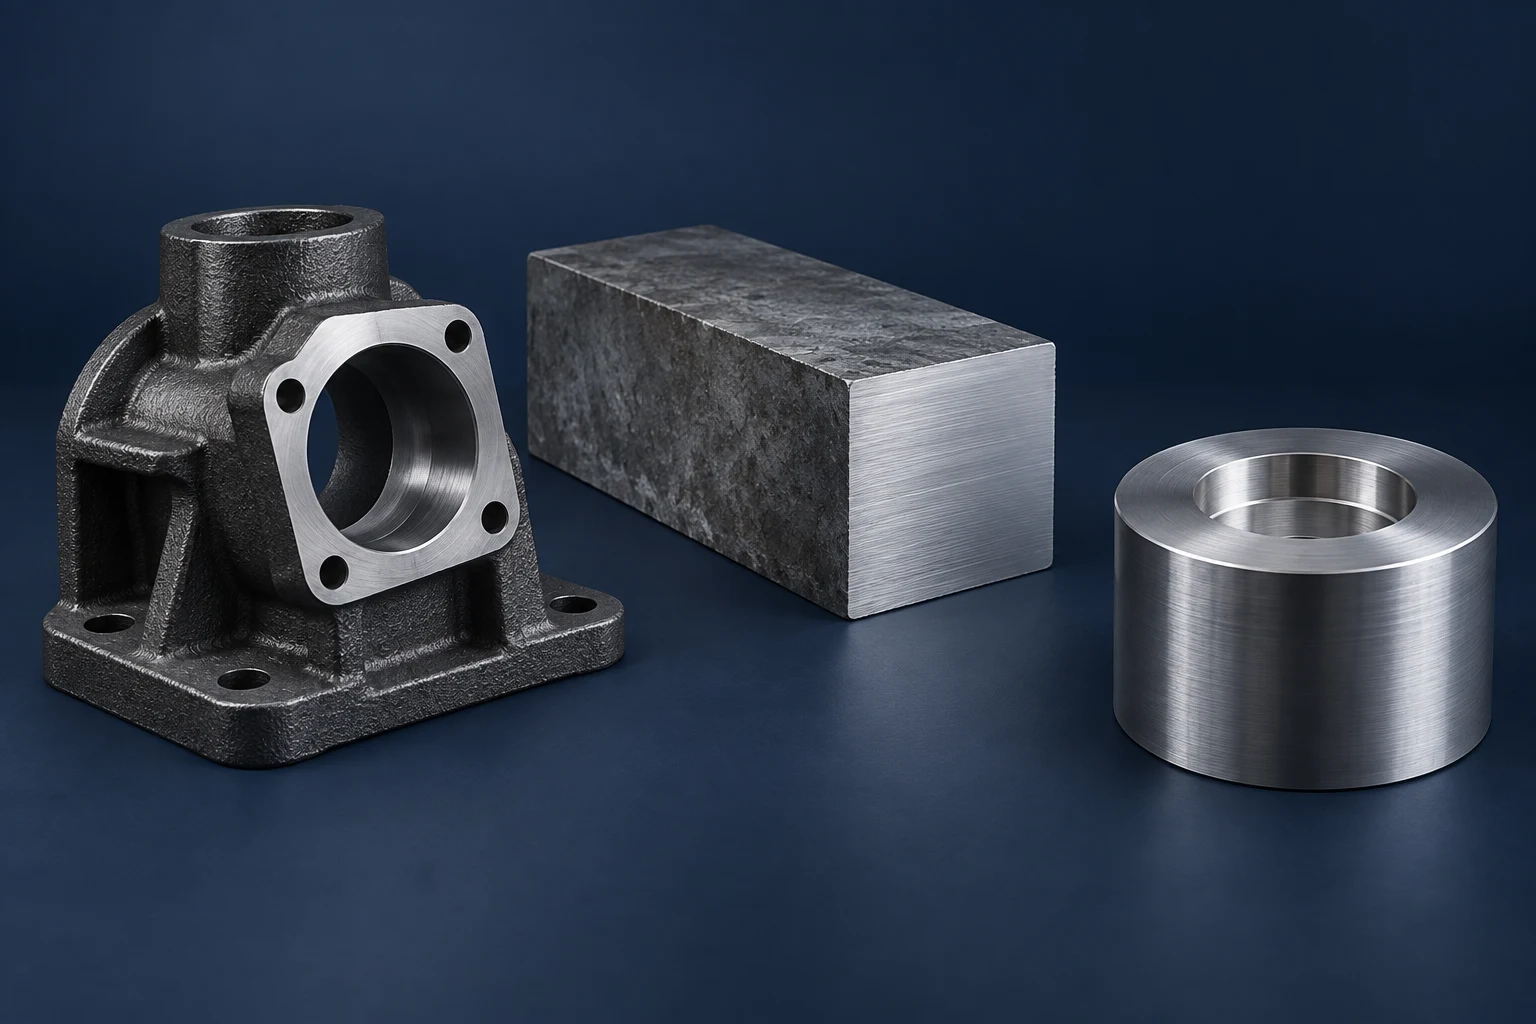
O ferro fundido cinzento frequentemente se fragmenta em cavacos curtos com mais facilidade do que o aço, mas a expressão “ferro fundido” é genérica demais para definir um processo de fresagem. O ferro fundido dúctil, suas variantes tratadas termicamente e o ferro fundido cinzento podem impor exigências muito distintas à borda de corte. Identifique primeiro a classe, a condição e a peça bruta; em seguida, selecione as ferramentas, os parâmetros de corte e o fluido de corte adequados a essa combinação.
Esta comparação concentra-se no ferro fundido cinzento e no ferro fundido dúctil frente ao aço carbono e aos aços de baixa liga. O processo de CNC fresagem subjacente permanece o mesmo. O que muda é a forma como o material se separa, desgasta a ferramenta e se comporta na borda finalizada.
A forma do grafite altera a forma como o ferro fundido é usinado
O ferro fundido cinzento contém lamelas de grafite dentro de uma matriz metálica. O ferro fundido dúctil — também chamado de ferro fundido nodular ou ferro fundido com grafite esferoidal — contém partículas arredondadas de grafite. A matriz circundante também é relevante: ferrita e perlita não geram a mesma resposta durante a usinagem. Um nome de material sem sua classe e condição deixa essa distinção indefinida. [1]
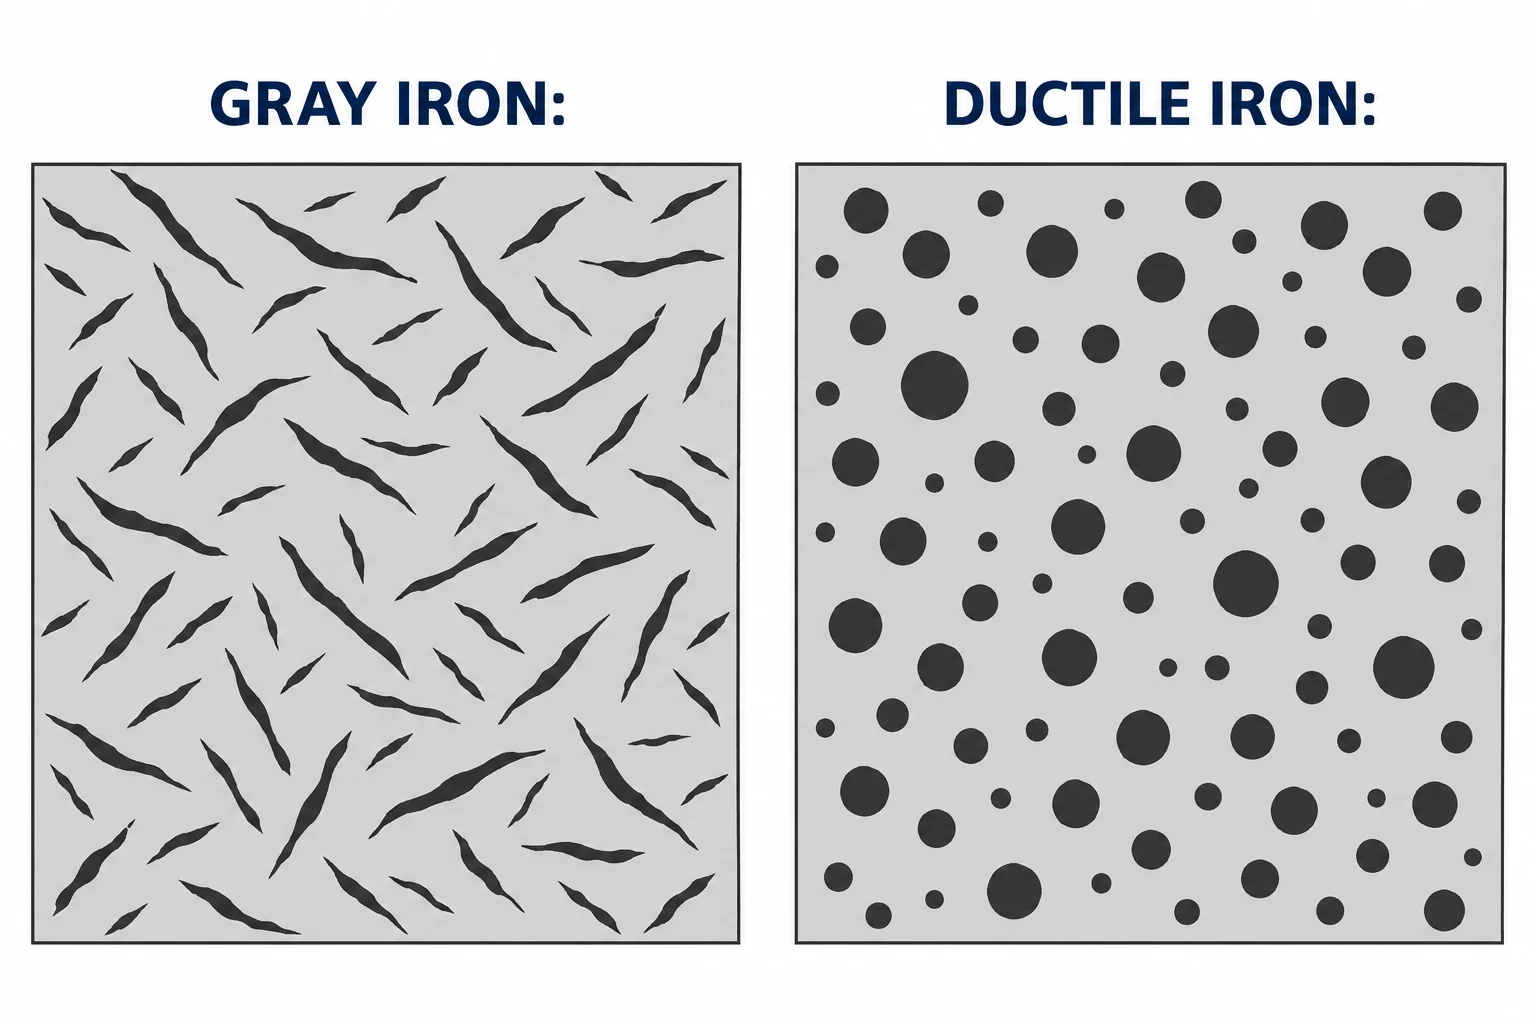
O grafite ajuda a interromper a formação de cavacos. O guia de usinagem da Dura-Bar ilustra cavacos finos de ferro fundido cinzento e cavacos controláveis de ferro fundido dúctil provenientes de suas classes de fundição contínua, comparados com cavacos mais longos de aço. Trata-se de evidência útil para esses materiais específicos, não uma prova de que todo aço produz cavacos filiformes ou que todo ferro fundido é fácil de usinar. A geometria da ferramenta, o engajamento e a condição do material ainda são fatores determinantes. [2]
| Condição do material | Principal preocupação na fresagem | O que estabelecer primeiro |
|---|---|---|
| Ferro fundido cinzento | Desgaste abrasivo; desprendimento na borda de saída não suportada | Classe, matriz, dureza e qualidade da peça bruta |
| Ferro fundido dúctil ferrítico ou ferrítico-perlítico | Pode ser usinado de forma mais semelhante ao aço de baixa liga do que ao ferro fundido cinzento | Estrutura real e recomendações aplicáveis de fresas |
| Ferro fundido dúctil perlítico | Maior abrasividade pode alterar a escolha da pastilha | Resistência ao desgaste, bem como tenacidade da borda |
| Aço macio de baixo teor de carbono | Material aderente na borda; rebarbas | Classe, condição e formação de cavacos |
| Aço de liga mais duro ou ferro fundido tratado termicamente | Exigências distintas de carga na borda e desgaste | Dureza na etapa de usinagem |
Essas são distinções iniciais, não uma classificação de todos os graus. A Sandvik Coromant separa esses grupos de materiais em suas orientações para fresamento. [3] Para uma substituição de material, primeiro verifique se o novo material atende aos requisitos funcionais e ambientais da peça; uma usinagem mais fácil por si só não constitui aprovação do projeto.
O primeiro corte depende da peça bruta.
Uma peça fundida conformada, uma barra fundida contínua e um tarugo de aço não iniciam com superfícies equivalentes nem com sobremetal uniforme. Em uma peça fundida, identifique as superfícies de localização, o sobremetal variável e as áreas que devem ser totalmente usinadas. Verifique a presença de areia aderida, carepa e defeitos visíveis antes de tratar um primeiro corte deficiente como um problema de avanço. ASTM A48/A48M aborda essas condições de superfície para fundições de ferro fundido cinzento. [4]
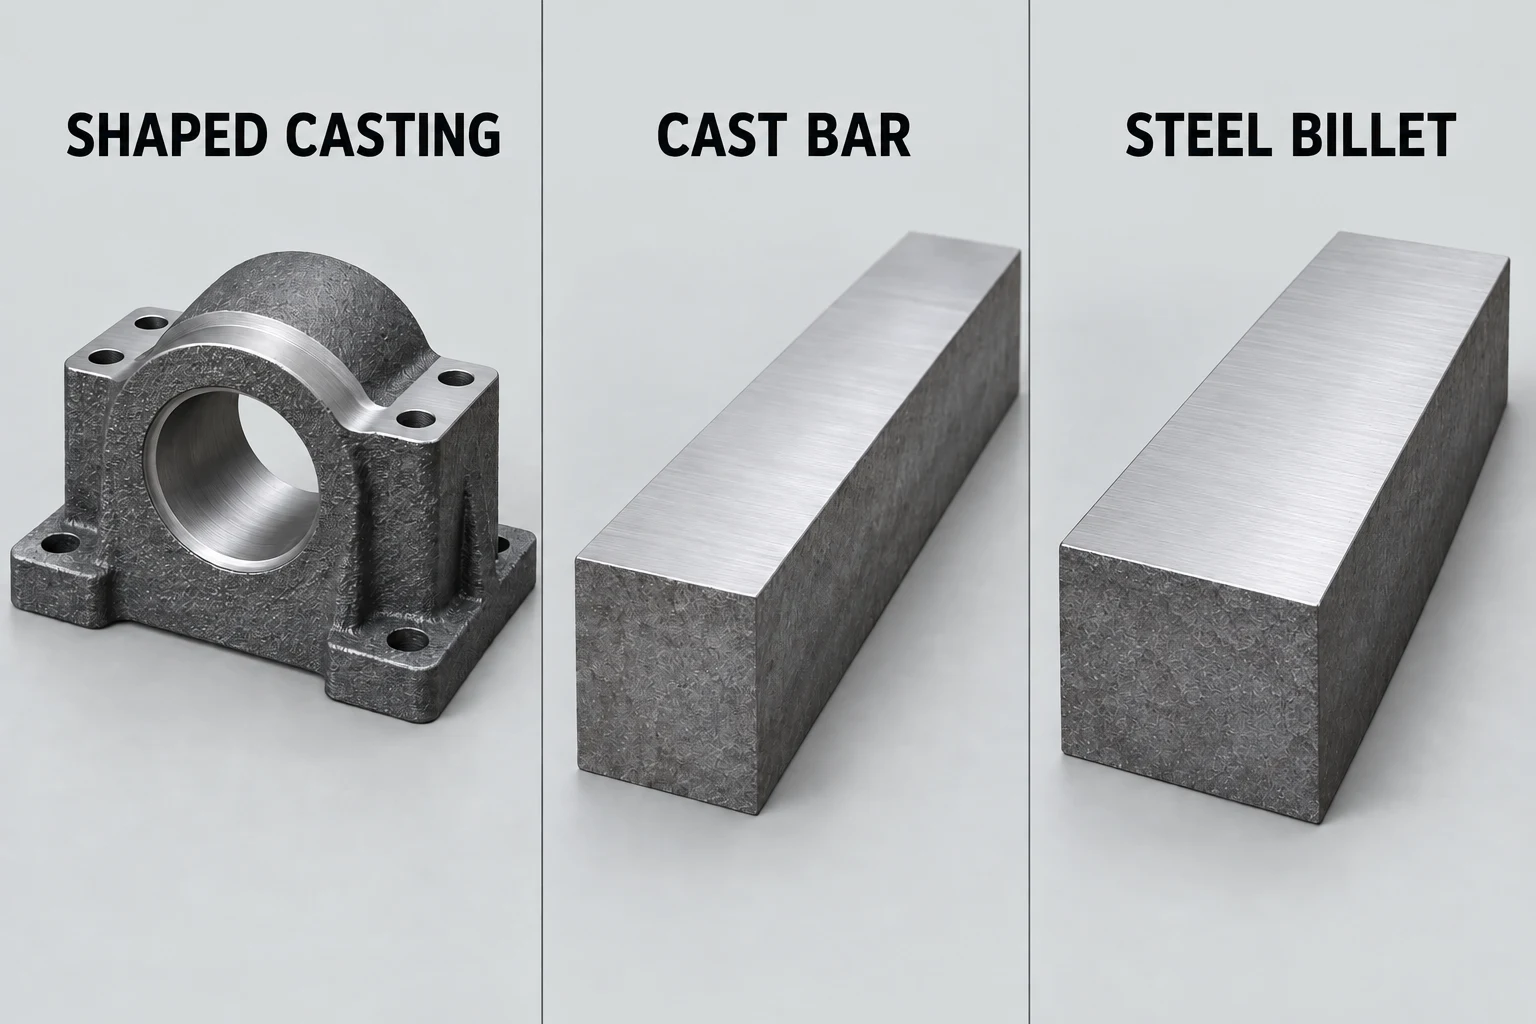
O material fundido contínuo possui recomendações específicas por grau. A Dura-Bar limita explicitamente seus dados publicados de corte aos seus graus de ferro projetados; carbonetos e inclusões não controlados podem tornar esses mesmos dados inadequados para outros ferros. Não transfira um ensaio realizado em barra para uma peça fundida não identificada. [2]
Para uma carcaça de rolamento, registre se o furo e os pés de fixação chegam como fundidos, pré-usinados ou já acabados. Isso altera a montagem e o trabalho remanescente, mesmo quando o desenho final for idêntico. A página de usinagem de ferro fundido abrange as informações necessárias sobre a peça bruta e a peça acabada para um pedido.
Escolha as ferramentas e o fluido de corte em conjunto.
Para o desbaste de ferro fundido cinzento, carbeto revestido e usinagem a seco são opções comuns iniciais. Um ferro dúctil mais perlítico pode exigir maior resistência ao desgaste abrasivo, enquanto um ferro dúctil ferrítico pode requerer ferramentas mais próximas às utilizadas em aplicações com aço. Combine a classe e a geometria da pastilha com o subgrupo de material real, em vez de selecionar uma ferramenta apenas com base na palavra “ferro”. [3]
A fresagem move repetidamente cada aresta de corte para dentro e para fora do contato. O fluido de corte pode intensificar a ciclagem térmica de uma aresta aquecida; em outras situações, ajuda a remover poeira ou a apoiar o acabamento. As orientações da Sandvik sobre fresagem a seco discutem ambos os efeitos. Se for selecionado um processo úmido, a ferramenta deve ser adequada para ele e o suprimento de fluido deve ser suficiente. As indicações “sempre a seco” e “sempre usar refrigerante” ignoram a decisão específica da aplicação. [5]
A Dura-Bar também publica recomendações de refrigerante para seus materiais em estoque, ilustrando por que as orientações do fornecedor do material devem ser lidas em conjunto com as orientações de aplicação do fabricante da ferramenta. Nenhuma dessas fontes fornece uma receita universal para uma peça fundida desconhecida. [6] Registre conjuntamente a ferramenta, o estado do material, o engajamento e o modo de refrigeração ao definir os parâmetros iniciais do ensaio.
Distinguir danos na aresta da textura superficial
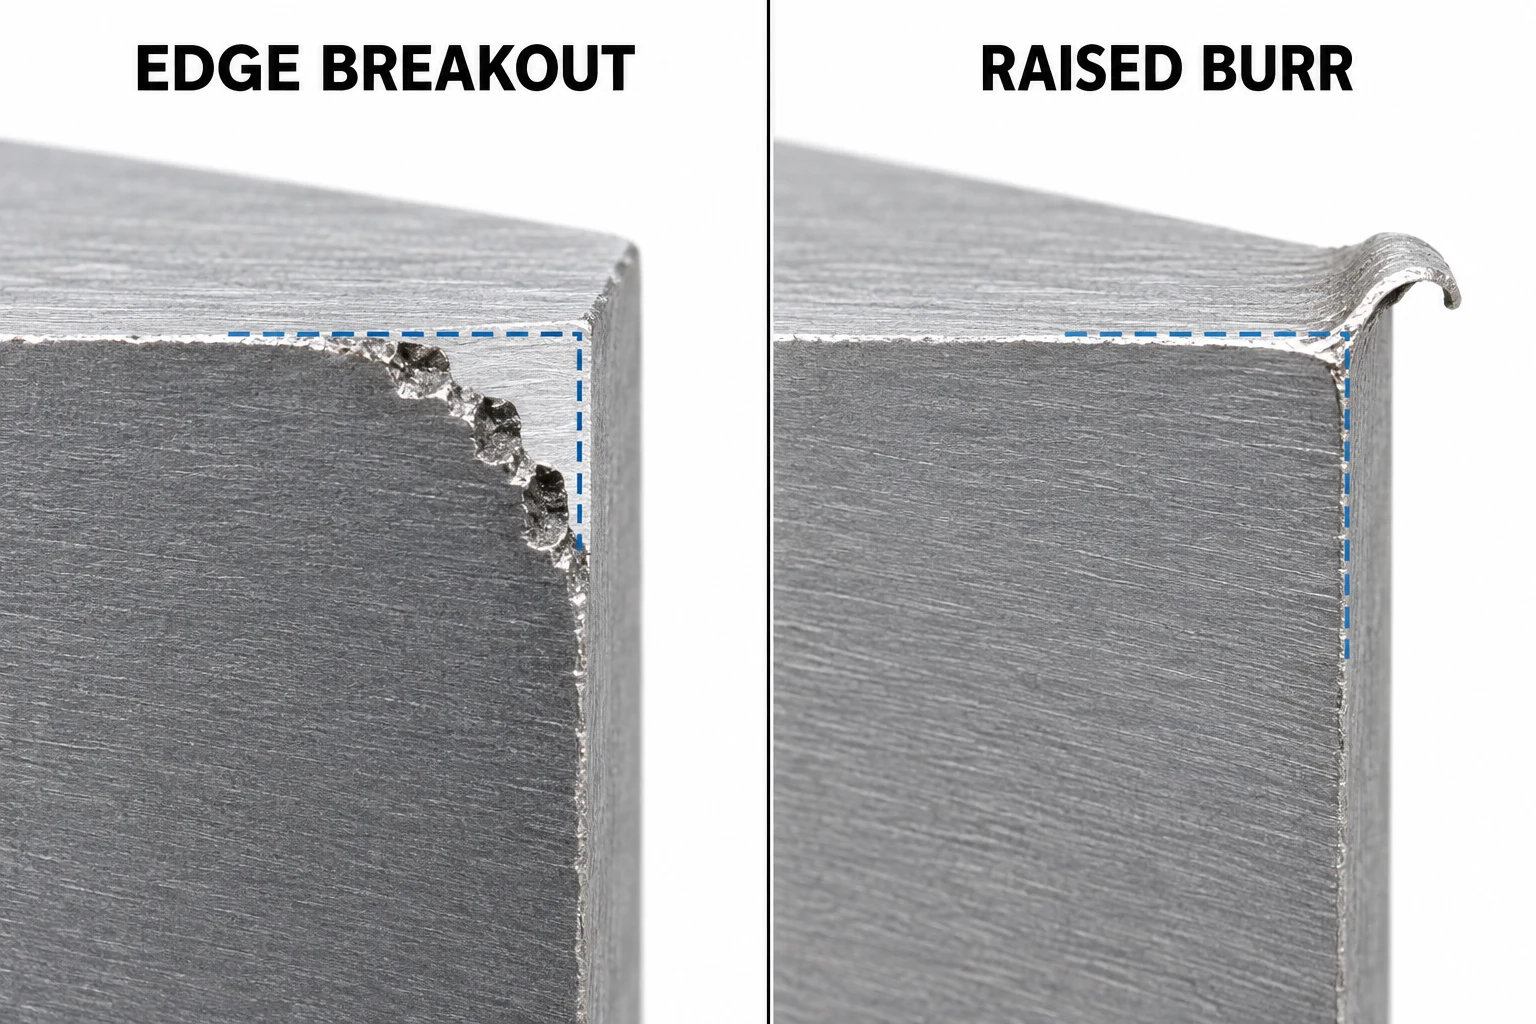
Uma aresta lascada apresenta perda de material. Uma rebarba é material que se projeta além do contorno pretendido. A remoção da rebarba pode restaurar uma aresta; a remoção de mais material não pode restaurar um canto que se desprendeu. Inspecione esses aspectos separadamente da textura da face fresada.
| Observação | Próxima verificação útil |
|---|---|
| Desprendimento na saída da ferramenta | Verifique o suporte da aresta, o desgaste da ferramenta e o corte de saída; preserve qualquer aresta de vedação especificada. |
| Lábio elevado ou material esfregado | Inspeccione a aresta de corte quanto à presença de material aderido e revise as condições de corte antes da remoção de rebarbas. |
| Textura inadequada em toda a face | Inspeccione o estado da ferramenta e a montagem; meça o requisito de superfície especificado em vez de julgar apenas pelo brilho. |
| Face com aparência correta, mas ajuste inadequado na montagem | Verifique as dimensões e as relações entre os referenciais independentemente da aparência da superfície. |
Utilize cada observação para escolher uma verificação relevante; a aparência isolada não estabelece um diagnóstico. Danos na saída em ferro fundido cinzento e formação de rebarbas em aço são preocupações reconhecidas na fresagem, mas uma montagem frouxa ou uma ferramenta danificada também podem afetar o resultado. [3]
Compare uma alteração de material na característica finalizada
Para uma mudança proposta de aço para ferro fundido, mantenha fixos os requisitos funcionais do desenho ao comparar os processos candidatos:
- Identifique ambos os materiais: grau, condição de fornecimento, informações de dureza e forma da peça bruta.
- Selecione características representativas: inclua uma face acabada, uma aresta de saída e qualquer ajuste que controle a montagem.
- Registre as condições de usinagem: ferramenta e pastilha, engajamento, velocidade, avanço, método de fixação e modo de refrigeração.
- Compare resultados úteis: qualidade aceitável das características, estado da ferramenta, tempo de corte e esforço de limpeza — não apenas o tempo de corte isoladamente.
Um ensaio que utilize diferentes sobremetal ou critérios de aceitação não consegue isolar o efeito do material. Para um projeto existente em aço, mantenha sua grau de aço e tratamento especificados como linha de base até que uma alternativa seja aprovada.
Perguntas sobre a fresagem de ferro fundido
O ferro fundido pode usar as mesmas configurações de fresagem que o aço?
Às vezes, uma aplicação em ferro dúctil apresenta requisitos semelhantes de ferramentas aos de aços de baixa liga, mas o nome do material, por si só, não é suficiente para transferir as configurações. Compare o grau, a matriz, a dureza, a fresa e as condições de corte antes de selecionar os dados iniciais.
Uma superfície com aparência melhor significa uma peça mais precisa?
Não. Textura superficial, dimensões e relações geométricas são requisitos distintos. Uma face brilhante ainda pode ter localização ou forma incorretas; uma face mais escura pode atender ao desenho. Inspecione as características que controlam a funcionalidade.
Fontes
- Universidad Complutense de Madrid, Atlas Metalográfico: ferro cinzento em matriz perlítica; ASTM International, A536, Especificação Padrão para Fundições de Ferro Dúctil, escopo público.
- Dura-Bar, Guia de Usinagem, abril 2019. Exemplos de cavacos e limites de dados de corte aplicam-se aos graus contínuos fundidos especificados pelo produtor.
- Sandvik Coromant, Como Fresar em Diferentes Materiais, seções sobre aço, ferro cinzento e ferro nodular.
- ASTM International, A48/A48M-22, Especificação Padrão para Fundições de Ferro Cinzento, resumo e escopo públicos.
- Sandvik Coromant, Fresagem a seco ou com fluido de corte.
- Dura-Bar, Principais 4 Dicas de Usinagem, fevereiro 2019; as recomendações referem-se ao material Dura-Bar e às configurações adequadas.



