In questa pagina
La ghisa grigia tende a generare trucioli corti più facilmente rispetto all’acciaio, ma la semplice dicitura «ghisa» è troppo generica per scegliere un processo di fresatura. La ghisa sferoidale, le sue varianti trattate termicamente e la ghisa grigia possono porre esigenze molto diverse sul tagliente. Identifica innanzitutto la classe, lo stato e il grezzo; quindi seleziona utensili, parametri di taglio e refrigerante per quella combinazione specifica.
Questo confronto si concentra sulla ghisa grigia e su quella sferoidale rispetto agli acciai al carbonio e basso-legati. Il CNC processo di fresatura sottostante rimane invariato. Ciò che cambia è il modo in cui il materiale si separa, usura l’utensile e si comporta sul bordo finito.
La forma del grafite influenza il modo in cui viene fresata la ghisa
La ghisa grigia contiene fiocchi di grafite immersi in una matrice metallica. La ghisa sferoidale — detta anche ghisa nodulare o ghisa a grafite sferoidale — contiene particelle di grafite arrotondate. Anche la matrice circostante è rilevante: ferrite e perlite non offrono la stessa risposta durante la lavorazione. Un nome di materiale privo della relativa classe e dello stato lascia tale distinzione irrisolta. [1]
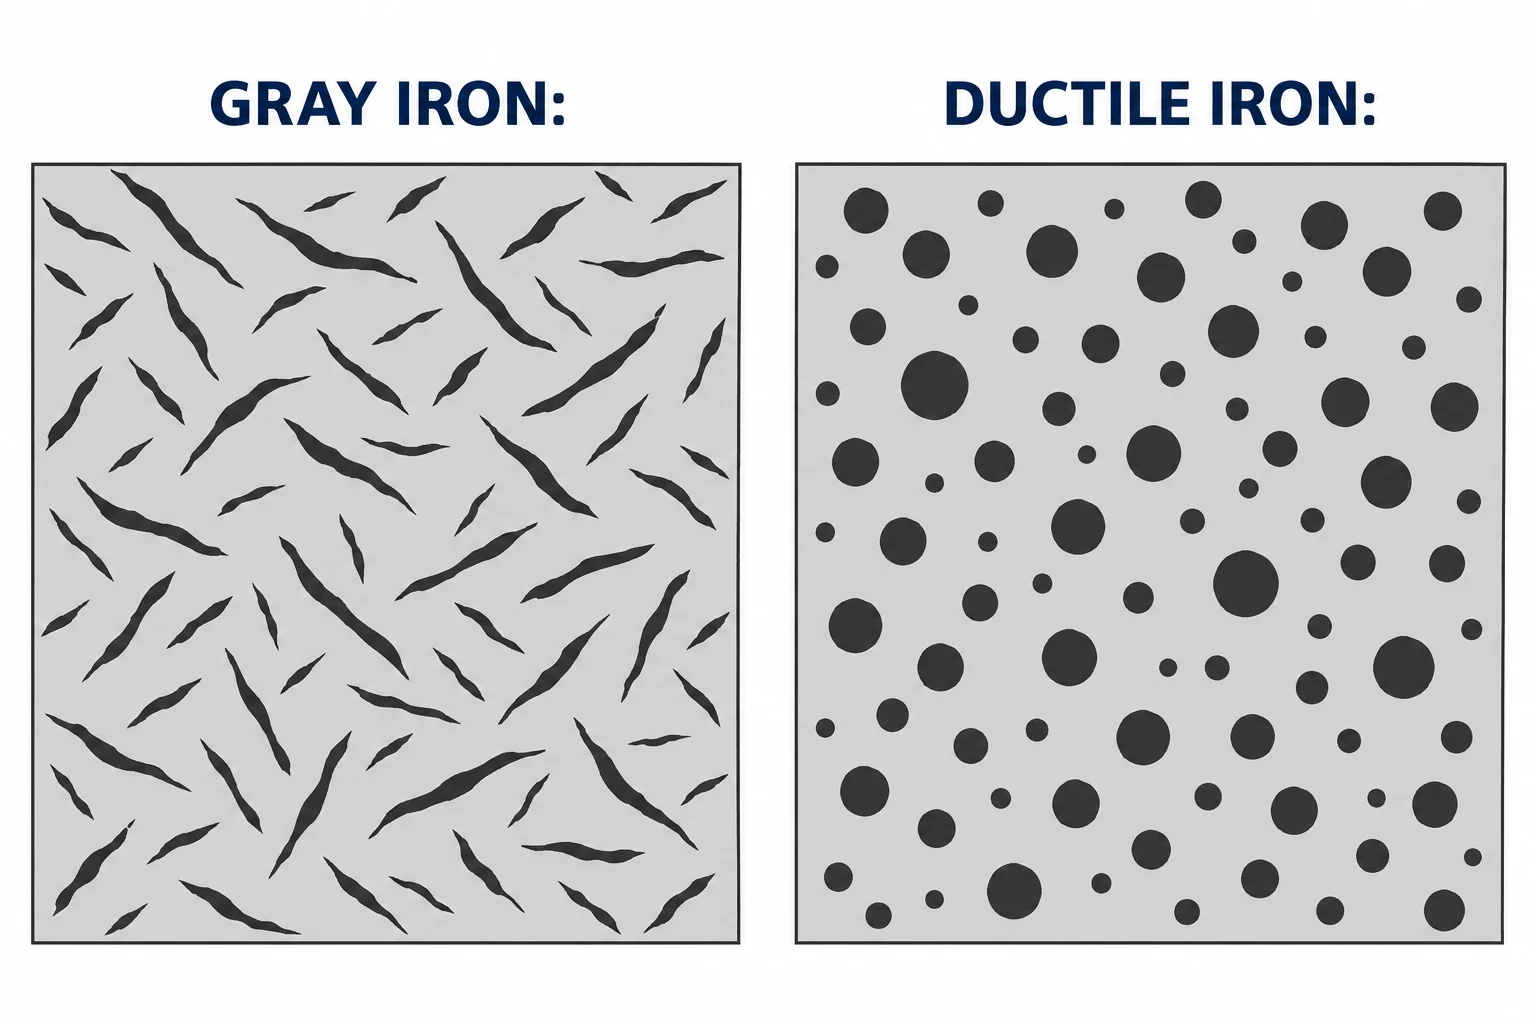
Il grafite contribuisce a interrompere la formazione del truciolo. La guida alla lavorazione di Dura-Bar illustra trucioli fini di ghisa grigia e trucioli controllabili di ghisa sferoidale provenienti dalle sue leghe ottenute per colata continua, in confronto con trucioli più lunghi di acciaio. Questo costituisce un’evidenza utile per quei materiali specifici, non una dimostrazione che ogni acciaio produca trucioli filamentosi o che ogni ghisa sia facile da lavorare. La geometria dell’utensile, il grado di impegno e lo stato del materiale restano fattori determinanti. [2]
| Stato del materiale | Principale preoccupazione nella fresatura | Cosa stabilire innanzitutto |
|---|---|---|
| Ghisa grigia | Usura abrasiva; scheggiatura sul bordo di uscita non supportato | Classe, matrice, durezza e qualità del grezzo |
| Ghisa sferoidale ferritica o ferritico-perlitica | Può essere fresata in modo simile all’acciaio basso-legato piuttosto che alla ghisa grigia | Struttura effettiva e raccomandazioni specifiche per l’utensile |
| Ghisa sferoidale perlita | Una maggiore abrasività può influenzare la scelta della placchetta | Resistenza all’usura nonché tenacità del tagliente |
| Acciaio dolce a basso contenuto di carbonio | Materiale aderente sul bordo; bave | Classe, stato e formazione del truciolo |
| Acciaio legato più duro o ghisa trattata termicamente | Diverse esigenze di carico sul tagliente e di usura | Durezza allo stadio di lavorazione |
Queste sono distinzioni iniziali, non una classificazione di tutti i gradi. Sandvik Coromant suddivide questi gruppi di materiali nelle sue linee guida per la fresatura. [3] Per una sostituzione di materiale, verificare innanzitutto che il nuovo materiale soddisfi i requisiti funzionali e ambientali del componente; una lavorazione più facile da sola non costituisce un’approvazione progettuale.
Il primo passaggio di lavorazione dipende dal grezzo.
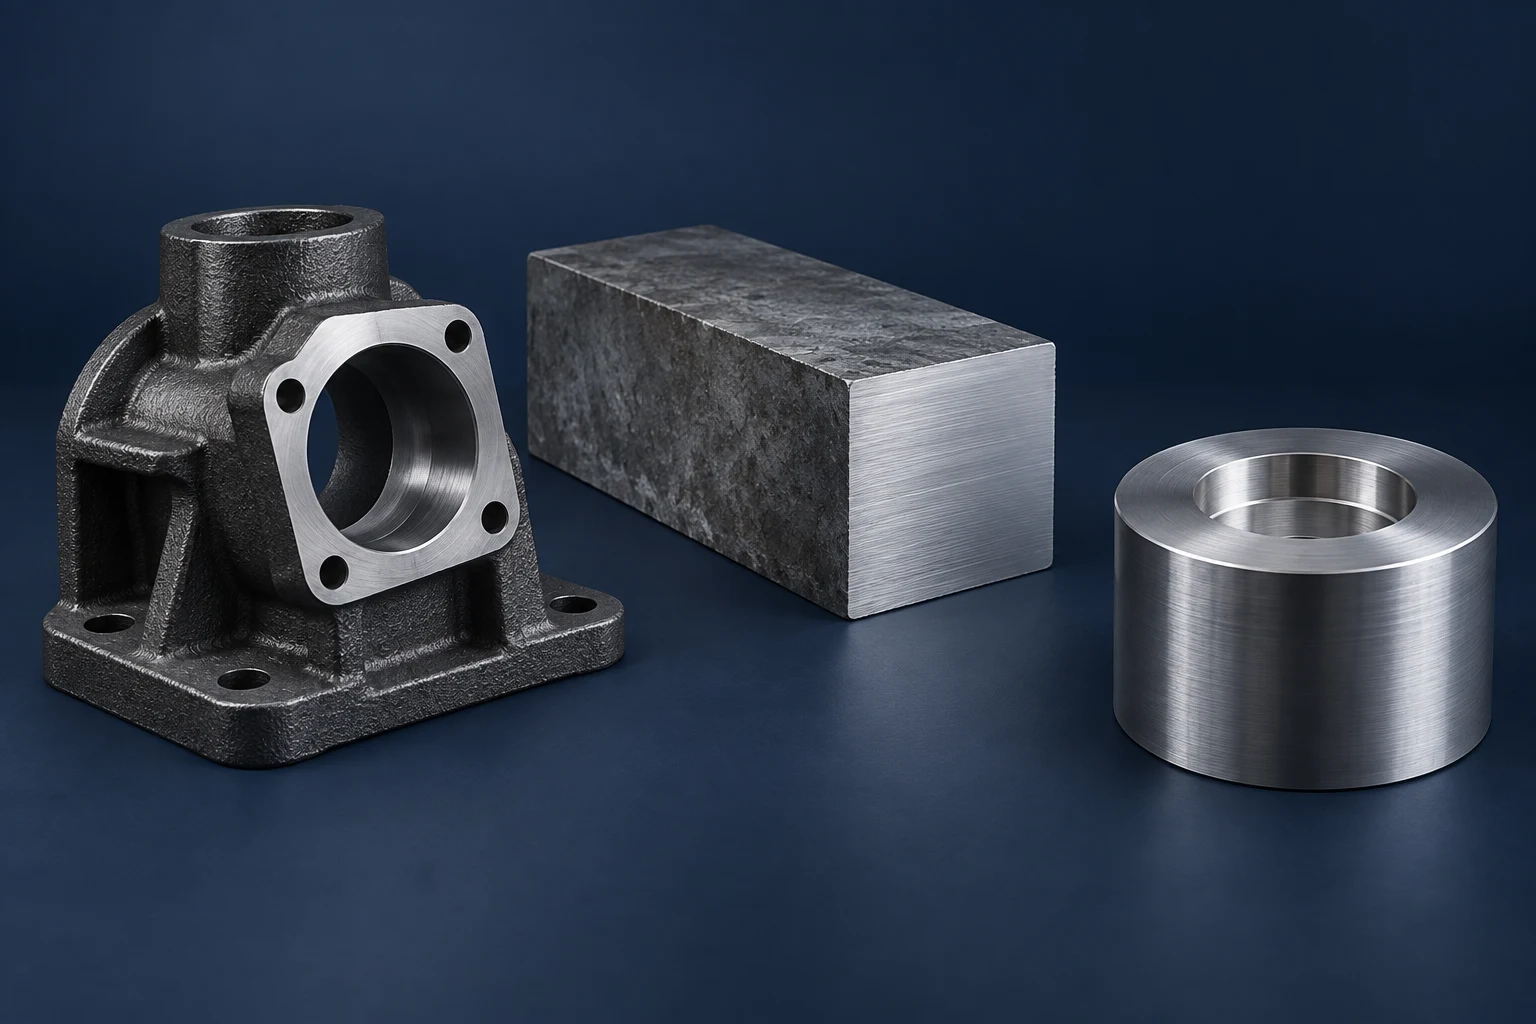
Una fusione sagomata, una barra ottenuta per colata continua e un billetto di acciaio non presentano superfici iniziali né tolleranze di sovrametallo equivalenti. Su una fusione, identificare le superfici di posizionamento, il sovrametallo variabile e le zone che devono essere completamente rifinite. Verificare la presenza di sabbia residua, calamina e difetti visibili prima di attribuire un primo passaggio di lavorazione scadente a un problema di velocità di avanzamento. ASTM A48/A48M tratta queste condizioni superficiali per le fusioni in ghisa grigia. [4]
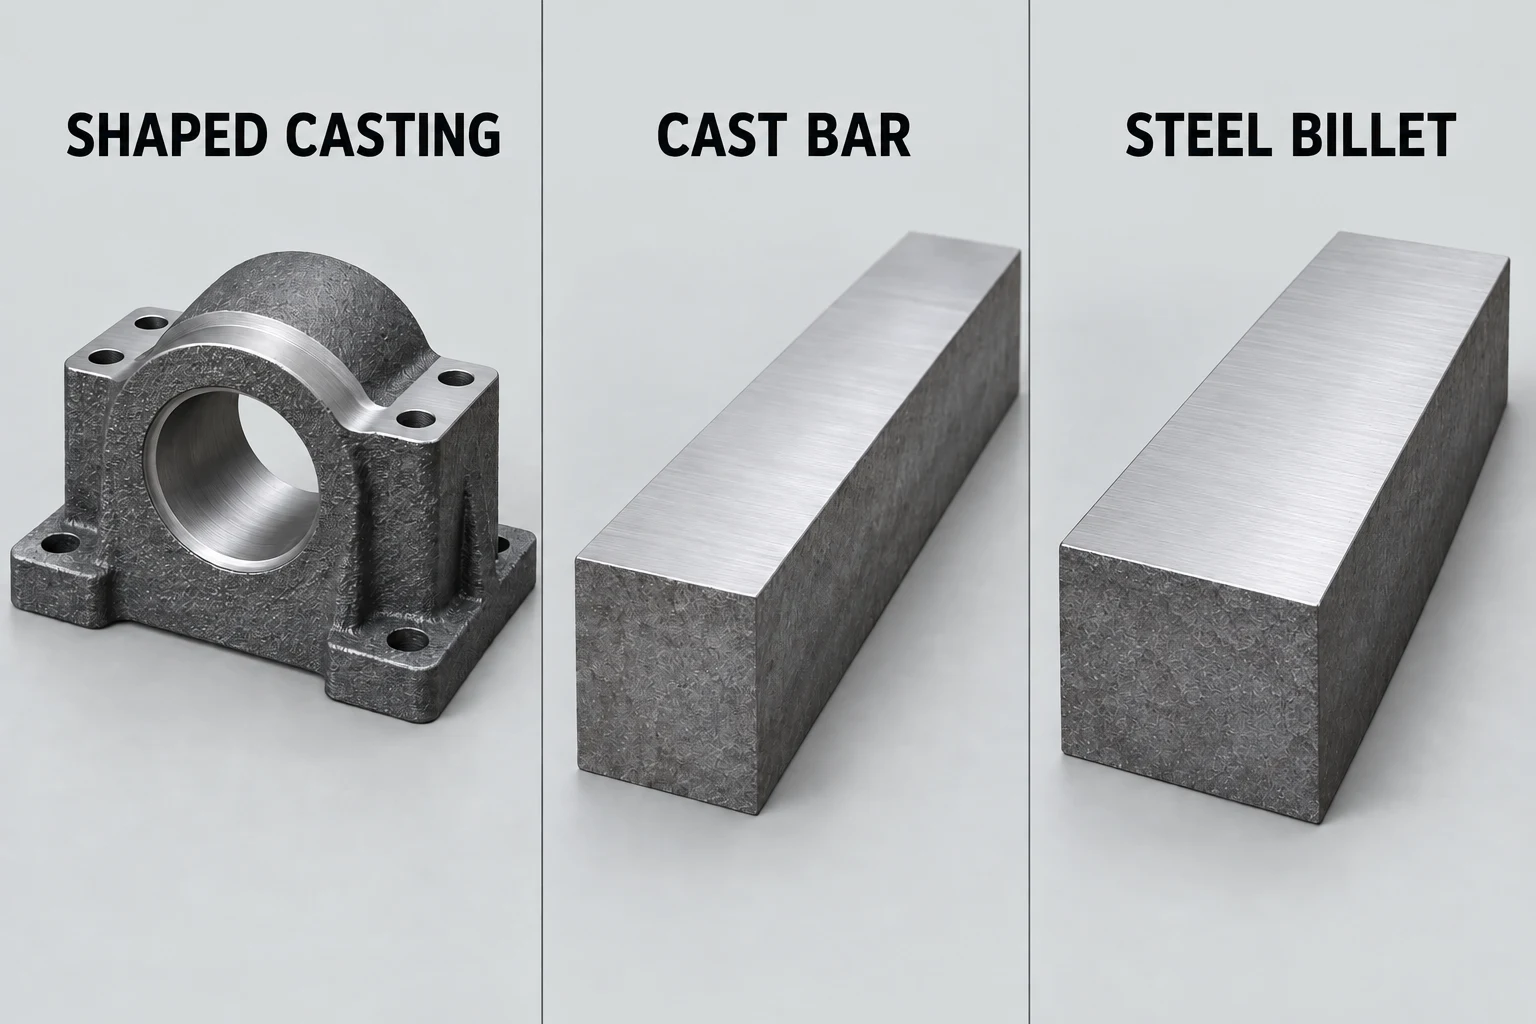
Il materiale ottenuto per colata continua ha raccomandazioni specifiche per grado. Dura-Bar limita esplicitamente i propri dati di taglio pubblicati ai propri gradi di ghisa ingegnerizzata; carburi e inclusioni non controllati possono rendere tali dati inadatti ad altre ghise. Non trasferire una prova effettuata su barra a una fusione non identificata. [2]
Per una staffa di supporto, registrare se l’alloggiamento del cuscinetto e le zampe di fissaggio arrivino come fusione, pre-lavorati o già finiti. Ciò modifica il montaggio e il lavoro residuo anche quando il disegno finale è identico. La pagina sulla lavorazione della ghisa illustra le informazioni sul grezzo e sul pezzo finito necessarie per un ordine.
Scegliere utensili e refrigerante congiuntamente.
Per la sgrossatura di ghisa grigia, carburo ricoperto e lavorazione a secco sono scelte comuni iniziali. Una ghisa sferoidale più perlite potrebbe richiedere maggiore resistenza all’abrasione, mentre una ghisa sferoidale ferritica potrebbe richiedere utensili simili a quelli impiegati per l’acciaio. Abbinare il grado e la geometria della placchetta al sottogruppo di materiale effettivo, anziché scegliere un utensile in base alla semplice parola «ghisa». [3]
La fresatura muove ripetutamente ogni spigolo tagliente in contatto e fuori contatto. Il liquido di taglio può aumentare il ciclo termico di uno spigolo riscaldato; in altre situazioni aiuta a rimuovere la polvere o a supportare la finitura. Le linee guida di Sandvik sulla fresatura a secco analizzano entrambi gli effetti. Se si sceglie un processo bagnato, l’utensile deve essere adatto e l’erogazione del fluido deve essere adeguata. Le indicazioni «sempre a secco» e «usare sempre il refrigerante» entrambe evitano la valutazione specifica dell’applicazione. [5]
Anche Dura-Bar pubblica raccomandazioni sul refrigerante per i propri materiali, illustrando perché i consigli del fornitore del materiale devono essere letti in parallelo con le indicazioni applicative del produttore dell’utensile. Nessuna delle due fonti fornisce una ricetta universale per una fusione non specificata. [6] Registrare contemporaneamente utensile, condizione del materiale, grado di impegno e modalità di refrigerazione al momento della definizione dei parametri iniziali della prova.
Distinguere i danni allo spigolo dalla texture superficiale
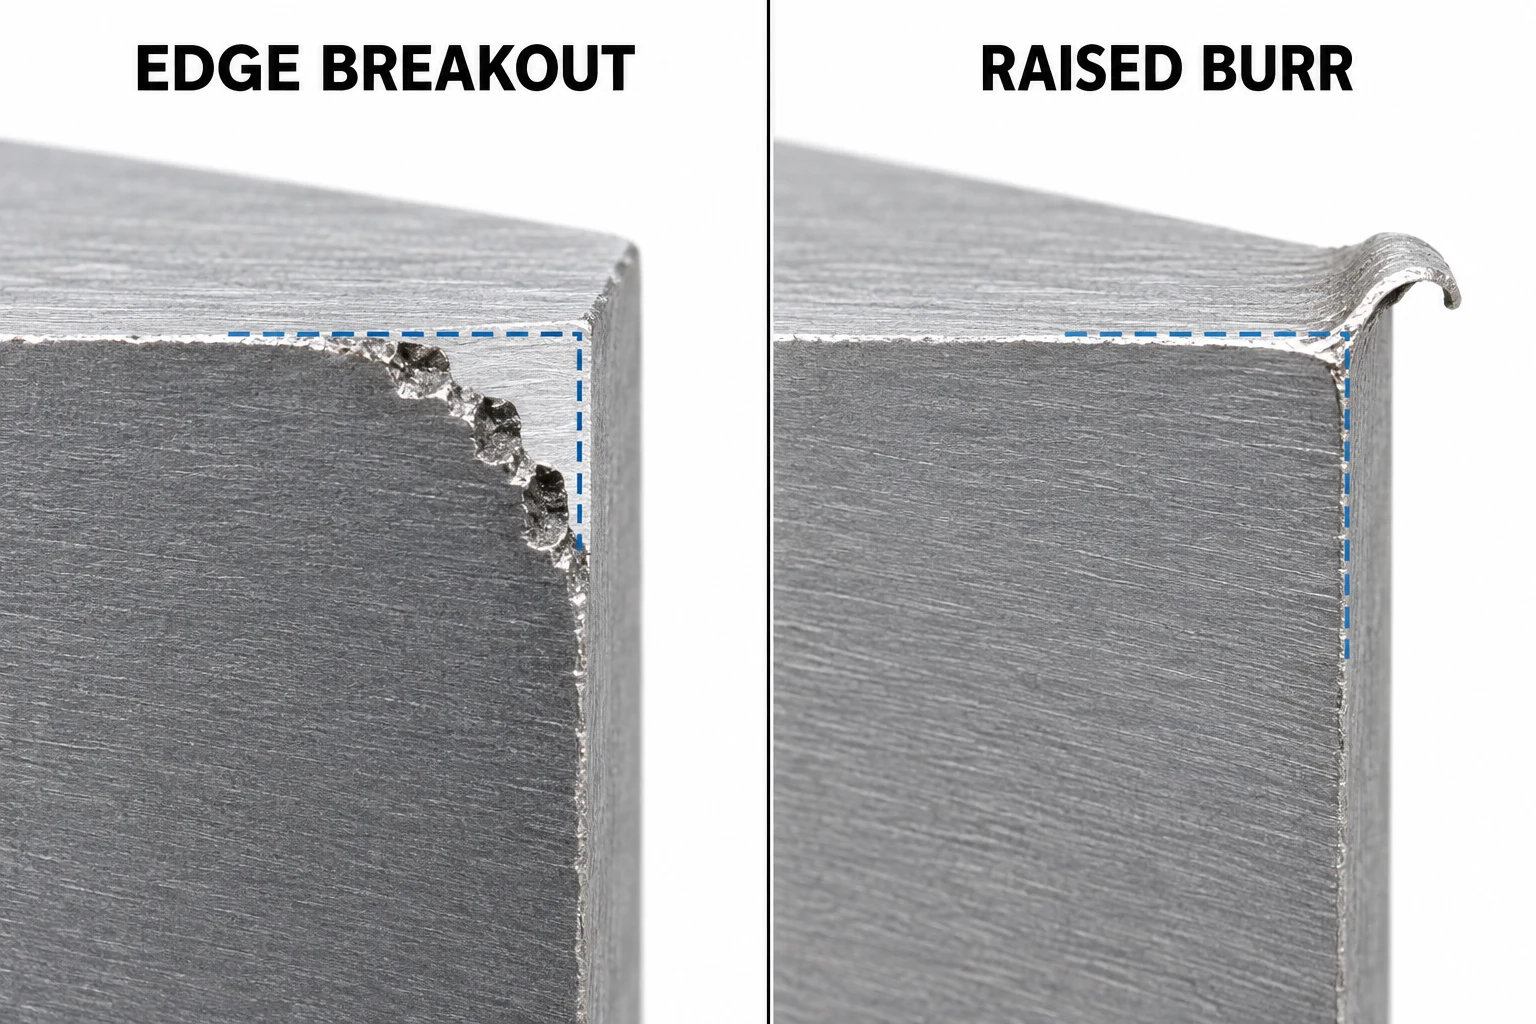
Uno spigolo scheggiato presenta materiale mancante. Una bava è materiale che sporge oltre il contorno previsto. La rimozione della bava può ripristinare uno spigolo; la rimozione di ulteriore materiale non può invece ripristinare uno spigolo angolare andato perduto. Ispezionare questi aspetti separatamente dalla texture della superficie fresata.
| Osservazione | Controllo utile successivo |
|---|---|
| Sfaldatura all’uscita dell’utensile | Controllare il supporto dello spigolo, l’usura dell’utensile e il taglio all’uscita; preservare qualsiasi spigolo di tenuta specificato. |
| Labbro rialzato o materiale sfregato | Ispezionare lo spigolo tagliente alla ricerca di materiale aderente e riesaminare le condizioni di taglio prima della sbavatura. |
| Texture scadente sull’intera superficie | Ispezionare lo stato dell’utensile e il montaggio; misurare il requisito di rugosità superficiale specificato anziché giudicare in base all’aspetto lucido. |
| Superficie apparentemente corretta, ma cattivo accoppiamento in assemblaggio | Verificare le dimensioni e le relazioni tra i riferimenti indipendentemente dall’aspetto superficiale. |
Utilizzare ogni osservazione per scegliere un controllo pertinente; l’aspetto da solo non costituisce una diagnosi. I danni all’uscita su ghisa grigia e la formazione di bave sull’acciaio sono problemi noti nella fresatura, ma un montaggio allentato o un utensile danneggiato possono anch’essi influenzare il risultato. [3]
Confrontare una modifica del materiale sulla caratteristica finita
Per una modifica proposta da acciaio a ghisa, mantenere fissati i requisiti funzionali del disegno durante il confronto tra i processi candidati:
- Identificare entrambi i materiali: grado, condizione di fornitura, informazioni sulla durezza e forma del grezzo.
- Selezionare caratteristiche rappresentative: includere una superficie finita, uno spigolo di uscita e qualsiasi accoppiamento che controlli l’assemblaggio.
- Registrare le condizioni di lavorazione: utensile e inserto, impegno, velocità, avanzamento, metodo di fissaggio e modalità di raffreddamento.
- Confrontare i risultati utili: qualità accettabile delle caratteristiche, stato dell’utensile, tempo di taglio e sforzo di pulizia — non solo il tempo di taglio.
Una prova che utilizza tolleranze di sovrametallo o criteri di accettazione diversi non è in grado di isolare l’effetto del materiale. Per un progetto esistente in acciaio, mantenere come riferimento la classe di acciaio e il trattamento specificati fino all’approvazione di un’alternativa.
Domande sulla fresatura della ghisa
La ghisa può utilizzare gli stessi parametri di fresatura dell’acciaio?
Talvolta un’applicazione in ghisa sferoidale presenta requisiti di utensileria simili a quelli dell’acciaio a bassa lega, ma il semplice nome del materiale non è sufficiente per trasferire i parametri. Prima di selezionare i dati iniziali, verificare corrispondenza tra classe, matrice, durezza, fresa e condizioni di taglio.
Un aspetto migliore della superficie significa un pezzo più preciso?
No. La texture superficiale, le dimensioni e le relazioni geometriche sono requisiti distinti. Una superficie lucida può comunque presentare una posizione o una forma errata; una superficie più scura può invece rispettare il disegno. Verificare le caratteristiche che influenzano la funzionalità.
Fonti
- Università Complutense di Madrid, Atlante metallografico: ghisa grigia in matrice perlite; ASTM International, A536, Specifica standard per getti in ghisa sferoidale, ambito pubblico.
- Dura-Bar, Guida alla lavorazione, aprile 2019. Gli esempi di truciolo e i limiti dei dati di taglio si applicano alle classi di ghisa continua prodotte secondo le specifiche del fornitore.
- Sandvik Coromant, Come fresare diversi materiali, sezioni su acciaio, ghisa grigia e ghisa sferoidale.
- ASTM International, A48/A48M-22, Specifica standard per getti in ghisa grigia, abstract e ambito pubblici.
- Sandvik Coromant, Fresatura a secco o con fluido da taglio.
- Dura-Bar, I 4 consigli principali per la lavorazione, febbraio 2019; le raccomandazioni riguardano il materiale Dura-Bar e le configurazioni idonee.



