In questa pagina
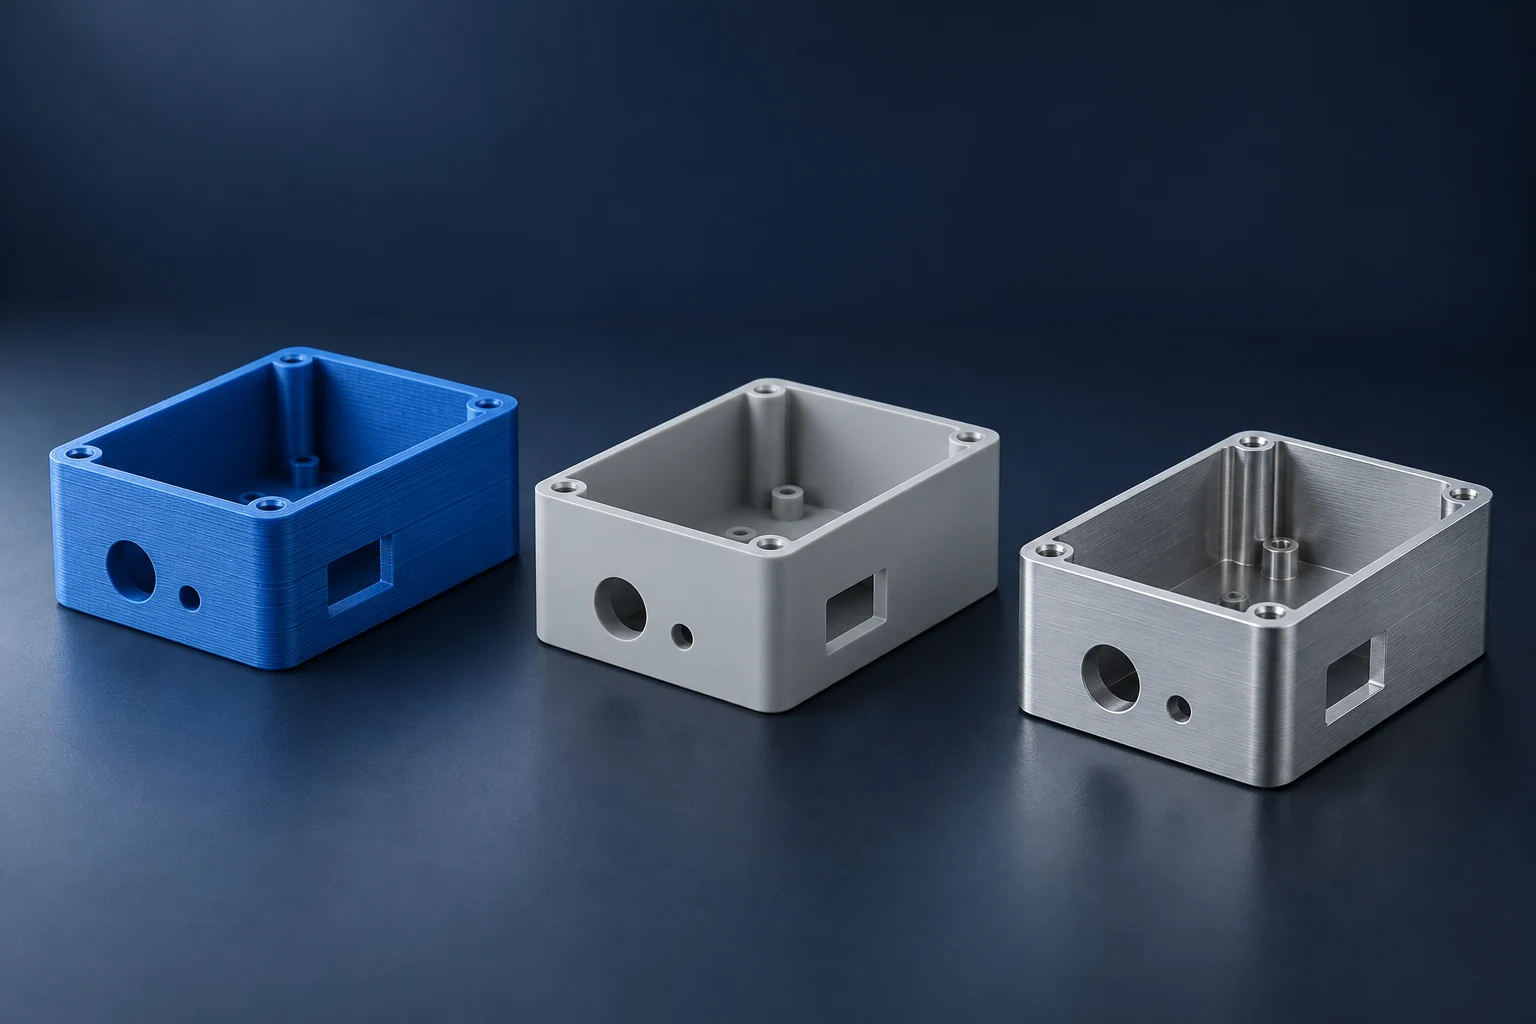
La prototipazione rapida utilizza cicli brevi di progettazione e produzione per trasformare un’idea in un componente fisico in grado di rispondere a una domanda specifica. I metodi più comuni includono la stampa 3D FDM, SLA e SLS, la lavorazione CNC, la fusione in uretano e la realizzazione di attrezzature per prototipi. La scelta più utile dipende da ciò che il campione successivo deve dimostrare: forma, adattamento per l’assemblaggio, comportamento del materiale o processo produttivo.
Un modello stampato può rivelare un problema di accessibilità ancor prima che venga tagliato qualsiasi metallo. Un campione lavorato meccanicamente può risultare più utile quando il test richiede un metallo specifico o una plastica in stato grezzo. Nessuno dei due risultati convalida automaticamente un successivo componente ottenuto per stampaggio o fusione. Scegli il metodo in funzione delle evidenze di cui hai bisogno da questo ciclo di produzione.
Come differiscono i principali metodi di prototipazione rapida
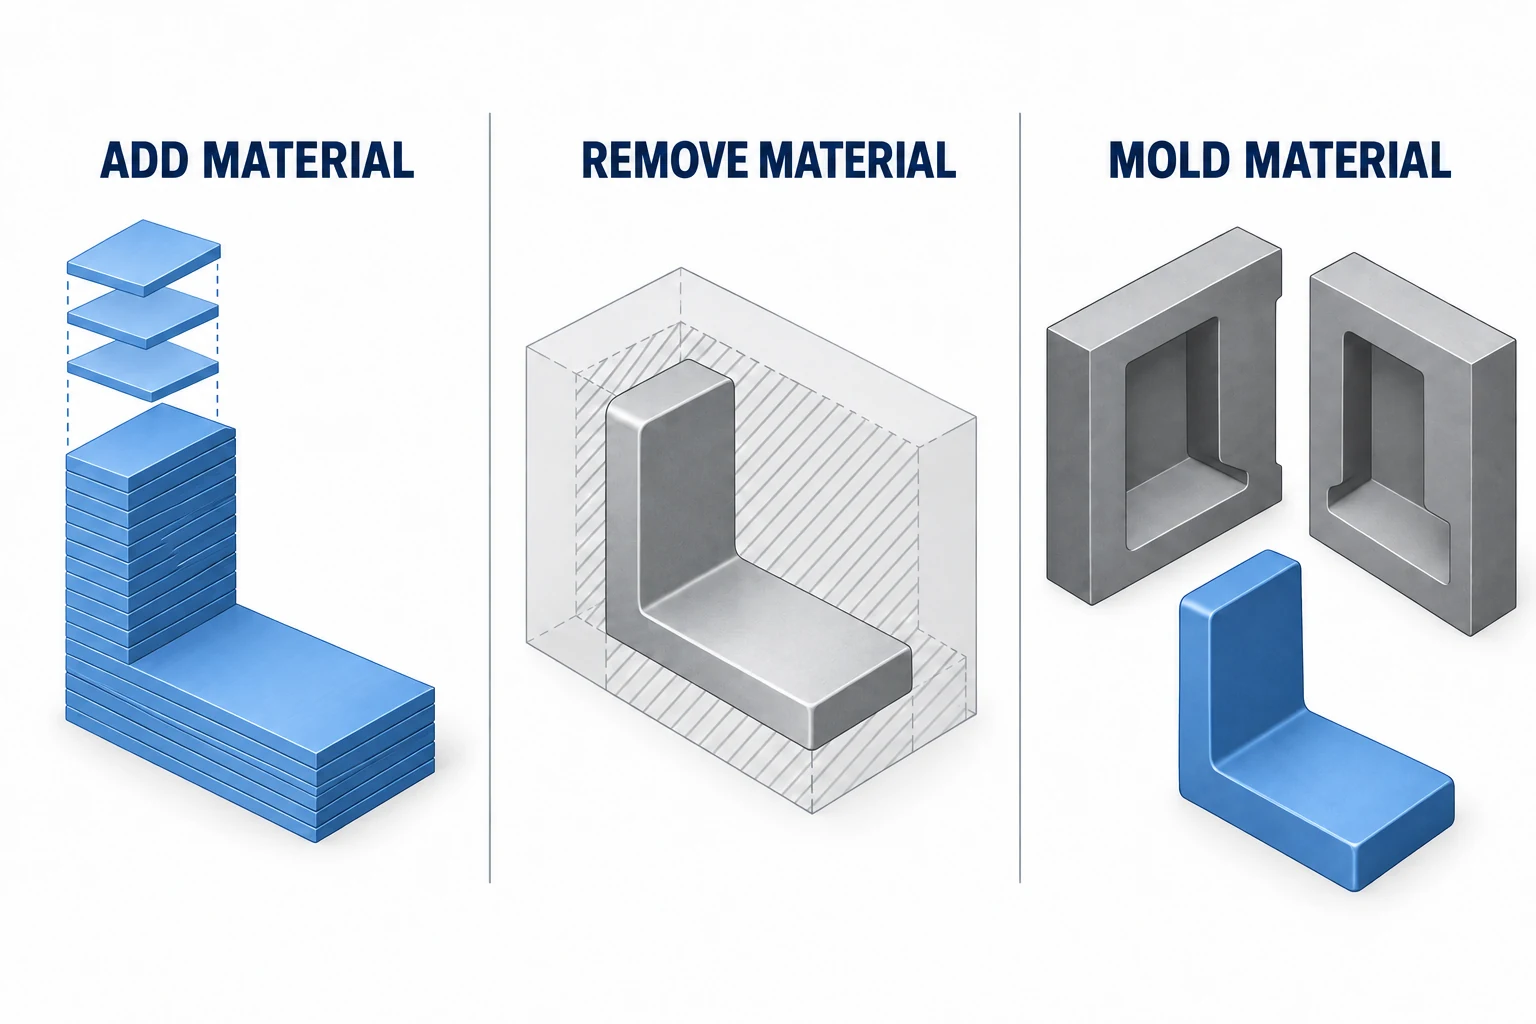
I diversi percorsi differiscono nel modo in cui formano il componente. La produzione additiva costruisce il materiale strato dopo strato; la lavorazione meccanica lo rimuove da un grezzo. I percorsi basati su attrezzature prevedono innanzitutto la creazione di uno stampo o di un modello, quindi l’utilizzo di tale attrezzatura per produrre il campione. Queste differenze influenzano geometria, materiali e lavoro necessario prima dei test. [1]
| Metodo | Applicazione iniziale consigliata | Verifica da eseguire prima di considerare affidabile il risultato |
|---|---|---|
| FDM / FFF: filamento termoplastico estruso | Modelli preliminari per imballaggio, accessibilità e assemblaggio | Direzione degli strati, contatto con i supporti e materiale effettivamente stampato |
| SLA: resina liquida polimerizzata mediante luce | Dettagli fini, aspetto estetico e specifici controlli funzionali | Proprietà della resina, rimozione dei supporti e post-polimerizzazione richiesta |
| SLS: polvere polimerica fusa mediante laser | Componenti polimerici complessi e assiemi funzionali | Grado del materiale, rimozione della polvere e interfacce finite |
| Lavorazione CNC: taglio di materiale grezzo | Metallo o plastica grezza specificati; caratteristiche di accoppiamento lavorate meccanicamente | Accessibilità degli utensili, fissaggio del pezzo, condizione del materiale e finitura finale |
| Fusione in uretano in uno stampo in silicone | Più copie ottenute da un modello master | Qualità del modello master e idoneità della resina per la fusione al test previsto |
| Attrezzature prototipali per stampaggio a iniezione | Campioni stampati nella termoplastica selezionata | Progettazione dello stampo, condizioni di processo e differenze rispetto allo stampo definitivo |
L’FDM è comunemente chiamato anche fusione di filamento (FFF). L’SLA utilizza una resina fotopolimerica; l’SLS utilizza la polvere non fusa circostante per supportare la costruzione. I materiali di partenza e le fasi di lavorazione non sono intercambiabili. La tabella riassume le scelte di metodo, anziché classificare ogni macchina in base all’accuratezza o alla velocità. [2]
La produzione rapida di utensili realizza l’utensile, non il componente finito direttamente. Un inserto per stampo lavorato al CNC o uno strumento formatore stampato può quindi supportare un altro processo produttivo. Il materiale dell’utensile, la temperatura e il carico applicato ne limitano comunque l’impiego. [3] Gli stampi in silicone e i campioni in uretano rappresentano un percorso distinto dall’iniezione di un termoplastico per produzione. [4]
Altri progetti potrebbero richiedere la lavorazione di lamiere, la termoformatura o la produzione additiva di metalli. Iniziare dalla famiglia produttiva in grado di riprodurre la geometria e il comportamento del materiale oggetto di studio. La CNC guida introduttiva alla lavorazione spiega in maggiore dettaglio il percorso sottrattivo.
Scegliere il metodo in funzione della domanda di verifica
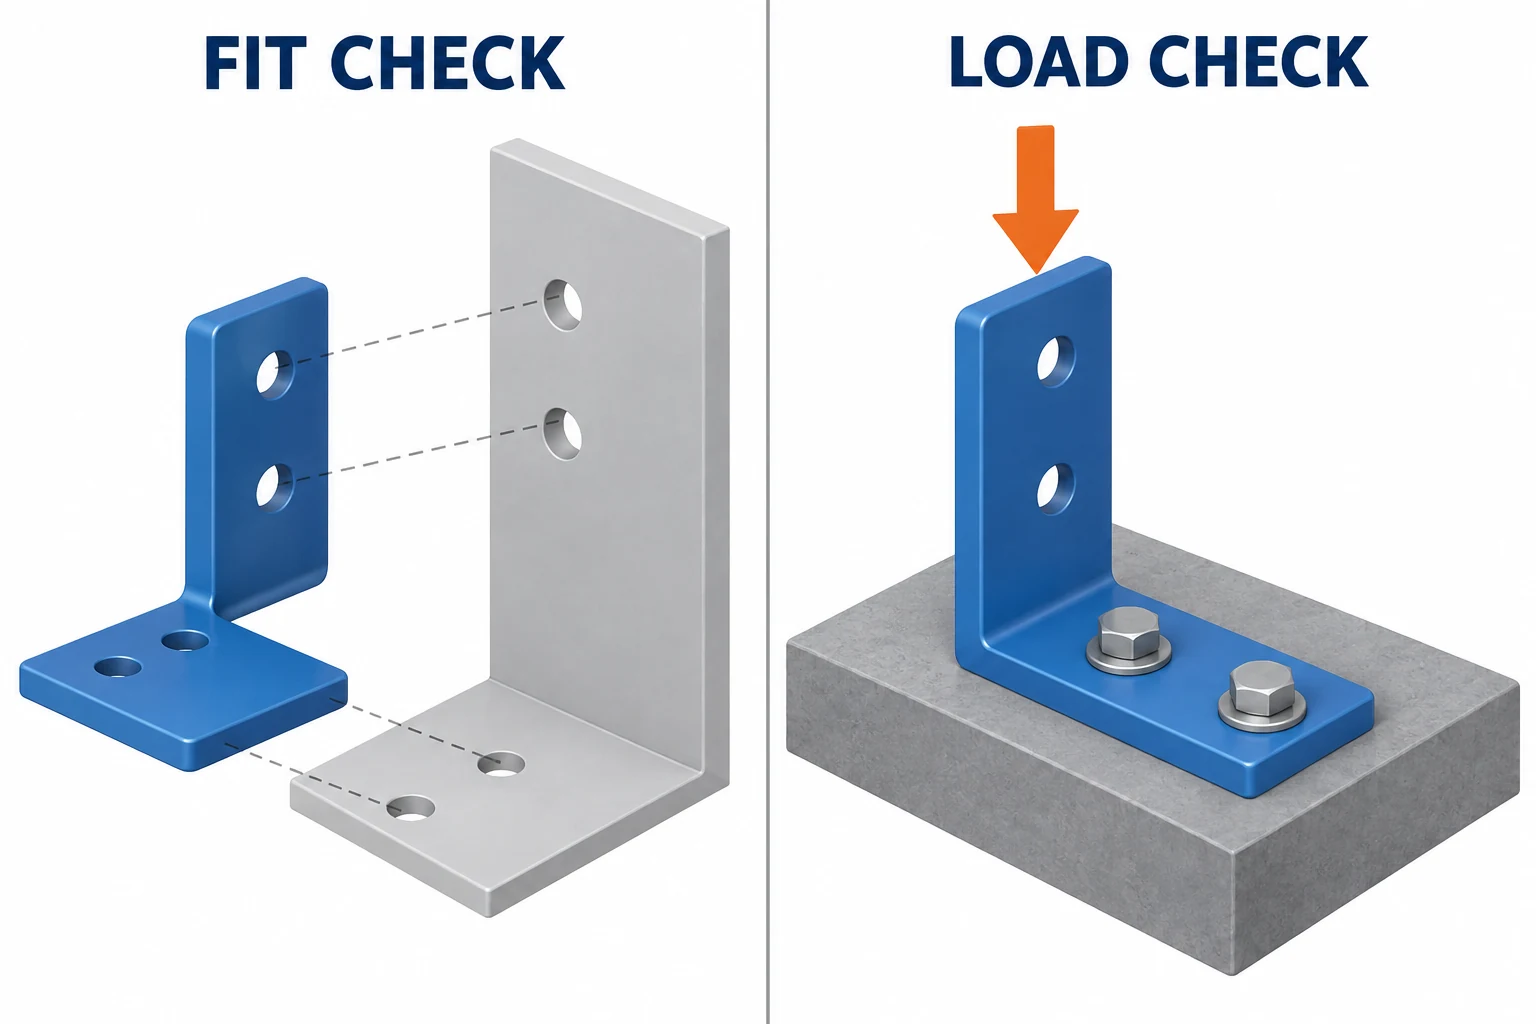
Formulare la successiva decisione come domanda prima di scegliere un processo: «Il connettore può essere installato?» è diverso da «Il supporto rimarrà sufficientemente rigido sotto carico?». La prima richiede una geometria di accesso accurata; la seconda dipende anche dal materiale, dalle condizioni di lavorazione, dal fissaggio e dal carico applicato.
Per un supporto cuscinetto, utilizzare un modello in polimero per risolvere l’accessibilità al montaggio e la sequenza di assemblaggio mentre tali caratteristiche sono ancora in fase di modifica. Passare alla lega di alluminio specificata e allo stato termico prescritto quando la successiva decisione riguarda la deformazione eccessiva del supporto sotto carico. Questo passaggio da un metodo all’altro segue un cambiamento nella domanda di verifica, non una regola secondo cui ogni prototipo debba necessariamente iniziare con la stampa o concludersi con la lavorazione meccanica.
Definire in anticipo una condizione di accettazione misurabile prima di ordinare il campione. Se il requisito di progetto prevede uno spostamento massimo di 0.10 mm nel punto di appoggio del cuscinetto sotto un carico di 100 N in una direzione specificata, il piano di prova deve indicare tale carico, il punto di misura, la configurazione di fissaggio e il limite ammissibile. Una lettura di 0.15 mm non supererebbe la verifica dello spostamento dichiarata; non consentirebbe inoltre di stabilire se la causa fosse il supporto, dei fissaggi allentati o movimenti nel dispositivo di prova. Registrare e separare tali effetti prima di modificare la geometria del componente. Una semplice verifica di aderenza non è sufficiente a determinare la rigidezza.
Mantenere un breve enunciato su ciò che deve corrispondere alla produzione e su ciò che può differire. Gli elementi rilevanti includono la geometria, la qualità del materiale, lo stato di trattamento termico, l’orientamento di costruzione, la finitura e gli elementi di fissaggio per l’assemblaggio. Includere esclusivamente quelli che influenzano la domanda oggetto di verifica. L’approfondimento sui prototipi condotto dal MIT parte analogamente dal modello richiesto, dai dati di input, dal materiale, dalle tolleranze, dalla quantità e dai tempi. [4]
Un nome familiare del materiale non è sufficiente a trasferire tutte le proprietà tra processi diversi. Il lavoro del NIST sui materiali additivi esamina come il materiale di partenza, i parametri di processo, le macchine e l’ambiente di costruzione influenzino le proprietà del materiale risultante. [5] Verificare i dati applicabili e le condizioni di prova anziché assumere che un sostituto stampato o fuso si comporti come il materiale base specificato.
Da CAD a un risultato di prova utile
- Definire la domanda e il controllo di accettazione. Specificare quale osservazione o misurazione supporterà la successiva decisione progettuale. Identificare i componenti d’accoppiamento e l’ambiente necessari per la prova.
- Preparare il progetto per il percorso selezionato. Mantenere il modello e il disegno alla stessa revisione. Risolvere l’accessibilità degli utensili per la lavorazione, l’orientamento e i supporti per la stampa, oppure i requisiti di distacco e riempimento per lo stampaggio.
- Preparare le istruzioni di produzione. La stampa utilizza uno strato di costruzione suddiviso; CNC utilizza percorsi utensile e istruzioni macchina adeguati; un processo basato su attrezzature richiede la definizione dello stampo prima che i pezzi possano essere realizzati.
- Portare il campione nelle condizioni richieste. A seconda del percorso scelto, ciò può includere la rimozione di supporti o polvere, il lavaggio e la post-polimerizzazione, la lavorazione delle superfici d’interfaccia, la sbavatura o la finitura.
- Ispezionare, verificare e registrare la decisione. Confermare innanzitutto che il campione sia idoneo alla prova pianificata. Registrare il risultato, la revisione e ogni eventuale differenza specifica del campione, quindi conservare o rivedere il progetto.
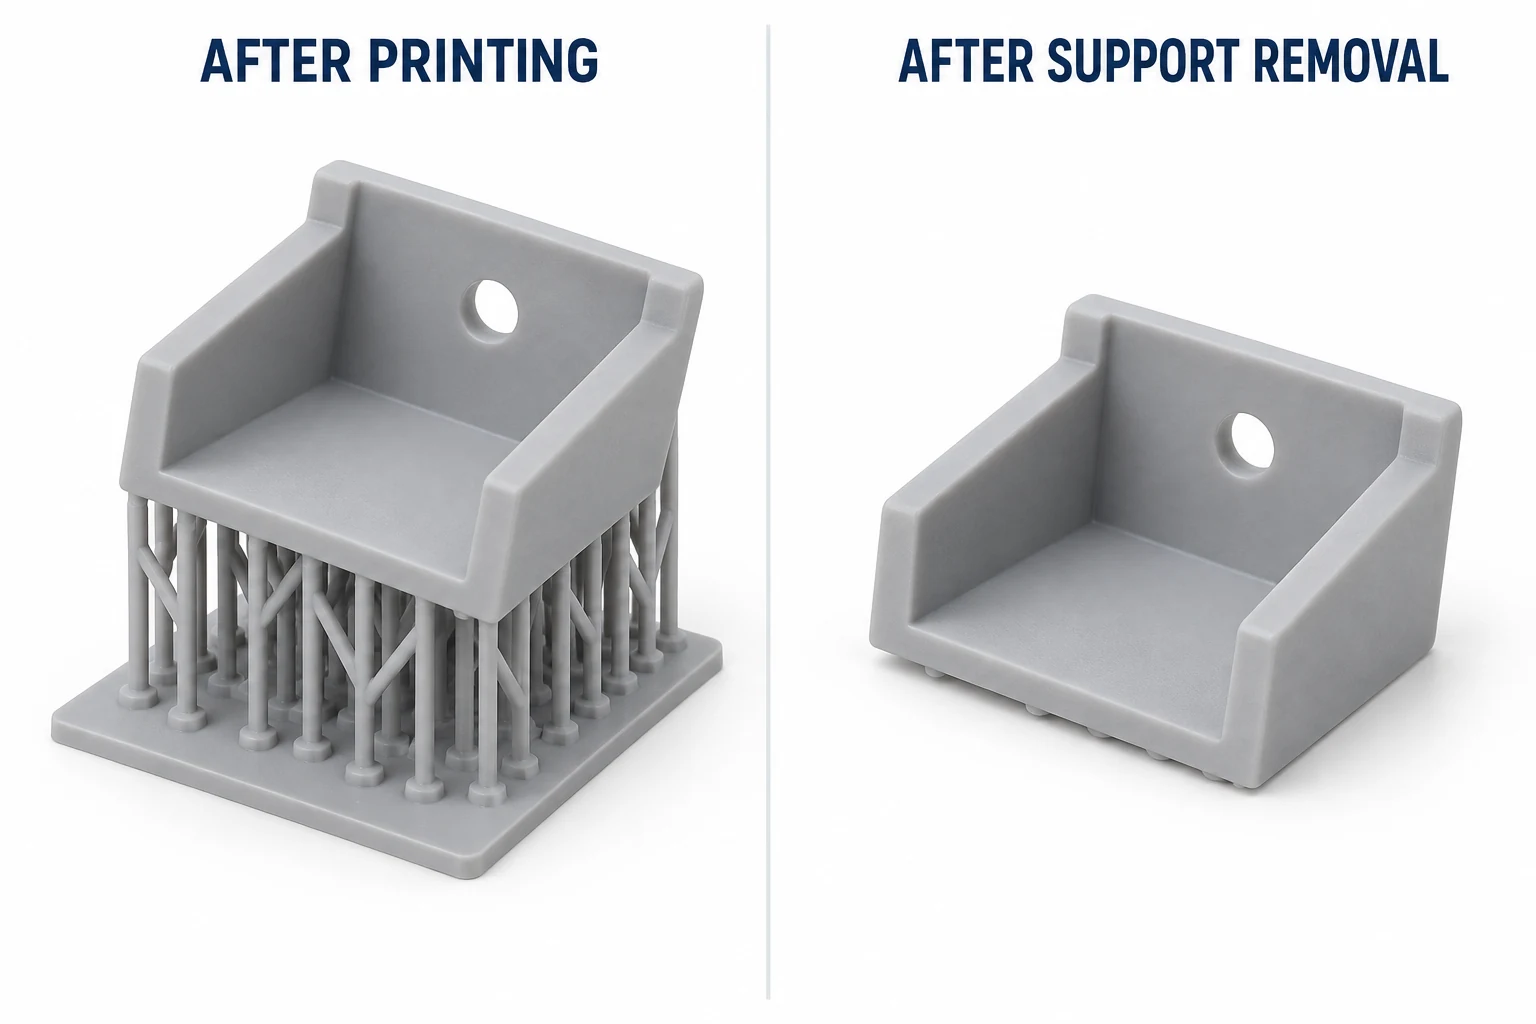
Preparazione e post-elaborazione devono essere incluse nel piano fin dall’inizio. Un campione stampato ancora sui suoi supporti non è necessariamente pronto per un controllo di assemblaggio, e la rimozione dei supporti non sostituisce alcun lavaggio o polimerizzazione richiesti per la relativa resina. Seguire le istruzioni specifiche del materiale e dell’attrezzatura. [6]
Confrontare il tempo necessario per ottenere una risposta
Il tempo di esecuzione della macchina è solo una parte del cronoprogramma. Confrontare la preparazione del disegno, i tempi di attesa in coda, la disponibilità di materiale a magazzino o di utensili, la fabbricazione, la post-elaborazione, l’ispezione e la consegna. Un processo che realizza rapidamente il pezzo può comunque rivelarsi una scelta poco opportuna se il campione richiede una pulizia approfondita prima che possa essere verificata l’interfaccia critica.
Per ogni percorso fattibile, confrontare il costo totale della quantità richiesta pronta per il collaudo. Includere la programmazione o la realizzazione degli utensili, il materiale, la finitura e l’ispezione. Tenere separato il lavoro estetico facoltativo quando l’aspetto non rientra negli obiettivi del collaudo. La guida ai costi di lavorazione spiega come i costi di allestimento e quelli ricorrenti contribuiscano a un preventivo CNC.
Valutare anche la probabile revisione successiva. Uno stampo realizzato prima che la geometria di fissaggio sia definitiva comporta un impegno diverso rispetto a un campione prodotto direttamente. Diversi campioni identici possono giustificare una preparazione che non avrebbe senso per un semplice controllo di forma, ma non esiste una quantità universale oltre la quale un metodo diventi automaticamente il più economico.
Utilizzare il risultato per pianificare la prossima realizzazione
La prototipazione rapida è utile quando ogni realizzazione riduce un’incertezza specifica. Se un campione non supera il collaudo, distinguere innanzitutto un errore di progettazione da un campione non rappresentativo. La rottura di un supporto stampato lungo una direzione di costruzione debole non invalida di per sé il progetto previsto in metallo lavorato; per tale decisione strutturale utilizzare un campione rappresentativo. Viceversa, una collisione nell’assemblaggio causata dalla geometria prevista costituisce una prova utile anche proveniente da un modello a basso costo. Modificare la caratteristica coinvolta e ripetere il controllo interessato, anziché cambiare automaticamente il metodo di produzione.
Quando il campione supera il collaudo, registrare la decisione che esso supporta e le domande ancora aperte. L’approvazione dell’accesso al fissaggio può rilasciare tale geometria per la prossima realizzazione senza approvare contestualmente la resistenza alla fatica, la resistenza al calore o la ripetibilità di lotto. Ciò evita che una dimostrazione precoce di successo si trasformi in un’approvazione di produzione priva di fondamento. [4] [5]
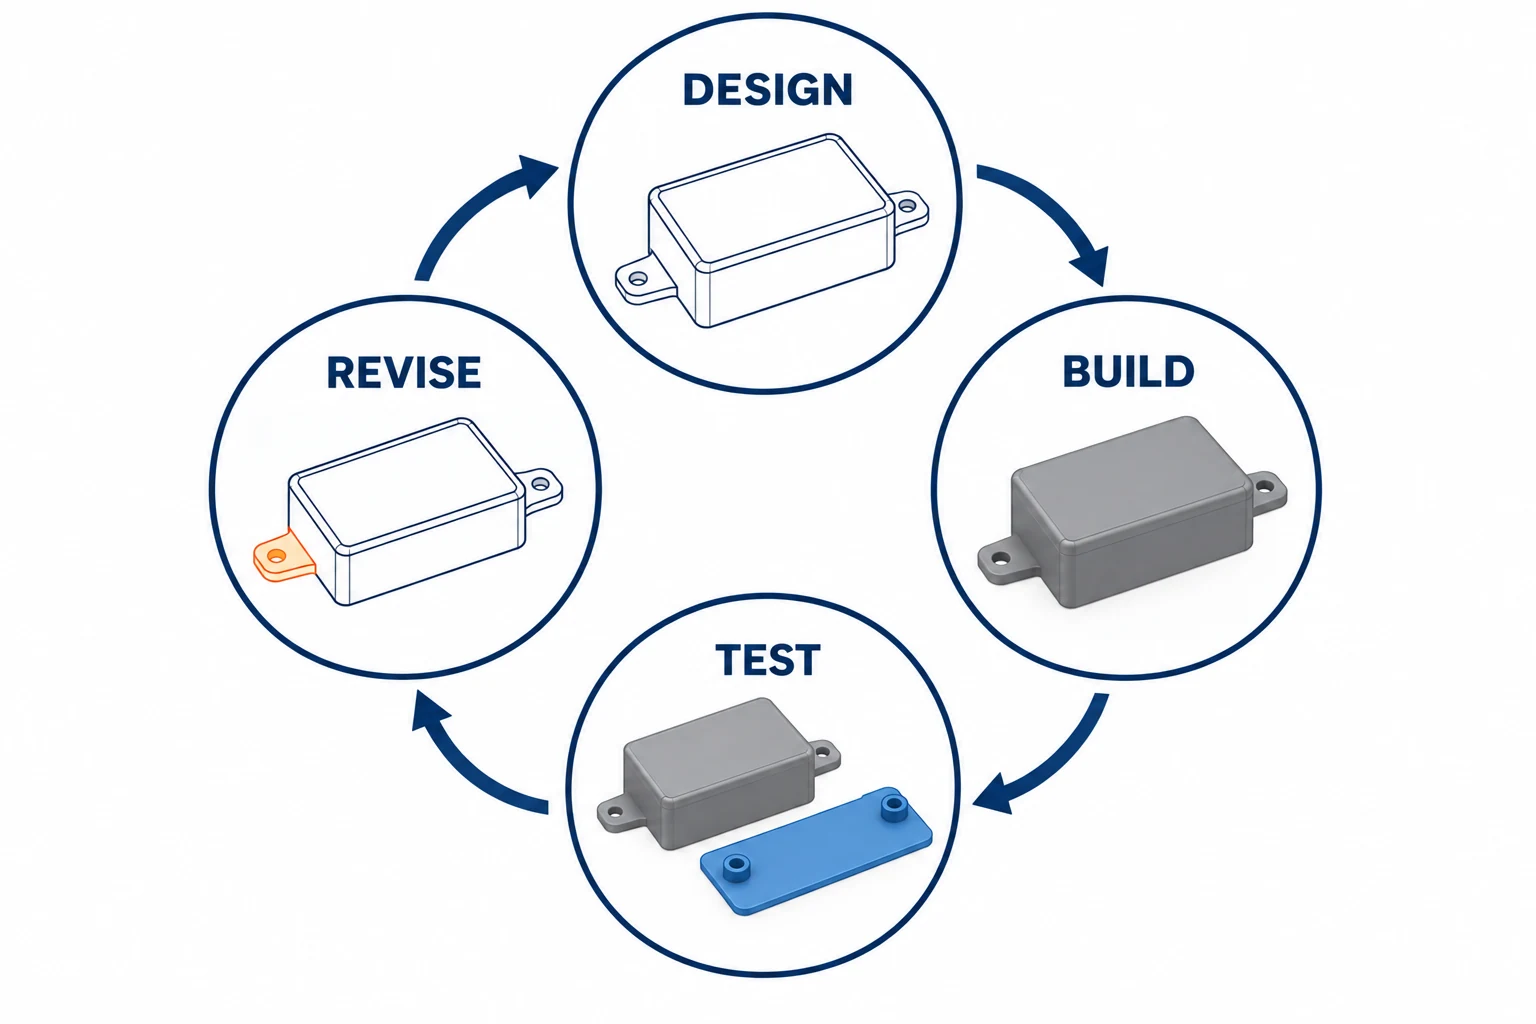
Prima della produzione, identificare ciò che il prototipo non rappresentava. Un componente in plastica fresato non rivela come lo stampo per iniezione proposto si riempie o rilascia il pezzo. Un singolo campione di successo non mostra la variabilità riscontrabile su un intero lotto. Il progetto di design e produzione del MIT collega esplicitamente le decisioni CAD con gli utensili, i componenti stampati e i risultati misurati della produzione. [7]
Per il percorso CNC, la nostra pagina dei servizi di prototipazione e produzione illustra le fasi di campionamento, produzione pilota e ordini ripetuti. Una volta che il progetto è pronto per tale transizione, la guida per il passaggio da prototipo a produzione copre la pianificazione delle prove, i registri di rilascio e le modifiche tra i lotti.
Domande sulla prototipazione rapida
La prototipazione rapida equivale alla stampa 3D?
No. La stampa 3D è una delle famiglie di metodi utilizzati per la prototipazione rapida. Un programma fisico di sviluppo può impiegare anche la lavorazione CNC, la fusione o la realizzazione di utensili prototipali quando tali percorsi risultano più adatti al materiale e al tipo di prova.
Il prototipo deve necessariamente essere realizzato nel materiale definitivo per la produzione?
Solo quando la domanda posta dipende da tale fattore. Un modello di forma o di accessibilità può utilizzare un materiale sostitutivo. Le prove di rigidezza, risposta termica, usura o esposizione chimica richiedono invece un materiale rappresentativo e condizioni di processo corrispondenti; documentare eventuali differenze prima di interpretare i risultati.
Quale metodo di prototipazione è il più veloce?
Il percorso utile più veloce è quello che fornisce un campione idoneo al test previsto nel minor tempo possibile. Confrontare l’intera sequenza — preparazione, produzione e finitura — compresa la disponibilità e la consegna, anziché considerare esclusivamente il tempo di costruzione della macchina.
Fonti
- NIST, Che cos’è la manifattura additiva?, definizione del processo.
- Formlabs, Che cos’è la prototipazione rapida? Metodi, strumenti ed esempi, descrizioni dei metodi.
- Formlabs, Prototipazione rapida di utensili, finalità dell’utensile, requisiti di lavorazione e limiti dei materiali.
- Allison Rae, Panoramica sulla prototipazione, MIT OpenCourseWare, 2006, finalità dei modelli e domande di pianificazione.
- NIST, Caratterizzazione dei materiali per la produzione additiva, relazioni tra processo e proprietà del materiale.
- Stratasys, Prototipazione rapida: metodi, vantaggi & Guida al processo, preparazione della produzione e post-elaborazione.
- MIT OpenCourseWare, Progettazione e produzione II: Progetto Yo-Yo, primavera 2025, revisione dal progetto alla produzione.



