このページについて
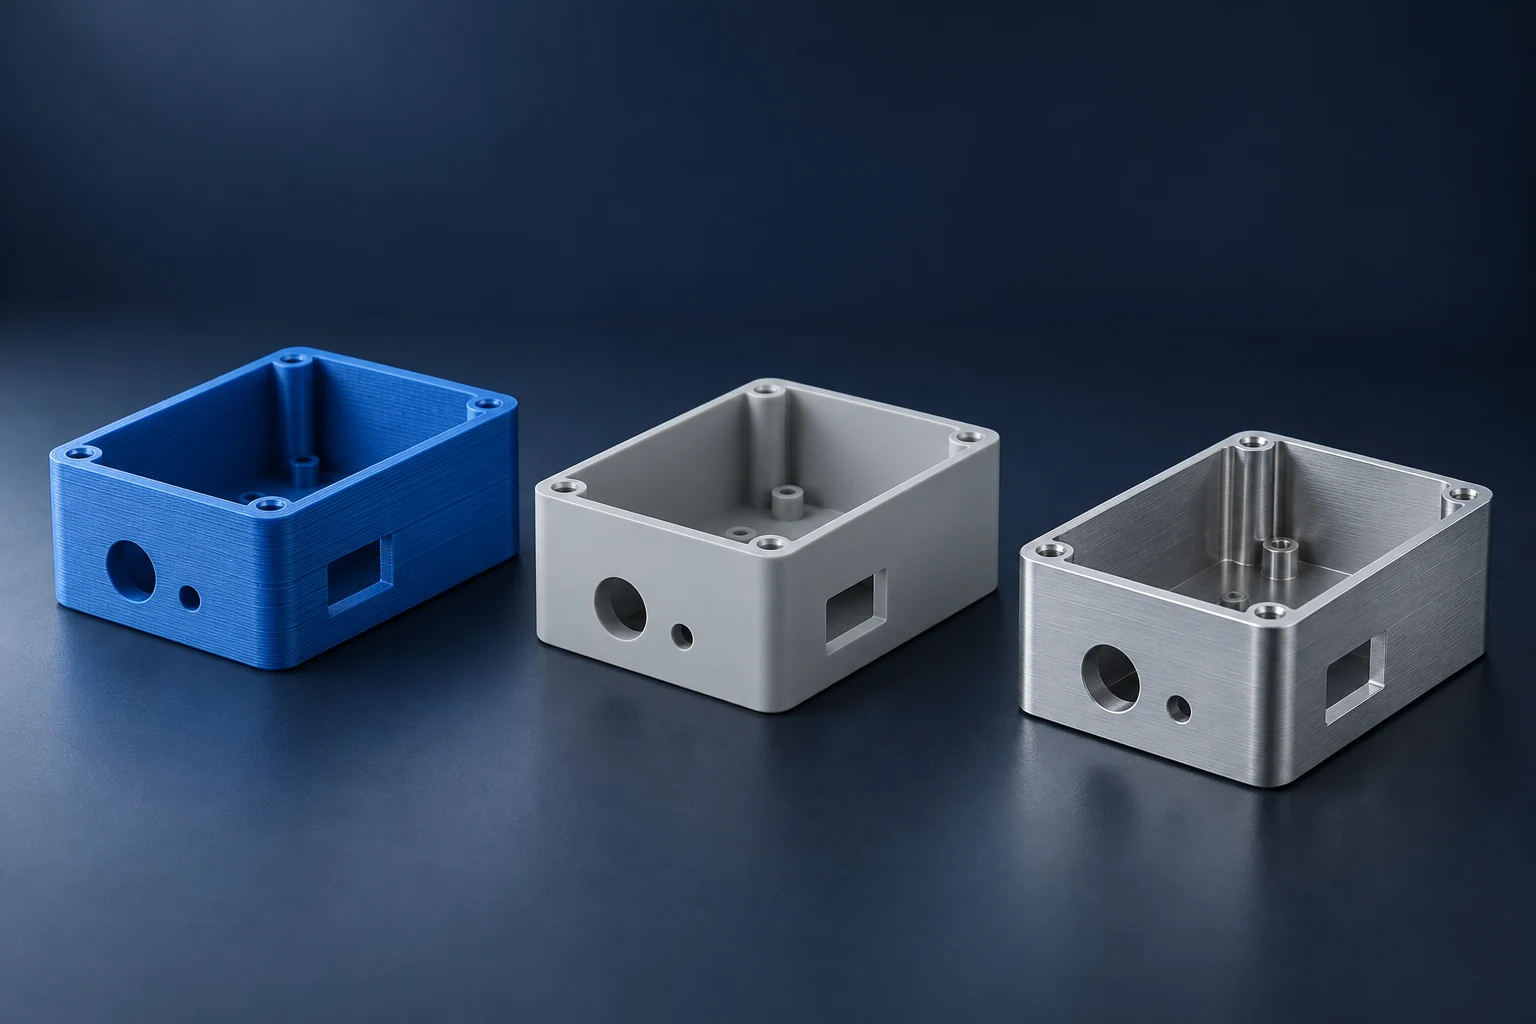
次の試料が回答すべき問いに応じて迅速試作手法を選択します。 積層造形モデルは、アクセス性および組立性の確認に役立ちます。切削加工試料は、試験に特定の鍛造材およびその状態が要求される場合に有効です。製造試験の場合は、試験に関連する生産特性を再現できる手法を選択します。
| 次の試験 | 検討すべき最初の手法 | 試験可能となるタイミング |
|---|---|---|
| 形状および外観表現 | 形状および細部のレビューには、樹脂積層造形を検討してください。 | 試料は所定の通り清掃・硬化済みです。生産外観に関する判断が目的の場合、所定の基材および仕上げ、または承認済みの代表試料を使用します。 |
| 組立性および工具のアクセス性 | 幾何形状が決定要因である場合、寸法検査済みのポリマー積層造形を検討してください。 | サポートは除去済み、主要な嵌合寸法は検証済み、かつ実際の嵌合部品および組立工具が入手可能です。 |
| 所定荷重下での剛性 | 図面に試験用の母材合金およびその状態が明記されている場合、CNC切削加工を検討してください。 | 関連する幾何形状、材料、ハードウェア、取付方法、測定計画が試験仕様と一致しています。 |
二つの造形方法を詳しく比較するには、機能試作用のCNC切削加工と3Dプリントの比較をご覧ください。
主な迅速プロトタイピング手法の違い
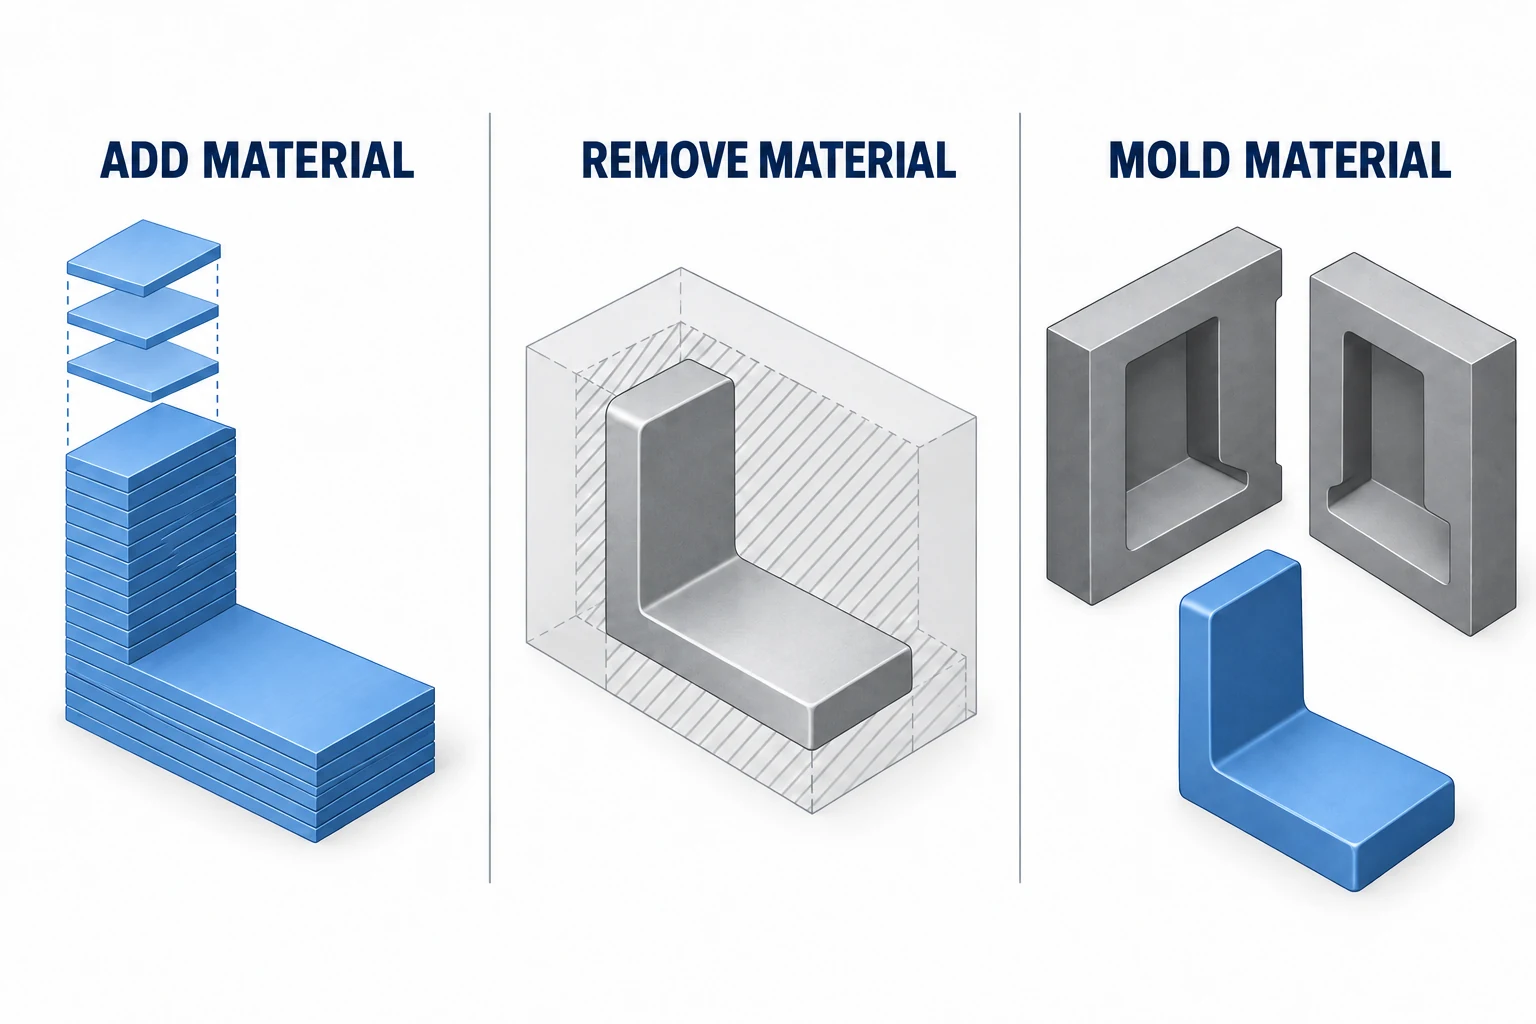
これらの手法は部品の成形方法において異なります。加法製造(Additive Manufacturing)は材料を層ごとに積層して成形しますが、切削加工はブランクから材料を除去します。金型・パターンを用いる手法では、まず金型またはパターンを作成し、それを用いて試作品を製造します。これらの違いは、部品の幾何形状、使用材料および試験前の準備作業に影響を与えます。[1]
| 加工方法 | 実用的な初期適用例 | 結果を信頼する前に確認すべき事項 |
|---|---|---|
| FDM/FFF:押出熱可塑性フィラメント | 初期パッケージング、アクセス性および組立モデル | 積層方向、サポート接触部および実際に印刷された材料 |
| SLA:光硬化性液体樹脂 | 微細形状、外観および選択された機能検査 | 樹脂の特性、サポート除去および必要な後硬化処理 |
| SLS:レーザー融着ポリマー粉末 | 複雑なポリマー部品および機能アセンブリ | 材料のグレード、粉末の除去および完成後のインターフェース |
| CNC加工:材料の切り出し | 指定された金属またはプラスチックの材料(ブロック材);機械加工による嵌合部品 | 工具のアクセス性、ワークの保持方法、材料の状態および最終仕上げ |
| シリコーン型を用いたウレタン鋳造 | マスターパターンから複数個作製 | マスターの品質および鋳造用樹脂が試験に適しているかどうか |
| 試作用射出成形金型 | 選定した熱可塑性樹脂で成形された試作サンプル | 金型設計、成形条件および量産用金型との相違点 |
FDMは、一般的にフィューズド・フィラメント・ファブリケーション(FFF)とも呼ばれる。SLAは光重合性樹脂を用い、SLSは未溶融の周囲粉末をサポート材として使用する。これらの原料および工程ステップは相互に交換できない。表は、各機械の精度や速度による順位付けではなく、手法の選択肢を要約したものである。[2]
ラピッド・トゥーリングは完成品を直接製造するのではなく、金型を製造するものである。したがって、CNC加工された金型インサートや印刷された成形工具は、他の製造プロセスを支援できる。ただし、工具材質、温度および荷重により、適用可能な範囲には依然として制限がある。[3] シリコーン金型およびウレタン試作サンプルは、量産用熱可塑性樹脂の射出成形とは別ルートである。[4]
その他の設計では、板金加工、熱成形または金属のアディティブ製造が必要となる場合もある。検討対象の機能および材料挙動を再現可能な製造方式群から始めること。詳細については、CNC加工の基礎ガイドをご参照ください。
試験の目的に応じて手法を選択すること
同一のベアリング支持部品の例に対して二回の試験を実施する。各試作サンプルは、それぞれの試験に必要な状態(組立・後処理完了など)で準備すること:
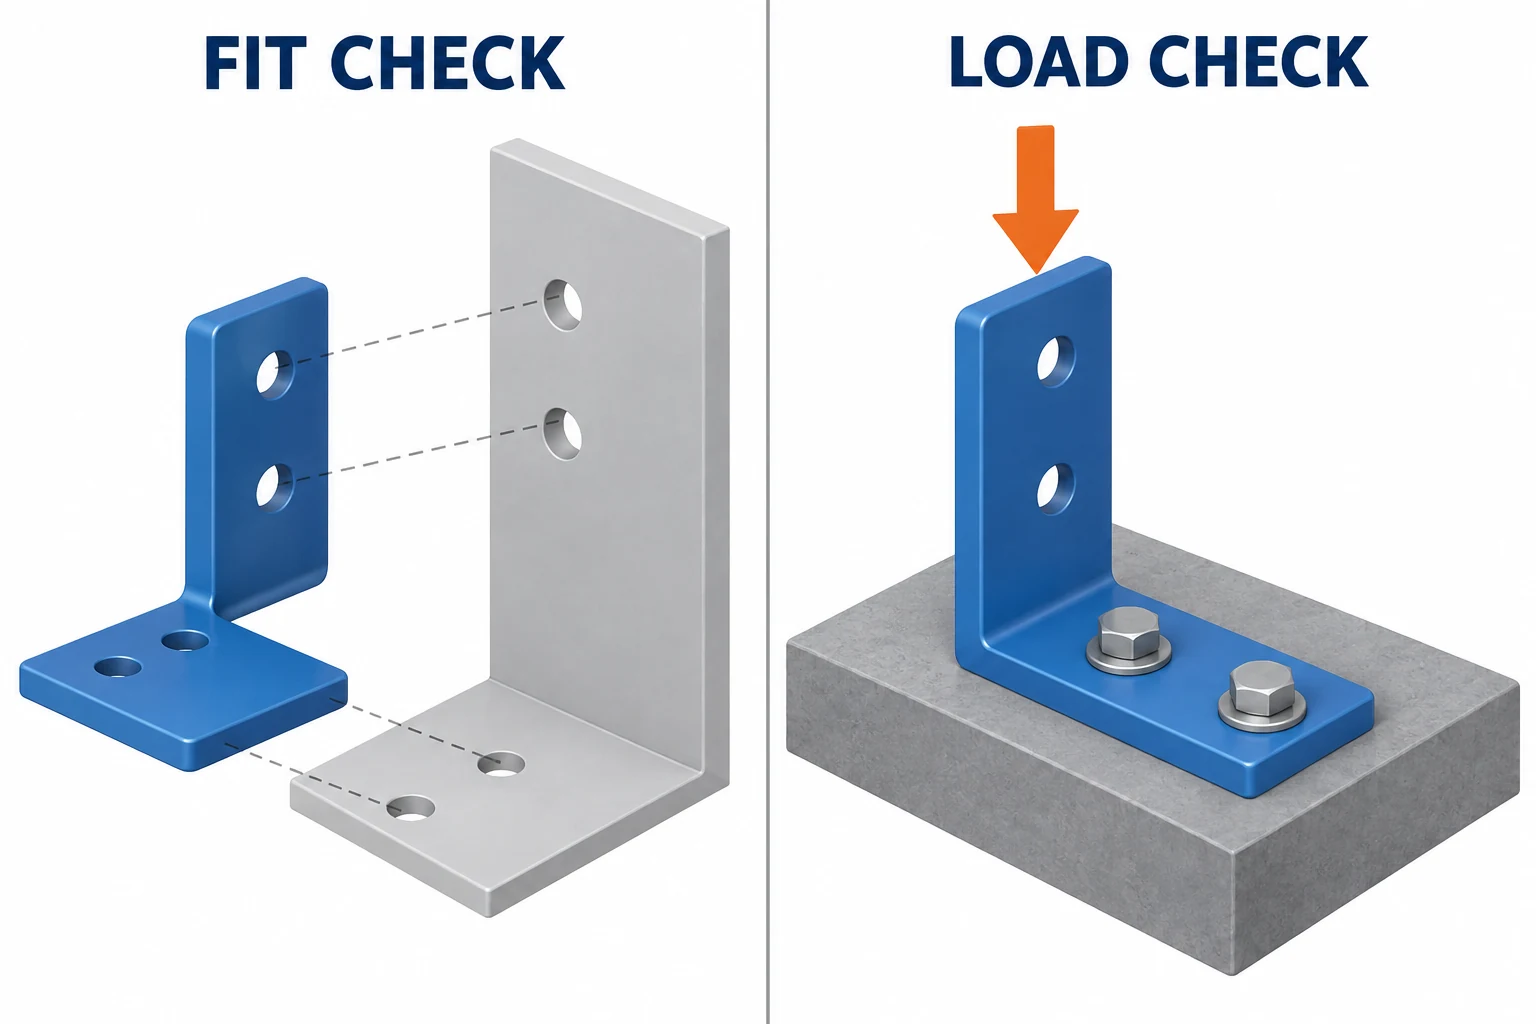
- 第1ラウンド:サポートを設置できますか?ポリマー製モデルを出力し、必要なサポート除去および任意の硬化処理を完了した後、嵌合部品の形状を確認します。実際の嵌合部品およびレンチを試してみてください。部品が正確に位置決めされるものの、レンチが側壁と干渉する場合は、当該領域を修正し、インターフェースを確定する前にアクセス性を再検証してください。
- 第2ラウンド:修正後の支持部は、その変位限界内に留まっていますか? 指定されたアルミニウム合金および状態から加工してください。必要なバリ取り、適合調整、および試験に影響を及ぼす仕上げ処理をすべて完了してください。本例では、図面に指定された方向および取付状態において、軸受座部に100 Nの荷重を加えたときの限界は0.10 mmです。測定値が0.15 mmの場合、この検査は不合格となります。ボルトまたは治具の動きを確認・記録してください。セットアップが移動した場合は、それを修正し、同一の測定点で、指定された荷重方向および取付条件の下で再検査を行ってください。その後でなければ、過剰変位を支持部の性能に起因させないでください。
量産品と一致させる必要がある項目および、異なる場合も許容される項目を簡潔に明記してください。関連する項目には、形状、材料等級、熱処理状態、造形方向、仕上げ、および組立用ハードウェアが含まれます。試験対象となる課題に影響を及ぼすもののみを記載してください。MITのプロトタイピング概要でも同様に、要求されるモデル、入力データ、材料、公差、数量および納期から出発しています。[4]
一般的な材料名だけでは、製造工程間で全特性を移行することはできません。NISTによる積層造形材料に関する研究では、原料、工程パラメータ、機械および造形環境が最終的な材料特性に与える影響を検討しています。[5] 印刷または鋳造による代替材料が、指定された素材と同様に振る舞うと想定せず、適用可能なデータおよび試験条件を確認してください。
CADから有用な試験結果へ
- 検証すべき課題および合格基準を明確に定義します。 次の設計判断を支援する観察または測定項目を明記してください。試験に必要な嵌合部品および周辺環境を特定してください。
- 選択した製造ルートに合わせて設計を準備します。 モデルおよび図面は、同一の改訂版を維持してください。切削加工の場合は工具のアクセス性を確保し、積層造形の場合は造形方向およびサポートの配置を決定し、金型成形の場合は離型および充填要件を満たしてください。
- 製造指示書を作成します。 積層造形ではスライスされた造形データを使用し、CNCでは適切な工具経路および工作機械指令を使用し、金型成形ルートでは部品製作に先立ち金型定義を完了する必要があります。
- 試験サンプルに必要な状態を完全に整えます。 製造ルートに応じて、サポートや未反応粉末の除去、洗浄および硬化、界面の機械加工、バリ取りまたは仕上げ処理が含まれる場合があります。
- 検査・試験を行い、判断結果を記録します。 まず、サンプルが予定通りの試験に適していることを確認してください。結果、改訂番号、およびサンプル特有の相違点を記録した上で、設計を維持または修正してください。
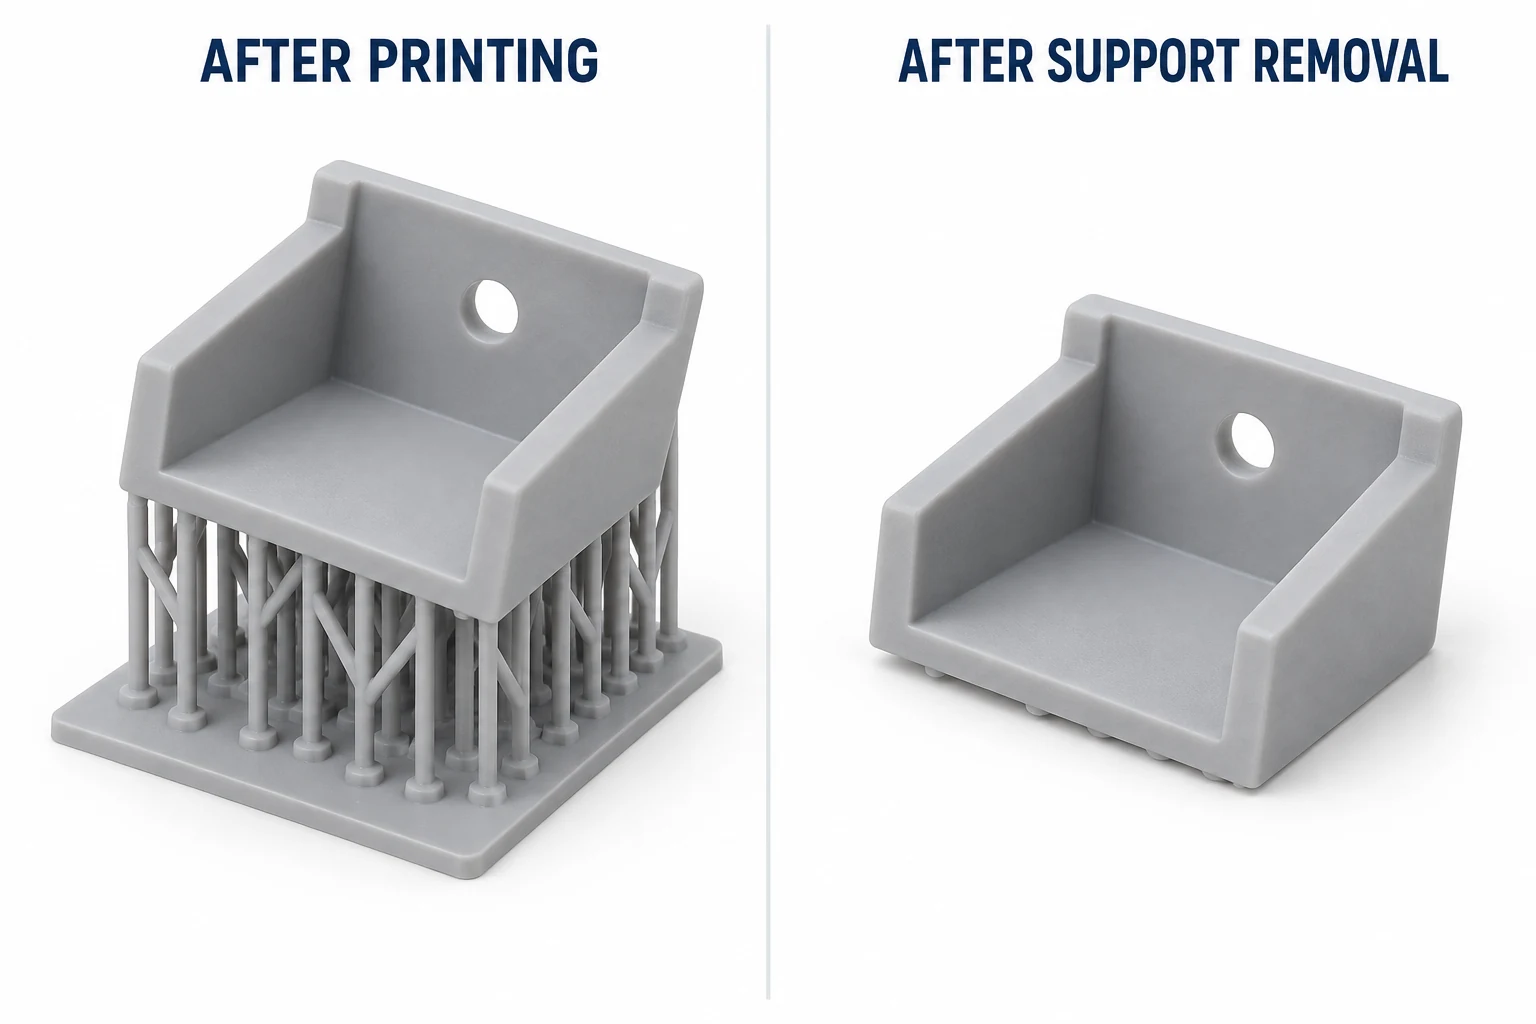
準備および後処理は、計画段階からあらかじめ含めておく必要があります。サポート上に残ったままの積層造形サンプルは、必ずしも組立チェックに適しているわけではなく、サポートの除去は樹脂の洗浄および硬化といった他の必須手順を代替しません。関連する材料および装置の取扱説明書に従ってください。[6]
試験準備完了サンプルの納期およびコスト
機械加工時間はスケジュールの一部にすぎません。設計準備、待ち時間、在庫または工具の入手可能性、加工、後処理、検査および納品を比較してください。造形速度が速いプロセスであっても、重要な嵌合部を検査可能にするために広範な清掃作業が必要な場合、不適切な選択となる可能性があります。
実現可能な各工程ルートについて、試験用に準備された数量全体のコストを比較してください。プログラミングまたは治具、材料、仕上げ、検査を含めてください。外観が試験要件でない場合は、任意の外装仕上げ作業は別途管理してください。機械加工コストガイドでは、段取り作業と継続的な加工作業がCNC見積もりにどのように反映されるかを説明しています。
また、次回の設計変更も見据えて検討してください。取付幾何形状が確定する前に製作した金型は、直接製造した試作サンプルとは異なるコミットメントを伴います。同一形状の複数個のサンプルを製作する場合、単一の形状確認のみでは費用対効果が低いと判断される準備作業も正当化される可能性がありますが、ある数量を超えると必ずしもある方法が最も安価になるという普遍的な閾値は存在しません。
その結果をもとに、次回の製作計画を立ててください。
迅速試作(ラピッドプロトタイピング)は、各製作で特定の不確実性を低減する場合に有効です。サンプルが失敗した場合、まず設計失敗と代表的でないサンプルによる失敗とを区別してください。積層方向が弱いことに起因して印刷されたサポートが破断したとしても、それだけでは意図した切削金属設計を否定しません。そのような構造的判断には代表的な試験片を用いてください。逆に、意図した幾何形状によって引き起こされた組立干渉は、低コストモデルから得られたものであっても有用な証拠です。関係する機能を修正し、影響を受ける検証を再実施してください。製造方法を自動的に変更する必要はありません。
サンプルが試験に合格した場合、そのサンプルが支持する判断事項および依然として未解決の質問を記録してください。取付アクセスの承認は、疲労寿命、耐熱性、ロット間再現性の承認を伴わずとも、次回の製作に向けた当該幾何形状の解放を可能にします。これにより、早期の成功事例が、裏付けのない量産承認へと誤って転化することを防ぎます。[4] [5]
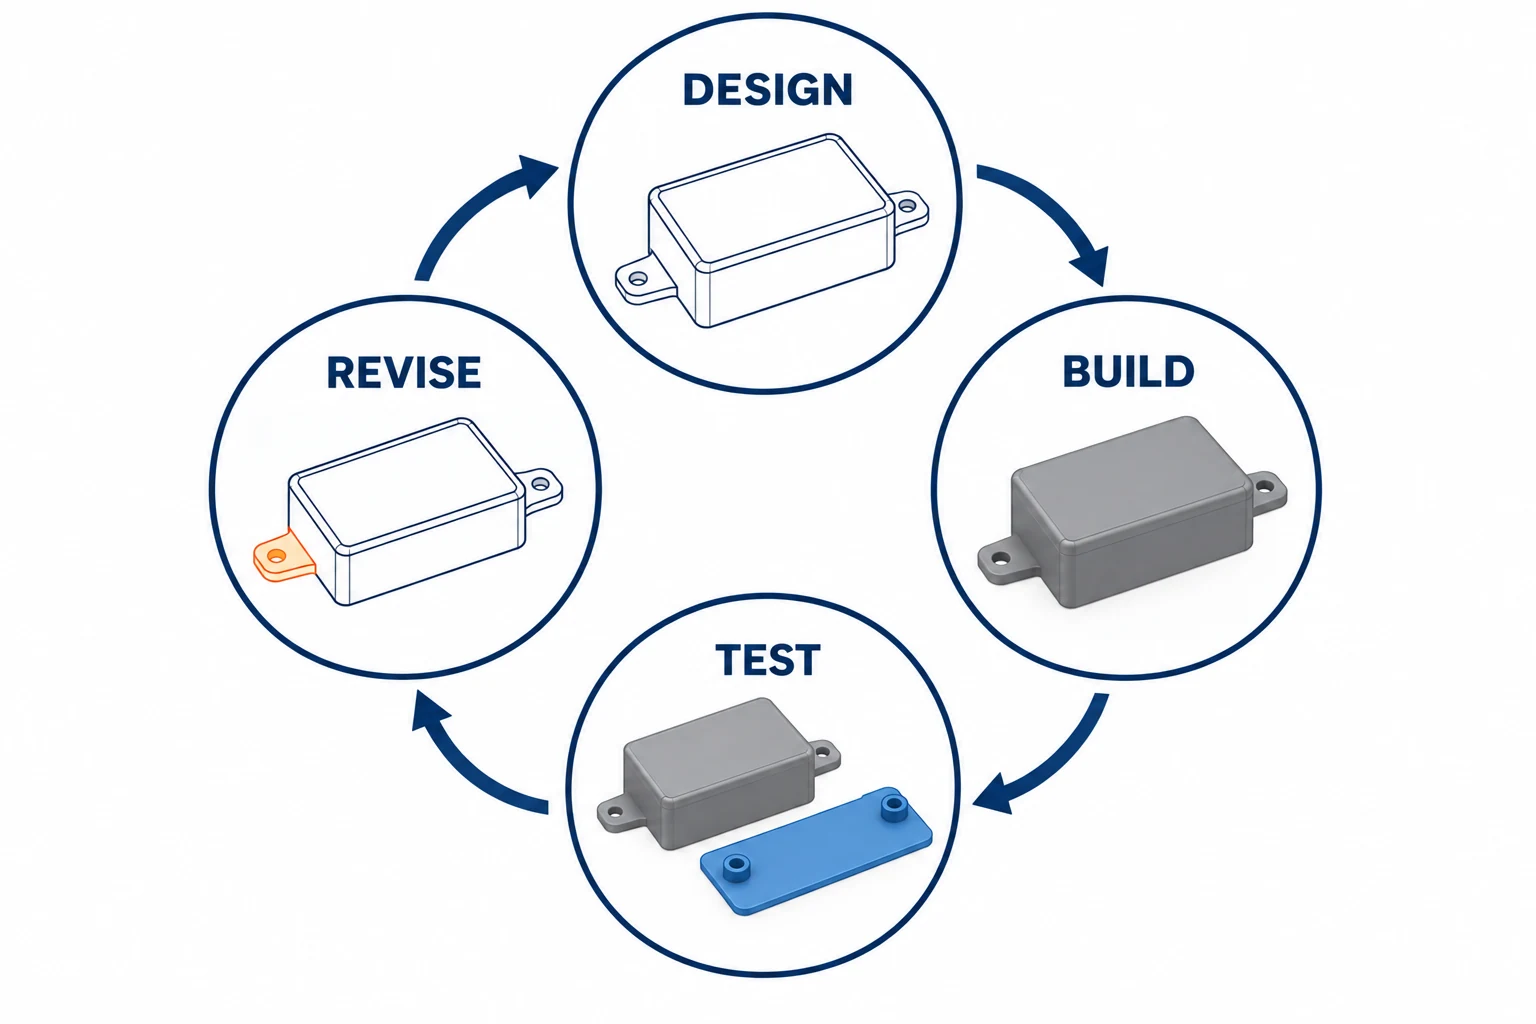
量産開始前には、試作品が表現しなかった要素を明確に特定してください。切削加工によるプラスチック部品では、提案中の射出成形金型の充填性や離型性は明らかになりません。単一のサンプルが試験に合格したとしても、ロット全体におけるばらつきは確認できません。MITの設計・製造連携プロジェクトでは、CAD上の設計決定が金型、成形部品、実測された量産結果と明示的に結びつけられています。[7]
CNC工程を選択する場合、当社の試作・量産サービスページにて、試作、パイロット生産、量産注文の各ステージが明記されています。設計がこの移行に備え完了した時点で、試作から量産への実践ガイドが、試験計画、リリース記録、ロット間の変更点について解説しています。
迅速試作(ラピッドプロトタイピング)に関するご質問
迅速試作(ラピッドプロトタイピング)は3Dプリントと同じですか?
いいえ。3Dプリントは、迅速試作に用いられる手法の一つのファミリーにすぎません。物理的な開発プログラムでは、材料や試験目的に応じて、CNC切削加工、鋳造、あるいは試作用金型など他の手法を併用することも可能です。
試作品には最終量産用の材料が必要ですか?
その問いが材料に依存する場合にのみ必要です。形状や取付アクセスの確認用モデルでは代替材料を用いても構いません。剛性、熱応答、摩耗、化学薬品への耐性などの試験では、代表的な材料および加工条件を用いる必要があります。結果の解釈に先立ち、使用した材料や条件の相違点を文書化してください。
どの試作手法が最も速いですか?
最も実用的な最速のルートは、計画された試験に適合する試作サンプルを最も早期に納品できるルートである。単一機械の造形時間のみではなく、準備・製造・仕上げの全工程(材料の入手可能性および納期を含む)を比較すること。
技術資料
- NIST、加法製造とは何か?、プロセス定義。
- Formlabs、ラピッドプロトタイピングとは?手法、ツール、事例——手法の解説。
- Formlabs、ラピッド・トゥーリング、工具の用途、加工要件および材料制限。
- Allison Rae、試作の概要、MIT OpenCourseWare、2006年、モデルの目的および企画上の検討項目。
- NIST、加法製造材料の特性評価、プロセスと材料特性との関係。
- Stratasys、迅速試作:手法、メリットおよび工程ガイド、製造準備および後処理。
- MIT OpenCourseWare、設計と製造II:ヨーヨー・プロジェクト、2025年春学期、設計から製造へのレビュー。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


