このページについて
6061は、機械加工されたアルミニウム製ハウジングまたは汎用ブラケットの実用的な出発点です。7075は、検証済みの強度要件が明確に存在し、かつ部品の耐食性保護および接合方法が適合する場合に選択してください。 過度のたわみが問題である場合、6061から7075への材質変更よりも、断面形状の変更の方が効果的である可能性があります。両者の弾性剛性は、降伏強度ほどには差がありません。
6082は、必要な在庫材が容易に入手可能な場合に特に適した別の構造用選択肢です。図面または構造設計でその特性が要求される場合に限り、2024を比較対象に含める必要があります。実用的な選択とは、指定された製品形態(形状)における合金および熱処理状態(テンパー)であり——単なる合金番号だけではありません。および熱処理状態(テンパー)——指定された製品形態(形状)におけるものであり、単なる合金番号だけではありません。
どのアルミニウム合金が該当部品に適していますか?
機械加工ブラケットについては、以下のチェック項目を満たす場合、まず所定の製品形態における6061から始めます。6082、7075、または2024についても、同一の図面および条件で評価してください。
- 荷重: 設計要件を、供給形態および方向に対応する適用最小特性値と比較してください。ブラケットの断面形状および縦弾性係数を用いて、たわみは別途検証してください。
- 使用環境: 合金または熱処理状態(テンパー)を変更する前に、使用環境および接合方法を明確に指定してください。
- 仕上げ: 実際の合金および供給形態(ストック)に対して、承認済み表面処理およびそれによる寸法適合性・外観への影響を確認してください。
- 完成品コスト: 機械加工、仕上げ、および指定された試験を含む、所定数量の合格品についての見積りを提示してください。
| 合金および候補となる熱処理状態(テンパー) | 短リストにおける位置づけ | 解決すべき主な判断事項 |
|---|---|---|
| 6061-T6 / T651 | ハウジング、カバー、および汎用ブラケット | 断面が荷重およびたわみ限界を満たしていますか? |
| 6082-T6/製品固有の応力除去熱処理状態(テンパー) | 適切な板材、棒材、または押出材を用いた構造部品 | 製品仕様および入手可能なサイズは適していますか? |
| 7075-T651またはT7351板材 | コンパクトで高荷重がかかる機械加工ブラケット | 強度と応力腐食割れ抵抗性の比較;通常の溶接要件はなし |
| 2024-T351 板 | 構造用フィッティングで、2024合金の採用が正当化される場合 | 疲労/設計データ、腐食保護および材料方向 |
電子機器を収容する筐体では、蓋の平面度、取付けインターフェース、表面外観が最大引張強度よりも重要となる場合があります。高負荷を支えるコンパクトなブラケットでは、7075合金の追加強度が必要となる場合があります。いずれの選択肢も、ファスナーの圧縮耐力、ねじの噛み合い長さ、および周囲の断面検討を不要とするものではありません。以下の合金データはこの短縮リストを裏付けるものであり、部品設計が最終的な受入判断を決定します。当社のアルミニウムCNC加工ページでは、これらの材料選択に伴う製造範囲について説明しています。
強度を、付随する熱処理状態(テンパー)およびデータの根拠とともに比較してください。
以下は、典型的な値カイザー・アルミニウム社の「Sheet Coil & Plate」技術データシートからのものです。これらは合金種および熱処理状態の影響を示すものであり、すべての板厚および材料方向における最低受入基準値や設計許容値ではありません。[1] [2] [3]
| 出典における合金および熱処理状態(テンパー) | 代表的降伏強度(MPa) | 代表的引張強度(MPa) | 20°Cにおける公称密度(g/cm³) |
|---|---|---|---|
| 6061-T6 / T651 | 276 | 310 | 2.70 |
| 2024-T4 / T351 | 324 | 469 | 2.77 |
| 7075-T651 | 503 | 572 | 2.80 |
| 7075-T7351 | 434 | 503 | 2.80 |
6082合金については別途のデータ根拠が必要です。 ハイドロ社の北米向け押出材仕様書には、6082-T6/T6511合金について、記載された板厚範囲0.200–0.750インチ(5–20 mm)において、最小降伏強度260 MPaおよび最小引張強度310 MPaが記載されています。これらは押出材の最小値であり、代表的板材の値ではありません。260 MPaを上記の6061合金の代表的値と直接比較しても、どちらの供給製品がより強度が高いかを判定することはできません。[4]
本表はスクリーニング目的でのみ使用してください。最終的な選定または代替材の採用に際しては、承認済み仕様、在庫形態(ストックフォーム)、板厚、材料方向、使用温度条件に適用される最小特性値を比較してください。提案在庫に対応するロット証明書を請求してください。リリース済み図面に指定された合金を変更する場合は、事前に設計承認を得てください。ハイドロ社の押出材データは、その明記された押出条件にのみ適用してください。
より高い強度は、比例的にたわみが小さくなることを意味しません。
降伏強度は永久変形に関係し、ヤング率は弾性域での剛性を表します。両材の代表的な降伏強度には大きな差がありますが、Kaiserの参考値では、6061と7075のヤング率はいずれも約 70 GPa です。そのため、7075製のブラケットは、寸法が同じなら、降伏強度がはるかに高いという理由だけで剛性がほぼ二倍になるわけではありません。 [1] [2]
ブラケットが弾性的な範囲内で過度に変位する場合、断面深さ、リブ、支持されていないスパン、および継手の柔軟性を検討してください。所定の荷重に達する前に永久変形(塑性変形)が生じる場合、合金の強度がより直接的に関係してきます。軽量化のための再設計で7075合金を薄肉化した場合、強度目標は満たしても剛性が過度に低下する可能性があります。重量削減を目的とした再設計後には、強度および剛性の両方を再計算してください。
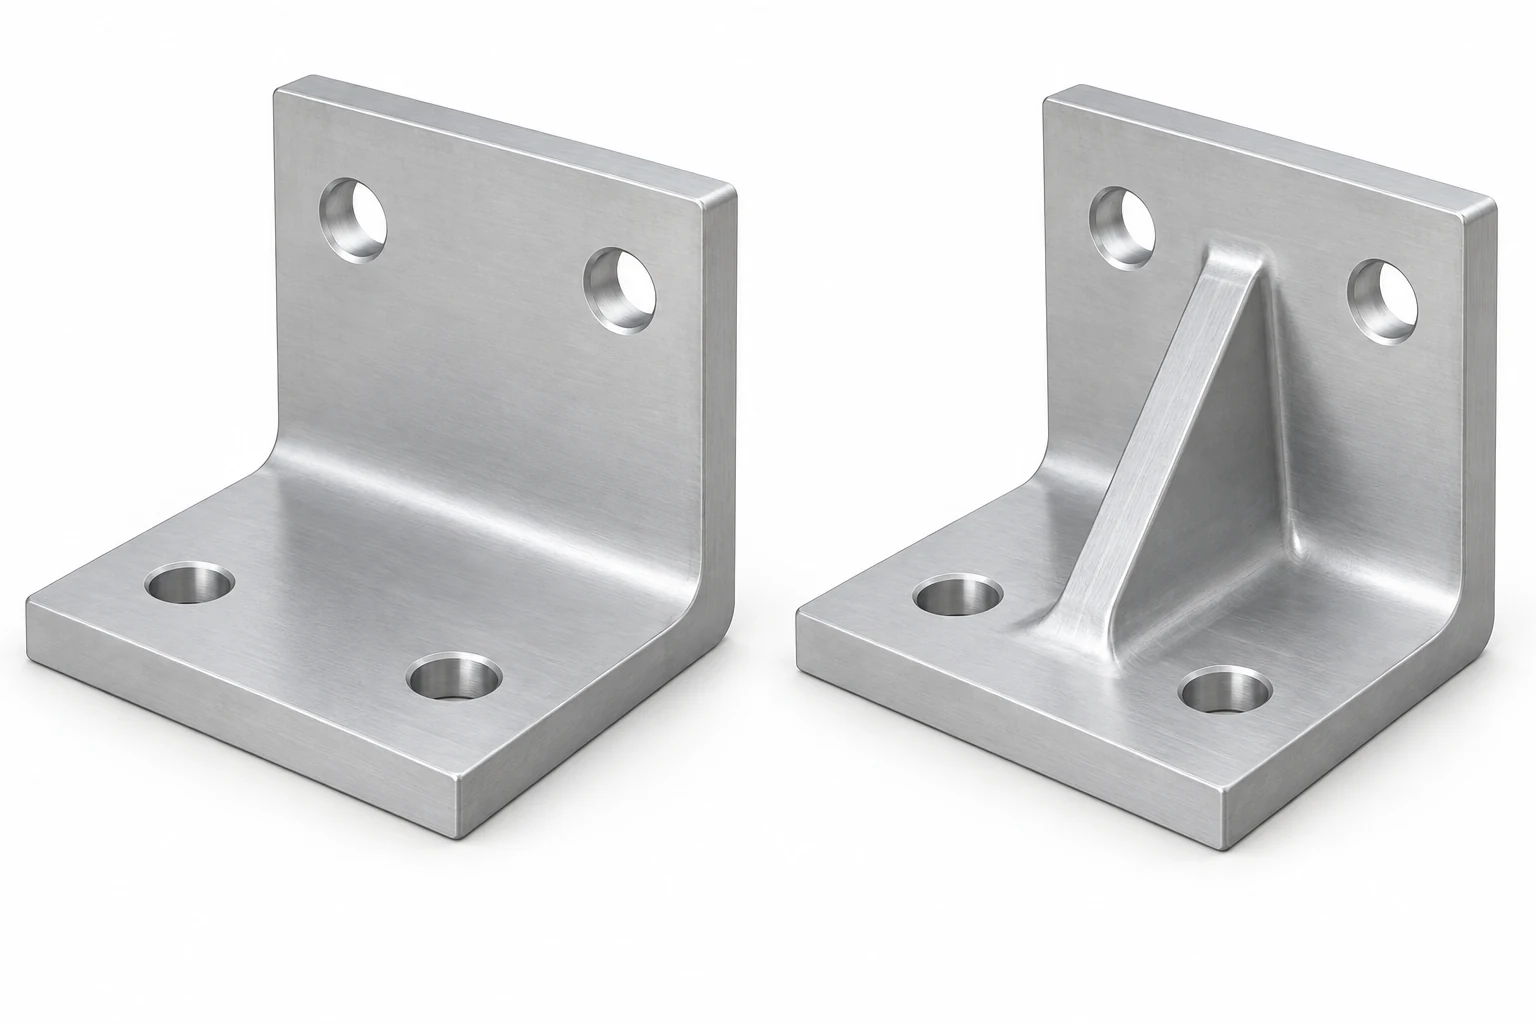
7075はまたわずかに密度が高くなります。上記の公称密度を用いると、仕上げ済み金属100 cm³の重量は、6061では約270 g、7075では約280 g(コーティングおよびハードウェアを除く)となります。7075による重量軽減効果は、許容可能な幾何形状変更から得られる必要があります。
繰り返し荷重はさらに別の課題を生じさせます。静的強度表では疲労寿命を決定できません。2024または7075製構造部品については、関連する疲労データ、応力集中、表面状態、荷重サイクルおよび材料方向を評価してください。「航空機用アルミニウム」という表現は、疲労寿命の仕様ではありません。
薄肉ハウジングの場合、素材の供給状態および加工順序が重要です。
深いポケットのあるハウジングを加工すると、元の素材の多くを除去します。除去に伴って残留応力が再分布することがあり、薄い壁や底面は切削荷重やクランプ荷重で変位することがあります。合金のグレードを上げるだけでは、どちらの仕組みも抑えられません。オークリッジ国立研究所の報告は、板材に元からある応力が加工時の変形に及ぼす影響を示しています。同研究所の7050-T7451の結果から、ここで扱う四種類の合金の反りを数値で予測することはできません。 [5]
T6は、固溶熱処理後に人工時効処理を施すことを意味します。応力除去処理済み製品の状態は、「T6アルミニウム」という表現には含まれない追加情報を含みます。例えば、T651プレートおよびT6511押出材は、加工用途において関連性のある選択肢です。購入する製品に対応する適切な完全記号を明示してください。応力除去処理は歪みの原因の一つを低減しますが、完成したポケットが平面性を維持することを保証するものではありません。[4] [6]
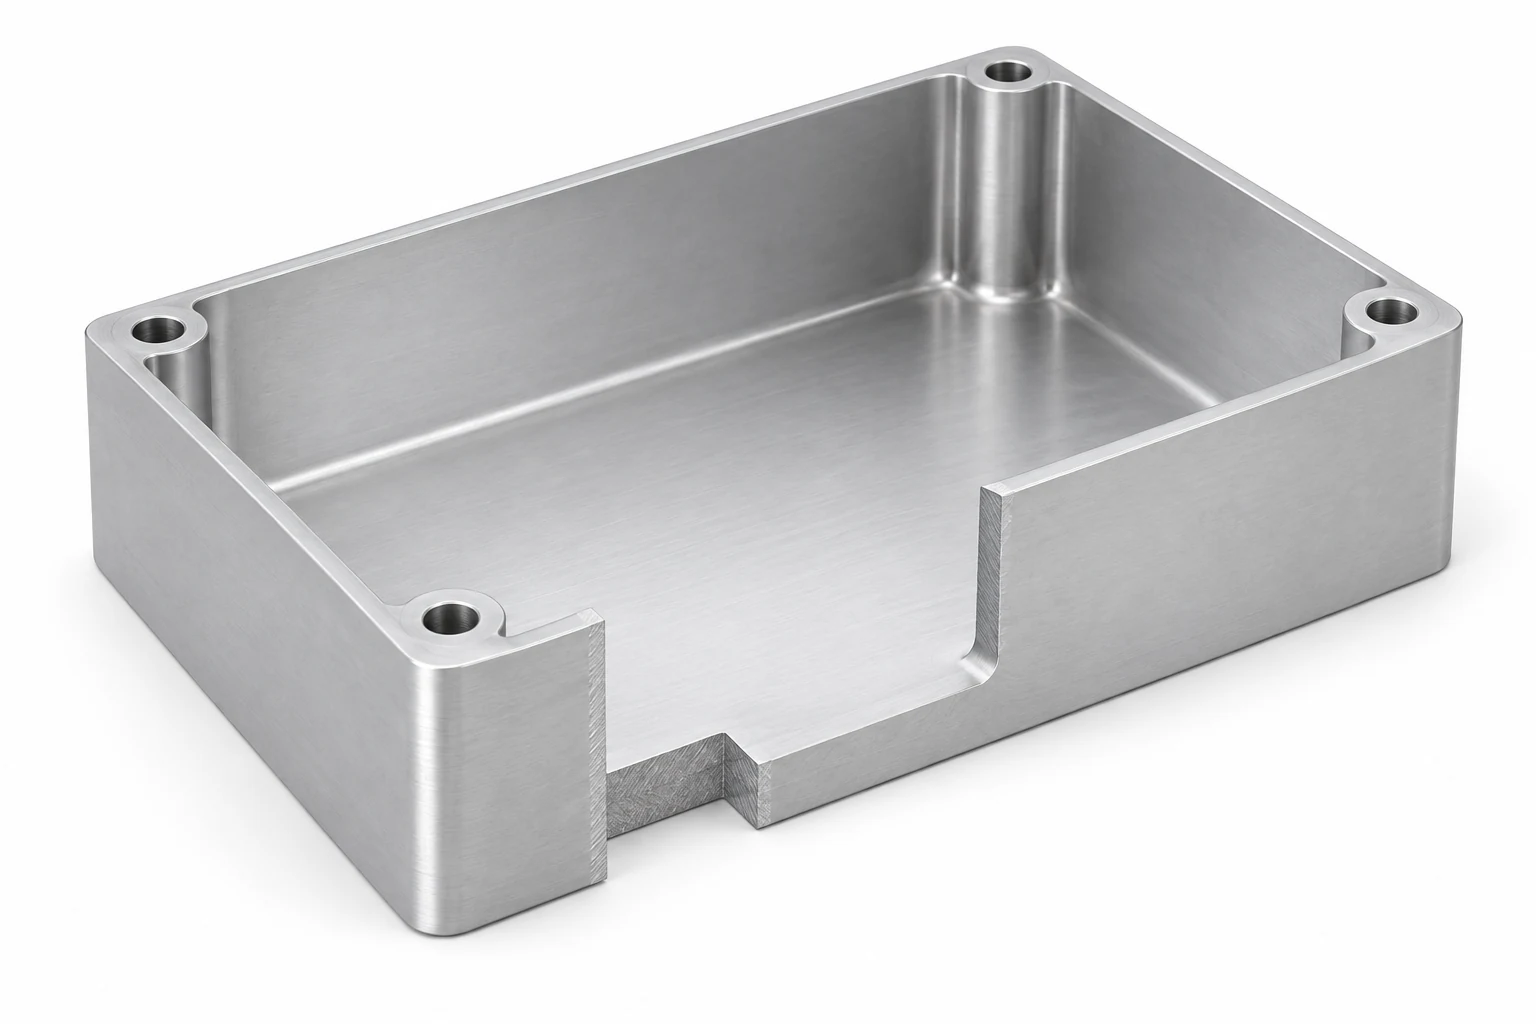
部品の支持方法、クランプの作用位置、荒加工と仕上げ加工の分離方法、および最終的な平面度要求が治具から外れた状態で適用されるか、あるいは定義された組立状態で適用されるかを検討してください。実用的な角丸および工具アクセス性を確保するための十分な幾何学的余裕を確保してください。これらの判断は、切削性の微小な差異が重要となる以前に、加工結果を決定づけることがあります。
6082は依然として有用な切削加工候補ですが、一部の加工工程ではチップの折れが困難になる場合があります。Hydro社は、この合金に対するチップ制御技術を具体的に論じています。優れた切削性とは、深穴が自動的に排屑されることを保証するものではありません。[4]
腐食、陽極酸化処理および溶接を考慮して選択肢を絞り込んでください。
腐食および表面外観
6061は、耐食性および陽極酸化処理への応答性という点で有用なバランスを提供します。6082も陽極酸化処理および構造用途に対応可能です。2024は、耐食性保護および外観に対してより注意深い検討を要します。単に強度が高いという理由だけで、装飾用ハウジングにこれを選択するのは不適切です。[1] [3] [4]
7075では、熱処理状態(テンパー)が重要です。Kaiser社は、T7351の方がT651よりも応力腐食抵抗性に優れていると記載していますが、典型的な強度は低くなります。応力腐食割れは、感受性のある材料、引張応力、および腐食性環境の三要素が同時に存在することで発生します。一般の腐食評価では、このリスクを解消できません。実際の暴露条件および応力が作用する材料方向を考慮してください。[2]
陽極酸化処理は、仕上げ後の幾何形状にも影響を与えます。加工前に、被膜仕様、嵌合穴、ねじ部、対向面およびマスキング領域を明確に定義してください。これらのインターフェースは、仕上げ仕様を部品の寸法および検査要求事項に結びつけます。マスキングされた表面であっても、適切な保護戦略が必要です。外観が見える部品については、意図する合金および仕上げを用いた外観サンプルについて合意を得てください。NASAが公表している陽極酸化処理に関するガイドラインには、寸法および合金に依存する外観への影響が説明されています。[7]
溶接組立品
機械加工部品を溶接によって組立品に融合させる必要がある場合、2024や7075と比較して、6061または6082の方が一般的に実用的な出発点となります。溶接熱により、熱処理済みアルミニウムの局所的な強度が低下するため、溶接部では未溶接状態のT6値をそのまま使用することはできません。継手および溶接手順については、それぞれ個別に評価が必要です。[4] [8]
一体成形の機械加工ブラケットは溶接継手を回避しますが、これは設計ルートの変更です。材料の仕上サイズ、切削除去量、およびコストが変化する可能性があります。「実材から加工」と「加工後に溶接」は、同等の見積もりとして扱わないでください。
許容可能な完成品部品のコストを比較してください。
汎用部品比較は6061から開始し、特定された要求を満たす代替材料の価格を算出してください。6061と7075の間のコスト差には信頼できる固定百分率は存在しません。入手可能な在庫サイズ、除去される材料量、ワークホルディング、数量、仕上げ、検査のすべてが結果に影響を与えます。地域で入手可能な6082のブランクは、適合性が劣る6061のサイズよりも経済的である場合があります。この代替案は設計レビューで確認してください。
直接的な材料比較では、同一の図面改訂版、数量、最終寸法、および検査要件を維持してください。再設計された軽量部品の価格は別途算出してください。CNCコストおよびサプライヤー選定ガイドでは、この完全な範囲を比較する方法について説明しています。
有用な材料指定は、合金種、完全な熱処理状態(テンパー)、製品仕様、および必要な記録を明記する必要があります。図面ではその後、機能的公差、仕上げ、マスキング、および仕上げ後の受入基準を定義します。代替材料が許容される場合は、「アルミニウムまたは同等品」という曖昧な記載ではなく、承認済みの代替材料とその適用条件を明示してください。
アルミニウム合金選定に関するFAQ
あらゆるCNC加工ブラケットにおいて、7075は6061より優れているのでしょうか?
No. 7075は、強度がコンパクトなブラケットの設計を制限する場合に有用ですが、弾性変形(たわみ)によってブラケットの性能が制限される場合は、むしろ形状の変更の方が効果的である可能性があります。代替使用を行う前に、指定された熱処理状態(テンパー)、荷重条件、腐食環境への暴露、および接合要件を比較してください。
6082を図面変更なしで6061の代わりに使用できますか?
リリース済み仕様書がすでにその置換を許容している場合にのみ可能です。それ以外の場合、設計責任者が合金種、テンパー、製品形態、および要求される特性を承認する必要があります。類似用途による材料相当性の確立はできません。
2024は、6061または7075の代わりに採用する合理的な選択となるのはどのような場合ですか?
2024は、構造設計または既存の材料仕様書により正当化される場合に採用が適切です。これには関連する疲労特性および方向依存特性データが含まれます。腐食防止および仕上げ要件も併せて明記してください。通常の筐体に対しては、デフォルトの性能向上材料として採用すべきではありません。
T651アルミニウムは、機械加工 Housing の平面度を保証しますか?
いいえ。応力除去済みの材料であっても、除去される材料量、壁の幾何形状、および支持状態に応じた適切な機械加工計画が必要です。最終平面度の測定が自由状態で行うのか、あるいは所定の組立拘束条件下で行うのかを明確に定義してください。
異なるアルミニウム合金は陽極酸化処理後に外観が一致しますか?
そのように想定しないでください。合金組成、表面前処理、および陽極酸化プロセスが外観に影響を与えます。可視面については、合意済みサンプルまたは受入基準を用いて評価し、機能面における仕上げ要件は別途定義してください。
技術資料
- カイザー・アルミニウム社、シート/コイル/プレート用合金6061—技術データ、改訂版 05/06、pp. 1–2:代表的な強度、縦弾性係数、公称密度および比較特性。
- カイザー・アルミニウム社、シート/コイル/プレート用合金7075—技術資料、改訂版 05/06、pp. 1–2:T651/T7351の特性および耐食性評価。
- カイザー・アルミニウム社、シート/コイル/プレート用合金2024—技術資料、改訂版 05/06、pp. 1–2:T4/T351の代表的特性および仕上げ制限。
- Hydro、Alloy 6082、改訂版 2019/02(2019年3月)、pp. 1–2:押出成形の最小寸法、熱処理状態の定義、機械加工、溶接およびアルマイト処理。
- オークリッジ国立研究所、アルミニウム板材の初期残留応力が機械加工部品の歪みに及ぼす影響、2024年、刊行物の抄録。研究対象材料:7050-T7451。
- カイザー・アルミニウム社、カイザーセレクト一般機械加工用プレート:T651プレート製品および残留応力と機械加工による歪みとの関係。
- NASA/JSC、アルミニウム合金のアノダイズ処理に関する工程仕様書PRC-5006 Rev. D、2020年6月、第3.0–3.1節。設計原則の参照資料として引用されるが、適用される工程および改訂版は図面および契約書によって定められる。
- TWI、材料の溶接性—アルミニウム合金、ジョブ・ナレッジ21:熱処理可能な合金、溶融溶接の制限および熱影響部の強度。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


