このページについて
細長軸はチャック近傍では所定の直径を満たすものの、切削が進むにつれて先端側で過大径となることがあります。切削力によって被削材が工具から押し出され、除去される材料量が変化します。また、工具と被削材が互いに相対的に振動する場合、表面にチャタリング痕が生じることがあります。
細長軸の機械加工の出発点は、切削位置における支持されていない長さ、軸の曲げ剛性、および切削荷重の方向と大きさです。支持位置の設定は、部品全体の長さ/直径比よりもしばしば重要です。
補正値を調整する前に、三つの観察結果を分けます。チャックから先端に向かう寸法の傾向は、支持のない長さや芯合わせに起因する場合があります。同一断面で周方向に測った直径が異なる場合は、形状と基準を別に確認します。周期的な痕があれば、振動と工具、支持方法を点検します。静的なたわみの計算例を径補正として流用せず、観察した傾向に応じて確認項目を選びます。
切削力が直径誤差を引き起こす仕組み
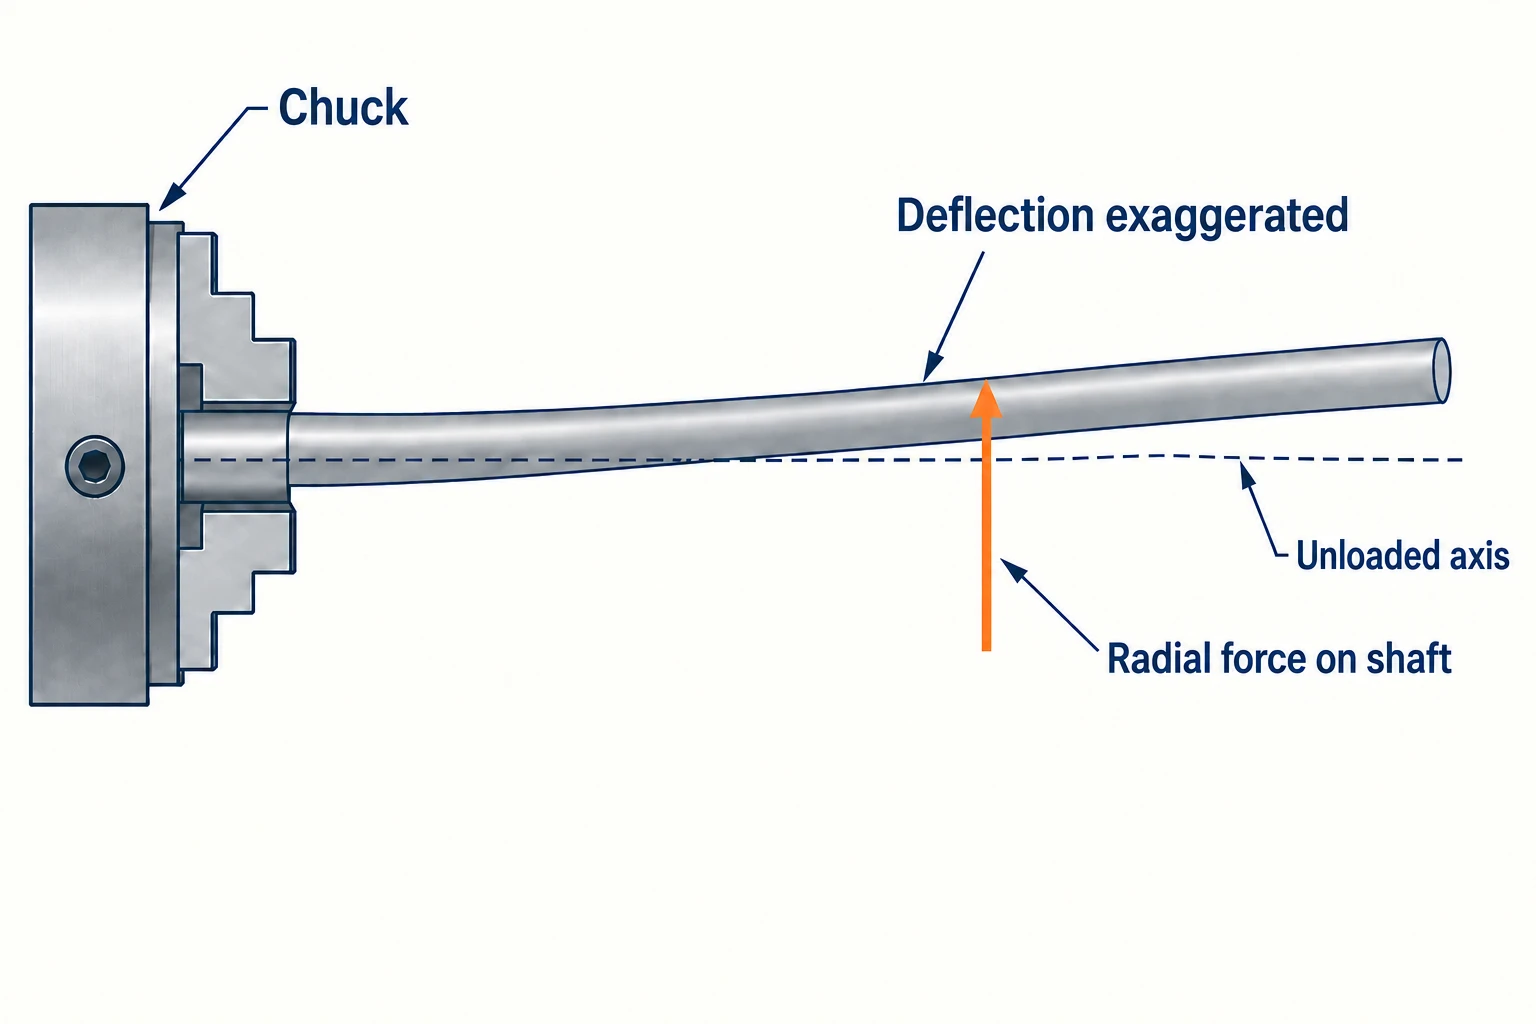
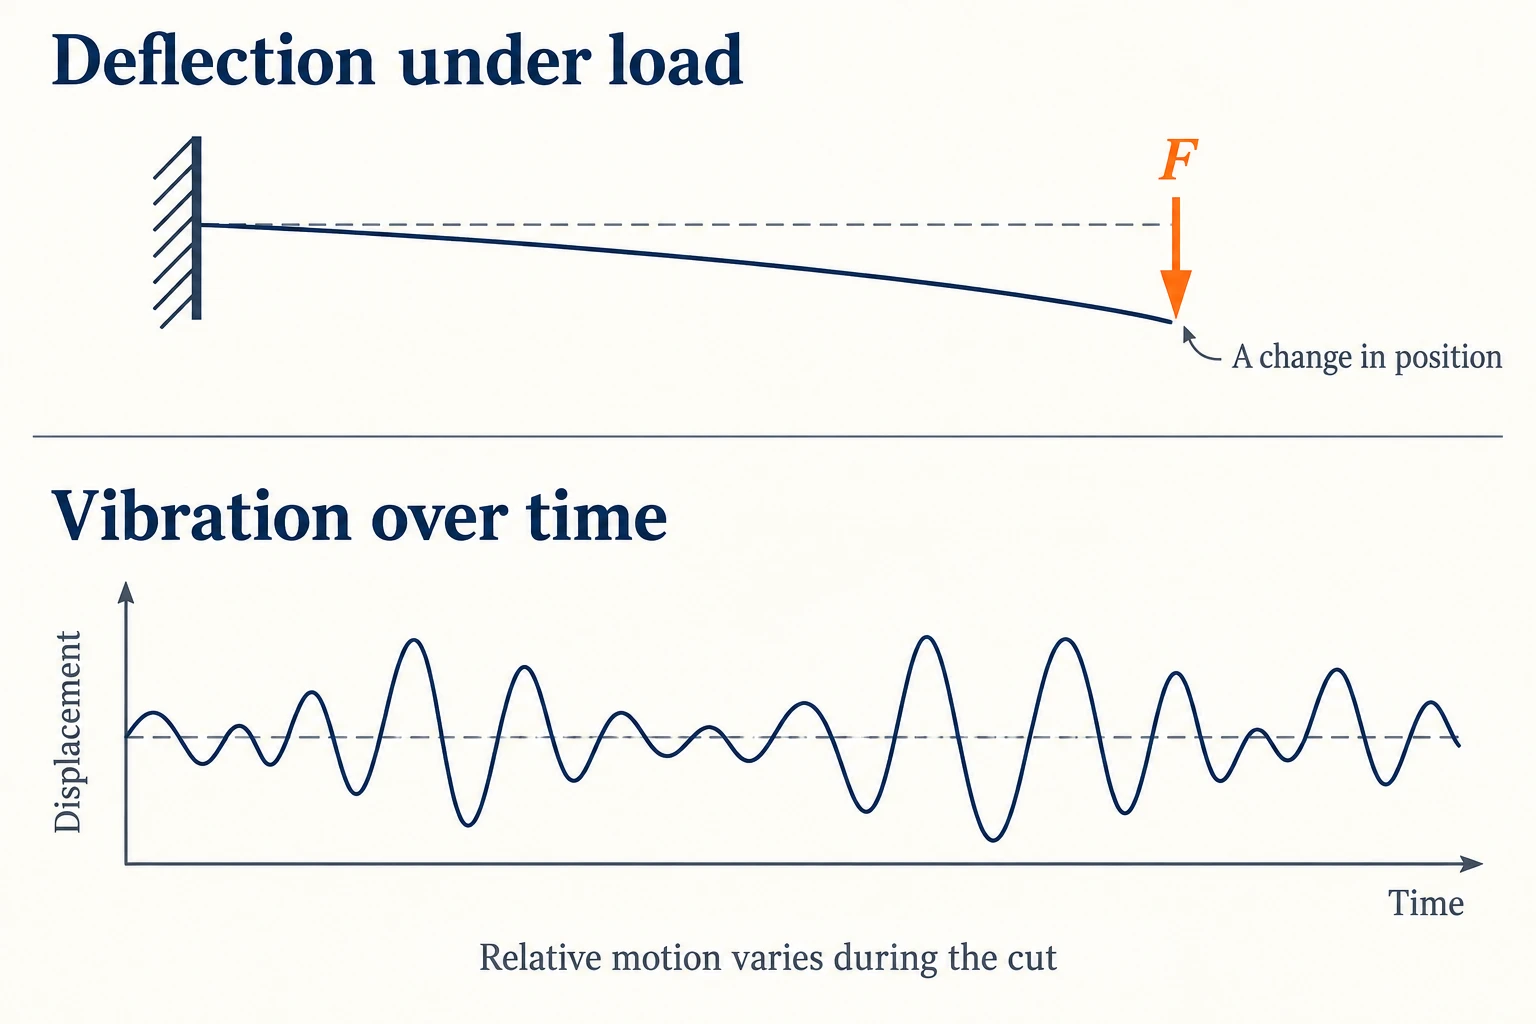
外径旋削では、切削力の径方向成分が軸中心線に垂直に軸を内側へ押し込みます。柔軟な被削材は切削刃から離れる方向に変位します。工具およびホルダもたわむため、関係する動きとは、切削刃と被削材との間の相対位置変化です。
弾性たわみは荷重除去後にほぼ消失しますが、残された金属はそのままであり、これがパス終了後の復元(スプリングバック)にもかかわらず直径誤差が残る理由です。工具パスに沿って剛性が変化すると、支持配置に応じてテーパーまたは中央部が太くなる形状が生じます。こうした形状は単一原因の証拠ではなく、手がかりにすぎません。
支持されていない長さを短くすることが極めて有効な理由
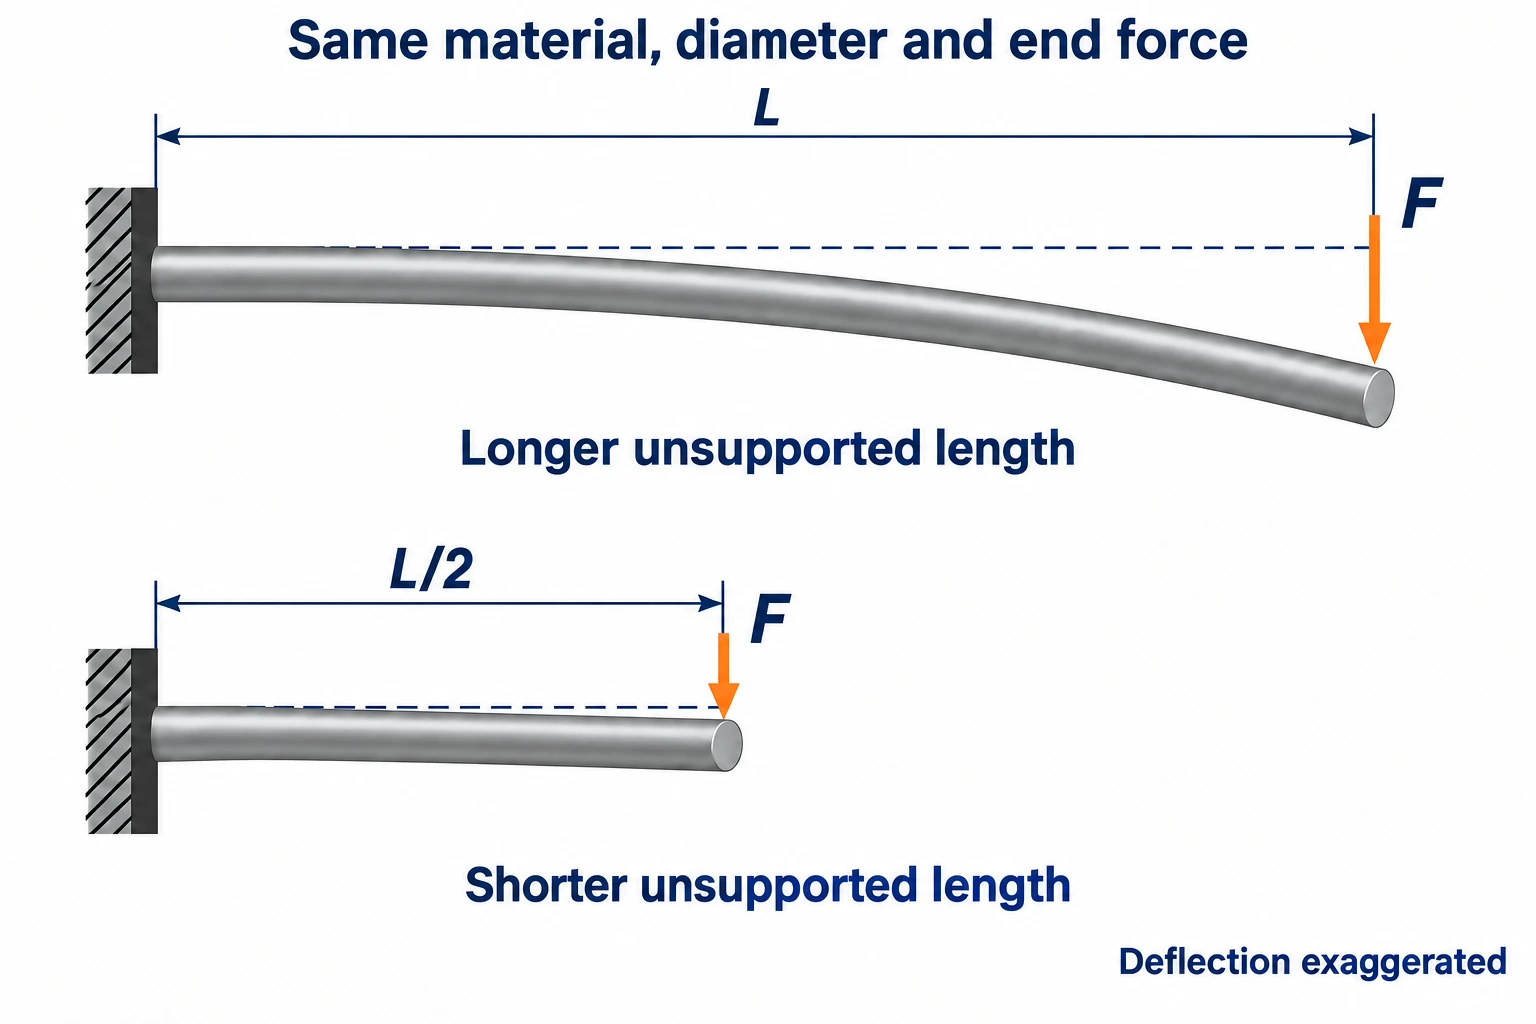
単純な梁モデルによりその感度が示されます。片端を剛体固定し、自由端に横方向荷重を受ける直線的・均一な軸の場合、小さな弾性先端たわみは以下の通りです。
δ = FL3 / (3EI)、ただしI = πd4 / 64(実心円形断面の場合)。
ここで、Fは横方向端末荷重、Lは露出長、Eはヤング率、dは直径です。Iは断面の曲げに対する抵抗を表します。これらの関係式は片持ち梁理論および断面二次モーメントに基づきます。
横荷重が20 N、材料の弾性係数が200,000 N/mm²の場合について、次の寸法を使ってたわみを計算します。以下の三例はいずれも同じ理想的な固定端と端部荷重を用います。
| 露出長さ L | 直径 d | 計算された先端たわみ量 δ |
|---|---|---|
| 120 mm | 10 mm | 約0.117 mm |
| 60 mm | 10 mm | 約0.0147 mm |
| 120 mm | 12 mm | 約0.0566 mm |
突き出し長さを半分にすると、このモデルでのたわみは八分の一になります。径を大きくする効果も大きく、式には径の四乗が含まれます。反対に、旋削で径が小さくなるにつれて軸の剛性は低下します。
チャック、テールストックおよびスタディレストは、このような理想的な固定端モデルとは異なる挙動を示します。段差、荷重位置の変化、柔軟な支持などは結果に影響を与えます。本計算は感度解析の理解に用いるものであり、完成品の外径誤差や許容加工長を予測するものではありません。
軸が必要とする位置に支持を設けます
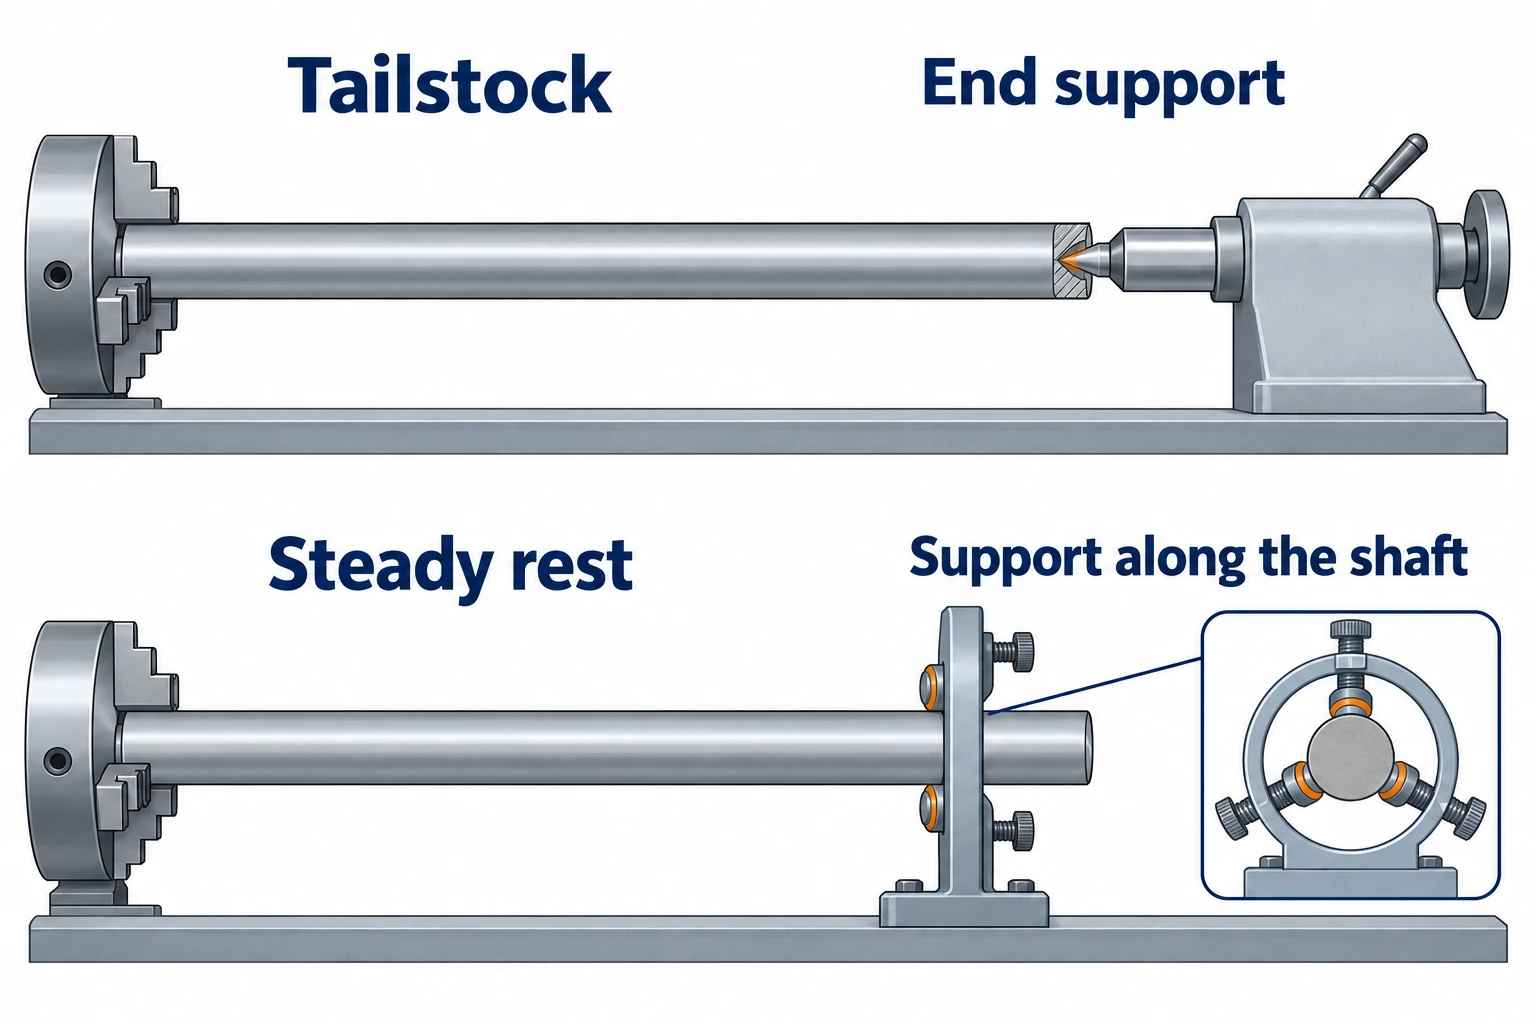
まず、切削点と支持点の間に曲げが生じ得る区間を特定します。CNC旋盤加工では、この作業領域(ワーキングスパン)はワークホルディングの検討項目の一部です。長尺部品であっても作業領域は短い場合があり、一方で短尺部品でも細頸部があると、十分な剛性を確保して保持することが困難になることがあります。
| 支持 | 変化させる要素 | まだ確認が必要な事項 |
|---|---|---|
| テールストックセンター | 自由端とせず、遠方端を支持します。 | センター穴との接触、アライメント、センターの状態、および印加荷重。シャフトは支持点間で依然として湾曲する可能性がある。 |
| スターディレスト | シャフト上の選択された位置に支持を追加する。 | 適切な接触面、正確な調整、および工具が加工部に到達可能な十分な空間。 |
| フォローレスト | キャリッジとともに移動し、切削領域近傍に支持を維持する。 | レストと工具の相対位置、接触状態、および肩部や直径変化部が支持を遮断するかどうか。 |
Haas社の トールルーム・ラテ(旋盤)オペレーター・マニュアル補遺では、スターティ・レストを長尺または細径のシャフトに対する追加サポートとして記述しています。グリズリー社の「G0949G ガンスミス・ラテ(旋盤)オーナーズ・マニュアル」のフォローレスト章では、細径ワークピースに対する切削工具の圧力を抵抗するためのその役割を説明しています。
テールストックの押し付け力を増大させれば自動的に改善するわけではない。過大な押し付け力は素材を変形させ、不適切なアライメントや接触不良は他の誤差を生じる。Haas社のテールストックトラブルシューティングガイドでは、押し付け力とアライメントを別個の点検項目として扱っている。適切な設定値は、実際の機械・センター・部品に依存する。
静的たわみとチャタリングを区別する
たわみとは荷重下での変位を指す。チャタリングとは、工具とワークピース間の相対振動が切削プロセスによって持続される動的不安定現象である。『再生型チャタリング』では、前回転で生じた波状面が次回転におけるチップ厚さを変化させ、それが切削力へフィードバックする。『細径シャフト旋盤加工』に関する研究では、工具とシャフトを一体としてモデル化している。これは、両者がこの振動に寄与しうるためである。
無音の切削でも寸法誤差が残りうる。同様に、周期的な目立つ痕跡が観察されても、その原因がシャフト単体にあると断定できない。トールホルダー、センター、および機械も調査対象に含める必要がある。
支持が確実に確保された後は、切削刃およびその動作範囲を再検討する。Sandvik Coromant社のインサートガイドでは、細径部品の初期設定としてポジティブインサートを推奨している。ノーズ半径、進入角、送り量、切り込み深さは、切削力バランスに影響を与える。ノーズ半径を小さくすると振動傾向を低減できるが、刃先強度とのトレードオフとなる。
送り量を工具がほとんど切削しない程度まで継続的に低下させてはならない。Haas社のチャタリングガイドでは、過小なチップロードを不安定性の一因として特定している。工具メーカーが推奨する範囲内でパラメータを選定した後、制御された変更を評価する。主軸回転速度を変更すればチャタリングを抑制できる場合があるが、シャフトの静的柔軟性を除去することはできない。
シャフトに沿ってパターンを測定し、単一の直径を測定しないこと。
オフセットを変更する前に、シャフトに沿った誤差の分布を把握してください。名目上円筒状の区間については、複数の軸方向位置および複数の角度方向で直径を測定します。後続の加工パスや部品との比較が可能なよう、測定位置を記録してください。チャック近傍での単一の測定では、中央部や遠方端における誤差を見逃す可能性があります。
寸法、形状、ランアウトの要求事項を明確に分離して管理してください。二点間直径測定は寸法変動の検出に有効ですが、完全な円形度プロファイルを確定することはできません。ミツトヨ社の『円形度評価方法』では、直径測定法およびVブロック法のそれぞれの限界について説明されています。ランアウトは基準軸に対して評価されるものであり、同社の『高精度計測器 Quick Guide』に示されています。任意の支持構成で得られたインジケータートレースは、図面で指定されたランアウト結果と自動的に一致するものではありません。
検査時の部品の支持方法、およびその際にチャックに保持中であるか、新規に解放された状態か、あるいは温度安定化済みかを記録してください。これらの状態間の変化は有用な証拠となり得ますが、それ自体で残留応力、温度、またはチャッキングを原因と特定するものではありません。最終的な受入判定には、図面で指定された条件を用いてください。
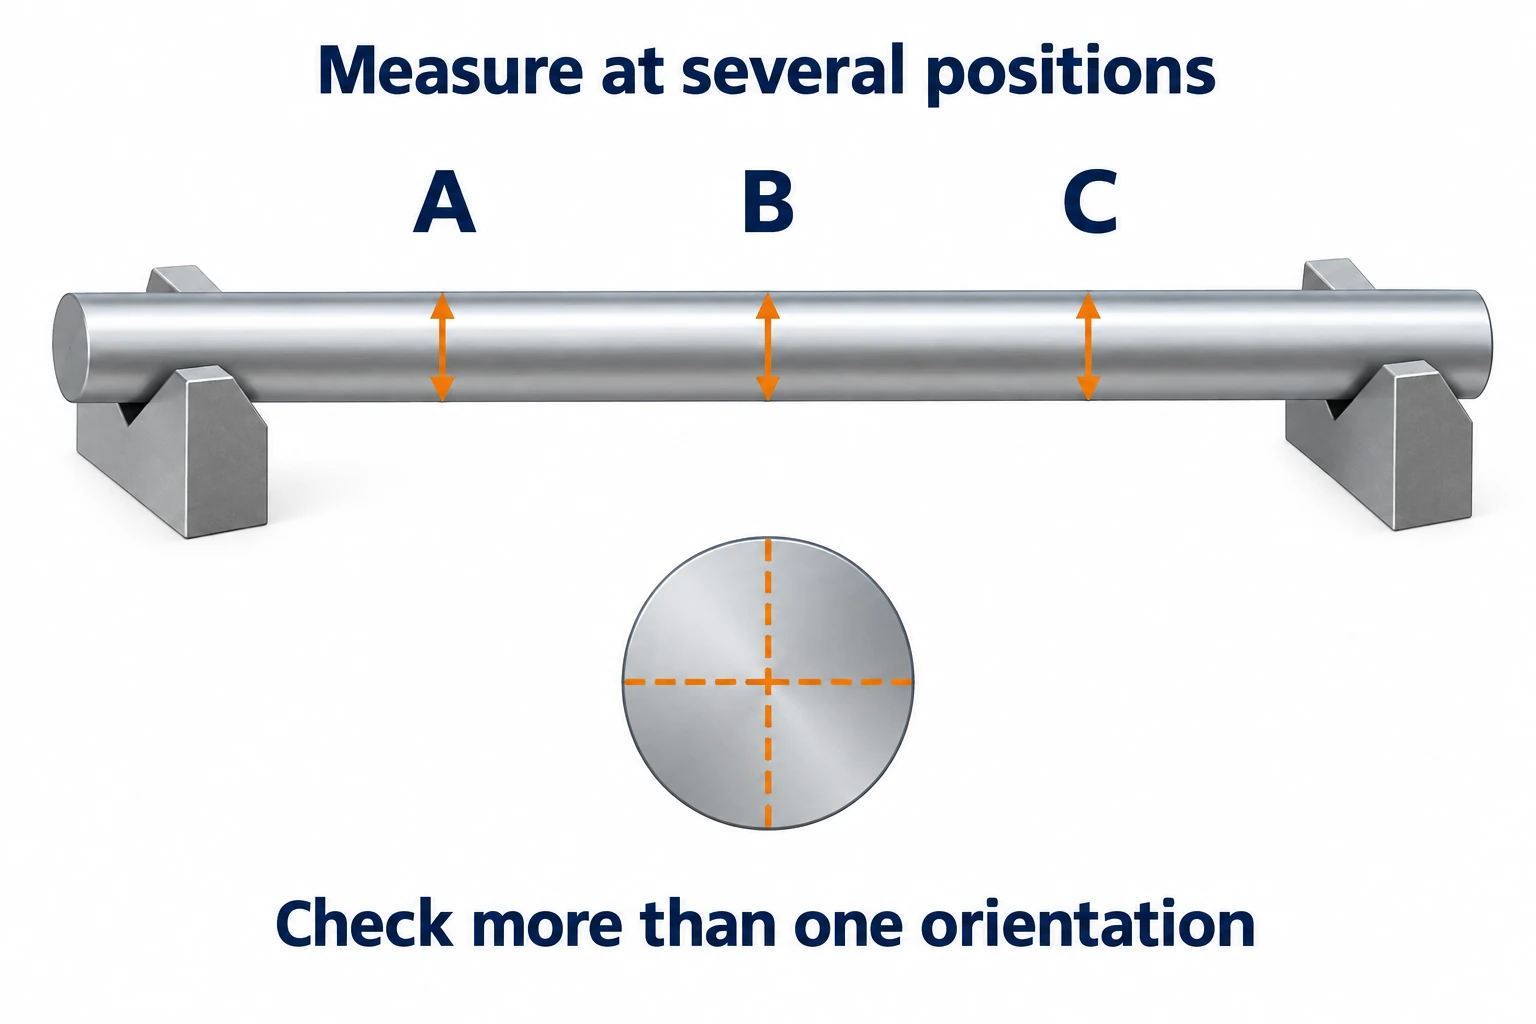
初回部品において、名目上円筒状の区間にA、B、Cの測定点を印付します。部品上の再現性のある角度基準から、互いに直交する二つの測定方向を定義します。解放後の測定でも、同一のA、B、C位置および角度基準を用いてください。保持状態および解放後の測定を両方実施可能な場合は、それぞれ別個のログを保管してください。また、テールストックその他の支持手段、検査治具、および熱的状態も併記してください。
| 軸方向測定点 | 直径(第一方向)(mm) | 直径(直交方向)(mm) |
|---|---|---|
| A:チャック近傍 | 測定値を入力してください | 測定値を入力してください |
| B:検査対象範囲の中央部 | 測定値を入力してください | 測定値を入力してください |
| C:遠方端近傍 | 測定値を入力してください | 測定値を入力してください |
観測されたパターンに基づき、次に実施する検査項目を選択してください。
| 観察されたパターン | 考えられる原因 | 次に有効な確認項目 |
|---|---|---|
| 軸方向位置に応じて直径が変化し、明確な振動はほとんど見られない。 | 荷重依存性のたわみ、アライメント不良、またはプログラムされたサイズ傾向。 | 直径マップを支持位置と照合し、アライメントおよび指令パスを確認する。 |
| 切削パスの一部で周期的な痕跡または振動が現れる。 | シャフト、工具、または支持システムに関係する動的問題。 | 接触状態および工具の状態を確認した後、制御された回転数/被切り込み量の変化を比較する。 |
| アンクランプ後、あるいは待機後に測定値が変化する。 | 拘束状態、熱条件、または材料の応力状態の変化。 | オフセットを適用する前に、記録済みの支持条件および温度条件下で再試験を行う。 |
| 直径の測定値は一貫しているが、インジケータの変動は残っている。 | サイズのみでは、形状誤差、軸位置、または検査セットアップの問題は解決されていない。 | 基準面のセットアップを確認し、指定された幾何学的特性を測定する。 |
有効な補正は原因と整合すべきである:柔軟なスパンには支持を変更し、チャタリングには動的システムを調査し、ランアウトの解釈に先立ち検査セットアップを解決する。
よくあるご質問
シャフトの長さ対直径比(L/D比)がどの程度になると、加工が困難になるか?
シャフトの加工難易度を定義する単一の比は存在しません。切削中の支持されていないスパン長、局所的な直径、材料の剛性、切削荷重および支持構成がすべて影響します。全体長を最大直径で割った値では、柔軟なネック部や長い露出部が隠れてしまうことがあります。
細長いシャフトが尾座を使用しても依然としてびびりを起こす理由は何ですか?
尾座はシャフト端部を支持しますが、支持点間では依然としてシャフトがたわむ可能性があります。びびりには工具、センター接触部、または工作機械自体も関与する場合があります。センターの状態およびアライメントに加え、工具および切削条件を確認してください。単に尾座の押し付け力を増加させると、部品が変形するおそれがあります。
送り量を減らすことで必ずしもシャフトのたわみが低減されるでしょうか?
いいえ。送り量は切削荷重に影響を与えますが、過度に小さいチップ荷重では不安定な切削が生じる場合があります。支持構成、インサートの形状、切り込み深さを総合的に検討する必要があります。工具メーカーが推奨する使用範囲を参照したうえで、表面状態および実測された直径パターンの両方に対して変更内容を比較してください。
シャフトの直径が正しくても、ランアウト要求を満たさない場合がありますか?
はい。直径測定値のみでは、表面と指定された基準軸との幾何学的関係は確認できません。適切な基準設定および検査方法を用いて、要求される幾何公差を検証してください。また、反復的な二点直径測定では、すべての断面が真円であることを保証できません。
技術資料
- プルデュー大学 — 機械工学部ME 323講義の梁たわみ参照資料「片持ち梁」(p. A2:2)、RMITラーニングラボ — 断面二次モーメント(実心円の断面二次モーメント)。梁の計算および断面剛性。
- Haasオートメーション社 — ツールルーム旋盤オペレーター補足マニュアル「TL ステディレスト操作」;油圧式尾座トラブルシューティングガイド;旋盤びびりトラブルシューティング。支持、アライメントおよびチップ荷重条件。
- グリズリー・インダストリアル社 — G0949G ガンスミス旋盤取扱説明書、pp. 43–44。「ステディレスト」と「フォローレスト」。
- サンドビク・コロマント社 — 正しい旋削インサートの選定方法。インサート形状と切削力のトレードオフ。
- Cherukuriら — 「データ学習モデルを用いた切削びびり予測(2019年)」、背景セクション。再生型びびり。
- ミツトヨ社 — 真円度評価方法;高精度計測器クイックガイド(p. 61);温度影響に関する解説資料。直径、形状、基準軸および測定時の温度の区別。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


