このページについて
ライブツーリングにより、旋盤はワークピースを治具に保持したままドリル、エンドミルその他の駆動式切削工具を回転させることができます。適切な主軸位置決めおよび軸移動を用いることで、旋削加工済み部品に穴、平面、溝を追加加工できます。ミルターン加工は旋削とフライス加工を一台の機械で行うものですが、「ミルターン」という名称だけでは、その工具アクセス方式やフライス加工能力は説明されません。
重要なのは、以下の三つの要素を明確に分離することです:工具の指向方向、その特徴部へ工具を配置するための運動、および部品を把持可能な表面。
切削回転は、ワークピースから工具へと移行できます。
通常の旋削では、ワークピースが回転し、切削工具が所定の輪郭に沿って送り込まれます。典型的なライブツーリングによるドリリング作業では、切削工具が回転する一方で、ワークピースは選択された角度で位置決め・保持されます。一部のフライス加工パスでは、制御されたワークピース回転が送り運動の一部となります。
したがって、ライブツーリング駆動装置は主軸位置決めを代替するものではありません。これは工具回転を供給するものであり、機械は依然として、当該切削工具に対してワークピースを正確に位置決め・移動させる機能を備えている必要があります。旋盤対フライス盤の比較では、これらの基本的な工程差異について説明しています。
軸方向工具と半径方向工具は、異なる表面にアプローチします。
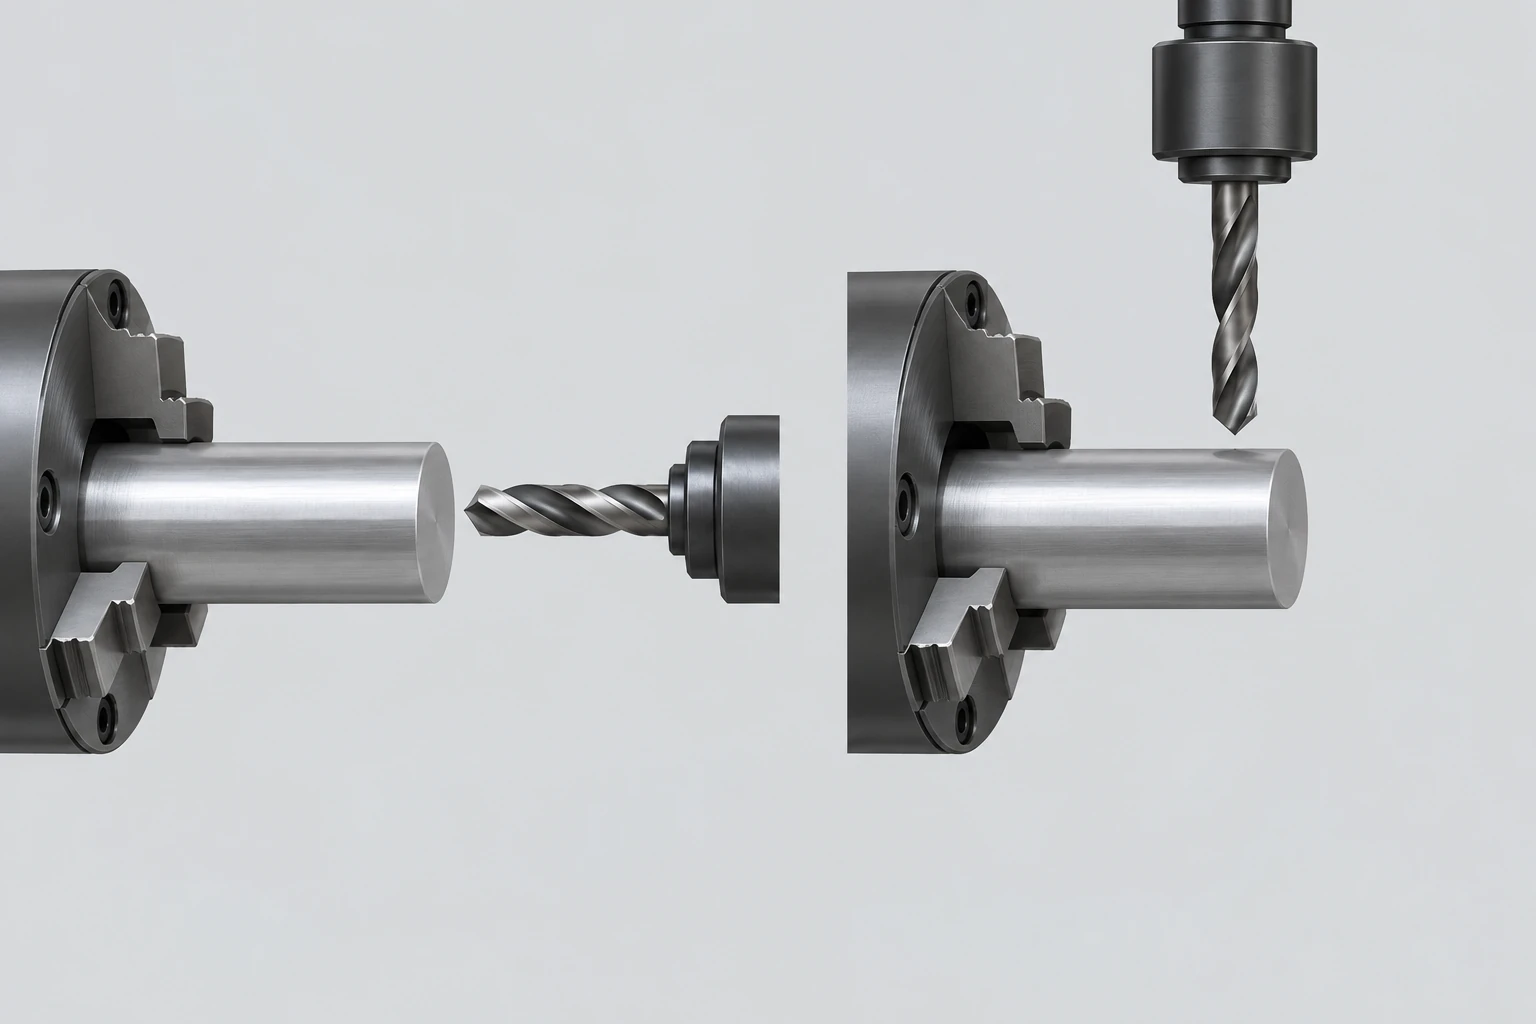
軸方向工具は主軸軸線に沿って指向し、端面に向かいます。半径方向工具は当該軸線に直交して指向し、外周面に向かいます。これらの用語は、結果として得られる穴が中心孔であるか偏心孔であるか、盲孔であるか貫通孔であるかに関わらず、単に工具の向きを記述するものです。[1]
C軸制御はワークピースの角位置を管理します。その用途として特に重要なものが二つあります:
- インデックスング(角度定位):所定の角度まで移動し、その姿勢を切削中に保持した後、次の特徴部へ再位置決めします。
- コンターニング(輪郭加工):切削パス中において、角運動と直線送りを同期制御します。
指令された角度で停止できる機械であっても、自動的にすべての同期フライス加工パスをサポートすると見なしてはなりません。駆動装置、制御機能、および装着されている工具によって、実行可能な加工種別が決定されます。
| 部品の特徴 | 代表的な工具構成 | 解決のために必要な運動またはアクセス |
|---|---|---|
| シャフト中心に向かって配向された横穴 | 半径方向ドリル | 軸方向位置およびインデックスされた角位置 |
| 端面における偏心孔 | 軸方向ドリル | 半径方向オフセットおよび角位置、あるいは適切なX–Y位置決め |
| シャフト外周に沿った平面 | 適切なフライス cutter およびホルダー | 切削パス、幅、支持、および向き |
| 端面に形成された輪郭形状 | 軸方向フライスカッタ | X–C補間またはX–Y移動に対応 |
ホルダのクリアランス、工具長さおよび周囲の形状によって、表に記載された加工方法が変更される場合があります。
Y軸移動とフライス盤ヘッドの追加により、異なる加工能力が付与されます。
Y軸は主軸中心線に直交する方向(通常のX–Z平面に対して垂直)に直線移動を可能にします。これにより、オフセンター加工用の切削工具の位置決めや、直接的な直線移動による恩恵を受けるフライス加工パスをサポートできます。ただし、すべてのオフセンター穴加工にY軸が必要というわけではありません。
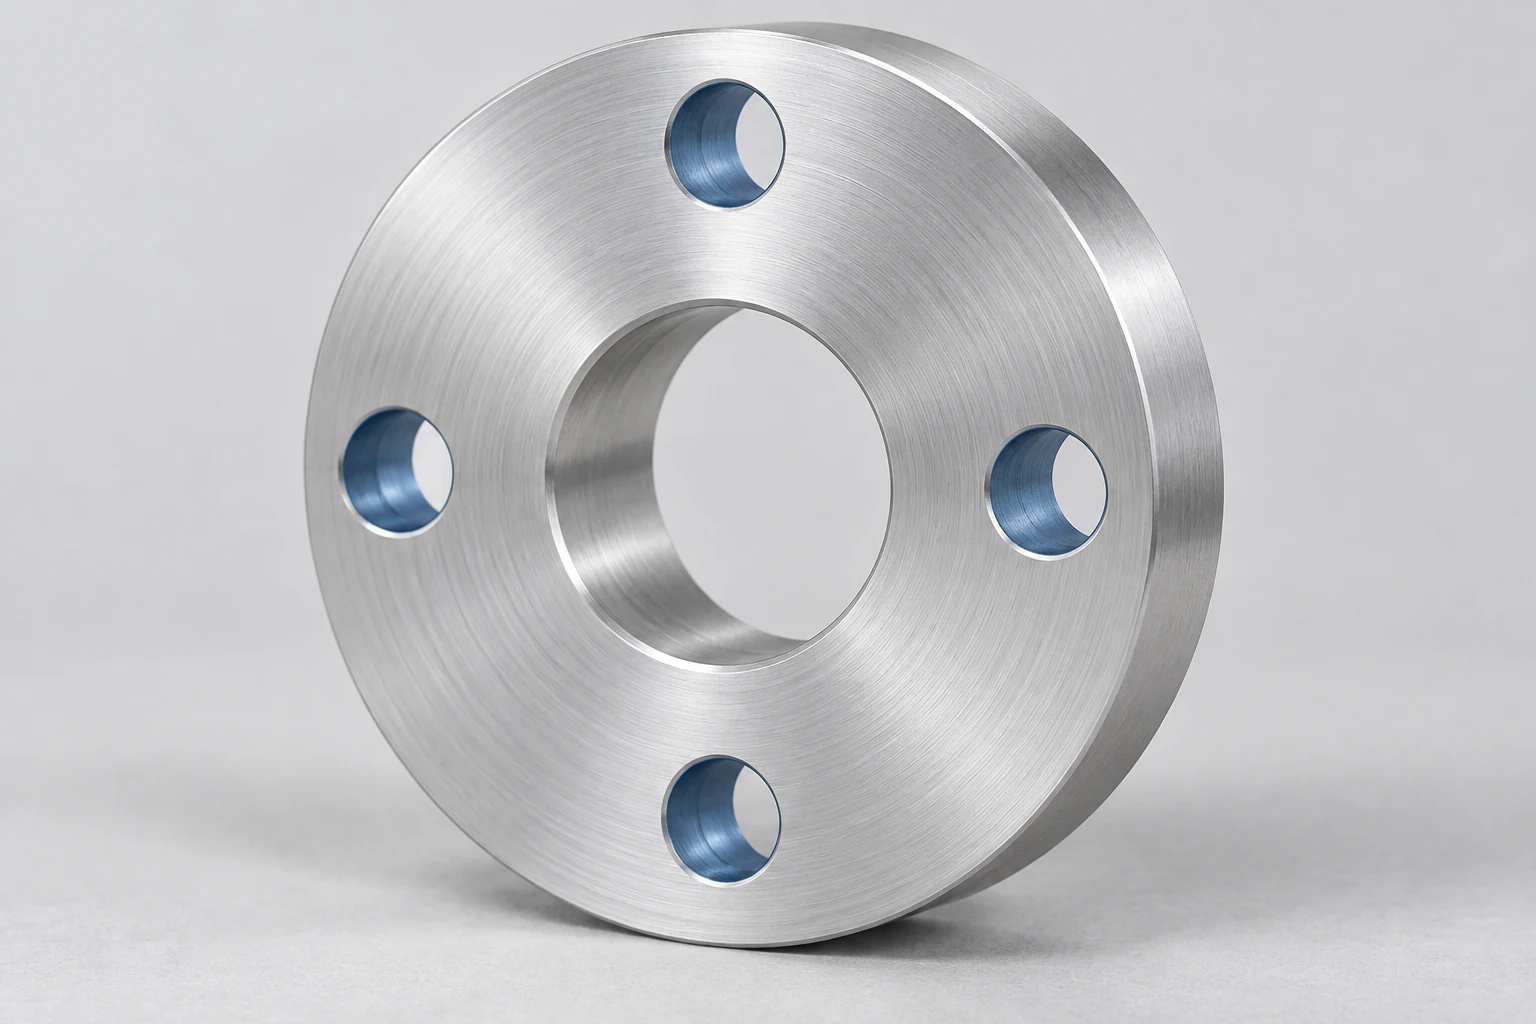
例えば、構成が許す場合、軸方向ドリルをボルトサークルの半径上に配置し、C軸で各穴を順次位置決めすることが可能です。適切な端面フライス加工においては、X–C補間により直線スライドとワークピースの回転を組み合わせて加工パスを生成します。Haas社のY軸トレーニングマニュアルには、物理的なY軸を必要としないX–C補間の具体例が明示的に示されています。これはサポートされている制御機能であり、Y軸なしですべての輪郭加工が実現可能であるという保証ではありません。[2]
駆動工具ホルダーを備えたタレットは、専用のフライス主軸を備えた機械とも異なります。複合加工機には、旋回式フライスヘッド、工具マガジン、追加の工具システムを備える構成もあります。MazakのINTEGREX i-500 シリーズは、B軸制御付きのフライス主軸と、複数の主軸・タレット構成の例です。これらの機能は指定された機械構成に属し、「複合加工機」と表記されているだけですべての機械に備わるわけではありません。 [3]
提案される加工ルートについては、実際に使用する工具の方向および連動移動を特定してください。「機械の軸数の意味」に関するガイドでは、軸数の合計が大きいからといって、単一の切削工具が何ができるかが決まるわけではない理由を説明しています。
一台の機械でも把持を二度行うことがある
ライブツーリングでは、チャック内部に埋没した表面に到達できません。二次スピンドル(サブスピンドル)を用いることで、適切な部品を受け入れ、これまでチャックで保持されていた端面を露出させて追加加工を行うことが可能です。移送工程では、すべてが同一機械内で完結する場合でも、別の把持が新たに発生します。
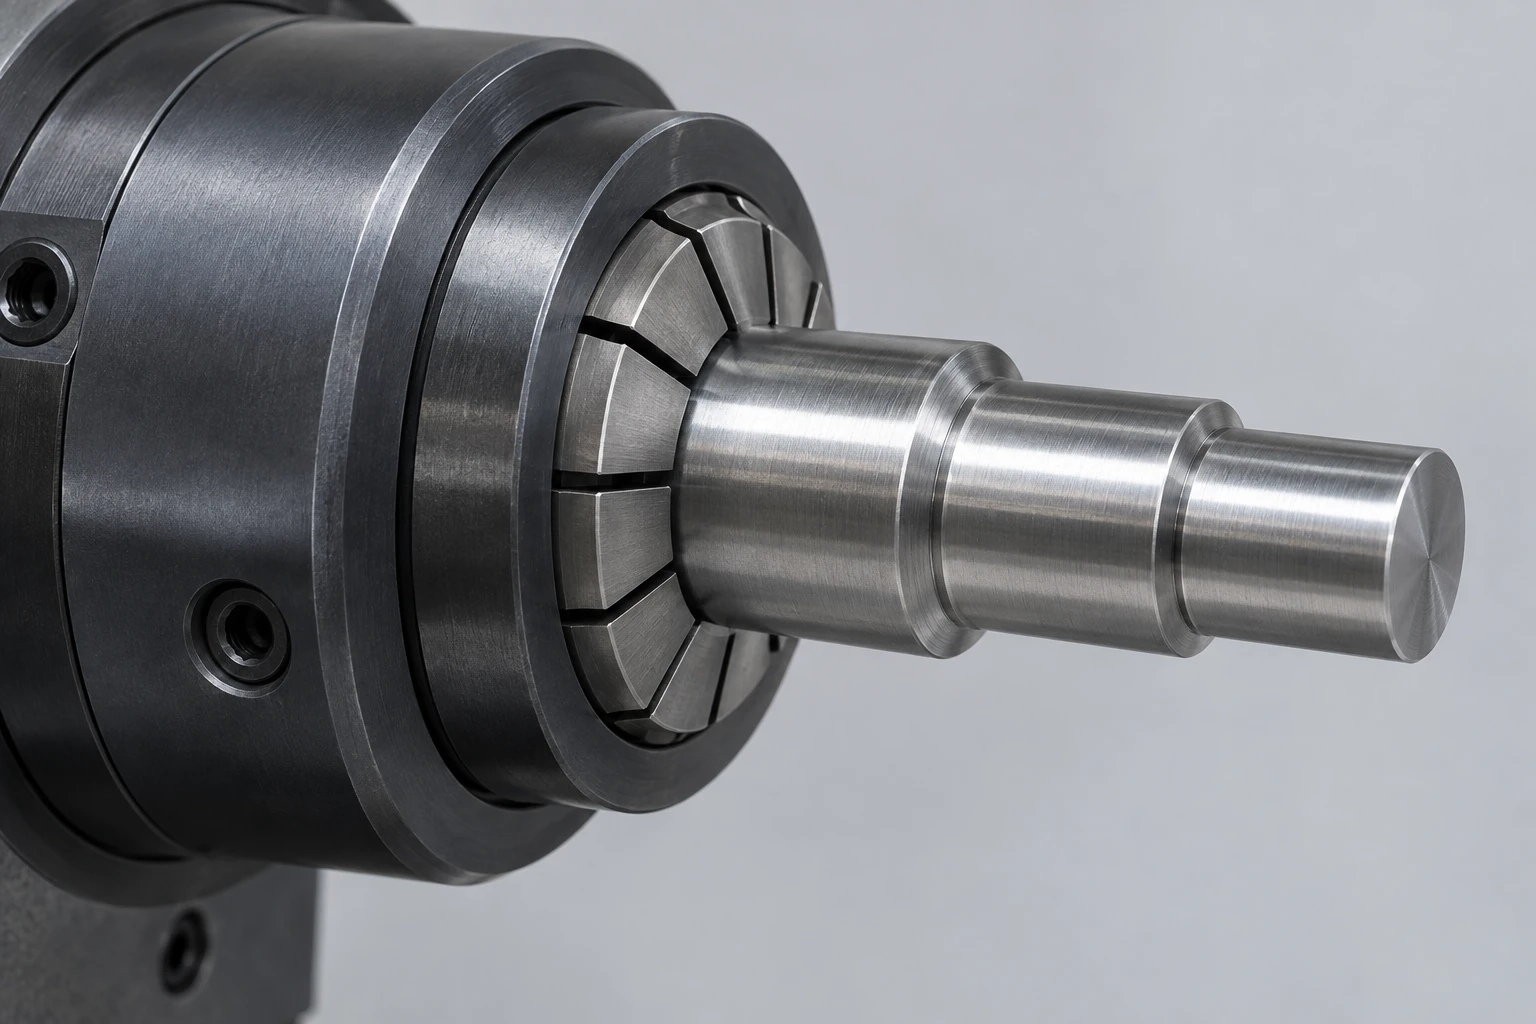
旋削加工された外径、径方向ポートおよび背面シール面を備えたアダプタを例に考えます。露出した外径およびポートは、初回の段取りで加工可能です。背面の仕上面を仕上げるには、部品を保持する別の方法が必要です。受け側の段取りでは、既に仕上げられた表面を損傷してはならず、背面仕上面と定位外径との間の所定の関係性についても、引き続き検証が必要です。
そのため、「一台の機械で全工程を完遂すること」と「再クランプなしで全工程を完遂すること」は、異なる概念です。CNC旋盤加工のレビューにおいて各クランプごとに加工される特徴部およびそれらを定位するための基準面を特定します。移送が十分な支持またはアクセスを提供できない場合、別途段取りを行うことが依然として合理的な選択肢となる可能性があります。
よくあるご質問
旋盤で中心孔をドリル加工する際に、ライブツーリングは必要ですか?
いいえ。固定式ドリルを用いて、ワークピースの回転中に中心軸方向の穴を加工できます。ライブツーリングは、部品を角度方向に保持した状態で任意の位置にドリル加工を行うなど、他の構成において有用になります。「ドリル加工」という語だけでは、切削回転を提供する構成要素(ワークピースまたは工具)が特定されません。
ライブセンターとライブツールは同じですか?
いいえ。ライブセンターは、主にテールストックに使用される回転式ワークピース支持具です。一方、ライブツーリングは切削工具を駆動します。ライブセンターを装備した旋盤は、それだけで動力付きフライス加工や横穴ドリル加工の能力を獲得するわけではありません。[4]
ライブツーリングでねじ切りは可能ですか?
機械、ホルダ、同期機構およびツールパスが適合する場合、適切な駆動式工具を用いてタッピングまたはスレッドミリングが可能です。これは、通常の単一点ねじ切り旋削とは異なります。ねじ形状および有効な噛み合い長さを明示してください。製造工程の選択が、使用する工具および移動方式を決定します。
技術資料
- Haas Automation社。 ラテオペレーターズマニュアル:ネクストジェネレーションコントロール、改訂版U、2024年12月。C軸、デュアルスピンドルおよびライブツーリングのセクション。
- Haas Automation社。 Y軸ラテアプリケーショントレーニング、改訂D版。X–C補間の例。
- Haas Automation社。 4000 rpmライブツーリング(12ステーションBMT65タレットおよびC軸);Mazak社。 INTEGREX i-500。実装済み工具および軸構成の例。
- Royal Products. Royal Live Centers;Sandvik Coromant. Deep Hole Drilling Catalogue。ワークピース支持およびドリル回転。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


