Sur cette page
Les outils motorisés permettent à un tour de faire tourner une mèche, une fraise ou un autre outil entraîné, tandis que la pièce reste maintenue dans son dispositif de serrage. Grâce à un positionnement adéquat de la broche et à des mouvements d’axes appropriés, cela permet d’usiner des trous, des surfaces planes et des rainures sur une pièce tournée. L’usinage combiné tournage-fraisage regroupe tournage et fraisage sur une même machine, mais cette appellation seule ne décrit ni l’accès aux outils ni les capacités réelles de fraisage.
L’essentiel consiste à distinguer trois éléments : la direction vers laquelle l’outil est orienté, le mouvement qui le positionne sur la caractéristique à usiner, et les surfaces disponibles pour le serrage de la pièce.
La rotation de coupe peut passer de la pièce à l’outil
Dans le tournage classique, la pièce tourne tandis que l’outil de coupe avance selon le profil requis. Dans une opération typique de perçage avec outil motorisé, l’outil tourne tandis que la pièce est positionnée et maintenue à un angle prédéterminé. Lors de certains parcours de fraisage, la rotation contrôlée de la pièce devient une composante du mouvement d’avance.
Un entraînement d’outil motorisé ne remplace donc pas le positionnement de la broche. Il fournit uniquement la rotation de l’outil ; la machine doit néanmoins disposer d’un moyen adapté pour localiser et déplacer la pièce relativement à cet outil. La comparaison tour vs fraiseuse explique la différence fondamentale entre ces deux procédés.
Les outils axiaux et radiaux accèdent à des surfaces différentes
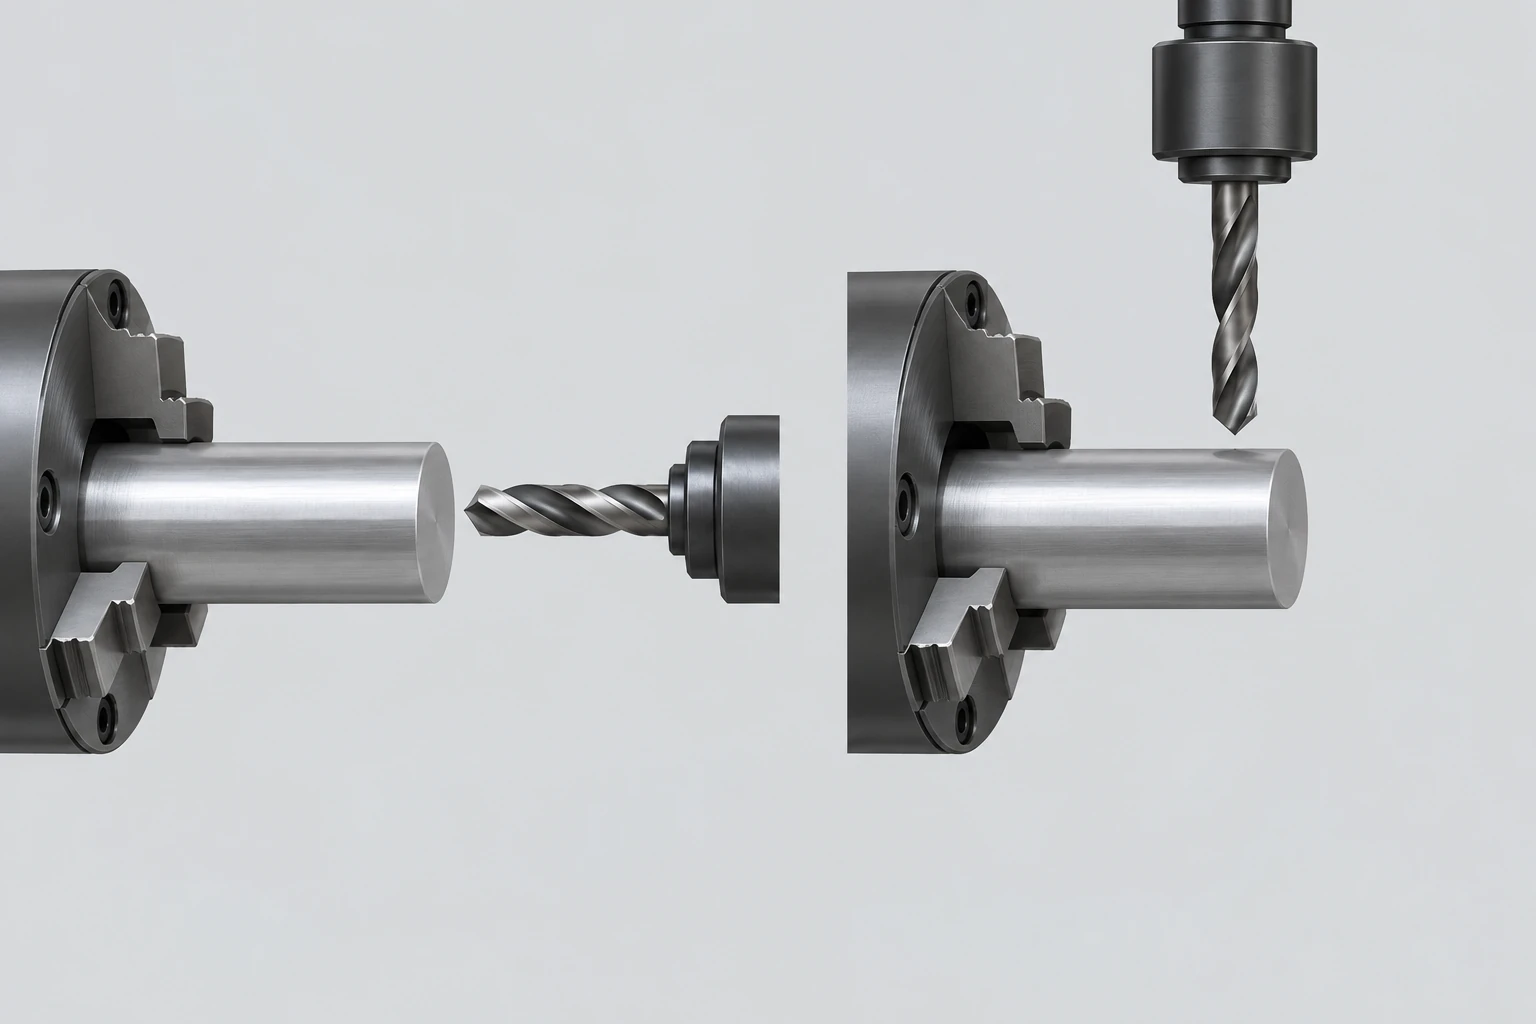
Un outil axial est orienté selon l’axe de la broche, vers une face d’extrémité. Un outil radial est orienté perpendiculairement à cet axe, vers la circonférence. Ces termes désignent une orientation, non pas le fait que le trou résultant soit centré, décalé, borgne ou traversant.
La commande en axe C régule la position angulaire de la pièce. Deux utilisations sont essentielles :
- Indexation : déplacement jusqu’à un angle donné, maintien de cette orientation pendant la coupe, puis repositionnement pour une autre caractéristique.
- Génération de profils : coordination du mouvement angulaire avec l’avance linéaire pendant la coupe d’un parcours.
Une machine capable de s’arrêter à un angle commandé ne doit pas être considérée automatiquement comme apte à exécuter tous les parcours de fraisage coordonnés. L’entraînement, les fonctions de commande et les outils installés déterminent les opérations réellement disponibles.
| Caractéristique de la pièce | Outils courants | Mouvement ou accès requis pour résoudre |
|---|---|---|
| Trou transversal dirigé vers le centre de l’arbre | Perceuse radiale | Position axiale et position angulaire indexée |
| Trou perçé décentré sur une face d’extrémité | Foret axial | Décalage radial et position angulaire, ou positionnement X–Y adapté |
| Plat réalisé sur la périphérie d’un arbre | Fraiseuse adaptée et porte-outil correspondant | Trajectoire de coupe, largeur, support et orientation |
| Élément profilé sur une face d’extrémité | Fraise axiale | Interpolation X–C compatible ou mouvement X–Y |
Le tableau recense des questions à poser lors de la mise en place ; il ne constitue pas une affectation universelle d’outils. Le dégagement du porte-outil, la longueur de l’outil et la géométrie environnante peuvent modifier l’approche.
Le mouvement selon l’axe Y et une tête de fraisage ajoutent des capacités différentes
Un axe Y ajoute une direction linéaire perpendiculaire au plan X–Z habituel, traversant l’axe de rotation de la broche. Il permet de positionner un outil pour des opérations décentrées et de soutenir des trajectoires de fraisage bénéficiant d’un mouvement linéaire direct. Cela ne signifie pas qu’un axe Y soit systématiquement requis pour tout trou décentré.
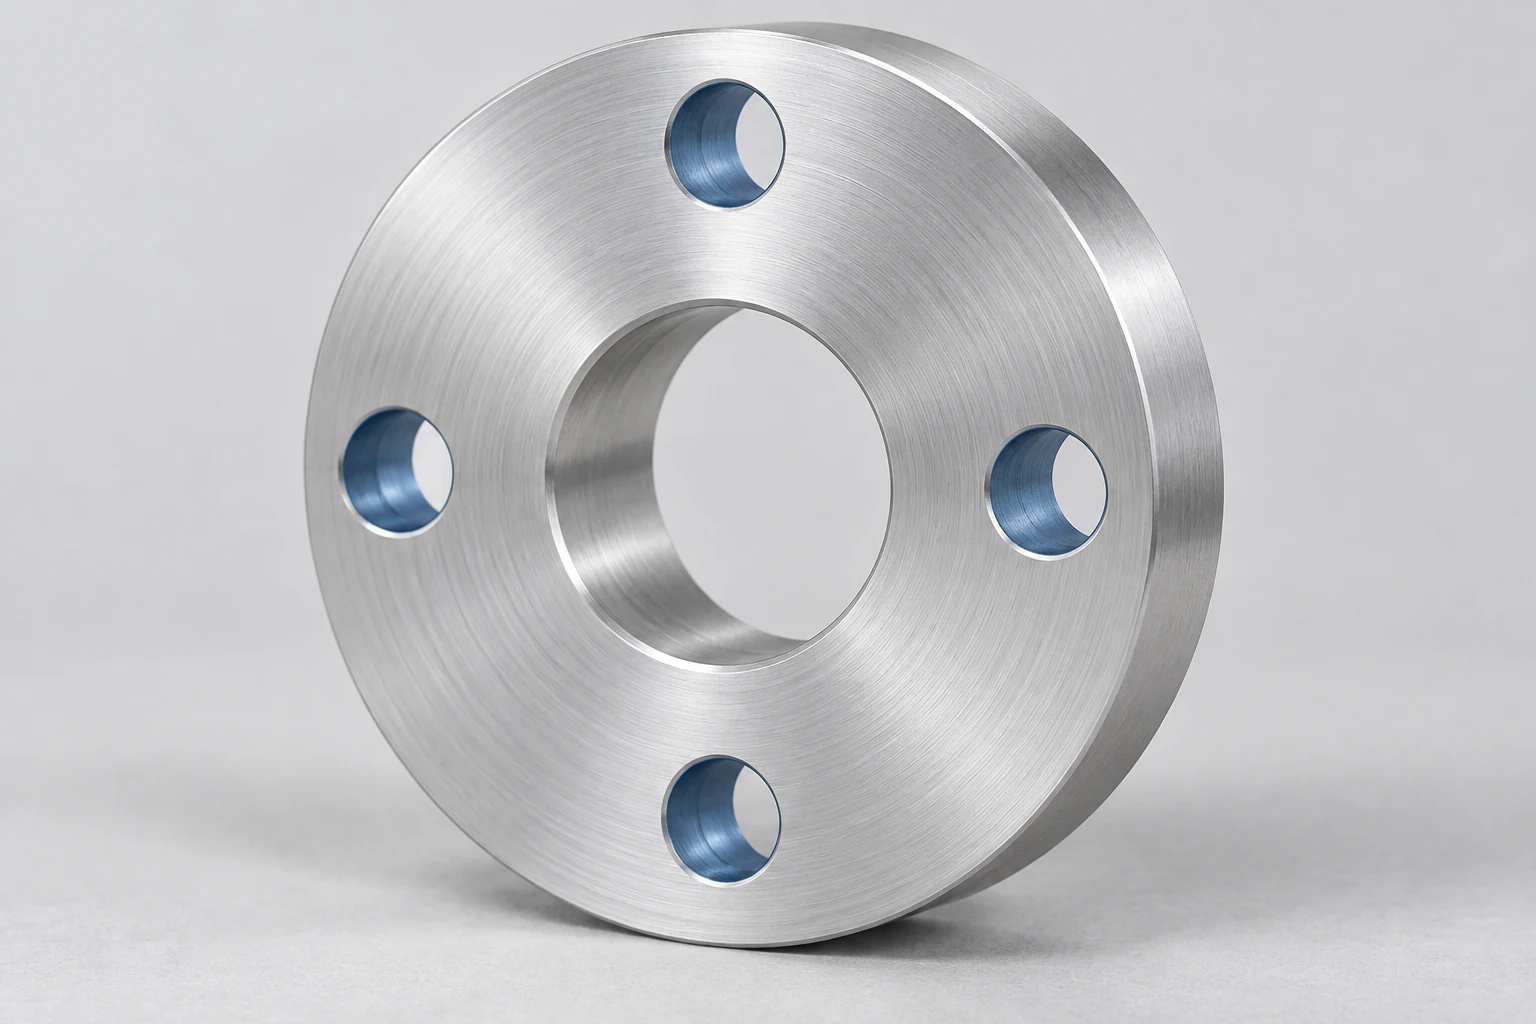
Par exemple, un foret axial peut être placé à la distance radiale d’un cercle de fixation tandis que l’axe C indexe chaque trou en position, si la configuration le permet. Pour un fraisage adapté des faces d’extrémité, l’interpolation X–C combine une glissière linéaire avec la rotation de la pièce afin de générer une trajectoire. Le manuel de formation Haas sur l’axe Y illustre explicitement un exemple X–C qui ne nécessite pas d’axe Y physique. Il s’agit d’une fonction de commande prise en charge, non d’une garantie que tout profil puisse être usiné de façon pratique sans axe Y.
Une tourelle équipée de porte-outils motorisés se distingue d’une machine dotée d’une broche de fraisage dédiée. Certaines configurations combinées (mill-turn) intègrent une tête de fraisage orientable, un magasin à outils ou d’autres systèmes d’outillage. La gamme Mazak INTEGREX i-500 illustre une configuration avec broche de fraisage, commande selon l’axe B et plusieurs combinaisons broche/tourelle. Ces caractéristiques appartiennent à la configuration spécifique de la machine ; elles ne sont pas implicitement présentes dans toute description de « machine combinée ».
Pour un parcours proposé, identifiez la direction réelle de l’outil et les mouvements coordonnés. Le guide sur la signification des axes machines explique pourquoi un nombre total élevé d’axes ne détermine pas ce qu’un seul outil est capable de réaliser.
Une même machine peut encore utiliser deux serrages
L’usinage en continu (live tooling) ne permet pas d’accéder à une surface située à l’intérieur du mandrin. Une broche secondaire (ou sous-broche) peut recevoir une pièce appropriée et exposer son extrémité précédemment serrée pour un usinage complémentaire. Ce transfert introduit un nouveau serrage, même lorsque toutes les opérations s’effectuent au sein d’une seule machine.
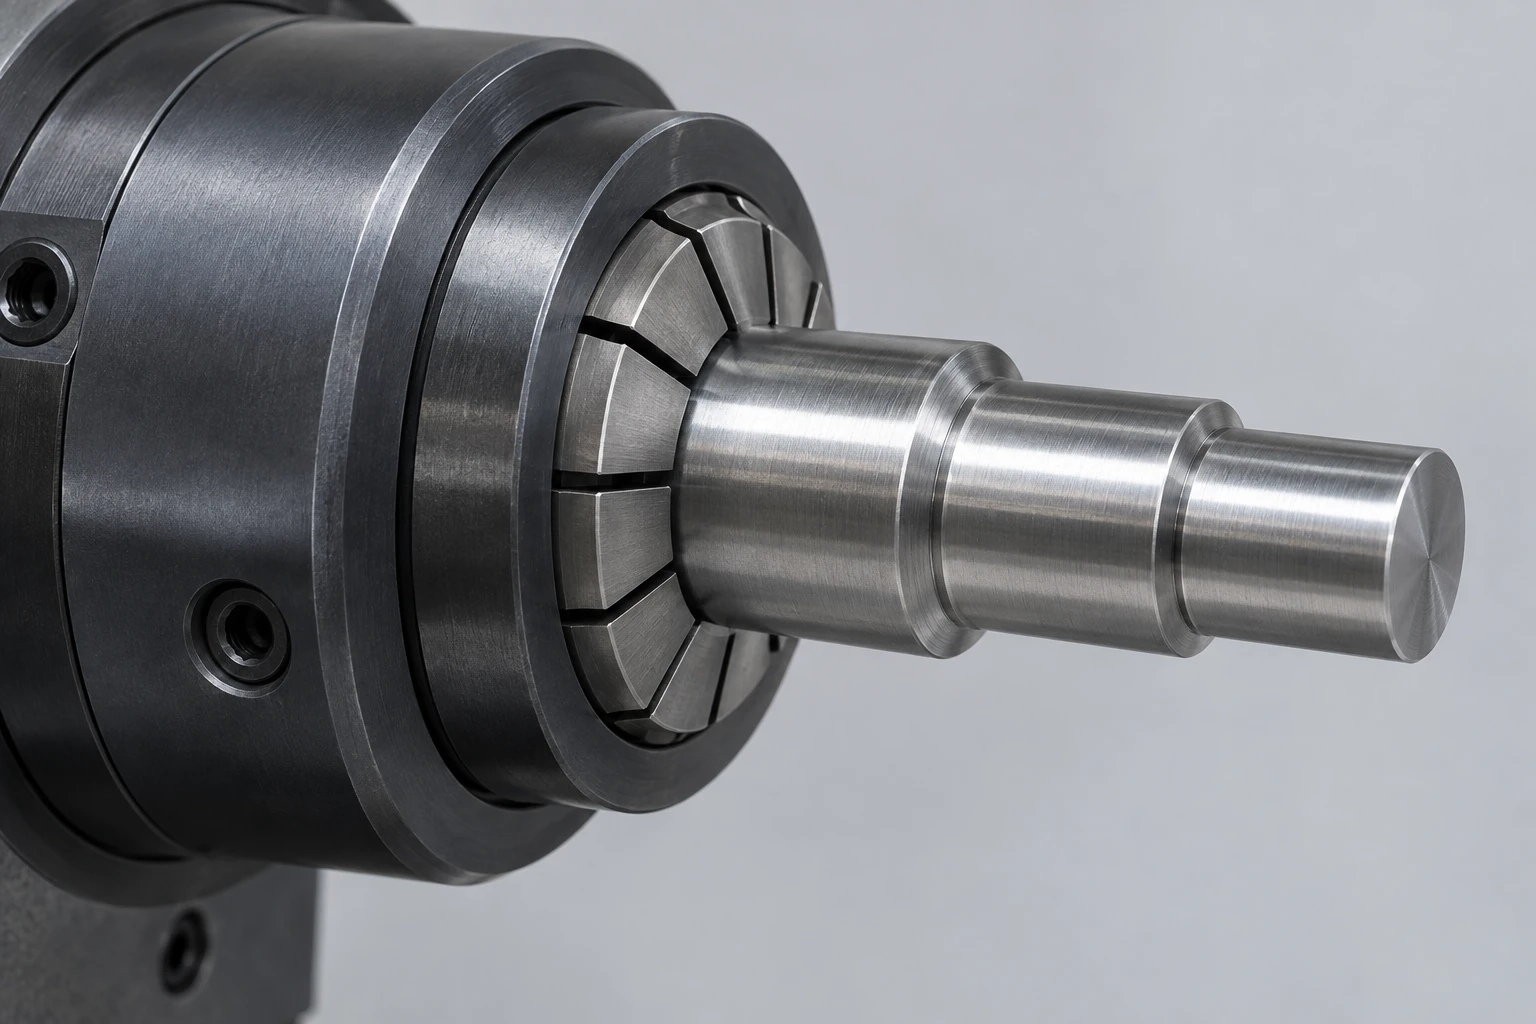
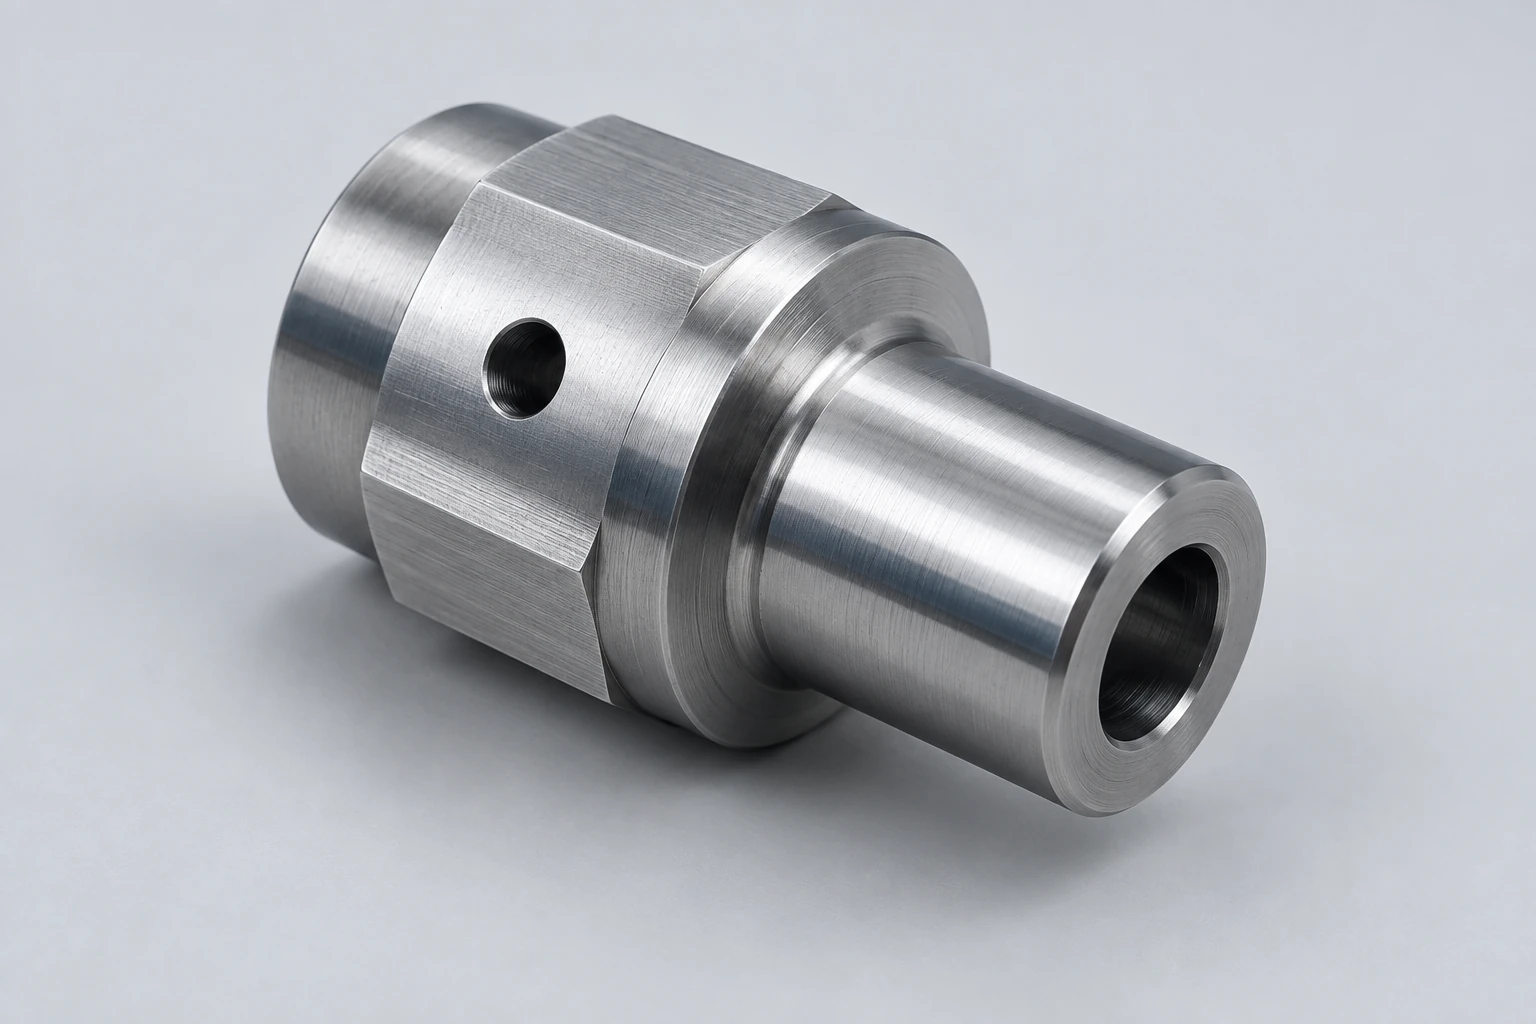
Envisagez un adaptateur comportant des diamètres tournés, un orifice radial et une face arrière d’étanchéité. Les diamètres exposés et l’orifice peuvent être usinés lors de la première prise. L’usinage de finition de la face arrière nécessite alors une autre méthode de serrage de la pièce. La prise réceptrice doit éviter d’endommager les surfaces déjà usinées, et la relation requise entre la face arrière et le diamètre de positionnement doit encore être vérifiée.
C’est pourquoi les expressions « usinage complet sur une seule machine » et « usinage complet sans démontage-reprise » désignent des situations différentes. Dans une CNC revue d’usinage tourné, identifiez les caractéristiques réalisées lors de chaque prise ainsi que les surfaces utilisées pour le positionnement. Si un transfert ne permet pas un soutien ou un accès adéquat, une configuration séparée peut rester la solution la plus judicieuse.
Questions fréquemment posées
Le perçage d’un trou centré sur un tour nécessite-t-il des outils motorisés ?
Non. Une perceuse fixe peut réaliser un trou axial centré pendant que la pièce tourne. Les outils motorisés deviennent utiles dans d’autres configurations, notamment pour percer à des positions prédéterminées tandis que la pièce est maintenue selon une orientation angulaire donnée. Le simple mot « perçage » ne précise pas quel élément fournit la rotation de coupe.
Un centre tournant est-il identique à un outil motorisé ?
Non. Un centre tournant est un support rotatif pour la pièce, couramment utilisé au niveau de la contre-pointe. Les outils motorisés entraînent un outil de coupe. Un tour équipé d’un centre tournant n’acquiert pas pour autant une capacité de fraisage motorisé ou de perçage transversal.
Les outils motorisés peuvent-ils tailler des filetages ?
Des outils motorisés adaptés peuvent assurer le taraudage ou le filetage par fraisage, à condition que la machine, le porte-outil, la synchronisation et le parcours d’outil soient compatibles. Cette opération diffère du tournage monopoint classique d’un filetage. Précisez la forme du filetage et la longueur utile d’engagement ; la méthode de fabrication détermine l’outil et le mouvement requis.
Sources techniques
Haas Automation, Manuel de l’opérateur de tour, commande de nouvelle génération, révision U, décembre 2024 : sections axe C, tour à deux broches et outils motorisés ; Formation aux applications des tours à axe Y, révision D : exemple d’interpolation X–C. Haas, 4000-rpm Outils motorisés avec tourelle BMT65 à 12 postes et axe C, et Mazak, INTEGREX i-500, fournissent des exemples de configuration. Royal Products, Centres tournants Royal, et Sandvik Coromant, Catalogue de perçage profond, clarifient le support de la pièce et la rotation de la mèche. Ces références décrivent les équipements de leurs fabricants respectifs, et non une liste d’équipements VETCNC.



