Sur cette page
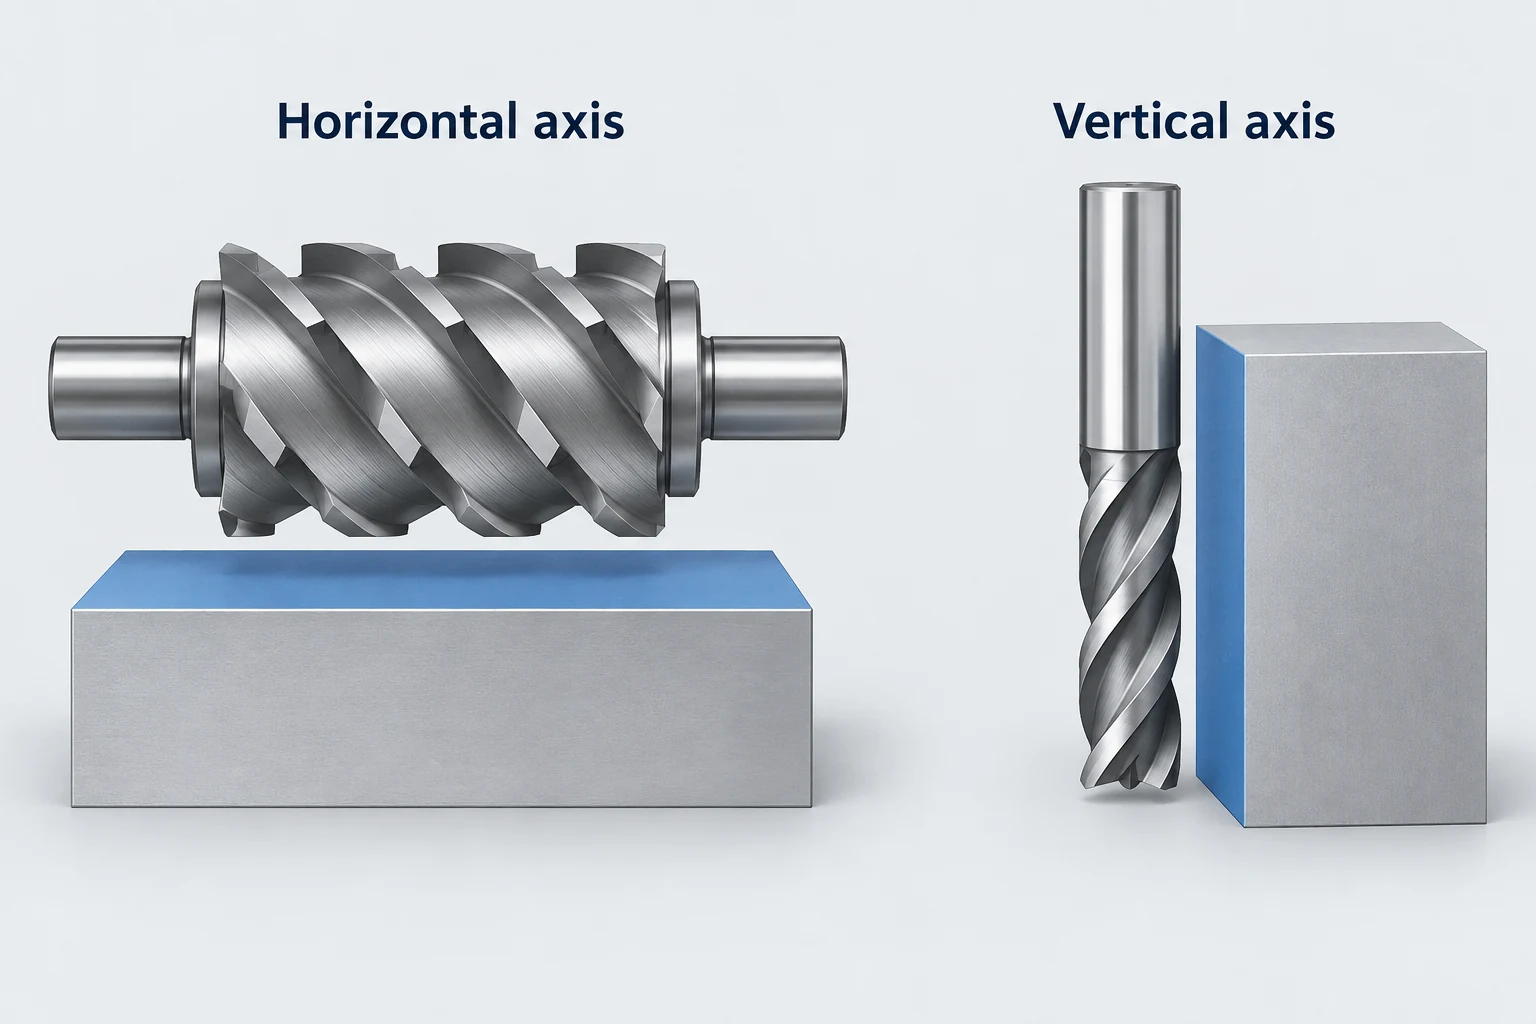
Le fraisage périphérique enlève de la matière à l’aide des arêtes de coupe situées sur la périphérie d’un outil tournant. Pour un outil cylindrique droit générant une surface plane, cette surface est parallèle à l’axe de l’outil. Le même principe permet de réaliser un plan horizontal avec un outil horizontal ou une paroi verticale avec une fraise frontale verticale. [1]
« Périphérique » désigne la zone de coupe de l’outil. Cela ne restreint pas le procédé au seul périmètre extérieur de la pièce. Des parois internes peuvent également être usinées par la même action de coupe latérale.
Suivez l’axe de l’outil et la surface qu’il génère
Dans la configuration classique de fraisage à plaquette ou de fraisage simple, un outil cylindrique tourne autour d’un axe horizontal tandis qu’une avance relative déplace ses dents périphériques sur la pièce. Sa largeur couvre entièrement la surface à usiner. Lors du fraisage latéral par une fraise frontale, l’outil est positionné latéralement par rapport à une paroi, et ses arêtes périphériques usinent cette paroi pendant que l’outil et la pièce se déplacent relativement l’un par rapport à l’autre.
La machine peut déplacer la table, l’ensemble porte-outil ou une combinaison d’axes. Ce qui définit la relation de coupe, c’est leur mouvement relatif et leur contact, et non pas le fait que tel ou tel ensemble soit en déplacement.
Le fraisage de face implique une relation différente : l’axe de l’outil est perpendiculaire à la face principale générée. Une passe d’épaulement peut combiner fraisage de face et fraisage périphérique afin de créer simultanément une saillie et une paroi. [2] Le guide de fraisage CNC explique comment ces opérations s’intègrent dans une séquence d’usinage complète.
Les parois intérieures et les profils extérieurs peuvent faire appel au fraisage périphérique
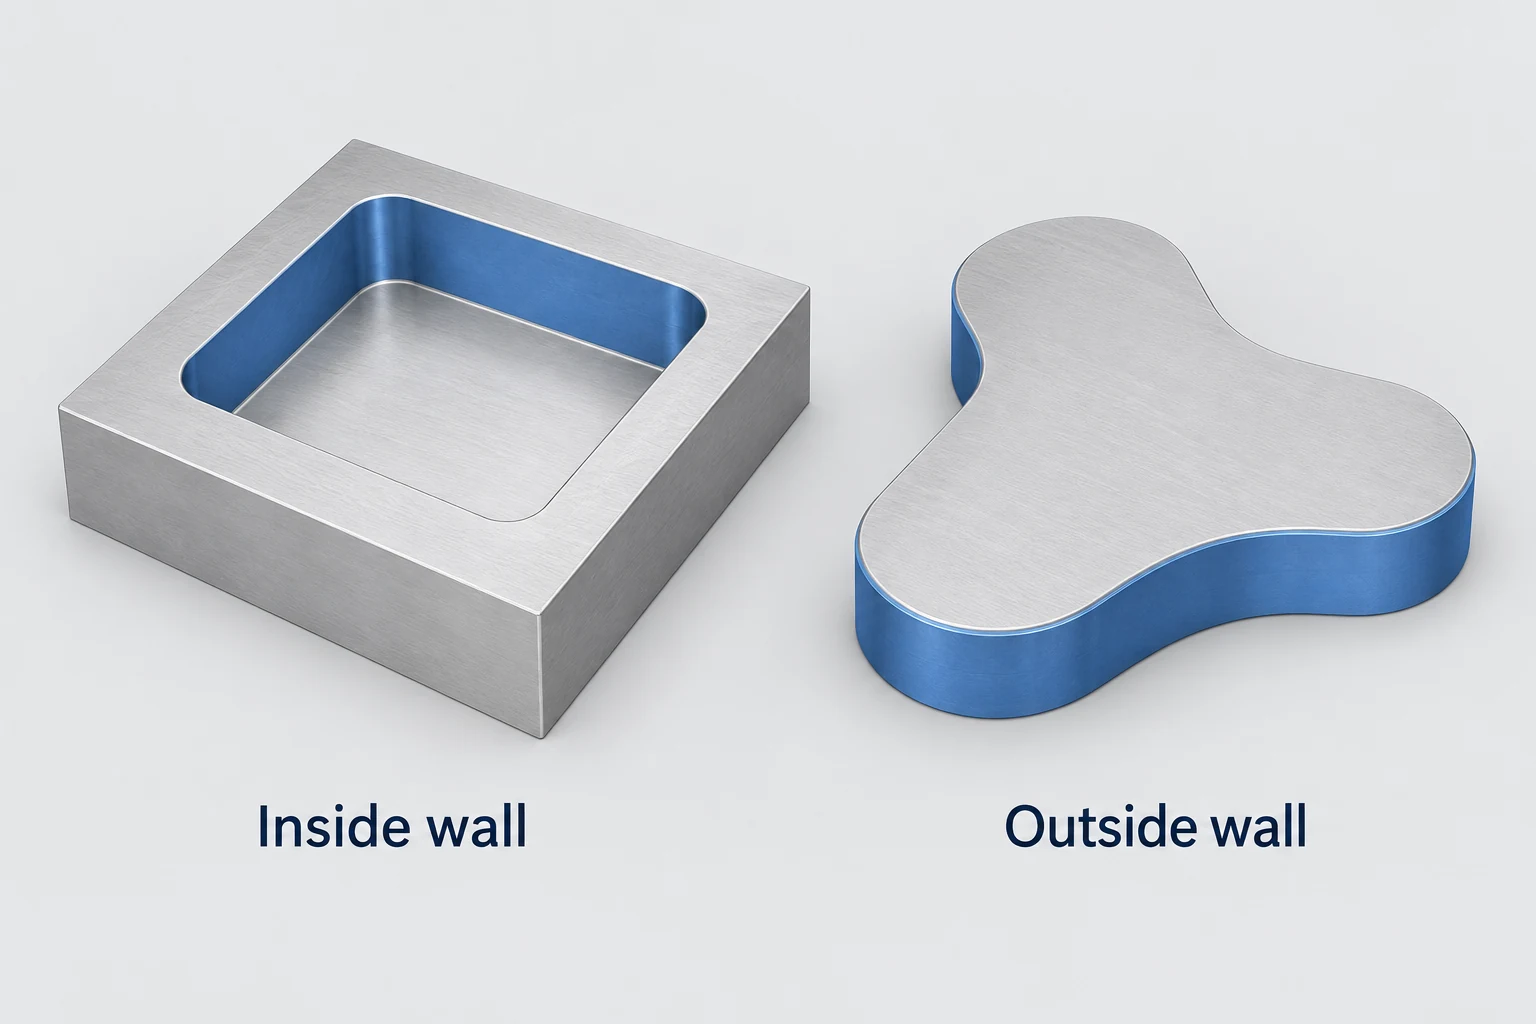
Un contour extérieur laisse à l’outil un espace libre d’un côté de la paroi finie. Une cavité place l’outil à l’intérieur d’une limite, où la paroi opposée, les angles et la matière restante peuvent restreindre son déplacement. Dans les deux cas, la zone de coupe peut toutefois correspondre au flanc d’une fraise frontale.
Par exemple, un bloc-guide peut nécessiter que ses faces latérales extérieures soient usinées à l’équerre et qu’un évidement interne soit dimensionné pour recevoir un insert d’assemblage. Ces deux opérations peuvent impliquer une coupe périphérique, mais l’accès de l’outil et son engagement diffèrent. L’ouverture interne plus petite peut limiter le diamètre de la fraise, même si un outil plus grand est capable d’atteindre la face extérieure.
Dans une rainure ou une épaulement, les arêtes de bout de la fraise peuvent également enlever du matériau. Désigner l’opération comme fraisage périphérique met l’accent sur l’action de coupe latérale pertinente ; cela ne signifie pas que les arêtes de bout doivent rester inactives pendant tout le parcours. [3]
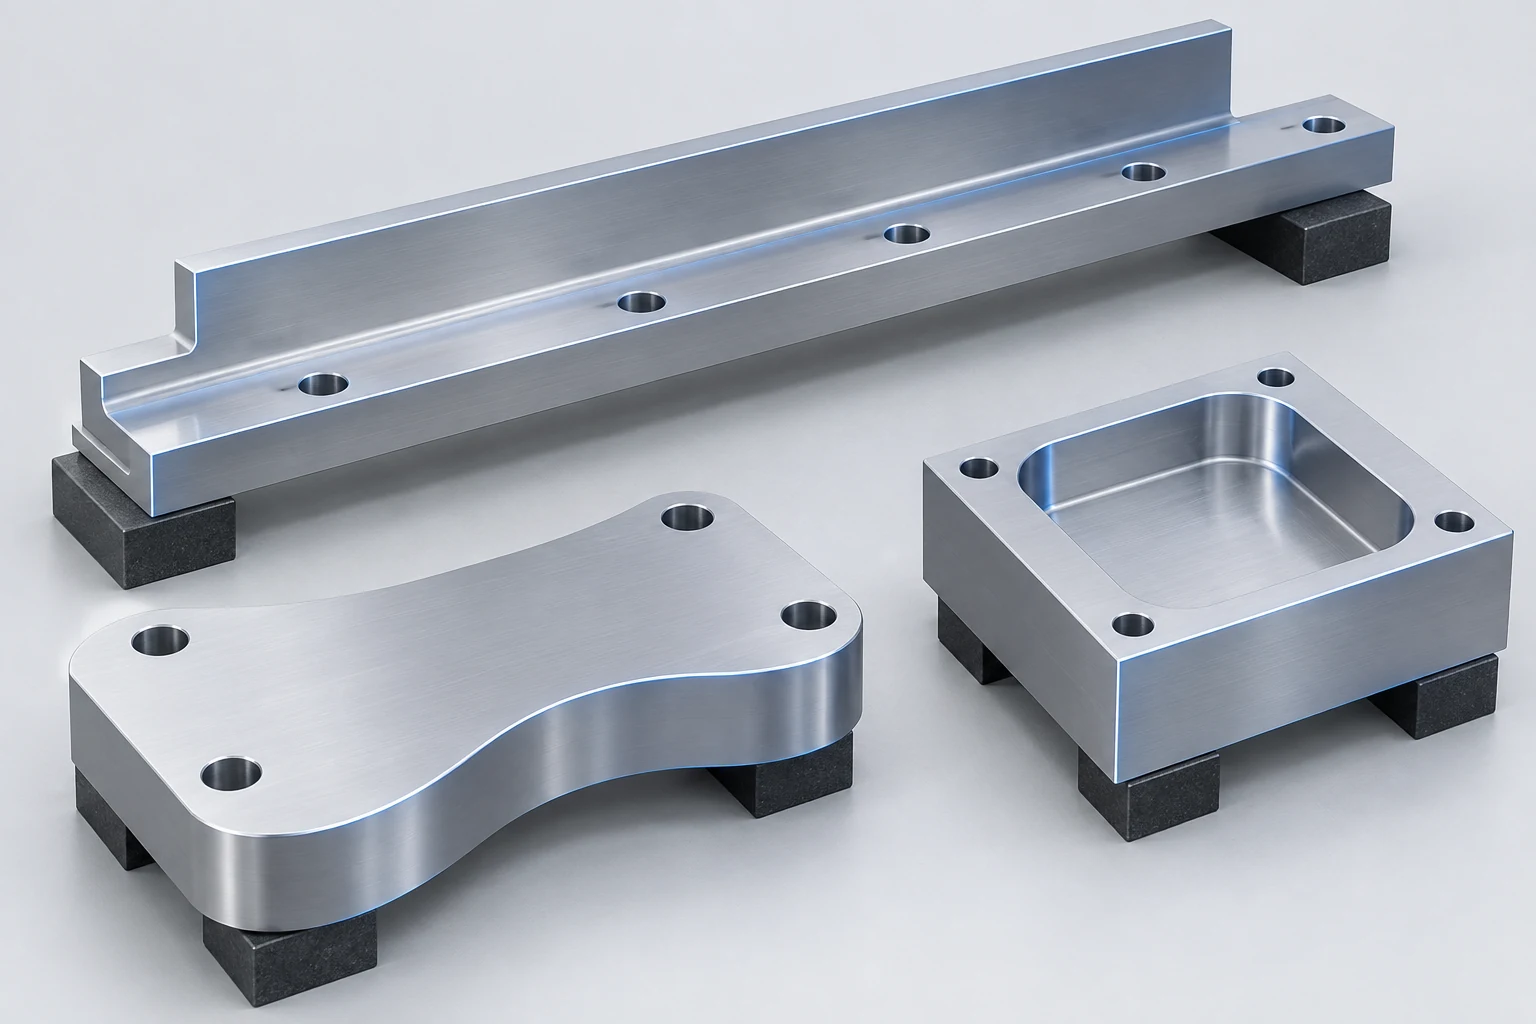
Les pièces adaptées présentent des surfaces accessibles et un support adéquat pour l’usinage
Commencez par la caractéristique à usiner, puis examinez la disposition de serrage. Un composant n’a pas besoin d’appartenir à une catégorie spécifique d’un secteur industriel pour bénéficier du fraisage périphérique.
| Caractéristique de la pièce | Disposition typique de coupe | Contrainte principale |
|---|---|---|
| Plan ouvert sur un bloc ou un rail | Fraise à plaquettes traversant la face exposée | Accès de l’outil et support de la pièce |
| Épaulement droit sur un rail-guide | Arêtes latérales d’une fraise à bout usinant le long de la paroi | Portée de l’outil et rigidité résiduelle de la paroi |
| Contour extérieur d’une plaque | Bords périphériques suivant le contour | Espace de serrage pendant l’achèvement du contour |
| Paroi interne d’une poche | Fraise à bout se déplaçant à l’intérieur de l’ouverture | Largeur de l’ouverture, angles vifs et jeu entre porte-outil et parois |
La même caractéristique peut autoriser plusieurs trajets d’usinage. Une grande face peut être réalisée soit par fraisage à plaquettes, soit par fraisage de face, selon l’accès disponible, les équipements et le résultat requis. Le nom du procédé seul ne permet pas de déterminer lequel sera plus rapide ou plus précis pour cette tâche.
La portée de l’outil et la longueur engagée sont des paramètres distincts
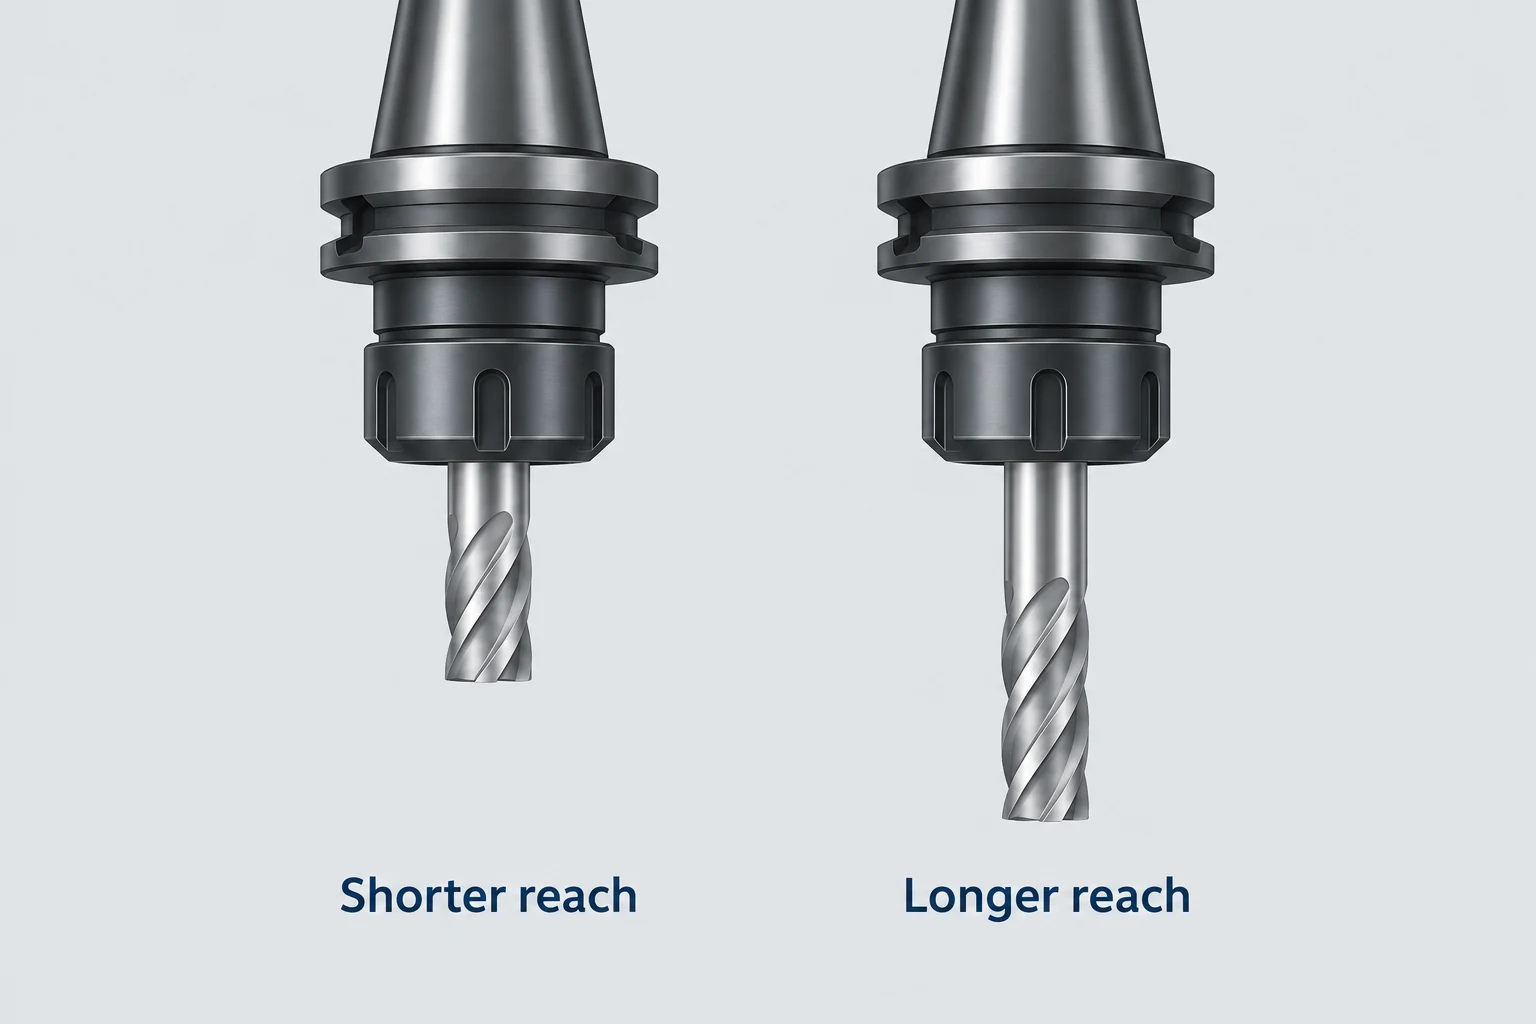
Le déport de l’outil correspond à la longueur non supportée qui dépasse du porte-outil. La longueur de coupe engagée désigne la portion de l’outil en contact actif avec la matière. Un outil long peut réaliser une passe peu profonde, tandis qu’une paroi profonde peut engager une longueur importante du tranchant. Ces conditions n’engendrent pas les mêmes problèmes de charge ou de rigidité.
Un modèle de poutre encastrée linéaire à faible déformation illustre pourquoi la portée est critique. Pour une poutre uniforme idéale, parfaitement encastrée à une extrémité et soumise à une force transversale identique à son extrémité libre, la déflexion à l’extrémité est proportionnelle au cube de sa longueur non supportée. Doubler cette longueur donne 2³ = 8 fois la déflexion prévue par le modèle, à matériaux et section transversale constants. [4]
Un véritable système de fraisage comprend également les cannelures, le porte-outil et la déformabilité de la broche, les charges de coupe variables ainsi que la pièce elle-même. [6] Le modèle explique la sensibilité à la longueur de dépassement ; le choix d’un outil nécessite toutefois l’assemblage réel et l’opération de coupe.
Le maintien de la pièce est également essentiel du côté opposé au contact. Lorsqu’une cavité est usinée, ses parois ou son fond peuvent devenir plus facilement déformables. Usiner une paroi latérale longue en une seule passe expose davantage de tranchant au matériau, tandis que des passes successives modifient le contact et peuvent laisser des transitions. Les recommandations de Sandvik sur le fraisage d’épaulement abordent ces choix liés à la profondeur et au maintien. [2] Aucun nombre de passes unique ne convient à toutes les parois.
Vérifiez les angles intérieurs, le dégagement total de l’assemblage et la surface de serrage.
Un angle intérieur limite l’outil de coupe. Un outil de coupe cylindrique rotatif laisse un congé dans un angle conventionnel de cavité. Un rayon spécifié plus petit peut imposer l’utilisation d’un outil plus petit dans une caractéristique qui exige néanmoins un dépassement important. Un angle extérieur accessible ne soumet pas à la même contrainte de rayon d’encapsulation. Tout dégagement proposé, toute modification de rayon ou toute opération alternative doit préserver la géométrie approuvée de la pièce. [5]
Le porte-outil doit également pouvoir accéder à la zone d’usinage. Le fait qu’un diamètre de denture s’insère dans une cavité ne garantit pas que le collet, le porte-outil et l’assemblage côté broche puissent dégager la pièce ou le montage environnant. Examinez l’ensemble complet le long de son trajet prévu. [7] Le guide des matériaux et de la conception pour l’usinage approfondit ces questions relatives aux angles, à la profondeur et à l’accès aux parois.
Conservez du matériau destiné au serrage jusqu’à ce qu’il ne soit plus nécessaire. L’usinage des faces extérieures d’une plaque peut supprimer précisément les surfaces utilisées pour la saisir. Le trajet d’usinage peut nécessiter une surface de serrage différente, des mors profilés ou une deuxième mise en position planifiée. Les efforts de serrage et les efforts de coupe doivent être considérés conjointement.
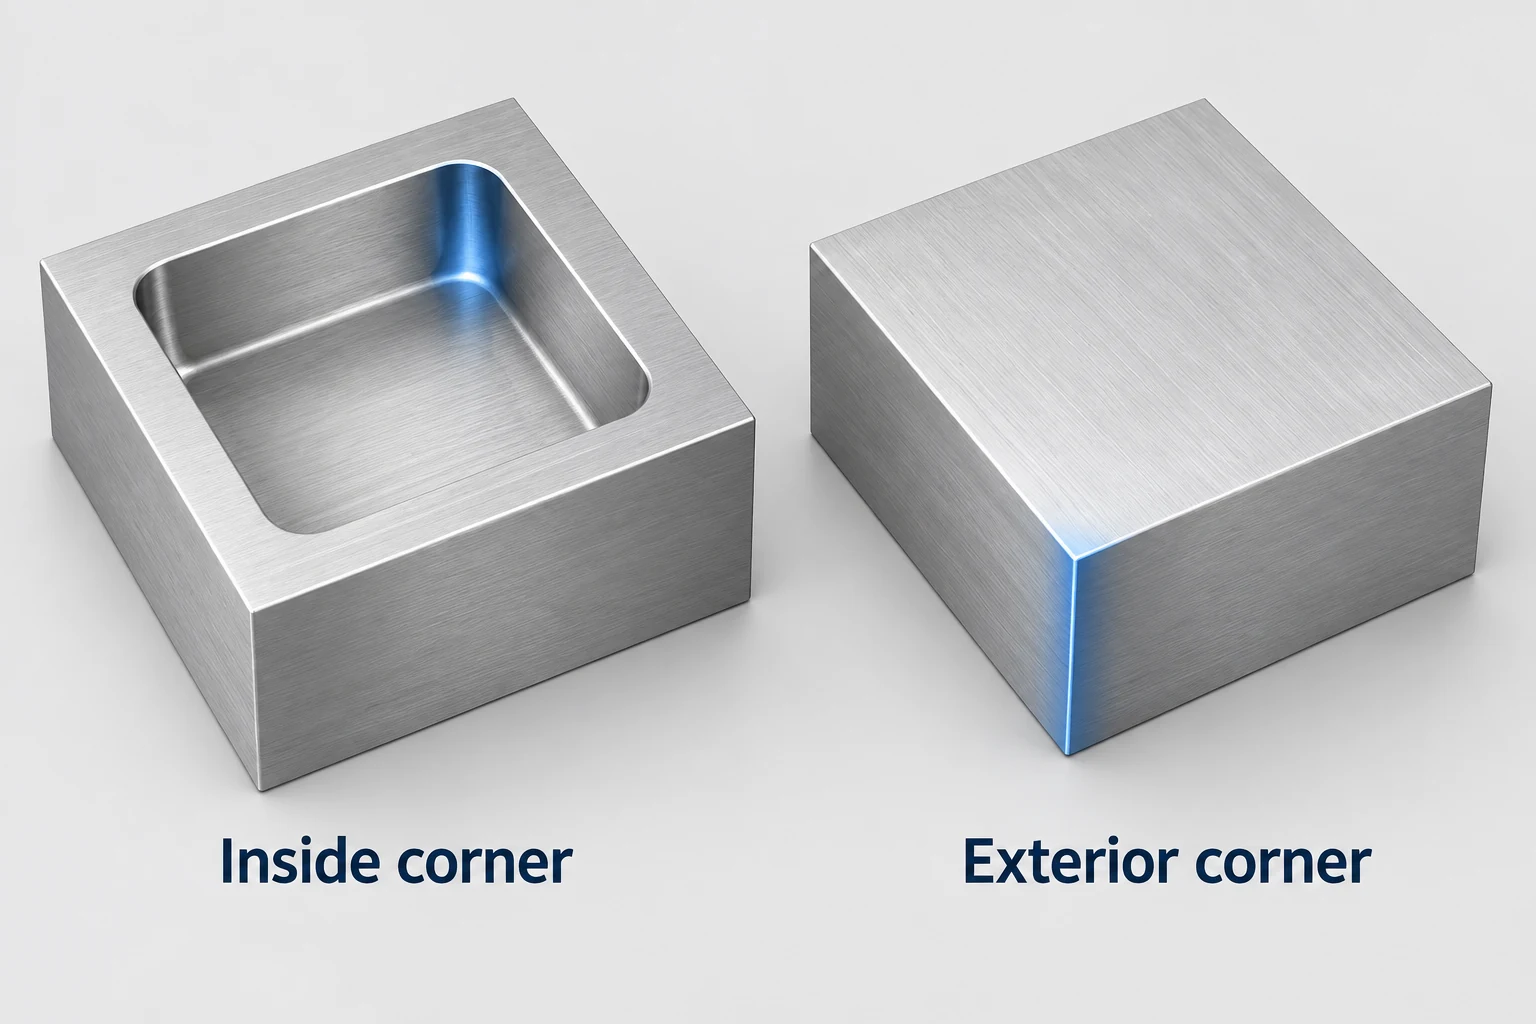
Pour une caractéristique usinée par fraisage périphérique, les informations initiales utiles sont sa géométrie de surface, ses éléments de référence, son accessibilité et ses exigences finales. Notre CNC service de fraisage fournit le contexte pertinent pour examiner ces caractéristiques ainsi que la séquence de serrage.
FAQ sur le fraisage périphérique
Le fraisage périphérique ne s’effectue-t-il que sur une machine horizontale ?
Non. Le fraisage horizontal de plaques est une configuration familière, mais les arêtes latérales d’une fraise à bout droit peuvent réaliser une coupe périphérique sur une paroi verticale. Identifiez la zone de coupe et la surface générée, plutôt que de vous fier uniquement à l’orientation de la machine.
Le fraisage périphérique signifie-t-il usiner l’extérieur d’une pièce ?
Non. Le terme désigne la périphérie de l’outil. Une paroi interne d’une poche peut également être usinée à l’aide des arêtes périphériques d’une fraise à bout droit.
Le fraisage périphérique est-il identique au fraisage ascendant ?
Non. « Périphérique » désigne la zone de coupe. « Ascendant » et « descendant » décrivent la relation entre le sens de rotation et l’avance au point de coupe. Une opération périphérique nécessite toutefois une stratégie appropriée de sens d’avance.
Une fraise à bout droit plus petite permet-elle de résoudre tous les problèmes d’accès ?
Non. Elle peut s’adapter à un rayon interne plus serré, mais la longueur de dépassement requise, la rigidité de l’outil, le dégagement du porte-outil et l’espace pour les copeaux restent des facteurs à prendre en compte. Un diamètre de coupe plus petit à lui seul ne garantit pas un trajet réalisable.
Sources techniques
- NPTEL. Conception pour l’usinage : opérations de fraisage, Module 3, Cours 5. Géométrie de fraisage périphérique et frontal.
- Sandvik Coromant. Fraisage d’épaulement. Contact périphérique et frontal, épaulements profonds et soutien des parois minces.
- Sandvik Coromant. Fraisage de trous et de cavités/poches. Épaulements internes et accès aux poches ; utilisé conjointement avec les recommandations ci-dessus relatives au fraisage d’épaulement.
- MIT OpenCourseWare. Déformations dues à la flexion, Mécanique des structures, Chapitre 10, p. 268. Modèle de poutre console chargée à l’extrémité.
- Sandvik Coromant. Fraisage des angles intérieurs. Rayon d’angle et engagement de l’outil.
- Sandvik Coromant. Comment réduire les vibrations en fraisage. Dépassement de l’outil, rigidité du porte-outil et soutien de la pièce.
- Autodesk Fusion Help. Référence des modes « arbre » et « porte-outil ». Dégagement autour de l’arbre et du porte-outil.



